


ستة أنواع من عمليات اللحام بالليزر شرح
تُعدّ اللحام بالتوصيل، واللحام بالثقب، واللحام الهجين بالليزر والقوس، واللحام عن بُعد/بالمسح الضوئي، واللحام النقطي، واللحام التذبذبي، ستة مصطلحات مفيدة لوصف اللحام الصناعي بالليزر. لا تندرج جميعها ضمن نفس مستوى التصنيف، لذا يشرح هذا الدليل المعنى الحقيقي لكل مصطلح، ومجالات استخدامه، وما يجب التحقق منه قبل اختيار المعدات.
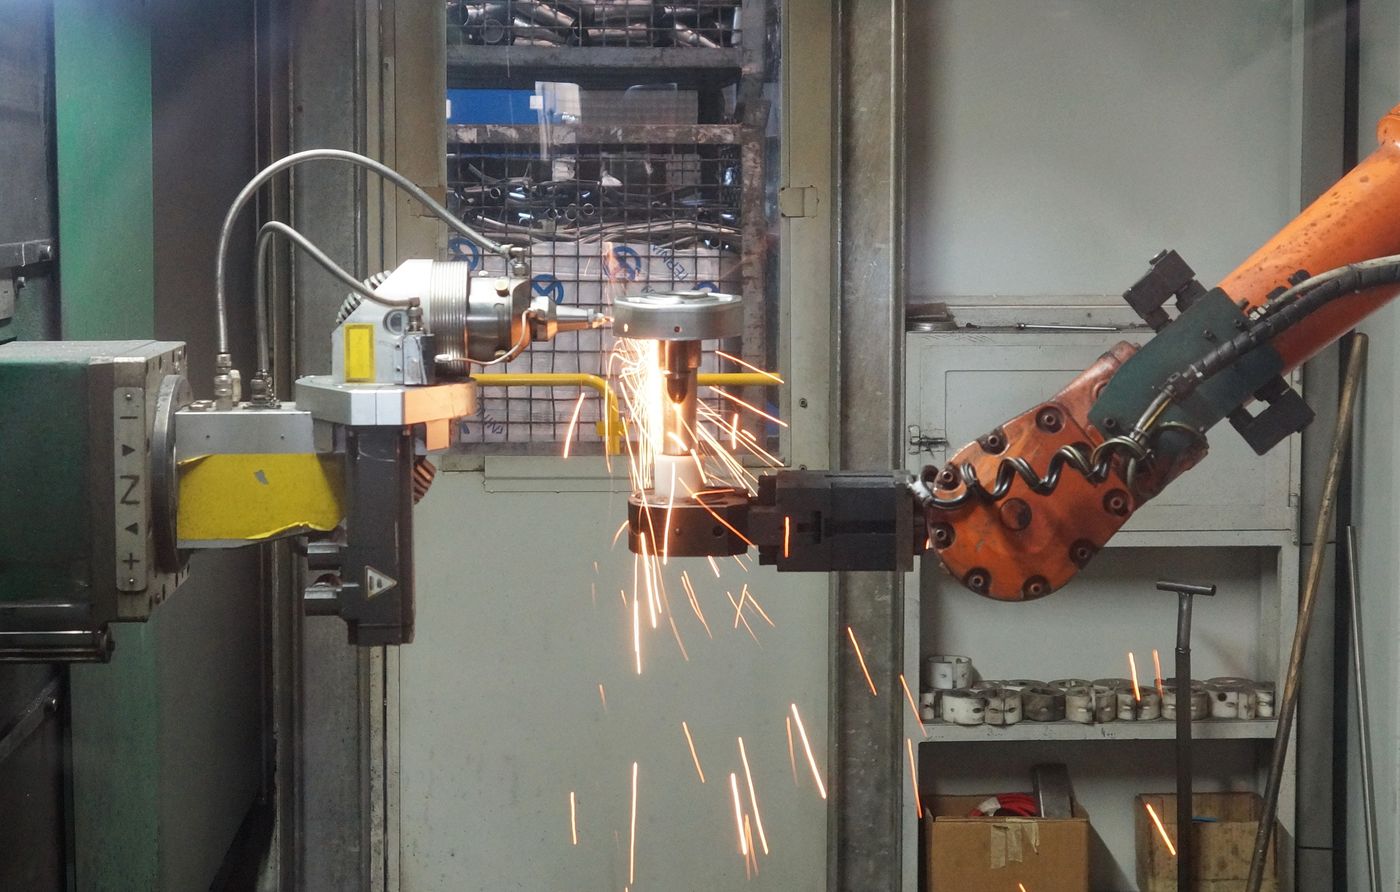
صورة: TRUMPF GmbH + Co. KG / ويكيميديا كومنز، CC BY-SA 3.0.ما هي الأنواع الستة للحام بالليزر؟
نمطا التفاعل الأساسيان بين المعدن والشعاع هما اللحام بالتوصيل واللحام بالثقب المفتاحي . أما أربعة أنواع إنتاجية شائعة الاستخدام فهي اللحام الهجين بالليزر والقوس الكهربائي ، واللحام عن بعد أو باستخدام الماسح الضوئي ، واللحام النقطي بالليزر ، واللحام التذبذبي أو المتذبذب.
هذا التمييز مهم. يصف مصطلحا "التوصيل" و"ثقب المفتاح" كيفية توليد الطاقة لحوض اللحام. أما مصطلح "الهجين" فيصف إضافة مصدر حرارة ثانٍ إلى الحوض. ويصف مصطلحا "التحكم عن بُعد" و"التذبذب" كيفية تحريك العدسات للشعاع. بينما يصف مصطلح "البقعة" هندسة اللحام واستراتيجية التعريض. لذا، قد يجمع نظام الإنتاج بين عدة مصطلحات، على سبيل المثال، لحام ثقب المفتاح عن بُعد مع تذبذب الشعاع.
من الفيزياء إلى الإنتاج
استخدم النظرة العامة لإجراء مقارنة سريعة، ثم افتح العملية التي تتناسب مع التحدي المشترك الذي تواجهه.
يمكن أن ينتمي اللحام الواحد إلى عدة "أنواع".
لا تتعامل مع الأسماء الستة على أنها ستة إعدادات آلة حصرية متبادلة. ابدأ بالنظام الفيزيائي، ثم حدد مصدر الطاقة، وطريقة توصيل الشعاع، وشكل اللحام. هذا يُنتج مواصفات عملية قابلة للاستخدام بدلاً من مجرد تسمية تسويقية.
يحدد ما إذا كانت الطاقة تبقى سطحية أم أنها تخلق تجويفًا بخاريًا للاختراق العميق.
يضيف قوسًا وسلك حشو عادةً إلى نفس منطقة المعالجة.
تقوم بصريات الماسح الضوئي بإعادة تموضع أو تذبذب البقعة المركزة.
يحدد ما إذا كانت الوصلة مصنوعة عن طريق لحامات منفصلة أو لحام عرضي.
ست عمليات لحام بالليزر في لمحة سريعة
يقارن الجدول بين الاتجاهات العملية، وليس الحدود المضمونة. فدرجة المادة، ومعامل الامتصاص، ونقطة التركيز، وجودة الشعاع، وتصميم الوصلة، والطاقة الفعلية عند قطعة العمل، كلها عوامل تؤثر على كل حد.
| طريقة عملنا | الغرض الأساسي | خصائص اللحام النموذجية | تفاوتات التركيب | أفضل سياق إنتاجي | المخاطر الرئيسية للتحقق من الصحة |
|---|---|---|---|---|---|
| التوصيل | انصهار سطحي متحكم به | خرزة عريضة، ضحلة، ناعمة | منخفض إلى معتدل | ملاءة رقيقة، درزات ظاهرة، أغطية محكمة الإغلاق | اندماج غير مكتمل أو انتقال عرضي إلى ثقب المفتاح |
| ثقب المفتاح | اختراق عميق مع حرارة مركزة | درزة ضيقة ذات نسبة عمق إلى عرض عالية | عادةً ما يكون منخفضًا بدون مواد مالئة | اللحامات الهيكلية، والتروس، والأنابيب، والمقاطع السميكة | عدم استقرار ثقب المفتاح، والمسامية، وتناسق الجذر |
| ليزر-قوس هجين | اجمع بين الاختراق والحشو وسد الفجوات | اندماج عميق مع تاج أعرض وأكثر امتلاءً | أعلى من اللحام بالليزر الذاتي | ألواح أكثر سمكًا، وصلات طويلة، تصنيع هيكلي | معلمات اقتران الليزر والقوس والسلك والتدريع |
| جهاز تحكم عن بعد/ماسح ضوئي | تقليل وقت تحديد المواقع عبر العديد من اللحامات | درزات قصيرة أو غرز أو بقع عبر مجال المسح الضوئي | يعتمد ذلك على النظام الأساسي | تجميعات السيارات والبطاريات بكميات كبيرة | التركيز، وتحديد موقع اللحام، والتركيب، والتحكم في عمود الدخان |
| بقعة | قم بإنشاء وصلة دقيقة أو وصلة صغيرة منفصلة | نوجتة واحدة أو سلسلة نبضات متداخلة | حساسة للغاية عند استخدام رقائق معدنية مكدسة | الإلكترونيات، والأجهزة الطبية، وأقراص البطاريات، والمجوهرات | فجوة التلامس، وشكل النبضة، وانعكاسية الأجزاء. |
| التذبذب/الاهتزاز | قم بتوسيع خط التماس وزيادة نطاق العملية | مسار دائري أو خطي أو على شكل الرقم ثمانية قابل للبرمجة | غالباً ما يكون أفضل من بقعة صغيرة ثابتة | اللحام اليدوي، والبطاريات، والتركيب المعقد | عرض كبير جدًا، أو اختراق غير كافٍ، أو حرارة زائدة |
ملاحظة هندسية: "الأفضل" تعني نقطة انطلاق مفيدة للتجارب. وهي لا تغني عن تأهيل الإجراءات، أو دراسة المعادن، أو الاختبارات الميكانيكية، أو معايير القبول الخاصة بالتطبيق.
التوصيل والثقب المفتاحي هما النظامان الأساسيان.
يصف معهد اللحام (TWI) اللحام المحدود بالتوصيل ولحام الثقب المفتاحي بأنهما نمطا التشغيل الأساسيان. وتتحكم كثافة الطاقة عند قطعة العمل - وليس طاقة الليزر المقدرة بحد ذاتها - في عملية الانتقال.
نظام التوصيل
يمتص السطح الشعاع وتنتقل الحرارة إلى المادة. ويبقى حوض التبخر واسعًا نسبيًا وضحلًا لأن تبخر المعدن محدود.
نظام ثقب المفتاح
يؤدي التبخر الموضعي إلى تكوين تجويف يسمح بانتقال الطاقة عبر السماكة. يتدفق المعدن المنصهر حول التجويف المتحرك ويتصلب خلفه.
كيفية عمل كل عملية من عمليات اللحام بالليزر
يجيب كل فصل على أربعة أسئلة للمشتري: ما الذي يتغير فعلياً، وما هي مشكلة المفصل التي يحلها، وما هي المعدات التي يضيفها، وما الذي يمكن أن يحدث خطأً.
اللحام بالليزر التوصيل
تحافظ عملية اللحام بالتوصيل الحراري على درجة حرارة أقل من مستوى تشكل ثقب المفتاح. يدخل الحرارة من السطح المُشعّع وينتشر عبر قطعة العمل، مُنتجًا لحامًا يكون عرضه أكبر من عمقه في الغالب. يوفر اللحام بالتوصيل الحراري كثافة طاقة نموذجية محدودة بالتوصيل الحراري أقل من 10⁵ واط /سم² تقريبًا، ولكن هذا الانتقال الفعلي يعتمد على نوع المادة وتوزيع الشعاع وظروف الحركة.
اختر هذا النظام عندما يكون مظهر الخرزة، وانخفاض التناثر، والتحكم في الاختراق أهم من أقصى عمق. وهو مفيد للأغلفة الرقيقة المصنوعة من الفولاذ المقاوم للصدأ، والأغطية الدقيقة، وأغلفة الأجهزة الطبية، وحواف اللحام، والأجزاء التي قد يؤدي فيها ثقب المفتاح الضيق والعميق إلى خطر الاحتراق. يمكن إنتاجه باستخدام مصادر الموجة المستمرة أو النبضية؛ و"التوصيل" يصف التفاعل، وليس بنية ليزر محددة.
تعتبر وصلات التداخل والحواف والوصلات الصغيرة من الأشكال الهندسية الشائعة للبدء.
هذه العوامل تحدد ما إذا كان حوض السباحة سيظل ضحلاً أم سيتحول إلى سلوك يشبه ثقب المفتاح.
يمكن لعملية تعمل بالقرب من منطقة الانتقال أن تتناوب بين الاختراق الضحل والاختراق العميق.
لا تعتمد على سطح اللحام العلوي فقط. قم بتقسيم الوصلة عند بداياتها، ومواقعها الثابتة، وزواياها، ونهاياتها للتأكد من اندماجها عند السطح الفاصل.
اللحام ذو الثقب المفتاحي أو اللحام العميق
عندما يُنتج الشعاع المُركّز كثافة طاقة عالية بما يكفي، ينصهر المعدن ويتبخر قبل أن تتمكن عملية التوصيل من إزالة الطاقة. يُبقي ضغط البخار تجويفًا ضيقًا مفتوحًا. يتفاعل الشعاع مع هذا التجويف، مما يسمح باختراق أعمق بكثير مقارنةً بعرض اللحام، وذلك مقارنةً باللحام بالتوصيل.
تُعدّ لحام الثقب المفتاحي الطريقة الرئيسية للوصلات الهيكلية الضيقة، ووصلات الأنابيب والصفائح ذات الاختراق الكامل، وأجزاء نظام نقل الحركة، والتطبيقات التي تتطلب عددًا أقل من التمريرات وتشوهًا محدودًا. فهو يُحقق دقة عالية في التركيب وتتبعًا دقيقًا للوصلة. ومع ذلك، فإن التفاعل المركز نفسه الذي يُؤدي إلى اختراق عميق قد يُسبب أيضًا مسامات، وتناثرًا، وتآكلًا، وعدم انتظام في جذر اللحام عند تذبذب التجويف أو انهياره.
يمكن أن تستفيد وصلات المؤخرة والتداخل والوتد وبعض وصلات حرف T عندما يكون الوصول والتركيز مستقرين.
إن القدرة الفعلية عند قطعة العمل والنظافة البصرية لا تقل أهمية عن القدرة الاسمية بالواط.
غالباً ما تشير هذه العلامات إلى عدم استقرار ثقب المفتاح، أو عدم دقة التركيز، أو ظروف المفصل غير المواتية.
سجّل المقاطع العرضية، وإحصائيات الاختراق، والفحص الداخلي - ليس فقط أفضل عينة. يمكن أن يخفي التماس الضيق اختراقًا غير كامل أو مسامًا محصورة أسفل تاج جذاب.
اللحام الهجين بالليزر والقوس الكهربائي
تجمع تقنية اللحام الهجين بالليزر والقوس الكهربائي بين الليزر وعملية القوس الكهربائي - عادةً GMAW/MIG/MAG - في نفس منطقة المعالجة أو حوض اللحام. يوفر الليزر اختراقًا مركزًا بينما يساهم القوس الكهربائي في توفير حرارة إضافية ومعدن حشو. يمكن لهذا الجمع توسيع نطاق التركيبات المتاحة وتخصيص كيمياء اللحام أو التعزيز.
تُعدّ هذه العملية جذابة للمواد الهيكلية السميكة، ولحامات الصفائح الطويلة، وألواح بناء السفن، وخطوط الأنابيب، والتجميعات التي تتطلب فيها عملية اللحام بالليزر الذاتي تحكمًا دقيقًا للغاية في الفجوة. فهي ليست مجرد "ليزر بالإضافة إلى لحام MIG قريب". بل يجب أن تتكامل فيها مسافة الليزر عن القوس الكهربائي، وترتيب اللحام الأمامي/الخلفي، وتغذية السلك، ومعايير القوس، والتركيز، والسرعة، والحماية، لتشكل عملية متكاملة.
يمكن أن يقلل ذلك من عدد مرات المرور مع الحفاظ على التعديل المعدني من خلال اختيار السلك.
قد تظل عمليتان مستقرتان بشكل فردي غير مستقرتين عند اقترانهما بشكل غير صحيح.
يظل الإعداد المشترك والتحكم المنسق في المعايير أمراً أساسياً.
تُضيف عملية اللحام الهجين مصدر قوس كهربائي، ونظام أسلاك، وشعلة، ومواد استهلاكية، وتعقيداً في عملية التكامل. لذا، قيّمها بناءً على التكلفة الإجمالية للوصلة، وتصحيح التشوه، وعدد مرات اللحام، وليس على سرعة الليزر فقط.
اللحام بالليزر عن بعد أو باستخدام الماسح الضوئي
تستخدم عملية اللحام عن بُعد مرايا متحركة بسرعة لتوجيه شعاع الليزر عبر منطقة العمل. يستطيع النظام البصري الانتقال بين مواضع اللحام بسرعة تفوق بكثير سرعة إعادة تموضع رأس اللحام التقليدي بواسطة الروبوت. وتصف شركة ترامبف عملية اللحام بالمسح الضوئي بأنها وسيلة لتقليل الحركة غير المُنتجة أثناء برمجة نقاط اللحام والغرز والخطوط على منطقة محددة.
هذه بنية توصيل، وليست آلية صهر منفصلة: يمكن لكل لحام مُبرمج أن يعمل في وضع التوصيل أو وضع ثقب المفتاح، ويمكن للماسح الضوئي إضافة التذبذب. يُعد اللحام عن بُعد ذا قيمة كبيرة عندما يحتوي جزء ما على العديد من اللحامات القصيرة، وإلا فإن وقت تحديد الموضع سيهيمن على وقت الدورة - على سبيل المثال مكونات الهيكل غير المُجهز، وهياكل المقاعد، ومجموعات البطاريات، والمجموعات الفرعية للصفائح المعدنية.
يبرر الاستخدام العالي ووقت إعادة التموضع القصير التعقيد البصري.
يجب قياس أو التحكم في تباين التجهيزات عبر الملعب بأكمله.
غالباً ما تكون الرؤية والمعايرة ومراقبة العمليات عناصر أساسية لاستقرار الإنتاج.
لحام البقعة الليزرية
تُنتج عملية اللحام النقطي بالليزر منطقة لحام منفصلة بدلاً من خط لحام متصل. ويمكن توصيل الطاقة على شكل نبضة مُشكّلة مدتها أجزاء من الألف من الثانية، أو دفعة طاقة، أو فترة توقف مُتحكّم بها لموجة مستمرة. وتُعدّ هذه العملية مفيدة بشكل خاص في الحالات التي تتطلب تركيز الحرارة أو عند الحاجة إلى العديد من التوصيلات الكهربائية والميكانيكية الصغيرة.
تشمل التطبيقات النموذجية أطراف البطاريات، وأغطية المستشعرات، والأسلاك الدقيقة، والعبوات الإلكترونية، والمكونات الطبية، وإصلاح المجوهرات. المواد الرقيقة المكدسة حساسة للغاية لفجوة التلامس: فقد تنصهر الرقاقة العلوية دون نقل طاقة كافية عبر السطح الفاصل. لذا، يصبح التثبيت، وحالة السطح، وشكل النبضة جزءًا من عملية اللحام، وليس مجرد تفاصيل تثبيت.
تعمل هذه العملية على تركيز الحرارة ويمكنها حماية العناصر الحساسة لدرجة الحرارة القريبة.
يمكن أن تؤدي خصائص المنحدر إلى تغيير الامتصاص ودرجة الحرارة القصوى وسلوك التصلب.
قد يكشف اختبار المقاومة الكهربائية أو اختبار الشد عن عيوب غير مرئية من الأعلى.
حدد قطر اللحام، وعرض منطقة التماس، وحدود الانبعاج أو التاج، والأداء الكهربائي بشكل منفصل. لا تُثبت العلامة الدائرية الساطعة وجود لحام فعال بين الطبقات.
اللحام بالليزر المتذبذب أو المتذبذب
تعتمد عملية اللحام المتذبذب على تحريك نقطة التركيز وفق نمط مُبرمج، كدائرة أو خط أو شكل الرقم ثمانية، بينما يتحرك رأس اللحام أو القطعة على طول الوصلة. وتشير شركة IPG إلى أن توجيه شعاع اللحام على مساحة أوسع يُوسّع خط اللحام ويزيد من التسامح مع متغيرات العملية، مثل الفجوات غير المتوقعة.
تُستخدم هذه التقنية بكثرة في لحام الليزر المحمول، ووصل البطاريات، ولحام قضبان التوصيل، والخلايا الآلية التي تتطلب لحامًا أعرض مما يوفره اللحام الموضعي الثابت. يُحسّن التذبذب تدفق حوض الانصهار وتوزيع الحرارة، ولكنه لا يُغني عن الحاجة إلى اختراق كافٍ. قد يُخلّف نمط اللحام الذي يُنتج تاجًا عريضًا جذابًا جذرًا غير ملتحم.
يمكنه توسيع نطاق العملية القابلة للاستخدام دون زيادة قطر البقعة الطبيعية.
تتفاعل هذه المتغيرات مع القوة والتركيز والمادة وتوجيه المفصل.
زيادة الحركة لا تعني بالضرورة زيادة الاستقرار؛ تحقق من الاختراق في جميع أنحاء النمط.
غيّر متغيرًا واحدًا من متغيرات النمط في كل مرة وسجّل المقاطع العرضية. إن مقارنة عرض الخرزة العلوية فقط تُسهّل اختيار إعداد يبدو ناعمًا بصريًا ولكنه ضعيف ميكانيكيًا.
أي عملية من عمليات اللحام بالليزر يجب تقييمها أولاً؟
اختر أقرب ظروف الإنتاج. والنتيجة هي مسار تجريبي، وليس إجراء لحام مؤهل.
صف المفصل
استخدم القيد الهندسي الذي يصعب تغييره - وليس الآلة المتوفرة بالفعل.
ابدأ بلحام ثقب المفتاح
تُعدّ تجربة ثقب المفتاح المُحكمة هي الطريقة المُثلى للبدء في عمل وصلة عميقة في صفائح رقيقة مُلائمة جيدًا. تأكد من التركيز، وتجانس الجذور، والمسامية قبل اختيار الطاقة.
اختر العملية قبل اختيار قوة الليزر.
لا تحدد القدرة الكهربائية المقدرة حلاً إنتاجياً. ابدأ العمل من نقطة الوصل ومعايير القبول وصولاً إلى مصدر الشعاع، والبصريات، ونظام الحركة، والتجهيزات، وحزمة المراقبة.
ابدأ بالهندسة والوصول
حدد شكل التداخل، أو الوصلة، أو الحافة، أو الوتد، والوصول من جانب واحد، واتجاه التماس، وحالة الجذر المطلوبة.
- توزيع الفجوة المشتركة وعدم التطابق
- التركيز على الوصول ونطاق التصادم
- متطلبات بدء التشغيل والتوقف والانعطاف
رسم خريطة لتراكم المواد
تُحدد الدرجة والسمك والطلاء والانعكاسية والتوصيلية والتركيبات غير المتشابهة نطاق العملية القابلة للاستخدام.
- حالة سطح الإنتاج الفعلية
- الطلاءات أو الطبقات المطلية
- مخاطر التصدع والتفاعلات بين المعادن
حدد مفهوم القبول القابل للقياس
قم بترجمة "اللحام الجيد" إلى حدود الاختراق، وعرض الواجهة، والمسامية، والقوة، ومعدل التسرب، والمقاومة، والمظهر.
- خطة أخذ العينات المقطعية
- اختبار ميكانيكي أو كهربائي
- طريقة الفحص غير المدمرة
قم بقياس التباين، وليس القيمة الاسمية للدولار الكندي
قد تفشل عملية التشكيل الذاتي للبقع الصغيرة عندما تتجاوز الأجزاء المختومة أو المشكلة أو المجمعة الحقيقية الحدود الاسمية للرسم.
- دراسة القدرات الفجوية
- قابلية تكرار التثبيت والمشبك
- متطلبات تتبع الدرزات
افصل اللحام عن الحركة
بالنسبة للعديد من اللحامات القصيرة، قد يكون استخدام الماسح الضوئي أكثر أهمية من سرعة الحركة الخام. أما بالنسبة للحامات الطويلة، فإن التشغيل المستمر والمستقر هو الأهم.
- وقت اللحام لكل جزء
- وقت إعادة التموضع والتحميل
- محطات متوازية وعملية تغيير
حدد خلية العملية بالكامل
المصدر ليس سوى عنصر واحد. أما البصريات، والمبرد، ونظام الاستخراج، والحماية، والأسلاك، والروبوت، وصندوق الأمان، وأجهزة الاستشعار، فهي التي تحدد الجاهزية.
- الطاقة عند قطعة العمل
- مراقبة الزجاج الواقي
- استراتيجية الخدمة وقطع الغيار
استخدم هذه العملية لتوسيع نطاق الرؤية - وليس لإخفاء العيب.
إن تغيير نوع اللحام بالليزر يمكن أن يعالج آلية الفشل السائدة، ولكنه لا يستطيع التعويض عن المواد الملوثة أو التثبيت الضعيف أو معيار القبول غير المحدد.
تثبيت التجويف ومسار الغاز
قد يؤدي انهيار ثقب المفتاح، والطلاءات، والرطوبة، وانحباس الغاز إلى تكوين مسامات داخلية. قارن بين التركيز، والسرعة، والحماية، وتشكيل الشعاع، والتذبذب مع التحكم في حالة السطح.
قم بتوسيع نطاق التفاعل أو أضف عناصر حشو
يمكن للتذبذب أن يوسع اللحام لاختلافات طفيفة. أما الفجوات الأكبر أو ذات الأهمية المعدنية فقد تتطلب لحامًا هجينًا بالليزر والقوس الكهربائي أو لحامًا بالليزر مع تغذية سلكية مضبوطة.
تقليل ذروة التفاعل وتحسين تبديد الحرارة
يمكن لتقنية التوصيل الحراري، أو بقعة أكبر، أو سرعة حركة أعلى، أو تشكيل النبضات، أو دعامة أفضل، أن تحمي المواد الرقيقة. تأكد من أن السطح البيني لا يزال يصل إلى مرحلة الانصهار.
تحقق من وصول الطاقة إلى الواجهة
لا يضمن نمط التذبذب الأوسع أو البقعة الجذابة اندماج الجذور. تحقق من التركيز، والتداخل، وفجوة التلامس، وموقع اللحام، والطاقة الفعلية المُوَصَّلة.
التحكم في ضغط الارتداد وحركة البركة
قد يشير التناثر إلى شدة مفرطة، أو سلوك غير مستقر لثقب المفتاح، أو نمط تذبذب غير مناسب. افحص العدسات لأن التلوث قد يتسبب في عطل ثانٍ.
معالجة علم المعادن والضبط معًا
تؤثر التركيبة الكيميائية للمواد، واختيار الحشو، ومعدل التبريد، وتصميم الوصلة، والتقييد على حدوث التشققات. قد تساعد العمليات الهجينة أو التي تعتمد على تغذية الأسلاك، ولكنها تتطلب التحقق من صحة الإجراءات.
مسار تحقق من صحة اللحام بالليزر مكون من ست خطوات
يُثبت عرض توضيحي من قِبل المورّد إمكانية دمج القسيمة. وتُثبت عملية التأهيل الإنتاجي أن العملية تظل مقبولة بغض النظر عن اختلاف المواد والأجزاء والمعدات.
تجميد تعريف المفصل
جمع الرسومات، وشهادات المواد، والطلاءات، وتفاوتات السماكة، وبيانات الفجوات، ومتطلبات النظافة والقبول.
قارن بين مسارين موثوقين
استخدم مصفوفات اختبار صغيرة لمقارنة نمط التفاعل وحركة الشعاع والحاجة إلى الحشو والطول الموجي بدلاً من تحسين افتراض واحد.
ابحث عن نافذة التشغيل
قم بتغيير الطاقة والسرعة والتركيز والحماية والنمط لتحديد منطقة مستقرة بدلاً من نقطة ضبط واحدة تبدو الأفضل.
افحص داخل اللحام
استخدم المقاطع الكبيرة، والاختبارات الميكانيكية، واختبارات التسرب/الكهرباء، والاختبارات غير المتلفة المناسبة وفقًا لمعايير القبول المكتوبة.
تحدي حدود الإنتاج الحقيقية
اختبار أسوأ حالات الفجوة، والطلاء، والمحاذاة، والحالة الحرارية، وظروف البدء/الإيقاف، ومجموعات متعددة من المواد.
مراقبة وصيانة الأقفال
تحديد الوصفات، والتحكم في الوصول، والمعايرة، وحدود الزجاج الواقي، وأجهزة إنذار المستشعرات، وأخذ العينات وخطط الاستجابة.
قدّم لمهندس التطبيقات دليلاً على الإنتاج.
تبدأ أسرع تجربة مفيدة بفحص المادة والوصلة الفعليتين. لا تستطيع العينات المسطحة المستخدمة في المختبرات الكشف عن جميع عيوب الطلاء والفجوات والتركيبات الموجودة في القطعة الحقيقية.
تتطلب عملية اللحام بالليزر الصناعي أنظمة تحكم هندسية.
تُصنّف أنظمة اللحام عالية الطاقة عادةً ضمن الفئة الرابعة عند المصدر أو أثناء التشغيل. قد يسمح الغلاف بتشغيل الإنتاج العادي ضمن الفئة الأولى، ولكن عمليات التشغيل والصيانة وأعمال اللحام بالشعاع المكشوف تتطلب تقييمًا موثقًا للمخاطر.
ضوابط التخطيط حول العارضة الحقيقية والمواد
تُحدد إرشادات إدارة السلامة والصحة المهنية (OSHA) مخاطر الرؤية المباشرة والانعكاسية وبعض مخاطر الرؤية المنتشرة لأجهزة الليزر من الفئة الرابعة، بالإضافة إلى مخاطر محتملة على الجلد والحريق والملوثات المحمولة جوًا الناتجة عن الليزر. قد يتطلب التركيب الكامل حاوية معتمدة، ونظام دخول متشابك، وأنظمة إنذار، وإنهاء شعاع الليزر، ونظارات واقية مُصنفة حسب الطول الموجي للمهام المصرح بها، ونظام شفط أبخرة، وتدريبًا، وإجراءات مكتوبة، ومسؤول سلامة ليزر أو جهة إشراف كفؤة مماثلة.
تُضفي البصريات البعيدة والمتذبذبة ديناميكية على نطاق المخاطر. وتستحق الأسطح العاكسة المصنوعة من النحاس والألومنيوم والفولاذ المقاوم للصدأ المصقول عناية خاصة أثناء الإعداد، لأن مسار الشعاع غير المتوقع قد يختلف عن مسار اللحام المبرمج.
لا تختر عمليةً لمجرد أنها تُنتج اللحام. اختر العملية التي يمكنها إنتاج اللحام والتحقق منه واحتوائه في ظروف الإنتاج.
أدوات وأدلة لحام الليزر ذات الصلة
أسئلة حول أنواع عمليات اللحام بالليزر
ما هما النمطان الأساسيان للحام بالليزر؟
هل اللحام عن بعد واللحام المتذبذب يختلفان عن لحام ثقب المفتاح؟
أي عملية لحام بالليزر توفر أعمق اختراق؟
ما هي أفضل عملية لمعالجة الفولاذ المقاوم للصدأ الرقيق؟
ما هي العملية الأنسب للتعامل مع الفجوة المشتركة؟
هل لحام البقعة بالليزر يكون نبضياً دائماً؟
متى يكون استخدام الماسح الضوئي عن بعد في اللحام مجدياً من الناحية المالية؟
هل يؤدي اللحام المتذبذب دائمًا إلى تقليل المسامية؟
هل تستخدم عملية اللحام الهجين بالليزر والقوس الكهربائي دائمًا سلك حشو؟
كيف ينبغي تقييم عملية اللحام بالليزر؟
تحقق من صحة العملية على المواد والوصلات الحقيقية الخاصة بك.
شارك تفاصيل المواد، والسماكة، ورسم الوصلة، ونطاق الفجوة، ومعايير القبول. يمكن لبرنامج Oceanplayer مساعدتك في تحديد مسارين موثوقين للعملية وتخطيط عينات اللحام قبل وضع اللمسات الأخيرة على تكوين الآلة.