

كيفية مطابقة طاقة ماكينة اللحام بالليزر لاحتياجاتك
اختر قوة ماكينة اللحام بالليزر بناءً على أصعب مهمة متكررة يجب عليك لحامها بالسرعة المطلوبة - وليس بناءً على السماكة وحدها وليس بناءً على أكبر قوة كهربائية يمكنك تحملها.
بالنسبة للصفائح الرقيقة والمُحكمة التركيب، يُمكن أن تكون قدرة 1000 واط خيارًا فعالًا كبداية. يُضيف نظام بقدرة 1500 واط إمكانيةً أكبر للتصنيع المختلط. يُمكن لنظام بقدرة 2000 واط زيادة سُمك الصفائح وإنتاجيتها على آلة مُؤهلة. عند تجاوز قدرة 2000 واط، يجب التعامل مع عملية الشراء كقرار هندسي مُدروس، نظرًا لأهمية البصريات والتبريد والخدمات الكهربائية وقدرة الحماية والتحكم في الانعكاسات والتحقق من صحة الإنتاج.
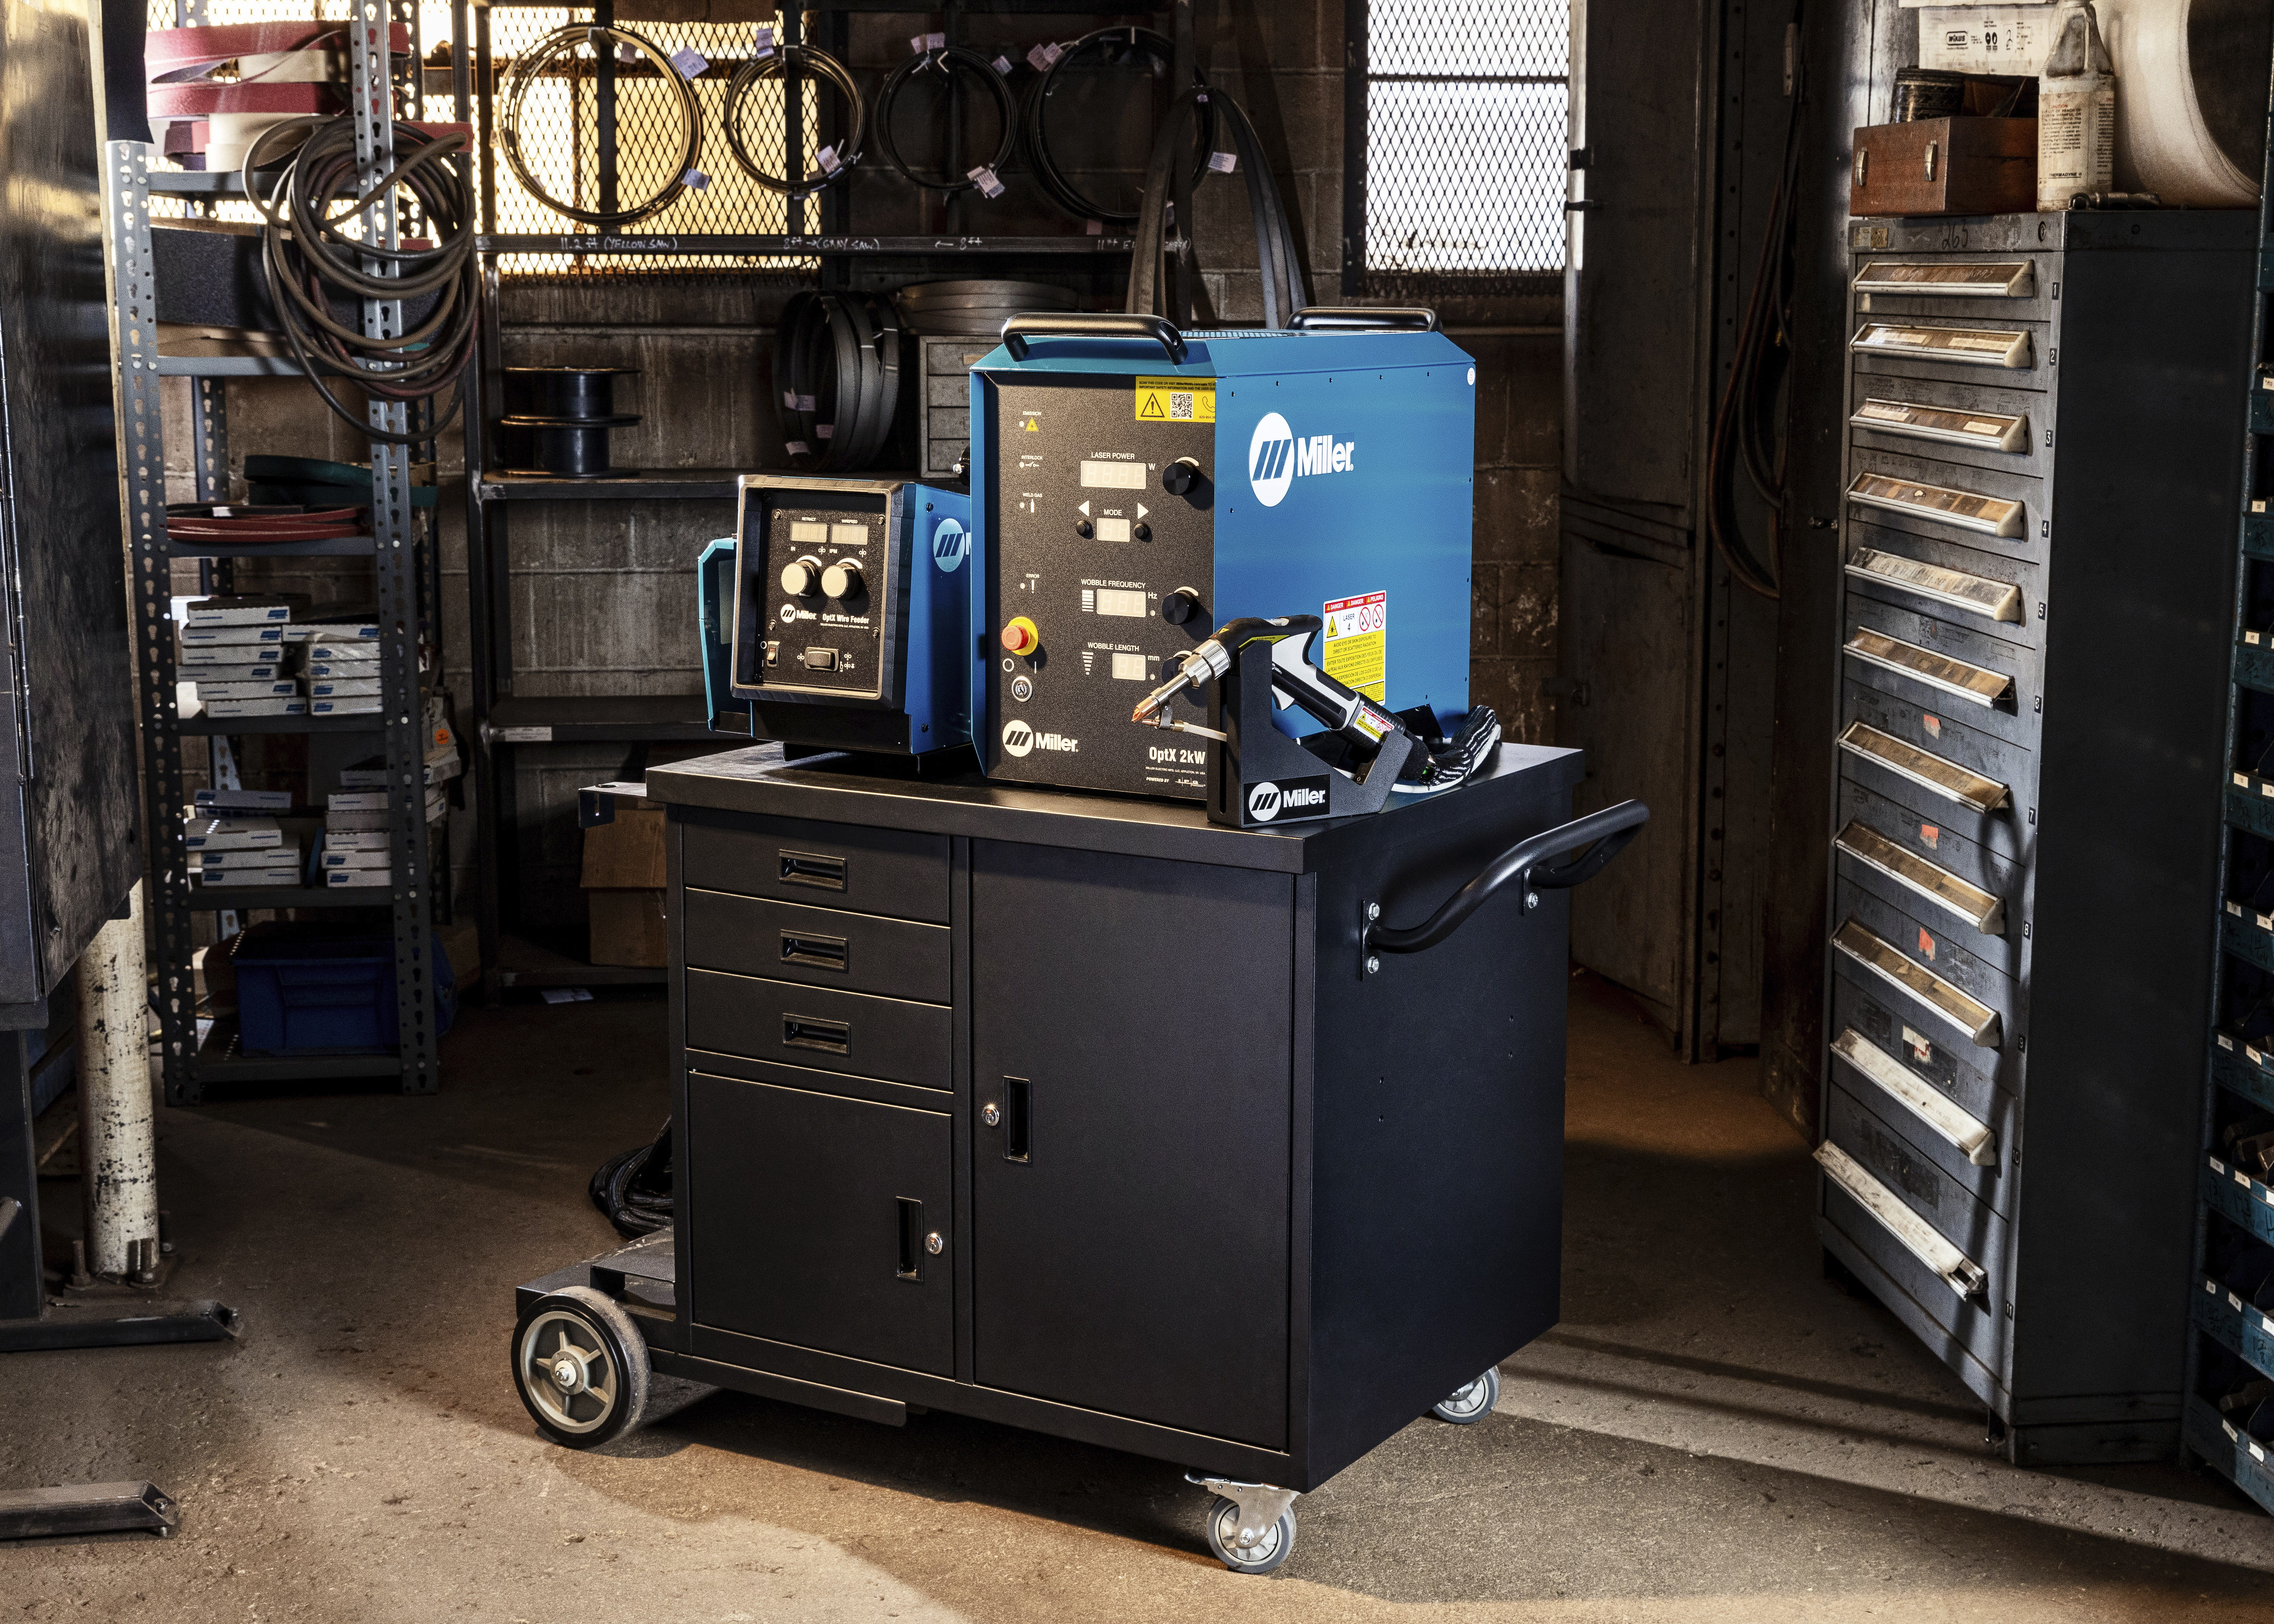
مصدر الصورة: ماكينة لحام ليزرية يدوية Miller OptX بقوة 2 كيلو واط.
اشترِ نطاق معالجة قابل للاستخدام - وليس قوة كهربائية تتصدر العناوين.
تتميز أفضل آلة بقدرة كافية وموثوقة لمعالجة المواد والوصلات والفجوات ودورة التشغيل المستهدفة، مع توفير نطاق طاقة منخفض قابل للتحكم للمشغل عند العمل على القطع الرقيقة. صحيح أن خرج الليزر المُصنّف مهم، إلا أن جودة الشعاع والتركيز والاهتزاز وقوة قطعة العمل الفعلية والتبريد ودورة التشغيل والجودة المُسبقة هي التي تحدد مدى فائدة هذا الخرج.
يكون الوضع أفضل عندما يكون العمل الأساسي نظيفًا، والغطاء مناسبًا تمامًا، وتكون الأولوية للتحكم وسهولة النقل وانخفاض متطلبات النظام.
يُعد هذا مسارًا وسطًا شائعًا لأعمال الصفائح المعدنية المتنوعة، ويتميز بسماكة معتدلة ومساحة إنتاج أكبر.
يكون ذلك مفيداً عندما يستطيع المورد إثبات سرعة سفر أعلى أو وصلات أكثر سمكاً ومؤهلة على المواد الحقيقية الخاصة بك.
برر ذلك من خلال التجارب، وسلامة الخلية الكاملة، والتبريد، والمرافق، والبصريات، ومتطلبات الإنتاجية الحقيقية.
سبعة مدخلات تحدد قوة اللحام بالليزر المناسبة.
ابدأ بقائمة لمجموعات الأجزاء بدلاً من كتالوج الآلات. سجّل العوامل التالية لكل مهمة متكررة. عادةً ما تحدد المهمة الأكثر تطلبًا وأهمية تجارية القدرة القصوى المطلوبة؛ بينما تختبر المهمة الأقل سمكًا أو الأكثر حساسية للحرارة ما إذا كانت الآلة قادرة على العمل بتحكم كافٍ.
تؤثر عوامل مثل السبيكة، والصلابة، والانعكاسية، والتوصيل الحراري، والطلاء، وسلوك التشققات على نطاق الطاقة. ويتطلب النحاس، والنحاس الأصفر، والصفائح المجلفنة، والسبائك عالية الانعكاسية أدلة خاصة بكل نظام.
في وصلة التراكب، لا يُساوي سُمك الطبقات الكلي العمق المطلوب. أما في وصلة الفيليه، فيُؤخذ في الاعتبار حجم الفتحة والساق الفعالين. حدد سُمك الطبقة العلوية والسفلية بشكل منفصل.
تتبادل وصلات التلاصق والتداخل والزوايا والوصلات الدائرية الطاقة بشكل مختلف. قد يساعد استخدام الحشو والتثبيت ضمن نطاق فجوة محددة، لكنهما لا يستطيعان معالجة الفجوات الكبيرة أو المتغيرة بشكل موثوق.
حدد الاختراق الكامل، والاختراق الجزئي، وعرض اندماج الواجهة، والملف الجذري المسموح به، والمقطع الفعال المطلوب قبل السؤال عن عدد الواط المطلوبة.
قد يؤدي نظام الطاقة المنخفضة إلى اللحام بسرعة أبطأ، في حين أن الطاقة القابلة للاستخدام الأعلى يمكن أن تخلق هامش إنتاجية أكبر إذا ظلت الوصلة والبصريات والحوض مستقرة.
يجب أن يصهر حوض اللحام كلاً من المعدن الأساسي والحشو بمعدل التغذية المطلوب. ويمكن أن يحدد موضع السلك وقطره ونوع السبيكة والهدف من ملء الفراغات ما إذا كانت زيادة الطاقة مفيدة.
يمكن أن تؤدي عوامل مثل وقت تشغيل القوس الكهربائي اليومي، ودرجة الحرارة المحيطة، والخدمة الكهربائية، والمبرد، والتهوية، وتصنيف الغلاف، ومدى وصول الشعلة، ودعم الصيانة إلى تحديد ما إذا كانت الآلة مناسبة أم لا.
اطلب أدنى إعداد مستقر، وإعداد الإنتاج الاسمي، والحد الأعلى المعتمد على الآلة المقترحة، بالإضافة إلى أقسام القسائم وأدلة الدورة.
إذا ظهر جزء واحد كبير الحجم مرتين في السنة ولكن 95٪ من الإنتاج عبارة عن صفائح رقيقة من الفولاذ المقاوم للصدأ، فقارن تكلفة الاستعانة بمصادر خارجية أو استخدام عملية أخرى للاستثناء مقابل شراء نظام ليزر أكبر، وغطاء، وحزمة أدوات لكل يوم من أيام السنة.
تُعدّ القدرة المقدرة مهمة، لكنها لا توجد إمكانية للحام.
تُشير قدرة خرج الليزر إلى معدل الطاقة المنبعثة من المصدر في ظل ظروف محددة. وتتأثر قطعة العمل بكثافة الطاقة، وزمن التفاعل، والامتصاص، وسلوك حوض الانصهار. ويُحدد نظام التحكم البصري في الآلة مدى فعالية وصول الطاقة المقدرة وانتقالها عبر الوصلة.
يجب قراءة القوة والسرعة معًا
تُعد الطاقة الاسمية للخط مقارنة مفيدة في تخطيط اللحام المستمر:
طاقة الخط (جول/مم) ≈ قدرة الليزر (واط) ÷ سرعة الحركة (مم/ث)
عند نفس السرعة، تؤدي زيادة القدرة إلى زيادة الطاقة الاسمية لكل مليمتر. وعند نفس القدرة، تؤدي الحركة البطيئة أيضًا إلى زيادة الطاقة الاسمية لكل مليمتر. قد يؤدي ذلك إلى زيادة الاختراق، ولكنه قد يؤدي أيضًا إلى زيادة الاحتراق، والتشوه، والتناثر، والتقويض، أو الانهيار. إنه مؤشر اتجاهي، وليس إجراء لحام متنقل.
مقارنة مدخلات حرارة اللحاملماذا قد يتصرف جهازان بقوة 1500 واط بشكل مختلف؟
يمكن أن تؤدي بقعة تركيز أصغر إلى زيادة كثافة الطاقة. كما يمكن أن تؤثر جودة الشعاع على قابلية التركيز وعمق التركيز. ويؤدي التذبذب إلى انتشار الطاقة عبر المفصل. ويؤثر موضع التركيز، وحالة النافذة الواقية، والطول الموجي، والطاقة الفعلية عند قطعة العمل على الأداء.
أظهرت الأبحاث المضبوطة التي أجرتها TWI عند قدرة ثابتة تبلغ 4 كيلوواط أن حجم البقعة وجودة الشعاع يؤثران على الاختراق والسرعة الممكنة. والدرس المستفاد للمشترين هو عدم نسخ تلك الإعدادات التجريبية، بل تجنب مقارنة الأجهزة بناءً على القدرة الكهربائية فقط.
تختلف القدرة المتوسطة والقصوى وقدرة التنظيف
اقرأ ورقة البيانات بعناية. قد يُظهر النظام متوسط إنتاج اللحام، وذروة الطاقة في وضع النبض، وقيمة ذروة مختلفة للتنظيف. لا تقارن قيمة ذروة التنظيف مع إنتاج اللحام المستمر لجهاز آخر.
لا يُقاس خرج الليزر باستهلاك الطاقة الكهربائية.
لا يعني خرج الليزر البالغ 2000 واط أن الجهاز بأكمله يستهلك 2 كيلوواط فقط. فمصدر الليزر ونظام التبريد وأجهزة التحكم ووحدة تغذية السلك ووحدة الاستخراج والملحقات الأخرى تزيد من الحمل الكهربائي. لذا، حدد احتياجات الطاقة من خلال مواصفات الإدخال ومخطط الموقع المقدمين من الشركة المصنعة.
حيث تتناسب عادةً مع 1000 واط، و1500 واط، و2000 واط، و3000 واط فأكثر.
هذه مواصفات شراء، وليست تصنيفات سُمك عامة. تعتمد القدرة الفعلية على آلة محددة، وبصريات، ومادة، ووصلة، وبرنامج، ومتطلبات قبول معينة.
دورة بداية معقولة لتصنيع الصفائح الرقيقة، والأعمال الدقيقة، والمحلات التي تتطلب وظائفها الرئيسية تركيبًا دقيقًا ودورة عمل معتدلة.
- الحد الأدنى لنطاق حركة العملية
- غالباً ما يتطلب النظام الأخف وزنا
- مناسب عندما يكون عبء العمل الفعلي خفيفًا
- قم بإثبات المواد العاكسة بشكل منفصل
غالباً ما يتم اختيارها من قبل ورش التصنيع المختلطة التي تحتاج إلى مزيد من المرونة في السماكة والسرعة دون تصميمها حول أعلى إنتاجية يدوية.
- إمكانات أوسع للمواد المختلطة
- مساحة أكبر للأسلاك وفجوات متوسطة
- لا يزال يتطلب وضعًا للصفائح الرقيقة قابلًا للتحكم
- التحقق من صحة أقوى سبيكة
مفيد عندما تُظهر النتائج المؤهلة مكسبًا ذا مغزى في سرعة السفر أو الاختراق أو نطاق التطبيق للإنتاج المتكرر.
- إنتاجية محتملة أعلى
- طاقة أكبر للمفاصل السميكة أو التي تتطلب جهدًا أكبر
- عواقب أكبر لخطأ الإعداد
- تحقق من الغلاف والتبريد ومصدر الطاقة المدخلة
لا يُنصح باستخدام الأجهزة المحمولة إلا إذا كانت العملية والنظام والموقع مصممة خصيصًا لذلك. فزيادة الإنتاج لا تجعل العملية المحمولة أفضل أو أكثر اقتصادية تلقائيًا.
- طالب ببرنامج اختبار تمثيلي
- مراجعة الانعكاس وتحميل الغلاف
- تحقق من حالة التشغيل، والمبرد، والبصريات
- قارن بين الأتمتة أو عملية أخرى
استخدم مجموعة منتجات الشركة المصنعة الحالية لفهم لماذا تُعدّ البيانات الخاصة بالآلة مهمة؟
تنشر IPG حاليًا حدودًا منفصلة لقدرات اللحام لأجهزة LightWELD 1000 و 1500 XR و 2000 XR. تنتمي هذه القيم إلى عائلة المنتجات هذه وشروطها المحددة؛ وهي دليل مفيد على أن القدرة تتغير مع النظام الكامل، لكنها ليست تصنيفات عالمية لكل آلة تحمل نفس القدرة الكهربائية.

تُشير شركة IPG إلى قدرة اللحام بالفولاذ حتى سُمك 4.0 مم تقريبًا، والألومنيوم من السلسلة 3/5 حتى سُمك 3.3 مم تقريبًا، بالإضافة إلى دعم لحام الأسلاك. ولا يدعم هذا الطراز لحام النحاس.

تُدرج IPG قدرة الفولاذ حتى 0.234 بوصة (حوالي 5.9 مم)، والألومنيوم من السلسلة 3/5 حتى 0.229 بوصة (حوالي 5.8 مم)، والنحاس حتى 0.081 بوصة (حوالي 2.1 مم).

تُدرج IPG قدرة الفولاذ حتى 0.313 بوصة (حوالي 8.0 مم)، والألومنيوم من السلسلة 3/5 حتى 0.325 بوصة (حوالي 8.3 مم)، والنحاس حتى 0.129 بوصة (حوالي 3.3 مم).
صور المنتج وبيانات القدرات الخاصة بالنظام: مقارنة منتجات IPG Photonics LightWELD . القيم هي أقصى القدرات التي نشرتها الشركة المصنعة، وليست توصيات عامة من Oceanplayer؛ وقد يختلف التوفر حسب المنطقة.
قد يفترض الحد المنشور درجة معينة من المواد، ونوع الوصلة، وطريقة التركيب، ونوع السلك، وطريقة التجميع، وأساس القبول. اطلب من المورد عرض القطعة الخاصة بك خلال وقت الدورة المطلوب، وتوثيق الاختراق الفعلي، والمقطع، والتشوه، ونتائج العيوب.
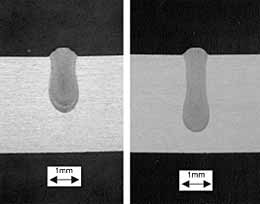
في اختبارات TWI المضبوطة بقدرة 4 كيلوواط، أدت أحجام البقع المركزة المختلفة إلى تغيير هندسة المقطع العرضي. لاختيار المعدات، اطلب معلومات عن الشعاع والبصريات وأدلة الاختبار، وليس فقط قدرة المصدر.
مصدر صورة البحث: معهد اللحام والتكنولوجيا (TWI)، "حجم البقعة، جودة الليزر، وأداء اللحام" . استخدم البحث أنظمة مختبرية محددة بقدرة 4 كيلوواط، ويتم عرضها هنا لشرح الآلية، وليس لتحديد إعدادات الأجهزة المحمولة.
كيف يمكن أن يتطلب نفس السُمك نطاق طاقة مختلف.
يُعد امتصاص المادة ونقل الحرارة من العوامل المهمة، وكذلك التركيب الكيميائي للسبيكة، والأغشية السطحية، وقوة الربط، والنتيجة المطلوبة. استخدم اسم المادة لتحديد خطة الاختبار، وليس لاختيار القدرة الكهربائية من جدول عام.
| المادة أو الحالة | لماذا تتغير خيارات الطاقة؟ | ما الذي يجب تقديمه للمورد؟ | ما يجب أن يثبته اختبار العينة |
|---|---|---|---|
| الكربون الصلب | عادةً ما تكون هذه نقطة أساسية عملية، ولكن الدرجة والمقياس والسمك وكتلة المفصل والخصائص الميكانيكية المطلوبة لا تزال تتحكم في النطاق. | الدرجة الدقيقة، والسماكات، ورسم الوصلة، والطلاء، والاختراق المطلوب. | شكل الانصهار، والقطع السفلي، والصلابة، أو الأداء الميكانيكي حيثما تم تحديده. |
| فولاذ مقاوم للصدأ | قد تُفضل متطلبات درجة اللون الحراري والتشوه وتشطيب السطح سرعة السفر والتحكم في الحرارة حتى عندما يكون الاختراق سهلاً. | الدرجة، والتشطيب، والمعايير الصحية أو التجميلية، وترتيب الحماية، وحدود التشوه. | الاختراق، واللون، وأكسدة الجذور، وتشطيب السطح، والأبعاد. |
| الامونيوم | يمكن أن تجعل عوامل مثل الانعكاسية، والأكسيد، والتوصيل الحراري، وحساسية التصدع الخاصة بالسبائك، النوافذ المفيدة تعتمد على الآلة. | السبيكة والمعالجة الحرارية - وليس مجرد "ألومنيوم" - بالإضافة إلى الوصلة وطريقة التنظيف وخطة الحشو. | المسامية، والتشقق، والانصهار، والتشوه، والقوة المطلوبة عبر تباين الإنتاج. |
| النحاس | قد تتطلب خاصية الانعكاس العالي والتوصيل الحراري سطوعًا أعلى للشعاع أو نظامًا مصممًا خصيصًا للنحاس. | درجة النحاس، ومتطلبات التوصيل، وحالة السطح، والسمك، والوظيفة الكهربائية. | الاقتران المستقر، والاختراق، والمسامية، والمقاومة الكهربائية، والنتيجة الميكانيكية. |
| نحاس | يمكن أن يؤدي الزنك المتطاير إلى زعزعة استقرار المسبح، وخلق مسامية، وتوليد أبخرة تحتوي على الزنك؛ ولا يزيل استخدام الطاقة الخام هذا الخطر. | تحديد نوع السبيكة، ومحتوى الزنك إن كان معروفاً، وخطة التحكم في الوصلات والأبخرة. | المسامية الداخلية، والانصهار، وحالة السطح، والنتيجة البعدية، وأداء الاستخلاص. |
| صفائح مجلفنة أو مطلية | قد يؤثر بخار الطلاء وتهوية الوصلات بشكل كبير على الاستقرار. وقد يتصرف الطلاء السميك بشكل مختلف عن الفولاذ غير المطلي بنفس السماكة. | نوع الطلاء وكتلته، وهندسة التداخل، ومسار الفجوة/التهوية، والتلف المسموح به للطلاء. | المسامية، والتناثر، وحالة الطلاء، والقوة، وقابلية التكرار. |
| وصلة طرفية مع فجوة | زيادة الطاقة وحدها كفيلة بتوسيع الفتحة. أما الاهتزاز والحشو فيحتاجان إلى نطاق تحكم دقيق ومؤهل. | الحد الأدنى، والفجوة الاسمية، والحد الأقصى للفجوة بالإضافة إلى عدم تطابق الحواف وقابلية تكرار التركيب. | استمرارية الجذور، والحشو، والتقوية، والقوة عند أقصى حدود التسامح. |
| وصلة تراكب أو وصلة فيليه | قد يكون اندماج الواجهة المطلوب أو الحلق الفعال أكثر أهمية من سمك الرصة الكلي. | كلا السماكتين، والتداخل، وموقع الشعاع، وزاوية الوصول، وحجم اللحام المطلوب. | عرض الواجهة، واختراق الطبقة السفلية، وحجم الساق، وأداء التقشير/القص إن وجد. |
عندما تخلق القوة العليا قيمة - وعندما يكون ذلك فقط يخلق ذلك طاقة غير مستغلة.
تُعدّ القدرة المقدرة الأعلى ذات قيمة عندما تُوسّع نطاق العملية المؤهلة أو تزيد من سرعة الحركة المُمكنة في عملية تُمثّل نقطة اختناق. لكن قيمتها ضئيلة عندما تُهيمن عمليات التحميل أو التثبيت أو الفحص أو التغيير على دورة الإنتاج.
قياس متطلبات اللحام
افصل مدة الوردية عن وقت تشغيل الشعاع. سجّل عمليات التحميل، والتثبيت المبدئي، والتجهيز، وإعداد الغاز، وتغيير المعلمات، واللحام، والفحص، والتفريغ. قد لا يوفر اللحام الأسرع الكثير إذا لم تعمل الشعلة إلا لجزء صغير من الدورة.
قارن على قدم المساواة في القبول
قم بقياس زمن اللحام باستخدام 1000 واط، و1500 واط، و2000 واط فقط بعد أن ينتج كل منها نفس مستوى الاختراق المطلوب، والشكل الهندسي، ومستوى العيوب. إن مقارنة لحام جيد بلحام سريع ظاهريًا يُعطي نتيجة إنتاجية خاطئة.
حماية النافذة الرقيقة
يحتاج ورشة اللحام التي تتعامل مع مقاييس متنوعة إلى قدرة عالية وتحكم دقيق في السرعات المنخفضة. تأكد من أن مصدر الطاقة العالي، ونظام الضبط المسبق، ونظام الحركة قادر على لحام أرق الأجزاء المتكررة دون احتراق أو تشوه مفرط.
| سؤال الإنتاج | الأدلة المطلوب جمعها | لماذا يُغيّر ذلك اختيار الطاقة؟ |
|---|---|---|
| ما هو مزيج المنتجات اليومي؟ | ساعات أو وحدات حسب المادة والسماكة ونوع الوصلة. | يمنع ذلك العمل السميك غير المعتاد من زيادة حجم الآلة المستخدمة في العمل الرقيق الروتيني. |
| أين تكمن المشكلة الحقيقية؟ | تفصيل دورة التحميل والتركيب واللحام والتشطيب والفحص. | يوضح ما إذا كانت زيادة سرعة اللحام تؤثر على عدد الأجزاء المنجزة في كل وردية. |
| هل السرعة يدوية أم آلية؟ | تم قياس تباين سرعة الشعلة ونتائج التشغيل من مشغل لآخر. | قد يؤدي استخدام الطاقة العالية إلى تقليل مدى تحمل فترات التوقف وعدم انتظام الحركة اليدوية. |
| ما مقدار السلك المطلوب؟ | سبيكة السلك، القطر، معدل التغذية، فجوة الوصلة، والجزء المترسب. | يمكن أن يبرر الطلب الإضافي على الصهر زيادة هامش الطاقة، ولكن فقط مع التغذية المستقرة. |
| ما هو وقت التشغيل المتوقع؟ | معدل التشغيل، سعة التبريد، نطاق درجة الحرارة المحيطة، وخطة الصيانة. | الآلة التي تصل إلى اللحام مرة واحدة ولكنها لا تستطيع الحفاظ على استمرارية العمل تعتبر غير مطابقة للمواصفات. |
| ما هي أعمال إعادة العمل التي يتم تجنبها؟ | الوقت الحالي للطحن والتسوية والتلميع والخردة والفحص. | غالباً ما تأتي أفضل قيمة تجارية من تقليل عمليات ما بعد المعالجة بدلاً من تحقيق أقصى سرعة سفر. |
قارن النظام بأكمله - وليس جزءًا منه سعر مصدر الليزر.
تتلاشى نطاقات الأسعار الموحدة بسرعة، وغالبًا ما تقارن بين حزم غير مكتملة. لذا، يُنصح بإنشاء تكلفة إجمالية متطابقة تشمل كل ما يلزم للتشغيل الآمن، وتأهيل العملية، ودعم الإنتاج.
| فئة التكلفة | لطرح أسئلة | كيف يمكن لقوة عليا أن تغير ذلك؟ |
|---|---|---|
| نظام اللحام الأساسي | هل يشمل ذلك مصدر الليزر، والتبريد، والشعلة، والكابل، وأدوات التحكم، والأوضاع، والضمان؟ | قد يؤدي ارتفاع الإنتاج إلى تغيير المصدر، والمبرد، والبصريات، والوزن، ومستوى الخدمة. |
| قم بتغليف الأسلاك والمعالجة | هل يشمل ذلك وحدة تغذية الأسلاك، والأنابيب، وبكرات التغذية، وأطراف التوصيل، والفوهات، ومنظم الغاز؟ | قد تتطلب أهداف الترسيب الأعلى معدات تغذية ومواد استهلاكية أكثر كفاءة. |
| سلامة الليزر | حاوية، وأقفال، وألواح عرض مقاومة لليزر، ونظام إنذار، ودعم مسؤول السلامة، ومعدات الوقاية الشخصية؟ | يجب أن تبقى كثافة الطاقة ومخاطر الانعكاس ضمن التصنيف الموثق للحاوية. |
| ضوابط الأبخرة والأعمال الساخنة | هل تم تحديد حجم التقاط المصدر وفقًا للسبيكة الفعلية والطلاء ومعدل الإنتاج؟ | زيادة الإنتاجية قد تزيد من توليد الأبخرة وحمل المرشحات. |
| المرافق والتركيب | الجهد، الطور، قاطع الدائرة، التأريض، التبريد، الغاز، الهواء المضغوط، مساحة الأرضية، وأنظمة التدفئة والتهوية وتكييف الهواء؟ | قد تؤدي حزم الطاقة العالية إلى زيادة المتطلبات الكهربائية والحرارية ومتطلبات الموقع. |
| التدريب والتأهيل | هل يشمل التدريب على التشغيل والصيانة والسلامة وتطوير العمليات؟ | يمكن لنظام أكثر كفاءة أن يُنشئ المزيد من مجموعات المعلمات التي تتطلب التحكم. |
| المواد الاستهلاكية والخدمة | النوافذ الواقية، والعدسات، والفوهات، والمرشحات، ووقت الاستجابة، والمخزون المحلي؟ | قد يؤدي تلوث أو تلف العدسات عند مستويات الطاقة العالية إلى توقف مكلف عن العمل. |
| اقتصاديات الإنتاج | قياس الدورة، والعمالة، والغاز، والأسلاك، والكهرباء، وإعادة العمل، والخردة، ووقت التشغيل؟ | إن التوفير السنوي المؤكد فقط - وليس الواط النظري - هو ما يبرر فرق السعر. |
لا تحسب تكلفة التشغيل بمعاملة ليزر بقدرة 2000 واط كجهاز بقدرة 2 كيلو واط. استخدم مدخلات الطاقة المقدرة للجهاز بالكامل وحمله المقاس، ثم أضف تكاليف الاستخراج، وتغذية الأسلاك، وإمدادات الغاز، وأنظمة الحماية، وغيرها من الملحقات.
من قائمة الأجزاء إلى مواصفات الشراء.
يستطيع المورد تقديم توصيات أكثر دقة بشأن الطاقة عندما يتضمن الاستفسار أدلة هندسية. اتبع هذا التسلسل قبل طلب عروض الأسعار النهائية.
قم ببناء مصفوفة عائلة الأجزاء
أدرج المواد المتكررة، ودرجاتها الدقيقة، والحد الأدنى والحد الأقصى للسماكة، والوصلات، والفجوات، وأطوال اللحام، والأحجام الشهرية. حدد المشاريع التي تُدرّ إيرادات أو تُسبب الاختناق الحالي.
تحديد معايير القبول
يجب مراعاة اختراق الحالة، وعرض الانصهار، وحجم اللحام، والمظهر، والتشوه، والتسرب، والتوصيلية، والاختبار الميكانيكي، والرمز المعمول به أو متطلبات العميل قبل مناقشة القدرة الكهربائية.
حدد أقصى درجات العملية
اختر قطعة رقيقة حساسة للحرارة، وقطعة إنتاج نموذجية، وقطعة صلبة ذات طلب عالٍ. تُظهر هذه العينات الثلاث تحكمًا منخفضًا، واقتصاديات روتينية، وقدرة عالية.
دروس آلة الشاشة
استخدم بيانات قدرات الشركة المصنعة الحالية لاختيار أنظمة بقدرة 1000 واط أو 1500 واط أو 2000 واط. تعامل مع الأنظمة بقدرة 3000 واط فأكثر كخيار هندسي يتطلب أدلة أقوى ومراجعة للموقع.
إجراء اختبارات عينة تمثيلية
استخدم مواد الإنتاج والأسطح وهندسة الوصلات والأسلاك والتجهيزات. سجّل الطاقة والسرعة والتركيز والاهتزاز والحماية وتغذية الأسلاك والتثبيت والدورة الفعلية لكل مرشح.
فحص بجودة متساوية
قارن بين المقاطع، والاختبارات الميكانيكية أو الوظيفية، والتشوه، وجودة السطح، وقابلية التكرار. ارفض أي ادعاء بالسرعة لا يفي بنفس معيار القبول.
تحقق من حزمة الموقع الكاملة
مراجعة الغلاف، والتهوية، والخدمة الكهربائية، والتبريد، والغاز، والوصول، ومدى وصول الشعلة، والواجب، والحدود المحيطة، والمواد الاستهلاكية، والخدمة المحلية، وتدريب المشغل.
حدد عملية الشراء وقم بتأمينها
قم بتضمين قدرة الجزء المثبتة، والملحقات المضمنة، والتدريب، والوثائق، والضمان، واختبار القبول، والتسليم، والتركيب، واستجابة الخدمة في عرض الأسعار وأمر الشراء.
ما الذي يجب إرساله - وما الذي يجب على المورد إعادته.
يمكن تتبع توصية الطاقة المقنعة إلى الجزء المعني. تُعد مقاطع الفيديو مفيدة لفهم السياق، ولكن يجب أن يستند القرار النهائي إلى سجلات المعايير وأدلة القبول.
يرجى تحديد الدرجة، والصلابة، والطلاء، والتشطيب السطحي، والسمك، وما إذا كانت العينة تمثل مخزون الإنتاج.
أرسل رسمًا أو مقطعًا واضحًا يوضح الفجوة، وعدم التطابق، والتداخل، وحجم اللحام، وإمكانية الوصول، وحالة التثبيت.
حدد طول اللحام، وعدد الأجزاء في كل وردية، والدورة المسموح بها، والتغيير، والوقت المتوقع لتشغيل الشعاع، وخطط الأتمتة.
حدد متطلبات الاختراق، والمظهر، والتشوه، والتسرب، والمتطلبات الكهربائية أو الميكانيكية، وطريقة الفحص.
اطلب طراز الجهاز، والوضع، والطاقة، والسرعة، والتركيز، والاهتزاز، والغاز، والسلك، والفوهة، والتركيب المستخدم للعينة.
اطلب صورًا، وفيديو دورة، ومقطعًا عرضيًا أو نتائج اختبار معتمدة، والقيود الملحوظة، ونطاق التشغيل المقترح.
اختبر حدود الفجوة الواقعية وحالة السطح، وليس فقط أنظف قسيمة مثالية.
اتفقوا على كيفية قبول الآلة التي تم تسليمها في موقعكم وماذا يحدث إذا لم تتكرر النتيجة التي تم عرضها.
أسئلة للمورد
اسأل عما إذا كان الحد المنشور هو اختراق كامل أو جزئي، وما هي السبيكة والوصلة المستخدمة، وما إذا كان السلك مطلوبًا، وكيف تم قياس السرعة، وما هو الحمل الذي تم تحمله، وما هو تصنيف الغلاف المطبق، وما هي المواد الاستهلاكية المتوفرة محليًا.
علامات تحذيرية في الاقتباس
كن حذرًا عندما تستند التوصية فقط إلى "الحد الأقصى للسمك"، وعندما يتم تقديم ذروة طاقة التنظيف على أنها طاقة لحام، وعندما تكون مدخلات المرافق مفقودة، وعندما تكون أقسام الاختبار غير متوفرة، أو عندما يتم التعامل مع السلامة والاستخراج كملحقات اختيارية.
كما أن زيادة القدرة تزيد من عواقب سوء تصميم النظام.
تُصنف أجهزة اللحام بالليزر المحمولة عادةً ضمن الفئة الرابعة من منتجات الليزر. اختر الخلية الكاملة مع تقييم معتمد لسلامة الليزر: تصنيفات الغلاف ولوحة العرض، وأقفال الوصول، والتحكم في الانعكاس، وسحب الأبخرة، وضوابط العمل الساخن، وسلامة الغاز، وتفويض المشغل، وحماية العين والجلد الخاصة بطول الموجة.
تأكد من أن نظام الغلاف موثق من حيث الطول الموجي وكثافة الطاقة والانعكاسات المتوقعة ووقت التوقف لليزر المحدد - وليس مجرد وصفه بأنه "آمن لليزر".
تحدد المواد المستخدمة والطلاء والأسلاك ومعدل الإنتاج مدى التعرض. زيادة الإنتاج والكمية قد تزيد من انبعاثات الأبخرة وحمل المرشحات.
يجب أن يقتصر اختيار الطاقة وتعديل المعلمات والصيانة على الأفراد المدربين بموجب برنامج السلامة الخاص بالموقع فيما يتعلق بالليزر واللحام.
للاطلاع على سياق السلامة الحالي، راجع إرشادات السلامة الخاصة بجهاز الليزر المحمول من ميلر وفصل مخاطر الليزر الصادر عن إدارة السلامة والصحة المهنية (OSHA).
أرسل المادة، والسماكة، ونوع الوصلة، والهدف من الدورة.
يُمكن لبرنامج Oceanplayer مقارنة مسارات اللحام بالليزر اليدوي بقدرات 1000 واط و1500 واط و2000 واط مع تطبيقك الفعلي. يرجى إرفاق صور أو رسومات، ومعلومات عن السبيكة، والسماكة، وتفاوت الفجوة، ومتطلبات الحشو، وطول اللحام، والحجم اليومي، ومستوى القبول المطلوب، بحيث تستند الإجابة إلى القطعة نفسها - وليس إلى مخطط سماكة عام.
الآلات والأدوات الهندسية ذات الصلة.
أسئلة شائعة حول قوة تشغيل ماكينة اللحام بالليزر.
ما هي قوة ماكينة اللحام بالليزر التي أحتاجها؟
اختر من بين أصعب المواد المتكررة، والسماكة، والوصلة، والفجوة، وسرعة الحركة المطلوبة، ثم تأكد من قدرة الآلة على التحكم في أرق قطعة لديك. ابدأ ببيانات قدرات الشركة المصنعة الحالية، وقم بالاختيار النهائي من خلال لحام عينة تمثيلية وفحصها.
هل تكفي ماكينة لحام ليزرية بقوة 1000 واط لصفائح المعادن؟
قد يكون نظام بقدرة 1000 واط مناسبًا تمامًا للصفائح المعدنية الرقيقة والمجهزة جيدًا، شريطة أن يكون المصنّع قد اعتمد الإعدادات المسبقة وأثبت ملاءمة المادة والوصلة. لكن قد لا يكون هذا النظام مناسبًا في حال تطلّب العمل اختراقًا أكبر، أو إنتاجًا أسرع، أو ترسيبًا كثيفًا للأسلاك، أو قدرة على معالجة المواد العاكسة.
هل أشتري ماكينة لحام ليزرية بقوة 1500 واط أم 2000 واط؟
اختر جهازًا بقدرة 2000 واط فقط عندما تُظهر التجارب أن طاقته الإضافية القابلة للاستخدام تُحقق مكسبًا قيّمًا في سُمك المنتج أو سرعته أو هامش الربح. قد يكون جهاز بقدرة 1500 واط الخيار الاقتصادي الأفضل عندما يُغطي مزيج الإنتاج وتكون المرافق أو سهولة النقل أو التحكم في الطاقة المنخفضة أكثر أهمية.
هل قوة اللحام بالليزر الأعلى هي الأفضل دائماً؟
لا. صحيح أن زيادة الطاقة قد تُحسّن القدرة والسرعة، لكنها تزيد أيضاً من خطر الاحتراق والانهيار وتناثر الوقود وحساسية الجهاز لفترات التوقف. وقد يتطلب ذلك مزيداً من التبريد والسعة الكهربائية وبنية تحتية للسلامة. إن التحكم الفعال أهم من الطاقة القصوى غير المُستغلة.
هل يمكن لماكينة لحام ليزرية بقوة 2000 واط لحام المعادن السميكة بسرعة أكبر؟
من المحتمل ذلك، ولكن فقط عندما تظل الآلة بأكملها، والشعاع، والتركيز، والوصلة، والمادة، والعملية مستقرة. قارن الأنظمة المرشحة عند نفس مستوى الاختراق وقبول الجودة. لا تضمن القدرة المقدرة الأعلى سرعة إنتاجية أعلى على كل سبيكة أو وصلة.
ما هو سمك اللحام الذي يمكن أن تقوم به آلة اللحام بالليزر المحمولة باليد؟
لا يوجد سُمك موحد حسب القدرة الكهربائية. تختلف الحدود التي ينشرها المصنّع باختلاف الطراز ونوع المادة والوصلة والوضع. استفسر عما إذا كانت القيمة تعني اختراقًا كاملًا أم جزئيًا، وما إذا تم استخدام سلك، وما هو الفحص الذي أكد النتيجة؛ ثم اختبر قطعة الإنتاج الخاصة بك.
هل يحتاج الألومنيوم دائمًا إلى طاقة ليزر أكبر من الفولاذ المقاوم للصدأ؟
قد يكون التعامل مع الألومنيوم أكثر صعوبة بسبب انعكاسيته، وتوصيله الحراري، وسلوك التصدع الخاص بأكاسيده وسبائكه، ولكن "زيادة الطاقة" ليست قاعدة عامة. فجودة الشعاع، والطول الموجي، وإعداد السطح، والوصلة، والتركيز، والحشو، وإعدادات الجهاز المسبقة هي التي تحدد نطاق الطاقة الأمثل.
هل يمكن لنفس جهاز اللحام بالليزر معالجة الفولاذ والفولاذ المقاوم للصدأ والألومنيوم؟
تدعم العديد من أنظمة الليزر الليفي أنواعًا متعددة من المواد، ولكن كل نوع منها يتطلب إعدادات معتمدة خاصة به، بالإضافة إلى الحماية والتحضير والتحقق. تأكد من أن الدرجات والسماكات الدقيقة تقع ضمن نطاق قدرات النموذج المقترح المنشورة والمختبرة.
هل تستهلك ماكينة اللحام بالليزر بقدرة 2000 واط 2 كيلوواط فقط من الكهرباء؟
لا. يشير الرقم 2000 واط عادةً إلى خرج الليزر، وليس إلى إجمالي استهلاك الطاقة. فكفاءة المصدر، والتبريد، وأجهزة التحكم، ووحدة تغذية الأسلاك، ووحدة الاستخراج، والملحقات تزيد من الحمل. لذا، يُنصح باستخدام متطلبات الشركة المصنعة فيما يتعلق بجهد الإدخال، والطور، والتيار، والموقع عند تخطيط الطاقة.
متى يجب أن أفكر في شراء ماكينة لحام ليزرية بقوة 3000 واط؟
ضع في اعتبارك استخدام طاقة 3000 واط أو أكثر عندما يتم اختبار عملية متكررة، وتُحقق الطاقة الأعلى زيادة مُبررة في القدرة أو الإنتاجية لا تستطيع الفئات الأدنى تحقيقها. راجع خصائص البصريات، والتبريد، والتشغيل، والخدمة الكهربائية، وتصنيف الغلاف، والانعكاسات، والتهوية، وما إذا كان التشغيل الآلي أو عملية أخرى حلاً أفضل.
كيف يمكنني مقارنة أسعار ماكينات اللحام بالليزر؟
قارن بين جميع مكونات المعدات المُثبّتة: ماكينة اللحام، نظام التبريد، الشعلة، وحدة تغذية السلك، المواد الاستهلاكية، معدات الغاز، الحاوية، أجهزة التعشيق، نظام الشفط، معدات الوقاية الشخصية، المرافق، التدريب، التأهيل، الضمان، والصيانة. ثم قارن بين الإنتاج السنوي المُثبت، والعمالة، وإعادة العمل، ووقت التشغيل مع الحفاظ على جودة اللحام نفسها.
ما الذي يجب أن يتضمنه اختبار عينة اللحام بالليزر؟
استخدم نفس مواد الإنتاج، والسماكات، والوصلات، والفجوات، والطلاء، والأسلاك، والتجهيزات. سجّل الطاقة، والسرعة، والتركيز، والاهتزاز، والغاز، ووقت الدورة. افحص الاختراق، والانصهار، والهندسة، والعيوب، والتشوه، والأداء الميكانيكي أو الوظيفي المطلوب قبل اختيار الطاقة.
المصادر المستخدمة في هذا الدليل.
- شركة IPG Photonics - مقارنة منتجات LightWELD 1000 و1500 XR و2000 XR الحالية
- ميلر - قدرة نظام OptX بقدرة 2 كيلو واط، بما في ذلك المعدات والمواصفات الفنية
- ميلر - ورقة مواصفات OptX بقدرة 1 كيلو واط، مايو 2026
- ميلر - نظرة عامة على عملية اللحام بالليزر والمواد واختيار النظام
- TWI - تأثير حجم البقعة المركزة وجودة الشعاع على أداء اللحام
- إدارة السلامة والصحة المهنية (OSHA) - إرشادات بشأن مخاطر الليزر
- إدارة السلامة والصحة المهنية (OSHA) - مخاطر الليزر وإجراءات التحكم