

ما هو هل يحدث تذبذب في لحام الليزر؟
تُضيف تقنية اللحام بالليزر المتذبذب حركة شعاعية جانبية أو ثنائية الأبعاد مُتحكَّم بها إلى الحركة الأمامية العادية للحام الليزري. يُمكن لتوزيع الطاقة الأوسع أن يُنشئ منطقة انصهار أوسع، ويزيد من دقة موضع اللحام وتفاوتات التركيب، ويُتيح للمهندسين طريقة أخرى لتشكيل اللحام - ولكن فقط عند تطوير السعة والتردد والسرعة والتركيز والحماية واستراتيجية الحشو كعملية واحدة.
إنها ليست مصدر ليزر مختلف، بل هي استراتيجية لتوصيل الشعاع. تقوم مرايا الجلفانومتر أو البصريات المتحركة برسم نمط مبرمج بينما يتقدم رأس اللحام على طول الوصلة، معيداً توزيع نفس طاقة الليزر على منطقة مصممة.
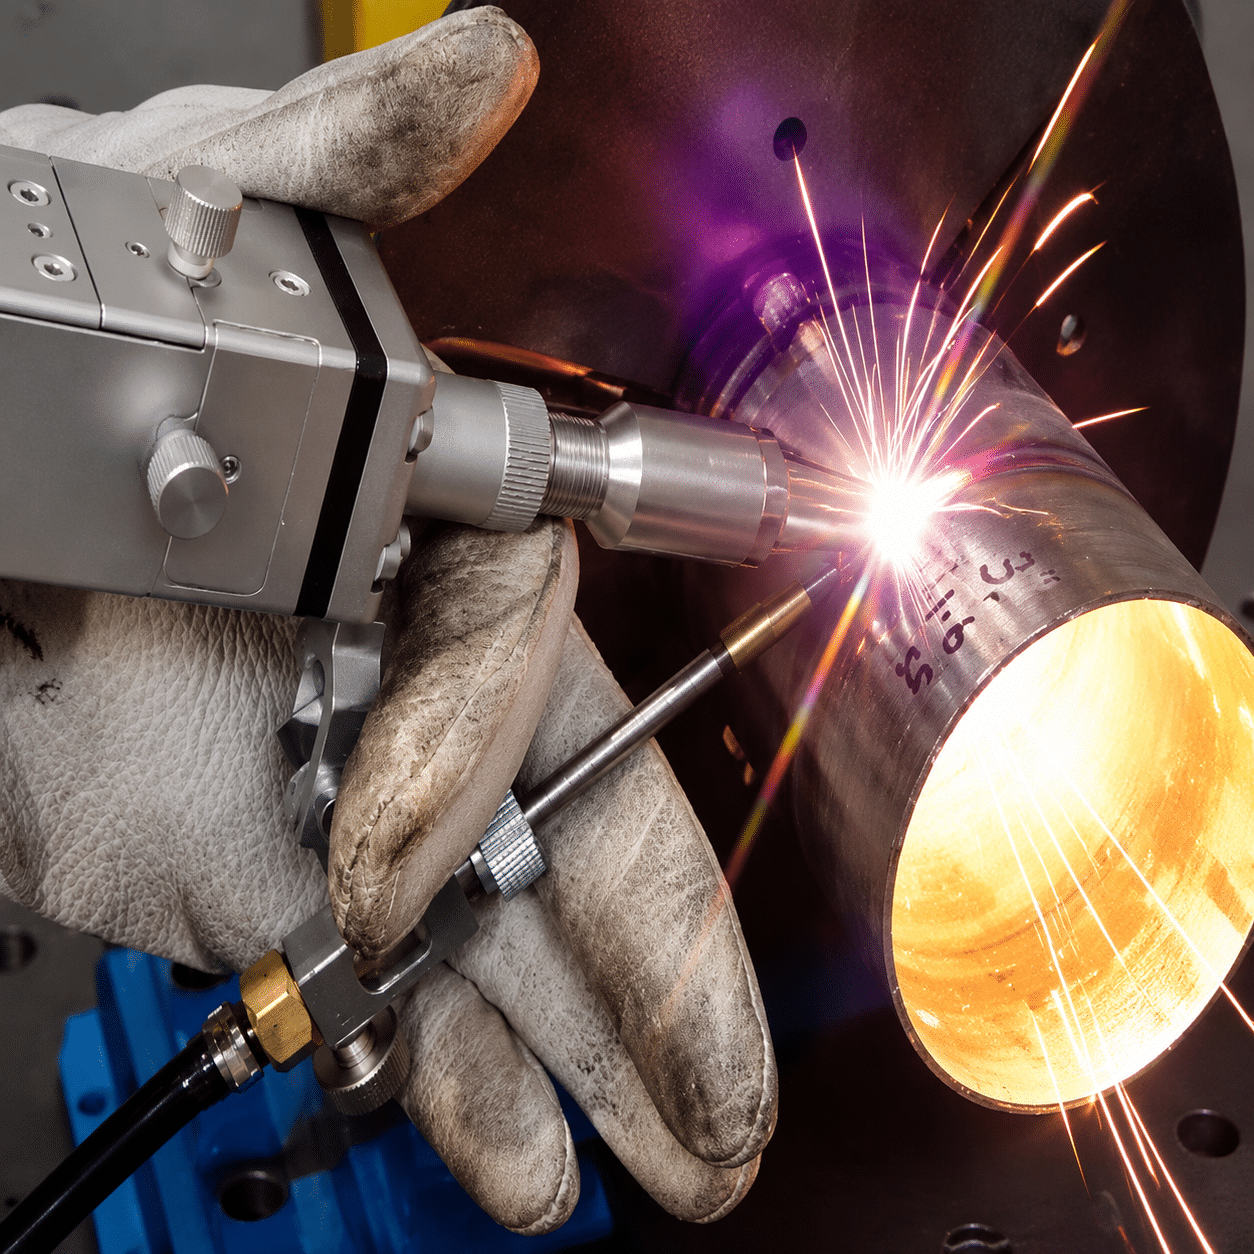
يؤثر التذبذب على مكان ووتيرة وصول الطاقة إلى الوصلة. ولا يزال يتعين إثبات الاختراق ومنطقة الانصهار وتفاوت الفجوة على طبقات المواد الفعلية.
العملي القرار
استخدم خاصية التذبذب عندما لا توفر نقطة ثابتة ضيقة عرضًا كافيًا للدرزة، أو تفاوتًا مناسبًا في الموضع، أو حجمًا كافيًا للمادة المنصهرة. لا تستخدمها كذريعة لتجاهل تحضير الوصلة: فعرض الفجوة، وعدم التطابق، وحالة الحافة، وحجم الحشو لا تزال تحدد ما إذا كانت الوصلة تتمتع بمقطع عرضي مقبول لتحمل الأحمال.
يرسم الليزر خطاً أو دائرة أو شكلاً بيضاوياً أو شكلاً يشبه الرقم ثمانية أو مساراً مدعوماً آخر أثناء تحركه على طول خط التماس.
يمكنه زيادة عرض اللحام وتقليل الحساسية للإزاحات أو الفجوات الصغيرة مقارنة بنقطة مركزة ثابتة.
عند ثبات القدرة والسرعة، يمكن أن يؤدي التذبذب المفرط إلى تقليل ذروة كثافة الطاقة والاختراق.
يجب أن تُعتمد العملية من خلال المقاطع المجهرية واختبارات القوة واختلافات الإنتاج - وليس المظهر السطحي وحده.
بقعة مركزة مع الحركة الثانية
في لحام التماس بالليزر التقليدي، تتبع البقعة المركزة خط منتصف الوصلة. أما في لحام التماس بالليزر المتذبذب - والذي يُسمى أيضًا لحام تذبذب الشعاع - فيُضيف النظام البصري حركة دورية سريعة حول هذا المسار الأمامي. يستمر مركز النمط على طول التماس، لكن البقعة تزور جانبيه بشكل متكرر. وعادةً ما تكون البصمة الحرارية الناتجة أوسع من البقعة البصرية نفسها.
تُنتج الأنظمة التجارية هذه الحركة باستخدام مرايا الماسح الضوئي، أو وحدة اهتزاز مدمجة، أو بصريات يدوية مصممة خصيصًا لهذا الغرض. وتصف شركة IPG Photonics لحام الاهتزاز بأنه توجيه الشعاع المركز على مساحة أوسع لتوسيع خط اللحام وتحسين تحمله لمتغيرات العملية. [1] ولذلك، يُفهم المفهوم على أفضل وجه باعتباره تحكمًا مكانيًا في توزيع الطاقة ، وليس مجرد زيادة في الطاقة.
ماذا يحدث داخل حوض اللحام؟
يُغيّر مصدر الحرارة المتحرك مجال درجة الحرارة، وتدفق المعدن المنصهر، وسلوك الثقب الرئيسي. وبحسب المسار والتوقيت المُختارين، قد يُذيب حواف الوصلة بشكلٍ أكثر دقة، ويُوسّع حوض الصهر، ويُحرّك المعدن السائل، ويُغيّر نسبة العمق إلى العرض. هذه التغييرات قد تُحسّن شكل اللحام أو تُساعد الفقاعات على الخروج ضمن نطاق مُناسب. كما قد تُؤدي إلى عدم انصهار اللحام، أو نقص في التعبئة، أو اختراق سطحي عندما يكون المسار واسعًا جدًا أو تكون كثافة الطاقة منخفضة جدًا.
أربعة أحداث تحدد العملية
- يتم تركيز البقعة البصرية على سطح العمل أو بالقرب منه.
- يقوم الماسح الضوئي بفرض نمط قابل للتكرار بعرض وتردد محددين.
- يوفر رأس اللحام أو قطعة العمل حركة أمامية على طول الوصلة.
- يحدد المسار المشترك فترة التوقف المحلية والتداخل والانصهار والتصلب.
من مكان ضيق إلى بصمة حرارية مصممة
قد لا يتغير مصدر الليزر؛ لكن مسار الشعاع يغير عدد التفاعلات وموضعها وتوقيتها عبر المفصل.
حدد الخط المركزي
تُحافظ الأدوات أو تتبع اللحامات أو المشغل على توسيط النموذج على الوصلة. يُضيف التذبذب هامشًا للتفاوت، لكنه لا يُمكنه معالجة فقدان محاذاة الوصلة بشكل كبير.
اختر النمط
توزع المسارات الخطية والدائرية والبيضاوية والثمانية الطاقة بشكل مختلف عبر المركز والحواف. وتختلف أسماء الأنماط وهندستها باختلاف وحدة التحكم.
تحديد العرض والتردد
يتحكم العرض في المدى الجانبي؛ ويتحكم التردد في عدد دورات النمط التي تحدث أثناء الحركة الأمامية. وكلاهما يغير كثافة الطاقة وديناميكيات البركة.
وازن بين الحرارة والحجم
يجب أن توفر الطاقة والسرعة والتركيز وتغذية الأسلاك والحماية كمية كافية من المعدن المنصهر والانصهار دون حدوث احتراق أو نقص في التعبئة أو حرارة زائدة.
pitch = travel speed ÷ frequencyالمسافة الأمامية بين دورات النمط المتتالية، معبر عنها بوحدة مم/دورة عندما تكون السرعة مم/ثانية والتردد هرتز.
cycles/mm = frequency ÷ speedكم عدد دورات التذبذب الكاملة التي تحدث لكل مليمتر من الدرزة؟ زيادة عدد الدورات لا تعني بالضرورة جودة أفضل.
span ≈ path width + spot diameterهذا مجرد تقدير هندسي. ولا يتنبأ بعمق الاندماج أو قوته أو كمية الحشو المطلوبة أو أقصى فجوة مقبولة بين الوصلات.
الشكل هو الذي يحدد حيث تعود الطاقة
تختلف مكتبات التحكم، وقد ينتج عن نمطين لهما نفس العرض الاسمي فترات توقف مختلفة وتسخين حواف مختلف. توضح هذه المخططات مفاهيم المسار الشائعة، وليست وصفات عامة.
خط / عرضي
يتناوب مباشرة بين جانبي اللحام. مفيد غالبًا عندما يكون الهدف هو صهر الحواف بشكل متعمد ومسار بسيط وعريض.
راقب حافة الشاشةدائرة
يدور الموضع باستمرار حول مركز المسار. يمكنه توسيع نطاق الرؤية وتوفير إعادة توزيع سلسة، لكن الاتجاه ومدة بقاء الموضع مهمان.
تحقق من عدم التماثلالقطع الناقص
يُعدّل هذا النظام العلاقة بين الحركة الطولية والعرضية، وهو مفيد عندما تتطلب اللحام تسخيناً مختلفاً على طول خط اللحام وعرضه.
تأكد من اتجاه المحورشكل ثمانية / ما لا نهاية
يعبر خط المنتصف بشكل متكرر، ويمكنه إعادة توزيع الطاقة نحو الجانبين والمركز. وتشير الأبحاث إلى أن تأثيره يعتمد بشكل كبير على مجموعة المعلمات الكاملة.
لا تعتمد على الاسم فقط في التقييمستة عناصر تحكم يجب أن يتحركوا معاً
إن تغيير "عرض التذبذب" فقط لا يُعد تطويرًا للعملية. فكل إعداد يُغير الطاقة المُقدمة لكل وحدة طول، أو شدة الذروة المحلية، أو توازن المعدن المنصهر.
| متغير | ما الذي يتغير | إذا تم دفعه إلى أقصى حد | ما الذي يجب التحقق منه |
|---|---|---|---|
| قوة الليزر | إجمالي الطاقة الضوئية المتاحة للانصهار وتكوين ثقب المفتاح. | انخفاض درجة الحرارة بشكل مفرط قد يؤدي إلى عدم اكتمال عملية الاندماج؛ أما ارتفاعها بشكل مفرط فقد يؤدي إلى الاحتراق أو التناثر أو الاختراق المفرط. | المقطع العرضي، حالة الجذر، واستقرار الطاقة. |
| سرعة السفر | الطاقة لكل وحدة طول للدرزة وعدد دورات التذبذب لكل مليمتر. | قد يؤدي السفر السريع إلى نقص في ملء أو فشل الاندماج؛ وقد يؤدي السفر البطيء إلى ارتفاع درجة الحرارة أو الترهل أو تضخم منطقة التأثير الحراري. | الطاقة الخطية، واستمرارية الخرزة، والتشوه. |
| عرض التذبذب / السعة | المدى الجانبي والمنطقة التي يتم توزيع الطاقة عليها. | قد يؤدي العرض المفرط إلى انخفاض كثافة الطاقة والاختراق حتى عندما تبدو الخرزة عريضة. | تأكد مما إذا كان جهاز التحكم يُبلغ عن نصف القطر أو السعة أو العرض الكلي. |
| تردد التذبذب | عدد الدورات في الثانية، ودرجة تردد الدورة، وعدد مرات عودة الإعلان إلى كل منطقة. | يمكن أن يؤدي تغيير التردد إلى تغيير سلوك ثقب المفتاح والمسامية وفترة بقاء الحافة؛ فالتردد الأعلى ليس بالضرورة أفضل. | دورات/مم، استقرار العملية والمراقبة عالية السرعة عند توفرها. |
| حجم التركيز / البقعة | كثافة الطاقة، ونسبة العمق إلى العرض، والتسامح مع الوضع الرأسي. | تتطلب البقعة الصغيرة دقة في المحاذاة؛ أما البقعة الكبيرة جدًا فقد لا تصل إلى الاختراق المطلوب. | الوضع البؤري الفعلي، وحالة النافذة الواقية، ومسافة العمل. |
| تغذية الأسلاك والحماية | حجم الحشو، والتركيب الكيميائي للسبائك، والتحكم في الحشو السفلي، والحماية من الأكسدة. | لا يمكن للحشو القليل جدًا أن يعوض حجم الوصلة المفقود؛ ويمكن أن يؤدي تدفق الغاز غير الصحيح إلى حدوث أكسدة أو اضطراب. | توجيه السلك، وتزامن التغذية، ونوع الغاز، والتدفق، وموضع الفوهة. |
هام: قد تعني عبارة "تذبذب 2 مم" المعروضة عرضًا كاملاً قدره 2 مم على وحدة تحكم، ونصف قطر أو سعة 2 مم على وحدة تحكم أخرى. تأكد من تعريف الجهاز قبل نقل المعلمات.
تمايل مخطط التغطية
يمكنك تحويل السرعة والتردد وعرض المسار إلى بيانات هندسية لمناقشتها مع مهندس التطبيقات. لا تُصدر هذه الأداة إجراءً للحام ولا تُقرّ فجوة.
أدخل الحركة المخطط لها
استخدم عرض المسار المركزي الكلي - وليس نصف القطر - إلا إذا نصت وثائق جهازك على خلاف ذلك.
يمتد مسار الشعاع عبر الفجوة التي تم الدخول إليها
إن المسافة المحسوبة التي تم مسحها أوسع من الفجوة، لكن هذا يصف التغطية البصرية فقط. ولا يثبت وجود كمية كافية من المعدن المنصهر لملء الوصلة.
قم بقطع اللحام عند أكبر فجوة إنتاجية. تحقق من انصهار كلا الجدارين الجانبيين، وأن الجذر مقبول، وأن المقطع العرضي المتبقي الحامل للحمل يفي بالرسم أو المعيار المطبق.
تغطية أوسع تساعد—لا يزال فقدان المعدن أمراً مهماً
يمكن لبقعة الليزر الثابتة أن تمر جزئيًا أو كليًا عبر فجوة اللحام المفتوحة، أو أن تبقى على أحد طرفيها بينما يتلقى الطرف الآخر طاقة ضئيلة جدًا. ويمكن للتذبذب أن يوجه البقعة نحو كلا الطرفين، مما يزيد من عرض اللحام ويوسع حجم حوض الانصهار. وهذا هو السبب الرئيسي الذي يجعله يُحسّن من دقة قياس الفجوة وتغير موقع اللحام. [1]
مع ذلك، فإن تغطية الشعاع وملء الفراغ ليسا مشكلة واحدة. فالفراغ يُزيل المادة من الوصلة. إذا لم تتمكن الحواف المنصهرة من توفير الحجم الكافي، فقد ينتج عن ذلك خرزة مقعرة، أو نقص في الحشو، أو انخفاض في جذر المادة، أو انخفاض في مساحة تحمل الحمل حتى عندما تكون كلتا الحافتين منصهرتين بشكل واضح. وقد يتطلب الأمر استخدام سلك حشو، وتصميم الوصلة، وسرعة الحركة، وطريقة التثبيت.
لماذا لا يقدم أي دليل نزيه حداً أقصى عالمياً للفجوة
تتناسب سماحية الفجوة طرديًا مع سُمك الصفيحة، ونوع الوصلة، والمادة، ودقة التركيب، واستراتيجية الحشو، والطاقة المتاحة، وحجم الشعاع، ونمطه، وتركيزه، ومستوى القبول المطلوب. تشير TWI إلى أن لحام الوصلات التناكبية بالليزر التقليدي يتطلب عادةً فجوات أقل من 10% تقريبًا من سُمك المادة، بينما يمكن لتقنيات التثبيت المحسّنة أو العمليات المتقدمة توسيع نطاق هذه الفجوة. [3] وقد وجدت دراسة منشورة، باستخدام إعدادها البصري الخاص، نتائج موثوقة عند فجوة 0.2 مم وجودة كافية عند 0.4 مم مع تذبذب الشعاع؛ كما وجدت الدراسة نفسها حساسية عالية للنمط والسرعة. [2] تُعد هذه النتائج دليلًا على الإمكانات، وليست مواصفات قابلة للتطبيق على الجهاز.
أربعة متغيرات إنتاجية لقياسها
- الفارق: سجل الحد الأدنى والفجوة النموذجية والحد الأقصى للفجوة على طول مجموعة أجزاء تمثيلية.
- عدم التطابق: قد تكون حافة إحدى الورقتين أعلى من الأخرى حتى عندما تكون الفجوة صغيرة.
- إزاحة الدرزة: تحديد مدى انحراف مركز الشعاع عن المفصل الحقيقي.
- حالة الحافة: يمكن أن تؤدي النتوءات والأكسيد والزيت والطلاء ونصف القطر إلى تغيير الامتصاص وحجم المادة المنصهرة.
الليزر الثابت مقابل لحام الليزر المتذبذب
إن العملية الأفضل هي تلك التي تلبي المتطلبات المشتركة مع أوسع نطاق إنتاج مستقر - وليس تلك التي تتميز بحركة أكثر تعقيدًا.
| عامل القرار | شعاع ثابت | شعاع متذبذب |
|---|---|---|
| البصمة الطاقية | ضيقة ومركزة حول نقطة متحركة واحدة. | تمت برمجته على نطاق أوسع؛ يعتمد وقت التوقف المحلي على النمط والتردد. |
| إمكانية الاختراق | غالباً ما يفضل كثافة الطاقة العالية وفتحة المفتاح الضيقة والعميقة عند طاقة وسرعة معينتين. | يمكن استبدال العمق بالعرض عند توزيع الطاقة بشكل جانبي؛ وقد تحتاج القوة أو السرعة إلى إعادة توازن. |
| حساسية التركيب | يتطلب ذلك عادةً وضعية مفصل دقيقة وفجوات صغيرة. | يمكن زيادة التسامح مع الفجوات الصغيرة وتعويض التباين عندما يتم صهر كلا الحافتين بشكل صحيح. |
| مظهر الخرزة | خرزة ضيقة؛ تعتمد بشكل كبير على التمركز. | يمكن أن ينتج عنه خرزة بصرية أوسع وأكثر سلاسة، لكن المظهر لا يؤكد الجودة الداخلية. |
| برمجة وتطوير | عدد أقل من المتغيرات المترابطة وتطوير أبسط للمعلمات بشكل عام. | يضيف المسار والاتجاه والعرض والتردد إلى عملية اللحام. |
| الأنسب | وصلات مستقرة ودقيقة الموقع حيث يكون إدخال الحرارة الضيق والاختراق من الأولويات. | التطبيقات التي تتطلب التحكم في عرض اللحام، أو مزيدًا من التسامح الموضعي، أو الخلط المتحكم فيه، أو بصمة حرارية مصممة خصيصًا. |
يمكن للاهتزاز أن يغير العيوب، لكنه لا يفعل ذلك. ضمان عيوب أقل
يؤدي تذبذب الشعاع إلى تغيير تدفق حوض اللحام واستقرار ثقب المفتاح. ويعتمد اتجاه وحجم هذا التغيير على نطاق العملية المختار.
التحسينات المحتملة
عند تطويرها بشكل صحيح، قد يؤدي التذبذب إلى توسيع حوض التجميع، وتثبيت سلوك ثقب المفتاح، وتغيير مسارات خروج الفقاعات، وتحسين الخلط، وتقليل الحساسية لموضع اللحام. وقد أشارت الأبحاث التي أجريت على تركيبات محددة من الألومنيوم والتيتانيوم إلى انخفاض المسامية عند الترددات والسعات المثلى. [4] [5]
- صهر أكثر تعمداً لكلا حافتي المفصل
- نافذة معالجة أوسع لإزاحة اللحام
- احتمالية تقليل المسامية أو التناثر في النافذة المختبرة
- عرض الخرزة ونسبة العمق إلى العرض المصممة خصيصًا
أنماط فشل جديدة محتملة
يمكن أن تؤدي الحركة نفسها إلى تخفيف كثافة الطاقة، أو زيادة التعرض للحرارة، أو خلق فترة توقف غير منتظمة. في إحدى الدراسات التي أجريت على التيتانيوم، أدى استخدام سعة صغيرة إلى زيادة المسامية مقارنةً بالظروف التقليدية، بينما أدت السعة الأكبر إلى تقليل الاختراق. [5]
- اختراق سطحي أو اندماج غير كامل
- انخفاض أو نقص في التعبئة بسبب حجم الفراغات الزائد
- الاندماج غير المتماثل عندما يكون النمط غير موجه
- عدم الاستقرار عند عدم تطابق التردد والسرعة وتغذية السلك
ما هي المعادن التي يمكن أن تكون هل تم لحامها بشكل متذبذب؟
هذه الحركة قابلة للتطبيق على نطاق واسع، لكنها لا تلغي انعكاسية كل سبيكة، أو موصليتها الحرارية، أو ضغط بخارها، أو ميلها للتشقق، أو متطلبات الحماية منها.
الكربون والفولاذ المقاوم للصدأ
يُستخدم التذبذب غالبًا لتوسيع وصلات التداخل والوصلات المائلة والوصلات الطرفية في تصنيع الألواح. انتبه لفقدان الاختراق عند زيادة العرض، بالإضافة إلى التآكل السفلي أو التلوين الحراري المفرط عندما تصبح الحركة بطيئة للغاية.
تحقق من اندماج الجذور وتشوههاسبائك الألومنيوم
يمكن أن يؤثر التذبذب على استقرار الثقب الرئيسي، والمسامية، ودوران الماء في الحوض. ويظل إزالة الأكاسيد، واختيار السبيكة، والحماية، والنظافة أموراً بالغة الأهمية، ويختلف التردد الأمثل باختلاف السبيكة والشكل الهندسي.
افحص المسام والتشققاتأجزاء نحاسية وموصلة
قد يُساعد مسار تحكم أوسع في تحسين الوصلات الكهربائية، لكن امتصاص الأشعة تحت الحمراء القريبة، وتبديد الحرارة، وتغير حالة السطح بسرعة، قد تجعل الاقتران غير مستقر. وقد يكون لطول موجة المصدر وشكل الشعاع أهمية أكبر من التذبذب وحده.
قياس المقاومة وقوة السحبالمعادن غير المتشابهة
يمكن لحركة الشعاع أن تتحكم في مقدار انصهار واختلاط كل جانب، لكن التكوين الهش بين الفلزات والسلوك الجلفاني لا يزالان يحكمان ما إذا كان هذا المزيج عمليًا أم لا.
التحكم في التخفيف، وليس فقط في العرضالفولاذ المطلي أو المجلفن
لا يؤدي التذبذب إلى اختفاء بخار الزنك. فسمك الطلاء، ومسار التهوية، وتصميم الفجوة، واحتجاز الأبخرة، وتوقيت العملية هي التي تحدد ما إذا كان البخار سيتسرب دون حدوث مسامية أو طرد.
توفير مسار الاستخلاص والبخارالأجزاء الرقيقة والحساسة للحرارة
قد يؤدي التذبذب إلى انتشار الطاقة، إلا أن زيادة مساحة التسخين قد لا تقلل من إجمالي الحرارة المُدخلة. لذا، يجب الموازنة بين الطاقة والسرعة وحجم المسار من جهة، والاحتراق الكامل وعرض منطقة التأثير الحراري والتشوه من جهة أخرى.
تتبع الطاقة الخطية ودرجة الحرارة القصوىالتذبذب اليدوي والآلي ليست نفس مشكلة التحكم
كلاهما يمكنهما استخدام تذبذب الشعاع، لكن قابلية التكرار وتتبع التماس وإدارة المعلمات تختلف اختلافًا كبيرًا.


أولويات النظام المحمول
اسأل عما إذا كان المسدس يدعم عرض التذبذب والتردد القابل للتعديل، وكيف يتم قفل الإعدادات المسبقة، وكيف يتم ضبط المسافة بين أطراف التلامس، وكيف تتم مزامنة تغذية السلك، وما هي أقفال الأمان التي توقف الانبعاث عند فقدان سلامة التسليم.
- تُعد حركة المشغل جزءًا من الإجراء
- تُعد حالة طرف الإبرة القابل للاستهلاك ونافذة الحماية من العوامل المهمة.
- يجب فهم منطق التلامس بين قطعة العمل ومسار العودة
أولويات النظام الآلي
اسأل عن كيفية مزامنة ساعات الروبوت والماسح الضوئي والليزر؛ وكيف يدور النمط حول الزوايا؛ وكيف يغير تتبع التماس الخط المركزي؛ وكيف تميز المراقبة بين الخرزة المرئية والاندماج الداخلي المقبول.
- يجب أن يتبع اتجاه النمط إحداثيات المفاصل
- يحتاج معايرة الماسح الضوئي إلى التحقق الدوري
- تساهم مراقبة الوصفات وإمكانية تتبعها في حماية الإنتاج
تأهيل لحام التذبذب في خمس خطوات مضبوطة
إن أقصر طريق للوصول إلى عملية قوية هو مصفوفة اختبار مصممة تمثل تباين الإنتاج - وليس التعديل العشوائي حتى تبدو إحدى القسائم جيدة.
تعريف القبول
حدد الاختراق، ومنطقة تحمل الأحمال، والقوة، ومنع التسرب، والمقاومة الكهربائية، والمظهر، والتشوه المسموح به.
ابدأ من الوظيفةتنوع إنتاج الخرائط
قياس سمك المادة، والفجوة، وعدم التطابق، والطلاء، وحالة الحافة، وإزاحة التماس، وقابلية تكرار التثبيت عبر الأجزاء الحقيقية.
اختبر أقصى الحدودقم ببناء مصفوفة صغيرة
قم بتغيير الطاقة والسرعة والعرض والتردد بشكل منهجي. حافظ على التركيز والحماية وتوصيل الأسلاك تحت السيطرة مع مراعاة المفاضلات.
عامل واحد وحده يضللقص واختبار
استخدم المقاطع الكبيرة، واختبارات الشد أو التقشير، واختبارات التسرب، والأشعة السينية/التصوير المقطعي المحوسب عند الاقتضاء، والقياسات الكهربائية للوصلات الموصلة.
انظر أسفل الخرزةأغلق النافذة
حدد الإعدادات الاسمية بالإضافة إلى النطاقات المسموح بها، وتواتر الفحص، وفحوصات المعايرة، والتحكم في التغيير، وخطط الاستجابة.
اجعلها قابلة للتكراراقرأ العيب على أنه إشارة العملية
خرزة عريضة، اختراق سطحي
قد يكون مسار الضوء يوزع الطاقة على نطاق واسع جدًا مقارنةً بالقدرة المتاحة وسرعة الحركة. تأكد أولًا من ضبط التركيز والبصريات الواقية، ثم قارن ذلك بمسار أضيق أو بتوازن طاقة مُعدّل. لا تُعالج المشكلة بزيادة القدرة دون التحقق من الاحتراق عند أدنى فجوة.
قم بملء الفراغات الأكبر حجماً.
يمكن للشعاع أن يصل إلى كلا الحافتين، ولكن لا يوجد حجم كافٍ من المعدن المنصهر لتعويض منطقة الوصلة المفقودة. قلل فتحة الجذر باستخدام أدوات خاصة، وأضف سلك حشو موجهًا بدقة، وراجع تحضير الوصلة، أو أبطئ العملية فقط بعد التحقق من مدخلات الحرارة واستقرار الجذر.
يندمج أحد طرفيه؛ أما الطرف الآخر فلا يندمج
تحقق من مركز الدرزة، واتجاه النمط، ومعايرة الماسح الضوئي، وزاوية المصباح، وعدم تطابق الوصلات. قد تُنتج الحركة الدائرية أيضًا عدم تناسق اتجاهي عند تفاعل اتجاه الحركة واتجاه الدوران وتدفق الماء.
تزداد المسامية بعد إضافة التذبذب
لا تفترض أن التذبذب يُطلق الغاز دائمًا. تحقق من تنظيف السطح، والحماية، ومسار البخار، وسلوك الثقب الرئيسي، وتفاعل التردد مع السعة. تُظهر الأبحاث أن المسامية قد تنخفض أولًا ثم ترتفع مع تغير معلمات التذبذب. [5]
صوت تناثر أو صوت غير مستقر
تحقق مما إذا كان النمط يُمرر الشعاع بشكل متكرر عبر فجوة مفتوحة، وما إذا كانت كثافة الطاقة مرتفعة للغاية عند نقطة الانعطاف، وما إذا كان السلك يدخل الجزء الصحيح من حوض السباحة. سجل فيديو عالي السرعة أو إشارات ضوئية ثنائية عندما يكون التطبيق يستدعي المراقبة.
التطبيقات التي تستفيد من عرض الدرزة المتحكم به
تكون خاصية التذبذب ذات قيمة كبيرة عندما يكون اختلاف الأجزاء، أو مظهر اللحام، أو الخلط، أو منطقة الانصهار الواسعة بشكل متعمد، أمراً مهماً بما يكفي لتبرير متغيرات العملية الإضافية.
تصنيع الصفائح المعدنية
غالباً ما تستخدم الخزائن والأبواب وأدوات المطبخ والهياكل وصلات التداخل والزوايا والوصلات الدائرية حيث يكون وجود حافة بصرية أوسع وتفاوت معقول في التركيب أمراً قيماً.
انتبه لجودة المظهر والتشويهالأنابيب والقطاعات الجانبية
تحتاج المنتجات الدائرية والمستطيلة إلى توجيه ثابت عند تغير شكلها الهندسي. ويمكن للأتمتة تنسيق النمط مع الدوران وتتبع اللحامات.
تحقق من بدء/إيقاف التشغيل والمنعطفاتالبطارية والوصلات الكهربائية
يمكن لحركة الشعاع أن تُعدّل التداخل والخلط للوصلات والقضبان الموصلة والمحطات الطرفية. وتُعد مقاومة الوصلات والمركبات المعدنية البينية والمسامية والتناثر أكثر أهمية من عرض الخرزة وحده.
قياس الأداء الكهربائيتجميعات السيارات
قد تستخدم الأجزاء ذات الحجم الكبير التذبذب لتوسيع نطاق العملية لموضع المكون، ولكن لا تزال هناك حاجة إلى تجهيزات ومراقبة معتمدة لحماية الإنتاجية.
تصميم لتحقيق اتساق في وقت الدورةمكونات دقيقة
قد تستفيد أغلفة الأجهزة الطبية والإلكترونية وأجهزة الاستشعار من وضع الطاقة المبرمج، شريطة ألا تتجاوز المساحة الأكبر الميزانية الحرارية.
التحكم في التلوث والمناطق الخطرةتركيبات غير متشابهة
يمكن للنمط أن يوجه الطاقة نحو جانب واحد أو يخلط المياه بشكل أكثر دقة. ومع ذلك، يجب التأكد من التوافق المعدني من خلال التقطيع والاختبار.
تعامل مع التخفيف كمتغير تصميميالجمال الظاهري ليس إلا معيار قبول واحد
يمكن أن ينتج عن مسار التذبذب خرزة لحام عريضة ومنتظمة. ولا يزال الانصهار الداخلي والمقطع العرضي الفعال هما ما يحددان ما إذا كانت الوصلة تتحمل الحمل، أو تمنع التسرب، أو توصل التيار.


يؤدي التذبذب إلى تغيير مسار الشعاع—ليس فئة الخطر
تُصنف أجهزة لحام الألياف الصناعية عادةً ضمن أنظمة الليزر من الفئة الرابعة. ويمكن أن يتسبب الإشعاع المباشر والمنعكس والمنتشر في إصابة العينين والجلد؛ كما يمكن أن تُسبب هذه العملية مخاطر الحريق والكهرباء والأبخرة.
الضوابط الهندسية أولاً
استخدم حاوية معتمدة أو منطقة ليزر مضبوطة، وأجهزة تعشيق، ونظام إنذار بالانبعاثات، واحتواء الشعاع، وألياف توصيل محمية، وأدوات تثبيت آمنة، ونظام شفط أبخرة من المصدر. تصنف إدارة السلامة والصحة المهنية (OSHA) أنظمة الفئة 4 على أنها خطرة عند النظر إليها مباشرة أو منتشرة، كما أنها تشكل خطراً محتملاً على الجلد والحريق. [6]
- أكمل تقييم مخاطر الليزر الخاص بالموقع
- التحكم في الانعكاسات المرآوية من الأسطح المعدنية
- استخدم مستخلصات مناسبة للسبائك والطلاءات
لا تغني معدات الوقاية الشخصية عن إجراءات الاحتواء.
يجب أن تتوافق نظارات الليزر مع الطول الموجي والكثافة البصرية المطلوبة؛ كما يجب أن توفر معدات الوقاية الشخصية الخاصة باللحام الحماية من المعادن الساخنة، والدخان، والمخاطر الميكانيكية التقليدية. ويُشترط التدريب، والحصول على ترخيص، وبرنامج خاص بمسؤول السلامة من الليزر عند الاقتضاء.
- لا تعتمد أبدًا على واقي اللحام العادي للحماية من أشعة الليزر الليفية
- افحص النوافذ الواقية، وأجهزة التعشيق، والحواجز.
- اتبع اللوائح المحلية وتعليمات الشركة المصنعة للمعدات.
أسئلة يجب طرحها قبل شراء لحام ليزر متذبذب
قارن الأنظمة من خلال القدرة القابلة للقياس وأدلة التطبيق، وليس فقط من خلال الطاقة المعلن عنها أو أقصى عرض للتذبذب.
ما الذي يمكن تعديله تحديداً؟
اطلب الأنماط المدعومة، والعرض الأقصى عند مسافة العمل، ونطاق التردد، والتحكم في الاتجاه، وما إذا كانت القيم تعني نصف القطر أو العرض الكلي.
اطلب دليل وحدة التحكمكيف يتم التحقق من صحة العملية؟
اطلب عينات لحام من نفس السبيكة، مع تحديد السماكة ونوع الوصلة وأقصى فجوة. اطلب أيضًا مقاطع عرضية كبيرة واختبارات ميكانيكية أو اختبارات تسرب أو اختبارات كهربائية ذات صلة.
اطلب أدلةً تحت السطحكيف يتم التحكم في الوصفات؟
تأكد من مستويات كلمة المرور، وحدود المعلمات، وتخزين المهام، وإمكانية التتبع، والمعايرة، وما إذا كان بإمكان المشغل تغيير الإعدادات الهامة أثناء الإنتاج.
حماية النافذة المؤهلةهل سلك الحشو مدمج؟
بالنسبة للفجوات المتغيرة أو المفتوحة، اسأل عن كيفية مزامنة زاوية السلك وسرعة التغذية وتوقيت البدء/الإيقاف مع الشعاع وحركة السفر.
قم بمطابقة حجم الحشو مع الفراغما هي بنية السلامة المضمنة؟
قم بمراجعة أجهزة التعشيق، ومفهوم الحاوية، ومراقبة الاتصال، وأزرار التوقف في حالات الطوارئ، واستخراج الأبخرة، والوثائق المطلوبة في نطاق اختصاصك القضائي.
سعر الخزينة الآمنة الكاملةما نوع الدعم الذي يلي الولادة؟
اسأل من يقوم بتطوير الإجراء الأولي، وتدريب المشغلين، وتوفير العدسات والرؤوس، وتشخيص اللحامات غير المستقرة، ودعم المواد المستقبلية.
اشترِ دعم التطبيقات، وليس الطاقة.الانتقال من الفكرة إلى عملية تم اختبارها
استخدم هذه الصفحات لمقارنة بنية الآلة وسلوك المواد ومتطلبات الإنتاج قبل طلب عينة من اللحام.
آلة لحام الليزر المحمولة
قم بمراجعة مكونات النظام الرئيسية، والتبريد، وتغذية الأسلاك، وملاءمة التطبيق.
استكشف الآلة → تطبيقلحام الصفائح المعدنية بالليزر
فهم تصميم الوصلات، وسماكة المواد، وعوامل الإنتاج لأجزاء الصفائح المصنعة.
اقرأ التطبيق → دليل الموادلحام الألومنيوم بالليزر
راجع مشاكل الأكسيد والمسامية والسبائك والحماية قبل نقل الوصفة.
دراسة لحام الألومنيوم → مراجعة التطبيقالتحقق من صحة وصلة نموذجية
شارك المادة، والسمك، ورسم الوصلة، ونطاق الفجوة، وهدف القبول لإجراء مراجعة مركزة.
ابدأ النقاش →لحام الليزر المتذبذب سؤال
إجابات موجزة على الأسئلة التي يطرحها المشترون ومهندسو العمليات في أغلب الأحيان.
ما هو اللحام بالليزر المتذبذب؟
اللحام بالليزر المتذبذب هو أسلوب لحام يعتمد على تتبع البقعة المركزة نمطًا تذبذبيًا مبرمجًا أثناء تحرك رأس اللحام أو قطعة العمل على طول الوصلة. توزع هذه الحركة الطاقة على مساحة أوسع من البقعة الثابتة، ويمكنها تغيير عرض اللحام، وتدفق المعدن المنصهر، ودقة القياسات لتناسب اختلافات التركيب.
هل يمكن للحام المتذبذب أن يسد أي فجوة في الحجم؟
لا. يمكن تحسين هامش التفاوت المسموح به عن طريق صهر حافتي الوصلة وزيادة عرض حوض الصهر، لكن هامش التفاوت المسموح به يعتمد على سمك الصفيحة، والمادة، وتصميم الوصلة، وحجم الحشو، والنمط، والطاقة، والسرعة، ومعايير القبول. لا يمكن نقل القيمة القصوى التي يحددها المورد دون اختبار الوصلة.
هل اللحام بالليزر المتذبذب أقوى من اللحام بالليزر التقليدي؟
ليس تلقائيًا. تعتمد القوة على مساحة الانصهار، والاختراق، والمسامية، والحشو السفلي، والبنية المجهرية، وسلوك المادة الأساسية. يمكن أن يُحسّن التذبذب هذه النتائج ضمن نطاق محدد، أو يُقلل القوة إذا انتشرت الطاقة على نطاق واسع لدرجة أن يصبح الانصهار سطحيًا.
أي نمط اهتزاز هو الأفضل؟
لا يوجد نمط مثالي. تُنتج أنماط الخط والدائرة والقطع الناقص والشكل ثمانية سلوكيات مختلفة في زمن التوقف وتدفق الذوبان. يتغير النمط المُفضل باختلاف هندسة الوصلة، واتجاه الحركة، والمادة، والفجوة، والاختراق المطلوب. قارن الأنماط بتجارب مضبوطة ومقاطع عرضية.
ما الفرق بين عرض التذبذب وعرض اللحام؟
يصف عرض التذبذب الحركة الجانبية المبرمجة لمركز الشعاع. أما عرض اللحام فهو العرض الناتج عن الانصهار أو الذوبان المرئي. ويعتمد هذا الأخير أيضاً على حجم البقعة، والطاقة، والسرعة، والتركيز، والتوصيلية، واستجابة المادة، لذا فإن القيمتين ليستا متساويتين.
هل يؤدي ارتفاع تردد التذبذب إلى تحسين جودة اللحام؟
ليس بمفرده. فالتردد الأعلى يزيد من عدد الدورات لكل وحدة طول عند سرعة حركة ثابتة، ولكنه يُغير أيضًا من زمن التوقف الموضعي، وسلوك ثقب المفتاح، ودوران الماء في حوض السباحة. تُظهر النتائج المنشورة نطاقات تردد مُحسّنة بدلاً من قاعدة "التردد الأعلى أفضل" البسيطة.
هل يمكن استخدام خاصية التذبذب في لحام الليزر المحمول باليد؟
نعم. تتضمن العديد من الأنظمة المحمولة حركة شعاعية أحادية أو ثنائية المحور وإعدادات مسبقة مخزنة. تظل سرعة حركة المشغل وزاوية الحركة والمسافة الفاصلة وتتبع خط التماس جزءًا من العملية، لذا لا يزال التحكم في الإجراءات والتدريب ضروريًا.
متى نحتاج إلى سلك الحشو؟
يصبح الحشو مهمًا عندما تزيل الفجوة كمية من المادة تفوق قدرة الحواف المنصهرة على تعويضها، أو عندما يجب التحكم في الحشو السفلي، أو عندما تتطلب التركيبة الكيميائية للسبيكة تعديلًا. يجب تطوير توجيه السلك ومعدل التغذية بما يتناسب مع نمط التذبذب وسرعة الحركة.
كيف ينبغي فحص اللحام المتذبذب؟
ابدأ بالفحص البصري، ثم استخدم المقاطع الكبيرة للتأكد من اندماج الجدار الجانبي، والاختراق، والمقطع العرضي المتبقي. أضف اختبارات الشد، والانحناء، والتقشير، والتسريب، والإجهاد، والأشعة السينية/التصوير المقطعي المحوسب، أو المقاومة الكهربائية وفقًا لوظيفة الوصلة والمعيار المطبق.
الأدلة المستخدمة في هذا توجيه
تحدد معلومات الشركة المصنعة القدرة التجارية؛ بينما تحدد الأبحاث التي تمت مراجعتها من قبل النظراء والإرشادات الفنية المستقلة حدود العملية وطبيعتها الخاصة بالتطبيق.
- شركة IPG Photonics - رؤوس لحام متذبذبة. وصف تجاري لأنماط الحزم القابلة للتعديل، والدرزات الأوسع، وزيادة التسامح مع متغيرات العملية.
- مولر وآخرون - تأثيرات انخفاض الضغط المحيط وتذبذب الشعاع على قدرة سد الفجوات أثناء لحام شعاع الليزر ذي الحالة الصلبة، مجلة التصنيع ومعالجة المواد، 2020.
- TWI — كيف يمكنني زيادة دقة لحام الليزر في تركيب الوصلات؟ نظرة عامة مستقلة على متطلبات التجهيز وخيارات التحكم.
- ديتريش وآخرون - استقرار العملية أثناء لحام شعاع الليزر مع تذبذب الشعاع وتغذية السلك، مجلة التصنيع ومعالجة المواد، 2019.
- تكوين اللحام والمسامية في وصلة TC4 بواسطة لحام شعاع الليزر المتذبذب بنموذج مسار دائري، مجلة أبحاث وتكنولوجيا المواد، 2024.
- الدليل الفني لإدارة السلامة والصحة المهنية، القسم الثالث، الفصل السادس - مخاطر الليزرمبادئ التصنيف والتحكم لأنظمة الليزر عالية الطاقة.
ابحث عن نطاق التذبذب لمفصلك الفعلي.
أرسل معلومات عن السبيكة، والسماكة، ونوع الوصلة، ونطاق الفجوة المقاسة، وحجم الإنتاج، وهدف القبول. يمكن لـ Oceanplayer استخدام هذه التفاصيل للتوصية بتوجيهات الماكينة وخطة اختبار عينات مركزة.