


Schnellste Rostentfernung von Stahl: Auswahl nach Oberflächenbeschaffenheit
Für großflächige Stahloberflächen, die entrostet und mit einer neuen Beschichtung versehen werden müssen, ist das Sandstrahlen ein guter erster Schritt. Bei kleineren Reparaturen können Elektrowerkzeuge die Rüstzeit verkürzen; in Bereichen, in denen die Reinigung mit Strahlmittel schwierig ist, kann die Laserreinigung schneller zum Ziel führen. Tauchverfahren und Wasserstrahlschneiden lösen unterschiedliche Zugangs- und Verschmutzungsprobleme.
Sinnvoller Vergleich ist die Zeit bis zum Erreichen einer akzeptablen Oberfläche – einschließlich Vorbereitung, Reinigung und Inspektion – und nicht nur, wie schnell der Rost verschwindet.
Rostfoto: Fumikas Sagisavas , CC0 1.0 ; beschnitten mit dunkler Überlagerung. Das Aussehen allein erlaubt keine Beurteilung des Präparationsgrades.

Welche Rostentfernungsmethode sollten Sie zuerst testen?
Nutzen Sie die Auftragsbeschränkungen, um Methoden in die engere Auswahl zu nehmen. Dies sind bedingte Ausgangspunkte, keine Rangliste gemessener Geschwindigkeiten. Eine Methode ist nur dann erfolgreich, wenn sie die für den nächsten Arbeitsgang erforderliche Sauberkeit, das Oberflächenprofil und den Teilezustand liefert.
Auf kleineren Bildschirmen muss horizontal gescrollt werden, um alle Spalten zu lesen.
| Methodik | Starke Anfangspassung | Wo Zeit gespart werden kann | Was kann den Gewinn zunichtemachen? |
|---|---|---|---|
| Strahlen | Große, zugängliche Flächen, anhaftender Belag, Beschichtungsarbeiten, die ein neues Profil benötigen | Entnahme und Profilerzeugung in einem Arbeitsgang; kontinuierliche Handhabung geeigneter Wiederholungsteile | Eindämmung, Abdeckung, Kompressorgrenzen, Rückgewinnung von Schleifmitteln und Abfallbehandlung |
| Laserreinigung | Lokalisierte Korrosion, Schweißnahtbereiche, ausgewählte Bauteile und Baugruppen, die kein abrasives Eindringen vertragen. | Selektive Behandlung ohne Zusatz von Strahlmitteln | Langsame Entfernung des eigentlichen Rosts, unzugängliche Stellen, Extraktion, Lasersteuerung oder unakzeptable Oberflächenveränderung |
| Elektrowerkzeuge | Kleinere Reparaturen, Kanten, Bolzen und Wartungszugänge | Kurze Mobilisierungszeiten und direkter Zugang zu kleinen Gebieten | Wiederholte Durchgänge, Materialermüdung, Polieren, Auskratzen und eine Oberflächengüte unterhalb der vorgegebenen Güteklasse |
| Chemische Entfernung | Abnehmbare Teile mit Gewinden, Aussparungen oder Geometrie, die für das Eintauchen geeignet sind | Chargenbehandlung und reduzierter manueller Aufwand beim Einweichen | Verweilzeit, eingeschlossene Flüssigkeit, Spülen, Trocknen, Badbedingungen und Materialunverträglichkeit |
| Wasserstrahlschneiden | Wartungsarbeiten, bei denen Trockenstrahlen aufgrund von Staub, Beschichtungsentfernung oder löslichen Verunreinigungen schwierig ist | Verzicht auf zusätzliche Schleifmittel; Waschen unter gleichzeitiger Entfernung von Oberflächenmaterial | Abwasser, Zugang, Flugrost oder die Notwendigkeit einer separaten Profilierungsoperation |
Das sogenannte Beschichtungsprofil ist die Oberflächenstruktur, die für eine optimale Haftung der Beschichtung erforderlich ist. Das Entfernen von sichtbarem Rost und die Erzeugung des gewünschten Profils sind unterschiedliche Anforderungen. Reines Wasserstrahlen legt ein bereits vorhandenes Profil frei; das Nassstrahlen mit Abrasivmittel ist ein anderes Verfahren.
Vor Beginn der Probezeit auf Rost, Walzzunder und Poren prüfen
Walzzunder ist die Oxidschicht, die sich beim Warmwalzen bildet. Seine starke Haftung kann die Entfernung erschweren, selbst wenn nur wenig orangefarbener Rost sichtbar ist. Dokumentieren Sie außerdem alte Farbschichten, Ölreste, Salze, unzugängliche Stellen sowie die Dicke oder Maßgrenzen des Stahls.
Die Rostklassen nach ISO 8501-1 unterscheiden vier Ausgangszustände. Sie legen weder die Reinigungsgeschwindigkeit noch den nach der Reinigung erforderlichen Zustand fest.
- AGrößtenteils haftende Skala
- Ein Großteil der Oberfläche weist noch Walzzunder auf, Rost ist hingegen kaum oder gar nicht vorhanden.
- BRostbeginn
- Es bildet sich Rost, und der Walzzunder beginnt abzublättern.
- CLeichte sichtbare Lochfraßbildung
- Der Zunder ist abgetragen oder lässt sich durch Abkratzen entfernen; leichte Vertiefungen sind mit bloßem Auge sichtbar.
- DAllgemeine sichtbare Lochfraß
- Die Zunderschicht ist abgerostet und auf der Oberfläche sind deutliche Lochfraßkorrosionen zu erkennen.
Durch Reinigung kann verlorenes Material nicht wiederhergestellt werden. Wenn Korrosion einen tragenden Bereich oder ein kritisches Maß verringert hat, muss die entsprechende Materialstärke aufgebracht oder eine statische Begutachtung veranlasst werden. Eine gereinigte Korrosionsstelle bleibt eine Korrosionsstelle.
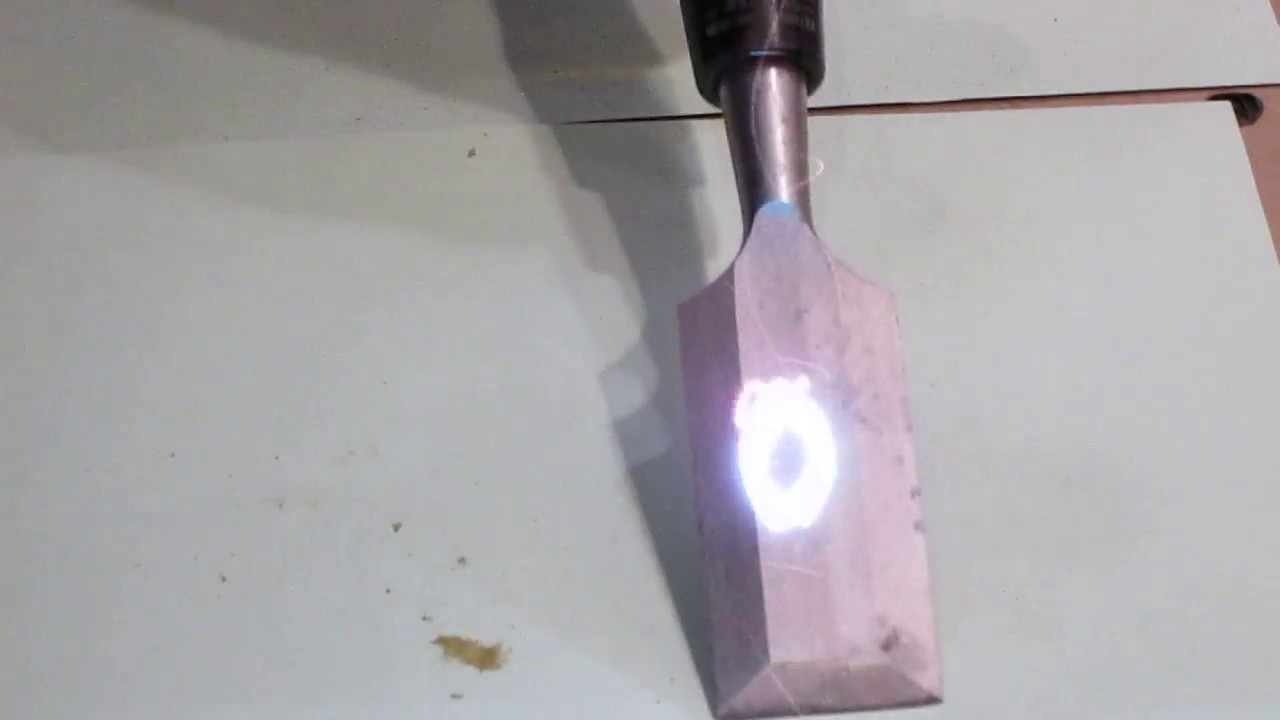
Laserreinigung: Testen Sie den Wert der selektiven Entfernung
Die Laserreinigung richtet optische Energie auf eine Oberflächenschicht, um diese durch Erhitzen, Abtragen und ähnliche Effekte abzulösen. Sie ermöglicht die Bearbeitung ausgewählter Bereiche oder Strukturen ohne Zugabe von Schleifmitteln. Dadurch lassen sich Abklebe- und Nachbearbeitungsarbeiten an Baugruppen reduzieren, vorausgesetzt, der Laserstrahl erreicht das Ziel und die umliegenden Teile sind geschützt.
Der Vorteil ist am größten, wenn nur ein kleiner Teil einer größeren Baugruppe behandelt werden muss. Bei großflächigem, stark korrodiertem Stahl kann eine geringere Abtragsrate den geringeren Reinigungsaufwand zunichtemachen. Prüfen Sie die tatsächliche Oxidschicht, die Beschichtung und die Geometrie; ein sauberer Streifen in einem Video legt nicht die zulässige Quadratmeterzahl pro Schicht fest.
Gepulste und kontinuierliche Wellensysteme erfordern separate Versuche.
Gepulste Systeme liefern Energie in Impulsen; kontinuierliche Systeme (CW) liefern sie kontinuierlich während der Belichtung. Der Betriebsmodus allein bestimmt weder Durchsatz noch Schädigung. Leistung an der Oberfläche, gegebenenfalls Pulseinstellungen, Spotgröße, Fokus, Scanüberlappung und Verweilzeit beeinflussen Wärmezufuhr und -abfuhr.
Prüfen Sie den bearbeiteten Stahl auf unerwünschte Erwärmung, Schmelzen, Texturveränderungen oder Dimensionsverlust. Es ist nicht davon auszugehen, dass eine lasergereinigte Oberfläche ihr ursprüngliches Profil beibehält oder die Anforderungen an das Strahlreinigungsprofil erfüllt. Nutzen Sie für einen detaillierteren Vergleich die Übersicht „Impulslaser vs. Dauerstrichlaser“.
Der Verzicht auf zusätzliche Schleifmittel bedeutet nicht, dass keine Emissionen entstehen. Entfernter Rost und Beschichtungen erfordern weiterhin eine geeignete Auffang- und Entsorgungsmethode. Integrieren Sie Laserzugangskontrollen, Reflexionsstrahlsteuerung und Absaugung in die zeitgesteuerte Anlage.
Abrasives Strahlen: eine gute Wahl für große Flächen und ein neues Profil
Abrasive Partikel entfernen Korrosion und Zunder und verändern gleichzeitig die Oberflächenstruktur des Stahls. Wenn sowohl die Abtragung als auch ein bestimmtes Ankerprofil erforderlich sind, kann so ein separater Profilierungsschritt vermieden werden. Die Auswahl des Abrasivmittels und die Prozessbedingungen müssen auf die gewünschte Oberflächenbeschaffenheit und den Untergrund abgestimmt sein.
Luftstrahlen eignet sich für viele große oder fest installierte Konstruktionen. Für wiederholgenaue Bleche, Träger und Profile bietet sich auch eine Rollenstrahlanlage an: Die Rollenförderanlagen von Wheelabrator demonstrieren die kontinuierliche Materialhandhabung, Strahlbehandlung und Strahlmittelrückgewinnung in einer Produktionsanlage. Dieser Handhabungsvorteil gilt jedoch nur für Teile, die in die Anlage passen.
Vergleichen Sie die vollständige Installation
Prüfen Sie Zugang, Abdeckmaterial, Luftzufuhr, Düsenzustand, Strahlmittelzufuhr und -rückgewinnung. Eine hohe Abtragsrate ist wenig nützen, wenn der Staub nicht aufgefangen oder das verbrauchte Strahlmittel nicht rechtzeitig abtransportiert werden kann. Alte Beschichtungen können zudem die Expositionskontrollen und den Entsorgungsweg beeinflussen.
Öl und Fett sind gemäß der vorgegebenen Vorreinigung zu entfernen; abrasive Bearbeitung ersetzt nicht die Entfettung. Prüfen Sie das erreichte Profil und die Sauberkeit, insbesondere an Kanten, Ecken und Vertiefungen.


Elektrowerkzeuge: oft der schnellste Weg zu einer kleinen Reparatur
Mit einem geeigneten Schleifgerät, Entroster, Sandstrahlgerät oder Bürstenwerkzeug kann die Arbeit ohne großen Aufwand begonnen werden. Daher lohnt es sich, Elektrowerkzeuge für kleine Ausbesserungen, Kanten und Wartungsstellen zu testen, bei denen das Anbringen einer Strahlanlage länger dauern würde als die Reinigung selbst.
Der Werkzeugname gibt nicht den Vorbereitungsgrad an.
Die Reinigung von Oberflächen mit Elektrowerkzeugen gemäß SSPC-SP 3 und SSPC-SP 11 bis zum blanken Metall hat unterschiedliche Anforderungen. SP 3 befasst sich mit lose anhaftenden Materialien; SP 11 erfordert ein deutlich anspruchsvolleres Ergebnis hinsichtlich blankem Metall und Profil. Das archivierte Inspektionshandbuch der FHWA erläutert diesen Unterschied. Die für das aktuelle Projekt festgelegte Version und die Akzeptanzkriterien sind anzuwenden.
Eine Drahtbürste kann anhaftendes Material überpolieren, und eine aggressive Trennscheibe kann gesundes Stahlmaterial abtragen. Wählen Sie den Aufsatz und die Technik entsprechend dem gewünschten Ergebnis und prüfen Sie anschließend Poren und Kanten, anstatt sich auf ein glänzendes Aussehen zu verlassen.
Bei größeren Flächen müssen Werkzeugwechsel, Neupositionierung, Ermüdung des Bedieners, Staubabsaugung und wiederholte Arbeitsgänge berücksichtigt werden. Eine kurze Demonstration auf einer bequemen, ebenen Fläche kann die dauerhafte Leistungsfähigkeit überschätzen.
Chemische Entfernung: Zeitaufwand und manuelle Arbeitszeit separat erfassen.
Durch das Eintauchen werden auch freiliegende Gewinde und Vertiefungen erreicht, die mit einer Scheibe oder einem geraden Strahl nur schwer zugänglich sind. Die Teile können chargenweise eingeweicht werden, während der Bediener andere Arbeiten erledigt. Dadurch lässt sich der Arbeitsaufwand reduzieren, ohne die Bearbeitungszeit zu verkürzen.
Säurebasierte und chelatbildende Entferner unterscheiden sich chemisch. Ein Rostumwandler wirkt wiederum anders: Er reagiert mit dem Rost und bildet eine Umwandlungsschicht, anstatt einfach blanken Stahl freizulegen. Verwenden Sie den einen nicht anstelle des anderen, es sei denn, der nachfolgende Prozess erlaubt diese Oberflächenbeschaffenheit.
Ein Produktbeispiel: Einweichen ist nur ein Teil des Prozesses
Die Anweisungen von CRC für Evapo-Rust umfassen Vorbereitung, Einweichen, Abspülen und Trocknen. Laut Anleitung sollte starkes Fett zuvor entfernt werden, und es wird darauf hingewiesen, dass einige Oxidschichten beschädigt werden können. Daher ist die Kennzeichnung „geeignet für Stahl“ keine Garantie für die Kompatibilität mit jeder Oberfläche oder jedem Bauteil.
Beachten Sie die Anweisungen des jeweiligen Produkts und das Sicherheitsdatenblatt hinsichtlich Konzentration, Temperatur, Einwirkzeit, Spülung und Entsorgung. Berücksichtigen Sie die Entwässerung aus Hohlräumen, die Trocknung, den Badzustand und den nächsten Schutzschritt im Zyklus. Gehen Sie nicht davon aus, dass die chemische Entfernung die für eine Beschichtung spezifizierte abrasive Textur erzeugt.
Der Vergleich zwischen Laser- und chemischen Verfahren erläutert diese Kompromisse hinsichtlich Prozess und Kompatibilität genauer.


Wasserstrahlschneiden: Staub, Salze und das bestehende Profil gemeinsam bewerten
Eine Wasserstrahlreinigung ist dann ratsam, wenn Staub oder lösliche Verunreinigungen ein großes Problem darstellen und der Standort für die Abwasserentsorgung geeignet ist.
AMPP unterscheidet Wasserstrahlen von Nassstrahlen : Reines Wasserstrahlen kann zwar ein durch vorherige Bearbeitung entstandenes Profil freilegen, erzeugt aber kein neues Ankermuster. Beim Nassstrahlen wird Abrasivmittel hinzugefügt, wodurch sich die Oberflächenstruktur verändern kann.
Überprüfen Sie die Oberfläche nach dem Trocknen.
Ist das bestehende Profil ungeeignet, ist ein zusätzlicher Profilierungsvorgang einzuplanen. Der Reinheitsgrad des Wasserstrahlschneidens und die zulässigen Bedingungen für Flugrost sind für das Beschichtungssystem festzulegen. Restverunreinigungen sind zu überprüfen, anstatt anzunehmen, dass der Salzgrenzwert des Projekts nach einem Wasserdurchgang erreicht ist.
Flugrost kann beim Trocknen von Stahl entstehen. Um einen zweiten Vorbereitungszyklus zu vermeiden, sollten Entwässerung, Trocknung, Inspektion und Beschichtung aufeinander abgestimmt werden.
Zeit bis zum Erreichen einer akzeptablen Oberfläche messen
Legen Sie für jeden Kandidaten die gleichen Ausgangsbedingungen, den gleichen Reinigungsbereich und die gleichen Abnahmekriterien fest. Starten Sie die Zeitmessung, sobald die auftragsbezogene Vorbereitung beginnt, und stoppen Sie sie, sobald die Reinigung und die vereinbarte Übergabe abgeschlossen sind. Erfassen Sie die aktive Reinigungszeit separat, um festzustellen, ob die Entfernung von Material oder die Durchführung der Reinigung die Fertigstellung steuert.
Fügen Sie separate Trocknungs-, Wartezeiten oder Schutzzeiten hinzu, falls diese außerhalb dieser Phasen liegen. Erfassen Sie die verstrichene Zeit und die Arbeitsstunden getrennt: Zwei Personen, die eine Stunde lang arbeiten, benötigen zwei Arbeitsstunden, während parallele Aufgaben nicht doppelt im Zeitablauf gezählt werden sollten.
Beispielrechnung: Ein schnellerer Durchlauf kann zu einem langsameren Ergebnis führen.
Beispielhafte Annahmen, keine gemessene Geräteleistung: eine lokale Reparaturfläche von 2 m², zwei qualifizierte Routen, gleiches akzeptiertes Oberflächenfinish und aufeinanderfolgende Arbeitsschritte. Die unten angegebenen Zeiten dienen lediglich der Berechnung; sie stellen keine angegebenen Strahl- oder Laserreinigungsraten dar.
Scrollen Sie auf kleineren Bildschirmen horizontal, um die beiden Szenarien zu vergleichen.
| Praktikum | Sprengszenario | Laserszenario |
|---|---|---|
| Einrichtung und Schutz | 60 Minuten | 20 Minuten |
| Aktive Entfernung | 20 Minuten | 40 Minuten |
| Aufräumarbeiten und Abfallentsorgung | 30 Minuten | 10 Minuten |
| Inspektion und Übergabe | 10 Minuten | 10 Minuten |
| Gesamtarbeitszeit | 120 Minuten | 80 Minuten |
Die aktiven Abtragsraten betragen 6 m²/h bzw. 3 m²/h. Nach Berücksichtigung aller vier Stufen ergeben sich Abtragsraten von 1 m²/h bzw. 1.5 m²/h. Der angenommene Laserweg ist trotz langsamerer Durchfahrt schneller abgeschlossen. Unterschiedliche Rüstzeiten, Flächen oder Akzeptanzergebnisse können dieses Ergebnis jedoch umkehren.
Machen Sie aus dem Beispiel einen nützlichen Lieferantentest
Nutzen Sie repräsentative Roststellen und unebene Bereiche sowie leicht zu bearbeitende, ebene Flächen. Dokumentieren Sie Ausschussstellen, zusätzliche Durchgänge, Medien- oder Filterwechsel, Werkstückbewegungen und die Zeit bis zum nächsten Bearbeitungsschritt. Falls eine der beiden Bearbeitungsrouten das vereinbarte Oberflächenfinish nicht erreicht, berücksichtigen Sie die Nachbearbeitung, bevor Sie die Gesamtbearbeitungszeit vergleichen.
Für die laufende Planung geben Sie Ihre gemessenen Annahmen in den Zeitrechner für die Rost- und Farbentfernung ein . Eine Planungsschätzung ersetzt keine wiederholten Versuche mit dem Produktionsmix.
Definiere die Akzeptanz, bevor du eine Methode aufrufst – schneller!
Bei Beschichtungsarbeiten muss die Vorbereitungsmethode dem Datenblatt der Beschichtung und den Projektspezifikationen entsprechen. Die Oberfläche kann zwar sauber aussehen, erfüllt aber möglicherweise nicht die Anforderungen, die die Haftung oder die Lebensdauer beeinträchtigen.
- Sauberkeit und Profil: Nennen Sie den anzuwendenden Aufbereitungsstandard, die zulässigen Reststoffe und die erforderliche Textur.
- Kontamination: Die relevanten Prüf- und Grenzwerte für Öl, Staub, lösliche Salze oder Prozessrückstände sind festzulegen.
- Substratzustand: Bitte Maße, Restdicke und etwaige unzulässige Hitze- oder mechanische Beschädigungen prüfen.
- Übergabebedingungen: Trocknung, akzeptabler Flugrost und das umweltbedingte Zeitfenster für den nächsten Arbeitsgang definieren.
Verwenden Sie den Standard für den eigentlichen Prozess
Die Oberflächenvorbereitungsstandards von AMPP unterscheiden zwischen Trockenstrahlen, Nassstrahlen, Wasserstrahlschneiden und der Bearbeitung mit Elektrowerkzeugen. Eine Methodenbezeichnung oder ein Foto von blankem Metall belegt nicht die Konformität, und Reinheitskennzeichnungen sollten nicht automatisch als gleichwertig für verschiedene Verfahren angesehen werden.
Für die Laserbearbeitung befasst sich AMPP SP21511-1-2024 mit der gepulsten Laserbearbeitung von Eisenmetallen, wie im AMPP-Bericht von 2024 dokumentiert . ISO/FDIS 8504-6 befand sich zum Zeitpunkt der Überprüfung am 10. September 2026 noch in der Entwicklung. Ein Entwurf sollte nicht als veröffentlichter internationaler Standard oder als allgemeine Gerätezertifizierung angesehen werden.
Belichtungssteuerung in die Einrichtungszeit einbeziehen
Vor der Entscheidung über die Eindämmung und Abfallentsorgung müssen Rost, Beschichtungen und andere zu entfernende Materialien identifiziert werden. Beim Strahlen und den verwendeten Werkzeugen sind geeignete Maßnahmen zur Staub-, Partikel- und Lärmbekämpfung erforderlich; für Chemikalien sind produktspezifische Handhabungsvorschriften notwendig; beim Wasserstrahlen werden druckfeste Geräte und ein kontrollierter Zugang benötigt.
Arbeiten mit Lasern erfordern zudem einen geprüften Strahlengang, Schutz vor direkter und reflektierter Strahlung, Schulungen und eine geeignete Emissionsabsaugung. NIOSH erläutert diese allgemeinen Gefahren von Industrielasern . Die Sicherheitsvorkehrungen für die eigentliche Installation müssen vor Beginn der Demonstration in die Planung einbezogen werden.
Nach der Abnahme muss der erforderliche Zustand bis zum nächsten Arbeitsgang aufrechterhalten werden. Die Anleitung zum Lackieren nach der Rostentfernung umfasst Trocknung, Flugrost und die Vorbereitung der Beschichtung.
Technische Quellen
- ISO 8501-1:2007 Vorschau, Abschnitt 2 — Ausgangsrostgrade A–D; die visuelle Beurteilung ist kein Test der Produktionsrate.
- AMPP: Wasserstrahl- und Nassstrahlreinigung — die Unterscheidung des Profils und Überlegungen zur Flugrostgefahr.
- FHWA-Feldhandbuch für die Brückenanstrichinspektion — Archivierte Erläuterungen zu Reinigungsmethoden, Vorreinigung und Unterschieden zwischen SP 3 und SP 11. Die vertraglichen Anforderungen sind in den aktuellen Projektdokumenten geregelt.
- CRC Evapo-Rust-Anleitung — ein konkretes Beispiel für die Abfolge von Vorbereitung, Einweichen, Spülen und Trocknen; keine allgemeingültige Rezeptur für die chemische Behandlung.
Beispiele für Ausrüstung, Normenstatus und Hinweise zur industriellen Lasersicherheit sind in den entsprechenden Abschnitten verlinkt.
Vergleichen Sie ein reales Bauteil, eine definierte Oberflächenbeschaffenheit und einen kompletten Zyklus.
Teilen Sie Oceanplayer Laser die Stahlsorte und -dicke, den Zustand von Rost und Beschichtung, die Fläche, die schwierige Geometrie und den nächsten Bearbeitungsschritt mit. Geben Sie die gewünschte Oberflächengüte und das gewünschte Ergebnis an, damit sich die Diskussion auf einen repräsentativen Reinigungsversuch konzentrieren kann.