

Was ist das Meiste? Duktiler Metall?
Reines Gold gilt gemeinhin als Antwort. Der US Geological Survey beschreibt es als das formbarste und dehnbarste Metall. Platin, Silber, Kupfer, weiches Aluminium und hochreines Eisen sind ebenfalls Beispiele für dehnbare Metalle. Im technischen Vergleich hängt die Dehnung jedoch vom Zustand des Materials und der Prüfmethode ab.

Gold oder Platin: Warum fallen die Antworten unterschiedlich aus?
Allgemeine Beschreibungen und Zugversuchsergebnisse beantworten unterschiedliche Fragen. Laut USGS ist reines Gold das duktilste Metall , während Platin ebenfalls für seine hervorragende Verarbeitbarkeit bekannt ist. Weder eine Demonstration mit feinem Draht noch zwei unabhängige Lieferantenwerte belegen, welches Metall sich in einem kontrollierten Zugversuch weiter dehnen lässt.
Duktilität bezeichnet die Fähigkeit eines Metalls, sich unter Zugspannung dauerhaft zu verformen, bevor es bricht. Das Drahtziehen zeigt, dass ein Metall einen Umformprozess übersteht. Dabei wird der Draht gezogen, während er gleichzeitig durch die Ziehdüse komprimiert wird; die Belastung ist komplexer als beim einfachen Dehnen einer geraden Probe.
Ein längerer Draht bedeutet nicht automatisch ein duktileres Metall. Bei gleichem Material und gleicher Masse ergibt eine Halbierung des Drahtdurchmessers die vierfache Länge, vorausgesetzt, der Draht ist gleichmäßig kreisförmig und es gibt keinen Materialverlust.
Drahtlänge = 4 × Masse / (Dichte × π × Durchmesser²)Verwenden Sie einheitliche Masse- und Längeneinheiten. Die Gleichung beschreibt die Geometrie. Sie sagt nicht voraus, ob das Metall das Ziehen auf diesen Durchmesser übersteht. Werkzeugkonstruktion, Schmierung, Ziehvorgänge und Zwischenglühungen beeinflussen das Ergebnis ebenfalls.
Sechs hochduktile Metalle und ihre Verwendung
Dies sind repräsentative Beispiele, keine Rangfolge von Platz eins bis sechs. Insbesondere sollte ein reines, geglühtes Metall nicht als gleichwertig mit jeder handelsüblichen Legierung auf Basis dieses Elements betrachtet werden.
Gold
Reines Gold vereint hohe plastische Verformbarkeit mit Oxidationsbeständigkeit unter normalen Bedingungen. Es lässt sich zu feinen Drähten formen und seine stabile Oberfläche macht es für elektronische Verbindungen geeignet.
Der Kompromiss: Reines Gold ist weich. Höhere Duktilität bietet keine Verschleißfestigkeit oder Stabilität. Schmucklegierungen gewinnen an Haltbarkeit durch die Zugabe anderer Metalle, daher spielen Karat und Legierungszusammensetzung beim Vergleich ihrer Eigenschaften eine Rolle.
Platin
Platin bietet im Vergleich zu Gold eine hohe Verarbeitbarkeit, Korrosionsbeständigkeit und einen deutlich höheren Schmelzpunkt. Feiner Platindraht wird in Thermoelementen und anderen speziellen elektrischen Bauteilen verwendet.
Der Kompromiss: Reinheit, Legierung und Wärmebehandlung bleiben entscheidend. Die Daten von Prince & Izant zu 99.99 % reinem Platin unterscheiden zwischen hartem und vollständig geglühtem Zustand. Ein Dehnungswert bei Raumtemperatur allein gibt keine Auskunft über die Leistungsfähigkeit unter dauerhafter Heißbelastung.
Silber
Weiches Silber lässt sich ziehen und zu feinen Bauteilen formen. Seine ausgezeichnete elektrische Leitfähigkeit ermöglicht die Herstellung von Kontakten und Spezialleitern; Silber findet außerdem Verwendung in reflektierenden Oberflächen und Lötlegierungen.
Der Nachteil: Schwefelverbindungen können eine Anlaufschicht bilden. Die Oberflächenbeschaffenheit ist für einen elektrischen Kontakt relevant, selbst wenn das darunterliegende Metall leicht anläuft. Reines Silber, Sterlingsilber und eine Silberbeschichtung auf einem anderen Metall stellen unterschiedliche Materialsysteme dar.
Kupfer
Geglühtes Kupfer vereint nützliche Duktilität mit hoher elektrischer und thermischer Leitfähigkeit. Es ist eine praktische Wahl für Drähte, Rohre, Formklemmen und Stromschienen.
Der Kompromiss: Hartgezogenes oder kaltgewalztes Kupfer weist im Allgemeinen eine geringere Restdehnung auf als geglühtes Kupfer. Auch die Kupfersorte beeinflusst die Verarbeitung: Vergleichen Sie beispielsweise Kupfer der Sorten C10100, C10200 und C11000, wenn es auf den Sauerstoffgehalt und die Fügebedingungen ankommt.
Aluminium
Reines und handelsübliches Reinaluminium kann sich unter weichen Bedingungen stark verformen. Seine geringe Dichte ist vorteilhaft für Folien, Formteile und Leiter, wo das Gewicht eine Rolle spielt.
Der Kompromiss: Der Härtegrad einer Aluminiumlegierung beschreibt ihren Verarbeitungszustand, nicht nur ihr Aussehen. Eine hochfeste, wärmebehandelte Legierung sollte nicht das Umformverhalten von weichem, handelsüblichem Reinaluminium aufweisen. Prüfen Sie daher die genaue Legierung, Dicke und den Härtegrad.
Hochreines Eisen
Hochreines Eisen kann eine beträchtliche Zugduktilität aufweisen. Dies verdeutlicht, dass duktile Metalle nicht auf Edelmetalle oder Nichteisenmetalle beschränkt sind.
Der Kompromiss: „Eisen“ ist keine vollständige Spezifikation. Eine vom NIST veröffentlichte Studie in vier Laboren zeigte , dass Reinheit, Dehnungsrate und Herstellungsverfahren das Zugverhalten von Eisen beeinflussen. Ergebnisse für reines Eisen dürfen nicht auf nicht spezifizierten Stahl oder Gusseisen übertragen werden.
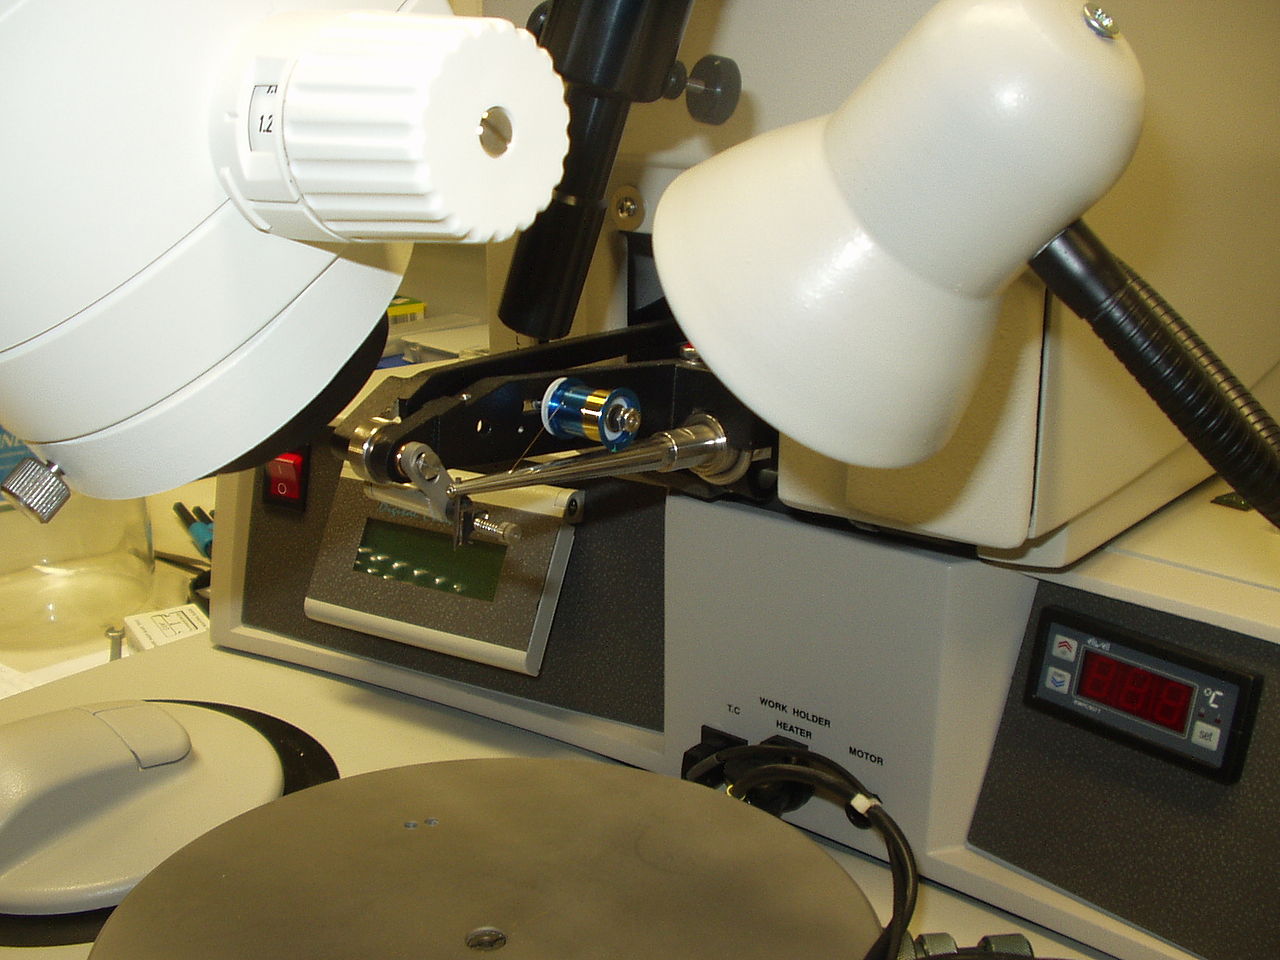
Warum feiner Draht nur ein Teil der Auswahl ist
Ein Bonddraht muss formbar sein, benötigt aber auch eine zuverlässige Verbindung zu den zu verbindenden Oberflächen. Die Korrosionsbeständigkeit von Gold erklärt dessen Verwendung in der Elektronik. Die Royal Society of Chemistry beschreibt sowohl dünne Golddrähte in Chips als auch Goldbeschichtungen auf elektrischen Bauteilen.
Bei Stromleitern können Leitfähigkeit, Masse, Querschnitt und Kosten Kupfer oder Aluminium begünstigen. Die Möglichkeit, einen feinen Draht zu ziehen, schränkt die Auswahl ein; die Funktion des Bauteils bestimmt, welche weiteren Kriterien zu prüfen sind.
Wie wird die Duktilität von Metallen gemessen?
Bei einem Zugversuch wird eine Probe bis zum Bruch gedehnt. Zwei häufige Messgrößen sind die Bruchdehnung und die Querschnittsverringerung . Da sie unterschiedliche Aspekte der Verformung beschreiben, sollten sie jeweils nur im Kontext ihrer Messung angegeben werden.
L <sub>0</sub> ist die ursprüngliche Messlänge zwischen den Markierungen. L<sub> f</sub> ist die endgültige Länge zwischen diesen Markierungen nach dem Bruch, wobei die Bruchstücke zusammengefügt wurden. Dies misst die bleibende Dehnung über diese Länge.
A <sub>0</sub> ist die ursprüngliche Querschnittsfläche. A<sub> f</sub> ist die kleinste Fläche am Bruch. Dies misst die lokale Ausdünnung und nicht die Dehnung entlang der gesamten Messlänge.
Beispielrechnung, kein Materialtest: Bei L₀ = 50 mm und L <sub>f</sub> = 65 mm beträgt die Dehnung (65 − 50) / 50 × 100 = 30 % . Bei A₀ = 20 mm² und A <sub>f</sub> = 8 mm² beträgt die Querschnittsverringerung 60 % . Die beiden Werte unterscheiden sich, da sie unterschiedliche Änderungen messen.
Die Messlänge muss bei der Ergebnisberechnung berücksichtigt werden. Lokale Einschnürungen tragen unterschiedlich zum prozentualen Wert bei, je nachdem, ob der Mittelwert über eine kurze oder lange Messlänge berechnet wird. Ein über 50 mm gemessenes Ergebnis ist daher nicht automatisch mit einem über 200 mm gemessenen vergleichbar.
ASTM E8/E8M und ISO 6892-1 definieren Verfahren für Zugversuche bei Raumtemperatur. Sie gewährleisten jedoch nicht, dass alle Probenformen, Produktformen und Materialzustände zu vergleichbaren Ergebnissen führen.
Warum dasselbe Metall unterschiedliche Ergebnisse liefern kann
Durch die Verarbeitung lässt sich die Duktilität verändern, ohne die Bezeichnung des Metalls zu ändern. Ein sinnvoller Vergleich beginnt mit einer Güteklasse und einem klar definierten Zustand.
Ein Beispiel aus Kupfer: Die Härte verändert das Ergebnis
Bei einem schmalen Bildschirm kann die Tabelle seitlich gescrollt werden.
| Anforderungen | Bruchdehnung | Zugfestigkeit | Was ändert sich |
|---|---|---|---|
| OS050 Nominale Korngröße 0.050 mm | 45% | 32 ksi | Weitere verbleibende Zugdehnung |
| H04 Hartes Temperament | 6% | 50 ksi | Größere Kraft, geringere Reststreckung |
Quelle: Copper Development Association, mechanische Eigenschaften C11000 . Es handelt sich hierbei um typische Datenbankeinträge, nicht um Akzeptanzgrenzen oder Ergebnisse von Vergleichsversuchen. Die angezeigten Zeilen geben keine Messlänge an; ermitteln Sie die vollständige Prüfgrundlage, bevor Sie sie in einem formalen Vergleich verwenden.
Die praktische Lehre daraus ist, zuerst nach dem Härtezustand zu fragen, bevor man die Dehnung von Kupfer angibt. Ein hartes Kupferteil kann zwar eine höhere Zugspannung aufnehmen, bricht aber bei einem anspruchsvollen Umformprozess schneller als ein geeignet geglühtes Teil. Die genaue Umformgrenze hängt weiterhin von der Geometrie und dem Prozess ab.
Kristallstruktur und Gleiten
Metallkristalle verformen sich unter anderem durch sich bewegende Versetzungen: Linienfehler, die ein schrittweises Gleiten von Atomlagen ermöglichen. Gold, Platin, Silber, Kupfer und Aluminium besitzen bei Raumtemperatur eine kubisch-flächenzentrierte (kfz) Struktur, die in vielen Systemen ein leichtes Gleiten begünstigt.
Alpha-Eisen bei Raumtemperatur besitzt eine kubisch-raumzentrierte (krz) Struktur. Die Vielzahl möglicher Gleitsysteme allein reicht nicht aus; auch die Beweglichkeit von Versetzungen ist entscheidend. Die Kristallstruktur trägt zwar zum Verständnis des Verhaltens bei, kann aber eine gemessene Materialeigenschaft nicht ersetzen.
Kaltverformung und Glühen
Durch Ziehen oder Walzen erhöht sich die Anzahl und Wechselwirkung von Versetzungen. Bei gängigen Kupfer- und Aluminiumprodukten führt eine vorherige Kaltverformung im Allgemeinen zu einer höheren Festigkeit, verringert aber gleichzeitig die verbleibende Dehnung.
Durch geeignetes Glühen kann die Umformbarkeit durch Erholung und Rekristallisation wiederhergestellt werden. Dies ist etwas anderes als die Behauptung, dass jeder Heizzyklus die Duktilität verbessert: Zeit, Temperatur und das Verhalten der Legierung müssen kontrolliert werden.
Reinheit und Herstellungsverfahren
Verunreinigungen, Partikel, Kornstruktur und Oberflächenfehler beeinflussen die Ausbreitung von Verformungen und den Ausgangspunkt von Rissen. Ein Reinheitsgrad in Prozent beschreibt nicht all diese Merkmale.
Die NIST-Studie zu Eisen ergab Unterschiede selbst zwischen zwei hochreinen Eisenwerkstoffen, die mit unterschiedlichen Herstellungsverfahren gewonnen wurden. Die Duktilitätstrends waren nicht einheitlich, daher wäre die Aussage „Höhere Reinheit bedeutet immer höhere Dehnung“ übertrieben.
Temperatur, Geschwindigkeit und Richtung
Prüftemperatur und Dehnungsrate beeinflussen die Versetzungsbewegung und das Bruchverhalten. Ein Zertifikat, das bei Raumtemperatur ausgestellt wurde, gibt keinen Aufschluss über das Verhalten im Kalt- oder Heißbetrieb. Einige kubisch-raumzentrierte Werkstoffe neigen bei niedrigen Temperaturen eher zu Sprödbruch.
Auch die Produktrichtung ist wichtig: Vergleichen Sie Proben, die in derselben Ausrichtung aus gewalztem oder gezogenem Material entnommen wurden. Bei einem realen Bauteil können Kratzer, Kanten und lokale Spannungskonzentrationen die Leistungsfähigkeit beeinträchtigen, bevor dies bei einer glatten Testprobe der Fall ist.
Duktilität, Elastizität und andere Materialeigenschaften
Ein duktiles Metall kann sich vor dem Bruch dauerhaft verformen. Das bedeutet jedoch nicht, dass es in seine ursprüngliche Form zurückspringt, schwer zu zerkratzen ist oder jeden Umformvorgang übersteht.
- Elastizität
- Die Verformung, die sich nach Entlastung zurückbildet. Duktilität beschreibt die bleibende Verformung, die über dieses elastische Verhalten hinausgeht.
- Formbarkeit
- Die Fähigkeit, sich unter Druck zu verformen, beispielsweise beim Hämmern oder Walzen. Blattgold veranschaulicht die Verformbarkeit; es handelt sich nicht um ein Ergebnis eines Zugversuchs.
- Zähigkeit
- Die vor dem Bruch absorbierte Energie hängt sowohl von der einwirkenden Spannung als auch von der Verformung ab, daher ist eine hohe Dehnung allein kein vollständiges Maß für die Zähigkeit.
- Formbarkeit
- Ob ein Material und ein Verfahren die gewünschte Form ohne Fehler erzeugen können, hängt auch von der Spannungsverteilung, der Richtung, der Reibung, den Werkzeugen und der Oberflächenqualität ab.
Ebenso stellen höhere Festigkeit und höhere Steifigkeit unterschiedliche Anforderungen. Ein Material kann bleibender Verformung widerstehen, sich aber im Betrieb dennoch zu stark durchbiegen. Siehe hierzu den Unterschied zwischen Steifigkeit und Festigkeit bei Stahl und Aluminium .
Wie man duktile Metalle für ein reales Bauteil vergleicht
Beginnen Sie mit der Funktion: Leitfähigkeit, Gewicht, Korrosionsbeständigkeit, Festigkeit oder Betriebstemperatur. Prüfen Sie anschließend, ob ein bestimmter Materialzustand die erforderlichen Zieh-, Biege- oder Umformprozesse übersteht.
- Identifizieren Sie das Material vollständig. Erfassen Sie Güteklasse bzw. Reinheit, Härtegrad bzw. Wärmebehandlung, Produktform, Dicke bzw. Durchmesser und Probenrichtung.
- Die Testgrundlagen aufeinander abstimmen. Vergleichen Sie dasselbe Duktilitätsmaß, dieselbe Messlänge, Geometrie, Temperatur und Prüfmethode. Vermischen Sie nicht typische Lieferantenwerte mit garantierten Mindestwerten.
- Überprüfen Sie den tatsächlichen Ablauf. Bei Formteilen, bei denen Zugversuche den Verformungsverlauf nicht vorhersagen können, sollte ein repräsentativer Biege-, Zieh- oder Umformversuch durchgeführt werden. Falls das Teil anschließend gefügt wird, sind auch die Fügestelle und die Wärmeeinflusszone zu beurteilen.
Es gibt keinen allgemeingültigen Dehnungswert, der jedes Metall geeignet macht. Ein hoher Wert kann bei einem Umformprozess hilfreich sein, während ein anderes Produkt höhere Festigkeit, bessere Dauerfestigkeit oder eine stabilere Oberfläche erfordert. Die entscheidende Frage ist, ob das gewählte Material sowohl die Fertigungs- als auch die Gebrauchsanforderungen erfüllt.
Quellen und Testreferenzen
- USGS — Gold: die herkömmliche Beschreibung der Duktilität und Verformbarkeit von reinem Gold.
- ASTM E8/E8M-25 und ISO-6892 1: 2019: Umfang und Kontext von Zugversuchen bei Raumtemperatur.
- Kupferentwicklungsvereinigung — C11000: zustandsspezifische, typische mechanische Eigenschaften, die im Beispiel mit Kupfer verwendet werden.
- Prince & Izant – 99.99 % Platin: Materialbedingungen, verfügbare Formen und Anwendungen.
- NIST-Technischer Hinweis 1879: Ergebnisse der Zugversuche an Eisen über verschiedene Reinheitsgrade, Dehnungsraten und Herstellungsverfahren hinweg.
- Königliche Gesellschaft für Chemie: Gold, Platin, Silber und Aluminium: Elementare Eigenschaften und Verwendungsmöglichkeiten.
- Universität Cambridge, DoITPoMS: Kristallflächen und Gleiten und der duktil-spröde Übergang: Deformationsmechanismen und Temperaturempfindlichkeit.
Planen Sie, ein Formteil per Laserschweißen zu verschweißen?
Teilen Sie Oceanplayer Laser die Güteklasse, den Härtegrad, die Dicke und die Nahtzeichnung mit, um einen repräsentativen Stichprobentest zu besprechen.