

Mesin Las Laser Genggam 1500W vs 2000W: Mana yang Harus Anda Pilih?
Pilihlah berdasarkan kualitas pengelasan yang harus Anda penuhi syaratnya—bukan berdasarkan angka watt terbesar pada penawaran harga.

| Kondisi produksi sebenarnya | Titik awal yang direkomendasikan | Bukti yang dibutuhkan | Batas berhenti |
|---|---|---|---|
| Lembaran tipis hingga sedang berbahan ringan atau tahan karat yang dapat diulang | Mulailah dengan daya 1500W. | Bagian yang paling tipis, normal, dan keras yang berulang melewati proses fusi, penampilan, dan waktu takt dengan margin. | Jangan menyetujui berdasarkan kupon pameran yang bersih atau foto manik-manik teratas. |
| 1500W melewatkan waktu siklus atau batas gabungan yang berulang. | Uji coba 2000W. | Jumlah komponen yang diterima per shift lebih banyak, jumlah lintasan lebih sedikit, atau rentang komponen yang memenuhi syarat lebih luas. | Jangan membayar lebih jika hasil tambahan tersebut tidak meningkatkan produksi yang diterima. |
| Aluminium, tembaga, bahan berlapis atau massa dengan daya serap panas tinggi | Uji kedua konfigurasi tersebut. | Aturan yang sama berlaku untuk paduan logam, perlakuan panas, pelapisan, sambungan, celah, perlengkapan, dan inspeksi. | Hentikan sementara jika kopling, asap, pantulan, atau stabilitas proses tidak terkendali. |
| Bengkel kerja campuran yang menangani pekerjaan kosmetik ringan dan pekerjaan struktural yang lebih berat. | Mulailah dari 1500W; beralihlah ke 2000W hanya untuk rentang yang lebih luas dan terbukti menguntungkan. | Percobaan bauran pekerjaan berbobot dan biaya per bagian yang diterima. | Jangan memilih dari satu klaim "ketebalan maksimum" saja. |
| Pasokan listrik, pendinginan, siklus kerja, atau paket keselamatan tidak jelas. | Bekukan keputusan pembelian. | Lembar data model yang tepat, manual, survei lokasi, dan rencana keselamatan. | Jangan menyimpulkan persyaratan lokasi hanya berdasarkan daya listrik saja. |
Apa Perbedaan Utama Antara Mesin Las Laser 1500W dan 2000W?
Perbedaan yang paling bermanfaat adalah margin proses, bukan sekadar daya terukur tambahan 500W. Margin proses adalah ruang yang tersedia untuk meningkatkan kecepatan, menangani sambungan yang lebih keras, atau tetap stabil ketika material dan kecocokan bervariasi. Mesin 2000W menawarkan margin yang lebih besar, tetapi hanya uji coba produksi yang dapat menunjukkan apakah komponen Anda mendapatkan manfaat darinya.
| Pertanyaan pembeli | Titik awal 1500W | Titik awal 2000W | Apa yang membuktikan jawaban tersebut? |
|---|---|---|---|
| Output maksimum nominal | 1.5 kW | 2.0 kW, yang 33.3% lebih besar dari 1.5 kW. | Spesifikasi sumber dan keluaran sistem yang dikalibrasi |
| Alasan terbaik untuk membeli | Ini sudah memenuhi standar campuran pekerjaan normal dengan biaya pemasangan yang lebih rendah. | Output tambahan menghasilkan throughput yang diterima atau rentang aplikasi yang dibutuhkan. | Uji coba produksi yang setara |
| Kontrol lembaran tipis | Seringkali menjadi titik awal yang masuk akal ketika kualitas cetakan dan tampilan menjadi pertimbangan penting. | Masih bisa mengelas lembaran tipis, tetapi kecepatan, fokus, dan jendela daya yang disetujui harus dikontrol. | kupon bagian tertipis dan sudut/mulai-berhenti |
| Pekerjaan yang lebih berat atau yang menghasilkan panas berlebih | Mungkin bisa lolos, tetapi bisa mencapai batas kecepatan atau fusi lebih cepat. | Cadangan potensial yang lebih besar; keuntungan berubah berdasarkan material dan gabungan. | Bagian yang paling sulit dan berulang, penampang melintang dan uji fungsional |
| Toleransi kesenjangan | Baik daya watt maupun tegangan tidak dapat memperbaiki pemasangan yang buruk. Desain sambungan, penjepitan, goyangan, kondisi kawat dan tepi mengontrol rentang celah. | Percobaan pengukuran celah rendah, normal, dan terburuk-normal. | |
| Utilitas dan pendinginan | Periksa model pastinya. Label daya saja tidak memberi tahu Anda tegangan, fasa, arus, pemutus sirkuit, jenis pendinginan, atau siklus kerja. | Lembar data mesin, manual, dan survei lokasi. | |
| Kualifikasi | Aturan yang sama berlaku: preset hanyalah titik awal, bukan bukti kesesuaian pengelasan. | Prosedur terdokumentasi, kontrol operator, dan bukti penerimaan. | |
Seberapa Besar Peningkatan Kapasitas Pengelasan yang Sebenarnya Diberikan oleh Daya 2000W?
Sumber daya 2000W memiliki daya keluaran terukur 33.3% lebih tinggi daripada sumber daya 1500W. Peningkatan aktual dalam kecepatan pengelasan, kedalaman fusi, atau rentang material jarang sekali tetap sebesar 33.3% karena penyerapan, ukuran titik, kecepatan gerak, massa sambungan, dan perilaku kolam lelehan juga memengaruhi hasilnya.
Rasionya sederhana: 2000 ÷ 1500 = 1.333. Namun, kecepatan pengelasan, penetrasi, dan kualitas tidak meningkat secara tetap pada angka 33.3% karena penyerapan dan perilaku kolam leleh bersifat nonlinier.
Energi garis nominal pada 20 mm/s.
Kecepatan yang lebih tinggi dapat menggunakan daya keluaran tambahan.
Ini adalah pengajaran matematika, bukan prosedur pengelasan.
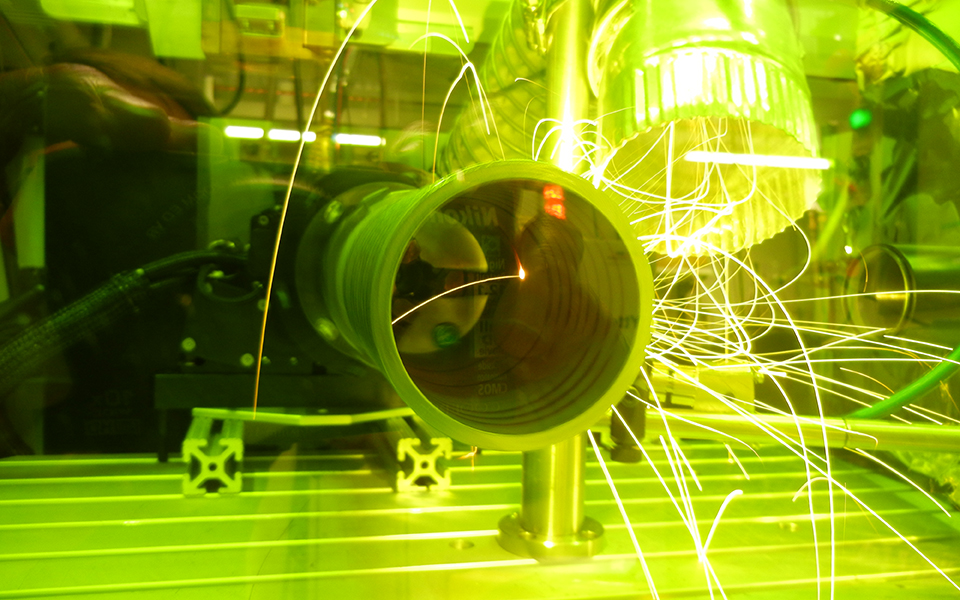
Ketika 1500W Sudah Memberikan Margin Proses yang Cukup
Jika semua bagian yang paling tipis, normal, dan keras yang berulang berhasil diproses dalam waktu siklus yang dibutuhkan—dan tetap stabil di seluruh variasi celah dan material normal—tambahan daya 500W mungkin tidak menciptakan nilai produksi yang bermanfaat.
Ketika daya 2000W dapat meningkatkan kecepatan pengelasan
Output yang lebih besar dapat mendukung perjalanan yang lebih cepat sambil mempertahankan fusi yang diperlukan pada sendi yang berulang. Hitung peningkatan hanya jika pengaturan yang lebih cepat masih lolos pemeriksaan penerimaan visual, dimensi, penampang, dan fungsional yang sama.
Ketika daya 2000W memberikan margin proses ekstra yang bermanfaat.
Output tambahan dapat membantu ketika daya 1500W beroperasi mendekati batasnya pada material yang lebih tebal, membutuhkan lebih banyak pendinginan, atau lebih sulit untuk dihubungkan. Hentikan jika manfaat hanya muncul pada sampel ideal dan menghilang dengan variasi produksi normal.
Bagaimana Pengaruh Material terhadap Perbandingan 1500W vs 2000W?
Perubahan material memengaruhi penyerapan panas, aliran panas, perilaku leleh, dan risiko cacat. Itulah mengapa keunggulan 2000W yang diukur pada satu paduan tidak dapat diterapkan pada paduan lain. Gunakan jenis, bentuk produk, ketebalan, lapisan, dan sambungan yang tepat dalam perbandingan.
Besi tahan karat
Kedua tingkat daya tersebut dapat mencakup banyak aplikasi lembaran baja tahan karat. Uji bagian kosmetik tertipis dan sambungan berulang terkeras, lalu bandingkan waktu siklus yang diterima, warna panas, distorsi, dan fusi akar.
Daya 2000W dapat menambah kecepatan atau kedalaman; namun tidak menggantikan kontrol pemasangan.Baja karbon
Baja karbon seringkali lebih mudah disambung daripada aluminium atau tembaga, tetapi ketebalan, lapisan, karat, minyak, dan massa sambungan tetap mengubah rentang yang dibutuhkan. Material galvanis juga menimbulkan masalah uap dan asap seng.
Uji kondisi permukaan dan lapisan yang sebenarnya, bukan data baja polos tanpa lapisan.Aluminium
Jenis paduan, perlakuan panas, oksida, massa sambungan, dan kawat dapat mengubah hasilnya. Daya ekstra mungkin membantu, tetapi kopling yang stabil dan rentang parameter yang terbukti lebih penting daripada label watt.
Uji paduan, kekerasan, dan bentuk produk secara tepat.Output yang lebih tinggi dapat memperluas jangkauan suatu model, tetapi reflektivitas dan aliran panas tetap menjadi batasan yang sulit diatasi. Kontrol keselamatan harus mencakup sinar pantulan yang berbahaya.
Jangan pernah memilih pekerjaan ini hanya berdasarkan watt saja.Pengelasan laser seringkali membutuhkan pemasangan yang lebih presisi daripada pengelasan busur. Penjepitan, goyangan sinar, dan kawat pengisi dapat memperluas rentang presisi yang ditentukan, biasanya dengan mengorbankan kecepatan atau panas.
Ukurlah distribusi kesenjangan yang sebenarnya; jangan memperkirakannya.Permukaan yang halus dapat menyembunyikan fusi akar yang tidak sempurna atau pori-pori. Periksa penampang melintang dan bukti mekanis, kebocoran, atau servis yang dibutuhkan produk tersebut.
Keberhasilan kosmetik tidak serta merta berarti penerimaan struktural.Apa yang Ditunjukkan oleh Perbandingan Satu Produsen Saat Ini?
Saat ini, IPG mencantumkan rentang maksimum berikut untuk LightWELD 1500 XR dan 2000 XR miliknya sendiri. Nilai-nilai ini menunjukkan mengapa peningkatan daya 2 kW bukanlah persentase tetap. Ini adalah data katalog khusus model, bukan batasan Oceanplayer Laser atau batasan desain yang diizinkan.
Perbandingan katalog 1500 XR dan 2000 XR.
Keuntungan besar dalam keluarga sistem bernama ini.
Perubahan yang dipublikasikan jauh lebih kecil.
Rentang aplikasi spesifik model.
Peningkatan daya tidak terjadi secara seragam.
Rentangnya masih lebih sempit daripada baja.
Apakah Mesin Las Laser 2000W Menghasilkan Hasil Las yang Lebih Baik Dibandingkan Mesin 1500W?
Tidak secara otomatis. Sumber daya 2000W memang memberikan daya keluaran yang lebih besar, tetapi kualitas pengelasan tetap bergantung pada keseluruhan proses pengelasan, sambungan, gerakan, pelindung, bahan pengisi, pendinginan, dan kendali operator. Titik lemah setelah sumber daya dapat menghilangkan nilai tambahan 500W atau malah menimbulkan lebih banyak cacat.
Daya terukur, stabilitas, panjang gelombang, rentang kontrol, dan riwayat servis menentukan apa yang dapat disuplai oleh sumber tersebut.
Kondisi serat optik, jendela pelindung, optik, fokus, dan ukuran titik membentuk energi yang mencapai sambungan.
Kecepatan perjalanan dan perubahan pola pemindaian memengaruhi waktu tinggal, lebar manik, pembasahan tepi, dan ukuran jendela proses.
Kawat dapat menambah volume atau menjembatani celah yang terkontrol. Gas memengaruhi asap, oksidasi, dan tampilan permukaan.
Paduan logam, lapisan, ketebalan, celah, massa, akses, dan perlengkapan menentukan bagaimana bagian tersebut menerima panas.
Sudut, kontak, jarak, kecepatan, dan kontrol mulai-berhenti harus tetap berada dalam instruksi kerja yang telah disetujui.
Arsitektur pendinginan, suhu sekitar, dan peringkat beban menentukan apakah kinerja tetap terjaga selama pergantian shift.
Tampilan hasil pengelasan adalah salah satu petunjuknya. Peleburan, dimensi, dan kinerja layanan menentukan apakah pengelasan tersebut lolos atau tidak.
Bagaimana Cara Membandingkan Kinerja Pengelasan 1500W dan 2000W?
Gunakan pistol las, optik, pengumpan kawat, gas, dan pendingin yang diusulkan untuk produksi. Bandingkan kedua sistem tersebut terlebih dahulu dalam kondisi yang sama seperti yang dinyatakan, kemudian biarkan setiap pemasok mengoptimalkan mesinnya tanpa mengubah material, sambungan, atau aturan penerimaan.
Membandingkan Material, Ketebalan, Sambungan, dan Kondisi Perjalanan yang Sama
Gunakan lot material yang sama jika memungkinkan dan catat mutu, temper, lapisan, ketebalan, celah terukur, perlengkapan, posisi, dan persiapan permukaan. Jangan memaksa kedua sistem untuk menggunakan pengaturan daya yang identik; bandingkan proses terkontrol terbaik dari setiap mesin dalam batas produksi yang sama.
Fusi, dimensi, penampilan, kekuatan, kebocoran, NDT, waktu siklus produksi, dan batasan perbaikan.
Pekerjaan yang paling tipis, paling umum, dan paling sulit yang berulang—tidak ada satu pun kupon pertunjukan yang bersih.
Paduan logam, perlakuan panas, pelapisan, ketebalan, sambungan, celah, perlengkapan, posisi, dan persiapan permukaan.
Catat daya, kecepatan, goyangan, fokus, gas, kawat, dan siklus sebelum optimasi.
Lakukan penyetelan yang wajar, lalu catat pengaturan terendah, nominal, dan tertinggi yang disetujui.
Awal, akhir, tikungan, akses yang sulit, dan celah terburuk sekalipun memperlihatkan margin yang lemah.
Bandingkan jumlah komponen yang diproses per jam, pengerjaan ulang, penyelesaian, utilitas, bahan habis pakai, dan waktu henti.

Rekam Kualitas Pengelasan, Penetrasi, Kecepatan, dan Stabilitas Proses
Uji coba yang bermanfaat mencatat rentang proses yang diterima, bukan hanya satu pengaturan yang berhasil. Hal ini juga memberikan referensi umum bagi tim produksi, kualitas, dan layanan setelah instalasi.
Apa saja perubahan kebutuhan listrik dan pendinginan pada daya 2000W?
Daya mungkin meningkat, tetapi watt saja tidak menentukan persyaratan lokasi. Contoh komersial saat ini termasuk sistem 2 kW berpendingin udara. Lembar data dan manual mesin yang tepat—bukan label 2000W generik—harus menentukan tegangan, fasa, arus, pemutus sirkuit, pendinginan, dan batas beban kerja.

Persyaratan Pasokan Listrik
Mintalah informasi yang tepat mengenai tegangan input, fasa, arus beban penuh, pemutus sirkuit, steker, pentanahan, kabel, dan persyaratan toleransi catu daya. Salah satu contoh Miller OptX 2 kW saat ini menentukan tegangan input AC 208–240 V, satu fasa, dan arus beban penuh 32 A. Angka spesifik model tersebut tidak boleh disalin ke mesin lain.

Kapasitas Pendinginan dan Beban Kerja Kontinu
Bandingkan jenis pendinginan, daya keluaran terukur pada suhu lingkungan Anda, siklus kerja, batas beban panas, jarak aman servis, dan perilaku alarm. Mesin yang mencapai daya penuh untuk sampel tetapi mengalami penurunan daya selama satu shift tidak memberikan kapasitas produksi yang diklaim.
Ukuran titik yang lebih kecil dapat meningkatkan kepadatan daya; goyangan yang lebih lebar dapat mendistribusikan energi. Bandingkan konfigurasi pancaran yang disetujui, bukan daya sumber secara terpisah. Lihat panduan ukuran titik 0.14 mm vs 0.4 mm dari Oceanplayer Laser.
Konfirmasikan rentang ukuran kawat, stabilitas pengumpanan, rol penggerak, pelapis, nosel, sinkronisasi, dan suku cadang. Baik tingkat daya maupun tingkat beban tidak secara otomatis membutuhkan atau menghilangkan kawat.
Bandingkan garansi serat dan pistol semprot, jendela pelindung, nosel, bahan habis pakai, diagnostik jarak jauh, respons lokal, stok suku cadang, dan proses pemulihan pengaturan yang memenuhi syarat.
Berapa Harga Mesin Las Laser 1500W vs 2000W?
Harga mesin hanyalah sebagian dari jawabannya. Bandingkan sistem terpasang lengkap dan biaya per bagian yang dilas dengan kualitas yang baik. Pengelasan yang lebih cepat namun membutuhkan lebih banyak pengaturan, pengerjaan ulang, inspeksi, atau waktu henti mungkin tetap lebih mahal.
Gunakan satu batasan biaya yang konsisten.
Kemudian bandingkan daya 1500W dan 2000W pada standar penerimaan dan pemanfaatan realistis yang sama. Jika kedua sistem menghasilkan output yang diterima sama, biaya pemasangan dan kepemilikan yang lebih rendah biasanya akan lebih unggul.
Harga paket lengkap yang terpasang
Jika keduanya menangani beban kerja dan kapasitas yang sama, hindari membayar kapasitas yang tidak terpakai.
Output tambahan tersebut meningkatkan jumlah komponen yang lolos uji, menghilangkan satu komponen yang lolos uji, atau mencakup pekerjaan menguntungkan yang tidak dapat dipenuhi oleh daya 1500W.
Jalankan kasus dengan volume rendah, yang diharapkan, dan tinggi sebelum mengubah demonstrasi menjadi klaim pengembalian dana.
Daya yang tepat adalah konfigurasi terendah yang memenuhi seluruh kebutuhan produksi dengan margin yang bermanfaat. Gunakan kedua bagian pembelian ini setelah membandingkan material, kualitas, utilitas, dan biaya.
Kapan Sebaiknya Anda Memilih Mesin Las Laser Genggam 1500W?
- Sebagian besar pekerjaan berupa lembaran tipis hingga sedang yang dapat diulang.
- Bagian-bagian yang paling tipis, normal, dan keras yang berulang kali muncul memenuhi standar penerimaan yang sama.
- Fusi, penampilan, dan waktu siklus tetap stabil di seluruh variasi normal.
- Pemasangan terkontrol dan pekerjaan penyelesaian sudah rendah.
- Uji coba 2000W tidak menambah jumlah komponen yang diterima per shift atau rentang aplikasi yang menguntungkan.
Kapan Sebaiknya Anda Memilih Mesin Las Laser Genggam 2000W?
- Daya 1500W gagal memenuhi waktu takt yang dibutuhkan setelah optimasi proses yang masuk akal.
- Komponen berulang yang lebih keras membutuhkan kecepatan, fusi, atau margin aliran panas yang lebih terverifikasi.
- Aluminium, tembaga, atau material keras lainnya hanya lolos uji coba pada daya 2 kW.
- Rentang kualifikasi yang lebih luas menghilangkan proses kedua, tahapan tambahan, atau mesin lain.
- Tingkat pemanfaatan yang diharapkan cukup tinggi untuk menutup biaya pemasangan dan kepemilikan yang lebih tinggi.
Lakukan pengujian baik ketika campuran pekerjaan mencakup bagian kosmetik yang sangat tipis dan sambungan yang lebih keras, ketika celah bervariasi, ketika penawaran menggunakan kepala atau sistem pendingin yang berbeda, atau ketika pemasok memberikan klaim ketebalan maksimum tanpa mendefinisikan material, sambungan, dan metode inspeksi.
Apa saja kontrol keselamatan yang diperlukan untuk setiap tingkat daya?
Penggunaan laser fiber genggam berdaya tinggi dengan pancaran terbuka termasuk dalam operasi Kelas 4. Radiasi langsung dan pantulan dapat melukai mata dan kulit serta dapat menyebabkan kebakaran. Memilih daya 1500W daripada 2000W tidak menghilangkan kebutuhan akan sistem keselamatan laser, pengendalian asap, dan pengendalian kebakaran yang lengkap.
Rancang area kerja
Gunakan penilaian risiko yang terdokumentasi, area terkontrol atau ruang tertutup yang tervalidasi, penghalang dan jendela berperingkat, kontrol akses, interlock, penahan sinar, rambu peringatan, dan kontrol darurat.
Latih diri untuk sistem yang sebenarnya
Tetapkan penanggung jawab keselamatan yang kompeten. Pilih kacamata pelindung berdasarkan panjang gelombang laser dan kepadatan optik. Alat pelindung diri (APD) pengelasan standar saja tidak cukup untuk radiasi laser serat optik yang dipantulkan.
Tangkap emisi proses
Lakukan penilaian terhadap logam dasar, bahan pengisi, seng, cat, oli, dan kontaminan lainnya. Gunakan penangkap sumber yang mengendalikan asap halus tanpa mengganggu pelindung, ditambah pengendalian kebakaran dan pekerjaan panas yang sesuai.

Apa yang Harus Anda Periksa Sebelum Membeli Salah Satu Mesin Tersebut?
Mintalah sistem produksi yang lengkap, bukan hanya penawaran daya listrik. Kirimkan gambar, foto, material yang tepat, ketebalan, jarak terukur, panjang sambungan, posisi, volume tahunan, dan persyaratan penerimaan. Mintalah jawaban tertulis yang dapat diperiksa selama penerimaan di pabrik dan lokasi.
Sumber Laser dan Kepala Pengelasan
Konfirmasikan pabrikan dan model sumber, daya keluaran terukur dan tersalurkan, panjang gelombang, panjang serat, rentang titik dan fokus, pola goyangan, sistem jendela pelindung, dan metode kalibrasi.
- Rekamlah hasil pengujian pada senjata, serat optik, dan perangkat optik lainnya.
- Tentukan biaya penggantian jendela, nosel, dan lensa.
- Bandingkan ketentuan garansi sumber, serat, dan kepala pengelasan.
Pengumpan Kawat dan Bahan Habis Pakai
Konfirmasikan apakah setiap sambungan sebenarnya merupakan sambungan autogenik atau menggunakan kawat. Periksa rentang ukuran kawat, rol penggerak, pelapis, nosel, sinkronisasi pengumpanan, persyaratan gas pelindung, dan ketersediaan suku cadang lokal.
- Uji kesenjangan produksi rendah, normal, dan terburuk.
- Catat kawat dan gas yang digunakan selama penerimaan.
- Harga untuk perlengkapan habis pakai rutin dan suku cadang yang direkomendasikan.
Konfigurasi Kelistrikan dan Pendinginan
Gunakan dokumentasi model yang tepat untuk memverifikasi tegangan, fasa, arus beban penuh, pemutus sirkuit, pentanahan, peringkat lingkungan, jenis pendinginan, siklus kerja, perilaku penurunan daya, dan jarak bebas servis.
- Lakukan survei lokasi sebelum pengiriman.
- Uji output yang berkelanjutan, bukan hanya sampel singkat.
- Tuliskan tanggung jawab fasilitas ke dalam pesanan.
Keselamatan, Ekstraksi Asap, dan Pelatihan Operator
Mintalah dokumen klasifikasi sistem lengkap, panjang gelombang, dan keselamatan. Tentukan area terkontrol, penghalang, interlock, penahan pancaran, APD, penangkapan sumber, pengendalian kebakaran, pelatihan, dan proses rilis produksi.
- Kaji pantulan dan setiap kontaminan material.
- Verifikasi fungsi keselamatan selama penerimaan.
- Jangan merilis produksi hanya berdasarkan pengaturan mesin saja.
Mesin Las Laser 1500W vs 2000W: Keputusan Akhir
Jika kedua sistem lolos uji komponen, aturan kualitas, dan target siklus yang sama dengan margin yang memadai, pilih 1500W. Pilih 2000W hanya jika uji coba membuktikan kapasitas atau keunggulan aplikasi yang berharga. Kirimkan komponen yang menentukan batas keputusan agar Oceanplayer Laser dapat merekomendasikan perbandingan yang adil.
Jawaban yang bermanfaat mungkin berupa 1500W, 2000W, pengumpanan kawat, perubahan perlengkapan, atau proses pengelasan yang berbeda. Tujuannya adalah output yang diterima—bukan label daya tertinggi.
Pertanyaan yang Sering Diajukan Tentang Mesin Las Laser 1500W vs 2000W
Apakah mesin las laser genggam 2000W dua kali lebih kuat daripada model 1500W?
Tidak. Rasio daya keluaran terukur adalah 2000 ÷ 1500 = 1.333, jadi 2000W memberikan daya keluaran nominal maksimum 33.3% lebih tinggi. Namun, ini tidak secara otomatis berarti 33.3% lebih cepat atau lebih dalam karena hasilnya juga bergantung pada arah pancaran sinar, kecepatan, material, sambungan, dan pengaturan.
Apakah mesin las laser 2000W selalu dapat mengelas logam yang lebih tebal?
Tidak ada aturan ketebalan universal yang aman. Sistem 2 kW tertentu mungkin memiliki rentang kualifikasi yang lebih luas daripada versi 1.5 kW-nya, tetapi peningkatan tersebut berubah tergantung pada paduan, sambungan, optik, kawat, dan definisi penerimaan. Gunakan bagian nyata yang paling keras dalam uji coba terkontrol.
Apakah daya 1500W cukup untuk lembaran baja tahan karat?
Ketebalan saja mungkin cukup untuk banyak aplikasi lembaran baja tahan karat yang terkontrol, tetapi ketebalan saja tidak dapat menjawab pertanyaan tersebut. Uji tingkat ketebalan, sambungan, celah, posisi, dan persyaratan penyelesaian yang tepat. Setujui hanya jika fusi, dimensi, dan waktu siklus sesuai dengan margin produksi.
Bisakah mesin las laser genggam 2000W menangani lembaran tipis?
Ya, sistem yang sesuai dapat beroperasi di bawah daya maksimum dan menggunakan pergerakan yang lebih cepat atau pola pancaran yang berbeda. Namun, tepi, sudut, dan bagian awal yang tipis memiliki margin yang sempit terhadap tembusan panas. Bagian normal yang paling tipis termasuk dalam uji penerimaan.
Apakah mesin las laser 2000W selalu membutuhkan daya fasilitas yang lebih besar?
Output laser maksimumnya lebih tinggi, tetapi persyaratan lokasi berbeda-beda tergantung modelnya. Periksa tegangan, fasa, arus beban penuh, pemutus sirkuit, pendinginan, dan siklus kerja dari lembar data dan manual yang tepat. Jangan berasumsi bahwa setiap sistem 2 kW membutuhkan daya tiga fasa atau pendinginan air.
Apakah pengelasan laser genggam 1500W dan 2000W memerlukan kualifikasi prosedur?
Rute yang dibutuhkan bergantung pada produk, kontrak, kode, dan yurisdiksi. Pengaturan mesin bukanlah prosedur pengelasan yang memenuhi syarat. Tetapkan persyaratan yang berlaku, bukti penerimaan, kontrol operator, dan aturan perubahan sebelum memulai produksi.
Tautan-tautan ini berasal dari daftar halaman yang saat ini diterbitkan oleh Oceanplayer Laser.
Sumber dan Batasan Rekayasa
Sumber data diperiksa pada tanggal 3 September 2026. Data pabrikan hanya berlaku untuk model dan definisi pengujian yang disebutkan. Periksa edisi terbaru dan penerapan standar setempat sebelum membeli, memesan, atau memulai produksi.
- Perbandingan IPG LightWELD — Contoh kemampuan, kabel, dan sistem pendinginan khusus model 1500 XR dan 2000 XR.
- Rilis IPG 2000 XR — pernyataan pabrikan bahwa 2 kW menghasilkan daya lebih dari 30% dibandingkan 1.5 kW.
- Panduan pemasangan las laser TWI — pertimbangan celah, penjepitan, penenunan balok, dan kawat pengisi.
- Spesifikasi Miller OptX 2 kW — contoh spesifik model untuk persyaratan tugas, kelistrikan, dan kabel.
- Bahaya laser menurut OSHA — Bahaya langsung, pantulan, kulit, dan kebakaran Kelas 4.
- Manual Teknis OSHA: Bahaya Laser — area terkontrol, pelatihan, dan ventilasi emisi proses.
- ISO 11553-1: 2020 — persyaratan keselamatan untuk mesin pemrosesan laser.
- ISO 15614-11: 2025 — pengujian kualifikasi prosedur untuk pengelasan sinar elektron dan laser.
- ISO 13919-1: 2019 — Tingkat kualitas ketidaksempurnaan pengelasan laser untuk baja, nikel, dan titanium.
- ISO 13919-2: 2021 — tingkat kualitas untuk pengelasan laser aluminium, magnesium, dan tembaga murni.
Panduan pembeli ini menggabungkan dokumentasi pabrikan yang dikutip, standar keselamatan dan pengelasan terkini, serta kerangka kerja uji penerimaan praktis. Pengaturan akhir dan kualifikasi harus diverifikasi pada material, sambungan, dan kondisi produksi aktual pembeli.