

Baja Tahan Karat 17-4 PH H900
Properti terverifikasi, jadwal perlakuan panas, pertimbangan antara H900 dan H1150, batas korosi, panduan pemesinan dan pengelasan—dirancang untuk para insinyur yang harus menentukan kondisi, bukan hanya nama paduan.

"17-4 PH" saja tidak menjamin kekuatan H900. Sertifikat tersebut harus menghubungkan panas, bentuk, perlakuan panas, dan hasil pengujian dengan spesifikasi pembelian Anda.
Gambar material: Batang baja tahan karat Gnee 17-4 PH.
Keputusan kondisi 60 detik
17-4 PH adalah paduan yang dapat disesuaikan. Mulailah dengan mode kegagalan yang dominan, kemudian pilih kondisi H dan rencana kualifikasi. Jangan jadikan H900 sebagai standar hanya karena memiliki kekuatan tertinggi.
Cocok digunakan ketika ukuran penampang, beban uji, keausan, atau perangkat keras berkekuatan tinggi yang ringkas menjadi pertimbangan utama dan lingkungan terkontrol.
Seringkali menjadi titik awal yang lebih baik ketika kekuatan harus beriringan dengan keuletan, toleransi terhadap kelelahan, dan tingkat kekerasan yang tidak terlalu agresif.
Penuaan pada suhu yang lebih tinggi mengurangi kekuatan puncak tetapi umumnya meningkatkan ketangguhan dan ketahanan terhadap retak korosi tegangan.
Lembaran, pelat, batangan, tempaan, coran, dan material aditif tidak memiliki tabel properti universal yang sama. Uji rute sebenarnya.
Apakah 17-4 PH H900 benar-benar mencapai 200 ksi?
Perbedaan antara nilai tipikal dan nilai minimum adalah poin terpenting dalam artikel ini. Nilai tipikal menggambarkan apa yang sering diukur oleh suatu produsen untuk material dan orientasi pengujian tertentu. Nilai minimum spesifikasi adalah ambang batas penerimaan. Seorang perancang mungkin menggunakan nilai yang diizinkan lainnya setelah menerapkan dasar statistik, pengurangan suhu, kelelahan, permukaan, takik, dan faktor lingkungan. Angka-angka ini saling terkait, tetapi tidak dapat dipertukarkan.
H900 berarti bahwa 17-4 PH yang telah diberi perlakuan larutan kemudian dianil pada suhu 900°F (482°C), biasanya selama satu jam, dan didinginkan dengan udara. Suhu anil yang relatif rendah tersebut menghasilkan kepadatan endapan kaya tembaga yang sangat tinggi dalam matriks martensitik. Endapan tersebut menghambat pergerakan dislokasi dan menciptakan kondisi kekuatan puncak. Struktur mikro yang sama juga memberikan H900 karakteristik yang sudah dikenal: kekerasan dan kekuatan tinggi dengan daktilitas, ketangguhan benturan, dan toleransi korosi tegangan yang lebih rendah daripada kondisi yang mengalami penuaan berlebih.
Mengapa nama paduan bukan merupakan properti?
UNS S17400 mengidentifikasi rentang komposisi kimia, bukan kondisi kinerja akhir. Kondisi A, H900, H1025, dan H1150 semuanya dapat secara kimiawi "17-4 PH" namun berperilaku seperti material teknik yang berbeda. Gambar yang hanya menyebutkan "17-4 stainless" meninggalkan pertanyaan yang belum terjawab tentang perlakuan larutan, penuaan, kekerasan akhir, perubahan dimensi, paparan korosi, dan kondisi pasca pengelasan.
Rantai spesifikasi yang aman adalah: penunjukan paduan → bentuk produk → spesifikasi material → kondisi perlakuan panas → minimum sifat → inspeksi dan ketertelusuran . Jika pengelasan, penyolderan, manufaktur aditif, pelapisan, atau pasivasi dilakukan setelahnya, sertakan langkah-langkah tersebut karena dapat mengubah struktur mikro lokal atau permukaan akhir.
Referensi utama mengenai sifat dan perlakuan panas: Lembar data Carpenter Technology Custom 630 dan akses data produk Cleveland-Cliffs 17-4 PH.
17-4 PH adalah sistem kimia plus perlakuan panas.
Kromium melindungi permukaan, nikel mendukung jalur transformasi, tembaga memberikan pengerasan presipitasi, dan niobium serta tantalum mengendalikan karbon. Siklus tungku mengubah komposisi kimia tersebut menjadi kekuatan yang dapat digunakan.
17Cr-4Ni-Cu
Singkatan “17-4” merujuk pada kromium dan nikel nominal, tetapi kisaran terkontrolnya mengandung lebih dari dua unsur tersebut. Besi merupakan unsur penyeimbang dan tembaga berperan penting dalam pengerasan seiring waktu.
Mendukung lapisan pasif dan perilaku korosi baja tahan karat secara umum.
Membantu mengontrol keseimbangan fase dan kemampuan mengeras.
Membentuk endapan halus yang bertanggung jawab atas pengerasan seiring bertambahnya usia.
Berpadu dengan karbon dan mendukung stabilitas mikrostruktur.
Dijaga tetap rendah untuk mendukung ketangguhan, kemampuan pengelasan, dan perilaku korosi.
Menyediakan matriks dasar yang telah diubah dan diperkuat melalui proses pengolahan.
Perlakuan suhu tinggi melarutkan unsur-unsur pengeras dan mempersiapkan matriks untuk transformasi.
Pendinginan di bawah kisaran transformasi menciptakan matriks berkekuatan tinggi yang dibutuhkan untuk penuaan yang dapat diprediksi.
Pengaturan waktu dan suhu yang terkontrol membentuk endapan kaya tembaga yang menghambat pergerakan dislokasi.
Suhu penuaan yang lebih tinggi memperkasar struktur penguatan dan umumnya meningkatkan daktilitas dan ketangguhan.
Rentang komposisi dan deskripsi pemrosesan: Carpenter Technology, Custom 630 (17-4).
Kondisi A adalah struktur awal. Penuaan membentuk kondisi rekayasa.
Solusi yang dipublikasikan oleh Carpenter adalah perlakuan pada suhu 1900°F (1038°C) ±25°F selama setengah jam, kemudian didinginkan hingga di bawah 90°F (32°C) sehingga material berubah menjadi martensit. Stok Kondisi A bersertifikat telah menerima perlakuan solusi ini.
Jangan anggap Kondisi A sebagai kondisi layanan akhir yang disukai. Pabrikan secara eksplisit memperingatkan untuk tidak menggunakannya tanpa pengerasan penuaan karena kerentanan terhadap retak korosi tegangan. Pilih usia setelah meninjau kekuatan, ketangguhan, penampang, lingkungan, dan urutan pembuatan.
Jadwal dan rentang perubahan dimensi: Lembar data Carpenter Technology Custom 630.
Dinginkan hingga suhu di bawah 90°F. Metode pendinginan dan batasan ukuran penampang harus mengikuti spesifikasi material dan perlakuan panas yang berlaku.
Siklus penuaan terpendek dan terendah dalam keluarga umum. Menghasilkan kekuatan dan kekerasan puncak, dengan margin terkecil untuk ketangguhan dan ketahanan terhadap korosi tegangan (SCC).
Panaskan pada suhu yang ditentukan ±15°F selama empat jam dan dinginkan dengan udara. Suhu yang lebih tinggi secara bertahap menggeser keseimbangan menjauh dari kekuatan puncak.
Dinginkan dengan udara setelah setiap tahap. Gunakan hanya jika gambar, spesifikasi, dan kualifikasi mensyaratkan kondisi yang dimodifikasi.
Baca tabel properti di urutan yang benar.
Pertama, tentukan apakah angka tersebut tipikal atau minimum. Kemudian, konfirmasikan bentuk produk, penampang, orientasi, dan suhu pengujian. Nilai-nilai di bawah ini adalah referensi perencanaan, bukan nilai yang diizinkan secara universal dalam desain.
| Kondisi | Jadwal penuaan yang dipublikasikan | Perwakilan UTS | Hasil representatif | Kekerasan relatif | Penekanan pada bidang teknik |
|---|---|---|---|---|---|
| H900 | 900°F / 1 jam / pendinginan udara | ~200 ksi / 1,379 MPa | ~185 ksi / 1,276 MPa | Tertinggi; ~45 HRC tipikal | Kekuatan dan kekerasan maksimum |
| H925 | 925°F / 4 jam / pendinginan udara | ~190 ksi / 1,310 MPa | ~175 ksi / 1,207 MPa | Sangat tinggi | Selangkah kecil lagi menuju usia puncak |
| H1025 | 1025°F / 4 jam / pendinginan udara | ~170 ksi / 1,172 MPa | ~165 ksi / 1,138 MPa | High | Kekuatan dengan peningkatan daktilitas dan ketangguhan |
| H1075 | 1075°F / 4 jam / pendinginan udara | ~165 ksi / 1,138 MPa | ~150 ksi / 1,034 MPa | Sedang-tinggi | Lebih tahan terhadap kerusakan dibandingkan H900 |
| H1100 | 1100°F / 4 jam / pendinginan udara | ~150 ksi / 1,034 MPa | ~135 ksi / 931 MPa | Medium | Peningkatan keuletan dan ketangguhan |
| H1150 | 1150°F / 4 jam / pendinginan udara | ~145 ksi / 1,000 MPa | ~125 ksi / 862 MPa | Menurunkan | Prioritas pada ketangguhan dan ketahanan terhadap korosi retak tegangan (SCC). |
| H1150M | 1400°F / 2 jam + 1150°F / 4 jam | ~125 ksi / 862 MPa | ~85 ksi / 586 MPa | Terendah dalam set ini | Kondisi usia ganda yang dimodifikasi |
Nilai suhu ruangan representatif dikumpulkan dari data produsen untuk menunjukkan trennya. Perpanjangan, pengurangan luas penampang, energi benturan, dan bahkan nilai tarik berubah tergantung pada bentuk, ketebalan, orientasi, dan panas. Gunakan lembar data bersertifikat atau spesifikasi yang berlaku saat ini untuk penerimaan dan desain.
Pilih kondisi berdasarkan mode kegagalan pertama yang dapat dipercaya.
Kondisi terbaik bukanlah kondisi dengan angka tarik terbesar. Melainkan kondisi dengan risiko terendah yang tetap memenuhi persyaratan beban, kekakuan, keausan, kelelahan, lingkungan, suhu, manufaktur, dan inspeksi.
Mulailah dengan tinjauan beban dan lingkungan. Kemudian gunakan sampel uji dari jalur produksi sebenarnya untuk mengkonfirmasi kinerja tarik, kekerasan, benturan, kelelahan, atau korosi sesuai dengan kebutuhan aplikasi.
Bandingkan H900, H1025, dan H1150. Ketiga kondisi tersebut dengan jelas menunjukkan pertimbangan antara kekuatan dan toleransi. Tambahkan H925, H1075, H1100, atau H1150M hanya jika desain atau spesifikasi yang mengatur membutuhkan target yang lebih sempit.
Hasil terbaik diperoleh ketika kekuatan dan kekerasan puncak menjadi penentu, serta lingkungan, lekukan, dan tegangan sisa terkontrol dengan baik.
Suatu kondisi tengah yang praktis di mana kekuatan tinggi tetap penting tetapi kekerasan tingkat H900 tidak diperlukan.
Gunakan bila pengurangan kekuatan dapat diterima dan peningkatan toleransi terhadap mekanisme keretakan dianggap berharga.
Pemilihan kondisi harus dikaitkan dengan standar yang berlaku, kondisi tegangan, suhu, dan pengujian validasi yang representatif.
“Stainless” dan “200 ksi” tidak membatalkan perlindungan lingkungan.
17-4 PH memberikan kombinasi kekuatan-korosi yang berguna di banyak lingkungan industri, tetapi H900 bukanlah kondisi korosi universal. Kekerasan tinggi, tegangan tarik, kondisi permukaan, dan lingkungan yang rentan dapat bergabung untuk menjadikan retak korosi tegangan sebagai risiko utama.
Data produsen umumnya menunjukkan ketahanan SCC yang lebih baik seiring peningkatan suhu penuaan. Tren tersebut tidak berarti H1150 secara otomatis memenuhi syarat untuk penggunaan di lingkungan klorida, asam, atau kelautan. Kimia paparan aktual, suhu, tegangan, kontak galvanik, celah, lapisan akhir, dan standar industri yang berlaku tetap menjadi penentu.
Cleveland-Cliffs melaporkan program atmosfer laut di mana spesimen H900 gagal dalam waktu 68 hari sementara spesimen H1025, H1075, dan H1150 tidak gagal setelah lebih dari 25 tahun. Itu adalah bukti kuat adanya efek kondisi untuk pengaturan pengujian tersebut—bukan prediksi masa pakai umum untuk setiap komponen.
Tren korosi dan kondisi: Data produk Cleveland-Cliffs 17-4 PH . Peringatan Kondisi A dan perlakuan panas: Lembar data Carpenter Custom 630.
Beban yang diberikan, interferensi, akar ulir, penyusutan las, dan tegangan sisa pemesinan semuanya dapat berkontribusi.
H900 yang mencapai usia puncak menawarkan margin SCC yang lebih kecil dibandingkan dengan banyak kondisi yang sudah terlalu tua.
Konsentrasi, suhu, siklus basah-kering, dan geometri celah mengubah tingkat keparahannya.
Bekas gerinda, kontaminasi besi, kerak, kekasaran, dan pengerjaan dingin tarik dapat menjadi lokasi awal terjadinya korosi.
Proses pelapisan, pengawetan, perlindungan katodik, dan reaksi korosi dapat menimbulkan masalah terkait hidrogen.
Konfirmasikan persyaratan material, kekerasan, perlakuan panas, dan pengujian khusus sektor saat ini.
Mesin, usia, pengelasan, dan penyelesaian menjadi satu kesatuan. urutan terkontrol.
Sertifikat akhir tidak dapat menyelamatkan komponen yang proses pembuatannya menimbulkan distorsi, kekerasan yang salah, ketidaksesuaian pengelasan, atau kontaminasi permukaan.
Rute pemesinan dan penyelesaian yang praktis
Verifikasi suhu, bentuk produk, dan apakah material tersebut dalam Kondisi A, sudah tua, atau sudah terlalu tua sebelum memilih alat dan toleransi.
Sisakan material untuk dimensi akhir di mana penyusutan akibat penuaan, distorsi, atau penghilangan tegangan dapat memengaruhi toleransi.
Bersihkan cairan pemotong dan kontaminasi. Residu dapat menyebabkan oksidasi, pengikisan, atau karburisasi lokal selama perlakuan panas.
Kontrol keseragaman suhu, jarak antar beban, waktu perendaman, atmosfer, dan instrumentasi yang terkalibrasi.
Tetapkan kembali dimensi kritis, integritas permukaan, dan posisi fitur setelah kondisi metalurgi final.
Hilangkan besi bebas dan noda akibat panas menggunakan prosedur yang sesuai dengan standar paduan logam, kondisi, dan kebersihan penggunaan akhir.
Panduan pemesinan dan kebersihan: Teknologi Carpenter, pasivasi dan pemolesan elektrolitik pada komponen stainless steel.
Kemampuan pengelasannya baik, tetapi kondisi sambungan harus dirancang dengan baik.
Carpenter melaporkan bahwa 17-4 PH dapat dilas dengan memuaskan melalui proses pengelasan fusi terlindung dan pengelasan resistansi. Material yang diberi perlakuan larutan biasanya dilas dan kemudian diberi perlakuan penuaan. Ketika tegangan pengelasan tinggi, pengelasan dalam kondisi H1150 yang sudah diberi perlakuan penuaan berlebih mungkin menguntungkan. Pemanasan awal biasanya tidak diperlukan untuk mencegah keretakan, tetapi prosedur yang memenuhi syarat tetap berlaku.
Pengelasan laser dapat mengurangi total masukan panas dan distorsi dibandingkan dengan proses busur lebar, namun zona fusi yang sempit dan zona yang terkena panas masih berbeda secara metalurgi dari material induk H900. Hasil pengelasan yang bersih secara visual tidak membuktikan kekuatan sambungan, ketahanan korosi, atau umur kelelahan yang setara dengan H900. Kualifikasi penetrasi, porositas, kekerasan melintang, kinerja tarik atau tekuk, dan perlakuan panas akhir pada ketebalan dan kesesuaian yang representatif.
Panduan umum mengenai kemampuan pengelasan: Lembar data Carpenter Custom 630 Project 70+.
Nomor cetak 17-4 PH tidak otomatis H900 tempa.
Komposisi kimia serbuk, gas pengatomisasi, parameter laser, laju pendinginan, austenit yang tertahan, porositas, dan pemrosesan pasca-cetak semuanya memengaruhi apakah bagian yang dicetak mengembangkan struktur martensitik dan pengerasan presipitasi yang diinginkan.

Jutaan peristiwa peleburan dan pembekuan cepat membangun bagian tersebut lapis demi lapis. Keseimbangan fasa yang dihasilkan tidak dapat disimpulkan hanya dari nama paduan saja.
Gambar fusi serbuk laser: NIST, Pencetakan 3D dengan Laser dan Serbuk Logam.
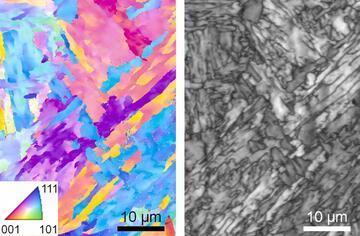
Penelitian NIST menunjukkan mengapa komposisi dan riwayat termal harus dikendalikan sebelum label perlakuan panas tempa yang sudah dikenal dapat diinterpretasikan.
Austenit yang tertahan mengubah jawabannya.
NIST melaporkan bahwa baja 17-4 PH yang ditempa secara konvensional sepenuhnya martensitik sebelum penuaan, sementara material yang dilebur dengan laser powder-bed dalam satu penelitian mengandung struktur dendritik dan hampir 50% austenit yang tertahan. Penghilangan tegangan rutin hanya sedikit berpengaruh pada struktur hasil cetakan tersebut; jalur homogenisasi yang lebih ekstensif menghasilkan sekitar 90% martensit dan 10% austenit yang tertahan.
Penelitian yang dipimpin NIST kemudian menunjukkan bahwa pengendalian komposisi bubuk secara cermat dapat secara konsisten menghasilkan material 17-4 yang sepenuhnya martensitik di berbagai rentang laju pendinginan. Pelajarannya bukanlah bahwa setiap bagian yang dicetak sekarang sama dengan bahan baku tempa. Melainkan bahwa kimia, proses, dan pasca-pemrosesan harus dikualifikasi secara bersamaan.
Definisikan rute serbuk, kimia, orientasi pembuatan, kepadatan, perlakuan larutan atau homogenisasi, penuaan, lokasi spesimen, dan uji penerimaan.
Sampel uji tarik saja mungkin tidak dapat mengungkapkan stabilitas dimensi, anisotropi, kelelahan, atau perilaku korosi di seluruh konstruksi yang kompleks.
Pengepresan isostatik panas, perlakuan larutan, pendinginan di bawah nol, pemesinan, penuaan, dan penyelesaian permukaan masing-masing dapat mengubah hasil akhir.
Mikrograf: Q. Guo/Universitas Wisconsin–Madison melalui NIST . Bukti mikrostruktur: NIST, perlakuan panas pasca-pemrosesan AM 17-4 PH.
Kapan 17-4 PH H900 merupakan paduan yang tepat—dan kapan bukan?
Bandingkan paduan berdasarkan kombinasi kekuatan, ketangguhan, ketahanan korosi, kemampuan bentuk, penampang, ketersediaan, biaya, dan beban kualifikasi yang dibutuhkan. Tidak ada satu pun jenis paduan yang unggul di setiap kolom.
17-4 PH
Ketersediaan luas, penuaan sederhana, kekuatan tinggi, dan perilaku korosi umum yang baik. H900 sangat menarik ketika kekuatan puncak menjadi pertimbangan penting; kondisi penuaan berlebih memperluas toleransi.
15-5 PH
Sering dipilih karena sifat transversal yang lebih baik dan keseragaman mikrostruktur pada perangkat keras tipe kedirgantaraan yang menuntut. Konfirmasikan bentuk dan jalur peleburan.
13-8 Bulan
Digunakan di mana kebersihan, ketangguhan, dan kinerja SCC (Stress Corrosion Cracking) memerlukan paduan dan jalur pemrosesan yang lebih khusus.
Ubahsuaian 465
Pilihan baja tahan karat PH premium ketika baja 17-4 tidak dapat mencapai kombinasi kekuatan dan ketangguhan yang dibutuhkan. Pengadaan dan perlakuan panasnya lebih khusus.
304 / 316L
Baja tahan karat austenitik lebih mudah dibentuk dan dapat menjadi pilihan yang lebih unggul dalam hal kemampuan pengelasan atau ketahanan terhadap klorida, tetapi baja ini tidak mengeras seiring waktu hingga mencapai kekuatan setara H900.
Sebutkan apa yang harus dibuktikan oleh sertifikat tersebut.
Pesanan pembelian lengkap menghubungkan komposisi kimia, bentuk, perlakuan panas, dan pengujian mekanis ke suatu batch atau lot yang dapat dilacak. Untuk layanan kritis, tambahkan kontrol proses, NDT (Non-Destructive Testing), dan bukti korosi atau ketangguhan yang sesuai dengan mode kegagalan.
Gunakan revisi terbaru dari standar ASTM, AMS, ASME, API, NACE, atau standar pelanggan yang berlaku. Lembar data publik menjelaskan perilaku; lembar data tersebut tidak menggantikan persyaratan kontrak.
Sebutkan UNS S17400, standar material yang berlaku, revisi, bentuk produk, dan dimensinya.
Sebutkan H900, H1025, H1150 atau rute yang dibutuhkan—bukan hanya "perlakuan panas".
Cantumkan persyaratan tarik, luluh, perpanjangan, kekerasan, dan benturan apa pun beserta suhu dan orientasi.
Membutuhkan sertifikat pabrik, nomor batch produksi, nomor lot perlakuan panas, dan keterkaitan dengan suku cadang yang dipasok.
Definisikan kalibrasi tungku, keseragaman, kontrol perendaman, atmosfer, dan bukti pendinginan sesuai yang dibutuhkan.
Sebutkan persyaratan UT, PT, MT, inklusi, butiran, permukaan, atau pasivasi jika risiko mengharuskannya.
Catat kondisi dasar, bahan pengisi, sambungan, pelindung, masukan panas, perlakuan pasca pengelasan, dan uji penerimaan.
Terjemahkan paparan klorida, asam, hidrogen, suhu, dan pembersihan ke dalam kriteria penerimaan yang dapat diuji.
Lakukan validasi pada sambungan dan proses sebelum produksi.
Kirimkan kepada Oceanplayer kondisi 17-4 PH, ketebalan, gambar sambungan, penetrasi target, persyaratan permukaan, dan tingkat produksi. Kami dapat membantu merencanakan uji coba pengelasan laser yang representatif dan mendokumentasikan parameter yang dibutuhkan untuk tinjauan teknik selanjutnya.
- Sertifikat material dan kondisi H
- Gambar ketebalan, kecocokan, dan sambungan.
- Batasan penetrasi dan manik yang dibutuhkan
- Rencana perlakuan panas pasca-pengelasan
- Target waktu siklus dan metode inspeksi
17-4 PH H900 FAQ (Pertanyaan Umum)
Jawaban singkat untuk keputusan spesifikasi, perlakuan panas, pengelasan, dan pengadaan.
Apa arti H900 untuk baja tahan karat 17-4 PH?
H900 berarti larutan 17-4 PH yang telah diolah dan diendapkan pada suhu 900°F (482°C), biasanya selama satu jam, kemudian didinginkan dengan udara. Ini adalah kondisi kekuatan puncak dan kekerasan puncak yang umum.
Apakah kekuatan tarik 17-4 PH H900 selalu 200 ksi?
Tidak. Sekitar 200 ksi adalah nilai tipikal yang representatif. Nilai minimum pengadaan H900 yang umum adalah 190 ksi UTS, tetapi spesifikasi yang berlaku, bentuk, ketebalan, arah, dan hasil pengujian mengontrol penerimaan.
Berapakah kekuatan luluh dari 17-4 PH H900?
Data representatif dari produsen berkisar sekitar 185 ksi (1,276 MPa), sedangkan persyaratan minimum umum mungkin sekitar 170 ksi. Gunakan nilai yang sesuai dengan bentuk dan spesifikasi produk sebenarnya.
Seberapa keras seharusnya H900 mencapai?
Kekerasan H900 standar umumnya sekitar 44–45 HRC. Beberapa spesifikasi menetapkan kisaran yang diizinkan, seperti sekitar 40–48 HRC untuk produk tertentu. Periksa tabel yang berlaku saat ini.
Apakah H900 lebih kuat dari H1025 dan H1150?
Ya. H900 biasanya memiliki kekuatan tarik dan kekuatan luluh tertinggi. H1025 dan H1150 secara bertahap mengorbankan sebagian kekuatan dan kekerasan untuk mendapatkan keuletan, ketangguhan, dan ketahanan terhadap korosi retak tegangan (SCC) yang lebih baik secara umum.
Apakah Kondisi A harus digunakan sebagai kondisi akhir?
Biasanya tidak. Carpenter memperingatkan untuk tidak menggunakan Kondisi A yang diberi perlakuan larutan tanpa pengerasan penuaan karena rentan terhadap retak korosi tegangan. Pilih dan dokumentasikan kondisi penuaan akhir.
Seberapa besar penyusutan 17-4 PH selama penuaan?
Carpenter melaporkan perkiraan penyusutan dari Kondisi A sebesar 0.0004–0.0006 in/in untuk H900 dan 0.0009–0.0012 in/in untuk H1150. Pergerakan bagian sebenarnya juga bergantung pada geometri, tegangan sisa, penyangga, dan kontrol tungku.
Apakah 17-4 PH H900 bisa dilas?
17-4 PH dapat dilas, tetapi pengelasan mengubah zona fusi dan zona yang terkena panas. Kondisi dasar, bahan pengisi, sambungan, masukan panas, dan perlakuan panas pasca-pengelasan harus memenuhi syarat. Hasil pengelasan yang bersih tidak membuktikan sifat sambungan yang setara dengan H900.
Bahan pengisi apa yang digunakan untuk pengelasan 17-4 PH?
AWS E/ER630 umumnya dipertimbangkan ketika diinginkan kesesuaian sifat logam dasar. Bahan pengisi austenitik seperti E/ER308L dapat dipertimbangkan ketika kekuatan las maksimum tidak diperlukan. Prosedur yang memenuhi syarat dan lingkungan layanan yang menentukan.
Apakah H900 cocok untuk penggunaan di lingkungan laut atau yang mengandung klorida?
Tidak secara otomatis. H900 memiliki margin SCC yang lebih kecil daripada kondisi penuaan suhu yang lebih tinggi. Evaluasi tegangan, konsentrasi klorida, suhu, celah, lapisan akhir, dan standar yang berlaku; pengujian korosi representatif mungkin diperlukan.
Bisakah 17-4 PH hasil cetak 3D menggunakan tabel properti H900 tempa?
Tidak tanpa kualifikasi. Austenit yang tertahan, porositas, orientasi pembuatan, kimia bubuk, dan pasca-pemrosesan dapat membuat material AM berperilaku berbeda. Definisikan dan uji jalur aditif secara lengkap.
Apa yang harus tercantum pada sertifikat material 17-4 PH?
Sertifikat tersebut harus mencantumkan nomor batch atau lot, komposisi kimia, bentuk produk, spesifikasi dan revisi, kondisi perlakuan panas, hasil mekanis, serta bukti kekerasan, NDT (Non-Destructive Testing), atau proses khusus yang diperlukan.
Sumber primer yang digunakan untuk panduan ini
Pemilihan material dan desain harus menggunakan spesifikasi pembelian terkini dan data bersertifikat untuk produk sebenarnya. Sumber-sumber ini menetapkan kerangka teknis dan contoh-contoh yang dilaporkan yang digunakan di atas.
Kimia, perlakuan panas, perubahan dimensi, pemesinan, dan perilaku material yang representatif.
Sumber terbuka ↗Panduan mengenai kemampuan pengelasan, pilihan bahan pengisi, kondisi dasar, pemesinan, dan desain sambungan.
Sumber terbuka ↗Sifat tipikal dan minimum berdasarkan kondisi, pengujian korosi, dan konteks fabrikasi.
Buka pustaka produk ↗Austenit yang tertahan, struktur dendritik hasil cetakan, dan efek perlakuan panas dibandingkan dengan material tempa.
Sumber terbuka ↗Pengendalian komposisi, transformasi fasa, dan struktur martensitik yang dapat direproduksi selama fusi laser serbuk.
Sumber terbuka ↗Pemilihan proses, persiapan sambungan, parameter, pelindung, dan perencanaan kualifikasi untuk pengelasan laser genggam.
Buka panduan →