

Mesin Las Laser 3-in-1: Apakah Layak Dibeli?
Mesin 3-in-1 bisa menjadi pilihan praktis ketika pengelasan adalah pekerjaan utama, pembersihan mendukung pekerjaan tersebut, dan pemotongan dilakukan sesekali. Mesin ini kurang cocok ketika perawatan permukaan yang presisi, pemotongan produksi yang berulang, atau pekerjaan simultan sangat penting. Belilah konfigurasi dan alur kerja yang telah teruji—bukan janji tiga mesin lengkap dalam satu kabinet.
Apa Sebenarnya yang Termasuk dalam "3-in-1"?
Dalam panduan ini, 3-in-1 berarti platform genggam yang dijual untuk pengelasan, pembersihan, dan pemotongan. Pengaturan umum menggunakan satu sumber laser serat optik, pengontrol, sistem pendingin, dan kabel pengiriman. Kepala, optik, nosel, pengaturan gas, dan pengaturan perangkat lunak menentukan apa yang dapat dilakukan oleh setiap mode.
Label tersebut bukanlah spesifikasi kemampuan yang terstandarisasi. Beberapa paket menggunakan satu kepala yang dapat diubah; yang lain membutuhkan kepala tambahan atau kit optik. "Multifungsi" juga dapat berarti pengelasan dengan pembersihan pra-pengelasan dan pasca-pengelasan. Misalnya, ikhtisar LightWELD dari IPG menjelaskan pengelasan dan pembersihan, sehingga kata-kata tersebut saja tidak boleh diartikan sebagai konfirmasi mode pemotongan.
Mintalah informasi detail mengenai model pasti, jenis sumber laser, kepala terpasang, daftar aksesori, revisi manual, dan fungsi yang disertakan. Konfirmasikan item mana yang standar, opsional, atau tidak didukung. Layar dengan tiga ikon bukanlah bukti bahwa paket yang ditawarkan memenuhi tiga persyaratan produksi.
Sumber + pengontrol + pendinginan + sistem pengiriman
Konfigurasi kepala pengelasan, sambungan, kawat jika diperlukan, dan pelindung.
Optik pemindaian, target permukaan, dan pengaturan penghapusan yang kompatibel.
Nozzle pemotong, fokus, gas bantu, dan penyangga kerja yang telah disetujui.
Untuk paket genggam sumber tunggal, keluaran tunggal, ini adalah mode sekuensial—bukan tiga stasiun produksi independen. Arsitektur multi-kepala yang berbeda harus dinilai dari dokumentasinya masing-masing.
Apa Sebenarnya yang Dapat Dilakukan oleh Mode Pengelasan, Pembersihan, dan Pemotongan?
Setiap fungsi memecahkan masalah yang berbeda dan membutuhkan ukuran keberhasilan tersendiri. Hasil pengelasan yang kuat tidak menjamin kualitas pembersihan atau akurasi pemotongan.
| fungsi | Kemampuan yang berguna | Batasan penting |
|---|---|---|
| Welding | Sambungkan sambungan logam yang sesuai, dengan atau tanpa bahan pengisi, menggunakan sambungan dan pengaturan yang telah teruji. | Kekuatan dan hasil pengelasan yang rapi tidak menentukan fusi, kekuatan, kinerja kebocoran, atau toleransi terhadap perubahan celah. |
| Pembersihan | Hilangkan lapisan permukaan tertentu di mana optik dan sumber yang terpasang menghasilkan hasil yang dapat diterima. | Penghapusan dapat memanaskan atau mengubah substrat. Lebar pemindaian dan tampilan yang cerah tidak menentukan hasil area yang diterima atau kesiapan pelapisan. |
| Pemotongan | Pisahkan lembaran yang sesuai untuk pemangkasan yang disetujui atau pemotongan sederhana menggunakan nosel dan gas yang dibutuhkan. | Kepala genggam tidak menambahkan gerakan CNC, kontrol ketinggian otomatis, penataan, atau pengulangan dimensi yang terjamin. |
Pengelasan: Buktikan Kualitas Sambungan, Bukan Hanya Nama Materialnya
Sambungan lembaran logam yang mudah diakses dengan tepi terkontrol, penjepitan, dan celah merupakan kandidat uji coba yang berguna. Tentukan paduan dan kondisinya, ketebalan aktual, geometri sambungan tumpul/tumpang tindih/sudut/sambungan T, posisi, permukaan, kawat, dan kinerja produk yang dibutuhkan. "Baja tahan karat" atau "aluminium" bukanlah persyaratan pengelasan yang lengkap.
Pemanasan terkonsentrasi dapat mengurangi panas di sekitarnya dan menghasilkan hasil akhir yang sesuai pada aplikasi yang tepat, tetapi tidak mencegah terjadinya tembusan panas, porositas, kurangnya fusi, atau distorsi. Osilasi kawat dan sinar dapat membantu mengembangkan jendela sambungan yang dapat digunakan; namun, metode ini tidak memperbaiki setiap masalah pemasangan.
Panduan pemasangan TWI menjelaskan bagaimana penjepitan, pengisi, dan pergerakan balok memengaruhi toleransi celah. Jangan mengubah panduan proses umum ini—atau aturan diameter kawat pemasok—menjadi toleransi celah yang dijamin untuk setiap sambungan manual.
Perlu dilakukan inspeksi representatif terhadap persyaratan produk. Permukaan yang tampak baik dapat menyembunyikan cacat internal, dan satu bagian hanya menggambarkan lokasi yang diambil sampelnya. Kualifikasi satu keluarga komponen tidak secara otomatis mencakup paduan, ketebalan, sambungan, atau tugas layanan yang berbeda.

Pembersihan: Nilai Penghilangan dan Kerusakan Permukaan Secara Terpisah
Mode pembersihan dapat menghilangkan karat ringan, oksida, atau lapisan dari zona yang terkontrol. Di sekitar area pengelasan, nilainya dapat menghindari langkah persiapan atau penyelesaian terpisah. Hasilnya tetap bergantung pada lapisan awal, substrat, pengiriman sinar, lintasan, dan titik akhir yang diinginkan.
Banyak platform pengelasan menggunakan sumber gelombang kontinu, terkadang dioperasikan dengan modulasi. Kontrol frekuensi atau siklus kerja saja tidak membuktikan kemampuan pembersih pulsa nanodetik. Tanyakan durasi pulsa aktual, energi, daya puncak dan rata-rata, serta mode operasi yang didukung ketika tugas permukaan membutuhkan perbedaan tersebut.
Gambaran umum teknologi P-Laser membedakan ablasi pulsa pendek dari pemrosesan termal kontinu. Pembersihan pulsa dapat menawarkan kontrol yang berguna untuk permukaan yang sensitif, tetapi tidak secara otomatis bebas kerusakan. Pembersihan CW (Continuous Wave) tidak secara otomatis tidak cocok: ia harus memenuhi batasan penghilangan dan substrat dari pekerjaan sebenarnya.
Periksa kondisi yang dibutuhkan untuk proses selanjutnya. Sambungan baja tahan karat yang tampak bersih tidak membuktikan pemulihan kinerja anti korosi, pasivasi, atau kesiapan untuk pelapisan yang lebih berat. Jika diperlukan, bandingkan residu, kekasaran, pembasahan, dimensi, dan kinerja fungsional—bukan hanya warnanya saja.
Untuk area yang luas, hitung area yang diterima per jam produksi yang berlalu, termasuk pengulangan proses, penanganan, inspeksi, dan gangguan. Pemindaian yang lebih luas hanyalah pengaturan geometris; hal itu tidak menjamin output yang diterima secara proporsional lebih tinggi. Panduan pembersihan laser mencakup pilihan proses yang lebih luas.
Pemotongan: Pisahkan Kapasitas Pemotongan dari Kualitas Bagian yang Dapat Digunakan
Proses pemotongan membutuhkan berkas sinar untuk memisahkan ketebalan material sepanjang jalur yang terkontrol. Fokus, kondisi nosel, pengiriman gas, gerakan kepala pemotong, material, dan penyangga benda kerja semuanya memengaruhi hasilnya. Gambaran umum pemotongan dari TWI menjelaskan peran pengiriman berkas sinar dan kontrol gerakan dalam sistem pemotongan.
Mode pemotongan dengan panduan tangan yang didukung dapat berguna untuk pemangkasan sesekali atau profil sederhana ketika gambar memungkinkan variasi yang ditunjukkan. Periksa apakah pekerjaan dimulai dari tepi atau memerlukan penembusan; pemotongan yang berhasil dari tepi tidak menjamin lubang internal atau fitur kecil yang andal.
Kepala pemotong saja tidak menyediakan meja CNC, jalur terprogram, penataan lembaran, atau ketinggian nosel yang dikontrol secara otomatis. Jika pengulangan dimensi, batasan gerinda/ampas, hasil akhir tepi, atau kapasitas produksi lembaran adalah persyaratan bisnis utama, bandingkan dengan pemotong khusus atau layanan pemotongan yang sudah ada.
Bedakan antara ketebalan maksimum yang dapat dipotong dan ketebalan produksi yang direkomendasikan . Keduanya bukanlah nilai universal tanpa mempertimbangkan material, gas, kecepatan, kualitas tepi, dan kondisi inspeksi. Gunakan panduan ketebalan pemotongan laser khusus material untuk variabel yang lebih luas, bukan sebagai persetujuan untuk model genggam tertentu.
Apa yang Harus Berubah Saat Anda Beralih Antar Mode?
Pengalihan (changeover) adalah perubahan pengaturan yang terkontrol, bukan sekadar pemilihan layar. Perangkat keras dan urutan yang tepat bergantung pada modelnya. Dapatkan instruksi yang mencakup mode tujuan dan pengembalian ke pengelasan.
Sebagai salah satu contoh yang terdokumentasi, halaman produk JASIC menjelaskan penggantian ujung nozzle untuk pemotongan dan penggantian lensa serta mode operasi untuk pembersihan. Manual V2024A1 -nya juga mensyaratkan pemutusan daya sebelum penggantian lensa atau perawatan. Ini adalah contoh mengapa aksesori dan persyaratan kondisi aman harus diperiksa—bukan instruksi untuk mesin yang berbeda.
| Transisi | Konfigurasi untuk verifikasi | Pengecekan rilis bagian pertama |
|---|---|---|
| Pengelasan → pembersihan | Kepala pembersih/optik yang disetujui, jarak kerja dan bidang pemindaian, status pengumpan, gas, ekstraksi, dan perlindungan khusus mode. | Titik akhir penghapusan yang dibutuhkan, residu, perubahan substrat, dan area/waktu yang diterima pada permukaan sebenarnya. |
| Pengelasan → pemotongan | Nosel pemotong yang didukung, fokus dan jarak, spesifikasi gas bantu, penyangga kerja, jalur pemotongan sisa, dan penahanan berkas. | Pemisahan lengkap ditambah toleransi gambar, lebar potongan, penyelesaian tepi, kerak, dan penusukan yang diperlukan. |
| Pembersihan atau pemotongan → pengelasan | Optik/nosel pengelasan dan resep yang tepat, jendela yang utuh, pengaturan pelindung dan pengumpan, fokus, perlengkapan sambungan, dan pemeriksaan keselamatan. | Geometri pengelasan dan hasil inspeksi yang disetujui; pemulihan resep sebelumnya saja tidak dianggap sebagai pelepasan. |
Gunakan Kondisi Aman yang Tercantum dalam Manual Sebelum Menangani Perangkat Keras Proses
Personel yang berkualifikasi harus mengikuti prosedur isolasi, akses, penanganan komponen, dan memulai ulang yang telah ditentukan. Jangan menganggap "standby" pada tampilan sebagai bukti bahwa perawatan optik atau listrik aman. Konfirmasikan bagaimana pemasok mencegah penerimaan optik yang tidak kompatibel, resep yang salah, atau sambungan gas yang tidak tepat.
Tinjau jalur pancaran dan perlindungan untuk setiap mode. Pembersihan pada jarak kerja yang berbeda dan pemotongan bagian dapat mengubah paparan di luar zona pengelasan. Jika kontak atau fungsi pelindung lainnya berperilaku berbeda antar mode, perlukan dokumentasi pengoperasian yang dimaksudkan dan perlindungan yang divalidasi; jangan melewati pengaman untuk menjalankan demonstrasi.
Waktu dari Bagian Terakhir yang Diterima hingga Bagian Pertama yang Diterima
Termasuk mencapai kondisi aman yang ditentukan, mengganti dan memeriksa perangkat keras, mengkonfirmasi utilitas dan pengaturan, memulai ulang, membuat bagian verifikasi, dan memeriksanya. Ukur kedua arah dan ulangi dengan operator terlatih yang dimaksud.
Definisi waktu ini lebih bermanfaat daripada "penggantian lensa memakan waktu satu menit." Penggantian fisik yang cepat pun masih dapat menyebabkan penundaan yang lama sebelum mode berikutnya menghasilkan pekerjaan yang diterima. Catat pengaturan yang salah, optik yang rusak/kotor, awal yang ditolak, dan penundaan sebagai bagian dari uji coba.
Apa Sebenarnya yang Dimaksud dengan Spesifikasi 1500W dan 2000W?
Daya keluaran terukur menggambarkan sumbernya, bukan kemampuan proses secara keseluruhan. Pisahkan daya masukan, ketebalan pengelasan, penetrasi, lebar pemindaian, dan keluaran produksi. Watt yang lebih tinggi dapat memperluas rentang operasi yang telah diuji, tetapi tidak menjamin pengelasan yang lebih baik, pembersihan yang lebih presisi, atau pemotongan berkualitas CNC.
Nilai-nilai yang dipilih ini berasal dari tabel produk JASIC hanya untuk model-model ini—bukan data Oceanplayer Laser atau hasil uji independen.
| Item yang diterbitkan | LS-15000F | LS-20000F |
|---|---|---|
| Daya keluaran/masukan laser | 1500 W / 5.8 kW | 2000 W / 7.8 kW |
| Kawat tunggal/fusi sendiri: ketebalan pengelasan / penetrasi | 0.5–5 mm / 0.5–3 mm | 0.5–6 mm / 0.5–4.5 mm |
| Pemotongan: ketebalan yang disarankan / maksimum | ≤3 mm / 5 mm | ≤5 mm / 6 mm |
Sumber tersebut memisahkan ketebalan dan penetrasi di bawah kategori kawat tunggal/peleburan sendiri. Sumber tersebut tidak menyediakan laporan penerimaan lengkap untuk setiap paduan, sambungan, dan ketebalan yang tercantum. Baris pemotongan juga tidak menetapkan toleransi dimensi, kualitas tepi, atau output berkelanjutan untuk pekerjaan Anda.
Bacalah setiap angka beserta konfigurasi peralatannya. Ketebalan pengelasan nominal dapat menggambarkan penyambungan material yang lebih tebal tanpa penetrasi penuh; apakah hal itu dapat diterima atau tidak bergantung pada persyaratan sambungan. Jika penetrasi penuh diperlukan, periksalah dengan metode yang disepakati daripada hanya mengandalkan judul ketebalan material.
Lebar pembersihan juga bergantung pada jenis pistol semprot dan lensa. Konfirmasikan optik yang disertakan, jarak kerja, dan hasil pembersihan yang diinginkan; jangan menggabungkan data dari konfigurasi yang berbeda.
Untuk paket 1500W atau 2000W yang tercantum, dapatkan detail sumber, kepala, pengontrol, pendingin, utilitas, dan manual yang sesuai. Selesaikan perbedaan antara penawaran, situs web, dan manual sebelum memesan. Layanan listrik harus diukur dari sistem terpasang lengkap—bukan hanya watt optik saja.
Bagaimana Pengalihan dan Kapasitas Bersama Mempengaruhi Output?
Satu kabinet mungkin mengurangi transfer dan peralatan duplikat, tetapi satu sumber bersama juga menciptakan antrian. Pembersihan tidak dapat menggunakan sumber tersebut saat pengelasan sedang berlangsung. Hitung jadwal sebenarnya, bukan jumlah dari tarif terbaik yang diiklankan setiap mode.
Sertakan waktu produksi spesifik mode, pemuatan dan inspeksi normal, pergantian batch, verifikasi sampel pertama, pemeliharaan, dan gangguan yang diperkirakan terjadi di pabrik. Hindari penghitungan ganda inspeksi yang sudah termasuk dalam pergantian batch. Tinjau periode tersibuk dan tenggat waktu pengiriman serta rata-rata tahunan.
Jadwal stasiun kerja bersama yang bersifat ilustratif—bukan hasil pengukuran mesin. Misalkan sebuah bengkel memiliki 400 menit waktu yang dapat digunakan dalam satu shift. Pekerjaan yang direncanakan membutuhkan 210 menit pengelasan, 60 menit pembersihan, 25 menit pemotongan, dan 50 menit penanganan dan inspeksi lainnya yang tidak tumpang tindih.
Jika setiap perubahan mode lengkap membutuhkan waktu 10 menit, empat perubahan menghasilkan 210 + 60 + 25 + 50 + 40 = 385 menit . Delapan perubahan menghasilkan 425 menit , melebihi waktu kerja yang tersedia sebanyak 25 menit. Kemampuan pemrosesan yang sama sesuai dengan satu jadwal dan tidak sesuai dengan jadwal lainnya.
Margin 15 menit dalam jadwal pertama bukanlah jaminan keandalan. Waktu yang diasumsikan ini tidak termasuk kerugian tambahan yang belum dianggarkan. Uji gangguan yang realistis dan pertimbangkan pengelompokan batch, pengalihdayaan tugas sesekali, atau stasiun terpisah sebelum berkomitmen pada kapasitas pengiriman.
Pengelompokan dapat mengurangi perpindahan, tetapi dapat meningkatkan pekerjaan yang sedang berlangsung dan waktu tunggu. Menyimpan satu bagian di satu stasiun dapat mengurangi penanganan, tetapi mungkin memerlukan lebih banyak perpindahan per bagian. Bandingkan kedua jalur tersebut daripada berasumsi bahwa aliran satu bagian selalu merupakan pilihan yang lebih murah.
Kegagalan sumber, kepala, atau pengontrol bersama dapat mengganggu semua mode yang ditetapkan. Periksa waktu pemulihan, suku cadang, pengecualian garansi, akses layanan, dan jalur cadangan. Mesin terpisah hanya menyediakan kapasitas independen sejauh staf, utilitas, perlengkapan, dan sumber daya bersama lainnya mengizinkannya.
Skenario Pengadaan Mana yang Lebih Menguntungkan Mesin 3-in-1?
Pilih arsitektur peralatan dari pekerjaan yang harus lolos inspeksi dan dikirim tepat waktu. Berikut ini adalah skenario pembelian, bukan klaim bahwa setiap mesin memenuhi syarat untuk industri yang disebutkan.
Pengerjaan Lembaran Logam dengan Pengelasan dan Pembersihan Lokal
Bengkel yang membuat sambungan kabinet atau penutup yang mudah diakses mungkin akan mendapat keuntungan jika metode pengelasan laser terbukti efektif dan pembersihan lokal menghilangkan langkah transfer atau penyelesaian yang sebenarnya. Pemangkasan sesekali dengan permintaan rendah dapat menambah fleksibilitas jika kualitas potongannya sesuai dengan gambar.
Kasus pembelian seharusnya masih berlaku jika pemotongan opsional hanya digunakan sesekali. Konfirmasikan sambungan yang dapat diulang, jadwal perubahan mode yang dapat diterapkan, dan cukup banyak pekerjaan yang memenuhi syarat untuk mendukung biaya pemasangan. Produksi dalam jumlah kecil yang terkontrol dapat menjadi pilihan yang baik; volume tinggi bukanlah persyaratan universal.
Pekerjaan yang Dipimpin oleh Pembersihan dengan Batasan Permukaan yang Ketat
Jika sebagian besar pekerjaan berbayar adalah pembersihan jamur, restorasi bagian sensitif, atau persiapan permukaan dengan batas kekasaran atau kerusakan yang ditentukan, evaluasilah sumber pembersihannya terlebih dahulu. Paket yang berfokus pada pengelasan tidak boleh menjadi pilihan utama hanya karena menyertakan ikon pembersihan.
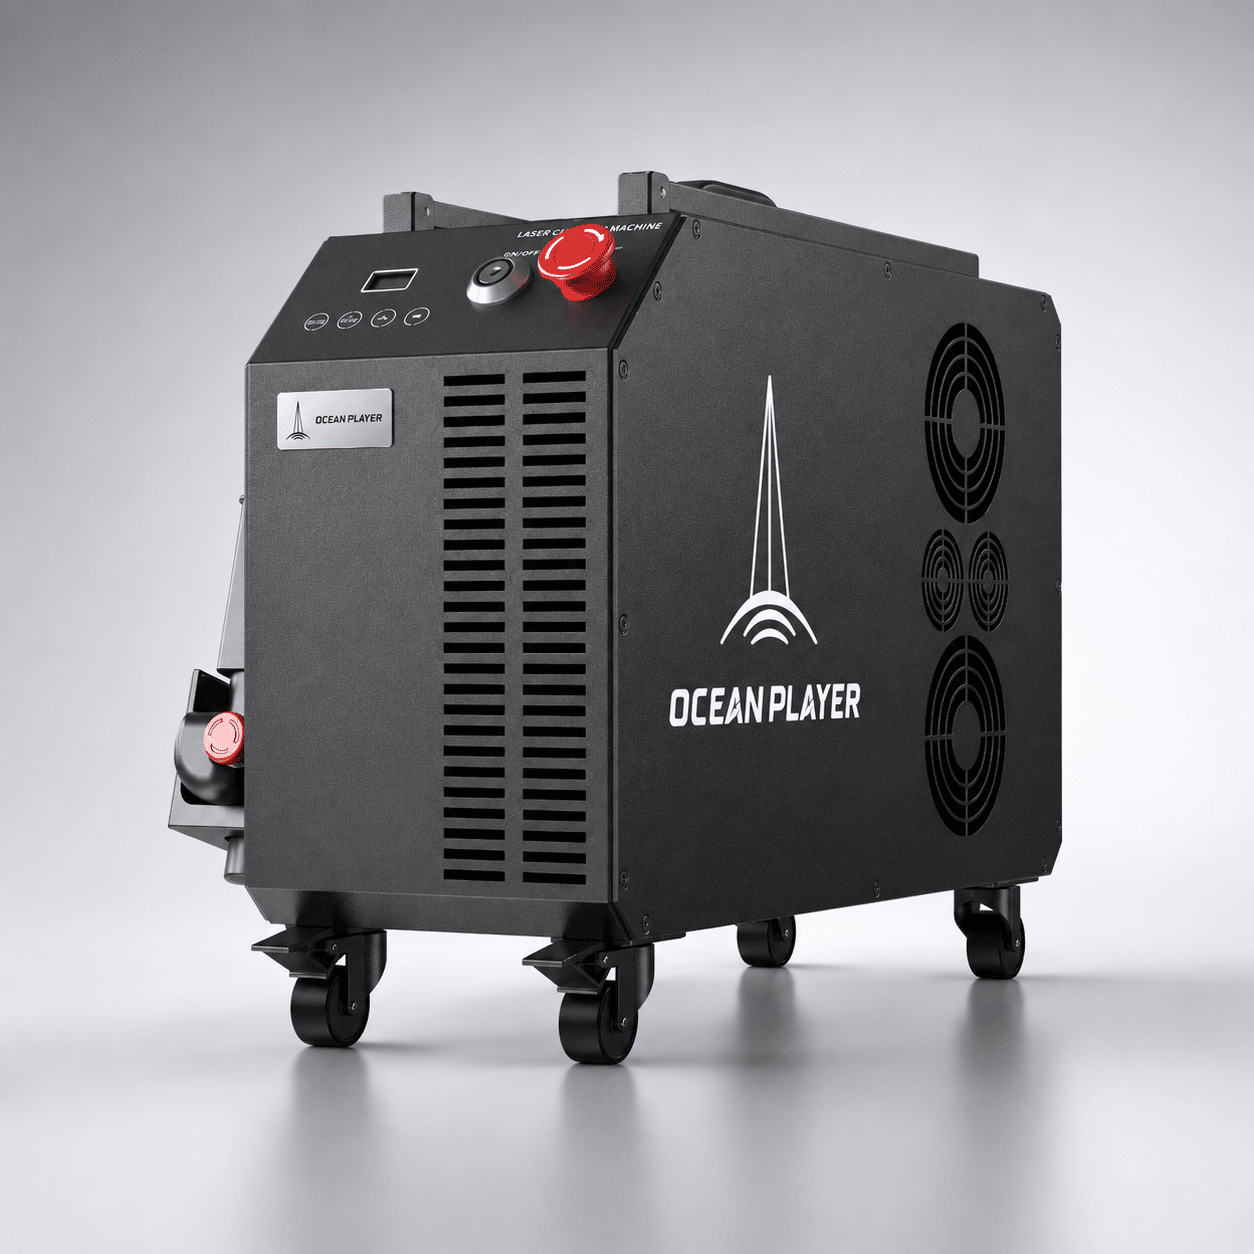
Bandingkan pembersih pulsa khusus, pembersih CW yang sesuai, dan konfigurasi multifungsi pada permukaan dan titik akhir yang sama. Hasil yang menentukan adalah pembersihan yang dapat diterima tanpa perubahan substrat yang tidak dapat diterima, dengan kecepatan yang dapat digunakan—bukan jumlah fungsinya. Pembersih laser pulsa 300W Oceanplayer Laser yang ditampilkan di sini adalah sistem pembersihan khusus, bukan platform pengelasan 3-in-1.
Pekerjaan Pemotongan yang Dipimpin Dijual Berdasarkan Toleransi Gambar
Jika profil bersarang, lubang yang berulang, kualitas tepi, dan hasil lembaran menjadi pendorong pendapatan, pertimbangkan sistem pemotongan khusus atau pemasok pemotongan yang sudah mapan. Mode genggam bersama dapat berguna untuk pengecualian tanpa menjadi jalur produksi lembaran utama.
Jangan membeli mesin multifungsi dengan daya lebih tinggi hanya untuk memenuhi kebutuhan kontrol gerak. Daya optik yang lebih besar tidak akan menciptakan pemosisian, dukungan, dan otomatisasi yang dibutuhkan komponen tersebut.
Tim Independen atau Proses yang Harus Berjalan Bersama
Ketika tukang las membutuhkan sumber daya pada saat yang sama dengan tim pembersihan atau pemotongan, stasiun terpisah mungkin lebih bermanfaat meskipun jumlah peralatannya lebih banyak. Verifikasi tumpang tindih dari jadwal batch aktual, bukan perkiraan tentang pemanfaatan.
Sistem pengelasan saja ditambah proses sekunder yang sudah ada atau yang dialihdayakan juga merupakan pilihan yang valid. Perbandingan ini tidak terbatas pada "satu mesin 3-in-1 versus membeli tiga laser baru."
Perbaikan Variabel atau Pekerjaan Pengelasan yang Diatur
Pekerjaan perbaikan dapat melibatkan paduan, lapisan, perlakuan panas sebelumnya, perubahan celah, atau akses terbatas yang tidak diketahui. Atasi kondisi tersebut dan prosedur perbaikan yang berlaku terlebih dahulu. Modus tambahan tidak menghilangkan batasan metalurgi, sambungan, atau persetujuan pelanggan.
Pertahankan jalur busur yang memenuhi syarat atau proses lain yang sesuai jika konfigurasi laser yang ditunjukkan tidak memenuhi kebutuhan pekerjaan. Pekerjaan struktural atau yang diatur oleh kode tidak disetujui hanya karena sampel terlihat bersih.
Bagaimana Cara Menguji Ketiga Fungsi Tersebut Sebelum Membeli?
Gunakan benda kerja nyata dan tetapkan kondisi pelepasan terpisah untuk pengelasan, pembersihan, dan pemotongan. Demonstrasi pemasok hanya menetapkan apa yang sebenarnya diuji. Hal ini tidak menyetujui fungsi yang hilang atau konfigurasi yang berbeda.
| mode | Masukan perwakilan | Bukti untuk dicatat |
|---|---|---|
| Welding | Tingkat/kondisi yang tepat, ketebalan, sambungan, rentang celah, permukaan, perlengkapan, kabel, dan persyaratan layanan. | Geometri fusi yang dibutuhkan, dimensi setelah rilis, pemeriksaan fungsional atau mekanis, penyelesaian, penolakan, pengerjaan ulang, dan waktu rute lengkap. |
| Pembersihan | Substrat dan lapisan sebenarnya, termasuk variasi ketebalan/cakupan dan proses selanjutnya. | Titik akhir penghapusan yang disepakati, pemeriksaan residu dan penggantian substrat, area yang diterima, pengulangan proses, penanganan, dan waktu yang berlalu. |
| Pemotongan | Paduan/ketebalan sebenarnya, fitur gambar, awal atau penembusan tepi, penyangga benda kerja, dan operator yang dituju. | Dimensi, lebar potongan, kondisi tepi/ampas, keberhasilan pemisahan, penyelesaian akhir, barang yang ditolak, dan hasil produksi yang diterima selama periode pengamatan yang ditentukan. |
- Bekukan persyaratan tersebut. Sepakati ID sampel, variasi material normal, revisi gambar, metode inspeksi, dan sumber setiap batas penerimaan.
- Catat konfigurasi pastinya. Identifikasi sumber dan mode, kepala, optik, jendela pelindung, nosel, fokus/jarak kerja, pengaturan gerakan, gas, pengisi (jika digunakan), pendinginan, dan revisi perangkat lunak.
- Uji setiap tugas dan transisinya. Gunakan sampel representatif independen dan operator terlatih yang dituju. Sertakan kedua arah perubahan mode dan gangguan beban kerja yang realistis.
- Laporkan dan putuskan berdasarkan fungsi. Hubungkan setiap sampel dengan pengaturan, metode, satuan, hasil pengukuran, batasan, dan status Lulus/Gagal/Tidak terbukti yang sebenarnya. Tentukan ruang lingkup aplikasi yang dibatasi sebelum dirilis.
Pembacaan berulang pada satu kupon bukanlah sampel produksi independen. Pilih jumlah dan lokasi sampel untuk mencakup variasi penting dan risiko inspeksi. Pemeriksaan penetrasi, kesiapan pelapisan, atau dimensi yang hilang tidak boleh dicatat begitu saja sebagai lulus.
Jika pemotongan gagal tetapi pengelasan dan pembersihan berhasil, paket pengelasan/pembersihan atau sistem gabungan yang hanya digunakan untuk tugas-tugas yang disetujui tersebut mungkin masih masuk akal. Harga dan beban kerjanya harus mencerminkan penggunaan yang terbatas; jangan mengaitkan penghematan dengan mode yang gagal.
Apa saja kondisi keselamatan yang harus dipenuhi untuk setiap moda transportasi?
Lakukan penilaian terhadap instalasi yang diusulkan sebelum demonstrasi langsung. Penggunaan laser genggam daya tinggi menimbulkan bahaya sinar langsung dan pantulan, serta emisi proses, kebakaran, material panas, listrik, dan risiko gas. Nama mode tidak mengurangi bahaya tersebut.
Panduan keselamatan laser genggam AWS menjelaskan bahaya Kelas 4, area terkontrol, pengawasan yang berkualifikasi, dan mengapa helm las biasa tidak cukup melindungi dari sinar laser. Dapatkan penilaian yang berkualifikasi terhadap sumber sebenarnya, mode, jalur sinar, benda kerja, lubang, perlengkapan, dan orang-orang di sekitarnya.
Tentukan area tertutup atau terkontrol, kontrol akses dan emisi, penghalang yang sesuai dan perlindungan pandangan, fungsi darurat, prosedur, pelatihan, dan APD khusus sistem. Pemotongan dapat mengekspos ruang di belakang bagian yang terpisah; pembersihan dapat melibatkan bidang pemindaian dan jarak kerja yang berbeda. Validasi pengamanan yang dimaksudkan di setiap mode daripada hanya menyalin pengaturan pengelasan.
Identifikasi lapisan, oli, bahan pengisi, dan logam dasar saat menentukan sistem ekstraksi dan pengendalian kebakaran. Penghilangan tidak membuat kontaminasi hilang: debu yang tertangkap, filter, residu, dan bahan berbahaya apa pun perlu ditangani dengan tepat.
ISO 11553-2:2026 membahas bahaya dan persyaratan desain mesin pemrosesan laser genggam atau yang dioperasikan dengan tangan. Konfirmasikan persyaratan yang berlaku untuk mesin dan lokasi yang dikutip. Pernyataan katalog atau satu interlock bawaan bukanlah bukti bahwa instalasi tersebut sesuai atau aman.
Bagaimana Seharusnya Anda Membandingkan Biaya Pemasangan dan Biaya Operasional?
Bandingkan alur kerja yang sesuai: tugas yang disetujui yang sama, hasil tahunan yang diterima, kualitas, dan kebutuhan pengiriman. Sertakan mesin dan aksesori, optik/nosel, pengumpan, layanan listrik, pendinginan, gas, ekstraksi, instalasi keselamatan, pelatihan, uji coba, kualifikasi, pemeliharaan, dan dukungan layanan.
Gunakan jadwal tugas dan perubahan mode yang realistis untuk biaya operasional. Hitung persiapan, pemrosesan, penanganan, inspeksi, penolakan awal, pengerjaan ulang, penolakan akhir, utilitas, bahan habis pakai, dan waktu henti. "Tanpa media abrasif" bukan berarti tanpa jendela, nosel, gas, filter, layanan pendinginan, atau tenaga kerja.
- Manfaat operasional sebelum biaya tetap tahunan tambahan
- (Biaya variabel saat ini per unit yang diterima − biaya variabel yang diusulkan per unit yang diterima) × unit yang diterima setiap tahun yang memenuhi syarat
- Manfaat tahunan bersih yang dimodelkan
- Manfaat operasional − biaya tetap tahunan tambahan yang belum termasuk di atas
Terapkan rumus hanya pada unit yang sesuai dan beban kerja yang telah ditentukan. Untuk bagian pengelasan campuran, area pembersihan, dan bagian pemotongan, hitung setiap tugas yang memenuhi syarat secara terpisah, lalu gabungkan biaya yang tidak tumpang tindih. Tambahkan efek pergantian dan kapasitas bersama sekali saja. Jangan menghitung waktu operator yang sama sebagai penghematan pengelasan dan penghematan pembersihan.
Alternatifnya, bandingkan biaya tahunan yang dialokasikan sepenuhnya pada kedua rute; kemudian jangan kurangi biaya kepemilikan lagi. Pengeluaran tunai awal terpisah dari alokasi biaya tahunan. Jam kerja yang dihemat tidak secara otomatis menjadi penghematan tunai atau penjualan, dan sampel cepat tidak menentukan titik balik modal.
Hargai fitur tambahan hanya jika sudah dijadwalkan untuk pekerjaan tertentu dan hasilnya memuaskan. Jika mesin las khusus dan paket 3-in-1 memenuhi kebutuhan pengelasan yang sama, bandingkan biaya tambahan untuk aksesori dan penggantian dengan pekerjaan sekunder yang benar-benar dapat digantikan.
Apa yang Harus Dikonfirmasi dalam Penawaran Harga?
Penawaran harga yang bermanfaat menghubungkan daftar peralatan dengan tugas-tugas yang harus dilakukannya. Mintalah ruang lingkup pekerjaan secara tertulis, bukan janji tanpa batasan seperti "mengelas, membersihkan, memotong".
- Cakupan fungsi dan aksesori: Sumber/kepala/pengontrol yang tepat, setiap mode yang didukung, lensa, nosel, pengumpan, alat, dan opsi apa pun yang diperlukan untuk hasil yang diuji.
- Kondisi peralihan: Prosedur kondisi aman spesifik model, pemeriksaan komponen, pelatihan, waktu peralihan lengkap, dan persyaratan rilis unit pertama.
- Jendela pengoperasian yang diterima: material, permukaan, ketebalan, sambungan atau fitur, konfigurasi, hasil uji aktual, dan batasan cakupan yang ditunjukkan.
- Cakupan lokasi dan perlindungan: Persyaratan kelistrikan dan pendinginan, spesifikasi gas, ekstraksi, pengamanan khusus mode, tanggung jawab, dan biaya pemasangan.
- Biaya layanan dan biaya seumur hidup: Persediaan bahan habis pakai, interval perawatan, cakupan garansi sumber/serat/kepala, pengecualian, pengaturan respons, dan rencana pemulihan.
- Penerimaan dan pengendalian perubahan: Rencana pengujian untuk konfigurasi yang diberikan, catatan yang diperlukan, penggantian yang diizinkan, dan bagaimana fungsi yang gagal atau belum diuji akan ditangani.
Platform 3-in-1 layak dipertimbangkan ketika mode yang disetujui dapat menyelesaikan pekerjaan berurutan yang sebenarnya dengan biaya keseluruhan yang lebih rendah atau dengan alur kerja yang lebih baik. Pilih proses khusus atau yang sudah ada ketika persyaratan kualitas, konkurensi, atau risiko operasional lebih penting daripada fleksibilitas tersebut.
Diskusikan Beban Kerja Anda dengan Oceanplayer Laser
Kirimkan bahan pengelasan, ketebalan, sambungan dan rentang celah; substrat dan lapisan pembersihan; gambar pemotongan dan toleransi; serta jadwal batch, biaya rute saat ini, persyaratan inspeksi, dan area kerja yang diusulkan.
Minta konfigurasi dan lingkup uji coba yang terkait dengan tugas-tugas tersebut, termasuk perubahan mode lengkap. Gunakan hasilnya untuk memutuskan antara platform multifungsi, peralatan khusus pengelasan, atau proses terpisah.
Diskusikan aplikasi tiga mode Anda.Sumber dan Kredit Gambar
- JASIC: Data produk LS-15000F / LS-20000F — fungsi khusus model, spesifikasi terpilih, dan opsi optik.
- Panduan pengguna JASIC, V2024A1, bagian 2.1, 3.1, dan 6.1 — mode pengoperasian yang didokumentasikan dan tindakan pencegahan perawatan lensa.
- IPG Photonics: Sistem LightWELD — Contoh dari produsen mengenai pengelasan dengan pembersihan sebelum dan sesudah pengelasan.
- P-Laser: aplikasi pembersihan dan jenis sumber — Perbedaan antara pemrosesan gelombang pulsa dan gelombang kontinu.
- TWI: pengelasan laser dan pemasangan sambungan — penjepitan, kawat, dan pergerakan balok.
- TWI: Apa Itu Pemotongan Laser? — pengiriman berkas cahaya dan kontrol gerakan.
- AWS: Keamanan Pengelasan Laser Genggam — bahaya dan pengendalian khusus laser.
- ISO 11553-2: 2026 — ruang lingkup persyaratan keselamatan mesin pemrosesan laser genggam/yang dioperasikan dengan tangan.
- Foto: RexA oleh Weldscientist, Wikimedia Commons, CC BY-SA 4.0; ukurannya diubah dan dipangkas untuk tampilan. Gambar ini menunjukkan pengelasan baja tahan karat genggam, bukan model 3-in-1 tertentu, uji coba Oceanplayer Laser, atau pengaturan keselamatan yang telah divalidasi.