

3 Cara Konduktivitas Termal Mempengaruhi Cacat Las
Konduktivitas termal memengaruhi pengelasan dengan memindahkan panas dari sambungan. Ini membantu menentukan apakah tepi-tepi sambungan menyatu, bagaimana lasan dan logam di sekitarnya mendingin, dan di mana pemanasan yang tidak merata menciptakan tegangan dan distorsi. Namun, ini bukanlah diagnosis cacat dengan sendirinya: paduan logam, bentuk sambungan, sumber panas, kontaminasi, dan perlengkapan dapat mengubah hasilnya.

Apa arti konduktivitas termal dalam pengelasan?
Konduktivitas termal menggambarkan seberapa mudah panas merambat melalui suatu material. Simbolnya adalah k , dan satuan umumnya adalah W/(m·K). Dengan gradien suhu yang sama, material dengan konduktivitas lebih tinggi menghantarkan lebih banyak panas dari daerah panas.
Bayangkan logam yang lebih dingin di samping lasan sebagai penyerap panas. Kolam las membutuhkan energi yang cukup untuk melelehkan permukaan sambungan yang dibutuhkan sementara panas menyebar ke bagian lainnya. Pelat tebal atau batang penyangga yang bersentuhan erat dapat memberikan penyerap panas yang jauh lebih besar daripada tepi tipis yang tidak ditopang.
Konduktivitas berbeda dengan kapasitas panas dan penyerapan laser. Kapasitas panas menggambarkan energi yang dibutuhkan untuk menaikkan suhu suatu material. Difusivitas termal menggabungkan konduktivitas, densitas, dan kapasitas panas untuk menggambarkan seberapa cepat perubahan suhu menyebar. Penyerapan laser menggambarkan seberapa banyak cahaya yang datang masuk ke dalam material sebagai energi.
Sketsa tersebut menunjukkan jalur aliran panas, bukan peta suhu yang dihitung. Dalam pengelasan sebenarnya, sifat-sifat ini bervariasi dengan suhu. Peleburan juga menggunakan energi, dan logam cair mengalir. Itulah mengapa angka konduktivitas pada suhu ruangan dapat menjelaskan tren tetapi tidak dapat memprediksi pengelasan secara keseluruhan. Diskusi pemodelan pengelasan NASA menjelaskan perlunya menggabungkan sifat termal, aliran cairan, dan mekanik.
Berapakah nilai konduktivitas termal dari logam las umum?
Tembaga dan aluminium menghantarkan panas jauh lebih mudah daripada baja tahan karat 304 pada suhu mendekati suhu ruangan. Namun, nilai untuk aluminium unsur tidak sama dengan nilai untuk setiap paduan aluminium. Tingkat, perlakuan panas, dan suhu harus menyertai angka tersebut.
| Bahan / kondisi | Daya konduksi W / (m · K) | Suhu referensi | Dasar dan batasan data |
|---|---|---|---|
| Tembaga | 400 | 295 K (sekitar 22°C) | Tabel referensi NIST; referensi logam umum, bukan sertifikat untuk produk tembaga tertentu. |
| Aluminium | 235 | 295 K (sekitar 22°C) | Tabel referensi NIST; bukan nilai spesifik untuk paduan 6061, 5083, atau paduan lainnya. |
| Aluminium 6061-T6 / T651 | 167 | 20 ° C | Data lembaran, gulungan, dan pelat Kaiser, halaman 2; nilai tipikal, Rev. 05/06. |
| 304 stainless steel | 15 | 295 K (sekitar 22°C) | Tabel referensi NIST; menggunakan data yang bergantung pada suhu untuk model termal. |
Jangan mengukur daya pengelasan berdasarkan rasio konduktivitas. Perbandingan konduktivitas bukanlah aturan untuk memilih watt, arus, kecepatan gerak, atau pemanasan awal. Volume lelehan yang dibutuhkan, energi yang diserap, dan jalur kehilangan panas adalah bagian yang berbeda dari permasalahan tersebut.
Untuk data baja tahan karat spesifik suhu dan konversi satuan, lihat konduktivitas termal baja tahan karat 304: nilai dan bagan.
1. Bagaimana konduktivitas termal memengaruhi fusi dan penetrasi?
Pendingin panas yang kuat dapat membuat permukaan sambungan terlalu dingin untuk menyatu dengan benar. Ini sangat penting terutama pada saat memulai pengelasan dari suhu dingin, di dekat sambungan yang tebal, atau di samping perlengkapan yang bersentuhan. Lapisan atas mungkin terlihat halus sementara sebagian dari akar atau dinding samping tetap tidak menyatu.
Pisahkan kedua istilah tersebut. Fusi berarti material telah meleleh bersama di tempat sambungan membutuhkannya. Penetrasi menggambarkan kedalaman yang dicapai oleh pengelasan. Pengelasan tengah yang dalam tidak selalu membuktikan bahwa kedua dinding samping telah menyatu. Panduan penetrasi pengelasan kami menjelaskan perbedaan pada tingkat sambungan.
Pemeriksaan terpisah diperlukan untuk menghidupkan mesin dalam kondisi dingin dan komponen yang sudah panas.
Aluminium adalah contoh yang berguna. AWS mengidentifikasi kesulitan fusi pada awal busur sebagai salah satu konsekuensi dari konduktivitasnya yang tinggi. Namun, begitu pengelasan berlanjut, bagian di sekitarnya dapat memanas. Pengaturan yang kurang tepat di awal dapat menciptakan genangan yang lebih besar di kemudian hari. Panduan pengelasan aluminium AWS membahas kontrol awal dan akhir untuk alasan ini.
Sebelum meningkatkan energi, periksa celah sambungan, akses, persiapan permukaan, posisi obor atau sinar, dan kecepatan gerak sebenarnya. Dinding samping yang terhalang atau sinar yang tidak sejajar tidak akan secara pasti memperbaiki kondisi hanya karena daya yang lebih besar tersedia. Dalam pengelasan busur, arus yang berlebihan atau kecepatan gerak yang lambat juga dapat menyebabkan cairan las mengalir lebih cepat dan menghasilkan penetrasi yang buruk. Institut Pengelasan Australia: ketidaksempurnaan fusi.
Mengapa penambahan panas dapat menyebabkan kerusakan akibat panas berlebih?
Peleburan lokal yang berlebihan dapat menyebabkan tembusan panas, terutama pada bagian yang tipis, celah yang lebih lebar, atau jeda pergerakan. Oleh karena itu, pengaturan yang mengatasi masalah start dingin dapat merusak bagian yang sudah panas.
Bandingkan sambungan tersebut dengan fusi, penetrasi, dan kondisi akar yang dibutuhkan. Lebar manik dan permukaan yang halus saja tidak cukup untuk menyetujui perubahan.
Mengapa penyerapan laser juga memengaruhi penetrasi?
Pengelasan laser tembaga menggabungkan konduksi panas yang cepat dengan penyerapan yang bergantung pada panjang gelombang. Mengubah panjang gelombang atau bentuk pancaran dapat mengubah cara energi masuk ke benda kerja; hal ini tidak mengubah konduktivitas massal tembaga. Gambaran umum pengelasan tembaga dari TRUMPF menjelaskan strategi penggabungan cahaya hijau dan pancaran inframerah.
Dalam pengelasan laser konduksi panas, permukaan meleleh dan panas merambat ke dalam bagian tersebut. Dalam pengelasan penetrasi dalam, rongga uap yang disebut lubang kunci mengubah cara energi dihantarkan di bawah permukaan. Konduktivitas tetap penting, tetapi fokus, kepadatan daya, jangkauan, dan stabilitas lubang kunci juga harus dipertimbangkan. TRUMPF: pengelasan konduksi panas.
2. Bagaimana pendinginan las memengaruhi porositas, keretakan, dan HAZ (Zona yang Terpengaruh Panas)?
Aliran panas mengubah waktu yang dihabiskan dalam keadaan panas dan jalur pendinginan, tetapi paduan logam menentukan apa yang terjadi akibat perubahan tersebut. Kolam las membeku, sementara logam yang tidak meleleh di sekitarnya dapat mengubah strukturnya. Daerah di sekitarnya tersebut disebut zona yang terpengaruh panas, atau HAZ (Heat Affected Zone).
Porositas membutuhkan sumber gas—bukan hanya pendinginan cepat.
Porositas terdiri dari rongga gas yang terperangkap saat lasan mengeras. Aliran panas memengaruhi waktu yang tersedia bagi gelembung untuk keluar, tetapi tidak memasok gas. Kelembapan, minyak, lapisan permukaan, atau pelindung yang buruk mungkin merupakan penyebab yang lebih penting. Pada aluminium, hidrogen dari kelembapan dan hidrokarbon merupakan masalah utama.
Periksa jalur kontaminasi dan pelindung sebelum mencoba "menyembuhkan" pori-pori dengan lebih banyak panas. Genangan yang bertahan lebih lama bukanlah bukti bahwa sumber gas telah dihilangkan. Institut Pengelasan Australia: porositas menyebabkan ...
Pendinginan cepat dapat mengeraskan baja yang rentan.
Beberapa baja karbon dan baja paduan rendah dapat mengembangkan struktur keras yang rentan retak selama pendinginan cepat. Keretakan hidrogen membutuhkan lebih dari sekadar struktur ini: hidrogen dan tegangan tarik juga harus ada. Keretakan ini mungkin muncul setelah lasan mendingin, sehingga pemeriksaan visual langsung tidak selalu cukup. Panduan keretakan hidrogen dari TWI menjelaskan kombinasi ini.
Respons praktis bergantung pada komposisi kimia baja, ketebalan, kekangan, pengendalian hidrogen, dan spesifikasi prosedur pengelasan (WPS). Jangan menerapkan aturan pemanasan awal atau pendinginan baja pada aluminium hanya karena kedua sambungan akan retak.
Aluminium yang dapat diolah dengan panas dapat melunak di dekat area pengelasan.
Untuk aluminium yang dapat diolah panas seperti 6061-T6, pengelasan dapat mengganggu struktur penguatan dan mengurangi kekuatan di HAZ (zona yang terpengaruh panas). Ini bukan mekanisme yang sama dengan pengerasan pada baja yang rentan. Retakan pembekuan aluminium juga bergantung pada kompatibilitas pengisi, bentuk las, dan pengekangan—bukan hanya konduktivitas saja. TWI: kemampuan las paduan aluminium.
Jika kekuatan menjadi pertimbangan penting, verifikasi sifat-sifat sambungan las yang dibutuhkan oleh desain. Kekuatan T6 logam dasar tidak boleh secara otomatis diterapkan pada area hasil pengelasan.
Warna panas bukanlah batas dari HAZ (Zona yang Terpengaruh Panas). Warna permukaan juga bergantung pada oksidasi, perlindungan, dan kondisi permukaan. Pita warna yang sempit tidak membuktikan zona pelunakan yang sempit atau kekuatan yang dapat diterima. Gunakan pemeriksaan atau uji properti yang ditentukan. TWI menjelaskan ukuran HAZ dan warna panas.
3. Bagaimana konduktivitas termal memengaruhi distorsi pengelasan?
Konduktivitas membantu membentuk perbedaan suhu; pemuaian dan penyusutan yang tidak merata mengubah perbedaan tersebut menjadi tegangan dan pergerakan. Logam panas cenderung memuai melawan material yang lebih dingin. Saat sambungan mendingin, ia menyusut. Ketika hambatan dan tegangan menyebabkan deformasi permanen, bagian tersebut dapat bengkok, terpelintir, atau menyusut dari dimensi yang dibutuhkan.
Konduktivitas rendah tidak secara otomatis berarti distorsi yang lebih besar.
Konduktivitas harus dipertimbangkan bersamaan dengan ekspansi termal, kekakuan, perilaku luluh, ketebalan, dan lokasi pengelasan. Lembaran aluminium dengan konduktivitas tinggi pun masih dapat mengalami distorsi yang parah karena penyebaran panas tidak meniadakan ekspansi dan penyusutan pengelasan.
Panel tipis dengan lasan panjang merupakan masalah yang berbeda dari komponen yang padat dan tebal. Membandingkan hanya nilai materialnya saja tidak mempertimbangkan respons strukturalnya. Tinjauan distorsi TWI membahas faktor-faktor yang saling berinteraksi ini.
Periksa bagian tersebut setelah dingin dan lepaskan.
Penjepit memiliki dua fungsi yang tidak boleh disalahartikan: ia menahan pergerakan, dan kontaknya dapat menghantarkan panas. Foto di samping menunjukkan deformasi pada sampel las yang tidak ditahan; foto tersebut tidak membandingkan konduktivitas material. Bagian yang dipegang rata selama pengelasan dapat bergerak saat dilepaskan. Catat dimensi dalam kondisi yang dipersyaratkan oleh gambar atau rencana inspeksi, bukan hanya saat dijepit.
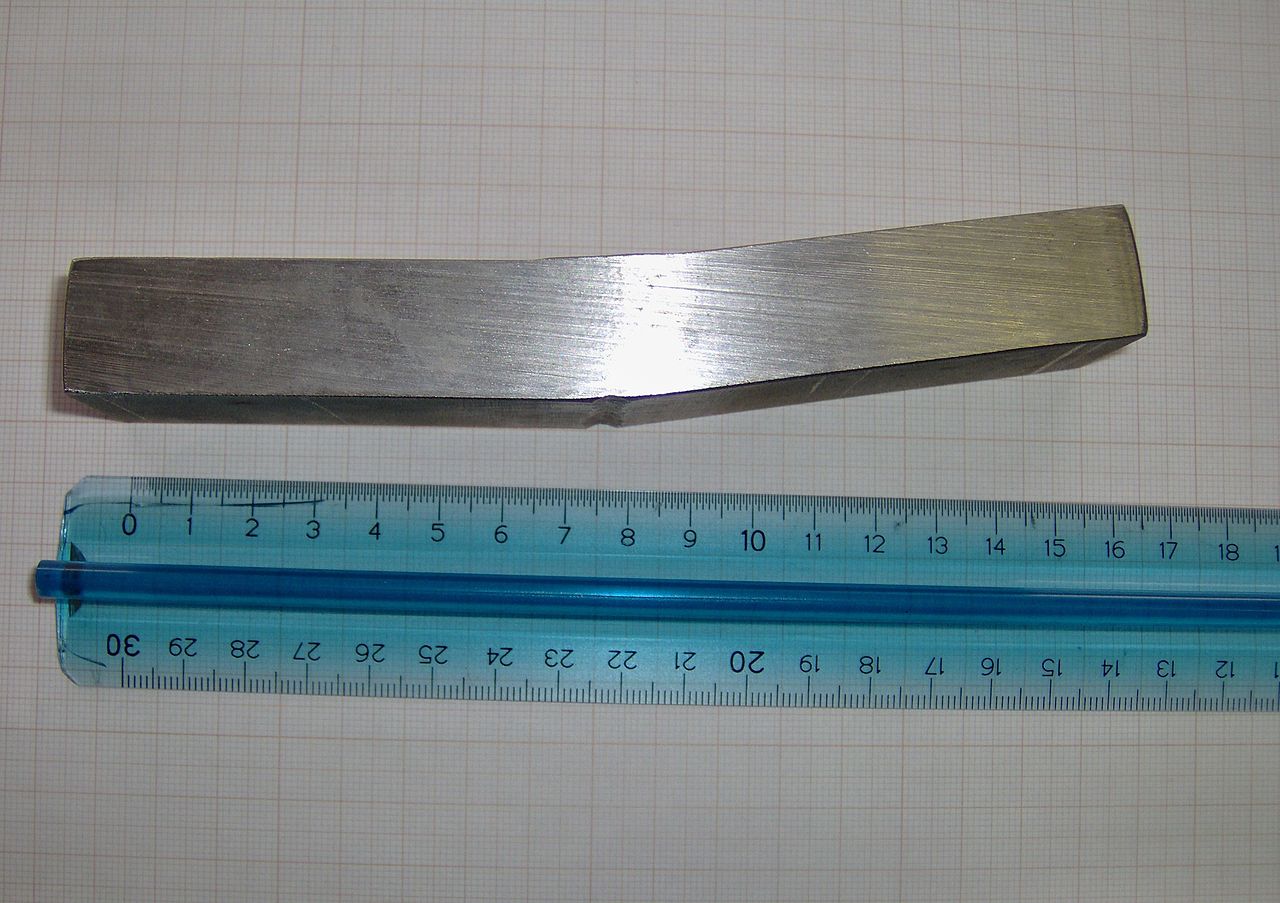
Kontrol yang berguna dapat mencakup urutan pengelasan yang seimbang, sambungan yang menghindari volume pengelasan yang tidak perlu, kontak perlengkapan yang dapat diulang, dan batasan pada akumulasi panas. Setiap perubahan tetap harus memenuhi persyaratan fusi dan kekuatan. Mengurangi panas hingga panel tetap lurus bukanlah solusi yang berhasil jika sambungan tidak lagi menyatu. TWI: mengapa pengelasan menciptakan distorsi.
Mengapa pengaturan yang sama bisa berhasil pada satu bagian tetapi gagal pada bagian berikutnya?
Mesin dapat mengulangi pengaturan sementara kondisi awal termal berubah. Bagian tersebut mungkin mulai lebih hangat, perlengkapan mungkin mempertahankan panas, atau jeda antar siklus mungkin lebih pendek. Perbedaan ketebalan dan kontak perlengkapan juga dapat mengubah jalur kehilangan panas.
Contoh antara kondisi awal dingin dan siklus berulang.
Situasi hipotetis di bengkel: perakitan 6061-T6 menunjukkan fusi yang tidak sempurna di dekat awal sambungan pertama. Kemudian dalam satu batch, resep yang sama menghasilkan peleburan akar yang berlebihan. Respons yang menggoda adalah memilih pengaturan daya kompromi.
Pertanyaan pertama yang lebih baik adalah apakah bagian dan perlengkapan memulai setiap pengelasan dalam kondisi yang sama. Tandai lokasi awal, tengah, dan akhir yang sebanding. Catat suhu awal, pergerakan aktual, celah, dan jeda siklus. Kemudian bandingkan ukuran sambungan yang dibutuhkan di lokasi-lokasi tersebut.
Jika hasilnya melacak suhu sementara faktor lain dikontrol, akumulasi panas menjadi penjelasan yang lebih kuat. Jika hasilnya melacak perubahan celah atau posisi sinar, selidiki penyebab tersebut. Ini adalah kemungkinan pengamatan untuk uji coba yang diusulkan, bukan hasil uji Oceanplayer Laser yang dipublikasikan.
Gunakan temuan tersebut untuk menentukan kondisi awal yang dapat diulang dan rentang produksi yang diizinkan. Perubahan daya, kontrol awal/akhir, waktu pendinginan, atau desain perlengkapan kemudian menjadi perubahan prosedur yang terkontrol, bukan tebakan berdasarkan nama paduan.
Bagaimana cara mengidentifikasi masalah aliran panas sebelum mengubah pengaturan pengelasan?
Mulailah dengan lokasi dan waktu terjadinya ketidaksempurnaan. Tabel di bawah ini memberikan prioritas investigasi, bukan diagnosis satu lawan satu. Apakah suatu ketidaksempurnaan dapat ditolak atau tidak bergantung pada persyaratan penerimaan yang berlaku.
| Gejala yang diamati | Kemungkinan hubungan aliran panas | Alasan yang saling bertentangan untuk memeriksa | Perbandingan yang bermanfaat |
|---|---|---|---|
| Fusi yang buruk di awal | Bagian dingin atau alasnya menghilangkan panas dengan cepat. | Mulai pengaturan waktu, oksida, akses, atau penyelarasan sinar/obor. | Mulailah setiap bagian dengan jarak yang sama dan kondisi awal yang terukur. |
| Penetrasi lebih dalam nanti | Suhu komponen atau perlengkapan meningkat selama proses produksi. | Perjalanan lebih lambat, jarak yang lebih lebar, atau perubahan fokus. | Bagian awal/tengah/akhir ditambah catatan perjalanan dan suhu. |
| Pori-pori pada lasan | Proses pembekuan memengaruhi apakah gas dapat keluar. | Kelembapan, minyak, masalah pelindung, atau lubang kunci laser yang tidak stabil. | Uji coba pembersihan/pelindungan terkontrol dan inspeksi internal yang sesuai. |
| Retakan setelah pengelasan | Siklus termal memengaruhi struktur dan tegangan. | Pengisi yang salah, kerentanan paduan, hidrogen, atau pengekangan yang tinggi. | Lokasi dan waktu retakan, catatan mutu/pengisi, dan pemeriksaan metalurgi yang diperlukan. |
| Panel bengkok atau terpelintir | Pemanasan dan penyusutan yang tidak merata. | Tata letak sambungan, volume pengelasan, urutan, atau penjepitan yang tidak konsisten. | Dimensi setelah pendinginan dan pelepasan menggunakan datum yang sama. |
| Terbakar habis di satu titik | Panas lokal menumpuk atau pendingin menjadi lebih kecil. | Sayatan tipis, celah lebar, jeda gerakan, atau energi lokal yang berlebihan. | Peta ketebalan/celah dan catatan proses pada lokasi cacat yang tepat. |
Apa saja yang harus disertakan dalam catatan uji pengelasan yang dapat ditelusuri?
Sepakati hasil yang dibutuhkan sebelum pengujian: fusi dan penetrasi untuk sambungan, ketidaksempurnaan yang diizinkan, dimensi setelah pendinginan, dan persyaratan kekuatan atau kebocoran apa pun. Ambil batas numerik dari gambar dan prosedur yang berlaku—bukan dari tabel konduktivitas.
- Catat bahan dan pengaturannya. Berikan ID sampel untuk setiap percobaan. Catat paduan dan temper, ketebalan dan celah dalam mm, gambar sambungan, persiapan permukaan, pengisi, pelindung, dan kontak perlengkapan. Untuk percobaan laser, catat juga panjang gelombang sumber dan mode operasi, daya yang diberikan dalam W pada titik pengukuran yang ditentukan, konfigurasi fokus atau titik, pengaturan goyangan, dan kecepatan gerak dalam mm/s.
- Ubahlah satu faktor yang dicurigai pada satu waktu. Jaga konsistensi lokasi inspeksi dan metode pengukuran. Jika suhu adalah variabelnya, catat suhu komponen dan perlengkapan dalam °C pada lokasi dan waktu yang ditandai. Gunakan metode pengukuran yang sama dan sesuai; pembacaan inframerah yang tidak terkoreksi pada logam telanjang yang reflektif dapat menyesatkan.
- Verifikasi hasil yang diinginkan—bukan hanya penampilannya. Hubungkan ID sampel dengan gambar bagian awal/tengah/akhir beserta skala, pengukuran fusi dan penetrasi, serta dimensi setelah pendinginan/pelepasan. Tambahkan pengujian mekanis, kebocoran, atau pengujian non-destruktif yang sesuai bila diperlukan. Catat hasil lulus/gagal terhadap setiap batas yang disepakati, termasuk sampel yang gagal.
- Ulangi proses ini di seluruh kondisi produksi. Sertakan pengoperasian saat mesin dingin, pengoperasian setelah pemanasan, dan gangguan yang relevan. Pertahankan konfigurasi keselamatan dan ekstraksi yang telah disetujui. Satu kupon yang baik tidak menentukan rentang pengoperasian yang lengkap.
Penampang melintang hanya memperlihatkan lokasi yang diperiksa. Untuk penerimaan produksi, metode inspeksi, cakupan, dan batasannya harus sesuai dengan sambungan; satu bagian yang menarik tidak menjamin keseluruhan pengelasan.
Apakah Anda perlu memanaskan terlebih dahulu atau mengganti bahan pengisi untuk mengatasi masalah ini?
Kedua pilihan tersebut tidak boleh dibuat hanya berdasarkan konduktivitas termal saja. Pemanasan awal mengubah suhu awal dan kondisi pendinginan, sehingga mungkin berguna jika material dan prosedur yang memenuhi syarat memerlukannya. Namun, pemanasan awal tidak memperbaiki akses yang buruk, menghilangkan kebocoran gas, atau membuat bahan pengisi yang tidak kompatibel menjadi sesuai.
Untuk baja yang rentan, pemanasan awal merupakan bagian dari rencana pengendalian retak hidrogen yang lebih luas. Untuk aluminium yang dapat diolah panas, pemanasan tambahan juga perlu dipertimbangkan berdasarkan kondisi material dan sifat sambungan yang dibutuhkan. Gunakan WPS dan panduan material yang berlaku, bukan suhu pemanasan awal yang umum.
Pemilihan bahan pengisi terutama berkaitan dengan kompatibilitas logam dasar, ketahanan terhadap retak, sifat yang dibutuhkan, dan kondisi penggunaan. Pencocokan konduktivitas bukanlah tujuannya. Untuk perbandingan praktis spesifik paduan, lihat bahan pengisi 5356 vs 4043 vs 4643 untuk aluminium 6061.
Aturan yang bermanfaat: perlakukan aliran panas sebagai salah satu bagian dari bukti. Pertama, identifikasi mekanisme kerusakan, kemudian tentukan perubahan yang memperbaiki sambungan tanpa menimbulkan masalah baru di tempat lain.
Kirimkan kepada Oceanplayer Laser informasi lengkap mengenai paduan dan temper, ketebalan, sketsa sambungan, foto kerusakan, pengaturan saat ini, dan hasil inspeksi yang dibutuhkan. Sertakan juga apakah masalah terjadi saat start dingin, selama pengelasan panjang, atau setelah penggantian komponen berulang.
Diskusikan kondisi gabungan dan uji coba →Panduan pengelasan terkait
Sumber dan kredit gambar
- Tabel referensi NIST ke Data teknis Kaiser 6061, halaman 2 — nilai material dan kondisi referensi yang digunakan di atas.
- AWS: Panduan untuk Pengelasan Aluminium yang Hebat ke Institut Pengelasan Australia: fusi dan porositas — start dingin, akses sambungan, dan ketidaksempurnaan terkait gas.
- TWI: retakan hidrogen pada baja, kemampuan pengelasan paduan aluminium, dan zona yang terkena panas — Batas retak, pelunakan, dan inspeksi spesifik material.
- TWI: mencegah dan memperbaiki distorsi ke apa yang menyebabkan distorsi — ekspansi, kontraksi, pengekangan, dan pergerakan permanen.
- TRUMPF: pengelasan tembaga ke pengelasan konduksi panas — kopling optik dan perbedaan antara mode pengelasan laser.
- NASA NTRS: Pentingnya Properti dalam Pemodelan — mengapa analisis pengelasan membutuhkan lebih dari satu sifat material pada suhu ruangan.
- Fluke: pengukuran termometer inframerah — Keterbatasan pengukuran emisivitas dan logam reflektif.
- Foto pengelasan laser: KrorcFoto deformasi pelat las: Claudio NardiKeduanya melalui Wikimedia Commons di bawah CC BY-SA 3.0; ukurannya diubah, bukan dipotong. Gambar pihak ketiga ini mengilustrasikan proses, bukan hasil uji Oceanplayer Laser.