

4. Gaya pada Kolam Las: Bagaimana Pengaruhnya Terhadap Bentuk dan Penetrasi
Bentuk kolam las bergantung pada di mana panas masuk dan bagaimana logam cair membawanya. Dalam pengelasan busur, empat titik awal yang berguna adalah aliran tegangan permukaan, gaya elektromagnetik, daya apung, dan tekanan atau geser busur. Pengelasan lubang kunci laser menambahkan efek kuat yang didorong oleh uap. Memahami perbedaan ini membantu menjelaskan perubahan bentuk las—tetapi penampilan permukaan saja tidak dapat memastikan penetrasi atau fusi.

Apa itu kolam las, dan mengapa bentuknya penting?
Kolam las , juga disebut genangan las, adalah area lokal logam cair yang terbentuk selama pengelasan fusi. Area ini meliputi material dasar yang meleleh dan, jika digunakan, bahan pengisi yang meleleh. Saat sumber panas bergerak, cairan tersebut mendingin dan menjadi logam las padat.
Kolam lelehan tidak sama dengan zona yang terpengaruh panas. Zona yang terpengaruh panas (HAZ) adalah area di sekitar material dasar yang dipanaskan hingga mengubah struktur atau sifatnya tanpa meleleh. Pada banyak paduan, daerah yang sebagian padat dan sebagian cair juga terdapat di dekat batas kolam lelehan.
Bentuk itu penting karena cairan yang bergerak membawa panas. Aliran menuju tepi dapat membantu menyebarkan area yang dipanaskan; aliran menuju tengah dan ke bawah dapat memusatkan panas di bawah permukaan. Profil fusi akhir mencerminkan aliran tersebut bersama dengan masukan panas, kehilangan panas, geometri sambungan, dan pembekuan.
Genangan las yang lebih lebar tidak selalu berarti lasan yang lebih dalam. Pertanyaannya adalah apakah cukup banyak permukaan sambungan dan akar yang telah menyatu—bukan apakah permukaan atas terlihat besar atau halus.
Apa saja empat gaya utama dalam kolam las busur?
Keempat kelompok di bawah ini menjelaskan sebagian besar pergerakan cairan dalam model pengelasan busur dasar. Ini bukan daftar lengkap atau peringkat tetap. Kelengkungan permukaan, gravitasi, tetesan pengisi, dan efek lainnya mungkin juga perlu disertakan.
1. Gradien tegangan permukaan: Aliran Marangoni
Aliran Marangoni adalah gerakan permukaan dari tegangan permukaan yang lebih rendah menuju tegangan permukaan yang lebih tinggi. Tegangan permukaan adalah kecenderungan permukaan cairan untuk menyusut. Ketika tegangan permukaan bervariasi dari satu bagian kolam ke bagian lain, tarikan yang tidak merata tersebut menggerakkan cairan permukaan.
Untuk banyak logam cair murni, tegangan permukaan menurun seiring dengan kenaikan suhu. Bagian tengah yang panas kemudian memiliki tegangan permukaan yang lebih rendah daripada bagian tepi yang lebih dingin, sehingga aliran permukaan cenderung bergerak ke luar. Hal ini dapat membawa panas ke samping dan mendukung profil fusi yang lebih lebar dan dangkal.
Beberapa unsur terlarut dapat mengubah hubungan tersebut. Dalam kondisi yang sesuai, tegangan permukaan lebih tinggi di dekat pusat panas dan aliran permukaan berbelok ke dalam. Hal ini dapat mengarahkan lebih banyak panas ke pusat dan ke bawah. Ini adalah kecenderungan, bukan bentuk las yang dijamin. [1]
Panas menyebar ke arah tepi. Profil yang lebih lebar dan dangkal mungkin akan dihasilkan.
Panas diarahkan ke tengah. Profil yang lebih sempit dan lebih dalam mungkin akan dihasilkan.
Mills dan Guo menjelaskan masalah praktis dalam pengelasan busur tungsten gas (GTAW), yang biasa disebut pengelasan TIG: pengaturan yang ditetapkan pada satu kelompok baja menghasilkan penetrasi yang berbeda pada kelompok baja lain yang masih memenuhi spesifikasi material. Tinjauan mereka menghubungkan variabilitas ini dengan perilaku tegangan permukaan dan elemen aktif permukaan. Ini adalah penelitian yang dipublikasikan, bukan uji Oceanplayer Laser. [2]
Ketika perubahan terjadi setelah pemanasan material baru, bandingkan sertifikat material dan persiapan permukaan serta pengaturan mesin. Jangan menggunakan satu nilai sulfur sebagai sakelar "pengelasan dalam" universal; komposisi kimia, suhu, dan kondisi proses memengaruhi hasilnya.
2. Gaya elektromagnetik: arus mendorong cairan
Dalam pengelasan busur, arus mengalir melalui logam cair dan berinteraksi dengan medan magnet. Gaya Lorentz yang dihasilkan bekerja di dalam cairan, bukan hanya di permukaannya.
Seringkali ditulis sebagai f = J × B : gaya per satuan volume bergantung pada kerapatan arus, medan magnet, dan arahnya. Kerapatan arus berarti seberapa terkonsentrasi arus tersebut—bukan hanya besar arus yang ditunjukkan pada mesin.
Jalur arus, jejak busur, geometri elektroda, dan bentuk kolam dapat mengubah sirkulasi yang dihasilkan. Pada model GTAW umum, aliran elektromagnetik dapat membawa cairan ke arah tengah dan ke bawah, tetapi gaya yang saling bertentangan dapat menghasilkan pola yang lebih kompleks.
Sebuah studi numerik tentang pengelasan GTAW stasioner pada baja tahan karat 304 menemukan pola sirkulasi yang berbeda ketika kandungan sulfur dan keseimbangan gaya berubah. Itu adalah alasan untuk menghindari penetapan satu pusaran sederhana—atau satu ambang batas arus—untuk setiap kolam. [3]

3. Daya apung: perbedaan densitas menggerakkan logam cair
Cairan yang lebih panas seringkali memiliki kepadatan yang lebih rendah daripada cairan yang lebih dingin. Dalam medan gravitasi, perbedaan kepadatan tersebut dapat mendorong sirkulasi: cairan yang lebih ringan cenderung naik dan cairan yang lebih padat cenderung tenggelam.
Daya apung dan pengendapan bukanlah hal yang sama. Daya apung berkaitan dengan aliran yang didorong oleh densitas di dalam kolam. Pengendapan adalah pergerakan ke bawah atau deformasi volume lelehan akibat gravitasi, yang dipengaruhi oleh penopang, tegangan permukaan, viskositas, dan pembekuan.
Ukuran kolam dan posisi pengelasan mengubah keseimbangan. Kolam datar kecil dan kolam di atas kepala tidak dapat diharapkan berperilaku sama. Penelitian GTAW yang bergantung pada posisi juga menunjukkan mengapa peringkat gaya universal tidak dapat diandalkan. [4]
4. Tekanan busur dan geser plasma: busur membebani permukaan.
Tekanan busur listrik mendorong ke permukaan; geseran plasma menyeret di sepanjang permukaan tersebut. Ini adalah efek yang saling terkait, tetapi arah dan konsekuensinya berbeda.
Busur terkonsentrasi dapat menekan permukaan lelehan. Plasma yang bergerak cepat dapat menyeret cairan ke luar atau ke arah daerah belakang, tergantung pada geometrinya. Pada kecepatan perjalanan yang tinggi, redistribusi cairan dan pengisian ulang yang tidak memadai dapat menyebabkan undercut atau punuk periodik. [5]
Pengelasan busur logam gas (GMAW), yang biasa disebut MIG/MAG, menambahkan masukan lain: tetesan dari kawat habis pakai membawa panas dan momentum ke dalam kolam. Oleh karena itu, diagram gaya TIG bukanlah model lengkap pengelasan MIG/MAG. [6]
Bagaimana perubahan gaya pada kolam las dalam pengelasan laser?
Laser menghantarkan energi optik. Pengelasan laser mandiri biasa tidak memerlukan arus busur melalui sambungan, sehingga pemaksaan Lorentz arus busur dan pembebanan plasma busur tidak secara otomatis menjadi bagian dari keseimbangan gayanya. Proses laser-busur hibrida dan proses yang dibantu secara eksternal memerlukan analisis tersendiri.
Pengelasan laser mode konduksi
Dalam mode konduksi, berkas sinar memanaskan dan melelehkan permukaan tanpa mempertahankan rongga uap yang dalam. Konduksi panas dan sirkulasi cairan menyebarkan energi ke benda kerja. Aliran yang didorong oleh tegangan permukaan masih dapat berperan; penggunaan laser tidak menghilangkan gerakan cairan.
Pengelasan laser mode lubang kunci
Pemanasan yang intens dapat menguapkan logam. Tekanan yang didorong oleh uap, termasuk tekanan rekoil , mendorong cairan menjauh dan membantu membuka rongga yang disebut lubang kunci. Refleksi di dalam rongga dapat meningkatkan penyerapan dan memungkinkan energi mencapai lebih dalam ke dalam sambungan. [7]
Dalam gambaran keseimbangan tekanan yang biasa, kelengkungan tegangan permukaan dan tekanan hidrostatik bertindak sebagai faktor penutup. Mereka tidak sekadar “mencegah keruntuhan.” Keseimbangan dengan tekanan pembuka dan gerakan cairan berubah seiring pergerakan rongga. Studi sinar-X pada pengelasan laser tembaga menggambarkan keseimbangan pembuka-versus-penutupan ini. [8]
Jika sebagian dari rongga yang tidak stabil menyempit, pori-pori dapat terperangkap. Tetapi tidak setiap pori membuktikan keruntuhan lubang kunci; material, sambungan, kontaminasi, dan sumber gas juga perlu diselidiki.
Untuk penjelasan lebih rinci mengenai rezim proses, lihat pengelasan penetrasi dalam dan efek lubang kunci.
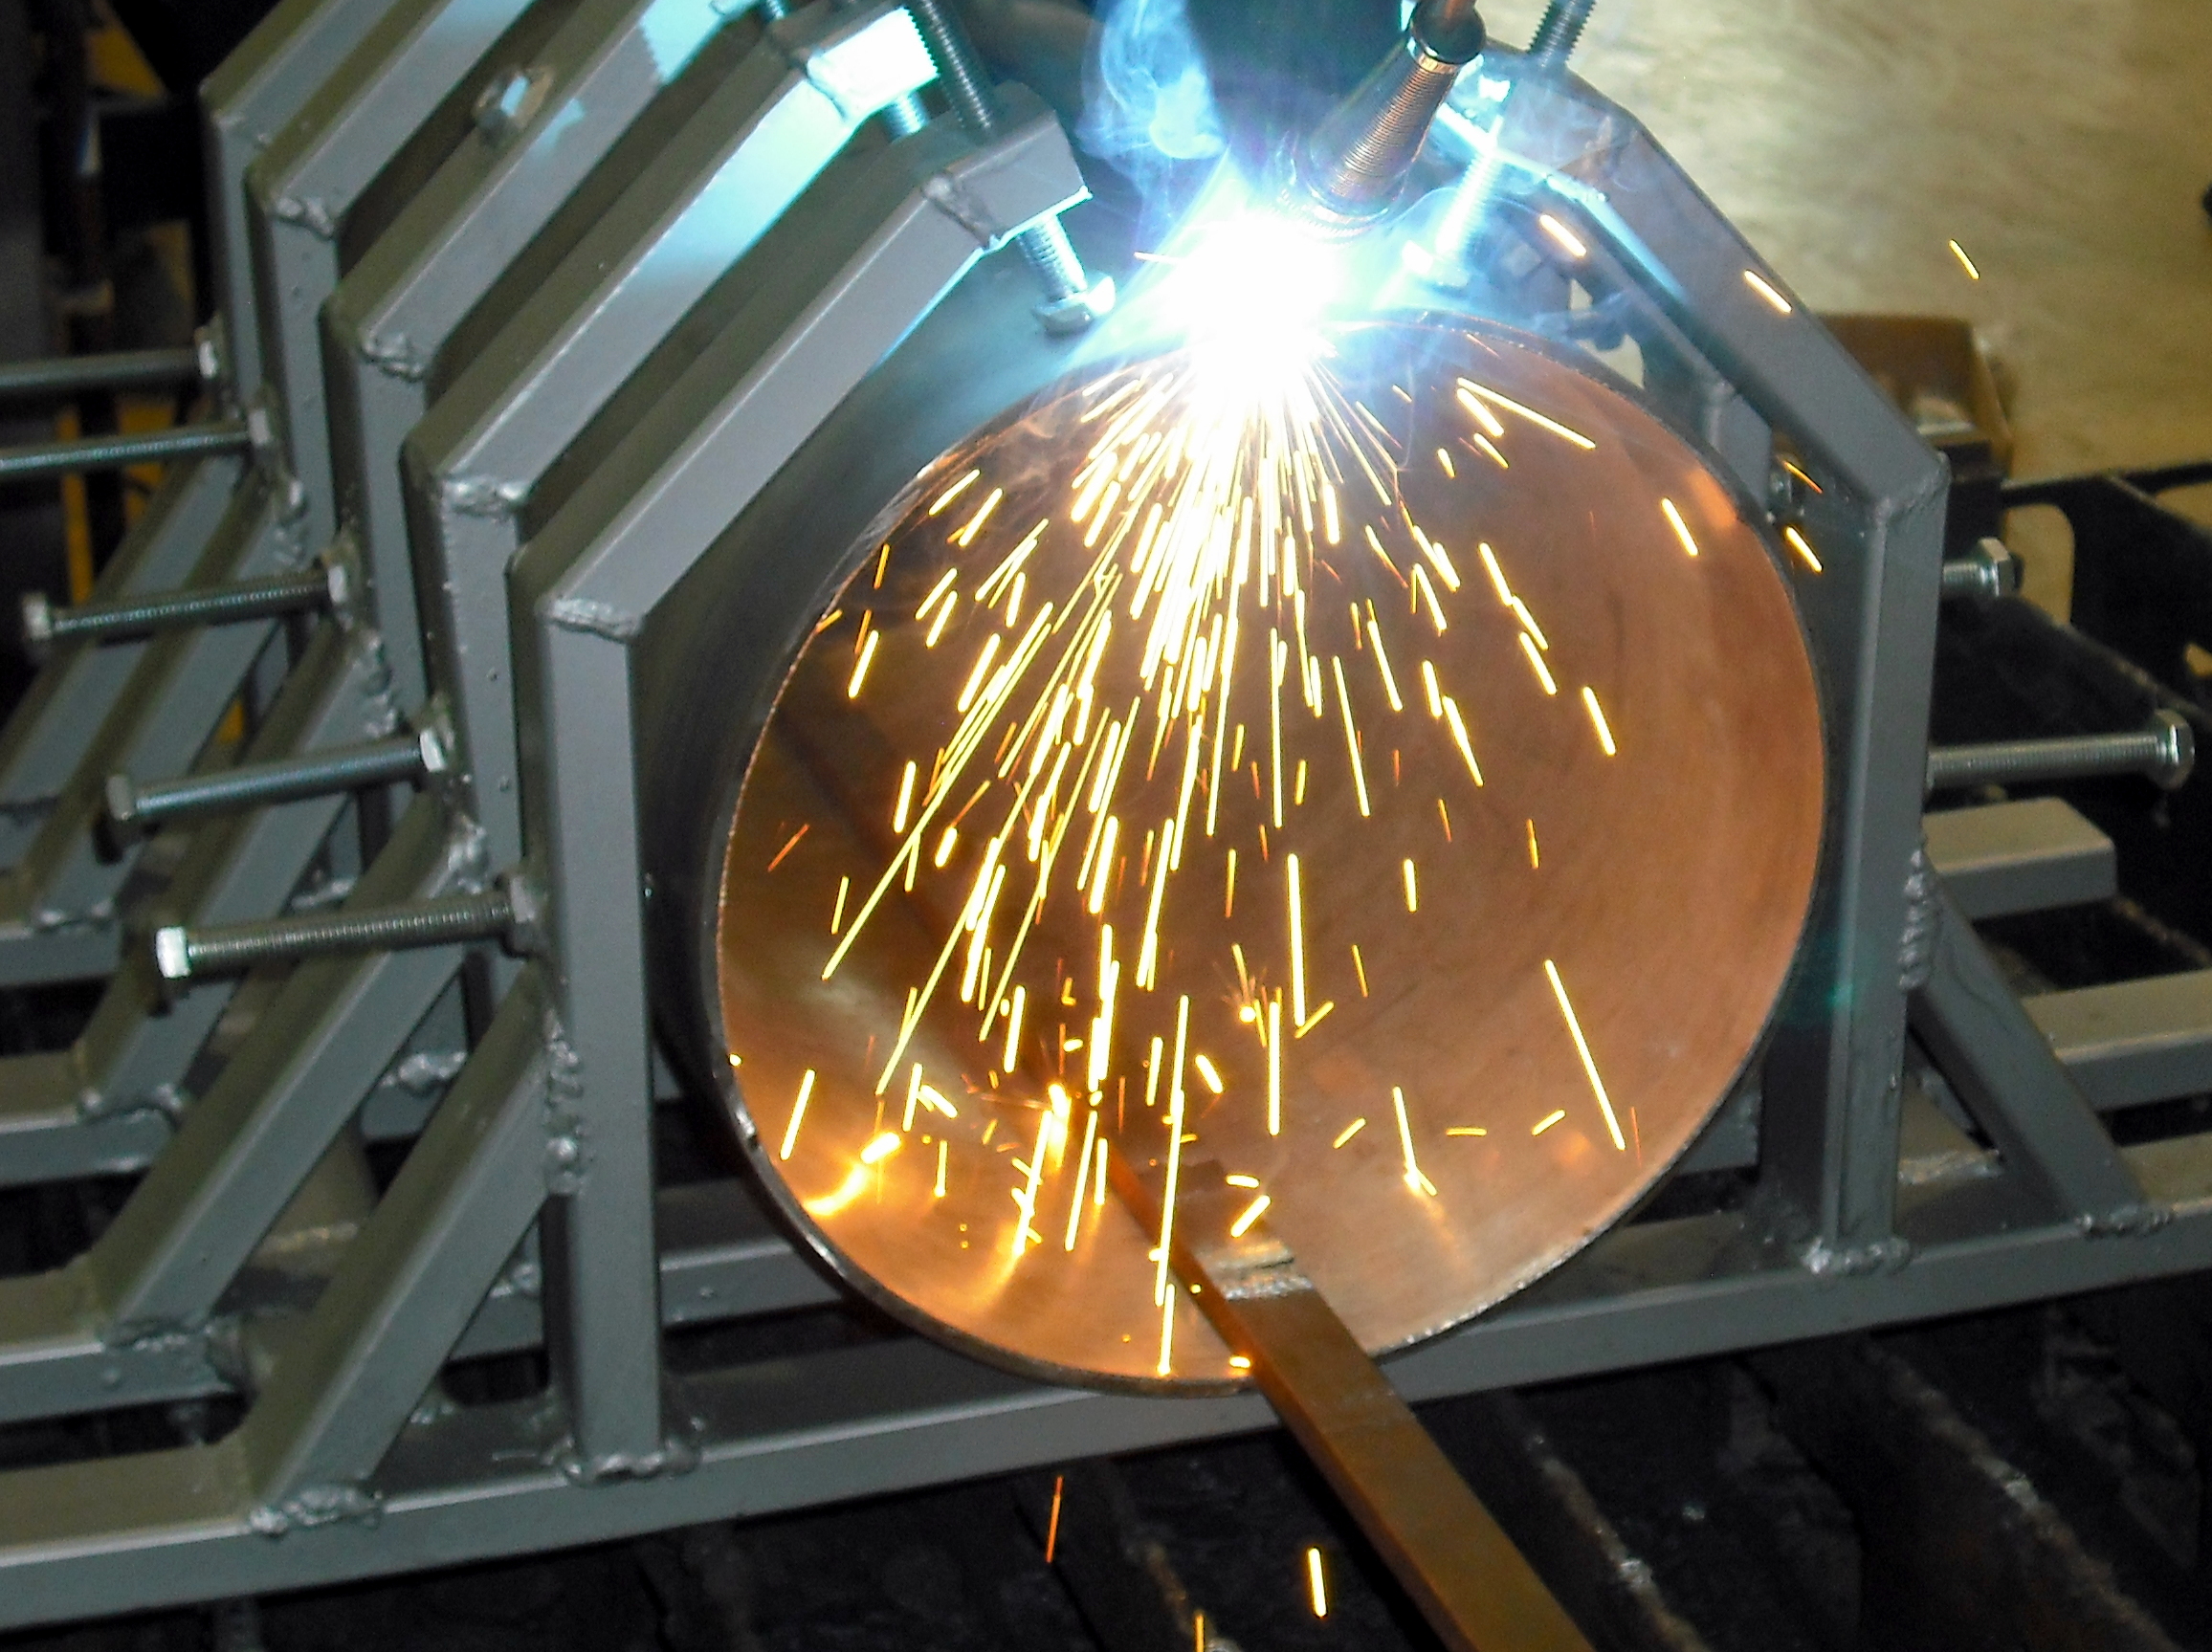
Mengapa arus atau daya laser yang sama dapat menghasilkan kolam yang berbeda?
Pengaturan mesin tidak sepenuhnya menjelaskan bagaimana panas mencapai sambungan. Jejak sumber panas, kecepatan gerak, penyerapan, kontak sambungan, dan pendingin panas di sekitarnya semuanya memengaruhi hasilnya. Dua percobaan dapat memiliki pengaturan yang sama yang ditampilkan, tetapi berbeda dalam beberapa kondisi ini.
Untuk pengelasan laser, pengukuran NIST menunjukkan bahwa penyerapan berubah selama proses seiring perkembangan permukaan dan lubang kunci. Oleh karena itu, daya insiden yang sama tidak selalu berarti daya serap yang sama. [9]
Contoh sederhana kecepatan perjalanan
Untuk berkas laser yang stabil, energi insiden per satuan panjang pengelasan adalah:
Energi garis (J/mm) = daya laser (W) ÷ kecepatan pergerakan (mm/s)1,200 W pada 20 mm/s 60 J/mm
1,200 W pada 40 mm/s 30 J/mm
Ini adalah perhitungan ilustratif, bukan resep pengelasan yang direkomendasikan. Menggandakan kecepatan gerak akan mengurangi separuh energi insiden per satuan panjang dalam contoh ini. Ini tidak membuktikan bahwa penetrasi berkurang separuh: penyerapan, ukuran titik, aliran cairan, dan kehilangan panas juga memengaruhi hasil pengelasan.
Demikian pula, dua berkas cahaya dengan daya yang sama tetapi ukuran titik yang berbeda memiliki distribusi intensitas yang berbeda. Defokus atau goyangan dapat menyebarkan energi ke area yang lebih luas. Dalam pengelasan busur, panjang busur dan geometri elektroda dapat mengubah distribusi panas dan arus. Catat kondisi ini sebelum menyimpulkan bahwa "dayanya terlalu rendah."
Perbedaan praktisnya dijelaskan lebih lanjut dalam daya pengelasan laser versus kedalaman penetrasi.
Apa yang dapat Anda ketahui dari tampilan kolam las—dan apa yang harus Anda periksa?
Penampilan adalah sinyal yang berguna, bukan diagnosis. Gunakan perubahan pada lokasi pengelasan untuk menentukan bukti apa yang perlu dikumpulkan. Pemeriksaan di bawah ini adalah perintah investigasi, bukan izin untuk mengubah prosedur pengelasan yang telah memenuhi syarat.
Pada layar kecil, geser tabel ke samping untuk membaca semua kolom.
| Apa yang Anda perhatikan | Penjelasan yang mungkin | Periksa dulu | Bagaimana cara mengonfirmasi? |
|---|---|---|---|
| Kolam yang lebih lebar dan tampak dangkal | Jejak panas yang lebih luas, perubahan aliran permukaan, kehilangan panas yang lebih cepat, atau energi yang tidak mencukupi yang mencapai sambungan. | Panas material dan kondisi permukaan; geometri busur atau fokus/titik laser; kecepatan gerak aktual dan pengaturan. | Bandingkan penampang melintang yang representatif. Tampilan dari atas tidak dapat menentukan kedalaman. |
| Ekor panjang atau punuk yang berulang | Sumber panas yang bergerak, pengangkutan cairan, pengendapan, dan pembekuan tidak lagi seimbang. | Konsistensi pergerakan, sudut obor, mode transfer jika berlaku, dan titik di mana bentuknya berubah. | Cocokkan perilaku proses yang terekam dengan profil manik dan bukti penampang. |
| Akar yang kendur atau turun berlebihan | Jumlah cairan yang ada lebih banyak daripada yang dapat ditampung oleh sambungan dan area yang mengeras dalam kondisi saat ini. | Posisi pengelasan, celah, penyangga, volume lelehan, pengiriman bahan pengisi, dan jendela operasi yang disetujui. | Periksa profil akar, dimensi, dan fusi terhadap kriteria penerimaan yang berlaku. |
| Percikan, semburan tiba-tiba, atau pori-pori yang terputus-putus | Perilaku transfer atau lubang kunci yang tidak stabil, kontaminasi permukaan, uap pelapis, atau gangguan terkait gas. | Identifikasi apakah prosesnya menggunakan laser busur, laser konduksi, atau laser lubang kunci; kemudian periksa variabel transfer, optik, gas, dan material yang relevan. | Gabungkan pengamatan proses dengan pen locatingan cacat dan inspeksi internal yang sesuai. |
| Penyebaran yang buruk di salah satu tepi | Penempatan panas yang tidak merata, penyelarasan obor, lapisan permukaan, ketidaksesuaian sambungan, atau penyerapan panas lokal. | Bandingkan kedua permukaan sambungan, persiapan tepi, penyelarasan, kontak perlengkapan, dan posisi balok atau busur yang sebenarnya. | Periksa bagian tepi tersebut pada suatu bagian atau penilaian fusi lain yang sesuai. |
Jika masalah muncul setelah penggunaan material baru, seperti pemanas, perlengkapan, bahan habis pakai, pengaturan gas, atau penyesuaian optik, catat perubahan tersebut sebelum mengubah beberapa parameter sekaligus. Mengubah semuanya sekaligus akan mempersulit identifikasi penyebabnya.
Bagaimana cara Anda memastikan penetrasi dan kualitas pengelasan?
Periksa sambungan yang telah mengeras menggunakan metode yang sesuai dengan kebutuhan. Inspeksi visual dapat mengidentifikasi profil permukaan, undercut, dan beberapa cacat terbuka. Namun, inspeksi visual tidak dapat mengesampingkan kemungkinan kurangnya fusi internal atau porositas.
Penampang yang telah disiapkan dan dietsa dapat menunjukkan batas fusi, penetrasi, bentuk akar, dan cacat yang terpotong oleh irisan tersebut. Ini adalah bukti yang diambil dari sampel: satu penampang yang baik tidak membuktikan bahwa setiap lokasi di sepanjang lasan dalam kondisi baik.
Tergantung pada bagian dan spesifikasi penerimaan, rencana inspeksi mungkin juga memerlukan pengujian mekanis, kebocoran, atau pengujian non-destruktif. Pengujian tersebut menjawab pertanyaan yang berbeda; sambungan yang kedap bocor tidak secara otomatis membuktikan penetrasi penuh. Lihat bagaimana penetrasi las didefinisikan dan diperiksa.
Saksikan apa yang terjadi saat kolam membeku
Retak akibat pembekuan dapat terjadi ketika cairan terakhir tidak dapat memasok area yang menyusut dan tertekan secara memadai. Komposisi paduan, hambatan, dan bentuk las semuanya penting. Ekor kolam las yang panjang dan sempit atau kawah ujung yang tidak terisi dapat meningkatkan kekhawatiran, tetapi penampilan tersebut saja tidak cukup untuk menentukan penyebabnya.
Pedoman TWI menghubungkan risiko retak dengan komposisi, pengumpanan, geometri, dan kontraksi. Oleh karena itu, investigasi harus mencakup material dan pengekangan sambungan—bukan hanya pengaturan panas. [10]

Bagaimana Anda harus menyelidiki perubahan yang tidak terduga pada kolam las?
Gunakan perbandingan terkontrol. Tujuannya adalah untuk menghubungkan perubahan yang terdokumentasi dengan hasil yang dapat diulang, sambil tetap berada dalam prosedur yang diizinkan dan kontrol keselamatan.
- Catat kondisi awal
Identifikasi panas material, ketebalan, sambungan, celah, posisi, perlengkapan, pengisi, pelindung, dan pengaturan peralatan. Simpan sampel yang teruji baik atau catatan referensi jika tersedia.
- Verifikasi proses sebenarnya
Periksa apakah obor atau kepala, pergerakan, pengiriman gas, dan bahan habis pakai sesuai dengan spesifikasi prosedur pengelasan (WPS). Untuk pekerjaan laser, sertakan fokus dan konfigurasi optik yang relevan.
- Lakukan perbandingan resmi.
Ubahlah satu variabel yang dicurigai pada satu waktu jika prosedur mengizinkan. Jika perubahan yang diusulkan berada di luar rentang yang memenuhi syarat, rujuklah untuk tinjauan teknik dan kualifikasi yang diperlukan.
- Periksa dan dokumentasikan hasilnya.
Bandingkan pengamatan kolam dengan hasil inspeksi yang telah disepakati. Ulangi secukupnya untuk memastikan konsistensi untuk penggunaan yang dimaksud. Simpan hasilnya bersama detail pengaturan, bukan sebagai foto terpisah.
Dua pertanyaan praktis tentang mengamati kolam las.
Bisakah warna kolam las memberi tahu Anda suhu pastinya?
Bukan dari pengamatan visual atau foto biasa. Kondisi permukaan, cahaya yang dipancarkan, busur, eksposur kamera, dan filter penglihatan memengaruhi warna yang tampak. Pengukuran suhu membutuhkan metode yang sesuai dan terkalibrasi serta penjelasan yang jelas tentang apa yang diukur.
Jangan melepas atau melemahkan filter pelindung untuk mendapatkan pandangan yang lebih jelas. Gunakan perlindungan yang dipilih untuk proses sebenarnya; panduan lensa pengelasan busur bukanlah pengganti perlindungan khusus laser. Panduan peralatan pelindung OSHA menjelaskan perlunya mencocokkan perlindungan dengan bahaya.
Apakah pengamatan di kolam renang harus dimasukkan dalam instruksi kerja?
Ya, ketika mereka memberikan operator kondisi pemeriksaan atau penghentian yang dapat diulang. Gunakan pengamatan spesifik seperti pembasahan yang konsisten di kedua tepi, rentang pemantauan yang ditentukan, atau kondisi abnormal yang diilustrasikan dengan jelas. "Kolam harus terlihat bagus" terlalu samar.
Pisahkan kriteria pengamatan dari penerimaan pengelasan akhir. Sinyal proses dapat memberi tahu operator kapan harus berhenti atau meminta pemeriksaan tanpa mengganti inspeksi yang diperlukan atau mengizinkan perubahan pada WPS.
Perlu mengevaluasi pengelasan laser pada sambungan Anda yang sebenarnya?
Bagikan jenis material, ketebalan, gambar atau foto sambungan, rentang celah, dan penetrasi yang dibutuhkan kepada Oceanplayer Laser. Sertakan cacat atau perilaku kolam yang ingin Anda selidiki dan metode inspeksi yang dibutuhkan aplikasi Anda.
Diskusikan aplikasi pengelasan Anda.Referensi teknis
- Mills & Keene, Faktor-faktor yang mempengaruhi penetrasi las variabel (1990). Perilaku tegangan permukaan dan penetrasi yang bergantung pada kimia.
- Mills & Guo, Pentingnya Sifat Material dalam Proses Suhu Tinggi (2014). Penetrasi TIG variabel dan mekanisme aliran permukaan, Gambar 1–4.
- Wang, Shi & Tsai, Pemodelan Pengaruh Elemen Permukaan Aktif pada Pola Aliran dan Penetrasi Las (2001). Model GTAW baja tahan karat 304 stasioner; bukan aturan proses universal.
- Pengaruh Parameter Proses terhadap Perilaku Osilasi Kolam Lelehan pada Pengelasan Busur Tungsten Gas (2021). Posisi, kondisi operasi, dan dinamika kolam yang berubah.
- Studi gaya dorong GTAW kecepatan tinggi, Jurnal Internasional Perpindahan Panas dan Massa (2017). Tekanan busur, geser permukaan, dan pembentukan cacat.
- Cho & Na, Dampak gaya penggerak pada kolam lelehan dalam pengelasan busur logam gas (2021). Dampak tetesan dan mekanisme aliran yang berinteraksi.
- NIST, Konstruksi Ringan: Pengelasan Laser dalam Tiga Babak. Penguapan, pembentukan rongga, dan interaksi laser-material.
- Karakterisasi Geometri Kapiler Uap dalam Pengelasan Sinar Laser Tembaga dengan Sumber Sinar Laser 515 nm dan 1030 nm (2023). Keseimbangan tekanan lubang kunci dan pengamatan sinar-X in-situ.
- NIST, Mengukur Penyerapan Cahaya Dinamis selama Pengelasan Laser dan Peleburan Serbuk Laser. Mengapa kopling energi berubah selama pengelasan.
- TWI, Cacat: retak pembekuan. Pemberian makan, komposisi, pengekangan, dan investigasi retakan.
Oceanplayer Laser · Pengetahuan tentang pengelasan dan manufaktur