

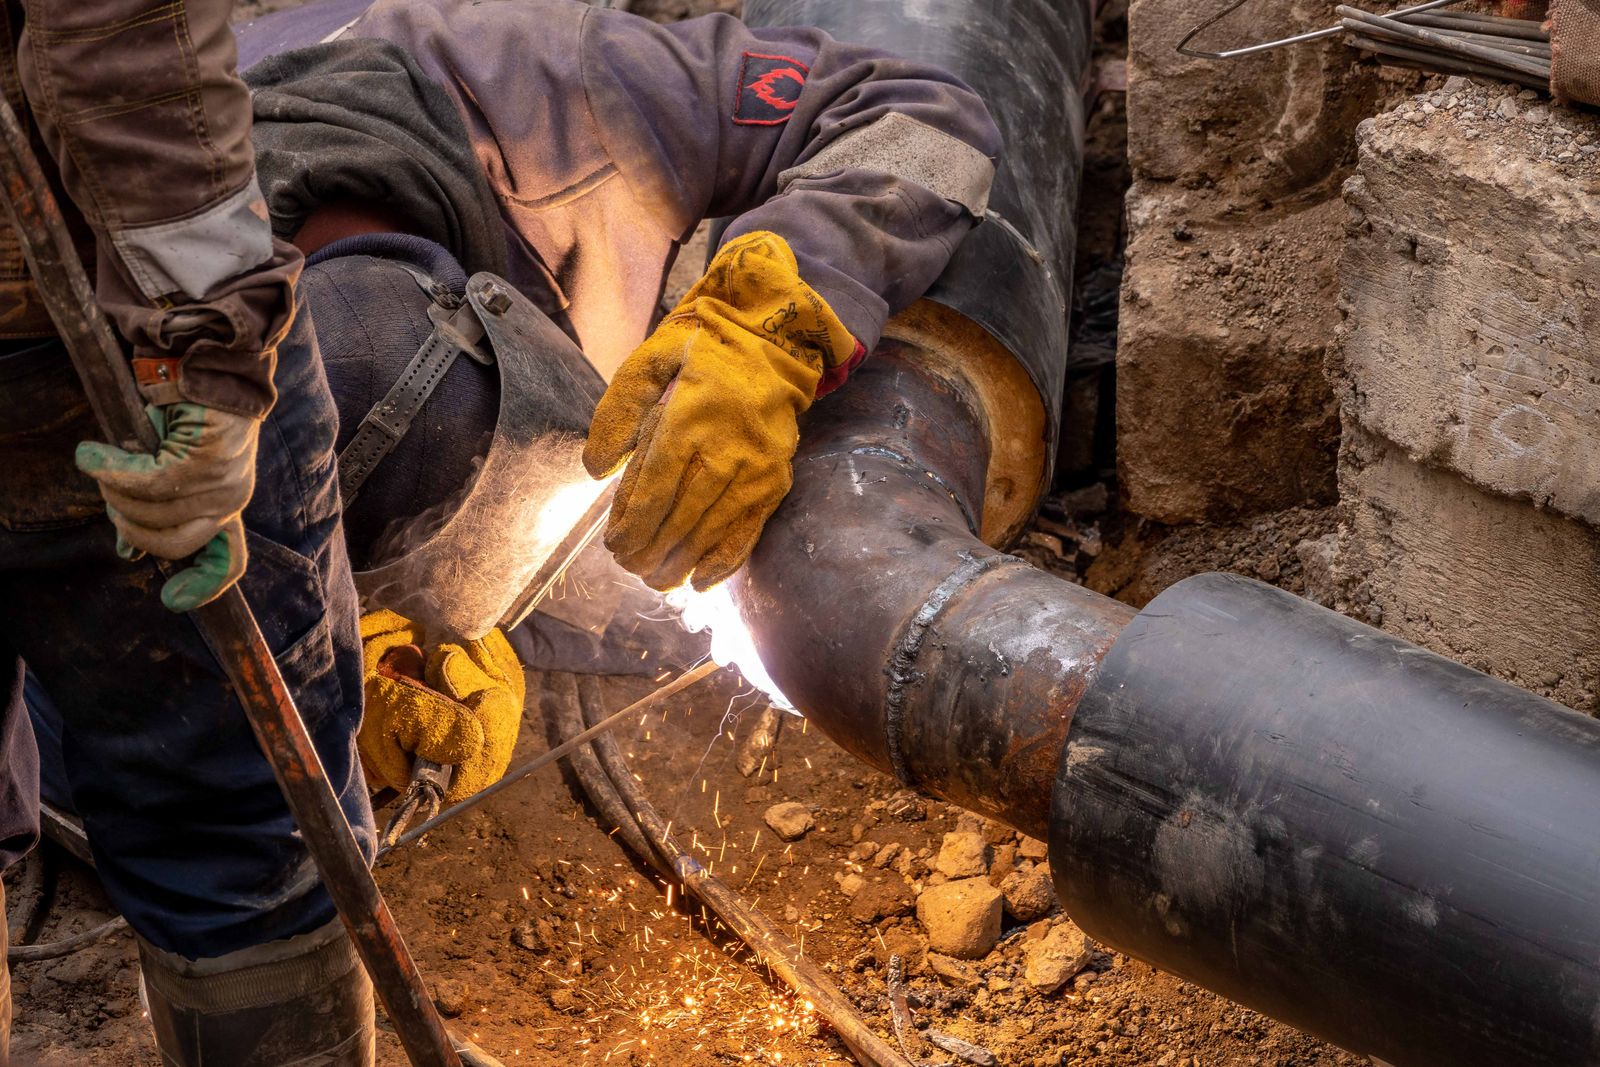
4130 Baja Sifat, Komposisi & Kegunaan
4130 adalah baja paduan rendah kromium-molibdenum, yang sering disebut chromoly. Meskipun orang mencari "baja karbon 4130," baja ini bukanlah baja karbon biasa. Baja ini menggabungkan kekuatan dan ketangguhan yang berguna dengan kemampuan untuk dibentuk, dikerjakan dengan mesin, dan dilas. Kekuatan sebenarnya bergantung pada produk dan perlakuan panas—bukan hanya nomor kelasnya saja.
Apa itu baja 4130, dan apa arti angka tersebut?
SAE 4130, yang juga dikenal sebagai UNS G41300, termasuk dalam keluarga baja paduan kromium-molibdenum. Dalam sistem penamaan SAE tradisional, 41 mengidentifikasi keluarga tersebut dan 30 menunjukkan sekitar 0.30% karbon. "Chromoly" adalah nama panggilan untuk keluarga tersebut; itu tidak mengidentifikasi satu tingkatan yang tepat.
Unsur-unsur paduan membantu baja mengeras selama perlakuan panas. Sifat ini disebut kemampuan mengeras (hardenability ): seberapa mudah struktur keras terbentuk melalui suatu penampang selama pendinginan. Ini berbeda dari kekerasan (hardness) , yang merupakan ukuran ketahanan terhadap lekukan pada lokasi tertentu.
Perbedaan tersebut menjelaskan mengapa dua produk 4130 asli dapat berperilaku berbeda. Bahan lunak mungkin cocok untuk braket yang dibentuk; bahan yang diberi perlakuan panas mungkin cocok untuk poros yang diberi beban. Kedua kondisi tersebut tidak dapat disimpulkan dari label yang hanya bertuliskan "4130".
Pilih kondisi yang sesuai dengan pekerjaan: bahan yang dianil untuk memudahkan pembentukan atau pemesinan; bahan yang dinormalisasi bila sifat-sifat bersertifikatnya sesuai dengan bagian tersebut; bahan yang dipadamkan dan ditempa bila diperlukan kondisi kekuatan yang lebih tinggi. Jika bagian tersebut akan dilas, evaluasi sifat-sifatnya setelah pengelasan dan perlakuan panas akhir apa pun.
Apa komposisi kimia dari baja 4130?
Kisaran umum yang dipublikasikan adalah 0.28–0.33% karbon, 0.80–1.10% kromium, dan 0.15–0.25% molibdenum berdasarkan berat . Penambahan paduan ini membedakan baja 4130 dari baja karbon biasa. Sisanya sebagian besar adalah besi, dengan jumlah unsur lain yang terkontrol.
Geser tabel ke samping untuk melihat semua kolom.
| Elemen | Rentang/batas yang dipublikasikan | Mengapa itu penting |
|---|---|---|
| Karbon | 0.28 – 0.33% | Sangat memengaruhi tingkat kekerasan, kekuatan, dan respons pengelasan yang dapat dicapai. |
| Khrom | 0.80 – 1.10% | Meningkatkan kemampuan pengerasan; jumlah ini tidak membuat baja menjadi tahan karat. |
| Molibdenum | 0.15 – 0.25% | Mendukung kemampuan pengerasan dan ketahanan terhadap pelunakan selama proses temper. |
| Mangan | 0.40 – 0.60% | Berkontribusi pada kemampuan pengerasan dan pengendalian proses pembuatan baja. |
| Silikon | 0.15 – 0.35% | Digunakan dalam proses deoksidasi; juga berkontribusi pada kekuatan. |
| Fosfor | Maksimal 0.035% | Elemen sisa yang terbatas. |
| Belerang | Maksimal 0.040% | Unsur residu terbatas yang memengaruhi inklusi dan daktilitas. |
Sumber: TSM Steel, lembar data AISI 4130. Batasan ini bukan batasan universal untuk setiap produk 4130. Misalnya, referensi lembaran dan pelat AED mencantumkan fosfor dan sulfur maksimal masing-masing 0.025%. Gunakan spesifikasi produk yang dibeli dan laporan uji pabrik untuk penerimaan.

Mengapa spesifikasi produk itu penting?
Kecocokan komposisi kimia tidak membuktikan bahwa tabung, batangan, dan lembaran dapat saling menggantikan. Dimensi, jalur pembuatan, pengujian, dan kondisi pengirimannya berbeda.
Sebagai contoh, ASTM A519/A519M mencakup tabung mekanis tanpa sambungan , bukan setiap produk yang terbuat dari 4130. Tabung berkualitas pesawat terbang mungkin memerlukan spesifikasi AMS tertentu. Laporan uji material, atau MTR , harus menghubungkan batch aktual dengan spesifikasi pada pesanan.
Periksa nomor batch produksi pada bahan baku dan bandingkan dengan sertifikat sebelum memotong untuk menghilangkan tanda asli. Hal ini menjaga keterkaitan antara komponen dan bukti materialnya.
Berapakah kekuatan dan kekerasan baja 4130?
Tidak ada satu pun nilai kekuatan luluh, kekuatan tarik, atau kekerasan yang berlaku untuk semua baja 4130. Nilai yang dipublikasikan hanya berguna jika Anda tetap mempertimbangkan ukuran dan kondisi produk yang terkait. Contoh di bawah ini menunjukkan seberapa besar proses pengolahan dapat mengubah hasilnya.
Kekuatan luluh menggambarkan awal terjadinya deformasi permanen. Kekuatan tarik adalah tegangan teknik maksimum yang dicapai dalam uji tarik. Kekerasan Brinell mengukur ketahanan terhadap indentasi. Keduanya menjawab pertanyaan yang berbeda; angka kekerasan bukanlah spesifikasi kekuatan atau ketangguhan yang lengkap.
Geser tabel ke samping untuk melihat semua kolom.
| Kondisi dan sumber produk | gaya tarik | Nilai hasil | Kekerasan Brinell |
|---|---|---|---|
| Digulung panas, dianil Data uji rata-rata Alro | 84 ksi ≈579 MPa | 53 ksi ≈365 MPa | 183 |
| Dinormalisasi pada 1600°F (≈871°C), didinginkan dengan udara. Data pemanasan tunggal E&J | 97 ksi ≈669 MPa | 63.25 ksi ≈436 MPa | 197 |
| Air didinginkan dari suhu 1575°F (≈857°C), kemudian dipanaskan pada suhu 900°F (≈482°C) Data pemanasan tunggal E&J | 161 ksi ≈1110 MPa | 137.5 ksi ≈948 MPa | 321 |
| Suhu pendinginan yang sama, ditempa pada suhu 1100°F (≈593°C) Data pemanasan tunggal E&J | 128 ksi ≈883 MPa | 113.25 ksi ≈781 MPa | 262 |
Sumber: Alro Metals Guide, halaman 11-4–11-5 dan Earle M. Jorgensen, data efek massa 4130, bagian R halaman 13. Alro memberi label hasil sebagai rata-rata; E&J mengidentifikasi nilainya sebagai berasal dari satu kali pemanasan. Nilai SI adalah konversi yang dibulatkan. Suhu yang tercantum menggambarkan pengujian referensi tersebut, bukan prosedur perlakuan panas yang lengkap.
Cara membaca tabel: kedua contoh E&J yang dipadamkan dan ditempa menggunakan diameter batang dan suhu pendinginan yang sama. Suhu penempaan yang lebih tinggi disertai dengan kekuatan dan kekerasan yang lebih rendah. Hal itu menggambarkan kompromi dalam proses—bukan hasil yang dijamin untuk komponen Anda. Penampang, komposisi kimia, atau siklus termal yang berbeda dapat memberikan nilai yang berbeda.
Apakah baja 4130 lebih ringan atau lebih kaku daripada baja lunak?
Baja 4130 memiliki kepadatan khas sekitar 7.8 g/cm³, atau 7,800 kg/m³ , mendekati baja biasa. Oleh karena itu, pengganti dengan ukuran yang sama memiliki berat yang hampir sama. Penghematan berat yang bermanfaat berasal dari desain yang dapat menggunakan lebih sedikit material dengan aman, bukan dari kepadatan yang jauh lebih rendah.
Jangan samakan kekuatan luluh yang lebih tinggi dengan kekakuan yang lebih tinggi. Tabung yang lebih kuat mungkin lebih tahan terhadap tekukan permanen sambil tetap lentur di bawah beban normal. Diameter tabung, ketebalan dinding, panjang tanpa penyangga, tekuk, dan kelelahan semuanya harus diperiksa sebelum mengurangi penampang.
Bagaimana proses anil, normalisasi, dan perlakuan panas mengubah baja 4130?
Perlakuan panas mengubah struktur internal baja. Hal ini dapat membuat suatu bagian lebih mudah dibentuk, memberikan kondisi awal yang lebih konsisten, atau meningkatkan kekuatan. Cara yang tepat bergantung pada fungsi yang harus dilakukan pada komponen jadi tersebut.
Dianil 4130
Proses anil menghasilkan kondisi yang lebih lunak untuk pembentukan dan pemesinan. Sferoidisasi adalah perlakuan pelunakan khusus yang mengubah bentuk karbida. Baik proses anil maupun sferoidisasi tidak menjamin bahwa bahan baku sudah memenuhi persyaratan struktural akhir.
Dinormalisasi 4130
Proses normalisasi memanaskan baja hingga mencapai kisaran austenitiknya, kemudian didinginkan dengan udara. Proses ini dapat menghasilkan struktur yang lebih seragam. Ukuran penampang tetap penting karena area yang tebal dan tipis tidak mendingin dengan laju yang sama.
4130 yang dipadamkan dan ditempa
Pendinginan dapat menciptakan struktur yang keras; penempaan mengurangi kerapuhan dan menyesuaikan kekuatan serta ketangguhan. Bagian tengah dari bagian yang tebal mungkin bereaksi berbeda dari permukaannya, sehingga lokasi pengujian sangat penting.
Apakah perlakuan panas harus dilakukan sebelum atau setelah pengelasan?
Rencanakan urutan pengerjaan sebelum memesan bahan baku. Pengelasan setelah perlakuan panas akhir menciptakan siklus termal lokal baru: lasan dan logam di sekitarnya mungkin tidak lagi memiliki sifat logam induk yang telah tersertifikasi. Perlakuan panas setelah pengelasan dapat mengatasi masalah tersebut, tetapi juga dapat mengubah dimensi atau mengurangi kekuatan di tempat lain.
Penghilangan tegangan tidak sama dengan mengembalikan setiap sifat asli. Rakitan yang diberi perlakuan panas memerlukan persyaratan kekuatan, kekerasan, ketangguhan, dan dimensi akhir yang disepakati. Proses yang dipilih harus memenuhi persyaratan tersebut secara bersamaan.
Untuk pengerjaan mesin, material yang lebih lunak dapat mengurangi gaya pemotongan, tetapi perlakuan panas akhir dapat mendistorsi fitur yang sudah jadi. Rencanakan pengerjaan mesin kasar, perlakuan panas, dan pengerjaan mesin akhir sebagai satu jalur di mana toleransinya ketat. Jangan menetapkan satu kecepatan pemotongan untuk semua kondisi 4130.
Bisakah Anda mengelas baja 4130?
Ya, dengan prosedur yang sesuai dengan kondisi material dan sambungan. Kadar karbonnya yang lebih rendah umumnya membuat baja 4130 lebih mudah dilas daripada 4140. Baja ini masih dapat dikeraskan, jadi "dapat dilas" tidak berarti bahwa semua pengaturan atau bahan pengisi akan berfungsi.
Zona yang terpengaruh panas (HAZ) adalah logam dasar yang dipanaskan oleh pengelasan tetapi tidak meleleh. Pendinginan cepat dapat menciptakan daerah yang keras di sana. Hidrogen dan tegangan tarik kemudian dapat berkontribusi pada keretakan, termasuk retakan yang muncul setelah sambungan mendingin.
Bagaimana cara memilih logam pra-pemanasan dan logam pengisi yang tepat?
Gunakan komposisi kimia aktual, kondisi awal, ketebalan, hambatan, kontrol hidrogen, dan masukan panas untuk menentukan kontrol termal. Tabung tipis dan sambungan tebal dapat mendingin dengan sangat berbeda bahkan dalam rakitan yang sama. Inilah mengapa aturan seperti "semua tabung 4130 tipis tidak memerlukan pemanasan awal" tidak dapat diandalkan.
Pemanasan awal dapat memperlambat pendinginan dan memberi hidrogen lebih banyak waktu untuk keluar. Hal ini tidak membuat desain sambungan yang buruk, permukaan yang terkontaminasi, atau bahan pengisi yang tidak sesuai dapat diterima. Panduan retak hidrogen dari TWI menjelaskan interaksi antara struktur mikro yang keras, hidrogen, dan tegangan.
Pemilihan bahan pengisi juga bergantung pada kondisi akhir. Panduan TIG chromoly Miller membedakan ER80S-D2 untuk pekerjaan chromoly umum, ER70S-2 untuk sambungan chromoly-ke-baja lunak tertentu, dan bahan pengisi 4130 yang sesuai untuk bagian yang akan diberi perlakuan panas. Ini adalah petunjuk aplikasi, bukan persetujuan yang dapat dipertukarkan untuk setiap rangka tabung atau komponen penting.
Apakah baja 4130 dapat dilas dengan laser?
Ya. Namun, pengelasan laser yang sempit tidak membuktikan HAZ (Zona yang Terpengaruh Panas) tidak berbahaya . Energi yang terkonsentrasi dapat mengurangi lebar daerah yang dipanaskan, sementara pendinginan yang cepat masih dapat menghasilkan struktur mikro yang keras.
Apa yang ditunjukkan oleh sebuah eksperimen yang dipublikasikan: sebuah studi tahun 2015 yang membandingkan pengelasan TIG autogenik dan pengelasan laser pada AISI 4130 menemukan adanya martensit di zona fusi untuk kedua proses tersebut. Daerah yang dipanaskan laser lebih sempit; perlakuan panas pasca-pengelasan meningkatkan daktilitas. Hasil ini berasal dari eksperimen tersebut, bukan dari setiap mesin las laser genggam atau sambungan 4130. Baca studinya.
Untuk uji coba produksi, pertahankan kondisi material dan geometri sambungan tetap konstan. Periksa penampang potongan untuk fusi dan penetrasi, lalu ukur kekerasan di seluruh lasan dan HAZ (zona yang terpengaruh panas). Tambahkan uji mekanis dan pengujian non-destruktif yang dipersyaratkan oleh layanan atau kode komponen tersebut. Jika keretakan tertunda dapat dipercaya, gunakan penundaan inspeksi yang ditentukan.
Spesifikasi prosedur pengelasan ( WPS ) mencatat metode dan variabel yang diizinkan. Catatan kualifikasi prosedur ( PQR ), jika diperlukan, mencatat bukti pengujian di balik prosedur tersebut. Sampel yang tampak bagus bukanlah pengganti keduanya. Panduan HAZ pengelasan laser kami menjelaskan apa yang dapat diubah oleh daerah yang dipanaskan; panduan pengelasan laser mencakup proses yang lebih luas.
Untuk apa 4130 baja digunakan?
Baja tahan karat 4130 digunakan di mana kekuatan, ketangguhan, dan kemampuan fabrikasi harus bekerja bersama. Contoh tipikalnya meliputi dudukan dan perlengkapan mesin pesawat terbang, struktur motorsport, rangka sepeda, dan komponen mesin tertentu. Tingkat kekerasan baja ini hanyalah titik awal; desain dan kondisi akhir menentukan kesesuaiannya.
Pipa las, rangka, dan dudukan
Tabung berdinding tipis dapat menempatkan material secara efisien di sekitar suatu penampang, sehingga membuat baja 4130 menarik untuk struktur yang sensitif terhadap berat. Geometri sambungan dan pembebanan siklik tetap penting: tabung induk yang kuat tidak menghilangkan ujung las yang sensitif terhadap kelelahan atau jalur beban yang tidak didukung.
Pekerjaan pesawat terbang harus mengikuti data teknik yang berlaku dari pabrikan dan yang telah disetujui. FAA membatasi penggunaan panduan perbaikan AC 43.13-1B ; ini bukan izin untuk mendesain ulang struktur menggunakan tabel 4130 generik. Proyek olahraga motor juga memerlukan buku peraturan untuk kelas dan acara yang relevan sebelum ukuran pipa atau metode penyambungan dipilih.
Komponen yang dikerjakan dengan mesin dan diberi perlakuan panas
Fitting, poros, dan bagian-bagian lain yang menanggung beban dapat memperoleh manfaat dari respons perlakuan panas 4130. Untuk penampang yang besar, pertanyaannya adalah apakah sifat-sifat yang dibutuhkan dapat dicapai pada kedalaman kritis—bukan hanya apakah pengukuran kekerasan permukaan memenuhi syarat.
Jika diperlukan pengerasan yang lebih dalam atau keseimbangan kekuatan-ketangguhan yang berbeda, bandingkan jenis baja lain seperti baja paduan 4340. Komponen yang digunakan di lingkungan bertekanan atau korosif juga memerlukan persyaratan material dan layanan yang relevan; ketersediaan umum baja 4130 tidak menjamin persetujuan.
4130 vs 4140, baja lunak dan 25CrMo4: mana yang sebaiknya Anda pilih?
Pilih berdasarkan batasan yang mengontrol bagian tersebut: fabrikasi, kekuatan akhir, ukuran penampang, korosi, atau standar material tertentu. Bandingkan kondisi akhir, bukan hanya nama paduan.
Geser tabel ke samping untuk melihat semua kolom.
| pilihan | Kapan harus mempertimbangkannya? | Pertimbangan atau pemeriksaan utama |
|---|---|---|
| 4130 | Komponen yang dilas atau diberi perlakuan panas yang membutuhkan keseimbangan yang bermanfaat antara kekuatan dan kemudahan fabrikasi. | Verifikasi kondisi akhir dan sifat sambungan; rencanakan perlindungan terhadap korosi. |
| 4140 | Bagian-bagian yang membutuhkan potensi pengerasan yang lebih besar atau kekerasan yang lebih tinggi setelah perlakuan yang sesuai. | Kandungan karbonnya yang sekitar 0.40% mengubah persyaratan pengelasan dan perlakuan termal. |
| Baja lunak / pipa DOM yang ditentukan | Komponen yang persyaratan bebannya dapat dipenuhi dengan jalur fabrikasi yang lebih sederhana. | DOM berarti drawn over mandrel (ditarik di atas mandrel), bukan grade paduan. Tentukan komposisi kimia dan sifat bersertifikat secara terpisah. |
| 25CrMo4 / 1.7218 | Desain dan rantai pasokan dibangun berdasarkan standar produk Eropa yang berlaku. | Penamaan yang serupa tidak secara otomatis setara dengan 4130. |
| Stainless steel | Bagian-bagian yang ketahanan terhadap korosi merupakan persyaratan utama. | Pilih jenis baja tahan karat yang sesuai dengan lingkungan; kekuatan dan perilaku pengelasan akan berbeda. |
Untuk perbandingan yang lebih mendalam mengenai kandungan karbon, kondisi, dan penyambungan, lihat sifat dan perlakuan panas baja 4140.
Apakah 25CrMo4 sama persis dengan 4130?
Tidak. Tabel referensi silang membantu menemukan kandidat, tetapi tidak menyetujui substitusi. Misalnya, data 25CrMo4 Ovako untuk varian 9224 mencantumkan 0.22–0.29% karbon, dibandingkan dengan 0.28–0.33% pada referensi 4130 di atas. Batasan kimia dan persyaratan produk lainnya juga dapat berbeda.
Jika pemasok menawarkan mutu yang setara, bandingkan standar lengkap, kondisi pengiriman, dimensi, uji mekanis, dan persyaratan inspeksi. Dapatkan persetujuan dari otoritas desain jika penggantian memengaruhi gambar yang terkontrol.
Apakah baja 4130 berkarat?
Ya. 4130 bukanlah baja tahan karat. Penambahan kromiumnya yang relatif kecil berguna untuk respons terhadap perlakuan panas, tetapi tidak memberikan perlindungan seperti baja tahan karat dalam paparan basah.
Pilihlah sistem pelapisan, penyepuhan, pelumasan, atau pengendalian lingkungan yang sesuai untuk penggunaan sebenarnya. Pikirkan lebih dari sekadar permukaan yang mudah dilihat: bagian dalam tabung, sambungan yang memerangkap air, tepi lapisan yang rusak, dan tempat-tempat yang tidak dapat dirawat dapat memengaruhi masa pakai.
Siapkan dan lapisi rakitan dalam urutan yang sesuai dengan pengelasan dan inspeksi. Untuk bagian-bagian berkekuatan tinggi, evaluasi apakah pengasaman atau pelapisan dapat menghasilkan hidrogen. Hasil akhir yang mengkilap tidak membuktikan bahwa material dasarnya cocok untuk lingkungan tersebut.
Apa yang harus Anda tentukan saat membeli baja 4130?
Surat perintah pembelian yang bermanfaat membuat material dapat diperiksa. Mintalah spesifikasi produk dan kondisi yang dipasok, bukan hanya "4130" atau "kualitas pesawat terbang". Sertakan persyaratan yang masih relevan setelah pemotongan, pengelasan, dan perlakuan panas.
- Kelas dan bentuk produk: Mengidentifikasi tabung, batang, lembaran, pelat, atau tempaan 4130 plus; membedakan tabung las dari tabung tanpa sambungan.
- Spesifikasi yang mengatur: Sebutkan standar produk yang berlaku dan revisi yang dibutuhkan sesuai gambar atau kontrak. ASTM A519/A519M adalah salah satu contoh untuk pipa mekanik tanpa sambungan, bukan spesifikasi baja universal.
- Dimensi dan toleransi: Termasuk ketebalan dinding, diameter, kelurusan, penyelesaian permukaan, dan toleransi pemesinan kritis apa pun.
- Pengiriman dan kondisi akhir: Sebutkan perlakuan panas yang diberikan dan sifat akhir yang dibutuhkan. “4130N” biasanya berarti dinormalisasi, tetapi singkatan dari pemasok perlu dikonfirmasi.
- Pengujian dan ketertelusuran: memerlukan MTR yang terkait dengan tingkat panas atau lot, ditambah hasil kimia, mekanik, dan inspeksi yang sebenarnya dipersyaratkan oleh spesifikasi.
- Pemrosesan hilir: Mengidentifikasi kebutuhan pengelasan, perlakuan panas, pelapisan, dan penerimaan yang dapat mengubah hasil setelah pengiriman.
Ilustratif dari keputusan pembelian: sebuah bengkel membandingkan dua penawaran untuk perakitan pipa las. Satu hanya menyebutkan "4130 chromoly"; yang lain mengidentifikasi spesifikasi pipa, kondisi normalisasi, toleransi dimensi, dan sertifikat terkait panas. Penawaran kedua lebih mudah diverifikasi—tetapi hasil las yang sudah jadi masih memerlukan rencana penerimaan tersendiri. Baik penawaran pertama maupun kedua saja tidak cukup untuk memastikan bahwa perakitan tersebut akan memenuhi beban layanannya.
Kesimpulan praktisnya: 4130 berharga karena komposisi kimianya dapat mendukung beberapa jalur manufaktur yang bermanfaat. Pilih material ini ketika bagian jadi yang dihasilkan mendapat manfaat dari fleksibilitas tersebut. Konfirmasikan kondisi di mana bagian tersebut akan beroperasi, kemudian hubungkan data material, penyambungan, dan inspeksi dengan kondisi tersebut.
Berencana untuk mengelas komponen 4130 dengan laser?
Kirimkan spesifikasi dan kondisi material, ketebalan, gambar sambungan, tujuan penggunaan, dan hasil inspeksi yang dibutuhkan kepada Oceanplayer Laser. Detail ini membantu menyusun diskusi proses yang relevan dan menentukan apa yang perlu ditunjukkan oleh uji coba yang representatif.
Sumber teknis
- Baja TSM — AISI 4130: Referensi kimia dan informasi produk berdasarkan ASTM A29.
- Produk AED Motorsport — Lembaran dan pelat 4130: batasan kimia dan perbedaan kondisi pasokan.
- Alro Steel — Panduan Logam, bagian referensiData mekanik rata-rata untuk batang bulat 1 inci, dengan keterbatasan.
- Earle M. Jorgensen — Sifat Mekanik dan Kemampuan Pengerasan: data uji 4130 spesifik kondisi dan ukuran, bagian R halaman 12–13.
- Gautier Specialty Metals — Data teknis paduan 4130: identifikasi kelas, kepadatan, dan aplikasinya.
- ASTM A519 / A519M-24a: ruang lingkup yang dipublikasikan untuk pipa mekanis tanpa sambungan, termasuk kesesuaian prosedur penyambungan.
- TWI — Retakan hidrogen pada bajaFaktor-faktor penyebab keretakan, kontrol termal, dan inspeksi yang tertunda.
- Miller — Pengelasan TIG baja kromium molibdenum: persiapan sendi dan pemilihan filler yang bergantung pada aplikasi.
- Analisis Perilaku Mekanis Baja AISI 4130 setelah Proses Pengelasan TIG dan Laser, Procedia Engineering 114 (2015), 181–188: hasil eksperimen mikrostruktur las dan perlakuan panas pasca-pengelasan.
- Ovako — 25CrMo4, varian 9224: penjelasan kimia spesifik di balik contoh referensi silang nilai.