

7 Tips Memperbaiki Kawat Las Tersangkut di Nosel
Hentikan proses pengelasan dan pergerakan kawat terlebih dahulu. Kemudian, identifikasi di mana kawat berhenti: di gulungan dan rol penggerak, di dalam liner atau saluran, atau di pemandu/nosel kawat akhir. Kemacetan mekanis yang sebenarnya membutuhkan perbaikan yang berbeda dari pengumpan yang rusak, sambungan yang longgar, atau kawat yang terumpan normal tetapi tidak mengenai kolam las.
Panduan ini menjelaskan diagnosis yang aman dan sesuai model untuk mesin las laser genggam dengan pengumpan kawat pengisi eksternal. Panduan ini mencakup kawat yang rusak, ukuran nosel dan rol yang tidak tepat, tekukan saluran, gesekan liner, tegangan kumparan dan rol, penyelarasan keluaran, kontrol pengumpanan/penarikan, dan pemeriksaan yang diperlukan sebelum produksi dilanjutkan.
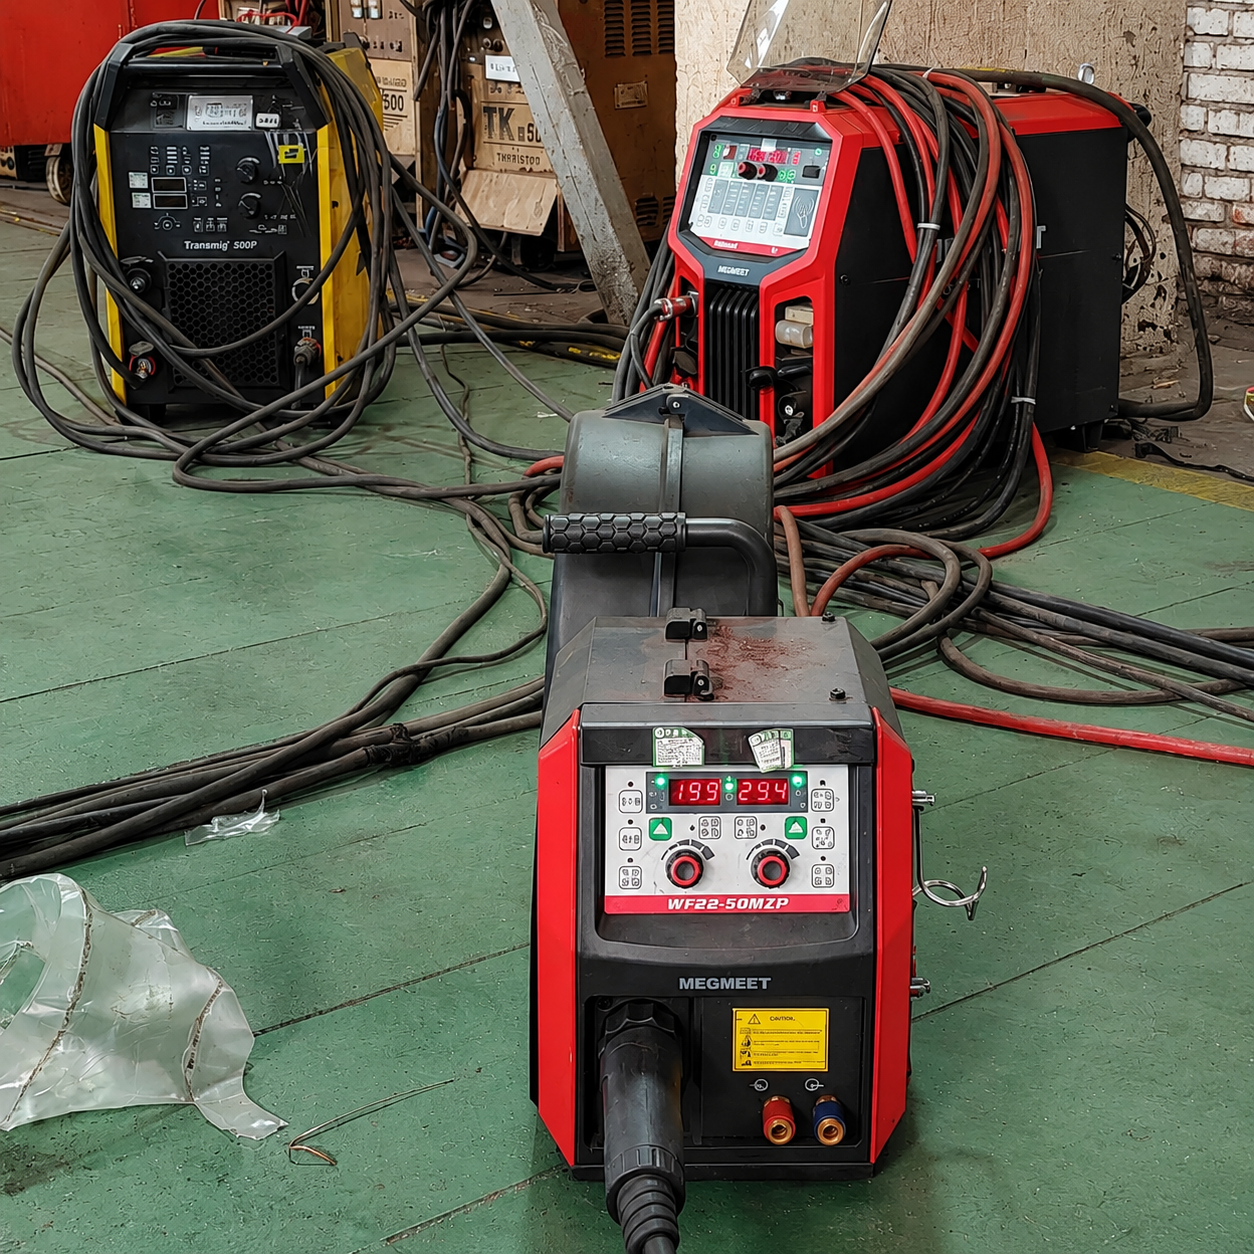
Carilah hambatan sebelum menambahkan gaya.
Jangan langsung mengencangkan rol penggerak, meningkatkan kecepatan pengumpanan, atau menarik kawat dengan keras. Tindakan tersebut dapat menghancurkan kawat lunak, menciptakan kekusutan pada pengumpan, atau menjepit bagian yang cacat lebih dalam ke dalam pemandu. Lepaskan gaya pengumpanan, temukan hambatan, dan perbaiki penyebabnya.
Gunakan prosedur pematian dan perawatan yang ditentukan untuk mesin las dan pengumpan kawat yang tepat.
Jika rol tidak berputar dalam mode FEED atau RETRACT, periksa kontrol, daya, dan sambungan sebelum membuka jalur kawat.
Ukuran rol, pelapis, atau pemandu yang salah, ditambah dengan lekukan, tikungan tajam, kotoran, atau tekanan berlebihan dapat menghentikan kawat.
Kawat harus bergerak terus menerus, keluar di alur yang benar, dan lulus uji sampel yang memenuhi syarat sebelum diproduksi.
Apakah kabelnya benar-benar macet—ataukah kabel pengumpannya yang bermasalah? tidak diperintah?
“Tidak ada kawat di nosel” menggambarkan sebuah pengamatan, bukan penyebab. Pisahkan masalah kontrol, mekanis, dan zona pengelasan sebelum mengganti komponen. Ini mencegah penggantian nosel yang tidak perlu dan mengurangi kemungkinan terjadinya kesalahan kedua.
Pastikan fungsi pengumpanan kawat diaktifkan, pengumpan memiliki daya, konektor terpasang sepenuhnya, dan perintah FEED/RETRACT atau jog dari pabrikan aktif. Pengumpan yang mati belum tentu merupakan bukti adanya penyumbatan pada nozzle.
Periksa apakah ada kelebihan putaran spool, kesalahan pemasangan pemandu masuk, penumpukan benang, tekanan rol yang berlebihan atau kurang, alur rol yang salah, saluran yang tertekuk, liner yang terkontaminasi, atau pemandu akhir yang tersumbat.
Jika kawat bergerak terus menerus tetapi tidak masuk ke dalam kolam lelehan, periksa posisi keluarnya, sudut, jarak, dan hubungannya dengan kecepatan gerak dan daya laser. Itu adalah masalah pengiriman atau proses, bukan masalah kawat yang macet.
Dengan fungsi laser dinonaktifkan dan peralatan dalam kondisi servis yang disetujui, gunakan fungsi jog pada model tersebut. Amati apakah spul berputar, rol penggerak berputar, kawat bergerak di outlet pengumpan, dan kawat keluar di kepala. Titik pertama di mana gerakan menghilang adalah batas diagnostik yang paling berguna.
Jangan meletakkan tangan di lubang keluaran kabel saat pancaran laser atau pengumpanan otomatis dapat dimulai.
Ikuti petunjuk pabrikan mengenai pematian, penguncian, penghentian darurat, energi tersimpan, dan servis. Biarkan komponen panas mendingin, kenakan pelindung mata dan tangan yang diperlukan, dan jauhkan ujung kabel dari orang. Pekerjaan di dalam sistem laser genggam hanya boleh dilakukan oleh personel terlatih dan berwenang. Jika peralatan tidak dapat ditempatkan dalam kondisi servis non-emisi yang terverifikasi, hentikan dan hubungi pemasok.
Pulihkan jalur umpan di dalam urutan terkontrol.
Gunakan langkah-langkah berikut sebagai urutan diagnostik, bukan sebagai pengganti manual peralatan. Berhenti ketika kesalahan ditemukan. Mengganti setiap komponen sekaligus akan menyembunyikan akar penyebab dan membuat kesalahan terulang lebih mungkin terjadi.
Hentikan, isolasi, dan lepaskan gaya pengumpan.
Nonaktifkan laser dan pengumpanan kawat sesuai prosedur pabrikan. Catat alarm yang ditampilkan, diameter kawat yang dipilih, kecepatan pengumpanan, dan saat kemacetan terjadi. Buka atau lepaskan tekanan rol penggerak hanya setelah gerakan terhenti. Ini menghilangkan gaya yang mungkin menekan kawat terhadap penyumbatan.
Periksa pengumpan sebelum menyentuh nosel. Lilitan kawat di sekitar rol, putaran gulungan yang bersilangan, atau gulungan yang longgar dan kelebihan putaran menunjukkan adanya masalah pada sisi pasokan. Foto pengaturan jalur dan tegangan asli sebelum mengubahnya.
Lepaskan kabel yang rusak dengan metode pemasukan/penarikan yang telah disetujui.
Ujung kawat yang bengkok, mengembang, teroksidasi, atau tertekuk tajam tidak boleh dipaksa melewati pemandu presisi. Gunakan fungsi RETRACT pada peralatan atau urutan pelepasan manual yang ditentukan oleh pabrikan. Jika prosedur mengharuskan pemotongan kawat, gunakan alat yang bersih dan buat ujung yang lurus dan bebas gerigi sebelum memasang kembali kawat.
Jangan menarik kawat panjang ke belakang melalui seluruh lapisan pelindung saat rol penggerak dijepit. Jangan gunakan kepala pengelasan sebagai tuas. Jika kawat tidak bergerak setelah tekanan rol dilepaskan, isolasi saluran dan pemandu akhir untuk menentukan bagian mana yang sebenarnya menahannya.
Periksa pemandu kawat akhir atau nosel pengumpan.
Lepaskan nosel pengumpan kawat atau ujung pemandu hanya dengan menonaktifkan emisi laser dan dengan mengikuti prosedur khusus kepala tersebut. Periksa lubang untuk kawat yang meleleh, percikan, goresan, lubang keluar oval, kerusakan akibat benturan, dan residu. Ujung nosel mungkin tampak baik dari luar, tetapi masih terdapat penyempitan kecil di dalamnya.
Ganti bagian yang rusak atau tersumbat dengan komponen yang ditentukan. Jangan pernah mengebor, mengikir, atau memperbesar lubang secara sembarangan: celah yang berlebihan memungkinkan kawat untuk bergerak bebas, sementara tepi yang tidak rata dapat menggores kawat dan menyebabkan kemacetan baru. Pastikan tanda pada ujung sesuai dengan sistem kawat yang terpasang.
Sesuaikan rol penggerak, liner, dan nozzle dengan diameter kawat.
Seluruh jalur pengiriman harus sesuai dengan kawat pengisi yang sebenarnya—bukan hanya label pada gulungan. Verifikasi paduan dan diameter kawat dengan spesifikasi pekerjaan, lalu periksa alur rol penggerak, pemandu masuk, liner atau saluran, dan pemandu/nosel akhir terhadap bagan suku cadang pabrikan.
Beberapa sistem mengelompokkan komponen 0.8/1.0 mm dan 1.2/1.6 mm, tetapi pengaturan tersebut tidak universal. Komponen yang sempit dapat meningkatkan hambatan; alur rol yang terlalu besar dapat menyebabkan kawat tergelincir atau pipih tidak merata. Gunakan penandaan khusus model daripada bagan umum di internet.
Luruskan pipa konduit dan periksa lapisan dalamnya.
Bentangkan saluran pengiriman pada jalur yang paling lembut dan praktis. Hilangkan lilitan yang ketat, puntiran, titik-titik yang menekan, dan tikungan yang tidak ditopang di dekat kepala. Kawat mungkin berhasil melewati saluran yang lurus, tetapi akan macet ketika operator melilitkannya dengan kencang atau memutar pistol selama produksi.
Periksa liner untuk kontaminasi, keausan, sambungan ujung yang bergeser, atau material yang salah. Serpihan kawat baja dan korosi dapat meningkatkan hambatan; kawat aluminium lunak mungkin memerlukan liner gesekan rendah dan komponen pengiriman yang kompatibel dengan aluminium. Bersihkan atau ganti komponen hanya dengan metode pemasok—pelarut umum atau udara bengkel yang tidak terkontrol dapat menimbulkan residu, kelembapan, atau serpihan.
Atur ulang tegangan rol penggerak dan kumparan.
Tekanan penggerak harus cukup tinggi untuk menggerakkan kawat tanpa selip, tetapi tidak terlalu tinggi sehingga meratakan, mengikis, atau membengkokkan kawat. Pengereman spool harus mencegah kelebihan putaran saat pengumpanan berhenti tanpa memaksa motor untuk menarik melawan hambatan yang berlebihan. Ubah satu pengaturan pada satu waktu dan catat.
Jika rol memoles kawat tetapi kawat tidak bergerak, tekanan lebih lanjut justru dapat memperburuk kemacetan. Jika gulungan terus berputar setelah rol berhenti, tingkatkan pengereman sesuai dengan manual pengumpan. Jika kawat membentuk gumpalan di saluran masuk, periksa keselarasan dan hambatan di hilir sebelum menyalahkan gulungan.
Sejajarkan kawat pada kepala pengelasan, gerakkan sedikit, dan buktikan perbaikannya.
Pusatkan kawat sehingga keluar melalui pemandu yang dimaksud dan masuk ke alur nosel pengelasan atau posisi pengelasan yang ditentukan pabrikan. Saluran tersebut tidak boleh menarik sambungan ke samping. Dengan emisi laser masih dinonaktifkan, gunakan FEED dan RETRACT untuk memverifikasi rotasi spul yang konstan, gerakan kawat yang halus, dan titik keluar yang dapat diulang. Dengarkan suara berdesir dan perhatikan apakah ada serpihan kawat di rol atau ujungnya.
Jangan langsung kembali ke bagian produksi. Pasang kembali pelindung, pulihkan kondisi operasi yang disetujui, dan jalankan sampel representatif dengan parameter laser, pergerakan, gas pelindung, dan pengumpanan kawat yang memenuhi syarat. Periksa kontinuitas manik las, penggabungan kawat, percikan, pengisian yang kurang, indikasi porositas, dan kondisi ujung kawat setelah berhenti. Jalur kawat yang bergerak bebas diperlukan, tetapi itu tidak membuktikan bahwa proses pengelasan dapat diterima.
Kemungkinan terjadi penyumbatan pada nosel. meter di hulu.
Pengumpan mendorong kawat melalui sistem yang terhubung. Hambatan kecil di beberapa lokasi dapat menumpuk hingga pemandu terakhir menjadi titik kegagalan yang nyata. Periksa jalur searah dengan arah pergerakan kawat.
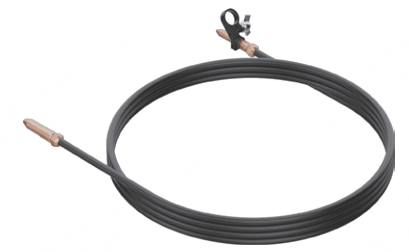
Tekukan yang terlalu tajam meningkatkan gesekan liner dan dapat membuat ujung pemandu yang benar tampak terlalu kecil. Periksa jalur pemasangan sebelum meningkatkan tekanan rol.
Gambar referensi saluran pengiriman kawat: Panduan pengumpan kawat xTool MetalFab.
Kumparan dan saluran masuk
Pastikan gulungan berputar ke arah yang ditentukan, kawat mendekati saluran masuk tanpa melewati putaran lain, rem hub berfungsi dengan benar, dan kawat masuk ke pemandu saluran masuk tanpa menggesek tepinya.
Rol penggerak dan saluran
Periksa ukuran dan geometri alur, keselarasan rol, tekanan, jenis pelapis, dudukan konektor, panjang saluran, dan radius tekukan. Cari serpihan yang menunjukkan di mana abrasi dimulai.
Ujung panduan dan posisi pengelasan
Periksa lubang bor akhir, keselarasan pemasangan, sudut kawat, jarak penahan, dan lokasi keluar. Kawat harus masuk ke posisi kolam yang dimaksud tanpa menyentuh permukaan yang tidak diinginkan.
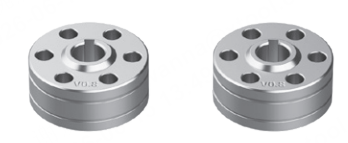
Penandaan rol penggerak adalah kontrol pengaturan.
Rol dengan ukuran yang tepat akan mencengkeram kawat tanpa memaksanya masuk ke alur yang salah. Profil rol juga penting: pemasok peralatan mungkin menentukan geometri yang berbeda untuk kawat baja dan aluminium lunak. Perlakukan penandaan, orientasi, dan rekomendasi material sebagai bagian dari pengaturan yang memenuhi syarat.
Bacalah label gulungan kawat dan tanda pada rol; jangan mengandalkan ingatan.
Setelah rol terpasang, pastikan alur aktif adalah alur yang dimaksud.
Periksa apakah ada debu logam atau alur yang sudah dipoles, tajam, atau tidak rata.
Setelah penyesuaian, gerakkan kawat melalui seluruh kepala—bukan hanya melewati rolnya.
Gunakan gejala tersebut untuk memilih pemeriksaan selanjutnya.
Beberapa kesalahan berbeda dapat menghasilkan keluhan yang sama. Tabel ini membantu memfokuskan investigasi dan menyoroti tindakan yang umumnya memperburuk masalah.
| Gejala yang diamati | Kemungkinan daerah | Pemeriksaan terkontrol selanjutnya | Menghindari |
|---|---|---|---|
| Tidak ada pergerakan berguling atau indikasi daya. | Pengaktifan suplai, daya, kabel kontrol, interlock, atau kerusakan pengumpan | Verifikasi status pengaktifan, konektor, indikator daya, dan perintah FEED/RETRACT yang telah disetujui. | Membuka nosel atau mengencangkan rol sebelum menguji pengumpan diperintahkan. |
| Gulungan berputar dan tergelincir pada kawat yang diam. | Pembatasan di hilir, alur yang salah, atau tekanan yang terlalu rendah. | Lepaskan tekanan; isolasi saluran dan pemandu; periksa ukuran gulungan dan permukaan kawat. | Berikan tekanan lebih lanjut hingga kawat menjadi pipih atau terkikis. |
| Sarang kawat berada di samping gulungan. | Ketidaksejajaran saluran masuk, tekanan berlebihan, kawat lunak, atau saluran yang tersumbat | Lepaskan kabel yang rusak, periksa keselarasan saluran masuk/rol, dan uji saluran kabel secara terpisah. | Mencoba memasukkan sarang burung melalui lapisan pelindung. |
| Kawat bergerak lurus di dalam pipa pelindung tetapi berhenti ketika dibengkokkan. | Penempatan pipa yang terlalu sempit, lapisan pipa yang rusak, ukuran lapisan pipa yang salah, atau kotoran. | Sederhanakan perutean dan periksa liner, konektor, dan fitting ujung. | Menggulung pipa konduit dengan rapat untuk menjaga area kerja tetap rapi. |
| Kawat mencapai bagian kepala tetapi berhenti di pemandu terakhir. | Pemandu/nozel tersumbat, aus, rusak, atau tidak sesuai | Lepaskan sesuai prosedur yang disetujui dan periksa lubang serta tanda pada bagian tersebut. | Mengebor, mengikir, atau memanaskan komponen untuk memaksa adanya celah. |
| Kawat melengkung atau menggulung setelah keluar dari saluran. | Gesekan terputus-putus, gaya guling berlebihan, kawat cor atau ketidaksejajaran pemandu | Periksa seluruh jalur, kondisi kabel, dan keselarasan keluaran; gerakkan dengan kecepatan rendah yang telah disetujui. | Mengkompensasi dengan perubahan kecepatan umpan yang besar. |
| Kabel keluar terus menerus tetapi tidak terintegrasi. | Sudut kawat, posisi alur, jarak atau parameter proses | Sejajarkan kawat dengan titik pengelasan yang telah ditentukan dan validasi pada sampel uji. | Menyebutnya sebagai penyumbatan nosel padahal aliran mekanis stabil. |
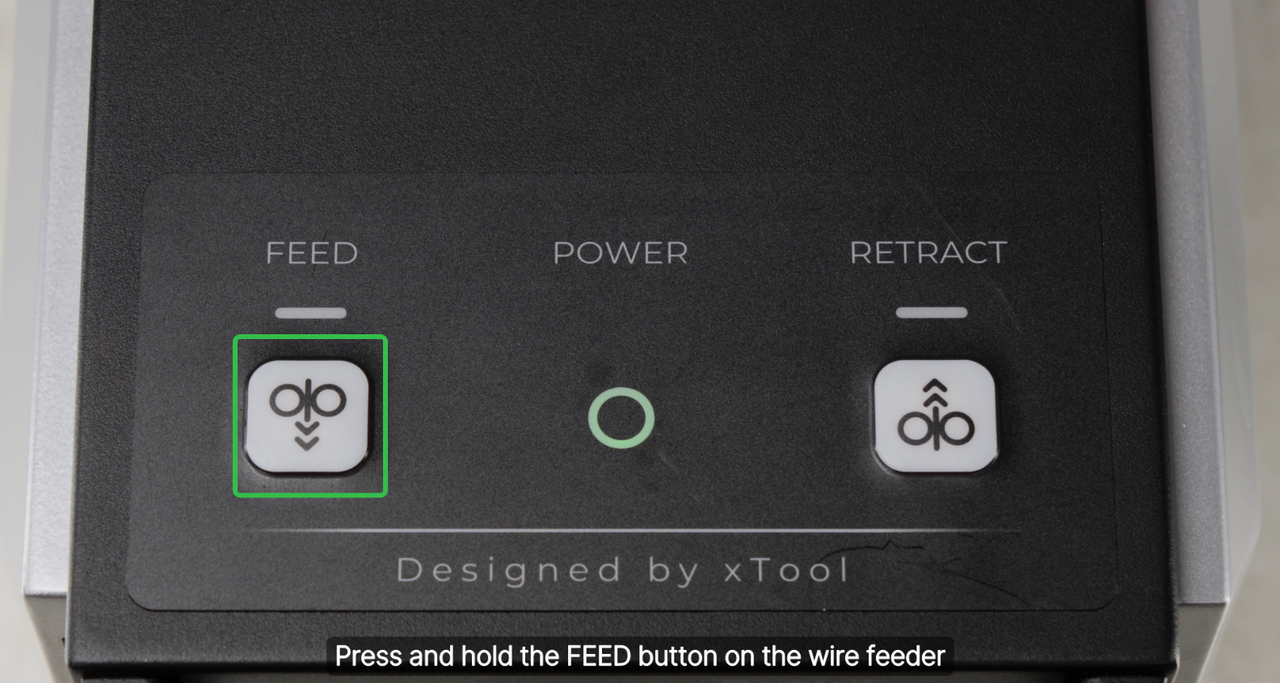
Berlari membuktikan bahwa gerakan itu penting—bukan Kualitas pengelasan.
Gunakan kontrol FEED dan RETRACT khusus peralatan hanya seperti yang dijelaskan dalam manualnya. Gerakan halus ke kedua arah membantu memastikan pengumpan, pelapis, dan pemandu bebas dari hambatan mekanis. Ini tidak memverifikasi penempatan pengisi, penetrasi, fusi, atau perlindungan.
Pastikan pelindung dan komponen terpasang sesuai persyaratan untuk uji jog.
Arahkan stopkontak ke area yang terkontrol dan jauhkan tangan dari kabel yang bergerak.
Perhatikan putaran spul yang konstan dan titik keluar yang tidak berubah di bagian kepala.
Kemudian validasi dengan kupon representatif dan prosedur pengelasan yang disetujui.
Baja dan aluminium tidak akan gagal dalam cara yang sama persis.
Urutan diagnosis tetap sama, tetapi kekakuan kawat pengisi dan kondisi permukaan mengubah bagian sistem mana yang paling sensitif. Gunakan bahan habis pakai dan pengaturan yang ditentukan untuk paduan kawat.
Perhatikan adanya karat, serpihan, dan kontaminasi pada lapisan dalam.
Kawat yang lebih kaku seringkali mentransmisikan gaya pengumpan lebih jauh ke dalam saluran, sehingga hambatan pada pemandu akhir dapat menyebabkan selip gulungan atau tekukan tiba-tiba di bagian masuk. Kawat yang berkorosi atau kotor meningkatkan hambatan dan mengendapkan kotoran di dalam lapisan pelindung.
- Tolak kawat yang berkarat, kotor sekali, bengkok parah, atau memiliki ujung gulungan yang rusak.
- Periksa keberadaan debu logam di dekat rol dan di ujung liner.
- Jangan berasumsi bahwa lapisan baja cocok untuk setiap jenis pengumpan dan kawat.
Lindungi kawat lunak dari tekanan dan gesekan tinggi.
Kawat aluminium lebih mudah berubah bentuk. Tekanan rol yang berlebihan, lubang masuk yang tajam, geometri rol yang salah, atau lapisan gesekan tinggi dapat mengikis atau meratakannya. Bagian yang rusak kemudian dapat tersangkut di pemandu yang berfungsi dengan benar dengan kawat yang tidak rusak.
- Gunakan lapisan dan jenis rol dengan gesekan rendah yang ditentukan oleh pemasok.
- Jaga agar jalur saluran kabel tetap landai dan minimalkan panjang yang tidak perlu.
- Atur ulang tekanan setelah mengganti paduan atau diameter; jangan meniru pengaturan baja.
Jangan menyimpulkan kompatibilitas hanya dari diameter nominal saja. Konfirmasikan paduan kawat, temper, lapisan permukaan, geometri rol, liner, dan pemandu akhir dengan pemasok peralatan, kemudian buktikan kombinasi tersebut pada material yang representatif.
Gantilah penyebabnya—bukan setiap bagian yang ada di kalender.
Interval servis bergantung pada jenis kawat, siklus kerja, lingkungan, pergerakan saluran, dan petunjuk dari produsen peralatan. Gunakan kondisi yang terlihat dan kinerja pengumpanan yang berulang sebagai acuan bersamaan dengan jadwal perawatan.
Ganti pemandu/nosel
Ganti komponen ini jika lubang tersumbat dan tidak dapat diperbaiki dengan metode yang disetujui, lubang keluar berbentuk oval atau rusak, komponen terlalu panas, posisi kawat tidak lagi dapat diulang, atau penandaan tidak sesuai dengan pengaturan yang dibutuhkan.
Ganti lapisan pelindung atau saluran kabel
Gantilah jika bengkok, remuk, terkontaminasi hingga tidak dapat dibersihkan lagi, aus di bagian dalam, ukurannya tidak sesuai, ujungnya rusak, atau menghasilkan hambatan tinggi meskipun digerakkan dengan lembut.
Ganti rol atau kawat
Ganti rol dengan alur yang tajam, aus, atau rusak. Karantina kawat yang berkarat, kotor, hasil cetakannya buruk, bengkok, pipih, terkelupas, atau terkait dengan gulungan yang rusak. Jangan memasukkan kawat yang mencurigakan ke dalam liner baru.
Ketahui kapan harus berhenti melakukan pemecahan masalah.
Berhenti segera ketika
- Emisi laser tidak dapat dinonaktifkan secara pasti.
- Pengunci, tombol berhenti darurat, atau pelindung tampak rusak.
- Pengumpan daya menyala secara tiba-tiba atau alarm muncul kembali setelah direset.
- Saluran, konektor, atau kepala menunjukkan panas, percikan api, atau kerusakan listrik.
- Kawat telah menyatu dengan komponen yang tidak diizinkan untuk dilepas oleh operator sesuai petunjuk manual.
Siapkan bukti yang bermanfaat untuk layanan tersebut.
- Informasi model dan nomor seri mesin las, kepala las, dan pengumpan kawat.
- Paduan pengisi, diameter, merek gulungan dan nomor lot jika tersedia.
- Foto-foto tanda gulungan, lapisan/saluran, ujung pemandu, dan kerusakan kawat.
- Video singkat tentang perilaku FEED/RETRACT dengan laser dinonaktifkan.
- Menampilkan alarm, kecepatan umpan, durasi pekerjaan, dan titik dalam siklus di mana kesalahan dimulai.
- Apakah masalahnya berubah ketika saluran diluruskan atau pemandu akhir dilepas sesuai prosedur yang disetujui.
Kirimkan detail kawat, pengumpan, dan kepala pengelasan.
Oceanplayer dapat meninjau diameter kawat pengisi, material, pengaturan rol dan liner, nosel pengumpan kawat, foto aplikasi, dan target pengelasan Anda. Hasilnya adalah daftar komponen yang lebih jelas dan rencana validasi yang praktis—bukan sekadar angka tekanan atau kecepatan pengumpanan yang umum.
Sumber daya pengelasan terkait
Pertanyaan yang Sering Diajukan (FAQ) tentang kawat las yang macet
Mengapa kawat las saya tersangkut di nosel?
Penyebab umum meliputi kawat yang rusak atau berkarat, pemandu kawat yang tidak sesuai, nosel yang tersumbat atau aus, alur rol penggerak yang salah, tekanan rol yang berlebihan, kelebihan putaran spool, saluran yang tertekuk, liner yang terkontaminasi, atau ketidaksejajaran pada kepala pengelasan. Pertama, pastikan pengumpan benar-benar diaktifkan dan diperintahkan.
Bisakah saya menarik kabel yang macet itu dengan tang?
Jangan melakukan improvisasi saat rol dijepit atau pengumpan dan laser dapat menyala. Gunakan prosedur penarikan atau pelepasan manual dari pabrikan. Menarik terlalu keras dapat merusak liner, attachment kepala, atau pemandu dan dapat meninggalkan bagian yang cacat terjebak di dalamnya.
Apakah saya perlu meningkatkan tekanan rol penggerak saat kawat berhenti?
Jangan lakukan itu sampai jalur hilir diperiksa. Tekanan yang lebih tinggi dapat meratakan kawat lunak, menghasilkan serpihan, atau membentuk sarang burung sementara penyumbatan tetap ada. Atur tekanan hanya sesuai metode pabrikan setelah rol, pelapis, saluran, dan pemandu akhir dipastikan terpasang.
Bisakah saya memperbesar lubang noselnya?
Tidak. Lubang yang membesar atau tidak beraturan mengurangi kontrol posisi dan dapat menggores kawat. Ganti pemandu/nosel dengan bagian yang ditentukan untuk diameter kawat dan sistem, daripada memodifikasi komponen habis pakai presisi.
Bagaimana cara mengetahui apakah nosel atau liner tersumbat?
Dengan emisi laser dinonaktifkan dan mesin dalam kondisi servis yang disetujui, lepaskan gaya rol dan isolasi bagian-bagian sesuai dengan manual. Jika kawat bergerak melalui liner setelah pemandu akhir dilepas, periksa pemandu tersebut. Jika tetap kencang, periksa saluran, liner, dan konektor.
Mengapa kawat dapat masuk saat lurus tetapi macet saat pengelasan?
Saluran kabel dapat tertekuk atau terpelintir lebih kencang pada posisi kerja. Pergerakan pistol semprot juga dapat menarik sambungan kawat ke samping. Arahkan kembali dan sanggah saluran kabel, lalu verifikasi kelancaran aliran kawat di seluruh area kerja.
Mengapa kawat aluminium lebih mudah macet?
Pengisi aluminium lebih lunak dan lebih mudah pipih, terkikis, atau bengkok akibat tekanan rol yang berlebihan, geometri rol yang salah, saluran masuk yang kasar, atau gesekan liner yang tinggi. Gunakan liner gesekan rendah yang ditentukan pemasok dan komponen pengiriman yang kompatibel dengan aluminium.
Apa itu burung bersarang di tempat pakan kawat?
Kondisi kawat kusut atau tertekuk di dekat rol penggerak disebut "birdnesting". Biasanya ini berarti rol terus mendorong melawan hambatan di hilir, atau kawat meleset dari jalur masuk yang seharusnya. Lepaskan kawat yang rusak dan temukan hambatannya sebelum memasang kembali kawat.
Bagaimana jika rol penggerak tidak berputar?
Periksa pengaktifan pengumpanan, pengaturan layar sentuh, daya pengumpanan, konektor, indikator status, dan perintah UMPAN/TARIK yang telah disetujui. Jika kontrol dan koneksi sudah benar tetapi pengumpanan tetap tidak aktif, hentikan dan hubungi layanan.
Mengapa kawat muncul tetapi tidak mengenai kolam las?
Pemandu mungkin tidak sejajar, saluran mungkin menarik sambungan ke samping, atau sudut kawat dan jaraknya mungkin salah. Sejajarkan kawat dengan alur nosel pengelasan dan titik pengelasan yang ditentukan oleh pabrikan, lalu validasi pada sampel uji.
Seberapa sering nozzle dan liner harus diganti?
Ikuti jadwal perawatan dari produsen peralatan dan periksa kondisinya. Ganti suku cadang yang tersumbat, aus, rusak, terkontaminasi melebihi pembersihan yang disetujui, tidak sesuai, atau tidak lagi memberikan aliran yang stabil dan berulang.
Kapan pengelasan uji diperlukan setelah mengatasi kemacetan?
Selalu verifikasi perbaikan pada sampel representatif sebelum kembali ke produksi. Pengoperasian yang halus hanya mengkonfirmasi gerakan mekanis; pengelasan uji mengkonfirmasi penempatan bahan pengisi dan pengaturan gabungan laser, pergerakan, pelindung, dan pengumpanan kawat.
Sumber yang digunakan untuk panduan ini
Nama komponen dan prosedur berbeda-beda tergantung pabrikan. Sumber-sumber ini mendukung kerangka kerja diagnostik; manual untuk mesin yang terpasang tetap menjadi dokumen utama.
- Dukungan xTool — Memecahkan masalah kawat tidak keluar dari kepala pengelasan
- Dukungan xTool — Panduan pemasangan dan penggunaan pengumpan kawat
- Dukungan xTool — Pengaturan pengumpan kawat dan kepala pengelasan MetalFab
- Miller Electric — Panduan Pengguna Sistem Pengelasan Laser Genggam OptX
- Miller Electric — Buku Panduan Pengguna Pengumpan Kawat OptX
- Miller Electric — Lampiran panduan pengiriman kawat OptX
- Miller Electric — Alat pelapis kawat laser genggam