

Annealing vs Tempering vs Quenching: Perbedaan Utama
Pemanasan awal (annealing) biasanya membuat logam lebih mudah dibentuk atau dikerjakan. Pendinginan cepat (quenching) mendinginkannya dengan cepat dan dapat mengeraskan baja yang sesuai. Penempaan (tempering) memanaskan kembali baja yang telah dikeraskan untuk mengurangi kerapuhan dan menetapkan sifat akhirnya. Ini adalah pekerjaan yang berbeda, bukan perlakuan yang dapat saling menggantikan. Pilihan yang tepat bergantung pada paduan, kondisi awalnya, dan fungsi bagian yang telah jadi.
Untuk banyak baja yang dapat dikeraskan, urutannya adalah pemanasan → pendinginan → temper. Proses anil mungkin dilakukan lebih awal untuk keperluan manufaktur, tetapi tidak secara otomatis menjadi bagian dari setiap siklus pengerasan.
Bandingkan ketiga proses tersebut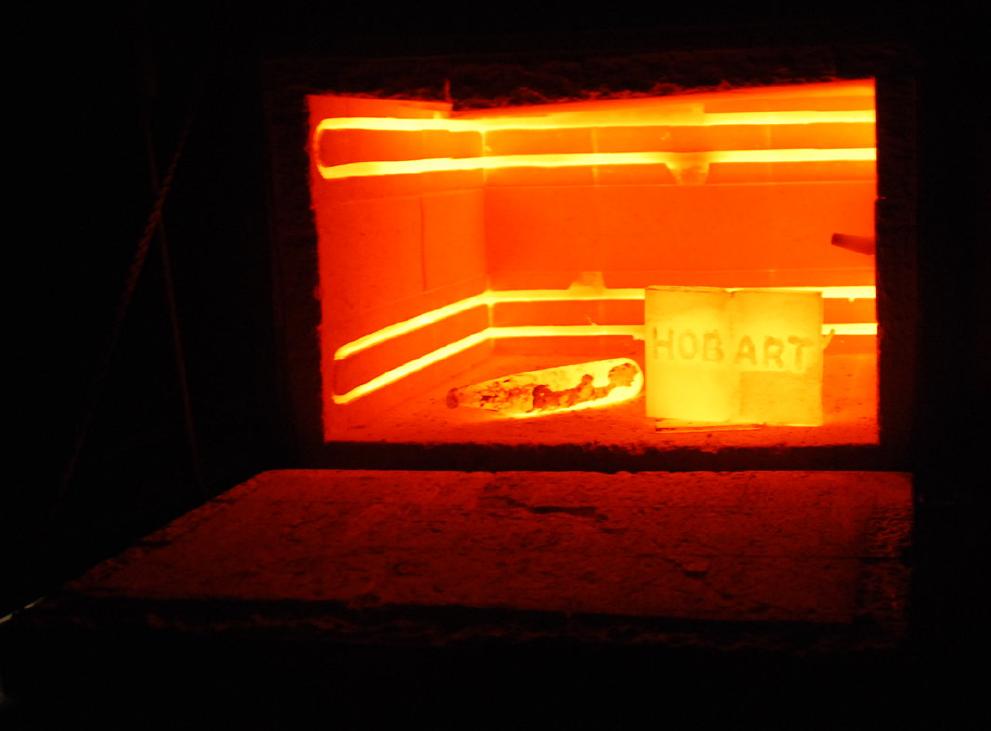
Apa Perbedaan Antara Annealing, Quenching, dan Tempering?
Cara termudah untuk membandingkannya adalah berdasarkan hasil yang diinginkan . Annealing mengubah material menuju kondisi lunak atau yang telah dipulihkan yang bermanfaat. Quenching mengontrol pendinginan cepat. Tempering menyesuaikan baja yang telah dikeraskan setelah langkah pendinginan tersebut.
| Perbandingan | anil | Quenching | Tempering |
|---|---|---|---|
| Tujuan utama | Meningkatkan kelembutan, keuletan, atau struktur awal. | Mendingin cukup cepat untuk menciptakan atau mempertahankan struktur yang dipilih. | Keseimbangan antara kekerasan, ketangguhan, dan stabilitas pada baja yang dikeraskan. |
| Rute baja umum | Panaskan, tahan, dan dinginkan sesuai dengan proses anil yang disebutkan. | Pendinginan cepat setelah austenisasi: pemanasan untuk membentuk struktur austenit yang dibutuhkan. | Panaskan kembali setelah pengerasan, di bawah suhu di mana austenit mulai terbentuk. |
| Efek biasa | Seringkali menurunkan kekerasan dan mengembalikan kemampuan pembentukan. | Dapat meningkatkan kekerasan secara signifikan, tetapi juga meningkatkan tegangan dan kerapuhan. | Biasanya mengorbankan sedikit kekerasan demi keseimbangan sifat yang lebih bermanfaat. |
| Penggunaan khas | Mempersiapkan bahan baku untuk pembentukan atau pemesinan. | Pengerasan poros, perkakas, atau komponen aus yang sesuai. | Membuat komponen yang telah dipadamkan agar sesuai dengan beban penggunaannya. |
| Pengecualian penting | Tidak semua proses anil menggunakan pendinginan lambat; beberapa proses anil larutan membutuhkan pendinginan cepat. | Pendinginan mendadak (quenching) tidak mengeraskan setiap logam. Aluminium dan baja tahan karat austenitik mengikuti aturan yang berbeda. | Bukan sekadar "semakin panas, semakin kuat": beberapa paduan memiliki rentang temper yang terbatas. |
| Apa yang harus diverifikasi | Kondisi akhir, kemampuan dibentuk, kekerasan, dan kualitas permukaan. | Distribusi kekerasan, keretakan, distorsi, dan respons inti. | Kekerasan akhir, sifat mekanik yang dibutuhkan, dan stabilitas dimensi. |
Pada layar kecil, geser tabel ke samping untuk membandingkan ketiga proses tersebut.

Apa yang dilakukan proses anil terhadap logam?
Proses anil mengubah struktur internal logam sehingga dapat memenuhi kebutuhan manufaktur atau layanan. Tujuan umum adalah untuk membalikkan pengerasan kerja : peningkatan kekerasan yang disebabkan oleh pembengkokan, penarikan, atau deformasi dingin lainnya.
Sebuah lembaran yang sulit ditekuk dapat memperoleh kembali keuletannya—kemampuan untuk berubah bentuk tanpa retak—setelah perlakuan anil yang tepat. Ini tidak berarti bahwa perlakuan anil memperbaiki retakan yang ada. Perlakuan anil mengubah kondisi material, bukan fakta bahwa ada cacat.
Istilah "anil" masih belum lengkap tanpa menyebutkan jenis paduan dan jenis anilnya. Perlakuan baja yang umum meliputi:
- Pemanasan penuh: Suatu proses pemanasan terkontrol dan pendinginan lambat yang digunakan untuk mendapatkan struktur yang lebih lunak.
- Proses anil rekristalisasi: Mengembalikan keuletan setelah pengerjaan dingin, seringkali tanpa transformasi penuh yang digunakan dalam proses anil penuh.
- Spheroidisasi: mengubah karbida menjadi bentuk yang lebih bulat, membantu baja karbon tinggi yang sesuai selama pemesinan atau pembentukan dingin.
Nama proses harus sesuai dengan hasil yang diinginkan. Gambaran umum proses annealing dari Bodycote menjelaskan perannya dalam membalikkan pengerasan kerja dan memungkinkan fabrikasi lebih lanjut.
Apakah Annealing Sama dengan Normalisasi atau Penghilangan Tegangan?
Tidak. Dalam praktik baja karbon umum, normalisasi menggunakan pemanasan diikuti pendinginan udara dan seringkali menghasilkan kondisi yang lebih kuat dan keras daripada anil penuh. Ketebalan penampang masih memengaruhi hasilnya. Penghilangan tegangan terutama menargetkan tegangan sisa dan bukan pengganti anil penuh.
Untuk komponen presisi yang bergerak selama proses pemesinan, penghilangan tegangan mungkin perlu dievaluasi. Untuk material yang membutuhkan lebih banyak deformasi, perlakuan panas yang berfokus pada kemampuan pembentukan mungkin merupakan solusi yang tepat. Tentukan tujuan sebenarnya daripada hanya meminta pemasok untuk "melakukan perlakuan panas".
Bagaimana Proses Pendinginan Cepat Mengeras Baja?
Baja yang sesuai akan mengeras ketika jalur pendinginan yang terkontrol mengubah struktur internalnya—bukan hanya karena logam panas menyentuh cairan dingin. Pertama, baja dipanaskan untuk membentuk austenit yang dibutuhkan . Pendinginan yang cukup cepat kemudian dapat menghasilkan martensit , struktur keras yang terbentuk tanpa pergerakan atom jarak jauh yang dibutuhkan untuk transformasi yang lebih lambat.
Pendinginan yang lebih lambat justru dapat menghasilkan ferit dan perlit, atau struktur lain tergantung pada jalur suhu. Bagian yang benar-benar didinginkan secara cepat mungkin mengandung lebih dari sekadar martensit, termasuk austenit yang tersisa setelah pendinginan.
Kekerasan vs Kemampuan Pengerasan
Kekerasan adalah ukuran ketahanan terhadap lekukan pada lokasi tertentu. Kemampuan mengeras menggambarkan seberapa dalam baja dapat mengembangkan struktur yang mengeras dalam kondisi pendinginan tertentu.
Perbedaan ini penting untuk bagian yang tebal. Bagian tengahnya kehilangan panas lebih lambat daripada permukaannya. Oleh karena itu, pembacaan kekerasan permukaan yang tinggi tidak membuktikan bahwa inti poros telah mencapai kondisi yang dibutuhkan.
Contoh ilustratif: sebuah pin tipis dan poros tebal yang terbuat dari baja yang sama didinginkan dalam media yang sama. Poros mungkin memiliki inti yang lebih lunak karena mendingin lebih lambat. Pemeriksaan selanjutnya adalah profil kekerasan dan data kemampuan pengerasan spesifik kelas—bukan peningkatan suhu tungku secara otomatis.

Bagaimana Cara Memilih Media Pendingin?
Pilihlah jalur pendinginan yang dapat mencapai struktur yang dibutuhkan melalui bagian yang relevan tanpa retak atau distorsi yang tidak dapat diterima. "Lebih cepat" tidak selalu berarti lebih baik.
- Air atau air garam Dapat mendinginkan secara agresif, tetapi dapat meningkatkan risiko retak dan distorsi.
- Minyak pendingin Secara umum, dampaknya kurang parah dibandingkan air; namun, kondisi dan pengendalian kebakaran tetap penting.
- Solusi polimer memberikan respons yang dapat dikendalikan, tetapi konsentrasi, suhu, dan kontaminasi memengaruhinya.
- Gas atau udara Dapat disesuaikan untuk beberapa paduan dan penampang. Tidak semua baja dapat dikeraskan secara memadai melalui jalur ini.
Penundaan transfer, suhu bak, pengadukan, jarak antar bagian, dan geometri semuanya memengaruhi riwayat pendinginan yang sebenarnya. Perlakuan bak panas khusus dan pendinginan terputus memerlukan prosedur tersendiri; keduanya bukanlah pilihan tangki yang dapat saling menggantikan.
Mengapa Baja Ditempa Setelah Pendinginan?
Baja yang baru saja dipadamkan mungkin keras tetapi terlalu rapuh atau memiliki tegangan berlebih untuk digunakan. Proses temper memanaskan kembali baja tersebut di bawah suhu transformasi kritis bawahnya —di bawah titik di mana austenit mulai terbentuk selama pemanasan—untuk menyesuaikan struktur dan sifat-sifatnya.
Kompromi yang umum terjadi adalah berkurangnya kekerasan sebagai imbalan atas ketangguhan yang lebih baik dan pengurangan tegangan. Ketangguhan berarti kemampuan untuk menyerap energi sebelum patah; ini tidak sama dengan kekerasan atau kekakuan.
Suhu, waktu, dan jenis baja semuanya berpengaruh. Beberapa baja perkakas menunjukkan pengerasan sekunder : kekerasan dapat meningkat kembali saat karbida terbentuk dan struktur berubah selama proses temper. Beberapa paduan juga kehilangan ketangguhan pada rentang suhu tertentu. Oleh karena itu, responsnya tidak selalu berupa kurva "semakin panas berarti semakin lunak dan semakin tangguh".
Beberapa jenis baja memerlukan beberapa kali perlakuan panas untuk mengatasi perubahan struktural antar siklus. Panduan perlakuan panas baja perkakas Uddeholm menjelaskan efek ini dan mengapa pembacaan kekerasan yang sama tidak selalu berarti kinerja material yang sama.
Untuk baja yang dikeraskan dengan pendinginan cepat, ikuti waktu yang ditentukan antara pendinginan dan penemperan. Membiarkan bagian yang sangat tertekan tanpa perlakuan dapat meningkatkan risiko retak. Pembacaan kekerasan yang tinggi bukanlah alasan untuk melewatkan penemperan.
Panduan tempering Bodycote menjelaskan tujuan kekerasan-ketangguhan dan pentingnya menghindari interval suhu yang tidak sesuai untuk jenis baja tersebut.

Apa urutan perlakuan panas yang benar?
Untuk pengerasan pendinginan konvensional pada baja, urutan kuncinya adalah austenisasi → pendinginan → temper . Annealing adalah perlakuan terpisah yang dapat mempersiapkan material lebih awal. Urutan tersebut berubah ketika tujuan atau paduan berubah.
Gunakan bila pengerjaan sebelumnya menghasilkan keuletan yang tidak memadai.
- Konfirmasikan paduan logam dan kondisi awal.
- Lakukan proses annealing yang sesuai.
- Periksa kemampuan pembentukan dan kondisi permukaan.
- Lanjutkan pembentukan atau pemesinan.
Gunakan saat desain membutuhkan kondisi yang keras dan kuat secara spesifik.
- Lakukan austenisasi dalam kondisi terkontrol.
- Puaskan dahaga melalui jalur yang memenuhi syarat.
- Sesuaikan suhu dengan tingkat kematangannya.
- Periksa bagian yang sudah jadi.
Gunakan metode pengerasan presipitasi paduan tersebut, bukan resep baja.
- Perlakuan panas larutan.
- Dinginkan sesuai petunjuk.
- Penuaan alami atau buatan.
- Verifikasi sifat dan karakteristik yang dibutuhkan.
Bagian baja yang telah dianil dapat dikeraskan kembali jika jenis bajanya sesuai. Namun, proses anil pada komponen yang telah dipadamkan dan ditempa akan mengubah sifat-sifat yang telah Anda tetapkan sebelumnya. Rencanakan seluruh jalur manufaktur sebelum perlakuan panas akhir.
Bagaimana Mutu Logam Mempengaruhi Prosesnya?
Proses pendinginan yang sama dapat menghasilkan hasil yang berbeda pada logam yang berbeda. Bacalah tingkatan dan kondisi lengkap pada sertifikat material sebelum memilih proses.
Baja Karbon Rendah, Baja Karbon Menengah, dan Baja Paduan
Baja karbon rendah biasa memiliki kemampuan terbatas untuk mencapai kekerasan martensitik tinggi di seluruh penampangnya. Permukaan keras di atas inti yang ulet mungkin memerlukan jalur pengerasan permukaan. Baja karbon menengah dan baja paduan yang sesuai adalah kandidat umum untuk proses pendinginan dan temper, tetapi ukuran penampang masih membatasi hasilnya.
Jika Anda memilih jenis baja (grade) daripada siklus produksi, bandingkan perbedaan sifat dan pemilihan baja 1018 vs 1045 dan 4340 pada tingkat material . Jangan berasumsi bahwa nama jenis baja yang familiar menjamin kekerasan bagian jadi.
Besi tahan karat
Baja tahan karat martensitik dapat dikeraskan dan ditempa. Baja tahan karat austenitik umum seperti 304 dan 316 tidak dapat dikeraskan dengan cara pendinginan dan penempaan konvensional yang sama. Baja jenis ini biasanya dianil larutan dan didinginkan dengan cepat untuk mendapatkan kondisi yang diinginkan.
Pendinginan cepat tersebut menggambarkan mengapa pernyataan “pendinginan cepat selalu membuat logam lebih keras” menyesatkan. Panduan pasca-fabrikasi Outokumpu menjelaskan tentang perlakuan panas larutan dan pentingnya jalur pendinginan. Baja tahan karat feritik, dupleks, dan pengerasan presipitasi juga memerlukan perlakuan khusus untuk jenis dan tingkatannya; “tahan karat” bukanlah instruksi perlakuan panas.
Paduan Aluminium yang Dapat Diproses Panas
Paduan seperti 6061 dapat diberi perlakuan larutan, didinginkan cepat (quenching), dan diberi perlakuan penuaan (aging). Pendinginan cepat membantu mempertahankan unsur-unsur paduan dalam larutan; kemudian, perlakuan penuaan mengembangkan endapan penguat. Ini berbeda dengan pembentukan dan penemperan martensit pada baja.
Dalam aluminium, temper menggambarkan kondisi material. Ini tidak berarti paduan tersebut telah mengalami proses temper seperti pada baja. Tidak semua paduan aluminium merespons perlakuan larutan dan penuaan. Lihat penjelasan Bodycote tentang larutan dan penuaan aluminium serta panduan temper aluminium 2024 khusus untuk setiap jenisnya.
Suhu dan Waktu Penahanan Mana yang Harus Anda Gunakan?
Gunakan proses yang spesifik untuk setiap jenis baja dan telah disetujui—bukan bagan umum untuk "baja". Nama perlakuan tersebut menggambarkan tujuan atau tahapan; nama tersebut tidak memberikan instruksi produksi lengkap.
Pengaturan titik panas tungku juga tidak membuktikan bahwa bagian tengah muatan telah mencapai suhu yang dibutuhkan. Ukuran bagian, susunan muatan, laju pemanasan, dan awal periode penahanan yang ditentukan semuanya penting.
- bahan: mutu pasti, nomor lot produksi, bentuk produk, dan kondisi sebelumnya.
- Pemanasan: Tahapan pemanasan awal jika diperlukan, atmosfer, batasan suhu, dan bagaimana suhu beban ditetapkan.
- Memegang: waktu yang dibutuhkan dan apakah dimulai pada pemulihan tungku atau suhu bagian yang diverifikasi.
- Cooling: batas transfer, media, suhu, aliran dan pengaturan beban.
- Kondisi akhir: Urutan perlakuan panas, rentang kekerasan, persyaratan ketangguhan atau kekuatan, dan batasan dimensi.
Jangan menyalin suhu dari foto atau mikrograf. Keberhasilan perawatan pada satu sampel tidak menentukan siklus yang tepat untuk paduan, penampang, atau persyaratan layanan yang berbeda.
Pengerjaan suhu tinggi dan sistem pendinginan melibatkan bahaya luka bakar, kebakaran, asap, dan peralatan. Pengembangan dan perubahan siklus harus sesuai dengan prosedur yang disetujui fasilitas dan operasi perlakuan panas yang terlatih.
Mengapa Bagian yang Diproses dengan Perlakuan Panas Bisa Retak, Melengkung, atau Tetap Lunak?
Mulailah dengan cacat yang teramati dan catatan proses. Beberapa penyebab berbeda dapat menghasilkan gejala yang sama, jadi mengubah satu suhu atau mengganti media pendinginan tanpa bukti dapat memperburuk masalah.
| Masalah yang diamati | Kontributor potensial | Bukti yang berguna untuk diperiksa |
|---|---|---|
| Retakan setelah pengerasan | Konsentrasi tegangan, cacat yang ada, pendinginan yang parah atau tidak merata, siklus termal yang tidak sesuai, atau keterlambatan sebelum proses temper. | Lokasi retak, geometri, inspeksi sebelumnya, catatan pendinginan dan waktu. Simpan bagian yang dicurigai untuk dievaluasi daripada berasumsi bahwa penempaan akan memperbaikinya. |
| Pembengkokan atau kehabisan daya | Bagian yang tidak rata, tegangan sisa, pergeseran atau pemanasan dan pendinginan yang tidak seragam. | Dimensi sebelum/sesudah, orientasi bagian, kontak perlengkapan, dan pengaturan beban. |
| Kekerasan rendah atau bintik-bintik lunak | Bahan yang salah, pemanasan yang tidak sesuai, pendinginan yang tidak memadai, dekarburisasi permukaan, atau uji kekerasan yang tidak dapat diandalkan. | Sertifikat material, catatan termal, persiapan permukaan, dan serangkaian pembacaan kekerasan yang dipetakan. |
| Permukaan keras, inti lunak | Ukuran penampang melebihi respons tingkatan di bawah kondisi pendinginan aktual. | Profil kekerasan permukaan-ke-inti dan bukti kemampuan pengerasan spesifik kelas. |
| Hasil yang tidak terduga setelah proses tempering | Tingkat kekerasan yang salah, suhu atau penahanan yang tidak tepat, siklus yang tidak lengkap, atau respons temper yang spesifik untuk paduan tertentu. | Bukti suhu komponen, jumlah perlakuan panas, riwayat pendinginan, dan kurva perlakuan panas dari pemasok. |
| Sisik atau lapisan permukaan yang lunak | Atmosfer yang teroksidasi, kebocoran, atau hilangnya karbon permukaan selama pemanasan. | Catatan atmosfer, kedalaman metalografi lapisan yang terpengaruh, dan toleransi pemesinan yang tersedia. |
Gulir ke samping pada layar yang lebih kecil. Pemeriksaan ini membantu menyelidiki penyebabnya; pemeriksaan ini tidak mengizinkan pengerjaan ulang atau perilisan.
Apa yang Harus Anda Tentukan dan Periksa Setelah Perlakuan Panas?
Spesifikasi yang bermanfaat menghubungkan sifat-sifat produk jadi dengan catatan material dan proses. Satu kali pengukuran kekerasan tidak dapat membuktikan ketangguhan, kekerasan inti, akurasi dimensi, atau bebas dari retakan.
- Identifikasi bahan dan kondisinya. Sertakan mutu, spesifikasi yang berlaku, nomor lot produksi, revisi gambar, kondisi awal, dan perlakuan akhir yang dibutuhkan.
- Tetapkan batas penerimaan yang terukur. Sebutkan skala kekerasan dan lokasi pengujian, dimensi kritis, batas permukaan, dan persyaratan pengujian mekanis atau retak jika diperlukan.
- Simpan catatan siklus yang sebenarnya. Sertakan bukti pemanasan dan penahanan, kondisi pendinginan atau pendinginan mendadak, dan urutan temper—bukan hanya nama program tungku.
- Periksa lokasi-lokasi yang mewakili. Bagian yang tebal, tepi yang tipis, kedalaman lapisan, dan permukaan kritis mungkin memerlukan pemeriksaan yang berbeda. Sepakati pengambilan sampel dan kupon uji sebelum pemrosesan.
- Kendalikan langkah manufaktur selanjutnya. Rencanakan penggerindaan, pelurusan, pengelasan, atau pemanasan lainnya yang dapat mengubah kondisi yang diterima. Tentukan siapa yang dapat menyetujui pengerjaan ulang.
Untuk permintaan penawaran (RFQ), kirimkan gambar, mutu, pemrosesan sebelumnya, sifat target, batas distorsi, dan catatan yang diperlukan. Hal ini memungkinkan penyedia perlakuan panas untuk menilai kelayakan dan memberikan penawaran untuk proses yang bermakna, bukan hanya penetapan harga untuk operasi "pengerasan" yang tidak terdefinisi.
Bisakah Anda Memproses Logam yang Telah Diberi Perlakuan Panas dengan Laser?
Mungkin saja, tetapi kondisi perlakuan panas harus menjadi bagian dari tinjauan aplikasi. Pengelasan memperkenalkan siklus pemanasan dan pendinginan lokal yang baru; lasan dan zona yang terkena panas di sekitarnya mungkin tidak mempertahankan sifat material induk.
Jangan berasumsi bahwa pengelasan laser yang sempit menghilangkan kebutuhan akan pemeriksaan metalurgi. Untuk baja yang dipadamkan dan ditempa, perlakuan panas selanjutnya juga dapat mengubah kondisi aslinya. Panduan perlakuan panas pasca-pengelasan TWI menjelaskan mengapa riwayat termal ini penting.
Untuk pembersihan laser, tentukan apa yang harus dihilangkan dan apa yang harus tetap tidak berubah, termasuk lapisan permukaan, dimensi, atau lapisan permukaan fungsional. Uji material representatif dalam kondisi sebenarnya daripada menggunakan material pengganti yang tidak diolah.
Diskusikan aplikasi laser dengan Oceanplayer Laser. Bagikan spesifikasi dan kondisi perlakuan panas, gambar atau foto bagian, ketebalan, tujuan pengelasan atau pembersihan, dan pemeriksaan penerimaan yang diperlukan.
Diskusikan aplikasi laser sayaReferensi Teknis
Referensi-referensi ini menjelaskan proses-proses yang mendasarinya. Siklus produksi dan batas penerimaan harus berasal dari spesifikasi material, gambar, dan proses yang berlaku untuk bagian tersebut.
- Monograf NBS 88 — Perlakuan Panas dan Sifat-Sifat Besi dan BajaDigges, Rosenberg dan Geil, 1966. Deskripsi perawatan dasar, efek ukuran penampang dan mikrostruktur; referensi historis, bukan spesifikasi manufaktur saat ini.
- Bodycote — AnnealingPengerasan kerja, keuletan, dan tujuan dari berbagai perlakuan anil.
- Bodycote — PenempaanKeseimbangan kekerasan-ketangguhan, suhu dan waktu, serta batasan khusus untuk setiap tingkatan.
- Bodycote — Solusi dan Usia: Paduan AluminiumUrutan perlakuan larutan, pendinginan cepat, dan penuaan.
- TWI — Perlakuan Panas Pasca Pengelasan dan Penghilangan TeganganBagaimana pemrosesan termal selanjutnya dapat memengaruhi baja yang telah dipadamkan dan ditempa.