

Bisakah Kuningan Menjadi Dilas dengan Laser?
Ya—kuningan dapat dilas laser, tetapi penguapan seng, reflektivitas tinggi, dan aliran panas yang cepat membuatnya kurang toleran dibandingkan baja. Panduan ini menjelaskan pemilihan paduan, pilihan sumber laser, pengendalian porositas dan keretakan, asap, desain sambungan, kawat pengisi, dan pengujian yang harus dilakukan sebelum produksi.
Empat keputusan sebelum pengelasan uji pertama
Mulailah dengan paduan logam, kemudian kendalikan uap seng, sesuaikan laser dengan tantangan penyerapan, dan rancang ekstraksi di sekitar sambungan sebenarnya. Keempat pemeriksaan ini menentukan apakah aplikasi kuningan layak untuk uji pengelasan terstruktur.
Logam dengan kandungan seng rendah umumnya lebih mudah dilas, tetapi bahkan CuZn37 pun dapat dilas dengan proses yang memenuhi syarat.
Tekanan uap dapat mengacaukan lubang kunci, mengeluarkan lelehan, dan meninggalkan pori-pori di bawah lapisan atas yang menarik.
Panjang gelombang sumber, profil berkas, kecepatan rambat, goyangan, dan fokus harus menciptakan jendela energi yang stabil.
Pengelasan kuningan dapat menghasilkan asap seng oksida; kontrol keselamatan harus dirancang untuk proses yang sebenarnya.
Kapan pengelasan laser pada kuningan menjadi ide yang bagus?
Pengelasan laser paling menarik ketika suatu bagian kuningan membutuhkan zona yang terkena panas kecil, sambungan yang presisi, penyaluran energi yang terlokalisasi, atau otomatisasi. Contoh tipikalnya meliputi kontak listrik, rumah sensor, fitting, perangkat keras kecil, rakitan dekoratif, bagian instrumen, dan sub-rakitan kuningan ke baja. Komponen tipis atau kompak dapat memperoleh manfaat karena sinar laser dapat menyalurkan energi ke area yang jauh lebih kecil daripada banyak metode penyambungan konvensional.
Proses ini kurang menarik jika paduan logamnya tidak diketahui, material mengandung timbal, sambungan memerangkap uap, bagian-bagiannya memiliki celah yang tidak konsisten, pengelasan hanya bersifat dekoratif dan dapat disolder pada suhu yang lebih rendah, atau pabrik tidak dapat memasang laser dan kontrol asap yang efektif. Hasil pengelasan yang tampak halus saja bukanlah bukti kualitas: pori-pori akibat seng dan retakan pembekuan mungkin berada di bawah permukaan.
Seperti apa hasil pengelasan laser kuningan yang berhasil?
Hasil yang baik bukan sekadar "berwarna emas." Hasil tersebut memiliki penetrasi yang stabil untuk kebutuhan sambungan, pengisian kurang yang terbatas, kehilangan seng yang terkontrol, tidak ada populasi pori yang tidak dapat diterima, tidak ada jaringan retakan, geometri lapisan yang dapat diulang, dan kondisi permukaan yang sesuai dengan gambar. Rencana inspeksi dapat mencakup penampang yang dipoles, radiografi atau CT untuk pekerjaan kritis, pengujian kebocoran, pengujian tarik atau kupas, pemeriksaan dimensi, dan pemantauan produksi.
Apakah mesin las laser serat genggam cocok untuk kuningan?
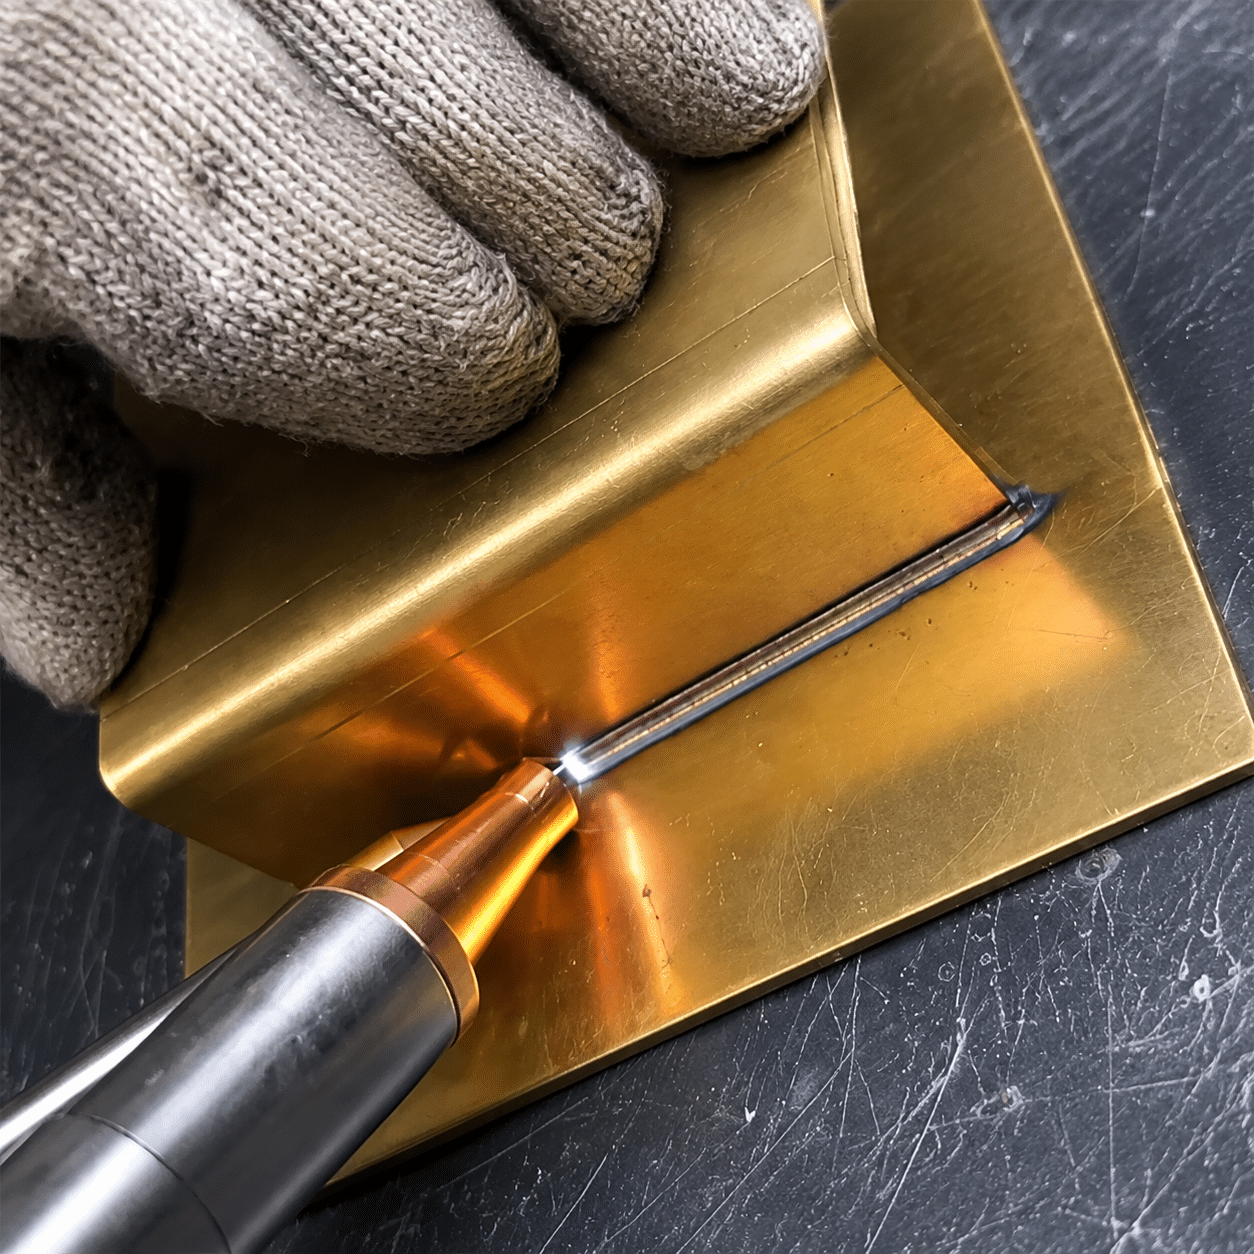
Laser serat genggam 1064 nm dapat digunakan untuk mengelas aplikasi kuningan tertentu, terutama setelah uji sampel membuktikan bahwa sumber, pergerakan berkas, kawat, kecepatan gerak, dan sambungan dapat membentuk sambungan yang stabil. Namun, kuningan kaya akan tembaga dan dapat memantulkan energi inframerah dekat dengan kuat sebelum meleleh. Bagian dengan kandungan seng tinggi atau yang sangat reflektif mungkin memerlukan jendela operasi yang lebih sempit daripada baja, dan beberapa pekerjaan mungkin lebih menyukai panjang gelombang hijau atau sistem profil berkas khusus daripada konfigurasi genggam standar.
Mengapa kuningan lebih sulit dilas laser daripada...? baja?
Kuningan menggabungkan permukaan reflektif yang kaya tembaga dengan seng, unsur paduan yang mudah menguap. Sinar tersebut harus memulai peleburan yang stabil sambil mencegah tekanan uap mengganggu lubang kunci dan mengubah komposisi lokal.
Ketidaksesuaian suhu
Suhu referensi perkiraan untuk memahami proses—bukan titik acuan produksi.
Penyerapan awal rendah
Laser serat inframerah dekat dapat berinteraksi dengan buruk pada permukaan dingin yang kaya tembaga. Penyerapan berubah dengan cepat setelah meleleh, sehingga transisinya bisa mendadak.
Tekanan uap seng
Uap yang keluar dari kolam lelehan dapat menyebabkan percikan, pengisian yang kurang, kapiler yang tidak stabil, dan pori-pori yang terperangkap selama pembekuan.
Aliran panas cepat
Paduan kaya tembaga menghantarkan panas dengan cepat, sehingga daya, ukuran titik, dan kecepatan gerak harus menciptakan fusi tanpa puncak lokal yang berlebihan.
Perubahan komposisi
Kehilangan seng secara selektif dapat mengubah warna las dan komposisi kimia lokal. Las dengan kandungan timbal menimbulkan masalah serius terkait asap dan metalurgi.
Tingkat kuningan mana yang lebih mudah pengelasan laser?
Kemampuan pengelasan biasanya menyempit seiring dengan peningkatan penambahan seng dan bahan yang mudah dikerjakan, tetapi komposisi paduan hanyalah salah satu bagian dari keputusan tersebut. Tabel ini merupakan panduan penyaringan relatif, bukan pengganti sertifikat material dan uji pengelasan.
| Keluarga Brass | Arah komposisi tipikal | Kesesuaian pengelasan laser relatif | Permasalahan proses utama | Langkah selanjutnya yang direkomendasikan |
|---|---|---|---|---|
| Kuningan merah / logam berlapis emas | Sekitar 5–15% seng, kaya tembaga | Lebih menguntungkan | Reflektivitas dan konduksi panas tetap penting. | Tetapkan fokus, kecepatan, dan perlindungan pada kupon. |
| Selongsong peluru kuningan (seperti CuZn30) | Sekitar 30% seng | Uji terkontrol | Uap seng yang lebih banyak dan kemungkinan pengisian yang kurang atau porositas. | Bandingkan sumber, gerakan berkas, dan ventilasi sambungan. |
| Kuningan kuning / CuZn37 | Sekitar 35–37% seng | Jendela yang lebih sempit | Ketidakstabilan lubang kunci, percikan, dan pori-pori internal | Gunakan matriks parameter terstruktur dan penampang lintang. |
| Kuningan bebas potong bertimbal | Penambahan seng dan timbal yang tinggi | Tinjauan spesialis | Pengendalian asap yang mengandung timbal, keretakan, dan komposisi. | Tunda hingga kontrol paduan logam dan EHS dinilai secara profesional. |
| Kuningan yang tidak diketahui atau dilapisi | Paduan dasar atau lapisan yang belum terverifikasi | Jangan menebak | Asap yang tidak diketahui, reaksi pelapisan, dan hasil yang tidak stabil. | Identifikasi paduan dan lapisan sebelum melakukan uji coba laser apa pun. |
Apakah bagian kuningan Anda harganya wajar? Apakah Anda kandidat untuk pengelasan laser?
Pemeriksaan cepat ini membantu mengatur percakapan selanjutnya. Ini tidak menentukan kualitas pengelasan atau menggantikan tinjauan keselamatan.
Jelaskan aplikasi tersebut
Pilih kondisi yang paling mendekati dan diketahui. Bahan yang tidak dikenal harus selalu diprioritaskan pada identifikasi dan pengujian terlebih dahulu.
Percobaan pengelasan laser kuningan yang terkontrol adalah hal yang wajar.
Mulailah dengan matriks kupon dan periksa di bawah permukaan sebelum memastikan konfigurasi mesin.
Hijau vs 1064 nm, pulsa vs CW: Mana yang lebih baik untuk kuningan?
Tidak ada satu jenis laser pun yang cocok untuk semua aplikasi kuningan. Panjang gelombang memengaruhi penyambungan awal, sementara format pulsa, profil pancaran, fokus, dan gerakan menentukan bagaimana energi mencapai sambungan.
| Arah laser | Mengapa ini mungkin membantu | Kandidat tipikal | Keterbatasan utama | Apa yang perlu dibandingkan dalam sebuah uji coba? |
|---|---|---|---|---|
| laser hijau 515 nm | Penyerapan yang lebih tinggi pada material kaya tembaga dapat meningkatkan kopling energi dan inisiasi proses. | Komponen tipis, reflektif, atau paduan tembaga presisi. | Biaya dan ketersediaan sistem khusus | Stabilitas awal, percikan, penetrasi, dan kehilangan seng |
| Serat berdenyut 1064 nm / solid-state | Energi pulsa dan pengaturan waktunya dapat melokalisasi panas pada bagian-bagian kecil. | Pengelasan mikro, penampang tipis, dan sambungan terpisah | Intensitas puncak dapat melontarkan material jika tidak dikendalikan dengan baik. | Tumpang tindih pulsa, energi, fokus, tingkat kawah dan pori |
| Laser serat CW 1064 nm | Sambungan kontinu yang efisien dan ketersediaan industri yang luas | Jahitan yang lebih panjang dan bagian produksi setelah kualifikasi | Penyerapan keadaan dingin yang rendah dan transisi kopling yang tiba-tiba | Peningkatan daya, goyangan sinar, kecepatan, dan stabilitas lubang kunci. |
| Struktur inti dan cincin / balok yang dapat disesuaikan | Mendistribusikan kembali energi untuk menstabilkan lelehan dan lubang kunci. | Kuningan berkandungan seng tinggi dan pengembangan penetrasi dalam yang menuntut | Optik khusus dan rekayasa proses | Keseimbangan cincin/inti, ukuran titik, permukaan sambungan, dan porositas CT. |
Prioritaskan kemampuan pengendalian.
Energi berdenyut atau panjang gelombang yang lebih mudah diserap dapat menciptakan jendela stabil yang lebih luas, tetapi denyut tersebut tidak boleh menyebabkan material yang kaya seng terlempar keluar atau terbakar.
Kendalikan transisi
Untuk pengelasan serat CW, perhatikan peningkatan daya, fokus, goyangan, dan kecepatan gerak agar prosesnya tidak beralih dari refleksi ke penetrasi yang berlebihan.
Uji sendi yang sebenarnya
Mesin genggam harus dinilai dengan perlengkapan sebenarnya, gerakan operator, kawat, gas, ekstraksi, dan sudut akses—bukan hanya pelat datar saja.
Apa penyebab porositas, retak, dan perubahan warna pada kuningan yang dilas laser?
Anggap setiap kerusakan sebagai bukti tentang aliran lelehan, keluarnya uap, distribusi energi, dan kebersihan. Jangan menanggapi setiap masalah hanya dengan meningkatkan daya.
Porositas dan lubang kecil
Uap seng dapat terperangkap saat kolam tertutup. Antarmuka tumpang tindih, lubang kunci yang tidak stabil, dan penghentian mendadak meningkatkan risiko.
- Periksa ventilasi sambungan dan posisi balok.
- Tinjau kecepatan, penurunan daya, dan posisi fokus.
- Potong bagian lasan; jangan hanya menilai permukaannya saja.
Retak panas
Perubahan komposisi, regangan termal, hambatan, dan jalur pembekuan yang tidak menguntungkan dapat menghasilkan retakan di garis tengah atau batas butir.
- Konfirmasikan kandungan paduan dan timbal.
- Kurangi panas berlebih dan hambatan yang tidak perlu
- Evaluasi bahan pengisi dan distribusi berkas yang sesuai.
Pengisian bawah dan percikan
Penguapan yang hebat dapat melontarkan logam cair dan meninggalkan lapisan yang cekung. Intensitas puncak yang berlebihan seringkali menjadi penyebabnya.
- Periksa ukuran titik dan lebar goyangan.
- Stabilkan kopling alih-alih menambah daya.
- Gunakan kabel hanya setelah akar penyebab masalah dipahami.
Residu berwarna hitam atau putih
Endapan oksida dapat mencerminkan panas tinggi, perlindungan yang tidak memadai, atau kondensasi uap yang kaya seng. Warna hanyalah petunjuk, bukan diagnosis lengkap.
- Verifikasi cakupan gas dan posisi nosel.
- Periksa arah ekstraksi dibandingkan dengan pelindung.
- Tinjau kimia permukaan dan masukan panas.
Kurangnya fusi
Reflektivitas, pengiriman yang tidak fokus, kecepatan yang berlebihan, atau akses yang buruk dapat mencegah peleburan yang konsisten bahkan ketika permukaan tampak panas.
- Konfirmasikan lokasi pancaran sinar dan jarak kerja.
- Mengukur penetrasi pada penampang melintang
- Periksa apakah sumbernya sesuai dengan paduan tersebut.
Lebar manik yang tidak stabil
Celah yang bervariasi, gerakan manual, hasil akhir permukaan, atau penyerapan yang berubah dengan cepat dapat membuat sambungan tersebut berganti-ganti antara perilaku konduksi dan perilaku lubang kunci.
- Meningkatkan pemasangan dan konsistensi tepi.
- Rekor kekuatan, kecepatan, dan goyangan secara bersamaan.
- Pertimbangkan otomatisasi untuk produksi berulang.
Bagaimana seharusnya parameter pengelasan laser kuningan? dikembangkan?
Tidak ada resep satu baris yang bertanggung jawab hanya berdasarkan ketebalan. Kembangkan rentang nilai dengan paduan, sambungan, dan uji penerimaan yang sebenarnya sambil memantau cacat di bawah permukaan.
| Variabel | Jika terlalu rendah atau sempit | Jika terlalu tinggi atau lebar | Apa yang harus diverifikasi |
|---|---|---|---|
| Daya laser / energi pulsa | Kurangnya fusi, inisiasi yang tidak konsisten | Percikan, pengisian kurang, kehilangan seng, tembus bakar | Penetrasi, cekungan jahitan, dan pori-pori internal |
| kecepatan perjalanan | Panas berlebih per panjang dan penguapan | Fusi yang tidak memadai dan jahitan yang terputus-putus | Energi garis, kontinuitas manik las, dan area yang terkena panas. |
| Ukuran titik / fokus | Ejeksi intensitas tinggi dan tidak stabil | Kepadatan energi rendah dan fusi dangkal | Jarak kerja, fokus aktual, dan kedalaman fusi |
| Lebar/frekuensi goyangan | Manik sempit dengan toleransi celah terbatas | Permukaan yang dangkal, terlalu lebar, atau terlalu panas | Profil manik-manik, fusi dinding samping, dan distribusi jeda. |
| Gas pelindung | Oksidasi dan perlindungan kolam lelehan yang buruk | Turbulensi yang mengganggu perisai atau aliran uap. | Jarak nosel, pola aliran, dan residu |
| Celah sambungan / jalur ventilasi | Uap terperangkap dalam beberapa konfigurasi pangkuan | Pengisian kurang, ketidaksejajaran, dan kurangnya jembatan | Penampang melintang spesifik sendi—tidak ada celah universal. |
| Umpan kawat | Pengisian celah yang tidak memadai di tempat yang membutuhkan bahan pengisi. | Kawat dingin, penguatan berlebihan, atau ketidakstabilan | Paduan kawat, posisi pemasukan, pengenceran, dan kekuatan sambungan |
Kunci identitas material
Catatlah penamaan paduan, kandungan seng, kandungan timbal, lapisan, ketebalan, dan kondisi permukaan.
Definisikan penerimaan bersama
Tentukan penetrasi, beban, persyaratan kebocoran, tampilan, pori-pori yang diizinkan, dan metode inspeksi.
Jalankan matriks parameter
Ubah satu variabel terkontrol pada satu waktu dan catat daya, kecepatan, fokus, goyangan, gas, dan kawat.
Periksa di luar manik teratas.
Gunakan penampang melintang dan uji mekanis, uji kebocoran, atau uji non-destruktif yang relevan sebelum dirilis.
Kecocokan bisa sama pentingnya dengan... kekuatan laser
Uap membutuhkan jalur keluar yang terkontrol, tetapi sambungan juga membutuhkan cukup logam untuk membentuk celah yang kuat. Geometri terbaik adalah geometri yang telah terbukti pada perakitan sebenarnya.
Jaga agar penyelarasan dapat diulang.
Tepi yang rapat dan konsisten mengurangi variasi lapisan. Celah yang sengaja dibuat dapat membantu beberapa kondisi penguapan tetapi juga dapat menyebabkan pengisian kurang; tentukan terlebih dahulu celah tersebut daripada menggunakan aturan universal 0.1–0.2 mm.
Jangan memerangkap uap seng
Uap yang dihasilkan pada antarmuka dapat meningkatkan tekanan. Tinjau kembali pergeseran berkas, strategi ventilasi, tumpang tindih, posisi penjepit, dan apakah gaya sambungan lain lebih aman.
Lindungi bagian tepinya agar tidak runtuh.
Akses terbuka membantu uap keluar, tetapi tepi yang tipis dapat meleleh kembali dengan cepat. Perlengkapan, sudut pancaran, fokus, dan pengurangan intensitas puncak menjadi penting.
Gunakan kawat untuk alasan yang telah ditentukan.
Bahan pengisi berbahan dasar tembaga atau perunggu silikon yang sesuai dapat menjembatani celah atau menyesuaikan komposisi kimia sambungan, tetapi juga mengubah pengenceran dan sifat sambungan. Pastikan kompatibilitas dengan spesifikasi komponen.
Lindungi tanpa menimbulkan gejolak.
Argon adalah titik awal yang umum; helium atau campurannya dapat dievaluasi untuk aplikasi tertentu. Aliran harus sesuai dengan geometri nosel, akses, dan arah uap.
Hilangkan minyak dan lapisan yang tidak stabil.
Minyak, oksida, lapisan pelapis, dan kontaminasi di bengkel memengaruhi penyerapan, asap, dan porositas. Gunakan metode pembersihan yang terkontrol dan jaga agar sambungan tetap kering sebelum pengelasan.
Pengelasan kuningan membutuhkan kontrol yang dirancang secara teknis—bukan hanya pintu yang terbuka.
Pemanasan paduan yang mengandung seng dapat menghasilkan asap seng oksida yang terkait dengan demam asap logam. Kuningan yang mengandung timbal atau dilapisi dapat menimbulkan bahaya tambahan. Kendalikan asap di sumbernya dan selesaikan perencanaan keselamatan laser Kelas 4 yang diperlukan.
Konfirmasikan paduan dan lapisan sebelum pengujian. Kuningan yang mudah dikerjakan dapat mengandung timbal, dan bagian dekoratif lama mungkin mengandung lapisan atau residu yang mengubah komposisi asap dan perilaku pengelasan.
Tangkap asap sedekat mungkin dengan sumbernya.
Gunakan sistem pembuangan lokal yang dirancang untuk asap dan diposisikan tanpa menarik gas pelindung menjauh dari area pengelasan.
Lakukan penilaian risiko dengan dukungan dari tenaga ahli yang berkualifikasi.
Kapasitas ventilasi dan perlindungan pernapasan harus sesuai dengan paduan logam, tingkat produksi, penutup, dan peraturan setempat.
Kendalikan bahaya laser Kelas 4
Rencanakan area tertutup atau area terkontrol, sistem pengaman, pelindung mata khusus panjang gelombang, permukaan reflektif, pelatihan, dan prosedur darurat.
Verifikasi ekstraksi selama produksi
Lakukan uji coba sistem, periksa filter dan saluran, dan pastikan bahwa perubahan perlengkapan atau nosel tidak menggeser semburan asap keluar dari zona penangkapan.
Kapan sebaiknya Anda melakukan pengelasan brazing, soldering, atau resistance welding? sebagai gantinya?
Proses terbaik adalah proses yang memenuhi persyaratan bersama dengan total risiko dan biaya terendah. Pengelasan laser tidak secara otomatis menjadi pilihan terbaik untuk setiap perakitan kuningan.
| Metode penyambungan | Seringkali cocok untuk | Arah kekuatan | Pertimbangan utama | Pilih itu saat |
|---|---|---|---|---|
| Pengelasan laser | Jahitan presisi, otomatisasi, distorsi rendah, input panas kompak. | Sendi fusi bila memenuhi syarat | Uap seng, reflektivitas, sistem keselamatan, dan pengembangan proses. | Sambungan tersebut memerlukan ketelitian atau kapasitas produksi dan dapat divalidasi dengan benar. |
| Pengelasan TIG / perunggu silikon | Rakitan dekoratif, berkandungan seng tinggi, atau sensitif terhadap celah. | Sambungan dengan bahan pengisi, bukan fusi logam dasar sepenuhnya. | Pengisi yang lebih terlihat dan pekerjaan manual yang terampil. | Suhu logam dasar yang lebih rendah mengurangi alasan untuk mendidihkan seng dari kuningan. |
| Pematerian | Komponen listrik, pipa ledeng, dan komponen tipis dengan beban ringan. | Sambungan suhu rendah, kekuatan rendah | Tidak cocok untuk kebutuhan struktur atau suhu tinggi. | Beban sendi relatif ringan dan kesederhanaan biaya lebih penting daripada fusi. |
| Pengelasan resistansi | Garis-garis yang tumpang tindih, kontak, dan bintik-bintik lokal | Sendi yang mengalami titik atau proyeksi lokal | Akses elektroda, tanda, dan kemampuan jahitan kontinu yang terbatas. | Penyambungan titik dalam jumlah besar lebih penting daripada sambungan kontinu. |
| Pengikatan mekanis / perekat | Rakitan yang sensitif terhadap panas, berbeda jenis, atau dapat diservis | Tergantung pada desain pengikat atau perekat. | Komponen tambahan, waktu pengeringan, atau ukuran sambungan | Risiko panas dan asap lebih besar daripada nilai manfaat sambungan las. |
Hasil yang meyakinkan membutuhkan lebih dari sekadar... manik-manik atas yang cantik
Gambar-gambar aplikasi Oceanplayer ini mengilustrasikan jenis bukti yang harus dikumpulkan dalam uji pengelasan. Uji kuningan Anda harus diberi label dengan paduan, ketebalan, pengaturan, dan hasil inspeksi.


Saksikan prosesnya—lalu mintalah pengujian khusus untuk bahan kuningan.
Tinjau proses pengelasan, pergerakan obor, persiapan sambungan, dan hasil akhir sambungan. Untuk pengelasan kuningan, kirimkan paduan, ketebalan, desain sambungan, dan target inspeksi yang tepat agar pengujian sampel dapat fokus pada uap seng, porositas, dan pengendalian retak.
Periksa kekuatan las kuningan sebelum memilih mesin.
Bagikan sertifikat paduan, ketebalan, gambar sambungan, panjang jahitan, volume produksi, dan persyaratan penerimaan. Oceanplayer dapat membantu mengidentifikasi arah pengujian dan konfigurasi mesin yang tepat.
Mengidentifikasi
Konfirmasikan jenis paduan, seng, timbal, lapisan, ketebalan, dan jenis sambungan.
uji
Bandingkan arah laser, daya, kecepatan, fokus, gas, dan kawat.
Mengesahkan
Potong, periksa, dan uji hasil pengelasan sesuai dengan persyaratan sebenarnya.
Mesin las laser, panduan, dan informasi terkait. alat teknik
Gunakan halaman-halaman ini untuk membandingkan konfigurasi mesin dan mengukur input panas, kebutuhan kawat, dan perencanaan gas pelindung sebelum pengujian sampel.
Pengelasan laser kuningan FAQ (Pertanyaan Umum)
Jawaban singkat untuk pertanyaan umum dari pembeli dan teknisi mengenai pengelasan kuningan dengan laser serat optik.
Apakah kuningan bisa dilas dengan laser?
Ya. Kuningan dapat dilas laser jika paduannya telah diidentifikasi dan prosesnya mengontrol reflektivitas, penguapan seng, kesesuaian sambungan, pelindung, ekstraksi, dan inspeksi pengelasan yang diperlukan. Kuningan dengan kandungan seng tinggi atau timbal memerlukan evaluasi yang lebih hati-hati.
Bisakah laser serat optik mengelas kuningan?
Laser serat 1064 nm dapat mengelas aplikasi kuningan tertentu, tetapi kuningan dingin menyerap energi inframerah dekat dengan buruk dan kopling dapat berubah dengan cepat setelah meleleh. Uji sampel harus memastikan kompatibilitas sumber, pergerakan berkas, fokus, kecepatan, dan kualitas pengelasan internal.
Apakah laser hijau lebih baik untuk pengelasan kuningan?
Panjang gelombang hijau sekitar 515 nm diserap lebih efektif oleh material kaya tembaga dibandingkan cahaya inframerah dekat konvensional, yang dapat meningkatkan inisiasi dan stabilitas proses. Namun, hal ini tidak secara otomatis lebih unggul untuk setiap sambungan; daya, profil pancaran, ketebalan, kecepatan, dan biaya produksi tetap menjadi faktor penting.
Mengapa kuningan yang dilas laser bisa berpori-pori?
Seng dapat menguap sebelum matriks kaya tembaga sepenuhnya meleleh. Jika uap tersebut terperangkap saat cairan mengeras, ia akan meninggalkan pori-pori. Geometri sambungan, stabilitas lubang kunci, kecepatan gerak, fokus, penurunan suhu, dan keluarnya uap semuanya memengaruhi hasilnya.
Mengapa kuningan retak saat pengelasan laser?
Kemungkinan penyebabnya meliputi hilangnya seng, penambahan timbal atau paduan lainnya, regangan termal, pengekangan yang berlebihan, aliran lelehan yang tidak stabil, dan jalur pembekuan yang tidak menguntungkan. Konfirmasikan paduan dan periksa lokasi retakan sebelum mengubah parameter.
Apakah pengelasan laser kuningan memerlukan gas pelindung?
Sebagian besar uji coba pengelasan fusi menggunakan strategi pelindung inert seperti argon, dengan helium atau campurannya dipertimbangkan untuk proses tertentu. Gas dan laju alir yang tepat bergantung pada desain nosel, akses, paduan, kecepatan, dan kondisi permukaan yang dibutuhkan.
Apakah pengelasan laser kuningan membutuhkan kawat pengisi?
Tidak setiap sambungan membutuhkan bahan pengisi. Kawat dapat membantu menjembatani celah yang terkontrol, membentuk sambungan yang estetis, atau menyesuaikan komposisi kimia las. Paduan pengisi, pengenceran, dan sifat sambungan harus divalidasi untuk aplikasi tersebut.
Bisakah Anda mengelas kuningan ke baja tahan karat menggunakan laser?
Pengelasan laser kuningan ke baja tahan karat yang berbeda secara teknis dimungkinkan, dan penelitian yang dipublikasikan telah mempelajari sambungan laser berdenyut. Perbedaan penyerapan, konduktivitas termal, perilaku peleburan, dan pembentukan intermetalik membuat posisi dan pengujian berkas laser menjadi sangat penting.
Berapa daya terbaik untuk pengelasan laser kuningan?
Tidak ada nilai daya universal. Daya yang dibutuhkan bergantung pada paduan, kandungan seng, panjang gelombang, format pulsa, profil berkas, ukuran titik, ketebalan, sambungan, kecepatan, dan target penetrasi. Anggaplah rekomendasi daya yang terisolasi sebagai tidak lengkap sampai sampel diuji.
Apakah asap seng dari pengelasan kuningan berbahaya?
Pemanasan logam yang mengandung seng dapat menghasilkan asap seng oksida yang terkait dengan demam asap logam. Identifikasi paduan logam tersebut, tangkap asapnya dengan sistem pembuangan lokal yang dirancang khusus, nilai paparan pekerja, dan ikuti persyaratan kesehatan kerja dan keselamatan laser yang berlaku.
Apakah saya sebaiknya mengelas laser atau menyolder kuningan?
Pilih pengelasan laser ketika sambungan fusi yang presisi, distorsi rendah, atau otomatisasi membenarkan pengembangan proses dan persyaratan keselamatan. Penyambungan dengan patri mungkin lebih baik untuk bagian dekoratif, bagian dengan kandungan seng tinggi, atau bagian yang sensitif terhadap celah yang tidak memerlukan fusi logam dasar secara penuh.
Bagaimana cara saya melakukan kualifikasi pengelasan laser kuningan sebelum produksi?
Konfirmasikan paduan dan pelapis, tentukan kriteria penerimaan, kembangkan rentang parameter yang terdokumentasi, buat sampel representatif, dan selesaikan pengujian mekanis, kebocoran, atau pengujian non-destruktif yang diperlukan untuk komponen sebenarnya.
Referensi teknis dan sumber keselamatan
Panduan ini menerjemahkan penelitian yang telah dipublikasikan dan pedoman keselamatan pemerintah ke dalam informasi perencanaan yang mudah dipahami oleh pembeli. Panduan ini tidak menyediakan prosedur pengelasan yang berkualifikasi atau desain keselamatan khusus lokasi.
- Hugger dkk., “Pengelasan Sinar Laser pada Kuningan,” Physics Procedia 56 (2014) — Perilaku lubang kunci CuZn37 dan penguapan seng.
- Laser Zentrum Hannover, “Pengelasan sinar laser kuningan dengan kombinasi sinar inti dan cincin” (2023) — Studi penetrasi dalam CuZn37/CuZn39Pb3.
- Fraunhofer, studi proses laser hijau 515 nm pada tembaga — konteks penggandengan panjang gelombang untuk material kaya tembaga.
- Panduan Saku NIOSH: Asap Pengelasan — jalur paparan, gejala, dan konteks kesehatan kerja.
- Basis Data Kontrol Teknik NIOSH: Ventilasi pembuangan lokal pengelasan — panduan pengendalian penangkapan sumber.