

Memilih Panjang Gelombang dan Ukuran Titik untuk Pembersihan Laser
Pilih panjang gelombang berdasarkan kontras optik antara kontaminan dan substrat. Pilih ukuran titik berdasarkan fluks dan resolusi yang dibutuhkan proses. Kedua nilai tersebut tidak boleh dipilih secara terpisah: energi pulsa, profil berkas, fokus, kecepatan pemindaian, dan tumpang tindih menentukan apa yang sebenarnya diterima permukaan.
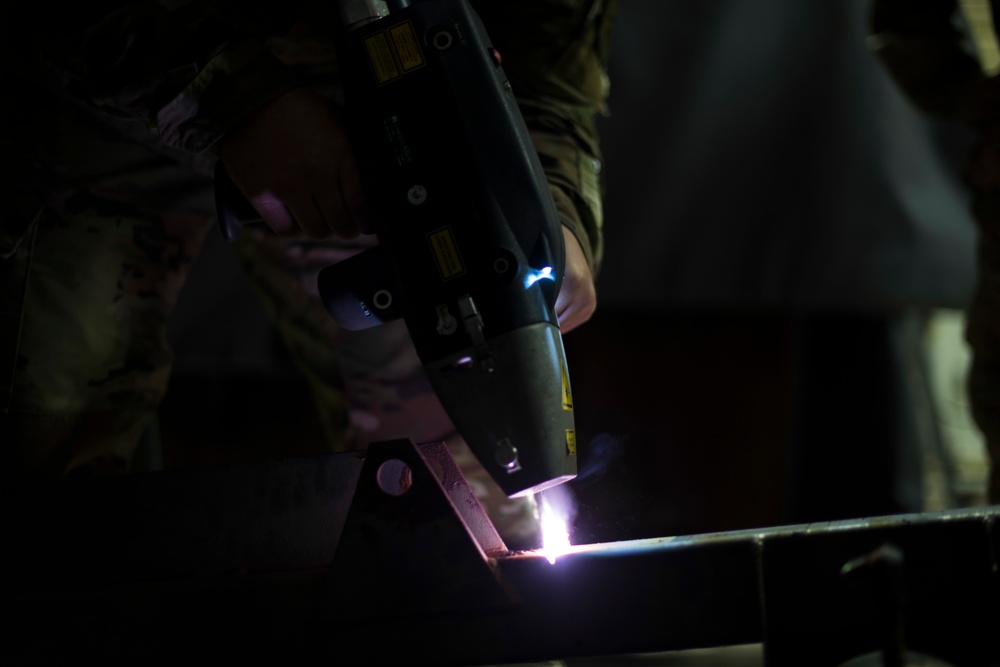
Percobaan praktis pertama untuk karat, oksida, dan lapisan pada banyak logam, tetapi bukan resep universal.
Carilah pengikatan kontaminan yang kuat sambil menjaga substrat tetap di bawah ambang batas kerusakannya.
Pada energi pulsa konstan, titik optik yang lebih kecil meningkatkan energi per satuan luas dengan cepat.
Titik fokus mikroskopis tersebut disapu untuk menciptakan pola pembersihan yang jauh lebih luas dan terlihat.
Mulailah dengan pasangan material, bukan brosur mesin.
Pembersihan laser bersifat selektif hanya ketika kontaminan dapat dihilangkan dalam rentang proses yang tidak menimbulkan peleburan, oksidasi, perubahan warna, kekasaran, atau perubahan struktural yang tidak dapat diterima pada substrat.
Oleh karena itu, perbandingan pertama bukanlah sekadar baja versus aluminium. Ini adalah karat pada baja , epoksi pada aluminium , minyak pada baja tahan karat , atau jelaga pada batu . Panjang gelombang memengaruhi bagaimana kedua lapisan menyerap cahaya. Ukuran titik memengaruhi bagaimana energi pulsa didistribusikan ke area tersebut. Durasi pulsa, laju pengulangan, kecepatan pemindaian, dan tumpang tindih menentukan bagaimana energi tersebut terakumulasi seiring waktu.
Percobaan pembersihan logam industri praktis sering dimulai dengan sumber serat berdenyut 1064 nm karena ketersediaannya luas, pengiriman berkasnya sudah matang, dan banyak proses yang dipublikasikan menggunakannya. Namun, itu tidak berarti logam yang dipoles selalu menyerap 1064 nm dengan kuat, atau bahwa 532 nm dan 355 nm secara otomatis lebih lembut. Tinjauan yang dipublikasikan menekankan bahwa hasilnya sangat bergantung pada kasus dan harus ditetapkan melalui percobaan.
Pemilih titik awal panjang gelombang dan ukuran titik
Jelaskan aplikasi untuk menerima arahan uji coba konservatif. Ini adalah alat bantu perencanaan teknik, bukan resep laser yang terkualifikasi atau pengganti pengujian sampel.
Jelaskan tugas pembersihan
Pemeriksaan ukuran titik dan fluks
Masukkan energi pulsa tunggal dan diameter titik optik. Untuk berkas Gaussian, kalkulator juga melaporkan perkiraan fluks puncak ketika diameter didefinisikan pada tingkat intensitas 1/e².
Apa yang sebenarnya diubah oleh panjang gelombang 1064 nm, 532 nm, dan 355 nm?
Perubahan panjang gelombang memengaruhi reflektansi, kedalaman penyerapan, respons fotokimia, titik optik yang dapat dicapai, dan perilaku optik pelindung. Hal ini tidak menggantikan pengembangan proses.
| Keluarga panjang gelombang | Rute sumber tipikal | Mengapa hal itu dapat dianggap | Peringatan utama |
|---|---|---|---|
| 1030-1080 nm inframerah dekat | Serat ytterbium, fundamental Nd:YAG | Rute industri yang paling umum; pengiriman yang matang; dasar bukti yang kuat untuk karat, oksida, minyak, dan lapisan pada logam. | Logam polos dapat memantulkan cahaya; selektivitasnya bervariasi tergantung pada oksida dan lapisan akhir; sinar tak terlihat menimbulkan bahaya pantulan yang serius. |
| hijau tampak 532 nm | Nd:YAG dengan penggandaan frekuensi | Dapat meningkatkan kontras kopling untuk pigmen, oksida, dan logam tertentu; berguna dalam konservasi komparatif dan studi presisi. | Terlihat tidak berarti aman; perubahan warna substrat atau perubahan pigmen dapat terjadi; konversi mengurangi kesederhanaan sistem. |
| UV 355 nm | Nd:YAG harmonik ketiga | Dapat mendukung interaksi dangkal, bintik-bintik terbatas difraksi yang lebih kecil, dan pengikatan yang lebih kuat ke polimer atau senyawa organik tertentu. | Aspek optik, biaya, dan perawatannya menuntut banyak hal; sinar UV dapat merusak polimer, lapisan, kulit, dan mata; ini bukan "mode lembut" biasa. |
| Sinar UV/inframerah menengah lainnya | Excimer, CO₂ dan sumber khusus | Berguna jika kontaminan atau media transfer tertentu memiliki pita serapan yang menguntungkan. | Integrasi ceruk, optik, dan persyaratan keselamatan; bukti harus sesuai dengan sistem material yang tepat. |
Kontras penyerapan
Ukur atau bandingkan seberapa kuat lapisan yang tidak diinginkan dan substrat yang diinginkan menyerap panjang gelombang kandidat. Cara idealnya adalah menghilangkan lapisan tersebut sebelum substrat mencapai ambang batas kerusakannya.
Penetrasi optik
Kedalaman penyerapan berubah tergantung pada panjang gelombang dan material. Lapisan tipis, korosi berpori, dan lapisan tembus cahaya dapat merespons melalui mekanisme termal, fotomekanis, atau fotokimia yang berbeda.
Stabilitas proses
Panjang gelombang terbaik bukanlah sekadar panjang gelombang yang membersihkan paling cepat pada satu sampel. Panjang gelombang tersebut harus mampu mentoleransi kesalahan fokus, variasi ketebalan, tumpang tindih, dan perbedaan antar bagian.

“Logam menyerap inframerah dengan baik” terlalu sederhana.
Reflektansi bergantung pada panjang gelombang, paduan, suhu, kekasaran, keadaan oksidasi, dan sudut datang. Permukaan tembaga yang dipoles dan lapisan oksida tembaga gelap tidak setara secara optik. Sampel baja berkarat dan baja yang baru terpapar juga tidak setara. Kontras ini dapat membantu menghasilkan perilaku pembatasan diri dalam beberapa kasus, tetapi hal itu harus dibuktikan dan bukan diasumsikan.
Demikian pula, panjang gelombang hijau atau UV dapat meningkatkan penyerapan baik pada kontaminan maupun substrat. Penghilangan yang lebih baik hanya bermanfaat jika ambang batas kerusakan tetap lebih tinggi daripada ambang batas pembersihan. Penelitian komparatif pada material warisan budaya telah menunjukkan bahwa pergantian panjang gelombang juga dapat menyebabkan perubahan warna atau mempersempit rentang proses.
Titik optik tidak sesuai dengan lebar pembersihan yang diiklankan.
Galvanometer atau pemindai goyang (wobble scanner) menyapu berkas terfokus kecil melalui garis, lingkaran, atau pola lainnya. "Lebar pembersihan" yang dihasilkan sebesar 100 mm, 200 mm, atau 300 mm menggambarkan pola yang dipindai, bukan lebar berkas optik 100 mm.
Sinar yang keluar dari laser
Daya, energi pulsa, panjang gelombang, kualitas pancaran, dan polarisasi memulai rangkaian tersebut.
Titik fokus
Kolimator, pemindai, lensa F-theta, posisi fokus, dan M² menentukan titik optik.
Pola yang dipindai
Titik kecil tersebut disapu melintasi bentuk yang lebih luas dengan kecepatan dan frekuensi yang telah ditentukan.
Dosis yang diberikan
Tumpang tindih pulsa, jarak antar garis, lintasan, dan toleransi fokus menciptakan hasil yang terakumulasi.
Ketika area yang lebih kecil membantu
- kontaminasi lokal di sekitar fitur, sambungan, atau tepi;
- resolusi spasial tinggi dan zona pengecualian yang sempit;
- sistem energi pulsa rendah yang membutuhkan fluks yang lebih tinggi;
- Pemetaan ambang batas laboratorium dengan profil berkas terukur.
Titik fokus yang lebih kecil juga dapat menciptakan fluks puncak yang berlebihan, perubahan tekstur yang cepat, dan kedalaman fokus yang sempit. Ini bukan berarti pilihan yang "lebih lembut" secara otomatis.
Ketika area yang lebih besar membantu
- menurunkan fluks pada energi pulsa yang sama;
- meningkatkan toleransi fokus pada bagian yang sedikit tidak rata;
- menciptakan jendela proses teknis yang lebih luas dan seragam;
- Mendukung cakupan ketika sumber memiliki energi pulsa yang cukup.
Ukuran titik optik yang lebih besar mungkin tidak dapat menghilangkan lapisan tersebut jika energi pulsa tidak mencukupi. Meningkatkan lebar pemindaian tanpa mengubah titik optik hanya akan menyebarkan perawatan ke pola yang lebih luas.
Ukuran titik penting karena mengubah fluks energi.
Fluensi adalah energi pulsa dibagi dengan luas area yang disinari, biasanya dilaporkan dalam J/cm². Jika energi pulsa tetap dan diameter dikurangi setengahnya, luas area melingkar menjadi seperempatnya dan fluensi rata-rata menjadi empat kali lebih tinggi.

Energi denyut nadi
Daya rata-rata dibagi dengan laju pengulangan hanya memberikan energi pulsa jika output sumber dan mode mendukung hubungan tersebut. Konfirmasikan bentuk gelombang dan batasan sebenarnya dari mesin tersebut.
Profil balok
Berkas Gaussian memiliki fluks pusat yang lebih tinggi daripada berkas top-hat seragam dengan energi total dan luas nominal yang sama. Titik panas mengurangi margin proses.
Akumulasi
Fluensi pulsa tunggal mungkin tampak dapat diterima, sementara tumpang tindih yang tinggi, beberapa lintasan, atau pemindaian lambat mengakumulasi energi yang cukup untuk mengubah warna atau melelehkan substrat.
Tentukan diameter sebelum membandingkan resep.
Nilai "ukuran titik" yang dipublikasikan tidak dapat saling menggantikan kecuali metode pengukuran dan definisi berkas sinar dinyatakan.
| Definisi titik | Apa yang dijelaskannya | Risiko jika disalin dengan tidak benar | Praktik pelaporan yang lebih baik |
|---|---|---|---|
| diameter 1/e² | Lebar berkas Gaussian standar di mana intensitas turun menjadi 1/e² dari puncaknya. | Menggunakannya sebagai diameter topi tinggi akan meremehkan puncak tengahnya. | Laporkan diameter x dan y, posisi fokus, dan model profil berkas. |
| FWHM | Lebar penuh pada setengah intensitas maksimum. | Secara numerik lebih kecil dari diameter 1/e² untuk berkas Gaussian yang sama. | Nyatakan FWHM secara eksplisit dan konversikan sebelum perbandingan fluks. |
| Bekas luka bakar/ablasi | Tanda yang terlihat di atas ambang batas yang bergantung pada material. | Berubah tergantung pada energi pulsa dan target; bukan pengukuran lebar berkas secara langsung. | Gunakan profiler berkas atau metode ujung pisau terkalibrasi bila memungkinkan. |
| Lebar pindai | Pola galvanometer keseluruhan di seluruh permukaan. | Bisa berukuran puluhan atau ratusan milimeter sementara titik optiknya berukuran di bawah milimeter. | Laporkan titik optik, lebar pola, jenis pola, dan kecepatan pemindai secara terpisah. |

Petunjuk awal untuk pekerjaan pembersihan umum
Ini adalah petunjuk percobaan, bukan rentang parameter universal. Komposisi kimia pelapis, ketebalan, kondisi paduan, dan kriteria penerimaan dapat membalikkan pilihan yang tampak.
Mulailah dengan pulsa 1064 nm; bandingkan dengan CW untuk pekerjaan berat dan kasar.
Pembersihan serat berdenyut adalah titik awal yang logis ketika pelestarian substrat dan kontrol permukaan menjadi penting. Struktur besar dan berkarat parah mungkin membenarkan perbandingan dengan pembersihan gelombang kontinu (CW), tetapi periksa masukan panas, tekstur, dan korosi residual di lubang-lubang tersebut.
Strategi spot: Gunakan fokus optik yang berkualitas; atur lebar pemindaian untuk cakupan dan tumpang tindih, bukan sebagai pengganti kontrol fluks.Tetapkan ambang batas penghilangan lapisan dan perubahan paduan.
Reflektansi aluminium, temper paduan, dan pigmen pelapis bervariasi. Uji pulsa 1064 nm praktis secara komersial, tetapi kualifikasi proses harus memperhatikan peleburan, pengolesan, perubahan warna, dan perubahan daya rekat.
Strategi spot: Mulailah secara konservatif dengan area efektif yang lebih besar atau energi pulsa yang lebih rendah, kemudian persempit rentang tersebut melalui mikroskop dan uji adhesi.Bandingkan panjang gelombang hanya jika hal itu meningkatkan selektivitas.
Tembaga, kuningan, dan oksida keduanya dapat bereaksi sangat berbeda pada panjang gelombang 1064 dan 532 nm. Hasil konservasi logam yang dipublikasikan beragam, sehingga perbandingan dua panjang gelombang mungkin lebih informatif daripada mengasumsikan satu pengaturan universal.
Strategi spot: Ukur berkas cahaya dan dokumentasikan warna, konduktivitas, dan kimia permukaan setelah setiap langkah fluks energi.Penampilan yang bersih bukanlah kriteria penerimaan.
Suatu permukaan mungkin tampak bersih namun masih mengandung residu karbonisasi. Validasi dengan perilaku pemecahan air, energi permukaan, spektroskopi, porositas las, atau kekuatan ikatan sesuai dengan kebutuhan produksi sebenarnya.
Strategi spot: Hindari fluks energi pusat yang berlebihan dan pastikan bahwa tumpang tindih tidak menyebabkan residu menempel pada substrat.Utamakan pembersihan berdenyut terkontrol dan fokus yang berulang.
Tekstur, fitur dimensi, dan permukaan pelepasan dapat terpengaruh sebelum kerusakan makroskopis yang jelas muncul. Profil pancaran yang stabil dan jarak yang dikontrol oleh perlengkapan lebih penting daripada kekuatan pancaran utama.
Strategi spot: Gunakan langkah-langkah kecil dan terukur dalam fluks energi dan periksa kekasaran serta tepi fitur di antara percobaan.Gunakan pengujian material khusus, bukan pengaturan awal pembersihan logam.
Beberapa lapisan, pigmen, kelembapan, pengisi, dan perbaikan tersembunyi dapat menghasilkan respons warna atau retakan yang tidak terduga. Uji coba komparatif 1064, 532, atau 355 nm mungkin hanya dapat dibenarkan di bawah pengawasan ahli.
Strategi spot: Dokumen tersebut mendefinisikan berkas sinar dan menggunakan inspeksi skala mikro, pengukuran warna, dan paparan bertahap.Enam variabel yang dapat membatalkan keputusan panjang gelombang.
Durasi pulsa
Pulsa nanodetik, pikodetik, dan femtodetik mentransfer energi pada skala waktu yang sangat berbeda. Daya rata-rata saja tidak dapat memprediksi respons termal.
Tingkat pengulangan
Frekuensi yang lebih tinggi mengubah energi pulsa dan jarak antar pulsa. Hal ini dapat meningkatkan keseragaman atau menyebabkan penumpukan panas tergantung pada kecepatannya.
Kecepatan pindai
Kecepatan mengontrol berapa banyak pulsa yang mencapai setiap lokasi. Panjang gelombang yang tampak aman pada kecepatan tinggi dapat merusak permukaan saat gerakan melambat.
Tumpang tindih arsiran
Tumpang tindih antar baris memengaruhi garis-garis, area yang terlewat, dan dosis kumulatif. Hal ini harus dioptimalkan dengan titik optik dan geometri pola.
Posisi fokus
Bagian yang melengkung dan pergerakan operator mengubah ukuran titik fokus. Kedalaman fokus yang sempit dapat menyebabkan variasi fluks yang besar meskipun terjadi kesalahan jarak yang relatif kecil.
Atmosfer dan gumpalan asap
Asap, plasma, dan partikel yang terlepas dapat menghalangi pulsa berikutnya, menyebabkan pengendapan ulang material, mencemari optik, dan mengubah jendela proses yang tampak.
Buat jendela proses dengan sampel representatif.
Tujuannya bukanlah untuk menemukan satu pengaturan yang secara visual mengesankan. Tujuannya adalah untuk mengidentifikasi pengaturan stabil terendah yang memenuhi kriteria penerimaan di seluruh variasi produksi normal.
Definisikan tumpukan
Catatlah jenis substrat, lapisan akhir, komposisi kimia kontaminasi, ketebalan, dan variabilitasnya.
Penerimaan tetap
Sebutkan kebersihan, kekasaran, warna, daya rekat, konduktivitas, atau kualitas pengelasan.
Ambang batas peta
Tingkatkan fluks secara hati-hati hingga proses penghapusan dimulai, lalu identifikasi perubahan substrat pertama.
Optimalkan gerakan
Sesuaikan kecepatan pemindaian, tumpang tindih pulsa, jarak antar garis, pola, dan jumlah lintasan.
Tantang jendela itu
Uji kesalahan fokus, kontaminasi tebal dan tipis, tepi, kurva, dan pengoperasian berulang.
Apa yang permukaannya sampaikan kepada Anda
| Hasil yang diamati | Kemungkinan penyebabnya | Pemeriksaan terkontrol pertama |
|---|---|---|
| Sisa-sisa tertinggal di tengah. | Fluensi tidak mencukupi, perisai asap, panjang gelombang tidak sesuai, lapisan hangus. | Periksa profil berkas, kurangi kecepatan, sesuaikan energi pulsa, atau bandingkan panjang gelombang tanpa mengubah banyak variabel sekaligus. |
| Bagian tengahnya cerah atau meleleh | Puncak Gaussian terlalu tinggi, titik lebih kecil dari yang diasumsikan, kesalahan fokus, tumpang tindih pulsa berlebihan. | Ukur area yang ingin dibersihkan, kurangi energi pulsa, perbesar area efektif, atau tingkatkan kecepatan sambil memantau proses pembersihan. |
| Hasil akhir bergaris atau bercak-bercak | Tumpang tindih arsiran yang salah, kalibrasi pemindai, sinar yang tidak merata, atau kelengkungan bagian. | Verifikasi titik optik dan lebar pola secara terpisah; petakan jarak antar garis dan fokus di seluruh bagian. |
| Pergeseran warna tanpa meleleh | Pertumbuhan oksida tipis, perubahan pigmen, warna temper, modifikasi kimia. | Gunakan kolorimetri atau kimia permukaan, kurangi akumulasi, dan bandingkan panjang gelombang yang berbeda hanya melalui pengujian terkontrol. |
| Awalnya bersih, kemudian melemah. | Kontaminasi jendela pelindung, sirkulasi ulang asap, pergeseran fokus, atau pemanasan pemindai. | Periksa optik, verifikasi arah ekstraksi, dan ulangi pengujian pada sampel referensi selama proses berlangsung. |
Mengubah panjang gelombang juga mengubah desain keselamatan.
Sistem pembersihan industri umumnya termasuk Kelas 4. Sinar inframerah dekat bisa tidak terlihat, sinar tampak dapat difokuskan ke retina, dan sinar UV menimbulkan bahaya bagi mata dan kulit. Pantulan dari logam mungkin tetap berbahaya bahkan ketika permukaannya tampak buram.
Kacamata pelindung laser harus ditentukan berdasarkan panjang gelombang, daya keluaran, dan penilaian paparan yang sebenarnya. Kacamata yang dirancang untuk 1064 nm tidak secara otomatis cocok untuk 532 nm atau 355 nm. Panduan OSHA menekankan pengendalian teknik, akses area terkontrol, kerapatan optik berlabel panjang gelombang, pelatihan, dan tanggung jawab keselamatan yang didefinisikan dengan jelas.
Pembersihan juga menghasilkan kontaminan di udara. Ekstraksi harus menangkap gumpalan kontaminan sedekat mungkin dengan sumbernya tanpa mengganggu stabilitas proses atau menyebarkan residu ke seluruh optik dan area kerja.
Kirimkan seluruh materi, bukan hanya foto.
Oceanplayer dapat menyusun rencana uji coba praktis ketika permintaan mencakup substrat, kontaminasi, ketebalan, hasil akhir yang diinginkan, area produksi, dan persyaratan penerimaan hilir.
Alat pembersih laser terkait
Pertanyaan yang Sering Diajukan (FAQ) tentang panjang gelombang dan ukuran titik pembersihan laser
Berapakah panjang gelombang terbaik untuk membersihkan karat dengan laser?
Apakah sinar UV 355 nm selalu lebih aman untuk permukaan yang sensitif?
Apa perbedaan antara ukuran titik laser dan lebar pembersihan?
Apakah area yang lebih kecil dibersihkan dengan lebih tepat?
Bagaimana diameter titik memengaruhi fluks energi laser?
Bisakah saya membandingkan resep dari dua mesin pembersih laser yang berbeda?
Bagaimana cara mengukur ukuran titik laser?
Apakah saya perlu mengubah fokus laser agar pembersihan menjadi lebih lembut?
Mengapa hasilnya berubah ketika kecepatan pemindaian berubah?
Data apa yang harus saya berikan untuk rekomendasi panjang gelombang?
Sumber dan batasan interpretasi
Halaman ini menggabungkan artikel yang disediakan dengan penelitian yang telah dipublikasikan dan panduan keselamatan. Contoh dari studi individual menunjukkan mekanisme dan metode pengujian; ini bukan pengaturan mesin universal.
- Royal Society of Chemistry: Pengantar pembersihan laser pada warisan budaya — panjang gelombang, fluks energi, pengulangan, dan variabel pemindaian.
- Jurnal Warisan Budaya: Keberhasilan dan tantangan dalam pembersihan artefak logam dengan laser — ketergantungan kasus dan masalah pengukuran ukuran titik.
- Proses: Mekanisme fundamental dan aplikasi pembersihan laser industri — Contoh 1064 nm, minyak, cat, dan oksida.
- Ilmu Warisan: Metodologi pembersihan laser dua panjang gelombang — pengembangan proses gabungan 1064 nm dan 355 nm.
- npj Heritage Science: Pemantauan akustik pembersihan laser — pentingnya panjang gelombang, durasi pulsa, fluks energi, dan jumlah pulsa.
- Pedoman OSHA untuk Keselamatan Laser dan Penilaian Bahaya — Kontrol Kelas 4 dan pemilihan kacamata khusus panjang gelombang.