

Pembersih Es Kering vs Pembersihan Laser untuk Perawatan Jamur
Pembersihan dengan es kering seringkali menjadi titik awal yang lebih baik untuk penghilangan zat pelepas cetakan, gas resin, dan residu karet secara berkala di permukaan cetakan yang kompleks. Pembersihan laser pulsa seringkali lebih kuat untuk penghilangan karbon, oksida, karat, atau lapisan secara selektif di mana kontrol energi yang berulang dan otomatisasi sangat penting. Tidak ada metode yang secara universal lebih aman, lebih cepat, atau lebih murah: bahan cetakan, lapisan akhir, kontaminasi, dan kontrol pabrik yang menentukan pemenangnya.
Mulailah dengan es kering untuk penghilangan residu yang sering dan luas pada perkakas panas. Mulailah dengan laser pulsa untuk penghilangan karbon, oksida, atau lapisan lokal yang selektif dan berulang. Uji keduanya ketika hasil akhir permukaan atau pelestarian lapisan merupakan risiko utama.
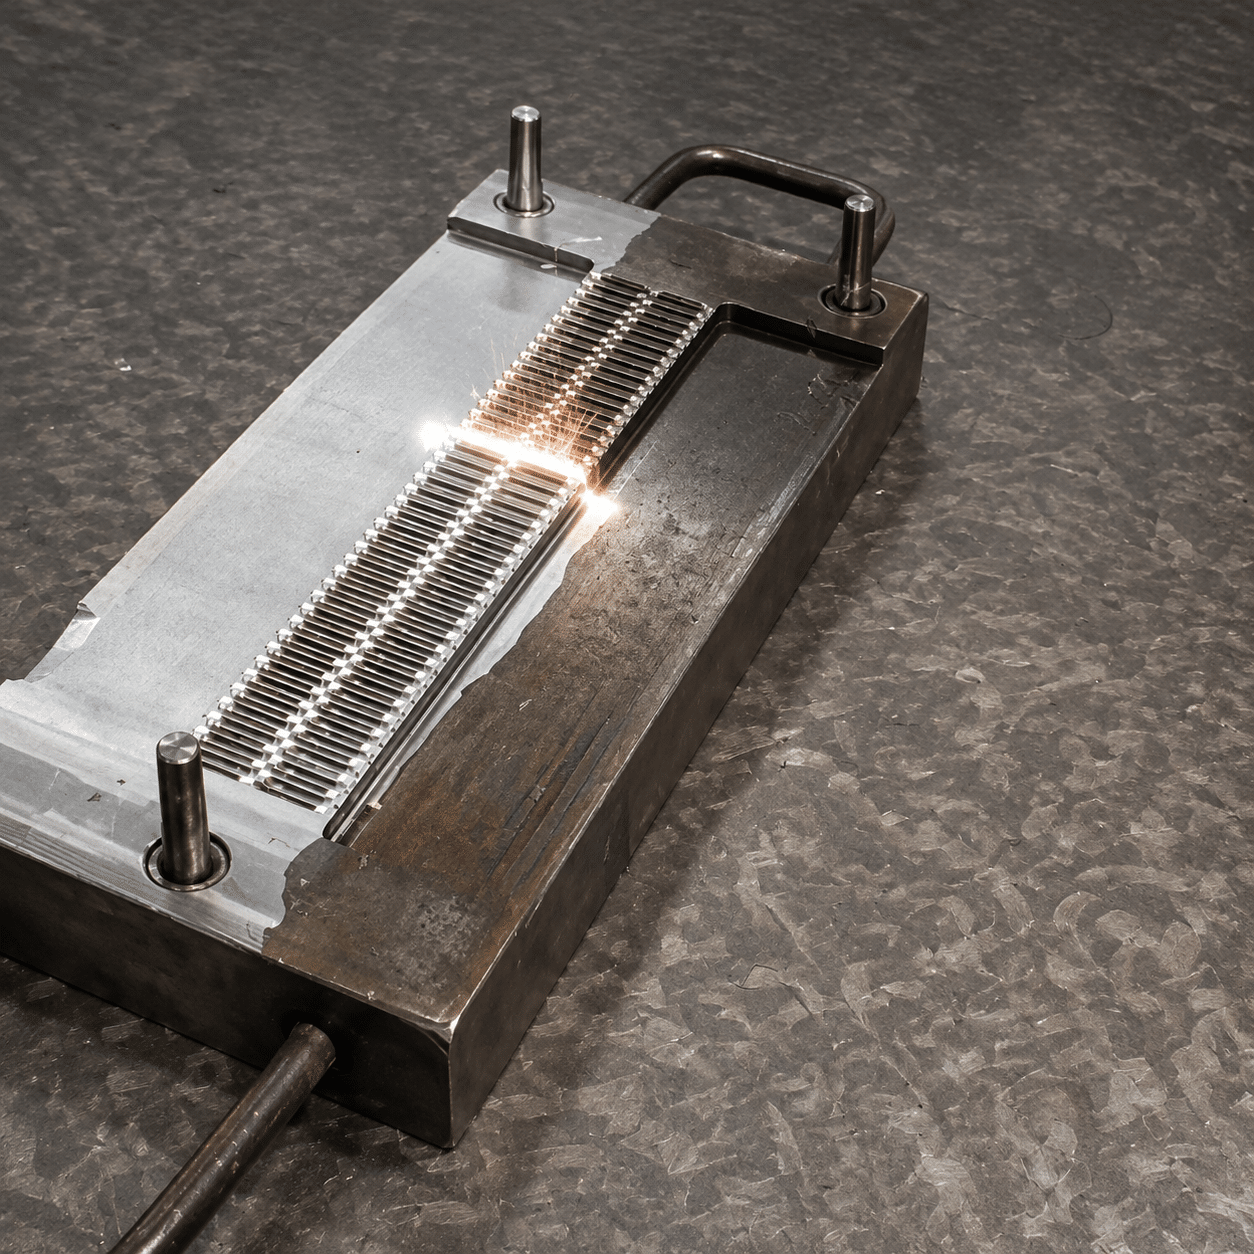 Perbandingan, bukan jalan pintas penjualan.
Bandingkan permukaan yang diterima setelah dibersihkan—bukan hanya apakah residunya hilang.
Mulai dengan kendala pemeliharaan, bukan mesinnya.
Gunakan keempat sinyal ini untuk memutuskan proses mana yang layak mendapatkan uji coba terkontrol pertama. Permukaan cetakan yang diterima dan siklus berhenti-mulai yang lengkap lebih penting daripada kecepatan pembersihan yang tertera di judul.
Permukaan yang dilapisi, dipoles seperti cermin, terbuat dari aluminium, atau permukaan yang tidak diketahui jenisnya memerlukan uji coba terkontrol sebelum produksi.
Tidak ada residu media peledakan; pelet yang berulang, udara bertekanan, kebisingan, dan ventilasi CO₂ tetap ada.
Tidak ada rantai pasokan es kering; memerlukan kontrol laser, penangkapan asap, dan jendela parameter yang memenuhi syarat.
Periksa tekstur, dimensi, kondisi lapisan, dan kebersihan produksi setelah pengujian representatif.
Metode mana yang lebih baik untuk Perawatan jamur?
Pembersihan dengan es kering biasanya menjadi pilihan pertama ketika pekerjaan sering dilakukan, luas, dan banyak meninggalkan residu: bahan pelepas cetakan, gas resin, residu polimer yang belum mengeras atau sudah mengeras, dan penumpukan karet pada cetakan yang harus tetap panas dan berada di dalam mesin pres. Partikel es kering dikonsumsi oleh sublimasi, sehingga proses ini tidak menambahkan media abrasif terpisah untuk pemulihan. Kontaminasi cetakan yang dihilangkan masih tetap ada, dan gas CO₂ yang mengembang harus dikelola.
Pembersihan laser pulsa biasanya menjadi pilihan pertama yang tepat jika pekerjaan bersifat selektif, berulang, atau berorientasi pada otomatisasi: endapan karbon, oksida, karat, lapisan lokal, lapisan minyak, atau kontaminasi di sekitar fitur yang tidak boleh disentuh secara mekanis. Laser dapat menghasilkan jalur pemindaian terkontrol tanpa pelet, tetapi jendela proses yang buruk dapat mengubah warna, kekasaran, kekerasan, lapisan, atau geometri. Laser tidak secara otomatis tidak merusak hanya karena tidak bersentuhan langsung dengan permukaan.
Pembersihan rutin di dalam mesin cetak; residu karet atau plastik; rongga yang kompleks; penyegaran menyeluruh; lapisan pelindung harus dijaga; pabrik sudah mendukung udara bertekanan, logistik pelet, pengendalian kebisingan, dan pemantauan CO₂.
Karbon, oksida, karat, atau lapisan yang terlokalisasi; resep yang dapat diulang; tepi atau fitur mikro yang sensitif; jalur robotik; tidak ada penyimpanan pelet; pabrik dapat menetapkan area yang dikontrol laser dan ekstraksi penangkapan sumber.
Polesan cermin, aluminium reflektif, PVD/DLC atau lapisan berharga lainnya, paduan yang tidak diketahui, tekstur yang dalam, residu campuran, penerimaan dimensi yang ketat atau target produksi yang tidak dapat mentolerir perubahan permukaan.
Mereka menghilangkan kontaminasi dengan cara rute fisik yang berbeda.
Memahami mekanisme tersebut menjelaskan berbagai kegunaan, risiko, dan aplikasi terbaiknya.
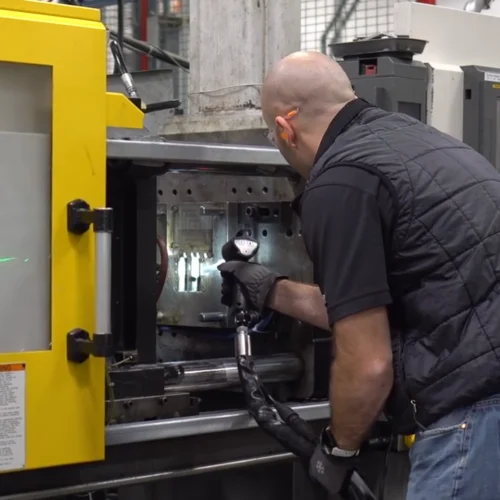

Dampak, efek termal, dan sublimasi
Udara bertekanan mempercepat partikel CO₂ padat melalui nosel. Pembersihan bergantung pada kombinasi benturan partikel, perbedaan suhu pada antarmuka kontaminasi, dan sublimasi cepat es kering menjadi gas.
Pancaran jet tersebut mentransfer momentum dan membantu memecah atau melonggarkan lapisan yang tidak diinginkan.
Pendinginan dapat mengubah ikatan antara residu dan perkakas, tetapi responsnya bergantung pada kedua material tersebut.
Es kering berubah menjadi gas CO₂; gas tersebut tidak tetap berada di alat peledakan.
Tidak adanya media peledakan sekunder bukan berarti nol limbah. Resin, karet, oli, lapisan, dan kontaminasi lainnya yang telah dihilangkan tetap perlu dikumpulkan atau diekstraksi.
Penyerapan dan ablasi optik selektif
Sinar pemindaian menghasilkan pulsa optik pendek. Kontaminasi dan substrat menyerap energi secara berbeda. Dalam rentang proses yang memenuhi syarat, lapisan yang tidak diinginkan dapat terlepas, pecah, atau menguap sebelum terjadi perubahan permukaan yang tidak dapat diterima.
Daya, energi pulsa, frekuensi, ukuran titik, lebar pemindaian, tumpang tindih, dan waktu tinggal membentuk interaksi tersebut.
Ekspansi termal, tekanan uap, dan efek cepat lainnya dapat memutuskan ikatan residu-substrat.
Partikel dan uap meninggalkan zona interaksi dan harus ditangkap di dekat sumbernya.
Tidak adanya kontak bukan berarti tanpa risiko. Fluensi yang berlebihan, kecepatan rambat yang lambat, tumpang tindih yang tinggi, atau kombinasi panjang gelombang/material yang salah dapat mengubah permukaan atau menghilangkan lapisan pelindung.
Sesuaikan metode dengan kebutuhan Anda. Tugas pemeliharaan sebenarnya.
Ini adalah alat bantu perencanaan awal, bukan resep produksi yang sudah teruji. Gunakan hasilnya untuk memilih proses mana yang akan diuji terlebih dahulu.
Jelaskan jamur dan residunya.
Rekomendasi akan diperbarui saat Anda mengubah input.
Film polimer tipis dan pekerjaan pencetakan yang sering dilakukan seringkali berkaitan dengan pembersihan menggunakan es kering. Konfirmasikan akses, aliran pelet, jarak nosel, konsentrasi CO₂ dan permukaan yang diterima setelah pembersihan.
Pembersihan dengan es kering vs pembersihan laser: gambaran lengkap perawatan jamur
Gunakan tabel ini sebagai daftar periksa penawaran dan uji coba. Pemenang dapat beralih dari satu lapisan residu atau cetakan ke lapisan lainnya.
| Faktor penentu | Pembersihan es kering | Pembersihan laser berdenyut |
|---|---|---|
| Mekanisme penghapusan | Partikel CO₂ padat berkecepatan tinggi, perbedaan suhu, dan sublimasi membantu proses pelepasan ikatan. | Pulsa optik terkontrol menciptakan efek penghilangan termal dan mekanis yang terlokalisasi. |
| Sering ditemukan sisa jamur | Seringkali kuat: zat pelepas, gas buang resin, polimer yang belum mengeras/sudah mengeras, dan residu karet. | Seringkali kuat: residu yang hangus, lapisan minyak, oksida, karat, dan lapisan tertentu. |
| Fitur-fitur unggulan | Nosel dapat menjangkau rongga dan ventilasi, tetapi jalur akses, ukuran pelet, dan perilaku pancaran tetap penting. | Pola pemindaian dapat menargetkan fitur secara tepat, tetapi garis pandang optik dan geometri fokus sangat penting. |
| Suhu cetakan | Umumnya dipromosikan untuk pembersihan panas dalam kondisi tertekan; verifikasi respons termal dari alat dan lapisan sebenarnya. | Dapat mendukung pekerjaan di tempat, tetapi penumpukan panas dan risiko kebakaran memerlukan jendela proses yang memenuhi syarat. |
| Konsumabel | Penggunaan berulang pelet es kering ditambah udara terkompresi; kehilangan akibat penyimpanan dan sublimasi memengaruhi perencanaan. | Tidak ada media pembersih, tetapi listrik, filter ekstraktor, jendela pelindung, dan optik adalah item yang beroperasi. |
| Bahan sekunder | Es kering berubah menjadi gas; kontaminasi yang dihilangkan tetap ada untuk ditangkap atau dikumpulkan. | Tidak menggunakan media abrasif; kontaminasi yang dihilangkan menjadi partikel/uap yang harus diekstraksi dan disaring. |
| Risiko permukaan | Secara umum digambarkan sebagai tidak abrasif, namun tekanan jet, respons termal, dan lapisan yang rapuh tetap memerlukan pengujian. | Tidak ada kontak mekanis, namun fluks energi yang berlebihan, tumpang tindih, atau waktu paparan yang lama dapat mengubah tekstur, warna, lapisan, atau metalurgi. |
| Permukaan reflektif/mengkilap | Seringkali ini merupakan uji coba pertama yang berguna di mana lapisan atau polesan harus tetap ada; verifikasi hasil akhir yang spesifik. | Refleksi dan penyerapan yang rendah dapat mempersempit rentang penggunaan; analisis bahaya spesifik panjang gelombang sangat penting. |
| Utilitas | Pasokan es kering, penyimpanan, udara terkompresi yang sesuai, ventilasi, pengendalian kebisingan, dan penangkapan puing. | Pasokan listrik, area atau ruang tertutup yang dikendalikan laser, interlock/kontrol area, dan ekstraksi lokal. |
| Lingkungan operator | Kebisingan, benda/puing yang beterbangan, radang dingin, dan penumpukan CO₂ merupakan bahaya utama. | Radiasi laser langsung/pantulan, kebakaran, bahaya listrik, dan kontaminan yang dihasilkan laser merupakan bahaya utama. |
| Otomatisasi | Otomatisasi dimungkinkan tetapi memerlukan pengiriman media, manajemen selang/nosel, dan penginderaan proses. | Sangat cocok untuk jalur pemindaian yang berulang, robotika, dan kontrol resep setelah kualifikasi. |
| Pola biaya terbaik | Cocok untuk pekerjaan yang bersifat sementara dan bervariasi, di mana biaya modal yang lebih rendah lebih diutamakan daripada biaya media/logistik yang berulang. | Dapat menguntungkan penggunaan yang sering di mana biaya modal yang lebih tinggi dibagi selama banyak jam dan biaya pelet dihindari. |
| Bukti yang dibutuhkan | Untuk kedua metode tersebut: Foto sebelum/sesudah, tingkat kebersihan yang diterima, kekasaran permukaan atau replika, inspeksi dimensi/tekstur, kondisi pelapisan, waktu siklus, utilitas, limbah yang ditangkap, dan kontrol paparan operator. | |
Hanya untuk perbandingan perencanaan. Desain mesin, pengiriman nozzle atau beam, paduan cetakan, finishing, dan residu dapat membalikkan arah umum di atas.
Mulailah dari jamur, residu, dan batas penerimaan.
Gas buang, lapisan resin, dan zat pelepas
Es kering seringkali cocok untuk penyegaran panas yang sering dilakukan saat mesin sedang beroperasi. Laser mungkin cocok untuk area yang mengalami karbonisasi secara selektif, area tertentu, atau restorasi detail.
Karet yang diawetkan, karbon, dan kotoran pada ventilasi
Es kering dapat membersihkan area bertekstur luas dan ventilasi. Laser dapat menargetkan karbon yang membandel dan mengulangi jalur otomatis.
Lapisan akhir atau lapisan pelindung harus tetap ada.
Perlakukan pemeliharaan lapisan sebagai batasan yang ketat. Buktikan kilap, kekasaran, dan kondisi lapisan sebelum digunakan dalam produksi.
Minyak, oksida, dan karat lokal
Laser pulsa seringkali layak dicoba pertama kali untuk menghilangkan oksida atau karat secara selektif. Minyak mungkin memerlukan pembersihan dan ekstraksi bertahap.
Sisa-sisa di sekitar sisipan dan rongga
Es kering banyak digunakan untuk membersihkan jamur di tempat. Memvalidasi kebersihan makanan/kemasan dan pengumpulan kontaminasi yang dihilangkan.
Nilailah proses tersebut berdasarkan permukaan yang tertinggal.
Meskipun secara visual alat tersebut bersih, teksturnya mungkin masih berubah, ventilasi tersumbat, lapisan pelindungnya hilang, atau terdapat residu pada bagian penting. Dokumentasikan hasil yang diterima.
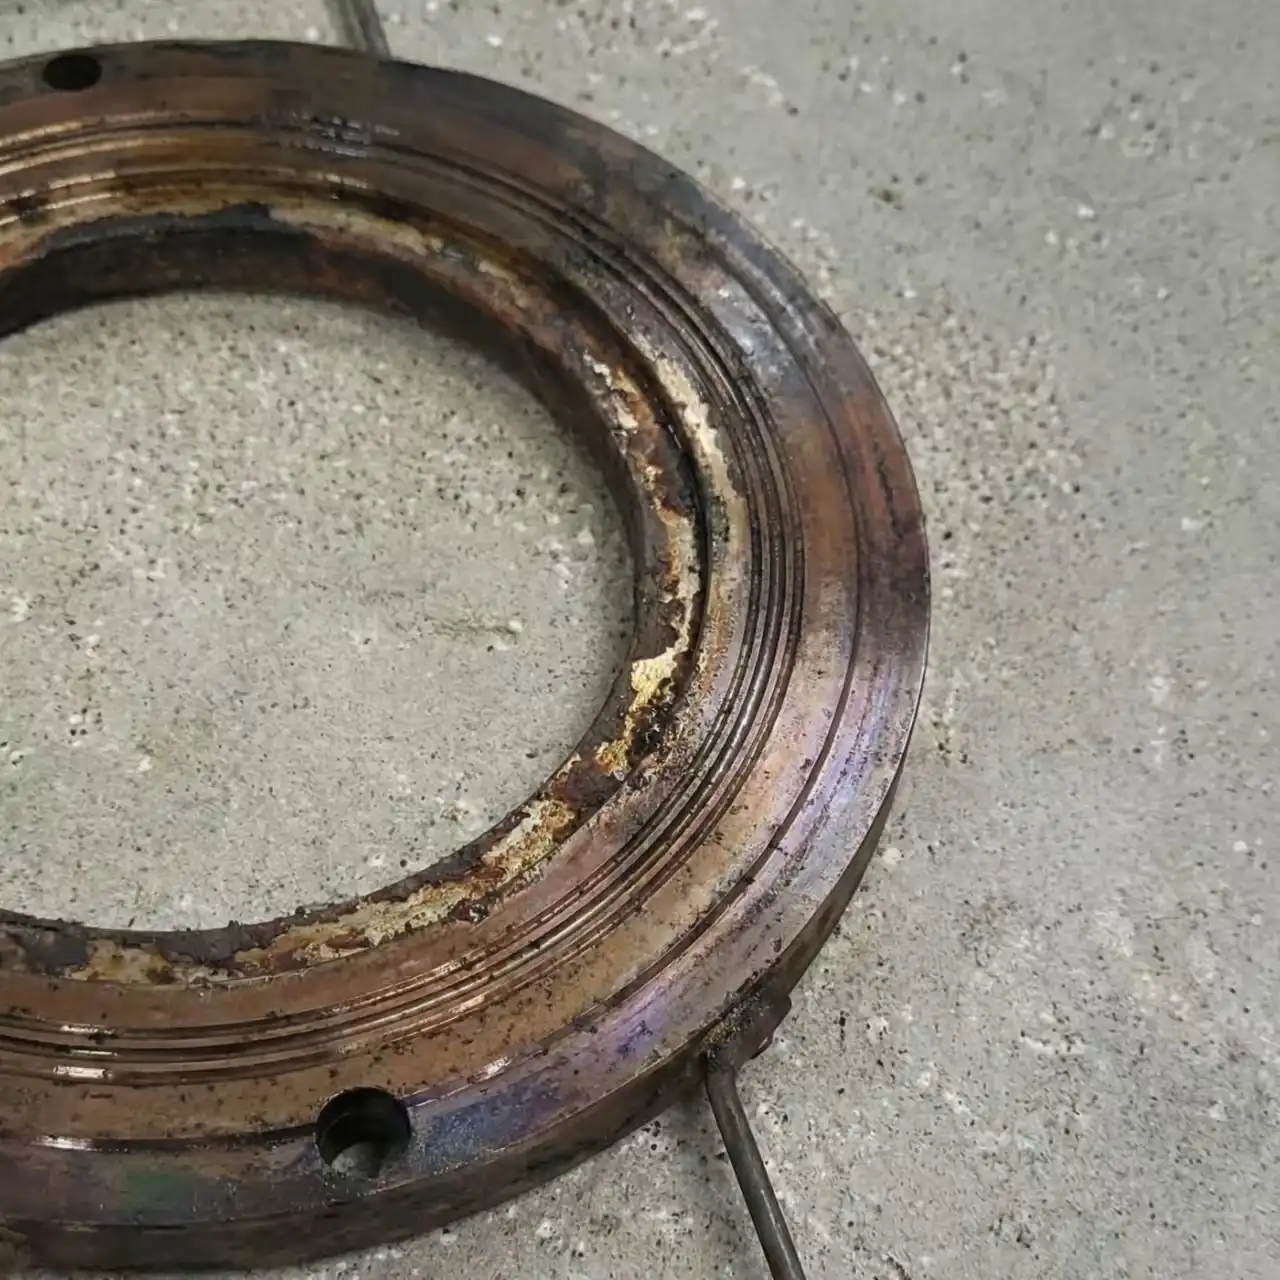
Gambar aplikasi Oceanplayer. Hasil akhir bergantung pada bahan cetakan, kontaminasi, hasil akhir permukaan, dan pengaturan proses yang memenuhi syarat.
Bandingkan biaya sebuah Cetakan yang sudah dibersihkan dikembalikan ke produksi.
Harga peralatan saja belum termasuk pelet, udara bertekanan, ekstraksi, filter, pengaturan, penghentian jalur produksi, dan suku cadang yang rusak.
Batasan biaya es kering
Model media berulangBatasan biaya laser
Model penyebaran modalAnnual mold-cleaning cost = equipment ownership + media/energy + extraction and filters + labor + setup + inspection + downtime value + scrap/rework risk.“Tanpa bahan kimia” bukan berarti tidak ada bahaya.
Kedua proses tersebut mengganti satu set bahan habis pakai dengan masalah keamanan dan pengendalian fasilitas yang berbeda.
Kontrol pembersihan es kering
CO₂ tidak berwarna, tidak berbau, dan lebih padat daripada udara. Ventilasi dan pemantauan atmosfer mungkin diperlukan, terutama di lubang, ruang tertutup, atau ruangan yang berventilasi buruk.
Es kering dapat menyebabkan radang dingin. Penyimpanan, penanganan, dan pemuatan pelet memerlukan perlindungan dan prosedur isolasi yang sesuai.
Hembusan udara berkecepatan tinggi dan puing-puing yang terlepas memerlukan kontrol pendengaran, mata/wajah, dan zona eksklusi yang ditentukan oleh penilaian risiko.
Selang, sambungan, tekanan, reaksi nosel, dan kualitas udara merupakan bagian dari tinjauan keselamatan mesin.
Kontrol pembersihan laser
Pembersihan genggam industri umumnya menciptakan proses kerja Kelas 4. Tetapkan zona bahaya, akses terkontrol, penahan sinar, layar/penutup, dan perlindungan khusus panjang gelombang.
Lapisan yang dihilangkan menjadi partikel dan uap yang melayang di udara. Tangkap di dekat titik interaksi dan pilih penyaringan dari kontaminan sebenarnya.
Lakukan penilaian terhadap residu yang mudah terbakar, material di sekitarnya, rongga tersembunyi, dan kesesuaian peralatan ekstraksi.
Ikuti petunjuk pabrikan dan standar yang berlaku untuk produk laser, mesin pengolahan, dan tempat kerja.
Rencana perawatan hibrida dapat mengungguli rencana perawatan konvensional. aturan metode tunggal.
Metode terbaik dapat bervariasi antara penyegaran rutin, pembersihan mendalam berkala, dan restorasi.
Pembersihan produksi rutin
Gunakan metode dengan pengaturan yang disetujui dan tercepat untuk residu umum—seringkali es kering untuk penyegaran cetakan polimer atau karet panas saat ditekan.
Pembersihan korektif presisi
Gunakan laser berdenyut untuk area selektif yang memenuhi syarat, karbon, oksida, atau fitur di mana jalur pemindaian yang terdokumentasi memberikan nilai tambah.
Verifikasi alat secara berkala
Periksa ventilasi, tekstur, kekasaran, tepi, lapisan, dimensi, dan kualitas bagian yang dicetak; sesuaikan interval berdasarkan bukti yang ada.
Lakukan perbandingan yang benar-benar dapat digunakan oleh bagian pengadaan.
Jangan membandingkan sampel laser terbaik dari vendor dengan uji coba es kering yang belum dioptimalkan—atau sebaliknya. Gunakan kondisi cetakan dan kriteria penerimaan yang sama.
Rekam alat tersebut
Paduan logam, kekerasan, lapisan akhir, tekstur, pelapisan, dimensi kritis, ventilasi, sisipan, dan riwayat perbaikan.
Definisikan kontaminasi
Resin, karet, karbon, bahan pelepas, minyak, karat, oksida, atau lapisan campuran; sertakan ketebalan dan waktu pemakaian.
Bekukan kriteria penerimaan
Persyaratan kebersihan, kekasaran/perubahan warna yang diperbolehkan, pengawetan lapisan, bukaan ventilasi, dan kualitas bagian yang dicetak.
Ukur siklus lengkapnya
Waktu penyiapan, akses, pembersihan, penempatan ulang, ekstraksi, inspeksi, pembongkaran, dan pengembalian ke produksi.
Perlengkapan dan bahan habis pakai untuk dokumen
Kontrol pelet, udara terkompresi, dan CO₂ versus listrik, filter, optik, dan infrastruktur keselamatan laser.
Periksa permukaannya
Gunakan perbesaran, kekasaran, replika, dimensi, uji pelapisan, atau pemeriksaan kekerasan/metalurgi yang sesuai untuk tingkat risiko.
Jalankan bukti produksi
Buat komponen setelah dibersihkan; periksa pelepasan, penampilan, kelebihan material, gosong, kekurangan material, kontaminasi, dan sisa material.
Menyetujui instruksi kerja terkontrol.
Kunci pengaturan mesin, metode pengoperasian yang aman, frekuensi inspeksi, pelatihan ulang, dan pemicu pengendalian perubahan.
Kirimkan kondisi jamur—bukan hanya nama cetakan.
Oceanplayer dapat menilai apakah pembersihan laser pulsa layak dicoba dan merekomendasikan rute pengujian. Permintaan yang berguna mencakup permukaan, kontaminasi, dan target produksi yang tepat.
Ubah perbandingan tersebut menjadi sebuah keputusan proyek.
Pemeriksa Kelayakan Pembersihan Laser
Lakukan pengecekan terhadap bahan, kontaminasi, dan risiko permukaan sebelum memilih daya.
Periksa kelayakan → Rute laserAlat Perbandingan Pulsa vs. CW
Bandingkan kontrol, masukan panas, dan kapasitas produksi jika pembersihan laser memungkinkan.
Bandingkan jenis laser → Rencana produksiKalkulator Efisiensi Pembersihan
Perkirakan jangkauan dari lebar yang telah divalidasi, kecepatan perjalanan, tumpang tindih, dan lintasan.
Rencanakan kapasitas produksi → Pusat peralatanTemukan Petugas Kebersihan Saya
Telusuri pemilihan mesin, parameter, perencanaan lokasi, dan alat perhitungan biaya.
Buka pusat alat →Perbandingan es kering dan pembersihan jamur dengan laser (FAQ)
Jawaban singkat untuk pertanyaan umum seputar pengadaan dan pemeliharaan.
Apakah pembersihan dengan es kering lebih baik daripada pembersihan laser untuk jamur?
Tidak selalu demikian. Es kering seringkali cocok untuk pembersihan polimer, karet, bahan pelepas, dan residu gas buang secara berkala di dalam mesin cetak. Laser pulsa seringkali cocok untuk penghilangan karbon, oksida, karat, atau lapisan secara selektif dan jalur otomatis yang berulang. Material cetakan, lapisan akhir, pelapisan, dan kriteria penerimaan menentukan proses mana yang harus diuji terlebih dahulu.
Proses mana yang lebih cepat untuk perawatan cetakan?
Keduanya bisa lebih cepat dalam aplikasi yang tepat. Es kering dapat menutupi permukaan yang luas dan kompleks serta menghindari pendinginan atau pembongkaran dalam banyak operasi pencetakan. Laser dapat cepat dalam menangani kontaminasi lokal dan jalur pemindaian yang berulang. Bandingkan siklus berhenti-ke-mulai lengkap, bukan hanya waktu nosel atau waktu pancaran sinar.
Apakah pembersihan dengan es kering meninggalkan residu?
Partikel es kering menyublim menjadi gas CO₂, sehingga tidak tersisa sebagai media peledakan. Kontaminasi yang dihilangkan dari cetakan masih tersisa sebagai serpihan, partikel, lapisan tipis, atau debu dan harus ditangkap atau dikumpulkan.
Apakah pembersihan laser menghasilkan limbah?
Pembersihan laser menghindari media abrasif dan rendaman kimia, tetapi kontaminasi yang dihilangkan menjadi partikel dan uap. Filter ekstraksi mengumpulkan material dan pada akhirnya memerlukan penanganan atau pembuangan berdasarkan apa yang telah dihilangkan.
Bisakah salah satu metode tersebut merusak permukaan cetakan?
Ya, jika metode atau pengaturannya tidak tepat. Kondisi pancaran es kering dan respons termal dapat berpengaruh pada permukaan yang rapuh atau dilapisi. Fluensi laser, tumpang tindih, waktu tinggal, fokus, dan penyerapan dapat mengubah permukaan atau menghilangkan lapisan. Uji area representatif dan periksa karakteristik permukaan yang diperlukan.
Apakah es kering dan pembersihan laser dapat digunakan pada cetakan panas di mesin pres?
Keduanya digunakan untuk perawatan cetakan di tempat, tetapi metode yang disetujui bergantung pada akses mesin, pengamanan, residu, suhu cetakan, dan kontrol keselamatan pabrik. Jangan berasumsi bahwa mesin pres terbuka aman untuk peledakan bertekanan tinggi atau proses laser Kelas 4 terbuka.
Metode mana yang memiliki biaya operasional lebih rendah?
Es kering memiliki biaya berulang untuk pelet, penyimpanan, pengiriman, dan udara terkompresi. Laser menghindari penggunaan pelet tetapi menambah biaya listrik, filter ekstraksi, optik, pelatihan, dan infrastruktur keselamatan. Laser dapat memiliki biaya marginal yang lebih rendah pada pemanfaatan tinggi, sementara es kering dapat menarik untuk pekerjaan yang bersifat sementara. Gunakan biaya lokal aktual dan jam kerja tahunan.
Metode mana yang lebih ramah lingkungan?
Tidak ada pemenang universal. Keduanya dapat menghindari rendaman pelarut dan media abrasif. Es kering menggunakan CO₂ dan udara terkompresi; laser menggunakan listrik dan filtrasi. Keduanya meninggalkan kontaminasi yang dihilangkan untuk dikelola. Bandingkan sumber energi, sumber/logistik es kering, filter, limbah, dan efisiensi proses aktual.
Apakah pembersihan dengan es kering aman di bengkel cetakan tertutup?
Hal ini memerlukan penilaian khusus. CO₂ dapat menumpuk di area tertutup atau rendah dan menggantikan udara yang dapat dihirup. Ventilasi, pemantauan atmosfer, kontrol akses, dan prosedur darurat mungkin diperlukan. Ikuti aturan paparan kerja dan petunjuk peralatan yang berlaku.
Apa yang harus dikirim untuk pengujian sampel pembersihan cetakan laser?
Kirimkan contoh alat atau kupon, foto yang jelas, paduan dan lapisan cetakan, informasi pelapisan, identitas residu, metode pembersihan saat ini, dimensi kritis atau batasan tekstur, interval pembersihan yang diinginkan, dan waktu penghentian jalur produksi yang ditargetkan.