

Parameter Pengelasan Laser Esensial untuk pemula
Parameter pengelasan laser yang tepat bukanlah sekadar angka pada grafik. Parameter tersebut merupakan kombinasi terkontrol dari daya, kecepatan gerak, fokus, pergerakan sinar, pelindung, pengiriman kawat, kesesuaian sambungan, dan kondisi permukaan.
Mulailah dengan pengaturan awal yang disetujui oleh pemasok mesin untuk material, ketebalan, dan sambungan yang tepat. Ubah satu variabel pada satu waktu pada sampel representatif, catat hasilnya, dan uji seluruh proses sebelum produksi. Panduan ini menjelaskan fungsi setiap kontrol utama—dan urutan paling aman untuk menyetelnya.
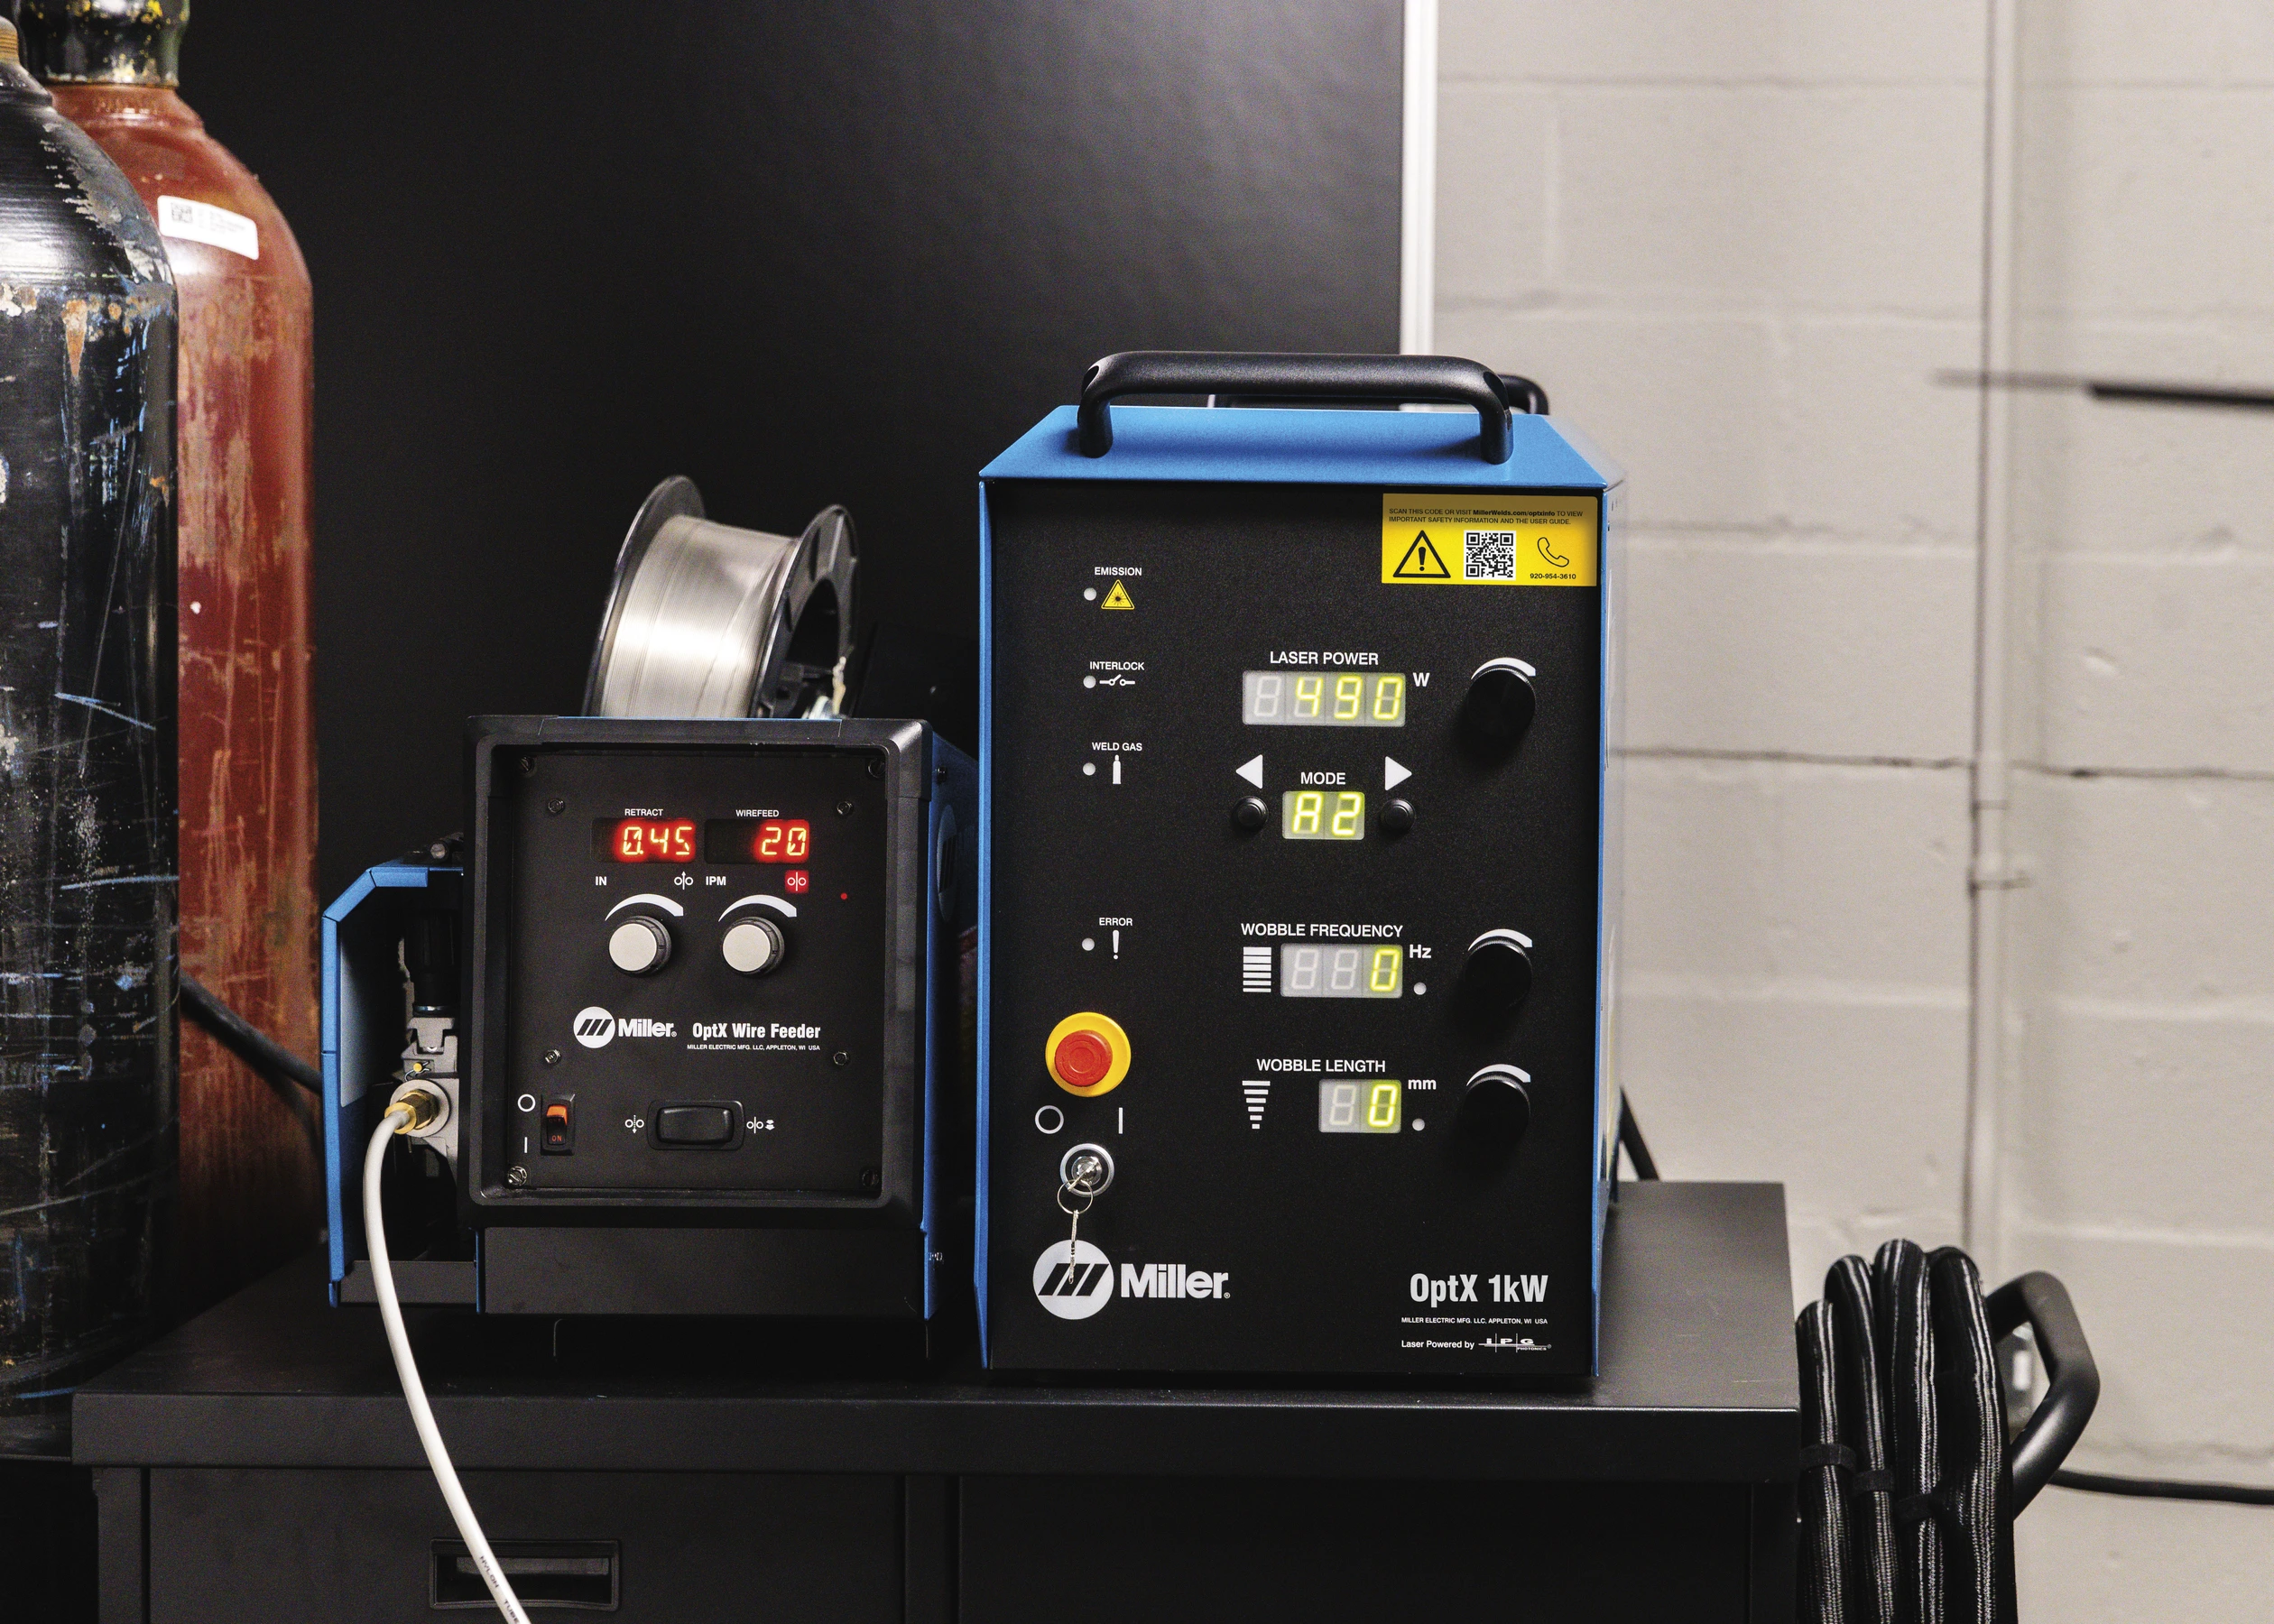
Sumber gambar: Sistem pengelasan laser genggam Miller OptX.
Stabilitas lebih penting daripada daya maksimum.
Proses awal yang baik menghasilkan fusi yang berulang tanpa percikan berlebihan, keruntuhan, oksidasi, atau distorsi. Daya yang lebih besar dapat memperdalam pengelasan, tetapi daya saja tidak dapat memperbaiki fokus yang buruk, perubahan celah, material yang kotor, pengiriman kawat yang tidak stabil, atau pelindung yang tidak memadai. Perlakukan pengelasan sebagai sistem yang lengkap.
Sebelum melakukan perubahan, cocokkan mesin, jenis material, ketebalan, tipe sambungan, nozzle, dan mode proses secara tepat.
Daya mengontrol energi yang tersedia; kecepatan gerak mengontrol berapa lama setiap bagian sambungan menerima energi tersebut.
Pengaturan ini membentuk distribusi energi, lebar las, perilaku kolam las, perlindungan permukaan, dan kemampuan menjembatani celah.
Penampilan adalah bukti, bukan penerimaan. Verifikasi penetrasi, fusi, dimensi, dan kinerja mekanis yang dibutuhkan.
Apa yang dianggap sebagai Parameter pengelasan laser?
Pengaturan mesin hanya satu lapisan. Nilai yang ditampilkan sama dapat menghasilkan pengelasan yang berbeda ketika optik, nosel, geometri bagian, pengiriman gas, atau kondisi material berubah. Atur proses ke dalam empat lapisan kontrol sebelum melakukan pemecahan masalah.
Daya laser, mode, siklus kerja (jika berlaku), kecepatan pergerakan, ukuran titik, dan fokus menentukan bagaimana energi mencapai setiap bagian sambungan.
Panjang goyangan, frekuensi, pola, dan jalur obor mendistribusikan kembali energi tersebut di sepanjang sambungan dan memengaruhi pergerakan kolam.
Gas pelindung, posisi nosel, paduan kawat, diameter kawat, laju umpan, dan ekstraksi mendukung kolam las yang stabil.
Tingkat material, ketebalan, lapisan, kebersihan, celah sambungan, kondisi tepi, kekakuan perlengkapan, dan pembuangan panas menentukan jendela pengoperasian.
Catatan parameter yang berguna mencakup mesin dan firmware, program atau mode, daya, kecepatan, goyangan, fokus atau konvensi jarak, nosel, gas pelindung, aliran pada titik penggunaan, kawat, sambungan, panas atau lot material, perlengkapan, dan hasil inspeksi. “1500 W pada kecepatan 5” bukanlah prosedur pengelasan yang dapat dipindahtangankan.
Input yang dapat Anda perintahkan
Ini adalah nilai-nilai yang dapat diatur secara sengaja oleh operator atau program: output laser, kecepatan gerak, pola pemindaian, pengaturan waktu gas, pengumpanan kawat, dan terkadang variabel pulsa atau siklus kerja. Konfirmasikan apakah tampilan menunjukkan nilai absolut, persentase, atau indeks program.
Kondisi yang harus Anda kendalikan
Celah, penyelarasan, lapisan permukaan, kalibrasi fokus, kondisi lensa, kebocoran gas, dan suhu benda kerja mungkin tidak muncul di panel kontrol, namun hal-hal tersebut dapat memengaruhi hasil akhir. Periksa hal-hal tersebut sebelum melakukan kompensasi dengan energi.
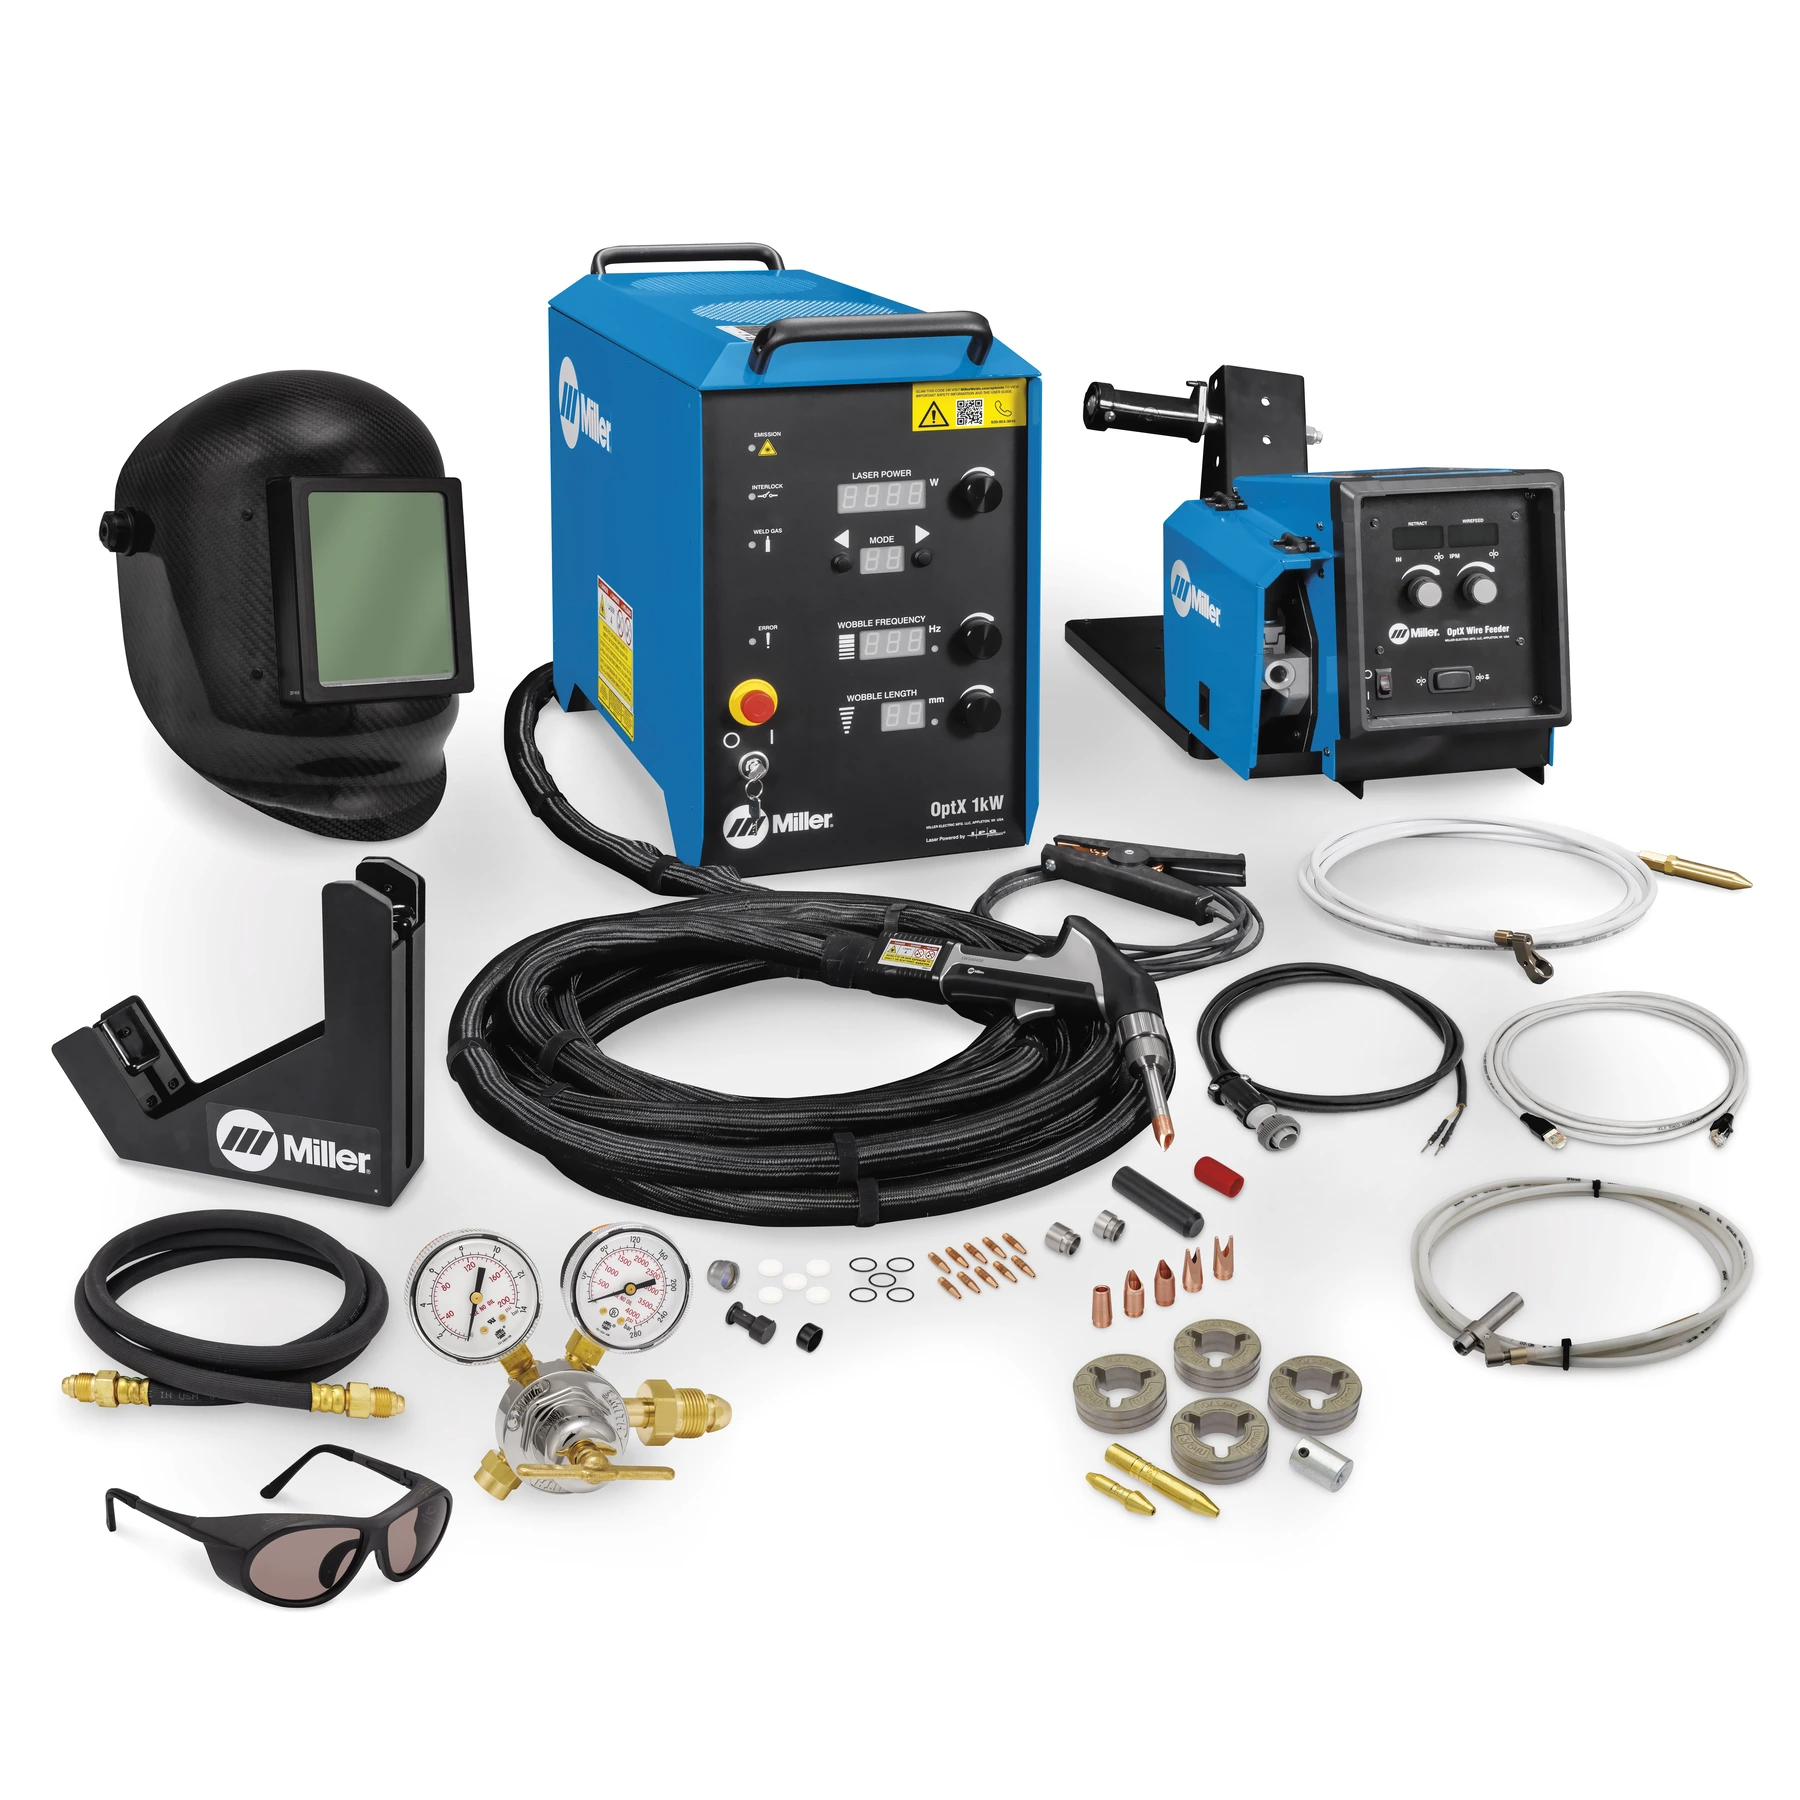
Tampilan tersebut tidak menjelaskan keseluruhan prosesnya.
Dua mesin yang menunjukkan daya watt yang sama dapat berbeda dalam profil pancaran, optik, konvensi fokus, pola goyangan, logika kontrol, perilaku kerja, dan daya yang dihasilkan. Obor, nosel, kabel, jalur gas, pengumpan kawat, firmware, dan interlock keselamatan merupakan bagian dari rangkaian parameter.
Ketika suatu prosedur dipindahkan ke mesin lain—bahkan mesin dengan daya terukur yang sama—perlakukan hal itu sebagai latihan validasi baru.
Sumber gambar: Mesin las laser genggam Miller OptX.
Daya laser dan kecepatan perjalanan Harus dibaca bersama-sama.
Daya laser rata-rata menggambarkan laju energi yang tersedia dari sumber. Kecepatan pergerakan mengubah waktu interaksi. Rasio keduanya memberikan indikator perencanaan awal yang berguna, tetapi tidak menggambarkan luas titik, penyerapan, goyangan, efisiensi sambungan, atau energi yang sebenarnya disalurkan ke logam.
Energi saluran adalah alat perbandingan.
Untuk proses kontinu yang bergerak dengan kecepatan tetap, perhitungan energi saluran nominal sederhana adalah:
Energi garis (J/mm) ≈ daya laser (W) ÷ kecepatan pergerakan (mm/s)
Jika daya tetap konstan dan kecepatan menurun, energi nominal per milimeter meningkat. Jika kecepatan tetap konstan dan daya meningkat, maka energi nominal per milimeter juga meningkat. Gunakan hubungan ini untuk memahami arah perubahan—bukan untuk meniru proses antar mesin.
Buka Kalkulator Masukan Panas PengelasanContoh untuk perbandingan—bukan resep
Pada daya 1,200 W dan kecepatan 30 mm/s, energi garis nominal menjadi 40 J/mm. Namun, hal itu tidak menjamin penetrasi yang lebih rendah: ukuran titik yang lebih kecil, fokus yang berbeda, profil berkas yang berubah, atau permukaan yang lebih menyerap masih dapat mengubah kepadatan daya dan kopling.
Catat kecepatan benda kerja aktual dan arti "daya" mesin tersebut. Persentase hanya bermakna jika output maksimum sumber dan perilaku program diketahui.
| Perubahan | Kemungkinan efek pertama | Apa yang bisa salah? | Apa yang harus diverifikasi |
|---|---|---|---|
| Meningkatkan kekuatan laser | Energi yang tersedia lebih banyak dan seringkali daya tembus yang lebih besar atau kolam yang lebih luas. | Percikan, penggerogotan, runtuhan tepi, tembusan, penguatan akar yang berlebihan atau distorsi. | Penetrasi, profil manik-manik, kondisi akar, dan apakah optik atau pelindung tetap stabil. |
| Kurangi daya laser | Kepadatan energi lebih rendah dan seringkali kolam renang lebih kecil dan lebih dingin. | Kurangnya fusi, ikatan yang terputus-putus, kawat yang tidak meleleh, atau perilaku lubang kunci yang tidak stabil. | Penggabungan antarmuka, penetrasi minimum, dan peleburan kawat—bukan hanya tampilan manik atas. |
| Meningkatkan kecepatan perjalanan | Waktu interaksi lebih singkat dan energi saluran nominal lebih rendah. | Bentuk lubang yang sempit, fusi tidak sempurna, tonjolan, pengisian kurang, atau pembentukan akar yang tidak konsisten. | Kontinuitas di sepanjang awal, akhir, tikungan, dan lokasi dengan perubahan pendingin panas. |
| Kurangi kecepatan perjalanan | Energi yang lebih besar per satuan panjang dan waktu tinggal di kolam lelehan yang lebih lama. | Pemanasan berlebih, oksidasi, lebar berlebihan, kolaps, distorsi, dan zona yang terkena panas membesar. | Warna, geometri, profil akar, perubahan dimensi, dan apakah kecepatan benar-benar stabil. |
Konteks teknis: TWI membahas saling ketergantungan daya laser, kecepatan pengelasan, penyampaian berkas, dan kondisi proses dalam pengembangan pengelasan laser. Lihat penelitian parameter proses TWI.
Delapan pengaturan yang membentuk hasil pengelasan.
Tidak setiap sistem menampilkan setiap nilai. Mesin genggam dapat menggabungkan beberapa variabel internal di bawah program yang tersimpan, sementara sel produksi terintegrasi dapat menampilkan detail yang jauh lebih banyak. Selalu gunakan terminologi dan batasan yang tercantum dalam manual mesin yang berlaku.
Daya harus cukup tinggi untuk menciptakan dan mempertahankan mode fusi yang diinginkan, namun cukup rendah untuk menghindari keruntuhan, penguapan hebat, dan panas berlebih. Paduan reflektif, lapisan, sambungan tepi, dan perubahan pendingin panas dapat mempersempit rentang stabil tersebut.
- Perubahan secara bertahap dan terdokumentasi.
- Periksa akar atau penampang melintang setelah setiap perubahan yang berarti.
- Jangan menggunakan daya tambahan untuk mengimbangi lensa yang kotor atau perubahan celah.
Kecepatan adalah variabel proses, bukan sekadar target keluaran. Pergerakan manual harus tetap seragam melalui awal, akhir, dan tikungan. Dalam otomatisasi, kecepatan yang diprogram dapat berbeda dari kecepatan aktual selama akselerasi atau perubahan jalur yang tajam.
- Lakukan latihan lintasan dengan jarak dan waktu yang diketahui.
- Gunakan tab penghubung masuk dan keluar bila sambungan memungkinkan.
- Waspadai panas berlebih lokal saat berhenti dan perubahan arah.
Posisi fokus mengubah ukuran titik dan konsentrasi energi. Titik yang lebih kecil dapat meningkatkan kepadatan daya; titik yang lebih besar mendistribusikan energi ke area yang lebih luas. Arti fokus positif dan negatif bervariasi tergantung produsen, jadi catat arah fisiknya daripada hanya mengandalkan tanda saja.
- Konfirmasikan jarak antara nozzle dan benda kerja serta kalibrasi fokus.
- Periksa lensa pelindung sebelum mengubah energi.
- Ulangi sudut obor dan kondisi kontak yang sama.
Pola goyangan dapat memperluas zona fusi, meningkatkan toleransi terhadap variasi pemasangan kecil, dan menciptakan hasil fusi visual yang lebih lebar. Namun, pola ini tidak membuat celah yang besar atau tidak konsisten dapat diterima, dan pola yang berlebihan dapat mengurangi penetrasi dengan menyebarkan energi terlalu luas.
- Mulailah dengan pola khusus sambungan dari pemasok.
- Perlebar hanya jika ada bukti penetrasi.
- Pusatkan pola pada garis sambungan yang sebenarnya.
Frekuensi berinteraksi dengan kecepatan perjalanan dan lebar goyangan. Perubahan frekuensi dapat memengaruhi pengadukan kolam, riak permukaan, dan distribusi waktu tinggal lokal bahkan ketika daya tetap konstan. Nama pola dan rentang maksimum bersifat spesifik untuk sistem tertentu.
- Ubah lebar dan frekuensi secara independen selama percobaan.
- Perhatikan adanya cacat periodik yang mengikuti pola pemindaian.
- Simpan kombinasi yang telah disetujui sebagai program terkontrol.
Beberapa sistem menawarkan mode fusi kontinu, penempelan, penjahitan, atau pulsa; yang lain menyembunyikan kontrol pulsa di dalam preset. Daya puncak, lebar pulsa, laju pengulangan, dan siklus kerja harus diinterpretasikan bersama-sama. Jangan berasumsi bahwa "pulsa pendek" secara otomatis lebih aman untuk setiap lembaran tipis.
- Gunakan hanya metode yang telah didokumentasikan untuk pengelasan.
- Konfirmasikan apakah daya yang ditampilkan adalah daya puncak atau daya rata-rata.
- Jelaskan perilaku mulai, berhenti, dan tumpang tindih.
Jenis gas, kemurnian, geometri nosel, sudut pengiriman, aliran awal dan aliran akhir semuanya penting. Cakupan yang terlalu kecil akan memasukkan udara; kecepatan yang terlalu tinggi dapat menciptakan turbulensi atau mengganggu kolam. Argon, helium, atau gas lain dapat ditentukan tergantung pada material dan prosesnya.
- Ikuti spesifikasi mesin dan prosedur.
- Periksa kebocoran, kondisi regulator, dan aliran aktual di titik penggunaan.
- Nilailah hasilnya berdasarkan oksidasi dan kualitas—bukan hanya suara saja.
Paduan kawat, diameter, kecepatan umpan, sudut masuk, dan posisi harus sesuai dengan kapasitas kolam. Terlalu banyak kawat dapat menyebabkan kawat tetap dingin atau mendorong kolam; terlalu sedikit dapat menyebabkan kekurangan pengisian atau gagal menjembatani celah yang diinginkan. Ujung kawat harus memasuki bagian yang berenergi dari kolam yang stabil.
- Pusatkan dan sejajarkan kawat sebelum mengubah kecepatan pengumpanan.
- Sesuaikan metalurgi pengisi dengan persyaratan kualifikasi.
- Pastikan aliran udara tetap lancar di sepanjang jalur pancaran api.
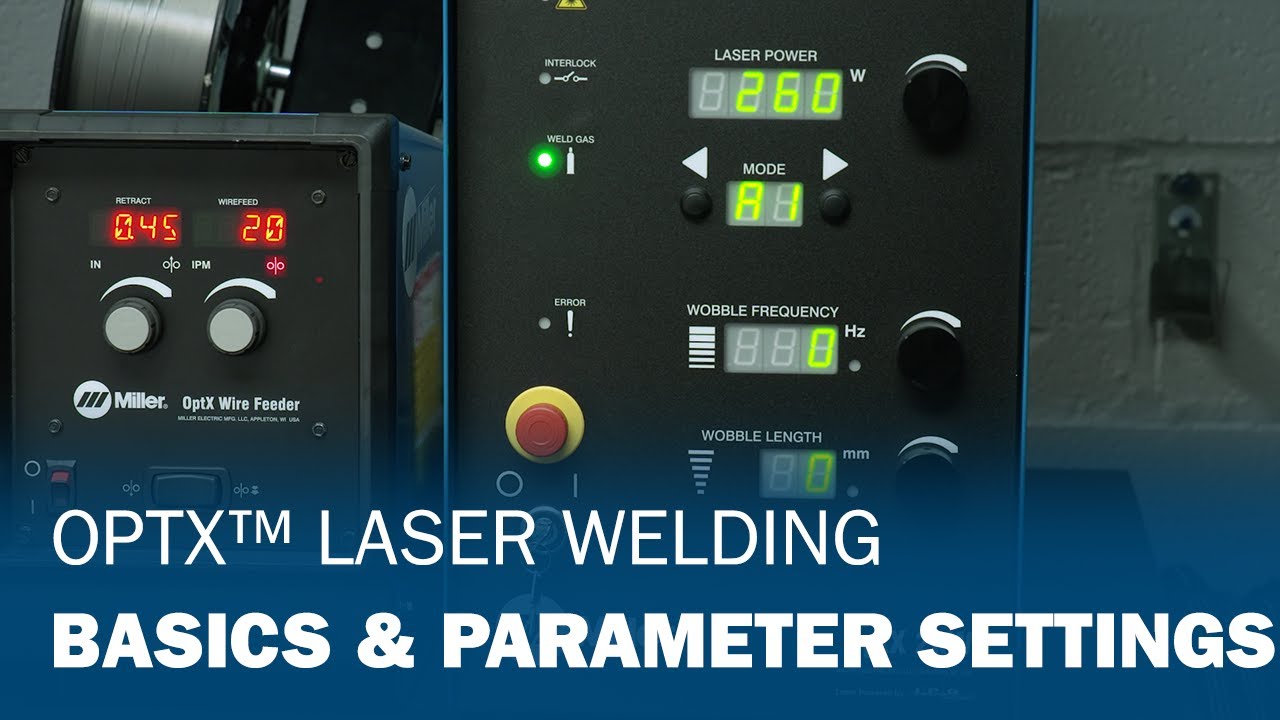
Kontrol yang memiliki nama yang sama dapat beroperasi secara berbeda di berbagai mesin. Verifikasi batasan, satuan, logika program, dan pengaman dalam dokumentasi pabrikan terkini.
Sumber gambar pelatihan: Dasar-dasar pengelasan laser Miller OptX dan pengaturan parameter.
Mengapa mengubah satu kontrol? mengubah beberapa hasil.
Jendela parameter adalah wilayah di mana fusi, geometri, metalurgi, penampilan, dan produktivitas semuanya tetap dapat diterima. Matriks berikut menunjukkan interaksi umum, tetapi ini adalah peta diagnostik—bukan bagan penyesuaian universal.
| Pasangan parameter | Apa yang dikendalikan oleh pasangan tersebut | Kegagalan umum terjadi ketika tidak seimbang. | Pertanyaan diagnostik yang lebih baik |
|---|---|---|---|
| Daya + kecepatan perjalanan | Energi nominal yang disalurkan per satuan panjang dan kemampuan untuk mempertahankan fusi. | Terjadi pembakaran tembus pada energi tinggi; tidak terjadi fusi pada energi rendah. | Apakah masalah tersebut terjadi di seluruh persendian atau hanya di tempat perubahan kecepatan sebenarnya? |
| Daya + ukuran/fokus titik | Kepadatan dan distribusi daya pada benda kerja. | Penetrasi tidak stabil, percikan berlebihan, atau lapisan tipis yang lebar dan dangkal. | Apakah fokus sudah dikalibrasi dan apakah kondisi lensa/nozel tidak berubah? |
| Lebar goyangan + kekuatan | Penyebaran energi di seluruh sendi dibandingkan dengan energi yang tersedia untuk penetrasi. | Bentuk manik lebar yang menarik dengan fusi antarmuka yang tidak sempurna. | Apakah penampang melintang mengkonfirmasi fusi di kedua tepi dan akarnya? |
| Frekuensi dan kecepatan goyangan | Periksa kembali kepadatan berkas di sepanjang sambungan. | Riak periodik, lebar yang tidak merata, atau perilaku kolam yang tidak konsisten. | Apakah jarak antar cacat sesuai dengan siklus pemindaian atau gerakan yang diprogram? |
| Aliran gas + geometri nosel | Cakupan, penghilangan asap, dan perilaku aliran lokal. | Oksidasi pada cakupan rendah; turbulensi atau gangguan kolam pada kecepatan berlebihan. | Apakah gas mencapai zona panas, termasuk wilayah pembekuan di belakangnya? |
| Pengumpanan kawat + daya/kecepatan | Apakah bahan pengisi meleleh, berpindah, dan mengisi kolam dengan kecepatan yang dapat ditampung oleh kolam tersebut. | Kawat dingin, penggumpalan, pengisian kurang, penguatan berlebihan, atau percikan. | Apakah posisi kawat sudah benar sebelum kecepatan pemasukan diubah? |
| Celah sambungan + goyangan/kawat | Jembatan celah dan luas penampang yang diendapkan. | Fusi intermiten, kendur, pengisian kurang atau pembukaan akar. | Apakah selisihnya berada dalam kisaran yang terkontrol di setiap bagian produksi? |
| Kondisi permukaan + semua pengaturan energi | Penyerapan, pembentukan gas, kontaminasi, dan stabilitas. | Porositas, percikan, penetrasi yang tidak konsisten, dan kontaminasi lensa pelindung yang cepat. | Apakah bahan, lapisan, minyak, atau metode pembersihan berubah antara sampel uji? |
Jika daya, kecepatan, goyangan, dan gas diubah bersamaan, hasil pengukuran berikutnya mungkin terlihat lebih baik tetapi penyebabnya tetap tidak diketahui. Pertahankan pengaturan tetap konstan, ubah satu faktor yang terkontrol, catat hasilnya, dan kembali ke garis dasar stabil terakhir ketika tren berbalik.
Rute yang disiplin dari yang telah ditentukan sesuai dengan proses yang disetujui.
Urutan ini mengasumsikan personel terlatih, area yang disetujui untuk penggunaan laser, dan mesin dalam kondisi siap pakai. Ini bukan pengganti spesifikasi prosedur pengelasan, pelatihan dari produsen, atau penilaian keselamatan yang diperlukan.
Tetapkan target penerimaan terlebih dahulu.
Catat spesifikasi material, ketebalan, jenis sambungan, toleransi celah, penetrasi yang dibutuhkan, penguatan atau undercut yang diizinkan, tampilan permukaan, batas distorsi, dan pengujian mekanis atau kebocoran yang dibutuhkan. Tanpa kriteria penerimaan, optimasi parameter hanya menjadi sekadar tampilan.
Bekukan pengaturan fisik
Gunakan kupon representatif, nosel produksi, optik yang terverifikasi, jalur pelindung yang benar, perlengkapan terkontrol, kawat yang dimaksudkan, dan orientasi bagian sebenarnya. Bersihkan permukaan secara konsisten dan dokumentasikan lapisan atau pelapisan. Uji coba pada sisa material yang mengkilap mungkin tidak mewakili bagian produksi yang berminyak.
Muat preset yang disetujui terdekat.
Pilih program pemasok untuk mesin, jenis material, sambungan, dan ketebalan. Konfirmasikan satuan dan mode. Pengaturan awal yang tersimpan adalah titik awal, bukan kualifikasi otomatis, tetapi mengurangi risiko memulai jauh di luar rentang operasi yang stabil.
Membangun fusi stabil tanpa kawat.
Ketika sambungan yang dimaksud memungkinkan pengelasan fusi, pertama-tama buktikan bahwa daya, kecepatan, fokus, dan gerakan sinar menghasilkan genangan fusi yang berulang. Amati awal dan akhir pengelasan. Jika bahan pengisi diperlukan oleh desain, masukkan hanya setelah energi dan jalur pengelasan stabil.
Perbaiki energi kotor sebelum kosmetik.
Gunakan bukti penetrasi untuk memutuskan apakah kombinasi daya-kecepatan-fokus pada dasarnya rendah atau tinggi. Jangan memperlebar goyangan hanya untuk menyembunyikan akar yang tidak stabil. Ubah satu variabel energi utama pada satu waktu dan simpan kupon terakhir yang dapat diterima.
Sesuaikan lebar, pelindung, dan pengisi.
Setelah proses fusi dapat diulang, perbaiki goyangan, cakupan gas, dan pengiriman kawat untuk memenuhi persyaratan lebar, tampilan, dan pengisian. Verifikasi efeknya di sudut, awal, akhir, dan transisi pendingin—bukan hanya di tengah garis lurus.
Tantang tepian jendela
Uji celah tinggi dan rendah yang realistis, toleransi ketebalan, variasi perlengkapan, pergerakan operator, dan kondisi permukaan. Proses yang hanya berfungsi pada sampel uji yang sempurna belum siap untuk produksi. Tetapkan alarm, rencana reaksi, dan pemicu kualifikasi ulang.
Kunci, beri label, dan latih.
Simpan program yang telah disetujui, batasi pengeditan yang tidak sah, identifikasi nosel dan bahan habis pakai, buat lembar pengaturan, dan latih operator untuk mengenali penyimpangan. Catat bukti inspeksi dan riwayat revisi agar pengaturan yang berhasil tetap dapat direproduksi.
Mengapa tidak ada yang universal? Bagan pengaturan pengelasan laser.
Nama material dan ketebalan lembaran tidak sepenuhnya menentukan prosesnya. Tingkat paduan, perlakuan panas, pelapisan, reflektivitas, geometri sambungan, penjepitan, pendingin panas, panjang gelombang laser, profil pancaran, dan titik aktual semuanya dapat menggeser jendela pengoperasian.
| Variabel aplikasi | Mengapa itu penting | Strategi awal | Bukti yang dibutuhkan |
|---|---|---|---|
| Karbon atau baja tahan karat | Paduan logam, lapisan permukaan, pelindung, dan masukan panas memengaruhi peleburan, oksidasi, kekerasan, dan penampilan. | Gunakan pengaturan baja yang tepat dari mesin; kendalikan kondisi permukaan dan cakupan gas. | Penampang melintang, geometri manik, kekerasan atau pengujian mekanis bila diperlukan. |
| Paduan aluminium | Reflektivitas, lapisan oksida, konduktivitas termal, komposisi kimia paduan, dan sensitivitas terhadap retak panas sangat bervariasi. | Identifikasi paduan dan perlakuan panas; bersihkan secara konsisten; evaluasi bahan pengisi dan penahan sambungan dengan bantuan insinyur pengelasan yang berkualifikasi. | Inspeksi fusi, porositas, retak, kekuatan, dan dimensi. |
| Tembaga atau kuningan | Reflektivitas dan konduktivitas yang tinggi mempersulit penyambungan; seng yang mudah menguap dalam kuningan menambah porositas dan risiko asap. | Pastikan sistem tersebut sesuai dengan standar paduan dan ketebalan material; gunakan uji coba terkontrol dan penangkapan sumber. | Pemotongan, inspeksi porositas, kinerja mekanis, dan verifikasi pengendalian asap. |
| Logam galvanis atau berlapis | Uap dari lapisan pelapis dapat mengganggu kestabilan kolam dan menciptakan porositas atau percikan; celah tumpang tindih memengaruhi ventilasi. | Identifikasi massa lapisan dan desain sambungan; ikuti prosedur yang telah dikembangkan daripada memperlakukannya seperti baja polos. | Porositas internal, kerusakan lapisan, percikan, kekuatan, dan kontrol paparan. |
| sendi pantat | Keselarasan dan jarak secara langsung memengaruhi pembentukan jembatan dan akar. | Periksa kualitas tepi, ketidaksesuaian, dan celah sebelum menambah goyangan atau pengisi. | Kontinuitas akar, penyelarasan, penetrasi, dan pengisian bawah. |
| Lap bersama | Posisi berkas, ketebalan lapisan atas, dan kondisi antarmuka menentukan area fusi. | Tentukan letak antarmuka dengan tepat dan kendalikan tumpang tindih/kontak; jangan hanya menilai dari bagian atas. | Lebar antarmuka, penetrasi ke lembaran bawah, kinerja pengelupasan atau geser sesuai spesifikasi. |
| Sambungan sudut atau fillet | Konsentrasi panas di tepi, akses obor, penempatan bahan pengisi, dan cakupan pelindung berubah dengan cepat. | Gunakan nozzle dan sudut kerja yang sesuai; verifikasi kecepatan jalur sebenarnya saat melewati tikungan. | Ukuran kaki, fusi akar, peleburan tepi, dan oksidasi permukaan. |
Sistem komersial saat ini mempublikasikan kemampuan material dan ketebalan mereka sendiri serta menyediakan preset yang tersimpan. Bandingkan cakupan spesifik mesin pada halaman kemampuan IPG LightWELD dan manual yang relevan daripada mentransfer nilai secara memb盲盲.


Bacalah cacat tersebut sebagai petunjuk—bukan diagnosis.
Berbagai penyebab dapat menghasilkan gejala visual yang serupa. Mulailah dengan pemeriksaan pengaturan dan kondisi, kemudian lakukan perubahan parameter secara terkontrol. Jika pengelasan tersebut memiliki persyaratan struktural, tekanan, kelistrikan, keselamatan, atau peraturan, laporkan ke insinyur pengelasan yang bertanggung jawab.
| Gejala yang diamati | Periksa terlebih dahulu sebelum mengubah pengaturan. | Arah parameter yang perlu diselidiki | Bukti dibutuhkan |
|---|---|---|---|
| Kurangnya fusi atau penetrasi dangkal | Pengaturan awal yang salah, kesalahan fokus/jarak, lensa kotor, kecepatan aktual terlalu tinggi, sambungan salah tempat karena goyangan atau kontak benda kerja yang buruk. | Evaluasi keseimbangan daya-kecepatan, fokus, dan pemusatan berkas cahaya. Kurangi goyangan berlebihan hanya dengan uji coba terkontrol. | Penampang melintang atau pengujian non-destruktif yang memenuhi syarat; lebar lapisan atas tidak mencukupi. |
| Terbakar hingga tembus, melorot, atau runtuh di bagian tepinya | Ketebalan bagian, celah, kondisi tepi, pendingin lokal, jeda, dan kecepatan jalur aktual. | Kurangi energi per panjang lintasan, perbaiki fokus, tingkatkan kecepatan terkontrol, atau distribusikan kembali energi—satu variabel dalam satu waktu. | Geometri akar, ketebalan yang tersisa, distorsi, dan pengulangan pada batas toleransi ekstrem. |
| kerenikan | Minyak, kelembapan, lapisan, seng, kontaminasi sambungan yang terjebak, kebocoran gas, angin, kondisi lubang kunci dan kabel yang tidak stabil. | Persiapan dan pelindung yang tepat dilakukan terlebih dahulu; kemudian evaluasi stabilitas melalui daya, kecepatan, dan pergerakan berkas sinar. | Inspeksi internal atau pemotongan. Permukaan yang bersih tidak membuktikan bahwa lasan bebas pori. |
| Retak | Identitas material, kompatibilitas pengisi, pengekangan, desain sambungan, transisi ketebalan, dan persyaratan pemanasan awal/antar-lintasan. | Jangan asal mengatasi keretakan. Tinjau kembali metalurgi, bahan pengisi, siklus termal, dan kualifikasi prosedur. | Inspeksi metalografi dan pengujian mekanis yang diperlukan di bawah kendali teknik. |
| Pengikisan atau pengisian yang kurang | Lokasi sambungan, sudut obor, celah, penyelarasan kawat, dan apakah pengiriman bahan pengisi terganggu. | Seimbangkan ukuran kolam, kecepatan, goyangan, dan penambahan pengisi. Daya berlebih dapat menghanyutkan tepi kolam tanpa mengisinya. | Pengukuran profil dan penampang efektif minimum di sepanjang seluruh sambungan. |
| Percikan atau gumpalan yang tidak stabil | Kontaminasi, pelapisan, fokus, lensa pelindung, kerusakan nosel, kecepatan gas, dan jarak yang tidak konsisten. | Kurangi kepadatan daya yang berlebihan atau tingkatkan stabilitas melalui rentang daya-kecepatan-fokus yang telah disetujui. | Tingkat kontaminasi lensa, kondisi permukaan, frekuensi cacat, dan kualitas pengelasan internal. |
| Oksidasi gelap atau perubahan warna | Jenis gas, kebocoran, cakupan, aliran pra/pasca, sudut nosel, aliran udara, dan panas yang tertahan setelah berkas sinar lewat. | Tingkatkan perlindungan dan kurangi paparan panas yang tidak perlu. Jangan hanya memaksimalkan aliran. | Penerimaan permukaan, persyaratan korosi, dan kondisi bagian belakang jika relevan. |
| Pola manik-manik tidak rata atau riak periodik | Konsistensi pergerakan manual, hambatan pengumpanan kawat, percepatan jalur, optik yang longgar, dan getaran perlengkapan. | Periksa frekuensi/lebar goyangan, kecepatan gerakan, dan stabilitas pemasukan kawat setelah penyebab mekanis dikesampingkan. | Periodisitas manik-manik, catatan proses, dan hasil kupon berulang. |
Jika hasil berubah dari satu kupon ke kupon lainnya dengan pengaturan yang ditampilkan identik, curigai kondisi yang tidak terkontrol—fokus, optik, permukaan, celah, pelindung, gerakan, atau status mesin—sebelum menambahkan perubahan parameter lainnya.
Bagaimana cara mengetahui pengaturannya? Sebenarnya benar.
Hasil pengelasan yang halus dan cerah mungkin masih menyembunyikan fusi yang tidak sempurna, porositas, atau akar yang tidak dapat diterima. Buat rencana penerimaan berdasarkan risiko produk dan kode, spesifikasi, atau persyaratan pelanggan yang berlaku.
Ukur lebar, penguatan, undercut, ketidaksesuaian, distorsi, awal, akhir, dan kondisi permukaan terhadap batas yang telah ditentukan.
Konfirmasikan penetrasi, fusi antarmuka, bentuk akar, pori-pori internal, dan efek sebenarnya dari goyangan atau pengisi.
Gunakan pengujian tarik, kupas, tekuk, geser, kelelahan, atau kekerasan bila desain, kode, atau risiko memerlukannya.
Periksa kekedapan terhadap kebocoran, resistansi listrik, kinerja anti korosi, kebersihan, atau kriteria kosmetik yang relevan dengan komponen tersebut.
Lakukan pengambilan sampel yang cukup untuk mencakup kesenjangan realistis, variasi material, dan operator; satu kupon yang berhasil tidak menentukan kemampuan.
Catat jendela waktu yang disetujui, metode inspeksi, bahan habis pakai, pengaturan, revisi, pemicu kualifikasi ulang, dan rencana reaksi.
Apa yang perlu dikirim untuk tes sampel?
Berikan informasi mengenai paduan dan ketebalan sebenarnya, gambar sambungan, rentang celah, foto bagian, panjang pengelasan yang dibutuhkan, target siklus, kebutuhan bahan pengisi, kondisi permukaan, dan kriteria penerimaan. Sampel produksi yang representatif menghasilkan rekomendasi yang lebih baik daripada sampel lembaran generik.
Apa yang seharusnya dikembalikan oleh tes yang bermanfaat?
Mintalah konfigurasi mesin, catatan parameter, bahan habis pakai, bukti visual, hasil bagian atau pengujian, risiko yang diamati, dan langkah validasi selanjutnya yang direkomendasikan—bukan hanya video singkat tentang hasil pengelasan yang tampak bagus.
Pengembangan parameter berlangsung di dalam sistem keselamatan laser.
Mesin las laser genggam umumnya merupakan sistem laser Kelas 4. Sinar langsung, pantulan spekular dan difus, pekerjaan panas, peralatan listrik, gas bertekanan, dan asap logam harus dinilai sebagai satu operasi. APD (Alat Pelindung Diri) hanya satu lapis.
Gunakan ruang tertutup yang dirancang khusus atau area terkontrol, pengunci otomatis, sistem peringatan, penghalang tahan sinar, dan permukaan yang dipilih oleh profesional keselamatan laser yang berkualifikasi.
Kacamata pelindung laser harus sesuai dengan persyaratan panjang gelombang dan kepadatan optik. Gunakan helm, pakaian pelindung, dan APD kerja panas yang ditentukan oleh produsen; jangan pernah hanya mengandalkan APD pengelasan biasa.
Ekstraksi dasar didasarkan pada bahan, pelapis, pengisi, dan proses. Logam galvanis, dicat, berlapis, atau paduan dapat menghasilkan kontaminan berbahaya yang memerlukan pengendalian paparan profesional.
Operator memerlukan pelatihan mesin, proses, dan penanganan keadaan darurat. Akses parameter harus dibatasi sehingga program produksi tidak dapat diubah tanpa persetujuan tertulis.
Sebelum pengoperasian, ujilah tombol berhenti darurat, pengaman akses, pengaman kontak obor atau semburan api, dan sambungan benda kerja sesuai petunjuk pabrikan.
Geometri reflektif, paduan, lapisan, perlengkapan, atau gerakan otomatis yang baru dapat mengubah jalur pancaran, asap, dan risiko pekerjaan panas bahkan ketika parameter pengelasan yang ditampilkan tetap sama.
Referensi keselamatan: Panduan keselamatan laser genggam Miller , arahan bahaya laser OSHA , dan bab laser OSHA.
Kirimkan materi Anda, sambungan, dan target penerimaan.
Oceanplayer dapat membantu Anda memilih mesin las laser genggam dan merencanakan uji sampel yang representatif. Bagikan informasi paduan logam, ketebalan, gambar sambungan, toleransi celah, kebutuhan bahan pengisi, foto, dan hasil yang diinginkan agar rekomendasi dimulai dari aplikasi Anda—bukan sekadar angka daya umum.
Panduan dan alat pengelasan terkait.
Parameter pengelasan laser: FAQ untuk pemula.
Apa saja parameter pengelasan laser yang paling penting?
Daya laser, kecepatan gerak, kondisi fokus atau titik, lebar dan frekuensi goyangan, mode proses, gas pelindung, pengumpanan kawat, dan pemasangan sambungan adalah kontrol utama. Kebersihan permukaan, kondisi nosel, pengulangan perlengkapan, dan jenis material sebenarnya sama pentingnya meskipun mungkin tidak muncul di panel kontrol.
Bagaimana cara memilih daya laser yang tepat untuk pengelasan baru?
Mulailah dengan pengaturan pabrik saat ini untuk mesin, jenis material, ketebalan, dan sambungan yang tepat. Gunakan sampel representatif dan pengaturan produksi. Sesuaikan daya bersama dengan kecepatan gerak dan konfirmasikan penetrasi atau fusi antarmuka dengan pemotongan atau metode inspeksi yang disetujui. Jangan memilih daya hanya berdasarkan ketebalan saja.
Apakah logam yang lebih tebal selalu membutuhkan daya laser yang lebih besar?
Logam yang lebih tebal seringkali membutuhkan lebih banyak energi atau persiapan sambungan yang berbeda, tetapi daya bukanlah satu-satunya solusi. Kecepatan gerak, fokus, titik pancaran, profil sinar, paduan logam, pendinginan panas, geometri sambungan, dan kemampuan nominal mesin semuanya penting. Sambungan yang sangat tebal atau rumit mungkin berada di luar jangkauan yang memenuhi syarat dari sistem genggam.
Apa yang terjadi jika kecepatan pengelasan laser terlalu cepat?
Kecepatan berlebihan dapat mengurangi waktu interaksi dan menyebabkan hasil pengelasan yang sempit, fusi yang tidak sempurna, pengisian yang kurang, pembentukan tonjolan, atau akar yang tidak konsisten. Periksa kecepatan sebenarnya saat melewati tikungan dan zona akselerasi. Tingkatkan energi hanya setelah fokus, lokasi jalur, kesesuaian sambungan, dan kondisi mesin dipastikan.
Apa yang terjadi jika kecepatan pengelasan laser terlalu lambat?
Kecepatan rendah dapat meningkatkan energi nominal per satuan panjang, sehingga menyebabkan pelebaran yang berlebihan, oksidasi, distorsi, kerusakan tepi, tembus panas, atau zona yang terkena panas lebih besar. Keraguan manual saat memulai, berhenti, dan berbelok dapat menyebabkan kerusakan lokal bahkan ketika kecepatan rata-rata tampak dapat diterima.
Berapakah posisi fokus yang tepat untuk pengelasan laser?
Tidak ada nilai bertanda universal. Konvensi fokus, optik, dan jarak bebas yang diizinkan bervariasi tergantung mesin. Gunakan prosedur pabrikan, catat arah fisik, dan verifikasi kalibrasi. Posisi yang benar adalah posisi yang menghasilkan kepadatan daya dan geometri pengelasan yang dibutuhkan dengan optik yang stabil dan jarak bebas yang dapat diulang.
Bagaimana lebar dan frekuensi goyangan memengaruhi hasil pengelasan?
Lebar goyangan menyebarkan berkas cahaya melintasi sambungan yang lebih lebar, sementara frekuensi mengubah seberapa sering pemindaian berulang saat obor bergerak. Bersama dengan daya dan kecepatan, keduanya memengaruhi lebar las, pengadukan kolam las, penampilan, dan penetrasi. Lebar yang berlebihan dapat menciptakan lapisan las yang lebar dan menarik tetapi dengan fusi yang tidak memadai.
Gas pelindung apa yang sebaiknya saya gunakan untuk pengelasan laser?
Gunakan gas yang ditentukan oleh pemasok mesin atau prosedur pengelasan yang memenuhi syarat untuk material dan aplikasi yang tepat. Argon dan helium adalah gas pelindung inert yang umum, sementara gas lain mungkin diizinkan untuk sistem dan paduan tertentu. Kemurnian gas, cakupan, nosel, waktu, dan aliran titik penggunaan sebenarnya sama pentingnya dengan nama gas.
Berapa banyak aliran gas pelindung yang tepat?
Angka aliran universal tidak dapat diandalkan karena ukuran nosel, jarak, sudut, sambungan, kepadatan gas, aliran udara, dan cakupan aliran balik berbeda-beda. Mulailah dengan nilai peralatan atau prosedur, verifikasi pengiriman dengan alat pengukur aliran yang sesuai, dan sesuaikan hanya setelah memeriksa kebocoran, turbulensi, oksidasi, dan gangguan pada kolam.
Kapan kawat pengisi harus digunakan dalam pengelasan laser genggam?
Kawat dapat digunakan untuk mengisi celah yang disetujui, menambah luas penampang, mengontrol metalurgi, atau memenuhi desain sambungan. Penggunaan kawat tidak menggantikan kontrol celah. Sesuaikan paduan dan diameter kawat dengan prosedur, kemudian sejajarkan ujung kawat dan seimbangkan kecepatan umpan dengan kapasitas kolam, energi laser, dan kecepatan gerak.
Apakah satu set parameter pengelasan laser dapat digunakan untuk semua logam?
Tidak. Baja, baja tahan karat, aluminium, tembaga, kuningan, titanium, dan material berlapis berbeda dalam hal penyerapan panas, konduktivitas termal, perilaku oksida, risiko retak, dan asap. Bahkan paduan dalam satu keluarga pun dapat memerlukan persiapan, pengisi, pelindung, dan validasi yang berbeda. Perlakukan setiap kombinasi material-sambungan sebagai prosedur yang terkontrol.
Bagaimana saya tahu kapan proses pengelasan laser siap untuk produksi?
Program ini baru siap setelah persyaratan penerimaan visual, dimensional, internal, mekanis, atau fungsional yang dibutuhkan telah dibuktikan melalui variasi proses yang realistis. Dokumentasikan rentang parameter yang disetujui, peralatan, bahan habis pakai, pengaturan, rencana inspeksi, pelatihan operator, dan batas reaksi; kemudian kunci dan kendalikan revisi program tersebut.
Sumber yang digunakan untuk panduan ini.
- Miller — Pelatihan keselamatan, pengaturan, dan parameter OptX
- Miller — Manual Mesin Las Laser Genggam OptX 2 kW Saat Ini
- IPG Photonics — Kemampuan sistem LightWELD, preset, goyangan, dan pengaturan
- IPG Photonics — Lembar data sistem LightWELD XR
- TWI — Pengaruh ukuran titik dan kualitas pancaran terhadap kinerja pengelasan laser
- TWI — Pertimbangan optik fokus dan kepadatan daya
- Linde — Peran fisik dan metalurgi komponen gas pelindung
- OSHA — Pedoman untuk bahaya laser
- OSHA — Bahaya laser dan pertimbangan ventilasi