


Cara Tercepat Menghilangkan Karat dari Baja: Pilih berdasarkan Permukaan Akhir
Untuk permukaan baja yang luas yang membutuhkan penghilangan karat dan profil pelapisan baru, peledakan abrasif adalah titik awal yang tepat. Untuk perbaikan kecil, perkakas listrik dapat menghemat waktu persiapan; untuk area tertentu di mana pembersihan abrasif sulit dilakukan, pembersihan laser dapat selesai lebih cepat. Kimia perendaman dan penyemprotan air bertekanan memecahkan berbagai masalah akses dan kontaminasi.
Perbandingan yang berguna adalah waktu yang dibutuhkan hingga permukaan yang diterima—termasuk persiapan, pembersihan, dan inspeksi—bukan hanya seberapa cepat karat menghilang.
Foto karat: Fumikas Sagisavas , CC0 1.0 ; dipotong dengan lapisan gelap. Penampilan saja tidak menentukan kualitas preparasi.

Metode penghilang karat mana yang sebaiknya Anda uji terlebih dahulu?
Gunakan batasan pekerjaan untuk menyeleksi metode. Ini adalah titik awal bersyarat, bukan peringkat kecepatan yang terukur. Suatu metode hanya menang jika menghasilkan kebersihan, profil permukaan, dan kondisi bagian yang dibutuhkan oleh operasi selanjutnya.
Gulir secara horizontal pada layar yang lebih kecil untuk membaca setiap kolom.
| metode | Kondisi awal yang kuat | Di mana waktu dapat dihemat | Apa yang dapat menghapus keuntungan tersebut? |
|---|---|---|---|
| Peledakan abrasif | Permukaan luas yang mudah diakses, kerak yang menempel, pekerjaan pelapisan yang membutuhkan profil baru. | Pelepasan dan pembuatan profil dalam satu operasi; penanganan berkelanjutan untuk suku cadang berulang yang sesuai. | Pengendalian, penutupan, batasan kompresor, pemulihan abrasif, dan penanganan limbah |
| Pembersihan laser | Korosi lokal, lapisan las, fitur dan rakitan tertentu yang tidak dapat mentolerir masuknya material abrasif. | Perlakuan selektif tanpa penambahan media peledakan | Penghilangan karat yang lambat, fitur yang sulit dijangkau, ekstraksi, kontrol laser, atau perubahan permukaan yang tidak dapat diterima. |
| Alat-alat listrik | Perbaikan kecil, tepi, baut, dan titik akses perawatan. | Mobilisasi singkat dan akses langsung ke area kecil. | Pengulangan proses, kelelahan material, pemolesan, pengikisan, dan hasil akhir di bawah standar yang ditentukan. |
| Penghapusan bahan kimia | Bagian yang dapat dilepas dengan ulir, lekukan, atau geometri yang sesuai untuk perendaman. | Perlakuan secara berkelompok dan pengurangan pekerjaan manual selama perendaman. | Waktu tinggal, cairan yang terperangkap, pembilasan, pengeringan, kondisi bak dan ketidakcocokan material |
| Penyemprotan air bertekanan tinggi | Pekerjaan perawatan di mana debu, pengangkatan lapisan pelindung, atau kontaminasi terlarut membuat penyemprotan kering menjadi sulit. | Hindari penambahan bahan abrasif; cuci sambil menghilangkan material permukaan. | Air limbah, akses, karat kilat, atau kebutuhan akan operasi pemprofilan terpisah. |
"Profil" lapisan adalah tekstur permukaan yang ditentukan untuk membantu lapisan menempel. Menghilangkan karat yang terlihat dan menghasilkan profil yang tepat adalah persyaratan yang terpisah. Penyemprotan air murni mengekspos profil yang sudah ada; penyemprotan basah yang mengandung bahan abrasif adalah proses yang berbeda.
Periksa karat, kerak pabrik, dan lubang-lubang kecil sebelum melakukan uji coba.
Lapisan kerak pabrik adalah lapisan oksida yang terbentuk selama proses penggulungan panas. Daya lekatnya dapat mempersulit penghilangan bahkan di tempat yang hanya sedikit terlihat karat berwarna oranye. Catat juga cat lama, oli, garam, permukaan yang sulit dijangkau, serta ketebalan atau batas dimensi baja.
Standar ISO 8501-1 membedakan empat tingkat tampilan awal karat. Standar ini tidak menentukan kecepatan pembersihan atau kondisi yang dibutuhkan setelah pembersihan.
- ASkala yang sebagian besar patuh
- Sebagian besar permukaan masih dilapisi kerak pabrik, dengan sedikit atau tanpa karat.
- BAwal mula karat
- Karat mulai berkembang dan kerak pabrik mulai mengelupas.
- CSedikit lubang yang terlihat
- Lapisan kerak telah terkikis atau dapat dihilangkan dengan cara dikerok; lubang-lubang kecil terlihat dengan mata telanjang.
- DLubang-lubang yang terlihat secara umum
- Lapisan kerak telah terkikis dan terlihat lubang-lubang kecil di permukaannya.
Pembersihan tidak mengembalikan logam yang hilang. Jika korosi telah mengurangi bagian penahan beban atau dimensi kritis, atur ketebalan yang sesuai atau penilaian teknik. Lubang yang bersih tetaplah lubang.
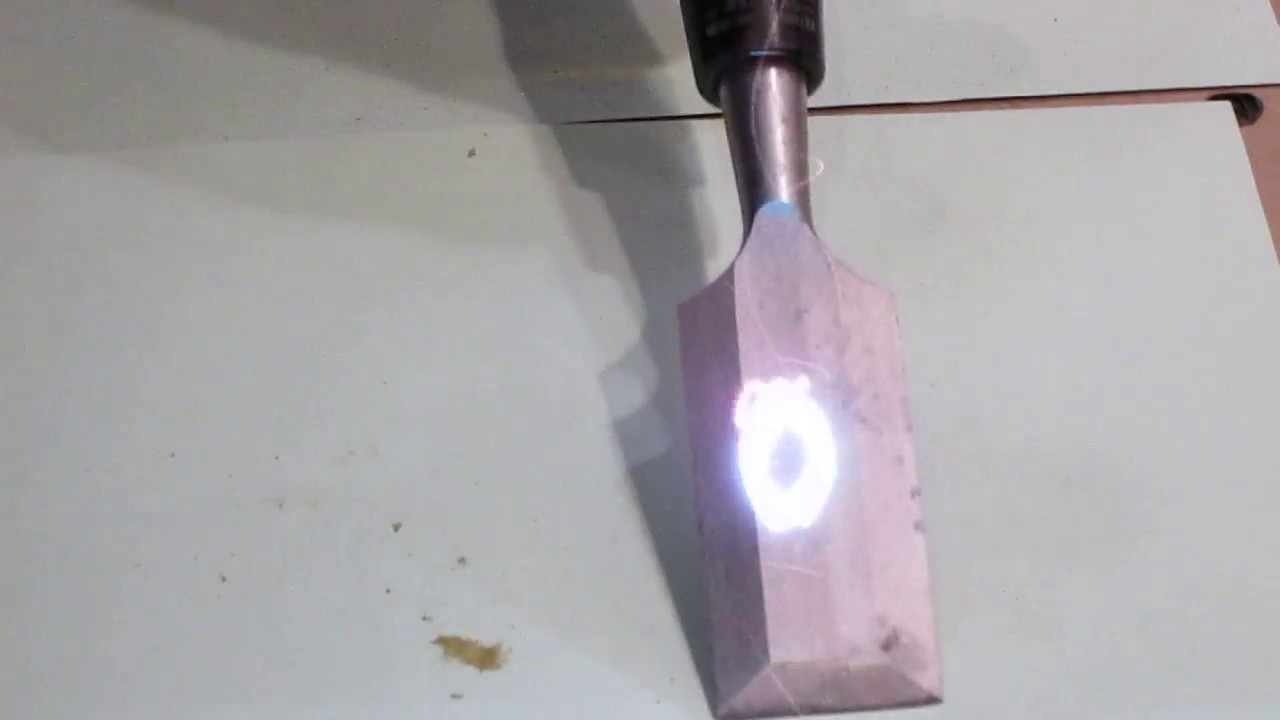
Pembersihan laser: uji nilai penghapusan selektif.
Pembersihan laser mengarahkan energi optik ke lapisan permukaan sehingga lapisan tersebut terpisah melalui pemanasan, ablasi, dan efek terkait lainnya. Teknik ini dapat membersihkan area atau fitur tertentu tanpa menambahkan media abrasif. Hal ini dapat mengurangi pekerjaan penutupan dan pemulihan di sekitar rakitan, asalkan sinar laser dapat mencapai target dan bagian-bagian di sekitarnya terlindungi.
Keuntungannya paling besar ketika hanya sebagian kecil dari rakitan yang lebih besar yang perlu dirawat. Pada baja yang luas dan sangat berkorosi, laju penghilangan aktif yang lebih lambat dapat mengimbangi penghematan dalam pembersihan. Uji oksida, lapisan, dan geometri yang sebenarnya; pengupasan bersih dalam video tidak menentukan luas area yang dapat diterima per shift.
Sistem pulsa dan gelombang kontinu memerlukan uji coba terpisah.
Sistem berdenyut (pulsed systems) memberikan energi dalam semburan; sistem gelombang kontinu (continuous-wave/CW) memberikannya secara terus menerus selama paparan. Mode saja tidak menentukan daya tembus atau kerusakan. Daya di permukaan, pengaturan pulsa jika berlaku, ukuran titik, fokus, tumpang tindih pemindaian, dan waktu tinggal semuanya memengaruhi masukan dan penghilangan panas.
Evaluasi baja yang telah selesai diproses untuk mengetahui adanya pemanasan yang tidak diinginkan, peleburan, perubahan tekstur, atau kehilangan dimensi. Permukaan yang dibersihkan dengan laser tidak boleh diasumsikan mempertahankan profil aslinya atau memenuhi persyaratan profil pembersihan dengan semburan pasir. Untuk perbandingan yang lebih tepat, gunakan panduan pulsa versus CW.
Tidak adanya bahan abrasif tambahan bukan berarti tidak ada emisi. Karat dan lapisan yang dihilangkan tetap memerlukan penampungan dan penanganan limbah yang sesuai. Sertakan kontrol akses laser, kontrol sinar pantul, dan ekstraksi dalam pengaturan waktu.
Penyemprotan abrasif: pilihan tepat untuk permukaan yang luas dan profil baru.
Partikel abrasif menghilangkan korosi dan kerak sekaligus mengubah tekstur permukaan baja. Jika penghilangan dan profil jangkar tertentu diperlukan, ini dapat menghindari langkah pembuatan profil terpisah. Pemilihan media dan kondisi proses harus sesuai dengan hasil akhir yang diinginkan dan substratnya.
Penyemprotan udara bertekanan cocok untuk banyak struktur besar atau yang sudah terpasang. Untuk pelat, balok, dan profil yang berulang, pertimbangkan juga jalur penyemprotan roda: Sistem konveyor rol Wheelabrator menggambarkan penanganan berkelanjutan, perawatan penyemprotan, dan pemulihan abrasif dalam satu pengaturan produksi. Keunggulan penanganan tersebut hanya berlaku untuk bagian yang sesuai dengan jalur produksi.
Bandingkan instalasi lengkapnya
Periksa akses, penutup pelindung, pasokan udara, kondisi nosel, pasokan dan pemulihan bahan abrasif. Tingkat penghilangan yang tinggi tidak banyak gunanya jika lokasi tersebut tidak dapat menampung debu atau membersihkan media bekas tepat waktu. Lapisan lama juga dapat mengubah kontrol paparan dan jalur pembuangan limbah.
Hilangkan minyak dan gemuk melalui proses pra-pembersihan yang telah ditentukan; benturan abrasif bukanlah pengganti penghilangan gemuk. Periksa profil dan kebersihan yang dihasilkan, terutama di bagian tepi, sudut, dan lubang.


Perkakas listrik: seringkali merupakan cara tercepat untuk melakukan perbaikan kecil.
Mesin gerinda, pembersih kerak, pengamplas, atau alat sikat yang sesuai dapat mulai bekerja dengan sedikit pergerakan. Hal ini membuat alat-alat listrik layak diuji coba untuk area kecil, tepi, dan titik perawatan di mana memindahkan sistem penyemprotan ke posisi yang tepat akan memakan waktu lebih lama daripada pembersihan itu sendiri.
Nama alat tersebut tidak menentukan tingkat persiapannya.
Standar SSPC-SP 3 untuk pembersihan dengan alat listrik dan SSPC-SP 11 untuk pembersihan dengan alat listrik hingga ke permukaan logam telanjang memiliki titik akhir yang berbeda. SP 3 membahas material yang melekat longgar; SP 11 membutuhkan hasil permukaan logam telanjang dan profil yang jauh lebih ketat. Manual inspeksi FHWA yang diarsipkan menjelaskan perbedaan tersebut. Terapkan edisi dan kriteria penerimaan yang ditentukan oleh proyek saat ini.
Sikat kawat dapat memoles material yang menempel, dan cakram yang agresif dapat menghilangkan baja yang masih bagus. Pilih kepala dan teknik yang sesuai dengan hasil yang diinginkan, lalu periksa lubang dan tepiannya daripada hanya mengandalkan tampilan yang mengkilap.
Untuk area yang lebih luas, pertimbangkan penggantian alat, penempatan ulang, kelelahan operator, pengumpulan debu, dan pengulangan pengerjaan. Demonstrasi singkat pada area datar yang nyaman dapat melebih-lebihkan hasil kerja yang berkelanjutan.
Penghapusan bahan kimia: hitung waktu yang berlalu dan pekerjaan manual secara terpisah.
Perendaman dapat menjangkau ulir dan lekukan yang terbuka yang sulit dijangkau oleh cakram atau sinar lurus. Komponen dapat direndam secara bersamaan sementara operator melakukan pekerjaan lain. Hal ini dapat mengurangi tenaga kerja tanpa mempersingkat waktu yang dibutuhkan hingga komponen siap digunakan.
Penghilang karat berbasis asam dan pengkelat memiliki kimia yang berbeda. Konverter karat berbeda lagi: ia bereaksi dengan karat dan meninggalkan lapisan konversi, bukan hanya menghasilkan baja tanpa karat. Jangan mengganti satu dengan yang lain kecuali proses selanjutnya memungkinkan permukaan tersebut.
Contoh produk: perendaman hanyalah sebagian dari prosesnya.
Instruksi Evapo-Rust dari CRC mencakup persiapan, perendaman, pembilasan, dan pengeringan. Panduannya juga menyatakan bahwa lemak tebal harus dihilangkan terlebih dahulu, dan memperingatkan bahwa beberapa lapisan oksida dapat terkelupas. Inilah mengapa "aman untuk baja" tidak menjamin kompatibilitas dengan setiap lapisan atau bagian yang dirakit.
Gunakan petunjuk produk dan lembar data keselamatan yang sebenarnya untuk konsentrasi, suhu, waktu perendaman, pembilasan, dan pembuangan. Sertakan drainase dari rongga, pengeringan, kondisi bak, dan langkah perlindungan selanjutnya dalam siklus. Jangan berasumsi bahwa penghilangan kimiawi menciptakan tekstur abrasif yang ditentukan untuk lapisan.
Perbandingan antara laser dan metode kimia menjelaskan pertimbangan proses dan kompatibilitas ini secara lebih rinci.


Penyemprotan air bertekanan tinggi: evaluasi debu, garam, dan profil yang ada secara bersamaan.
Pertimbangkan penyemprotan air bertekanan tinggi (waterjetting) ketika debu atau kontaminasi terlarut menjadi kendala utama dan lokasi tersebut mampu mengelola air limbah.
AMPP membedakan penyemprotan air bertekanan (waterjetting) dari penyemprotan abrasif basah (wet abrasive blasting ): penyemprotan air bertekanan murni dapat memperlihatkan profil yang ditinggalkan oleh persiapan sebelumnya, tetapi tidak menciptakan pola jangkar baru. Penyemprotan basah menambahkan bahan abrasif dan dapat mengubah tekstur.
Periksa permukaannya setelah kering.
Jika profil yang ada tidak sesuai, sertakan operasi pembuatan profil tambahan. Tentukan tingkat kebersihan waterjet dan kondisi karat kilat yang dapat diterima dengan sistem pelapisan. Verifikasi kontaminasi residual daripada berasumsi bahwa satu kali penyemprotan air telah mencapai batas garam proyek.
Karat kilat dapat terbentuk saat baja mengering. Koordinasikan pengeringan, pengeringan, inspeksi, dan pelapisan untuk menghindari siklus persiapan kedua.
Ukur waktu menuju permukaan yang diterima.
Tetapkan kondisi awal, area yang dibersihkan, dan persyaratan penerimaan yang sama untuk setiap kandidat. Mulai hitung waktu ketika persiapan khusus pekerjaan dimulai dan hentikan ketika pembersihan dan penyerahan yang disepakati selesai. Catat waktu pembersihan aktif secara terpisah sehingga Anda dapat melihat apakah penghapusan atau kontrol overhead telah selesai.
Tambahkan waktu pengeringan, antrian, atau perlindungan terpisah jika berada di luar tahapan tersebut. Catat waktu yang berlalu dan jam kerja secara terpisah: dua orang yang bekerja selama satu jam menggunakan dua jam kerja, sedangkan tugas paralel tidak boleh dihitung dua kali dalam jadwal waktu yang berlalu.
Contoh kasus: proses yang lebih cepat dapat menghasilkan pekerjaan yang lebih lambat.
Asumsi ilustratif, bukan kinerja peralatan yang terukur: perbaikan lokal seluas 2 m², dua jalur yang memenuhi syarat, hasil akhir yang sama dan tahapan berurutan. Waktu di bawah ini hanya menunjukkan perhitungan; ini bukan kecepatan peledakan atau pembersihan laser yang dikutip.
Gulir secara horizontal pada layar yang lebih kecil untuk membandingkan kedua skenario.
| Tahap | Skenario peledakan | Skenario laser |
|---|---|---|
| Pengaturan dan perlindungan | 60 min | 20 min |
| Penghapusan aktif | 20 min | 40 min |
| Pembersihan dan penanganan limbah | 30 min | 10 min |
| Inspeksi dan serah terima | 10 min | 10 min |
| Total waktu pengerjaan | 120 min | 80 min |
Laju penghilangan aktif masing-masing adalah 6 m²/jam dan 3 m²/jam. Setelah keempat tahap disertakan, laju area yang diterima menjadi 1 m²/jam dan 1.5 m²/jam. Rute laser yang diasumsikan selesai lebih cepat meskipun laju lintasannya lebih lambat. Waktu pengaturan, area, atau hasil penerimaan yang berbeda dapat membalikkan hasil tersebut.
Ubahlah contoh tersebut menjadi uji coba pemasok yang bermanfaat.
Gunakan bagian yang berkarat dan fitur-fitur yang sulit dijangkau, serta area datar yang mudah. Catat area yang ditolak, pengerjaan tambahan, penggantian media atau filter, pergerakan komponen, dan waktu yang dibutuhkan untuk mencapai operasi selanjutnya. Jika salah satu rute gagal mencapai hasil akhir yang disepakati, sertakan pengerjaan ulang sebelum membandingkan waktu penyelesaian.
Untuk perencanaan berkelanjutan, masukkan asumsi terukur Anda ke dalam kalkulator waktu penghilangan karat dan cat . Estimasi perencanaan tidak menggantikan uji coba berulang pada campuran produksi.
Tetapkan penerimaan sebelum memanggil metode dengan lebih cepat.
Untuk pekerjaan pelapisan, sesuaikan metode persiapan dengan lembar data pelapisan dan spesifikasi proyek. Permukaan mungkin terlihat bersih tetapi gagal memenuhi persyaratan yang memengaruhi daya rekat atau masa pakai.
- Kebersihan dan profil: Sebutkan standar persiapan yang berlaku, sisa material yang diizinkan, dan tekstur yang dibutuhkan.
- Kontaminasi: Tentukan pemeriksaan dan batasan yang relevan untuk minyak, debu, garam terlarut, atau residu proses.
- Kondisi substrat: Konfirmasikan dimensi, ketebalan yang tersisa, dan kerusakan akibat panas atau mekanis yang dilarang.
- Kondisi serah terima: Menentukan pengeringan, tingkat karat kilat yang dapat diterima, dan rentang kondisi lingkungan untuk operasi selanjutnya.
Gunakan standar untuk proses yang sebenarnya.
Standar persiapan permukaan AMPP membedakan antara peledakan kering, peledakan basah, penyemprotan air bertekanan tinggi, dan pengerjaan dengan alat listrik. Nama metode atau foto logam mengkilap tidak membuktikan kesesuaian, dan label kebersihan tidak boleh dianggap sebagai padanan otomatis di seluruh proses.
Untuk persiapan laser, AMPP SP21511-1-2024 membahas persiapan logam besi dengan laser pulsa, seperti yang tercatat dalam laporan AMPP tahun 2024. Secara terpisah, ISO/FDIS 8504-6 masih dalam pengembangan saat diperiksa pada 10 September 2026. Draf tidak boleh dianggap sebagai Standar Internasional yang diterbitkan atau sertifikasi peralatan menyeluruh.
Sertakan kontrol pencahayaan pada waktu pengaturan.
Identifikasi karat, lapisan, dan material lain yang akan dihilangkan sebelum memutuskan penanganan dan penampungan limbah. Pembersihan dengan peledakan dan peralatan memerlukan pengendalian debu, partikel, dan kebisingan yang sesuai; bahan kimia memerlukan pengaturan penanganan khusus produk; penyemprotan air bertekanan memerlukan peralatan bertekanan dan akses terkontrol.
Pekerjaan laser juga memerlukan jalur pancaran yang telah dinilai, perlindungan dari radiasi langsung dan pantulan, pelatihan, dan penangkapan emisi yang sesuai. NIOSH menjelaskan bahaya umum laser industri ini . Kontrol untuk instalasi sebenarnya harus ada dalam rencana sebelum demonstrasi dimulai.
Setelah diterima, pertahankan kondisi yang dibutuhkan hingga operasi selanjutnya. Panduan pengecatan setelah penghilangan karat mencakup pengeringan, penghilangan karat awal, dan kesiapan pelapisan.
Sumber teknis
- Pratinjau ISO 8501-1:2007, bagian 2 — Tingkat karat awal A–D; penilaian visual bukanlah uji tingkat produksi.
- AMPP: pembersihan dengan pancaran air dan semburan abrasif basah — perbedaan profil dan pertimbangan karat kilat.
- Buku Panduan Lapangan FHWA untuk Inspeksi Pengecatan Jembatan — Penjelasan yang diarsipkan mengenai metode pembersihan, pra-pembersihan, dan perbedaan SP 3/SP 11. Dokumen proyek terkini mengatur persyaratan kontrak.
- Instruksi CRC Evapo-Rust — sebuah contoh spesifik dari urutan persiapan, perendaman, pembilasan, dan pengeringan; bukan resep perawatan kimia universal.
Contoh peralatan, status standar, dan panduan keselamatan laser industri ditautkan di bagian yang relevan.
Bandingkan komponen sebenarnya, hasil akhir yang telah ditentukan, dan siklus produksi yang lengkap.
Bagikan jenis dan ketebalan baja, kondisi karat dan lapisan pelindung, area, geometri yang sulit, dan operasi selanjutnya dengan Oceanplayer Laser. Sertakan hasil akhir dan output yang diinginkan agar diskusi dapat fokus pada uji coba pembersihan yang representatif.