

Galvanis Baja Dijelaskan untuk Penggunaan di Dunia Nyata
Baja galvanis adalah baja yang dilindungi oleh lapisan berbasis seng. Seng berfungsi sebagai penghalang, mengalami korosi lebih cepat ketika baja terpapar secara lokal, dan menghasilkan produk korosi yang memperlambat serangan lebih lanjut. Pertanyaan penting dalam pembelian bukanlah sekadar "apakah baja ini galvanis?", tetapi produk mana, proses pelapisan, penamaan lapisan, lingkungan, dan jalur fabrikasi yang ditentukan.
Panduan praktis ini membedakan lembaran G90 dari fabrikasi galvanis celup panas massal, menjelaskan di mana perlindungan seng berhasil atau gagal, dan mengubah pemilihan lapisan menjadi keputusan teknik yang dapat diaudit.

Mulailah dengan bentuk produk—bukan nomor lapisan favorit.
G90 dan Z275 menggambarkan massa lapisan
Berdasarkan ASTM A653, G90 dan Z275 adalah penunjukan massa pelapisan tiga titik minimum yang setara untuk lembaran yang dilapisi secara kontinu. Nilai tersebut merupakan total untuk kedua permukaan, bukan ketebalan yang dijamin pada setiap sisi.
A123 dan ISO 1461 adalah rute yang berbeda.
Balok, rangka, hasil las, dan rakitan yang digalvanis setelah fabrikasi menggunakan standar celup panas batch. Jangan menyebut artikel A123 yang difabrikasi sebagai “G90.”
Tidak ada kehidupan luar ruangan yang universal.
Ketebalan lapisan pelindung memang penting, tetapi klorida, sulfur dioksida, lamanya kontak dengan kelembapan, orientasi, perlindungan, endapan, dan kualitas perbaikan menentukan laju korosi yang sebenarnya.
Pengelasan dan pemotongan memerlukan rencana perbaikan.
Pengelasan menguapkan seng, dapat menimbulkan cacat pengelasan dan melepaskan asap berbahaya. Lapisan batch yang rusak diperbaiki menggunakan metode yang ditentukan oleh ASTM A780/A780M.
Tiga mekanisme perlindungan beroperasi pada permukaan yang sama.
Galvanisasi bukanlah satu jenis material. Ini adalah serangkaian lapisan seng atau paduan seng yang diaplikasikan pada substrat baja melalui pelapisan celup panas kontinu, perendaman batch, elektroplating, atau jalur terkontrol lainnya.
Pertama, seng yang utuh memisahkan baja dari oksigen, air, dan kontaminan. Kedua, seng lebih aktif secara elektrokimia daripada besi, sehingga dapat bertindak sebagai anoda korban ketika area yang rusak kecil dihubungkan melalui elektrolit. Ketiga, seng yang terpapar bereaksi dengan atmosfer dan menghasilkan produk korosi; di bawah siklus basah-kering yang menguntungkan, patina yang stabil mengurangi laju konsumsi seng lebih lanjut.
Ini tidak membuat goresan "sembuh sendiri" dalam arti harfiah. Perlindungan katodik bersifat lokal dan bergantung pada ukuran dan bentuk area yang terpapar, konduktivitas elektrolit, ketebalan lapisan, dan lingkungan. Sayatan lebar, tepi yang dibor, zona pengelasan yang terbakar, dan area terbuka yang terisolasi tidak dapat diasumsikan akan tetap terlindungi selamanya.
Jauhkan lingkungan dari
Lapisan logam kontinu menunda kontak antara substrat baja dan media korosif.
Seng mengalami korosi terlebih dahulu.
Ketika baja terpapar secara lokal dan terhubung secara elektrik, seng di dekatnya dapat melindunginya secara galvanik.
Pelapukan memperlambat serangan
Produk korosi seng dapat membentuk permukaan yang lebih protektif di bawah paparan alami dan siklus pengeringan.
G90 dan Z275 adalah kelas massa pelapis—bukan spesifikasi material lengkap.
ASTM A653/A653M mencakup lembaran galvanis berlapis seng dan lembaran galvanneal berlapis paduan seng-besi yang diproduksi dalam bentuk gulungan dan potongan. Pesanan pembelian tetap memerlukan penunjukan atau kelas baja, penunjukan lapisan, perlakuan permukaan, penyelesaian akhir, dimensi, toleransi, dan persyaratan umum yang berlaku.
| Pasangan umum | Massa lapisan tiga titik minimum, total kedua sisi | Perkiraan ketebalan seng per sisi jika dibagi rata | Apa yang diberitahukan—dan tidak diberitahukan—kepada Anda |
|---|---|---|---|
| G40 / Z120 | 0.40 ons/kaki persegi / 120 g/m² | Sekitar 9 µm per sisi | Lapisan tipis yang sering digunakan dengan lapisan akhir tambahan atau paparan terkontrol. Ini bukan jaminan umum untuk daya tahan di luar ruangan. |
| G60 / Z180 | 0.60 ons/kaki persegi / 180 g/m² | Sekitar 13 µm per sisi | Kandungan seng lebih tinggi daripada G40. Kesesuaiannya masih bergantung pada proses pembentukan, tepi potongan, atmosfer, dan sistem pengecatan yang digunakan. |
| G90 / Z275 | 0.90 ons/kaki persegi / 275 g/m² | Sekitar 19 µm per sisi | Kelas lembaran yang banyak ditentukan. Standar ini memungkinkan distribusi lapisan bervariasi antara permukaan dan di sepanjang lebarnya. |
| G140 / Z450 | 1.40 ons/kaki persegi / 450 g/m² | Sekitar 32 µm per sisi | Lapisan lembaran yang lebih tebal. Pastikan bahwa pembentukan, penyambungan, ketersediaan, dan persyaratan permukaan tetap kompatibel. |
| G185 / Z600 | 1.85 ons/kaki persegi / 600 g/m² | Sekitar 42 µm per sisi | Kelas yang lebih berat lagi, digunakan untuk aplikasi yang menuntut. Lapisan ini tidak dapat digantikan dengan lapisan galvanis batch A123. |
G90 juga bukan "kelas baja". Pesanan G90 dapat berupa baja komersial, baja pembentuk, baja struktural, baja paduan rendah berkekuatan tinggi, atau penunjukan lembaran lain yang memenuhi syarat. Sifat mekanik berasal dari kelas baja dan spesifikasi produk; perlindungan korosi berasal dari lapisan logam dan lingkungannya.
Pilih jalur pelapisan di sekitar urutan manufaktur.
Proses yang tepat biasanya ditentukan oleh apakah baja tersebut berupa produk gulungan, fabrikasi jadi, perangkat keras berulir, panel bodi yang dicat, atau komponen dengan toleransi ketat.
Kumparan dan lembaran galvanis
Strip tersebut terus menerus melewati bak seng, kemudian lapisan seng dikontrol sebelum mengeras.
- Cocok untuk: atap, saluran udara, lemari, lembaran yang dibentuk
- Standar: ASTM A653/A924 atau standar regional yang setara
- Sebutkan: mutu, massa lapisan, hasil akhir, dan perlakuan.
Galvanisasi celup panas batch
Baja yang telah diproses dibersihkan, diberi fluks, dan direndam sebagai barang jadi, melapisi permukaan internal dan eksternal yang dapat diakses.
- Cocok untuk: rangka, balok, pagar, menara
- Standar: ASTM A123/A123M atau ISO 1461
- Rencana: ventilasi, drainase, distorsi, dan penanganan.
Baja galvanis
Perlakuan termal pasca-pelapisan menciptakan lapisan paduan seng-besi dengan permukaan buram yang sesuai untuk sistem cat dan penyambungan tertentu.
- Paling cocok: perakitan lembaran logam otomotif dan yang dicat
- Standar: Penamaan seng-besi A653
- Verifikasi: pembentukan bubuk, kemampuan dibentuk, dan jadwal pengelasan.
Baja galvanis
Seng diendapkan secara elektrokimia dengan kontrol yang tepat terhadap tampilan dan ketebalan, biasanya pada massa lapisan yang lebih rendah daripada HDG batch.
- Paling cocok: komponen presisi dalam ruangan dan panel jadi
- Kekuatan: permukaan yang halus dan terkontrol
- Batasan: jangan berasumsi daya tahan terhadap kondisi luar ruangan yang berat.
Sistem Zn-Al dan Zn-Al-Mg
Lapisan logam campuran dapat meningkatkan kinerja pemotongan atau ketahanan terhadap kondisi atmosfer pada produk tertentu.
- Cocok untuk: penyangga panel surya, HVAC, panel, dan profil.
- Bukti: gunakan sertifikasi khusus pemasok.
- Hindari: pengali universal “kali lebih lama”

Mengapa istilah "galvanisasi celup panas" masih bisa ambigu?
Baik pelapisan koil maupun galvanisasi batch menggunakan seng cair, tetapi geometri produk, kontrol pelapisan, bahasa spesifikasi, dan metode inspeksi berbeda. ASTM A123 secara khusus mengecualikan lembaran yang digalvanis pada jalur khusus atau kontinu, sedangkan ISO 1461 juga mengecualikan lembaran dan kawat yang dilapisi celup panas secara kontinu dari cakupannya.
Pilih jalur produk galvanis yang praktis.
Pemilih ini mengidentifikasi jalur awal untuk diskusi dengan pemasok. Ini tidak menggantikan standar produk, kode struktural, penilaian korosi, kualifikasi pelapisan, atau validasi bagian jadi.
Jelaskan aplikasi tersebut
Pilih kombinasi yang paling mendekati. Rekomendasi akan diperbarui secara instan.
Mulailah dengan lembaran galvanis kontinu.
Untuk produk lembaran atau gulungan yang dibentuk, mulailah dengan jenis baja dan penunjukan lapisan ASTM A653/A653M atau EN 10346. Pilih massa lapisan hanya setelah jalur paparan dan fabrikasi diketahui.
Gunakan ISO 9223 untuk mengklasifikasikan atmosfer—bukan untuk menjanjikan satu masa hidup universal.
ISO 9223 mengklasifikasikan korosivitas atmosfer berdasarkan laju korosi tahun pertama spesimen standar dan mempertimbangkan suhu-kelembaban, sulfur dioksida, dan salinitas udara. Standar ini tidak mencakup setiap atmosfer proses kimia, tanah, kondisi perendaman, atau iklim mikro yang terlindungi.
Estimasi daya tahan praktis memerlukan ketebalan seng yang terukur atau ditentukan, model korosi yang relevan, paparan spesifik lokasi, dan titik akhir yang terdefinisi. Model Waktu Perawatan Pertama dari American Galvanizers Association mendefinisikan titik akhirnya sebagai 5% karat pada baja di bawahnya dalam kondisi atmosfer. Model ini juga menyatakan bahwa salinitas lokal, curah hujan, kelembaban, sulfur dioksida, suhu, orientasi, dan variabel lokasi lainnya dapat mengubah kinerja aktual.
Perbedaan itu penting. “Waktu hingga perawatan pertama” tidak sama dengan kegagalan struktural, dan grafik untuk lapisan galvanis celup panas atmosferik tidak boleh diterapkan pada lembaran galvanis kontinu, pipa yang terkubur, tangki terendam, langit-langit kolam renang, atau pabrik kimia. Untuk lingkungan yang keras, sistem dupleks—galvanisasi ditambah sistem cat yang kompatibel—mungkin lebih andal daripada sekadar meminta “lebih banyak seng,” tetapi tetap memerlukan persiapan permukaan dan kontrol kompatibilitas.
Bandingkan sistem yang sudah lengkap, bukan hanya harga per kilogramnya.
Baja galvanis sering menawarkan keseimbangan praktis antara biaya, kekuatan, dan perlindungan korosi, tetapi baja tahan karat, baja tahan cuaca, dan baja karbon yang dicat memecahkan masalah yang berbeda. Pilihan terbaik bergantung pada lingkungan, penampilan, fabrikasi, akses inspeksi, dan konsekuensi hilangnya lapisan pelindung.
Standar default yang kuat untuk layanan atmosfer yang mudah diakses.
Seng menambahkan lapisan penghalang dan perlindungan pengorbanan tanpa mengubah peran struktural dasar baja karbon.
- Cocok untuk rangka, atap, pagar pengaman, menara, dan peralatan.
- Membutuhkan jalur pelapisan yang tepat dan perbaikan area yang rusak.
- Tidak secara otomatis cocok untuk direndam, kontak dengan makanan, atau bahan kimia agresif.
Strategi korosi menyeluruh pada material.
Ketahanan terhadap korosi berasal dari lapisan pasif kaya kromium yang tersebar di seluruh paduan, bukan dari lapisan seng yang mudah aus.
- Berguna di tempat di mana kebersihan, penampilan, atau perawatan yang sulit dijangkau menjadi prioritas utama.
- Pemilihan tingkatan kelas tetap bergantung pada lingkungan spesifik.
- Klorida, celah, kontaminasi, dan pengelasan masih menjadi masalah.
Patina atmosfer yang dirancang
Baja paduan rendah tertentu dapat membentuk lapisan karat pelindung di bawah paparan basah dan kering yang sesuai.
- Berguna jika tampilan patinanya dapat diterima.
- Drainase yang buruk, perlindungan, dan klorida dapat mencegah terbentuknya patina yang stabil.
- Pewarnaan dan detail limpasan air harus direncanakan.
Sistem penghalang fleksibel
Cat menawarkan beragam pilihan warna dan komposisi kimia, tetapi sangat bergantung pada persiapan, cakupan tepi, dan perawatan.
- Berguna untuk struktur yang sangat besar dan bengkel pelapisan yang terkontrol.
- Kerusakan lokal dapat memungkinkan terjadinya korosi di bawah lapisan film.
- Kinerja siklus hidup bergantung pada akses dan kualitas pelapisan ulang.
Perbandingan siklus hidup harus mencakup material, fabrikasi, pelapisan, inspeksi, perbaikan, penghentian operasi, peralatan akses, pengendalian lingkungan, dan persyaratan akhir masa pakai. Hindari mempublikasikan pengali tetap seperti "stainless steel harganya empat kali lebih mahal" tanpa kutipan pemasok yang bertanggal dan geometri produk yang ditentukan.
Lapisan tersebut biasanya gagal pada detail atau lingkungan mikro tertentu.
Permukaan yang terbuka lebar dapat terlihat bagus, sementara tepi yang terpotong, celah, lembaran yang bertumpuk, kontak logam yang berbeda, atau endapan yang terlindungi menjadi sel korosi yang sebenarnya.

Noda akibat penyimpanan basah pada permukaan yang baru digalvanis.
Bagian-bagian yang ditumpuk atau disusun rapat dapat memerangkap kelembapan dan membatasi aliran udara. Produk korosi seng berwarna putih atau abu-abu kemudian menumpuk sebelum siklus pelapukan normal berkembang. Pisahkan, tiriskan, dan beri ventilasi pada material yang disimpan; nilai kehilangan lapisan pelindung daripada hanya menilai warnanya.
Klorida dan kelembapan yang terus-menerus
Aerosol laut, garam jalan, air pendingin yang terbawa, dan endapan yang terlindungi dapat meningkatkan konsumsi seng. Jarak dari garis pantai saja bukanlah klasifikasi paparan yang dapat diandalkan; angin, orientasi, pencucian, dan pengendapan garam juga berperan.
Kontak logam berbeda dalam elektrolit
Kontak dengan logam yang lebih mulia seperti tembaga atau permukaan baja tahan karat yang besar dapat mempercepat hilangnya seng secara lokal ketika kelembapan melengkapi rangkaian. Evaluasi rasio luas permukaan, konduktivitas, drainase, dan isolasi listrik.
Ketidaksesuaian kimia, pH, dan suhu
Kinerja seng bervariasi tergantung pada kimia air, pH, garam terlarut, suhu, dan aliran. Jangan menerapkan klaim ketahanan atmosfer pada air panas, asam, basa kuat, pupuk, bahan kimia proses, tanah, atau perendaman tanpa data spesifik.
Tepi potongan, zona pengelasan, dan lekukan yang tidak dilapisi
Perlindungan lokal dengan cara mengorbankan lapisan pelindung memiliki batasan. Area yang luas dan terbuka, lapisan yang terbakar, permukaan kontak yang tersembunyi, dan celah yang sulit dijangkau memerlukan lapisan atau metode perbaikan yang terdefinisi, bukan asumsi bahwa seng di sekitarnya akan menutupi setiap kerusakan.
Distorsi, drainase, atau masalah penampilan setelah pencelupan
Pengelasan asimetris, rongga tertutup, dan desain ventilasi/drainase yang buruk dapat menyebabkan distorsi, menjebak cairan, atau menahan kelebihan seng. Rancang fabrikasi untuk proses galvanisasi sebelum merilis gambar kerja.
Pengelasan baja galvanis merupakan masalah yang berkaitan dengan pelapisan, kualitas pengelasan, dan pengendalian paparan.
Seng mendidih pada suhu yang jauh lebih rendah daripada lelehan baja. Selama pengelasan fusi, seng yang dekat dengan sambungan dapat menguap, mencemari proses, dan teroksidasi menjadi asap berbahaya. Pada sambungan tumpang tindih tanpa celah, uap seng yang terperangkap dapat mengganggu kolam lelehan dan menciptakan percikan, lubang udara, atau porositas internal.
Hasil pengelasan yang tampak halus bukanlah bukti bahwa sambungan tumpang tindih galvanis tersebut kuat. Pengelasan laser sangat sensitif terhadap jalur keluarnya uap seng. Celah sambungan, lokasi lapisan, kecepatan gerak, profil sinar, goyangan, fokus, pelindung, penjepitan, dan setiap penghilangan lapisan lokal harus dikualifikasi secara bersamaan.
OSHA mengidentifikasi seng oksida dari baja galvanis sebagai penyebab demam asap logam dan mencatat bahwa pengendalian paparan menjadi lebih ketat di ruang tertutup. Gunakan penilaian higiene industri yang kompeten, ventilasi penangkap sumber, perlindungan pernapasan jika diperlukan, dan peraturan pengelasan, laser, dan tempat kerja yang berlaku. Susu bukanlah metode pengendalian asap.
Berikan jalur terkontrol pada uap seng
Celah tumpang tindih, lekukan, fitur ventilasi, atau metode lain yang memenuhi syarat mungkin diperlukan; pendekatan yang tepat bergantung pada aplikasinya.
Hapus hanya yang dibutuhkan oleh WPS.
Setiap penghilangan seng akan mengubah perlindungan terhadap korosi dan menghasilkan debu atau asap yang mengandung seng yang harus ditangkap dengan aman.
Kendalikan stabilitas sebelum daya mentah.
Koordinasikan masukan panas, kecepatan, gerakan berkas, kawat, pelindung, dan pemasangan untuk mengendalikan porositas dan percikan.
Periksa di bawah manik-manik teratas
Gunakan uji destruktif yang diperlukan, penampang melintang, NDT, uji kebocoran, atau uji mekanis untuk sambungan yang sebenarnya.

ASTM A780 mendefinisikan tiga kelompok perbaikan untuk lapisan celup panas batch yang rusak.
Perbaikan bukan sekadar menyemprotkan produk apa pun yang berlabel "galvanisasi dingin". Pihak-pihak yang berkontrak harus menyepakati metode perbaikan, cakupan, persiapan permukaan, ketebalan lapisan, inspeksi, dan penerimaan.
Perbaikan paduan seng titik leleh rendah
Area yang rusak dipersiapkan dan diperbaiki dengan batang atau bubuk paduan seng yang dibuat khusus untuk tujuan tersebut. Pengendalian panas, kebersihan, residu fluks, dan ketebalan akhir perlu diperiksa.
Lapisan perbaikan yang diaplikasikan secara cair
Cat berbahan dasar serbuk seng yang memenuhi syarat dapat digunakan secara praktis untuk perbaikan di lapangan jika produk yang ditentukan, ketebalan lapisan kering, persiapan, dan kondisi pengeringan diikuti.
Perbaikan metalisasi
Penyemprotan seng dapat membangun kembali lapisan logam di atas baja yang telah dipersiapkan. Profil permukaan, ikatan, ketebalan, semprotan berlebih, dan akses menjadikannya proses industri yang terencana, bukan sekadar perbaikan kosmetik.
ASTM A780 berlaku untuk area yang rusak dan tidak terlapisi pada perangkat keras galvanis celup panas, bentuk struktural, dan produk yang dibuat sebelum proses galvanisasi. Spesifikasi lapisan dasar yang berlaku membatasi area perbaikan yang dapat diterima dan dapat memberlakukan persyaratan tambahan. Untuk lembaran yang dilapisi secara kontinu, gunakan sistem pemotongan dan perbaikan tepi yang disetujui oleh produsen lembaran, bukan secara otomatis mengimpor A780.
Gunakan keputusan pelapisan untuk memilih alat teknik selanjutnya.
Alat bantu Oceanplayer membantu merencanakan kelayakan, masukan panas, ekstraksi, dan pembersihan. Alat-alat ini hanyalah titik awal; sampel representatif tetap merupakan cara tercepat untuk memverifikasi perilaku pelapisan, stabilitas pengelasan, dan hasil akhir yang diinginkan.
Apakah permukaan tersebut dapat dibersihkan dengan laser?
Periksa substrat, kontaminasi, sensitivitas, dan kemungkinan jalur pembersihan sebelum memilih daya.
Pilihan pembersihPerbandingan antara pulsa dan gelombang kontinu (CW).
Bandingkan presisi, risiko pengelupasan lapisan, kapasitas produksi, dan persyaratan permukaan.
Perencanaan pengelasanKalkulator masukan panas pengelasan
Buat estimasi awal yang transparan untuk perbandingan proses dan perencanaan pengujian.
Teknik keselamatanAliran udara ekstraksi asap
Perkirakan aliran udara yang masuk, kecepatan aliran udara di saluran, dan beban kipas awal untuk ditinjau oleh pemasok.
Pertanyaan Umum tentang Baja Galvanis
Jawaban singkat untuk para insinyur, pembeli, pabrikan, dan tim pemeliharaan.
Apa itu baja galvanis?
Baja galvanis adalah produk baja yang dilindungi oleh lapisan seng atau paduan seng. Lapisan ini memberikan penghalang, dapat melindungi area kecil yang terpapar secara sementara, dan mengembangkan produk korosi yang dapat memperlambat serangan seng lebih lanjut di bawah paparan yang sesuai.
Apa perbedaan antara G90 dan Z275?
Berdasarkan ASTM A653/A653M, G90 dan Z275 menyatakan massa lapisan tiga titik minimum yang setara dalam sistem inci-pon dan SI: 0.90 oz/ft² atau 275 g/m² total di kedua sisi. Standar ini tidak menjamin bahwa lapisan tersebut terbagi rata di antara kedua sisi.
Apakah G90 sama dengan galvanisasi celup panas ASTM A123?
No. G90 adalah penunjukan pelapis lembaran galvanis kontinu di bawah A653. ASTM A123 mencakup pelapis seng celup panas batch pada produk besi dan baja yang memenuhi syarat, termasuk banyak fabrikasi yang digalvanis setelah perakitan. Bentuk produk, kontrol pelapisan, dan aturan inspeksinya berbeda.
Berapa lama baja galvanis bertahan di luar ruangan?
Tidak ada satu pun masa pakai yang baku untuk material di luar ruangan. Kinerja sebenarnya bergantung pada ketebalan seng, korosivitas atmosfer, pengendapan garam dan polusi, lamanya kelembapan, orientasi, perlindungan, kerusakan, dan perawatan. Gunakan model yang relevan dengan lokasi dan tentukan apakah titik akhirnya adalah perbaikan pertama, karat yang terlihat, atau penggantian struktural.
Apakah baja galvanis berkarat?
Ya, setelah seng terkonsumsi secara lokal atau umum, baja dapat mengembangkan karat merah. Sebelum itu, seng mungkin menunjukkan produk korosi berwarna abu-abu, putih, atau gelap yang tidak sama dengan karat merah pada substrat. Periksa hilangnya lapisan pelindung daripada hanya menilai berdasarkan warna saja.
Apa penyebab karat putih pada baja galvanis?
Barang-barang galvanis baru dapat mengalami noda penyimpanan basah ketika kelembapan terperangkap di antara permukaan yang ditumpuk atau saling bertumpuk dengan aliran udara yang terbatas. Pisahkan bagian-bagian tersebut, biarkan mengering, dan evaluasi tingkat keparahannya menggunakan panduan galvanisasi yang berlaku.
Apakah baja galvanis bisa dilas?
Ya, dengan prosedur yang memenuhi syarat dan pengendalian paparan yang efektif. Uap seng dapat menyebabkan percikan, porositas, dan lubang udara—terutama pada sambungan tumpang tindih yang rapat—dan asap seng oksida dapat menyebabkan demam asap logam. Desain sambungan, ventilasi, pemasangan, parameter, pengujian, dan perbaikan lapisan pasca pengelasan semuanya penting.
Bisakah pembersihan laser menghilangkan karat tanpa menghilangkan seng?
Terkadang, proses terkontrol dapat menghilangkan kontaminasi tertentu sambil membatasi kerusakan lapisan, tetapi seng sendiri merupakan lapisan logam yang responsif terhadap laser. Tidak ada pengaturan "hanya karat" yang universal. Konfirmasikan jenis lapisan, ketebalan, substrat, kontaminasi, dan penerimaan pada sampel representatif.
Bagaimana cara memperbaiki lapisan galvanis yang rusak?
Untuk lapisan galvanis celup panas batch yang termasuk dalam cakupan, ASTM A780/A780M menjelaskan tentang solder paduan seng, cat kaya seng, dan keluarga perbaikan seng yang disemprot termal. Spesifikasi dasar yang berlaku, pihak-pihak yang berkontrak, dan persyaratan proyek menentukan area yang diizinkan, persiapan, ketebalan, dan inspeksi.
Apakah baja galvanis cocok untuk kontak dengan makanan atau air minum?
Jangan memutuskan hanya berdasarkan kata "galvanis". Konfirmasikan produk yang tepat, komposisi kimia air atau makanan, suhu, peraturan setempat, lapisan, bahan penyambung, metode pembersihan, dan persetujuan sistem jadi dengan otoritas yang berwenang.
Apakah kilauan merupakan tanda pelapisan galvanis yang lebih baik?
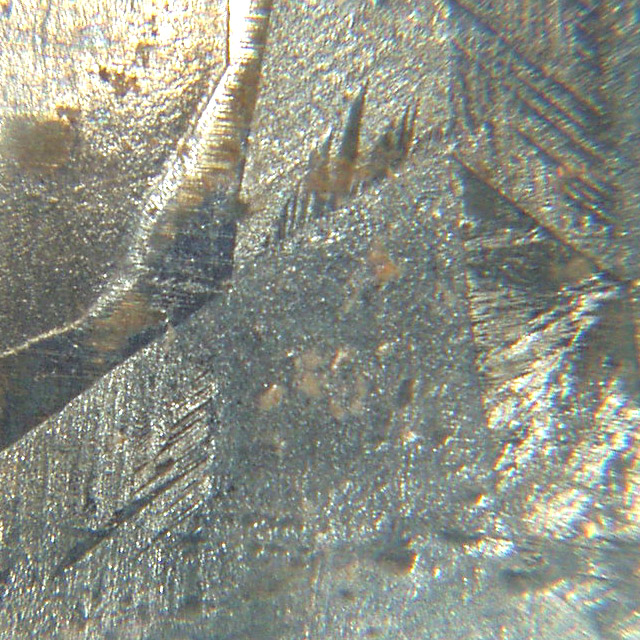
Tidak. Spangle adalah pola kristal seng yang terlihat, dipengaruhi oleh komposisi kimia larutan dan proses pembekuan. Massa lapisan, daya rekat, jenis substrat, perlakuan permukaan, dan lingkungan penggunaan harus diverifikasi secara independen.
Apakah baja galvanis perlu dicat?
Pengecatan dapat menambah warna, ketahanan kimia, dan sistem anti korosi ganda. Keberhasilannya bergantung pada kondisi seng, pelapukan/pasivasi, pembersihan, persiapan permukaan, kompatibilitas primer, perawatan tepi, dan prosedur produsen cat. Jangan mengandalkan periode tunggu umum untuk setiap sistem.
Sumber yang digunakan untuk panduan teknik ini
Standar direvisi. Konfirmasikan edisi yang diadopsi oleh pesanan pembelian, kode, atau otoritas lokal sebelum menerbitkan spesifikasi akhir.
Kirimkan hasil pelapisan, sambungan, dan target—bukan hanya “baja galvanis”
Untuk rekomendasi pembersihan atau pengelasan laser yang bermanfaat, berikan informasi mengenai jenis substrat, standar/penunjukan pelapisan, ketebalan terukur jika tersedia, geometri sambungan, kontaminasi, foto, hasil akhir yang diinginkan, dan tingkat produksi yang dibutuhkan.