

Bagaimana Ketebalan Material Mempengaruhi Zona yang Terkena Panas?
Ketebalan mengubah cara panas dapat keluar dari lasan, tetapi tidak menentukan lebar HAZ (zona yang terpengaruh panas) dengan sendirinya. Siklus termal yang sebenarnya diciptakan oleh ketebalan, geometri sambungan, sifat material, efisiensi proses, energi garis, pengekangan, pemanasan awal, dan jumlah lintasan yang bekerja bersama-sama.
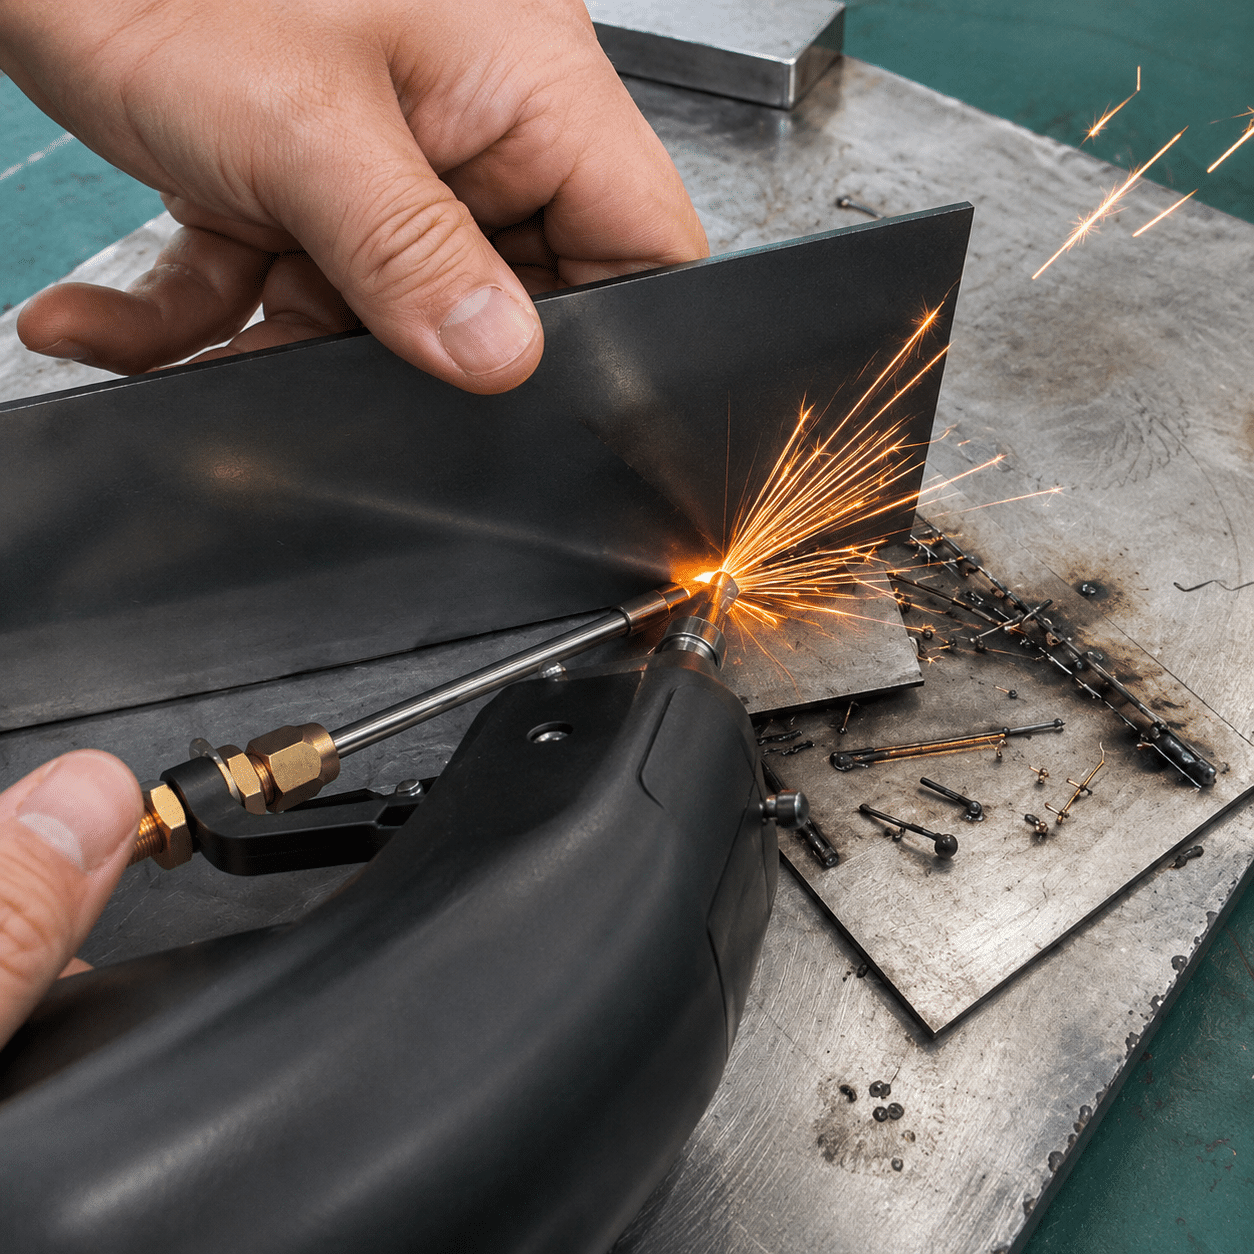
Gambar utama: Krorc / Wikimedia Commons, CC BY-SA 3.0.Ketebalan yang lebih besar tidak selalu berarti zona yang terkena panas (HAZ) lebih lebar.
Benda kerja yang lebih tebal biasanya bertindak sebagai penyerap panas tiga dimensi yang lebih kuat, yang dapat meningkatkan laju pendinginan ketika energi garis dijaga konstan. Namun, dalam produksi, sambungan yang lebih tebal seringkali membutuhkan lebih banyak energi, kecepatan yang lebih lambat, lasan yang lebih besar, pemanasan awal, atau beberapa kali pengelasan untuk mencapai penetrasi. Perubahan-perubahan tersebut dapat memperbesar total volume yang terpengaruh secara termal dan membuat sambungan terpapar siklus termal berulang.
Lembaran tipis memiliki perilaku yang berbeda: panas mencapai permukaan belakang dengan cepat, sehingga seluruh ketebalan dapat terlibat dalam siklus termal. Hal ini membuat terjadinya tembusan panas, distorsi, dan hilangnya sifat material menjadi penting bahkan ketika zona yang terkena panas (HAZ) terlihat sempit.
Bangun pengambilan keputusan mulai dari aliran panas hingga validasi.
Gunakan panduan ini untuk memahami fisika di baliknya, mengidentifikasi risiko dominan, dan merencanakan uji coba pengelasan yang memenuhi syarat.
Bentuk HAZ tidak berubah—tetapi Berubah sifat.
Zona yang terpengaruh panas adalah material induk di samping batas fusi yang tidak meleleh, namun mengalami siklus termal yang mampu mengubah struktur mikro atau sifat-sifatnya. TWI mencatat bahwa ukuran dan tingkat keparahannya bergantung pada sifat material, konsentrasi panas, masukan energi, waktu paparan, dan proses—bukan pada satu rentang suhu universal.
Perbedaan ini penting karena pita yang tampak sempit mungkin masih mengandung daerah yang keras, lunak, sensitif, atau rapuh. Sebaliknya, warna panas yang terlihat adalah catatan oksidasi; itu tidak mendefinisikan batas metalurgi sebenarnya dari HAZ.
- Lebar HAZ menjelaskan seberapa jauh ambang batas termal yang relevan meluas dari garis fusi.
- Suhu puncak menentukan transformasi mana yang mungkin dilakukan di setiap lokasi.
- Waktu pendinginan Membantu menentukan fase yang dihasilkan, kekerasan, kondisi endapan, dan tegangan sisa.
- Persyaratan layanan menentukan apakah perubahan tersebut dapat diterima.

Ketebalan mengubah Dimensi aliran panas.
Pada pelat yang relatif tipis, suhu dapat menjadi hampir seragam di seluruh ketebalan di dekat lasan dan panas menyebar terutama di sepanjang bidang tersebut. Pelat yang tebal memungkinkan panas mengalir keluar dalam tiga dimensi. Komponen nyata sering berada di antara batas ideal tersebut, itulah sebabnya model pendinginan ketebalan menengah digunakan dalam teknik pengelasan.
“Pelat tebal menyimpan panas, sehingga selalu mendingin lebih lambat” bukanlah aturan yang aman. Untuk energi garis dan suhu awal yang sama, pelat tebal yang besar dapat menghilangkan panas lebih cepat karena menawarkan volume penyerap panas yang lebih besar. Tetapi prosedur pengelasan yang digunakan untuk membuat sambungan penetrasi penuh yang tebal dapat menambah energi total yang jauh lebih besar dan mungkin termasuk pengulangan pengelasan. Selalu bandingkan prosedur lengkap, bukan label ketebalan.
Apa yang berubah pertama kali ketika ketebalan berubah?
Alat bantu ini mengidentifikasi prioritas manajemen termal yang mungkin. Ini adalah alat bantu perencanaan—bukan WPS, kualifikasi kode, atau pengganti uji pengelasan.
Jelaskan sendi tersebut
Pilih kondisi produksi yang paling mendekati. Arah perencanaan akan diperbarui secara instan.
Zona HAZ yang terlihat sama dapat menyembunyikan... Risiko kegagalan yang berbeda.
Suhu puncak dan distorsi menjadi faktor dominan.
Lembaran tipis memiliki jarak tembus ketebalan yang kecil untuk menyerap gradien termal. Panas dapat mencapai permukaan belakang dengan cepat, sementara kekakuan lentur yang rendah memungkinkan regangan termal kecil menghasilkan lengkungan yang terlihat.
- Terjadi tembusan atau penetrasi lapisan bawah yang berlebihan
- Keruntuhan tepi terjadi saat celah sambungan terbuka.
- Tekuk, distorsi sudut, dan hilangnya kerataan
- Pelunakan di sebagian besar ketebalan pada paduan yang dapat diolah panas
- Oksidasi atau penurunan kinerja ketahanan korosi jika perlindungan buruk.
Pendingin panas, penetrasi, dan pengekangan menjadi faktor dominan.
Bagian yang lebih tebal dapat menyerap panas dengan cepat dan menahan pergerakan, sehingga meningkatkan energi dan persiapan sambungan yang dibutuhkan untuk fusi. Prosedur ini dapat melibatkan beberapa siklus termal melalui proses pembuatan alur dan pemanasan antar-alur.
- Kurangnya fusi dinding samping atau akar.
- Pendinginan cepat dan zona yang terpengaruh panas (HAZ) yang keras pada baja yang dapat dikeraskan
- Perengkahan hidrogen di bawah kendali ketat
- Daerah berbutir kasar akibat masukan panas lokal yang berlebihan.
- Variasi sifat properti karena lintasan selanjutnya memanaskan kembali wilayah HAZ sebelumnya.
Ketebalan itu penting. prosedur yang digunakan untuk mengelasnya.
Untuk proses pengelasan busur, masukan panas nominal per satuan panjang umumnya berkaitan dengan tegangan, arus, kecepatan gerak, dan faktor efisiensi proses. Untuk pengelasan laser, nilai perencanaan awal yang berguna adalah energi garis nominal: daya laser dibagi dengan kecepatan gerak. Baik nilai tersebut saja tidak dapat memprediksi lebar HAZ karena penyerapan, bentuk berkas, stabilitas lubang kunci, goyangan, fokus, kesesuaian sambungan, dan kehilangan panas mengubah medan termal yang sebenarnya.
Mengurangi kecepatan gerak biasanya meningkatkan energi yang disalurkan per satuan panjang ketika pengaturan lainnya tetap tidak berubah. Hal itu biasanya memperluas paparan termal daripada mempersempitnya. Kecepatan harus dinaikkan atau diturunkan bersamaan dengan daya, penetrasi, stabilitas lubang kunci, dan bukti kerusakan.

“Zona HAZ kecil” tidak sama dengan HAZ aman.
Perubahan sifat yang relevan bergantung pada komposisi kimia paduan dan pemrosesan sebelumnya. Ambang batas suhu bersifat spesifik untuk setiap material; batas HAZ universal 400–700°C tidak boleh diterapkan pada setiap logam.
| Keluarga material | Kekhawatiran terkait ketebalan | Kemungkinan respons HAZ | Prioritas validasi |
|---|---|---|---|
| Baja karbon rendah | Lembaran tipis mudah berubah bentuk; sambungan tebal yang tertahan dapat mendingin dengan cepat. | Pertumbuhan butiran, transformasi, dan perubahan kekerasan bergantung pada komposisi kimia dan waktu pendinginan. | Penampang makro, kekerasan jika diperlukan, distorsi, dan penerimaan mekanis. |
| Baja berkekuatan tinggi / dapat dikeraskan | Bagian yang tebal dan pendingin panas yang besar dapat meningkatkan risiko pendinginan cepat dan keretakan hidrogen. | Daerah martensit yang keras dapat terbentuk; panas yang berlebihan dapat mengurangi ketangguhan melalui pengerasan butir. | Pemanasan awal/antar-lintasan yang memenuhi syarat, pengendalian hidrogen, kekerasan, inspeksi retak tertunda, dan ketangguhan sebagaimana ditentukan. |
| Baja tahan karat Austenitik | Lembaran tipis rentan terhadap distorsi dan oksidasi di bagian belakang; pengelasan multipass yang tebal mengakumulasi panas. | Pertumbuhan butiran, sensitisasi pada jenis material yang rentan, dan perubahan kinerja korosi. | Kualitas pelindung, rencana penghilangan/pasivasi noda panas, pemeriksaan korosi atau ferit jika relevan. |
| Aluminium yang dapat diolah dengan panas | Bagian yang tipis dapat dilunakkan di sebagian besar ketebalannya; sambungan yang lebih tebal membutuhkan kontrol penetrasi. | Pelarutan atau pengerasan endapan penguat dapat menciptakan zona yang terpengaruh panas (HAZ) yang melunak. | Pengukuran kekerasan, pengujian tarik/geser, porositas, dan distorsi. |
| Tembaga dan paduan konduktivitas tinggi | Pendingin panas yang kuat membuat penetrasi menjadi sulit seiring bertambahnya ukuran penampang. | Panas menyebar dengan cepat sementara reflektivitas dan konduktivitas yang tinggi mengurangi margin proses. | Stabilitas energi yang diserap, fusi, porositas, kinerja listrik/termal, dan penampang. |
| Baja berlapis atau galvanis | Ketebalan tidak menghilangkan masalah gas dalam lapisan pelapis; desain sambungan dan ventilasi tetap sangat penting. | Uap seng dapat mengganggu kestabilan pengelasan dan asapnya memerlukan pengendalian sumber. | Porositas, kondisi lapisan pelindung, ventilasi, dan penilaian paparan. |
Pilihan proses mengubah bagaimana ketebalan diubah menjadi panas.
Pengelasan laser dapat memusatkan energi ke zona interaksi yang sempit dan seringkali mencapai kecepatan gerak yang tinggi, sehingga dapat mengurangi paparan termal total dibandingkan dengan proses busur yang lebih lambat. Itu adalah keuntungan—bukan jaminan. Lubang kunci yang tidak stabil, pola goyangan yang lebar, pengulangan proses perbaikan, atau energi garis yang berlebihan masih dapat menghasilkan HAZ (Zona yang Terpengaruh Panas) yang bermasalah.
Energi terkonsentrasi
Paling cocok untuk pemasangan yang berulang, fokus terkontrol, dan kecepatan pergerakan tinggi. Lembaran tipis mendapat manfaat dari waktu interaksi yang singkat; material yang lebih tebal mungkin memerlukan daya lebih besar, persiapan sambungan, bahan pengisi, atau beberapa kali pengerjaan.
Deposisi fleksibel
Pengisian celah dan pengisian alur cocok untuk banyak sambungan tebal. Efisiensi busur, tegangan, arus, laju pemakanan kawat, kecepatan gerak, dan ukuran manik las semuanya memengaruhi energi garis dan pendinginan.
Kontrol proses yang tinggi
Berguna untuk pengelasan akar yang presisi dan pekerjaan berkualitas tinggi, tetapi pergerakan manual yang lambat dapat meningkatkan masukan panas per satuan panjang. "TIG selalu memiliki zona yang terpengaruh panas (HAZ) yang kecil" bukanlah aturan universal.
Pemanasan kontak lokal
Susunan lapisan, gaya elektroda, jalur arus, dan resistansi kontak mengontrol nugget dan medan termal. Rasio ketebalan antar lapisan seringkali sama pentingnya dengan ketebalan total.
Siklus termal berulang
Pengelasan selanjutnya dapat melakukan temper, re-austenitisasi, atau mengubah area yang terbentuk akibat pengelasan sebelumnya. Geometri HAZ total tidak dapat disimpulkan hanya dari input panas satu lapisan las saja.
Sumber panas gabungan
Pengelasan hibrida laser-busur dapat menjembatani celah dan meningkatkan penetrasi, tetapi kedua sumber, jarak, dan waktunya harus dipertimbangkan dalam anggaran panas.
Risiko HAZ dominan berubah seiring dengan bahan dan sambungan.
Contoh-contoh ini menunjukkan mengapa ketebalan tidak dapat dikonversi langsung ke dalam tabel daya, kecepatan, atau lebar HAZ universal. Ini adalah skenario perencanaan, bukan parameter produksi.
Jahitan penutup tipis
Bagian kecil tersebut dapat dengan cepat mencapai suhu tinggi melalui ketebalannya, sementara panel tersebut memiliki kekakuan yang rendah. Prioritasnya adalah pemasangan yang stabil, waktu interaksi yang singkat, pelindung yang andal, dan perlengkapan yang mengontrol pergerakan tanpa menciptakan ketidaksesuaian pendingin panas yang besar.
- Perhatikan adanya tembusan panas pada celah dan awal/akhir.
- Periksa oksidasi sisi belakang di mana korosi menjadi masalah.
- Ukur kerataan serta tampilan manik-manik.
Sambungan aluminium yang dapat diolah dengan panas
Penetrasi penuh mungkin dapat dicapai dengan proses laser terkonsentrasi, namun keputusan metalurgi tidak terbatas pada penetrasi. Siklus termal dapat melunakkan paduan melalui pelarutan atau pengerasan endapan, sehingga lokasi kekerasan minimum mungkin berada di luar zona fusi.
- Identifikasi paduan dan perlakuan panas sebelum percobaan.
- Bagian untuk porositas dan fusi
- Tambahkan uji kekerasan melintang atau sampel mekanis.
Sambungan struktural yang terkendali
Pendingin panas yang besar dan kimia yang dapat dikeraskan dapat menghasilkan pendinginan yang cepat, sementara pengekangan memberikan tegangan tarik. Peningkatan energi dapat meningkatkan fusi tetapi juga dapat mempertebal zona yang terpengaruh panas (HAZ) di dekat fusi. Pengendalian hidrogen dan rencana pemanasan awal/antar-lintasan yang memenuhi syarat menjadi bagian dari keputusan ketebalan.
- Gunakan data material dan bahan habis pakai yang bersertifikasi.
- Kendalikan kelembapan, kontaminasi permukaan, dan pengekangan.
- Jadwalkan pemeriksaan kekerasan dan retak tertunda.
Pengelasan alur multipass
Sambungan akhir mengandung riwayat termal yang tumpang tindih. Lapisan pengisi dapat memanaskan kembali zona yang terpengaruh panas (HAZ) di bagian akar; suhu antar lapisan dan urutan lapisan dapat sama pentingnya dengan energi pada satu lapisan. Pengukuran HAZ permukaan atas tunggal tidak dapat menggambarkan seluruh penampang.
- Catat urutan lintasan dan rentang antar lintasan.
- Periksa area akar, dinding samping, dan tutup.
- Bandingkan bagian lengkap dengan WPS yang memenuhi syarat.
Komponen konduktivitas tinggi
Seiring bertambahnya ukuran penampang, tembaga dapat menghilangkan panas dari zona interaksi secara agresif. Perubahan yang meningkatkan energi garis nominal mungkin masih gagal jika kopling berkas, fokus, kontak sambungan, atau kondisi permukaan tidak stabil. Bukti penetrasi harus menjadi dasar pengambilan keputusan.
- Mengontrol kondisi paduan, permukaan, dan optik.
- Perhatikan kurangnya fusi dan porositas.
- Uji kinerja listrik atau termal jika berfungsi.
Transisi dari tipis ke tebal
Sambungan tersebut bersifat asimetris secara termal: bagian yang tebal menyerap panas sementara bagian yang tipis lebih dulu mengalami panas berlebih. Penempatan balok atau busur, geometri sambungan, dan kontak perlengkapan harus mendistribusikan energi ke arah penyerap panas yang lebih besar tanpa menyebabkan bagian tepi yang tipis runtuh.
- Jangan rata-ratakan kedua ketebalan tersebut.
- Bagian ini mencakup wilayah awal dan wilayah kondisi stabil.
- Uji rentang toleransi pemasangan secara menyeluruh.
Saat menyambungkan elemen tipis dengan elemen tebal, ketebalan kritis bukanlah sekadar nilai yang lebih besar atau lebih kecil. Jalur panas bersifat asimetris. Arah pancaran, persiapan tepi, area kontak, konduksi penjepit, dan target penetrasi menentukan di mana energi harus ditempatkan.
Lebar adalah salah satu ukuran; kinerja adalah penentu keputusannya.
Uji pengelasan yang bermanfaat mengajukan pertanyaan: “Apakah sambungan lengkap memenuhi kriteria penerimaannya?”—bukan hanya “Apakah pita berwarna tersebut sempit?”
Kekerasan dapat bergerak ke kedua arah.
Baja yang dapat dikeraskan mungkin menjadi terlalu keras setelah pendinginan cepat. Aluminium yang dikeraskan dengan pengendapan mungkin menjadi lunak. Label umum "lebih kuat" atau "lebih lemah" saja tidak cukup.
Zona yang terpengaruh panas (HAZ) yang sempit dapat menyertai hasil pengelasan yang buruk.
Energi yang terlalu sedikit dapat mengurangi jejak termal yang terlihat sekaligus menyebabkan fusi yang tidak sempurna, penetrasi yang tidak memadai, atau lapisan yang tidak stabil.
Target penerimaan mengubah pengujian.
Penutup kosmetik, sambungan tekan, komponen baterai, dan struktur yang mengalami beban lelah memerlukan bukti yang berbeda, bahkan pada ketebalan yang sama.
Jangan mengubah skala satu parameter saja. Bangun ulang jendela proses.
Jika ketebalan berubah, periksa seluruh sambungan dan pastikan perubahan tersebut sesuai dengan kode yang berlaku, spesifikasi pelanggan, dan aturan internal WPS.
Kunci kondisi material
Konfirmasikan jenis paduan, mutu, perlakuan panas, lapisan, sertifikat, kondisi permukaan, dan toleransi ketebalan. Jangan berasumsi bahwa dua lembaran "baja" atau "aluminium" akan bereaksi sama.
Definisikan permintaan gabungan
Catat jenis sambungan, celah, persiapan tepi, akses, penetrasi yang dibutuhkan, panjang las, penahan, dan beban kerja.
Pilih kontrol aliran panas
Satukan proses, daya/arus/tegangan, kecepatan, fokus atau panjang busur, goyangan, kawat, pelindung, penjepit, dan konsep penyangga sebagai satu sistem.
Kontrol riwayat termal
Jika berlaku, sebutkan pemanasan awal, rentang antar-lintasan, urutan lintasan, energi saluran maksimum, tab pengoperasian hidup/mati, dan pendinginan terkontrol.
Buat matriks parameter
Uji kondisi terpusat ditambah batas energi tinggi dan rendah yang terkontrol. Catat setiap variabel; pengelasan yang sempurna dalam satu kali proses bukanlah jendela proses.
Bagian dan kualifikasi
Bandingkan penetrasi, fusi, HAZ, kekerasan, distorsi, cacat, dan kinerja mekanis atau korosi yang dibutuhkan sebelum dirilis.
Gunakan kekurangan tersebut untuk memutuskan apa yang perlu diubah selanjutnya.
| Hasil yang diamati | Kemungkinan interpretasi termal | Hal yang perlu diperiksa sebelum mengubah pengaturan | Kemungkinan uji coba terkontrol |
|---|---|---|---|
| HAZ lebar atau distorsi berat | Waktu interaksi yang berlebihan, energi saluran, panas antar-lintasan yang terakumulasi, atau pemasangan yang buruk. | Kecepatan aktual, daya/arus, waktu tinggal, lintasan perbaikan, kontak penjepit, dan suhu awal. | Tingkatkan kecepatan dengan bukti penetrasi, kurangi lebar konsentrasi energi, perbaiki urutan atau pembuangan panas. |
| Zona HAZ yang sempit dan keras pada baja | Pendinginan cepat melalui rentang transformasi; kimia pengerasan atau penyerapan panas tinggi mungkin terlibat. | Sertifikat material, kesetaraan karbon, ketebalan, sumber hidrogen, pemanasan awal, dan pengekangan. | Terapkan kontrol pemanasan awal/antar-lintasan dan hidrogen yang memenuhi syarat; jangan hanya menaikkan panas tanpa meninjau prosedur. |
| Terbakar tembus pada lembaran tipis | Suhu puncak atau energi saluran lokal melebihi jendela kesesuaian. | Jarak, kondisi tepi, fokus, posisi sinar, stabilitas kecepatan, dan dukungan. | Kurangi energi saluran, perketat pemasangan, ubah distribusi pancaran atau tambahkan penyangga terkontrol. |
| Kurangnya fusi pada pelat tebal | Volume pendingin dan sambungan melebihi kemampuan penetrasi efektif atau kemampuan pembasahan dinding samping. | Permukaan akar, alur, kepadatan daya, fokus, posisi kawat, kecepatan gerak, dan insidensi berkas. | Ubah persiapan sendi, kombinasi daya/kecepatan, strategi pengisian, atau rencana lintasan. |
| Zona HAZ lunak pada aluminium | Endapan penguat mungkin telah larut atau membesar selama siklus termal. | Paduan/temper yang tepat, distribusi suhu puncak, waktu pada suhu tersebut, dan perlakuan panas sebelumnya. | Kurangi paparan panas yang tidak perlu dan perhatikan kekerasan/kekuatan; jangan menilai berdasarkan tampilan hasil pengelasan. |
| Retak tertunda pada baja tebal | Hidrogen, struktur mikro yang rentan, dan tegangan tarik mungkin bekerja secara bersamaan. | Kelembapan bahan habis pakai, kontaminasi permukaan, kekerasan, pengekangan, pemanasan awal/antar-lintasan, dan waktu inspeksi. | Hentikan produksi, libatkan teknisi pengelasan, dan gunakan prosedur pengendalian hidrogen yang berkualifikasi. |

Ukurlah HAZ (Zona yang Terancam Bahaya) dengan metode yang sesuai dengan risiko yang ada.
Kualifikasi produksi harus menghubungkan bukti termal dengan persyaratan layanan. Makroetsa mengungkapkan fusi dan pola termal secara keseluruhan. Pengukuran kekerasan dapat mengungkapkan daerah yang keras atau lunak. Metalografi mengidentifikasi zona mikrostruktur. Bukti mekanis, kelelahan, korosi, kebocoran, atau NDT mungkin diperlukan tergantung pada produknya.
Pengendalian suhu tidak menggantikan pengendalian bahaya.
Pengelasan dan pemotongan dapat memaparkan pekerja pada asap logam, radiasi ultraviolet dan inframerah, permukaan panas, energi listrik, api, dan gas proses. OSHA mengidentifikasi ventilasi, praktik kerja, dan APD yang sesuai sebagai kontrol inti. Pengelasan laser menambahkan bahaya sinar yang memerlukan penilaian keselamatan laser yang memenuhi syarat, area tertutup atau terkontrol yang sesuai, interlock, dan pelindung mata khusus panjang gelombang.
Lapisan, permukaan galvanis, baja tahan karat, dan kontaminasi yang tidak diketahui dapat mengubah komposisi asap. Identifikasi logam dasar, bahan pengisi, dan lapisan sebelum pengelasan, sediakan ventilasi penangkap sumber asap jika diperlukan, dan ikuti peraturan setempat yang berlaku serta dokumentasi keselamatan dari produsen peralatan.
Hubungkan ketebalan dengan peralatan, parameter, dan bukti.
Kirim material, sambungan, dan target penerimaan.
Oceanplayer dapat meninjau apakah pengelasan laser genggam atau otomatis merupakan cara yang praktis dan menyiapkan arahan uji sampel. Permintaan yang bermanfaat mencakup paduan aktual, rentang ketebalan penuh, gambar sambungan, toleransi celah, panjang las, penetrasi yang diinginkan, target siklus, dan inspeksi yang diperlukan.
Ketebalan material dan HAZ: jawaban praktis.
Apakah pelat yang lebih tebal selalu menciptakan zona yang terkena panas lebih besar?
Mengapa lembaran tipis dapat mengalami distorsi meskipun zona yang terkena panas (HAZ) tampak sempit?
Apakah kecepatan perjalanan yang lebih tinggi selalu meningkatkan kualitas HAZ?
Bisakah lebar HAZ diprediksi hanya dari ketebalan dan daya laser?
Apakah pengelasan laser selalu menghasilkan zona yang terpengaruh panas (HAZ) yang lebih kecil daripada MIG atau TIG?
Apakah baja tebal selalu perlu dipanaskan terlebih dahulu?
Apa yang terjadi pada HAZ (zona yang terkena panas) pada aluminium yang dapat diolah panas?
Bisakah warna las digunakan untuk mengukur lebar HAZ?
Apa yang perlu dikualifikasi ulang ketika ketebalan material berubah?
Apa cara terbaik untuk membandingkan kinerja HAZ di antara dua ketebalan yang berbeda?
Sumber yang digunakan untuk memverifikasi panduan ini.
Artikel ini merupakan tinjauan teknik, bukan spesifikasi prosedur pengelasan. Ikuti kode yang berlaku, panduan pemasok material, dokumentasi peralatan, dan tinjauan teknik pengelasan yang berkualifikasi.