


Bagaimana Oksida Permukaan Mempengaruhi Penyerapan Laser dan Kontras Penandaan
Lapisan oksida permukaan mengubah seberapa banyak energi laser yang diserap logam dan bagaimana tanda yang dihasilkan memantulkan cahaya tampak. Lapisan oksida yang terkontrol dapat menghasilkan tanda hitam atau berwarna. Sebaliknya, oksida yang tidak merata, minyak, atau kerak dapat menyebabkan hasil yang tidak konsisten. Untuk penandaan yang dapat diulang, kendalikan permukaan awal, pilih proses penandaan yang tepat, dan ukur hasil akhir dalam kondisi yang telah ditentukan.
Ilustrasi perubahan warna akibat panas, bukan bagan parameter laser. Foto: Zaereth / Wikimedia Commons , CC0.
Apa yang harus Anda periksa ketika kontras penandaan laser berubah?
Mulailah dengan gejalanya, bukan pengaturan daya yang lebih tinggi. Tanda gelap, logo berwarna, dan kode Data Matrix yang terbaca adalah target yang berbeda. Gunakan pemeriksaan yang sesuai dengan kerusakan sebelum mengubah resep.
| Apa yang kamu lihat | Periksa dulu | Langkah selanjutnya yang bermanfaat |
|---|---|---|
| Terdapat bercak-bercak pada satu bagian. | Minyak, variasi oksida, arah penyelesaian, tinggi bagian, dan fokus. | Bandingkan preparasi terkontrol dengan permukaan yang diterima apa adanya, menggunakan pengaturan yang sama. |
| Biru atau emas, bukan hitam. | Baik proses tersebut menghasilkan oksida atau tekstur permukaan yang berbeda. | Lakukan perbandingan parameter kecil dan nilai hasilnya di bawah pencahayaan tetap. |
| Kode gelap yang tidak dapat dibaca dengan andal. | Bentuk modul, zona tenang, silau, dan pencahayaan untuk pembaca. | Verifikasi ukuran kode dan geometri inspeksi yang sebenarnya, bukan hanya persegi uji yang besar. |
| Noda berubah setelah dicuci atau diservis. | Residu yang lepas, stabilitas film, dan paparan sebenarnya. | Ulangi siklus pembersihan atau servis sebelum melepaskan proses penandaan. |
Pemeriksaan ini membantu mengisolasi penyebabnya; penampilan saja tidak dapat mengidentifikasi komposisi kimia oksida atau membuktikan bahwa laser tersebut menghasilkan daya yang tepat.
Bagaimana lapisan oksida mengubah penyerapan laser?
Absorptivitas adalah fraksi energi cahaya yang masuk yang diserap oleh suatu permukaan. Sisanya dipantulkan atau diteruskan. Untuk bagian logam buram, transmisi melalui seluruh bagian biasanya dapat diabaikan, sehingga absorpsi kira-kira sama dengan satu minus reflektansi total pada panjang gelombang yang sama.
Hubungan ini menyangkut seluruh permukaan oksida-logam , bukan hanya lapisan oksida transparan yang terisolasi. Hubungan ini juga mencakup cahaya yang dipantulkan ke berbagai arah, bukan hanya pantulan terang yang mencapai kamera.
Lapisan oksida mengubah sifat optik di permukaan. Ketebalan, komposisi kimia, kekasaran, dan suhu semuanya dapat mengubah hasilnya. Penelitian tentang variasi penyerapan lokal juga menunjukkan mengapa pengukuran cahaya tampak tidak secara otomatis merupakan perkiraan yang andal pada panjang gelombang laser pemrosesan. Mikkelstrup dkk., 2021.
Penyerapan laser dan kegelapan tampak adalah pengukuran yang berbeda.
Laser penanda serat optik umum beroperasi di dekat 1064 nm, di inframerah. Mata Anda memeriksa tanda tersebut dalam cahaya tampak. Oleh karena itu, permukaan yang tampak hitam tidak memberikan jawaban numerik untuk pertanyaan "berapa banyak energi 1064 nm yang diserapnya?". Pisahkan panjang gelombang laser dan kondisi pemeriksaan.
Permukaan dapat berubah selama proses penandaan yang sama.
Saat permukaan memanas, permukaan tersebut dapat teroksidasi, meleleh, menjadi lebih kasar, atau kehilangan material. Denyut nadi berikutnya dapat mengenai permukaan yang berbeda dari denyut nadi pertama. Inilah salah satu alasan mengapa resep dapat berperilaku berbeda pada area yang sudah ditandai.
Apakah lapisan oksida yang lebih tebal selalu menyerap lebih banyak energi laser?
Tidak. Perubahan tersebut bergantung pada panjang gelombang, komposisi oksida, dan struktur lapisan. Perubahan yang mengurangi refleksi pada satu panjang gelombang mungkin tidak berpengaruh pada panjang gelombang lainnya. Pemanasan tambahan juga dapat melelehkan atau menghilangkan lapisan, bukan hanya membuatnya lebih tebal.
- 1. Permukaan awalLapisan akhir, oksida, dan kontaminasi memengaruhi respons awal.
- 2. Penyerapan energiPanjang gelombang dan kondisi permukaan sebenarnya menentukan kopling energi.
- 3. Perubahan permukaanPanas, oksidasi, atau penghilangan material mengubah interaksi selanjutnya.
- 4. Nilai akhirPantulan cahaya yang terlihat, tekstur, dan geometri tanda menentukan penampilannya.
Mengapa baja tahan karat yang diberi tanda laser berubah menjadi biru, emas, atau ungu?
Pemanasan laser dapat menumbuhkan oksida yang komposisi dan ketebalannya mengubah cahaya yang dipantulkan dari baja tahan karat. Dua efek dapat berkontribusi: material oksida menyerap beberapa panjang gelombang tampak, dan pantulan dalam lapisan tipis dapat memperkuat atau membatalkan bagian dari spektrum tampak. Efek kedua itu disebut interferensi lapisan tipis.
Tidak akurat untuk menjelaskan setiap warna baja tahan karat hanya dengan ketebalan lapisan saja. Oksida yang berbeda, senyawa campuran, dan tekstur permukaan dapat menghasilkan respons optik yang berbeda, bahkan ketika lapisan tersebut memiliki ketebalan yang serupa.
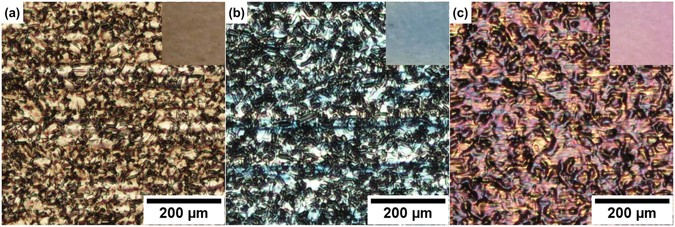
Baja tahan karat 304: uji pewarnaan laser yang telah dipublikasikan.
Lu dan rekan-rekannya menggunakan laser nanodetik 1064 nm pada baja tahan karat 304 yang dipoles di udara. Pada sampel yang diuji, warna senyawa oksida dan spinel lebih berkontribusi pada tampilan akhir daripada efek warna struktural. Gambar tersebut juga menunjukkan mengapa sudut kamera dapat mengubah rona yang tampak. Baca studi selengkapnya.
Tidak ada rumus ketebalan-ke-warna yang universal. Adams dkk. melaporkan lapisan oksida sekitar 20–500 nm pada 304L yang dipoles menggunakan iradiasi nanodetik 1064 nm di udara. Pada paparan kumulatif yang tinggi, penguapan dan pelepasan partikel mengurangi ketebalan lapisan. Itu adalah hasil dari satu percobaan—bukan kisaran target untuk setiap paduan atau laser. Adams dkk., 2013.
Apakah penandaan laser hitam sama dengan pengukiran?
Tidak. Tampilan hitam menggambarkan hasilnya, bukan mekanismenya. Proses anil berbasis oksida, penataan tekstur permukaan, dan pengukiran semuanya dapat mengubah kontras, tetapi tidak mengubah bagian tersebut dengan cara yang sama.
Pada proses annealing laser konvensional, pemanasan lokal membentuk oksida berwarna dengan tujuan menghindari penghilangan material yang signifikan. Proses pengukiran menghilangkan material substrat. Perbedaan ini penting ketika kedalaman, kehalusan, atau permukaan penyegelan harus dipertahankan. Penjelasan annealing dari TRUMPF.
| Proses | Bagaimana kontras diciptakan | Apa yang harus diverifikasi |
|---|---|---|
| Pemanasan berbasis oksida atau penandaan warna | Pemanasan terkontrol mengubah lapisan oksida. | Warna, kondisi permukaan, daya tahan pembersihan, dan persyaratan anti korosi. |
| Ukiran | Penghilangan material menciptakan kedalaman dan mengubah pantulan cahaya. | Kedalaman, kualitas tepi, kekasaran, dan kehilangan material yang diizinkan. |
| Modifikasi atau penghapusan lapisan | Lapisan tersebut berubah, atau lapisan yang berbeda akan terlihat. | Identitas lapisan pelindung, perlindungan yang tersisa, dan substrat yang terpapar. |
| Penandaan hitam pulsa ultra pendek | Struktur permukaan halus dan kimia permukaan mengubah respons optik. | Kontras pada sudut yang relevan, tekstur, korosi, dan daya tahan selama penggunaan. |
Kode Data Matrix adalah sebuah aplikasi, bukan mekanisme penggantian material yang terpisah. Pilih prosesnya terlebih dahulu, kemudian verifikasi kodenya.
Apakah resep penandaan oksida yang sama berlaku untuk setiap logam?
Tidak. Pertama, identifikasi bahan dasar, lapisan akhir, dan lapisan apa pun . "Logam" bukanlah spesifikasi material yang cukup berguna, dan bahkan paduan yang sama pun dapat memiliki permukaan yang berbeda.
Stainless steel
Lapisan pasif tipis pada baja tahan karat tidak sama dengan oksida yang lebih tebal yang dihasilkan oleh laser. Permukaan yang disikat, dipoles, dan yang sebelumnya diwarnai dengan panas harus diperlakukan sebagai kondisi awal yang berbeda sampai pengujian menunjukkan sebaliknya. Tanda pada bagian yang sensitif terhadap korosi memerlukan pemeriksaan yang sesuai setelah seluruh rangkaian produksi, termasuk pembersihan atau pasivasi.
titanium
Titanium dapat mengembangkan warna oksida, tetapi bagan warna anodisasi elektrokimia bukanlah bagan pengaturan laser. Metode pembentukan lapisan dan kondisi permukaan sangat berpengaruh. Setujui warna menggunakan sampel yang ditandai laser dan pengaturan tampilan yang konsisten.
Baja karbon, aluminium, dan tembaga
Karat dan kerak pabrik pada baja karbon adalah lapisan awal yang tidak rata, bukan lapisan dekoratif yang terkontrol. Jika nantinya akan dihilangkan, jangan mengandalkan lapisan tersebut untuk meninggalkan tanda permanen.
Untuk aluminium anodisasi, tentukan apakah laser mengubah lapisan atau menghilangkannya. Aluminium dan tembaga murni memerlukan uji coba proses tersendiri; resep anil baja tahan karat bukanlah spesifikasi awal yang dapat diandalkan untuk logam-logam ini.
Untuk contoh spesifik aplikasi, lihat panduan penandaan laser baja tahan karat . Sertakan informasi material dan kondisi lapisan akhir pada setiap perbandingan.
Pengaturan laser mana yang memengaruhi warna dan kontras oksida?
Pertanyaan yang bermanfaat bukanlah sekadar “berapa persentase daya yang harus saya gunakan?” Melainkan berapa banyak energi yang mencapai setiap area, seberapa cepat energi itu sampai, dan bagaimana permukaan tersebut merespons . Pengaturan yang disalin dari laser lain mungkin tidak menghasilkan pulsa, titik, atau riwayat panas yang sama.
Daya, durasi pulsa, dan laju pengulangan
Pengaturan ini bekerja bersama-sama. Pada daya rata-rata yang diberikan tetap, meningkatkan laju pengulangan pulsa mengurangi energi rata-rata per pulsa. Namun, hal itu juga mengubah seberapa dekat pulsa mendarat di sepanjang pemindaian. Jangan berasumsi bahwa frekuensi yang lebih tinggi selalu menghasilkan tanda yang lebih gelap atau lebih terang.
MOPA adalah singkatan dari master oscillator power amplifier: ini menggambarkan arsitektur sumber laser. Beberapa sumber MOPA menawarkan durasi pulsa yang dapat disesuaikan dalam rentang operasi tertentu. Fleksibilitas tersebut dapat membantu mengeksplorasi jendela penandaan, tetapi tidak menjamin warna tertentu. Bandingkan spesifikasi sumber sebenarnya saat memilih sistem penandaan laser MOPA.
Kecepatan pemindaian, jarak antar garis, dan fokus.
Jarak antar garis pemindaian (hatch spacing) adalah jarak antara garis pemindaian yang berdekatan. Bersama dengan kecepatan dan ukuran titik, jarak ini mengubah seberapa banyak jalur yang berdekatan tumpang tindih. Kesalahan fokus dapat mengubah kepadatan energi dan geometri sel kode kecil. Periksa tinggi bagian dan perlengkapan sebenarnya sebelum mengubah daya.
Urutan lintasan, pendinginan, dan atmosfer.
Beberapa lintasan yang berdekatan tidak selalu berperilaku seperti lintasan yang dipisahkan oleh waktu pendinginan. Ketersediaan oksigen dan aliran gas juga dapat memengaruhi oksidasi, pendinginan, dan gumpalan asap. Catat kondisi-kondisi ini dan jangan menganggapnya sebagai detail latar belakang.
Untuk perbandingan yang bermanfaat: pertahankan bahan, persiapan, lensa, fokus, dan karya seni tetap. Ubah sejumlah pengaturan terbatas dalam rentang yang disetujui mesin, beri label pada setiap sampel, dan ulangi hasil yang menjanjikan. Jika hasil yang diterima hanya ada pada satu pengaturan yang rentan, margin produksi mungkin terlalu sempit.
Bagaimana cara mengatasi masalah hasil laser yang tidak rata atau tidak stabil?
Simpan kupon referensi dan catat resep asli sebelum melakukan perubahan. Jika baik kupon referensi maupun komponen baru mengalami penyimpangan, periksa mesin dan pengaturannya. Jika kupon referensi tetap stabil tetapi batch baru berubah, selidiki bahan baku dan permukaan yang masuk.
| Masalah | Perbandingan yang bermanfaat | Hal-hal yang belum bisa disimpulkan |
|---|---|---|
| Bercak-bercak tersebut mengikuti sidik jari atau area yang sering disentuh. | Bandingkan hasil pembersihan yang disetujui dengan komponen saat diterima, dengan menjaga optik dan fokus tetap stabil. | Perbaikan tersebut mengarah pada persiapan permukaan; hal itu tidak membuktikan bahwa oksida saja yang menyebabkan cacat tersebut. |
| Bagian tengah dan tepinya ditandai secara berbeda. | Periksa kerataan bagian, fokus di seluruh bidang, posisi perlengkapan, dan koreksi bidang pemindaian. | Jangan menganggap kesalahan pada bidang atau geometri sebagai masalah warna material. |
| Warna hitam berubah menjadi biru, cokelat, atau abu-abu. | Periksa di bawah cahaya yang sama, lalu bandingkan perubahan terkontrol pada perilaku pulsa, tumpang tindih, dan waktu lintasan. | Warna bukanlah termometer atau indikator universal dari daya yang tidak mencukupi. |
| Noda tersebut memudar setelah dilap. | Gunakan metode pembersihan produksi yang dimaksudkan pada bagian uji dan periksa apakah ada residu atau perubahan permukaan. | Endapan yang lepas bukanlah tanda permanen yang dapat diterima hanya karena awalnya tampak gelap. |
| Hasil yang berbeda diperoleh dari batch pemasok baru. | Periksa hasil akhir, pelapisan, riwayat pasivasi, geometri, dan identifikasi material terhadap batch referensi. | Kesamaan nama paduan tidak menjamin kondisi permukaan yang identik. |
Hentikan penyesuaian resep produksi jika Anda tidak dapat mengidentifikasi bahan atau lapisannya, atau jika tanda tersebut menyebabkan pengikisan, peleburan, perubahan dimensi, atau kinerja korosi yang tidak dapat diterima.
Bagaimana cara mengukur kontras dan daya tahan penandaan?
Gunakan satu metode penerimaan untuk penampilan dan metode lain untuk fungsi ketika keduanya penting. Bagian yang menarik secara visual dapat gagal dalam verifikasi kode batang, dan kode yang dipindai sekali pun masih dapat gagal setelah dibersihkan.
Mengukur warna dan kecerahan logo
Tentukan pencahayaan, sudut pandang, dan sampel referensi. Untuk warna yang diukur, catat geometri instrumen, iluminan, dan pengaturan pengamat.
Dalam CIELAB, L* menggambarkan kecerahan; a* dan b* menggambarkan koordinat warna. Nyatakan rumus perbedaan warna dan toleransi yang digunakan untuk persetujuan. Tidak ada satu batas ΔE yang cocok untuk setiap pelanggan atau hasil akhir. Gambaran umum pengukuran warna NIST.
Memverifikasi Data Matrix dan kode bagian langsung
Gunakan ukuran kode sebenarnya dan pengaturan verifikator yang telah disepakati. Kontras, geometri sel, dan pencahayaan semuanya memengaruhi hasilnya; kegelapan saja tidak cukup.
ISO/IEC 29158:2025 mendefinisikan modifikasi pada penilaian kualitas simbol untuk penandaan bagian langsung, termasuk iluminasi dan pengelompokan. Sepakati tingkatan dan kondisi aplikasi yang dibutuhkan dengan pelanggan, lalu periksa pembaca produksi secara terpisah.
Untuk daya tahan penggunaan, uji seluruh rangkaian proses. Periksa kembali bagian yang ditandai setelah pencucian, abrasi, paparan panas, atau uji korosi yang relevan. Jika perlakuan selanjutnya mengubah tanda, nilai kondisi akhir yang diterima—bukan hanya tanda segera setelah pemrosesan laser.
Jika penyebab utamanya masih belum jelas, pilihlah metode laboratorium yang menjawab pertanyaan spesifik tersebut: mikroskop untuk geometri, profil permukaan untuk kedalaman atau kekasaran, atau analisis kimia yang sesuai untuk komposisi oksida. Uji laboratorium seharusnya menyelesaikan suatu keputusan, bukan hanya menambah laporan.
Apakah pembersihan laser dapat menghilangkan oksida dan sekaligus menciptakan oksida baru?
Hal itu mungkin terjadi. Laser dapat menghilangkan lapisan yang tidak diinginkan, kemudian terus memanaskan logam yang baru terpapar. Dalam kondisi yang tidak sesuai, permukaan tersebut dapat mengembangkan oksida baru, perubahan warna akibat panas, atau kerusakan. Penelitian pada baja Q345 yang teroksidasi melaporkan adanya oksida baru dan lubang ablasi ketika input menjadi berlebihan. Ini menunjukkan risikonya; namun, ini tidak menetapkan ambang batas universal. Studi pembersihan laser Q345.
Oleh karena itu, pengujian praktis perlu mencakup lapisan asli dan substrat yang terpapar. Area gelap setelah pembersihan bisa jadi merupakan sisa kontaminasi, oksida baru, atau perubahan tekstur. Meningkatkan daya tanpa mengidentifikasi penyebabnya dapat memperburuk hasilnya.
Untuk bagian yang akan dilas, direkatkan, atau dilapisi, verifikasi operasi selanjutnya serta tampilannya. Untuk bagian yang sedang dipersiapkan untuk penandaan, jaga agar interval dan kondisi penyimpanan antara pembersihan dan penandaan tetap konsisten.
Keselamatan adalah bagian dari proses. Lakukan pengujian dalam pengaturan laser yang telah dinilai dengan penahanan berkas yang sesuai, kontrol akses, dan ekstraksi asap. Logam reflektif, lapisan yang tidak diketahui, dan partikel yang terlempar menimbulkan bahaya. Jangan melepas pengaman untuk mengambil sampel atau menyesuaikan fokus saat terpapar berkas pemrosesan aktif.
Bagaimana cara Anda menyetujui proses penandaan oksida yang dapat diulang?
Setujui kombinasi spesifikasi permukaan, resep laser, dan hasil yang terukur . Foto dan file pengaturan saja tidak cukup untuk mereproduksi proses produksi.
- Definisikan hasil akhirnya.Tentukan kualitas warna atau kode, kedalaman atau kekasaran yang diizinkan, dan kondisi pembersihan atau penggunaan yang harus mampu ditahan oleh tanda tersebut.
- Uji permukaan yang representatif.Sertakan mutu, hasil akhir, lapisan, dan variasi lot yang diharapkan. Gunakan kelengkungan, ukuran tanda, dan perlengkapan sebenarnya jika hal-hal tersebut memengaruhi fokus.
- Rekam seluruh proses penyiapan.Catat sumber laser, panjang gelombang, lensa, fokus, pengaturan pulsa, kecepatan, arsiran, urutan lintasan, persiapan, dan atmosfer. Simpan sampel yang diterima dan yang ditolak.
- Ulangi dan periksa setelah servis.Ulangi proses yang telah disetujui pada bagian-bagian yang representatif, verifikasi kondisi akhir, dan catat waktu siklus termasuk inspeksi. Lakukan kualifikasi ulang untuk perubahan material atau pengaturan yang signifikan.
Tujuannya bukanlah menghasilkan kotak uji yang paling gelap. Yang dibutuhkan adalah tanda yang tetap dapat diterima pada bagian-bagian yang sebenarnya Anda produksi. Untuk opsi proses yang lebih luas, jelajahi panduan penandaan laser.
Butuh bantuan dalam menentukan uji coba penandaan Anda? Kirimkan ke Oceanplayer Laser jenis material, hasil akhir atau lapisan, foto close-up, desain dan dimensi tanda, tampilan target atau kode kelas, kondisi layanan, dan output yang dibutuhkan. Sertakan sampel yang gagal bersama dengan hasil target jika tersedia.
Diskusikan permohonan penilaian sayaReferensi
- Adams dkk. (2013). Penyinaran laser pulsa nanodetik pada baja tahan karat 304L: Pertumbuhan oksida dan pengaruhnya terhadap logam di bawahnya. Teknologi Permukaan dan Pelapisan, 222, 1–8.
- Lu dkk. (2017). Pewarnaan laser nanodetik pada permukaan baja tahan karat. Scientific Reports, 7, 7092. Sumber gambar penelitian yang direproduksi.
- Mikkelstrup, Thomsen dan Kristiansen (2021). Metode baru untuk memperkirakan perubahan lokal dalam penyerapan permukaan untuk penandaan laser menggunakan pemindaian laser 3D. Seri Konferensi IOP: Ilmu dan Rekayasa Material, 1135, 012002.
- TRUMPF: Annealing—prosedur penandaan laser. Penjelasan produsen mengenai penandaan berbasis oksida dan metode terkait.
- Ohno (2000), NIST: CIE Fundamentals for Color Measurements. Koordinat warna, kondisi pengukuran, dan pertimbangan instrumen.
- ISO/IEC 29158:2025. Spesifikasi pengujian kualitas simbol kode batang—Penandaan bagian langsung (DPM).
- Investigasi Integritas Permukaan Baja Q345 Setelah Pembersihan Laser Nd:YAG pada Bagian Pertambangan yang Teroksidasi (2020). Pelapis, 10(8), 716.