

Cara Menghindari Percikan Saat Proses Pengelasan Laser
Kurangi percikan las laser dengan menstabilkan kolam lelehan—bukan dengan menutupi permukaan. Mulailah dengan bagian yang bersih dan terpasang dengan baik serta garis dasar yang disetujui pabrikan. Kemudian seimbangkan daya laser, kecepatan gerak, fokus, lebar pemindaian, laju pemasukan kawat, dan gas pelindung sambil menjaga kepala pengelasan pada sudut dan jarak yang dapat diulang.
Percikan adalah logam cair yang terlempar. Ini dapat menandakan perilaku lubang kunci yang tidak stabil, energi yang berlebihan atau tidak terdistribusi dengan baik, kolam las yang terganggu, pengiriman kawat pengisi yang salah, kontaminasi, pemasangan yang buruk, atau pengiriman gas yang tidak sesuai. Koreksi yang paling efisien adalah uji terkontrol yang mengubah satu faktor pada satu waktu dan mengukur tampilan permukaan serta integritas las.
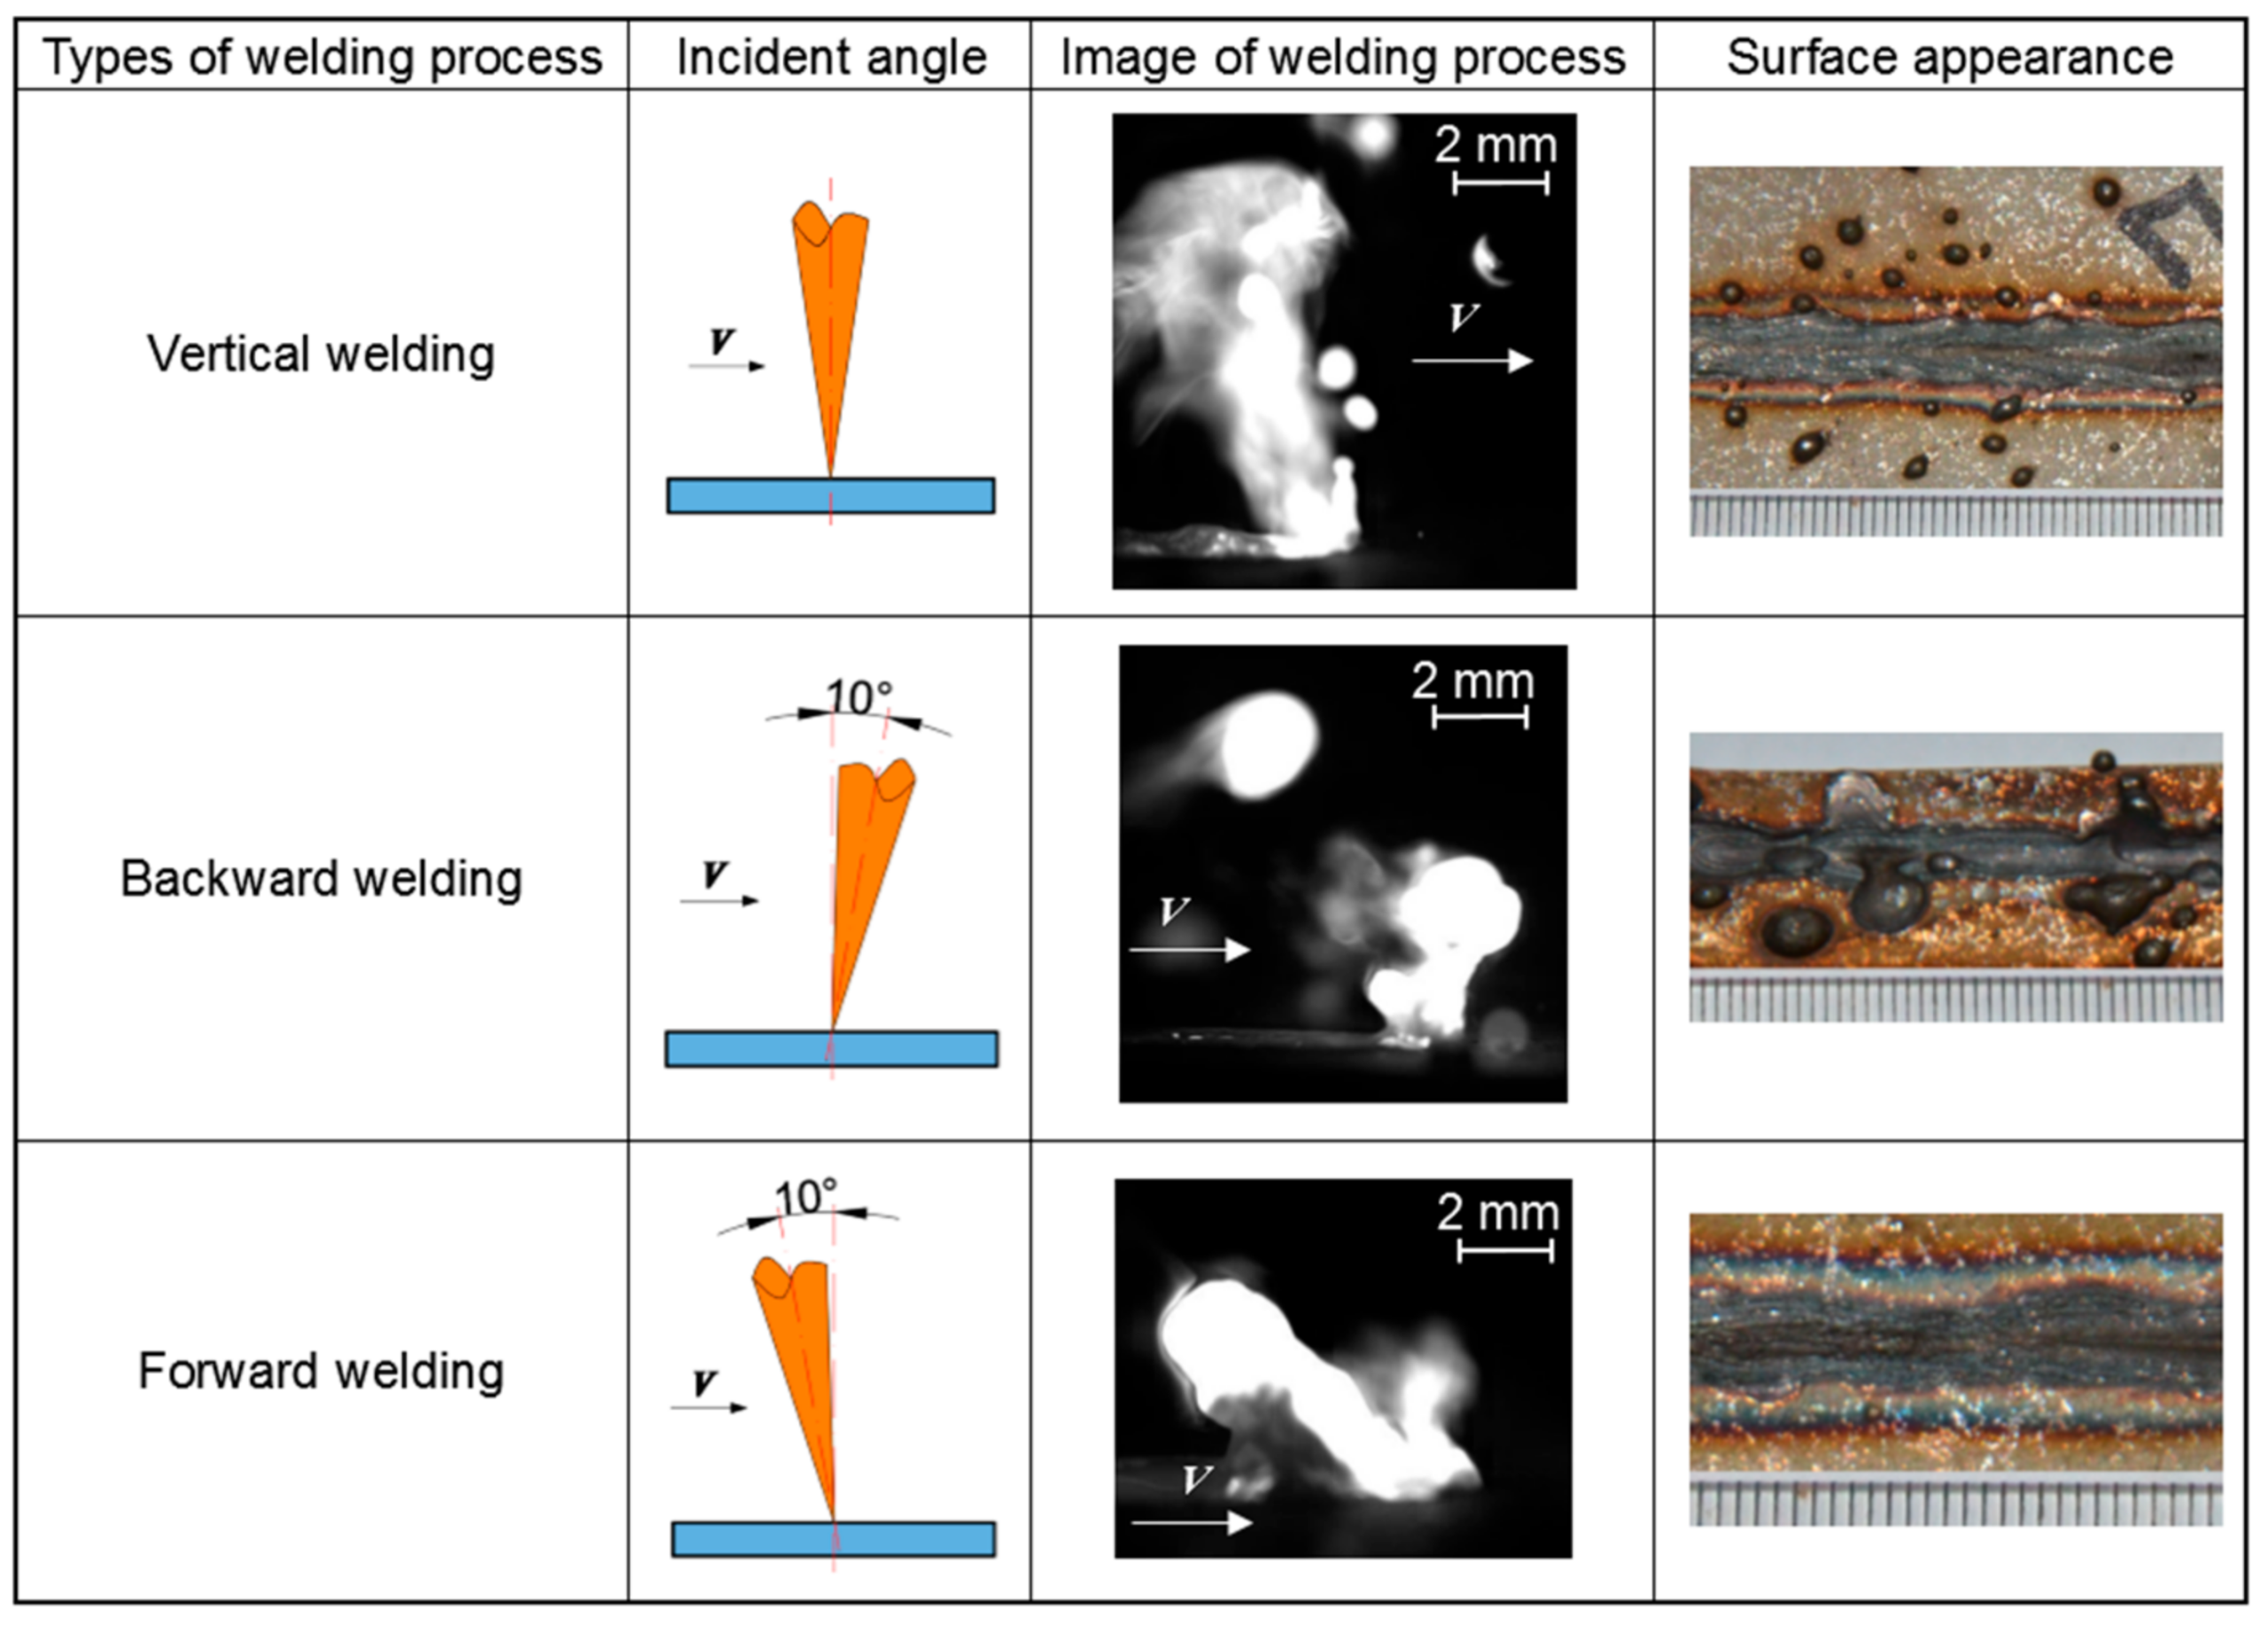
Gambar penelitian: Zhang dkk., Metals 2018, 8, 625 , CC BY 4.0. Percobaan 10 kW mengilustrasikan mekanisme; ini bukan resep parameter yang dapat diatur secara manual.
Perbaiki sumbernya sebelum membersihkan tetesan.
Produk anti-percikan dapat mengurangi adhesi pada permukaan terdekat yang disetujui, tetapi produk ini tidak menstabilkan lubang kunci, memperbaiki penempatan kawat yang buruk, atau mengembalikan perlindungan. Pertama-tama, hilangkan penyebab percikan. Baru kemudian putuskan apakah penghalang yang disetujui proses bermanfaat untuk area non-pengelasan.
Bersihkan minyak, lapisan, karat, oksida, dan kelembapan; pastikan mutu material, celah, dan keselarasan tepi.
Energi lokal yang terlalu besar atau rezim penetrasi yang tidak stabil dapat memicu aliran uap dan lelehan yang dahsyat.
Sesuaikan diameter dan kecepatan kawat, lalu sejajarkan kawat secara berulang ke zona leleh yang diinginkan.
Konfirmasikan penetrasi, pengisian yang kurang, risiko porositas, dan pengulangan pada sampel representatif.
Percikan, percikan api, dan asap adalah Bukan cacat yang sama.
Diagnosis yang bermanfaat dimulai dengan mencatat arah, ukuran, waktu, dan lokasi material yang terlempar. Pernyataan "lasannya memercik" terlalu umum untuk menentukan tindakan korektif yang tepat.
Percikan logam cair
Partikel logam yang membulat atau tidak beraturan meninggalkan kolam lelehan dan mengeras pada benda kerja, nosel, atau perlengkapan di dekatnya. Pelepasan berulang dapat bertepatan dengan pengisian yang kurang, pembentukan kawah, atau hilangnya logam las. Anggap ini sebagai masalah stabilitas proses.
Percikan pijar
Partikel-partikel terang yang berumur pendek dapat berasal dari kerak permukaan, lapisan, kontaminasi, atau logam yang terlempar. Catat apakah partikel tersebut hanya muncul di lokasi tertentu, celah sambungan, perekat, batas lapisan, atau perubahan gerakan operator.
Asap dan uap
Asap dapat meningkat akibat adanya minyak, cat, oksida, kawat pengisi yang tidak sesuai, atau optik yang rusak. Gumpalan uap merupakan hal yang wajar dalam pengelasan penetrasi dalam, tetapi perubahan mendadak pada arah atau intensitasnya dapat mengindikasikan proses yang tidak stabil.
Catat jenis dan ketebalan material, jenis sambungan, celah, daya laser, lebar dan frekuensi pemindaian, kecepatan gerak, paduan/diameter/kecepatan umpan kawat, jenis gas dan kondisi pengiriman, pengaturan fokus, nosel, arah pengelasan, dan lokasi pasti percikan. Video tampilan samping yang singkat seringkali mengungkapkan apakah percikan terjadi setelah pengelasan awal, perubahan gerakan, atau kesalahan penempatan kawat.
Percikan mulai terjadi ketika logam cair mendapatkan suhu yang cukup. momentum untuk meninggalkan kolam renang.
Dalam pengelasan laser penetrasi dalam, tekanan rekoil uap membuka lubang kunci. Tegangan permukaan, gravitasi, aliran lelehan, dan uap yang keluar terus menerus bekerja pada rongga tersebut dan kolam di sekitarnya. Jika keseimbangan menjadi tidak stabil, pembengkakan atau kolom lelehan dapat terlepas sebagai tetesan.
Daya, fokus, geometri titik atau pemindaian, dan kecepatan pergerakan menentukan di mana energi diendapkan dan apakah proses tersebut beroperasi dalam mode konduksi, transisi, atau lubang kunci.
Tekanan rekoil, tegangan permukaan, aliran gas, masuknya kawat, geometri sambungan, dan sifat material membentuk aliran lubang kunci dan kolam lelehan.
Ketika gaya kinetik mengatasi energi yang menahan logam cair di dalam wadah, percikan akan terlempar dan dapat meninggalkan bagian yang tidak terisi atau menempel di sekitarnya.

Percikan adalah hasil dari pergerakan lelehan. Tujuan praktisnya adalah untuk menstabilkan lelehan, bukan hanya mencegah tetesan menempel.
Gambar penelitian: Hartel dkk., Ilmu Terapan 2023, 13, 10507 , CC BY 4.0.
Ubah proses dalam sebuah ketertiban yang disiplin.
Mulailah dari program yang telah memenuhi syarat atau direkomendasikan oleh produsen mesin untuk material dan ketebalan yang tepat. Ubah satu variabel pada satu waktu, catat hasil pengujian, dan kembali ke pengaturan awal jika hasilnya memburuk.
Bersihkan dan identifikasi bahannya.
Bersihkan minyak, gemuk, cat, karat, kerak, oksida, dan kelembapan dari sambungan dan area yang terkena panas di sekitarnya menggunakan metode yang sesuai dengan paduan tersebut. Konfirmasikan mutu material dasar, lapisan, dan kawat pengisi. Kontaminan dapat mengubah penyerapan, menghasilkan gas, dan mengganggu aliran las.
Baja galvanis, kuningan, dan sistem dengan elemen mudah menguap lainnya memerlukan desain sambungan dan pengendalian asap yang spesifik untuk material tersebut. Jangan menganggap semburan kuat dari sambungan berlapis sebagai masalah pengaturan daya sederhana.
Kontrol celah, kondisi tepi, dan pengekangan
Pengelasan laser memusatkan panas di area kecil, sehingga celah yang tidak konsisten, ketidaksesuaian tepi, dan geometri titik las dapat menyebabkan perubahan mendadak pada volume lelehan. Jaga agar sambungan tetap sesuai dengan rentang proses yang telah divalidasi dan buat titik las dapat diulang.
Jika kawat pengisi digunakan untuk menjembatani celah, volume kawat dan kecepatan gerak harus sesuai dengan perubahan volume sambungan. Celah yang terbuka selama pengelasan tidak dapat diperbaiki secara andal hanya dengan meningkatkan daya.
Menyeimbangkan kembali daya dan kecepatan perjalanan
Energi lokal yang berlebihan dapat memperbesar kolam las dan mengintensifkan aliran yang didorong uap; energi yang tidak mencukupi atau berubah dengan cepat dapat menciptakan transisi yang tidak stabil antara rezim pengelasan. Mulailah dengan program yang disetujui, lalu sesuaikan sedikit demi sedikit sambil memantau penetrasi dan kehilangan permukaan.
Daya dan kecepatan perjalanan harus dipertimbangkan bersama. Pengaturan daya yang lebih rendah tidak secara otomatis lebih aman jika kecepatan perjalanan juga melambat cukup untuk meningkatkan energi per satuan panjang.
Periksa fokus, lebar pemindaian, dan goyangan.
Posisi fokus yang salah mengubah intensitas titik dan perilaku penetrasi. Pola pemindaian yang terlalu sempit dapat memusatkan energi; pola yang terlalu lebar dapat mengurangi penetrasi atau menciptakan ketidakstabilan tepi. Periksa kalibrasi fokus dan gunakan prosedur nosel dan jarak penahan dari pabrikan.
Frekuensi dan lebar goyangan harus mendukung geometri dan material sambungan, bukan digunakan sebagai kontrol kosmetik. Validasi ulang penetrasi setiap kali distribusi energi berubah.
Cocokkan pengiriman kawat pengisi ke kolam renang
Gunakan paduan dan diameter kawat yang ditentukan, rol penggerak yang tepat, pelapis, dan ujung pemandu. Sejajarkan kawat ke dalam alur nosel pengelasan dan posisi kolam lelehan yang telah ditentukan. Umpan yang terputus-putus, kawat yang berlebihan, kawat yang mengenai logam dasar yang dingin, atau kawat yang melintasi sinar secara tidak terduga dapat mengganggu kolam lelehan dan menyebabkan cipratan.
Koordinasikan kecepatan pemakanan dengan kecepatan pergerakan dan daya laser. Jangan meniru angka pemakanan universal dari mesin, diameter kawat, atau sambungan yang berbeda.
Menstabilkan pengiriman gas pelindung
Gunakan jenis gas, kemurnian, dan konfigurasi pengiriman yang ditentukan untuk material dan peralatan. Periksa kebocoran, kondisi selang, perilaku regulator, posisi nosel, dan aliran udara. Cakupan yang tidak memadai dan momentum gas lokal yang berlebihan dapat mengubah kolam lelehan.
Jangan menanggapi setiap cacat dengan terus meningkatkan aliran gas. Penelitian menunjukkan aliran gas dapat mengurangi percikan las dalam kondisi tertentu, tetapi aliran yang terlalu tinggi dapat menggeser lasan ke rezim permukaan tidak stabil lainnya.
Jaga agar sudut, jarak, dan gerakan tetap dapat diulang.
Pertahankan orientasi kepala dan hubungan kontak/nosel yang dibutuhkan oleh sistem. Hindari akselerasi mendadak, keraguan, pengangkatan, atau rotasi di tikungan. Latih jalur tanpa emisi dan rencanakan bagaimana operator akan melewati tikungan, mulai, berhenti, dan perubahan akses.
Arah atau sudut yang mengurangi percikan pada satu pengaturan laboratorium berdaya tinggi bukanlah resep universal untuk perangkat genggam. Gunakan metode pelatihan peralatan tersebut dan validasi sambungan yang sebenarnya.
Lindungi nosel dan jalur optik.
Periksa nosel pengelasan, jendela pelindung, dan komponen optik yang dapat diakses sesuai dengan manual perawatan. Percikan pada nosel dapat mengganggu pengiriman gas; kontaminasi atau kerusakan pada jalur optik dapat menyebarkan atau mengubah berkas cahaya dan membuat penyetelan proses menjadi tidak konsisten.
Hentikan jika jendela pelindung berulang kali kotor, rusak akibat panas, atau retak. Mengganti jendela tanpa memperbaiki sumber percikan hanya menunda kegagalan berikutnya.
Gas pelindung yang lebih banyak Tidak selalu lebih baik.
Pengiriman gas yang tepat dapat membatasi oksidasi, memengaruhi semburan uap, dan menstabilkan area permukaan. Namun, jangkauan yang bermanfaat bergantung pada geometri nosel, arah gas, ukuran titik atau pemindaian, kecepatan, dan material. Momentum yang berlebihan dapat menggeser logam cair atau menciptakan bentuk butiran yang tidak diinginkan.
Konfirmasikan jenis dan kemurnian gas dari mesin dan dokumentasi prosedur.
Verifikasi aliran aktual pada proses dan periksa kebocoran selang atau ketidakstabilan regulator.
Menghambat aliran masuk daripada mengimbanginya dengan peningkatan aliran yang tak terbatas.
Periksa bentuk manik las, oksidasi, percikan, dan penetrasi setelah setiap penggantian terkontrol.

Gunakan gejala untuk memilih uji terkontrol selanjutnya.
Ini adalah petunjuk diagnostik, bukan pengaturan universal. Satu gejala dapat memiliki beberapa penyebab, jadi verifikasi kondisi material, sambungan, dan peralatan sebelum mengubah parameter.
| Kondisi yang diamati | Mekanisme yang mungkin | Pemeriksaan pertama | Arah pengujian terkontrol |
|---|---|---|---|
| Tetesan besar dan pengisian yang kurang terlihat | Aliran lubang kunci/kolam leleh yang berlebihan atau tidak stabil; energi lokal terlalu tinggi; fokus yang tidak sesuai. | Konfirmasikan fokus, daya, kecepatan, lebar pemindaian, celah sambungan, dan lapisan material. | Kembali ke garis dasar; kurangi energi lokal atau seimbangkan kembali kecepatan secara bertahap sambil memeriksa penetrasi. |
| Percikan mulai muncul di paku atau perubahan celah. | Perubahan volume leleh atau penyerapan secara tiba-tiba | Periksa ukuran paku, keselarasan tepi, penahan, dan celah di sepanjang seluruh jahitan. | Pastikan pemasangan/penjepitan dapat diulang sebelum menyetel program laser. |
| Percikan meningkat saat kawat pengisi mulai digunakan. | Kecepatan kawat, sudut, paduan, diameter, atau titik masuk kolam tidak sesuai. | Gerakkan kawat dengan cepat; pastikan pemandu/nosel, posisi kawat, dan pengiriman yang konstan. | Lakukan penyelarasan yang benar, lalu sesuaikan pengumpanan kawat relatif terhadap pergerakan dan daya. |
| Semburan asap secara acak | Minyak, cat, oksida, kelembapan, bahan berlapis, atau kawat yang terkontaminasi | Identifikasi material dan hilangkan kontaminasi dari kupon representatif. | Ulangi pengukuran dasar pada bahan bersih yang telah diverifikasi sebelum mengubah parameter. |
| Butiran teroksidasi ditambah percikan tidak beraturan | Pelindung yang tidak memadai atau terganggu; masalah pada nosel atau jalur gas. | Periksa jenis gas, pengiriman aktual, kebocoran, nosel, jarak aman, dan aliran udara. | Pulihkan pengiriman gas yang ditentukan; hindari kompensasi aliran tinggi yang sembarangan. |
| Percikan berubah tergantung pada orientasi obor. | Perubahan sudut, jarak, arah gas, atau jalur masuk kabel. | Tinjau jalur operator dan penarikan kabel; bandingkan hasil pemasangan kabel lurus. | Standarisasi postur dan arah perjalanan, kemudian tentukan jangkauan aksesibilitasnya. |
| Hasil bergeser selama pergantian shift produksi. | Kontaminasi jendela pelindung, penumpukan nosel, penyimpangan pengumpanan kawat, panas berlebih, atau variasi material. | Periksa bahan habis pakai, optik, pengumpan, dan kondisi material dari satu lot ke lot lainnya. | Pulihkan kondisi peralatan dan ulangi kupon referensi yang sudah diketahui. |
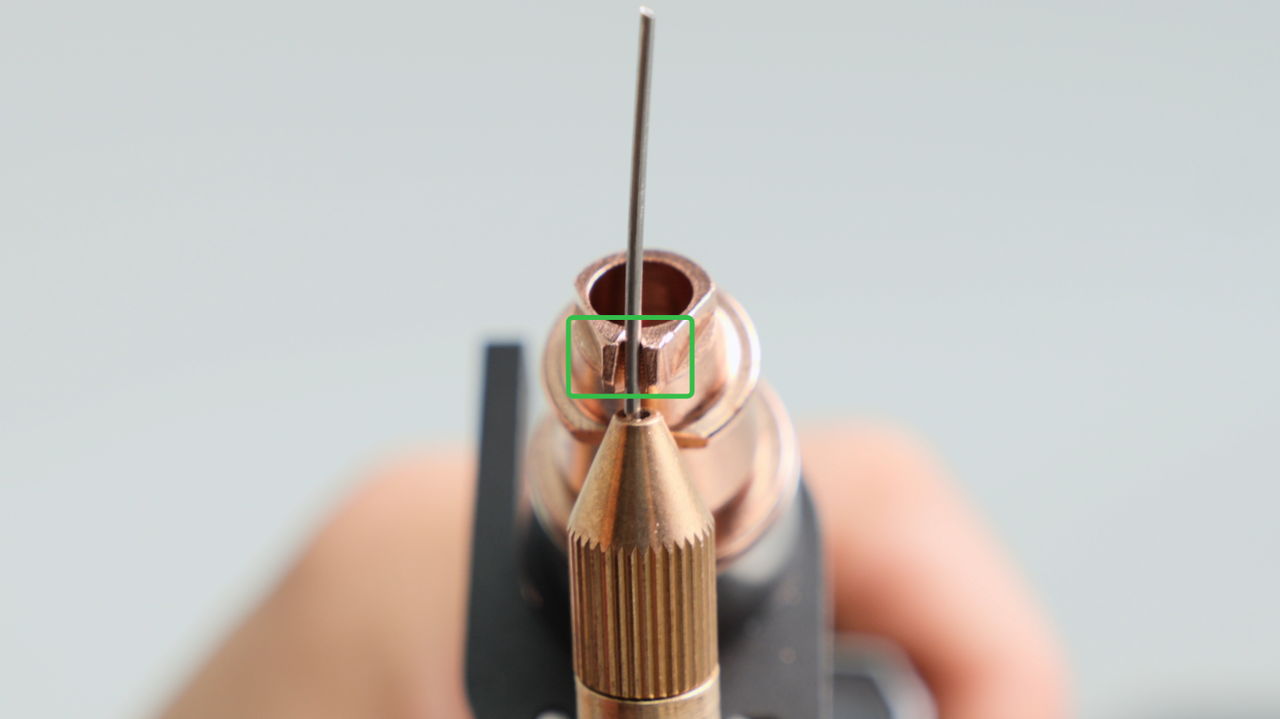
Pemberian makan yang stabil saja tidak cukup; kawat harus masuk ke dalam tempat yang benar.
Kawat pengisi harus sampai pada titik yang ditentukan pabrikan relatif terhadap pemindaian laser dan kolam lelehan. Jika kawat tersebut menyentuh logam dasar yang dingin, melintasi sinar secara tidak konsisten, atau mendorong kepala kawat menjauh dari sambungan, hal itu dapat menciptakan gangguan periodik yang tampak sebagai percikan.
Sesuaikan paduan pengisi dan diameter dengan bahan dasar dan prosedur.
Gunakan rol, pelapis, saluran, dan nosel pengumpan kawat yang tepat.
Konfirmasikan pemasukan umpan yang konstan dan posisi keluaran yang berulang sebelum pemancaran laser.
Koordinasikan volume kawat dengan celah, kecepatan gerak, dan ukuran kolam lelehan.
Perubahan parameter yang sama dapat menghasilkan hasil yang berbeda.
Daya serap, konduktivitas termal, viskositas, tegangan permukaan, unsur paduan, dan lapisan memengaruhi rentang proses. Kualifikasi setiap kelompok material, bukan hanya mentransfer pengaturan berdasarkan ketebalan saja.
Perhatikan kondisi permukaan, pengiriman gas, dan warna akibat panas.
Baja tahan karat seringkali memberikan rentang proses yang mudah dikelola, tetapi minyak, oksida, cakupan gas yang buruk, dan masuknya kawat yang tidak stabil masih dapat menyebabkan pengeluaran dan oksidasi. Gunakan tampilan manik las bersamaan dengan inspeksi penetrasi dan pengisian yang kurang.
- Jaga agar permukaan sambungan dan kawat pengisi tetap bersih.
- Konfirmasikan pelindung untuk tampilan dan metalurgi yang dibutuhkan.
- Jangan menghilangkan bukti dengan memoles sebelum mendokumentasikan pengelasan awal.
Bersihkan kerak, karat, dan lapisan dari sambungan.
Kerak pabrik, karat, primer, dan oli mengubah daya serap permukaan dan dapat melepaskan gas. Kesesuaian dan konsistensi pengelasan sangat penting saat mengelas lembaran tipis karena perubahan celah kecil dapat menghasilkan perubahan relatif yang besar pada volume lelehan.
- Siapkan tepi yang bersih dan dapat diulang.
- Periksa kedua sisi untuk melihat adanya kerusakan akibat terbakar dan terlepasnya akar gigi.
- Gunakan bahan pengisi yang kompatibel dengan material jika prosedur tersebut memerlukan kawat.
Mengontrol oksida, reflektivitas, penanganan kawat, dan stabilitas lubang kunci.
Aluminium menggabungkan lapisan oksida yang persisten dengan konduktivitas termal yang tinggi dan perilaku uap yang bergantung pada paduan. Kawat pengisi lunak juga membutuhkan komponen umpan yang kompatibel. Gunakan program uji sampel terkontrol dan periksa porositas serta percikan.
- Gunakan metode penghilangan oksida dan pembersihan yang telah disetujui.
- Periksa fokus dan distribusi energi dengan cermat.
- Periksa pengiriman kawat untuk memastikan tidak ada serpihan, selip, atau ketidaksejajaran.
Desain untuk elemen mudah menguap dan pengendalian asap.
Seng memiliki titik didih yang lebih rendah daripada paduan dasar yang dilapisi atau dibentuknya. Uap seng yang terperangkap dapat mengganggu kolam secara hebat. Aplikasi ini membutuhkan desain sambungan yang memenuhi syarat, jendela proses, dan ekstraksi penangkapan sumber—bukan pengurangan daya secara umum.
- Identifikasi komposisi lapisan atau paduan sebelum pengujian.
- Sediakan jalur sambungan yang diperlukan untuk keluarnya uap.
- Evaluasi porositas, kekurangan pengisian, dan asap selain percikan yang terlihat.
Penghalang mungkin membantu pembersihan, tetapi tidak dapat memenuhi syarat pengelasan.
Semprotan anti-percikan, gel, atau lapisan pelapis dapat mengurangi daya rekat pada permukaan di luar sambungan jika produk tersebut disetujui untuk material dan proses finishing selanjutnya. Namun, produk ini tidak mencegah logam cair keluar dari kolam las dan dapat menyebabkan kontaminasi jika diaplikasikan pada jalur pengelasan.
Jauhkan dari penjara
Sisa material di area pengelasan dapat menghasilkan asap, mengganggu pembasahan, atau memengaruhi cat, pelapisan, daya rekat perekat, dan kinerja tahan korosi. Ikuti data teknis produk dan prosedur pengelasan yang memenuhi syarat.
Lindungi peralatan dengan benar.
Jangan menyemprotkan oli atau aerosol buatan sendiri ke arah kepala pengelasan, jendela pelindung, nosel, jalur kawat, atau lubang masuk udara. Gunakan metode perlindungan dan perawatan yang disetujui oleh mesin.
Ukurlah peningkatan yang sebenarnya
Pantau percikan yang menempel, waktu pembersihan, pengisian yang kurang, kehilangan massa jika relevan, dan masa pakai bahan habis pakai optik. Permukaan yang tampak lebih bersih bukanlah bukti bahwa pembentukan percikan berkurang.
Buktikan koreksi pada a kupon perwakilan.
Gunakan mutu material, ketebalan, kondisi permukaan, geometri sambungan, orientasi, kawat pengisi, dan susunan pelindung yang sebenarnya. Hasil sambungan yang bagus pada material sisa yang tidak sesuai tidak memenuhi syarat proses produksi.
Foto bagian atas dan akar, hitung atau klasifikasikan cipratan, catat waktu pembersihan, dan simpan semua pengaturan mesin, kawat, dan gas.
Perbaiki kondisi material terlebih dahulu, kemudian sesuaikan energi, fokus/pemindaian, kawat, gas, dan gerakan operator dalam urutan yang terkontrol.
Evaluasi penetrasi, fusi, undercut, underfill, kondisi akar, dan porositas menggunakan metode penerimaan yang dipersyaratkan oleh bagian tersebut.
Lakukan pengujian dengan beberapa kupon dan tentukan titik awal, akhir, tikungan, dan titik potong yang relevan. Dokumentasikan kriteria jendela dan titik berhenti yang dapat diterima.
Mesin las laser industri genggam adalah sistem laser daya tinggi. Operator harus dilatih dalam keselamatan pengelasan dan laser, serta harus menggunakan penutup, pengaman, APD (Alat Pelindung Diri) berperingkat laser, ekstraksi asap, dan prosedur pengoperasian yang diperlukan untuk instalasi tertentu.
Kirimkan catatan sambungan, material, dan parameter saat ini.
Oceanplayer dapat meninjau jenis material Anda, ketebalan, lapisan, celah sambungan, posisi pengelasan, daya laser, kecepatan gerak, pengaturan pemindaian, kawat pengisi, pengiriman gas, dan foto percikan. Tujuannya adalah rencana pengujian sampel yang terfokus dan rekomendasi peralatan—bukan parameter universal yang disalin dari aplikasi lain.
Sumber daya pengelasan terkait
Pertanyaan Umum tentang Percikan Las Laser
Apa yang menyebabkan percikan api saat pengelasan laser?
Percikan terbentuk ketika logam cair dipercepat keluar dari kolam las. Penyebab umum meliputi aliran lubang kunci dan uap yang tidak stabil, energi yang berlebihan atau tidak terdistribusi dengan baik, kontaminasi, celah yang tidak konsisten, fokus yang salah, pelindung yang terganggu, pengiriman kawat pengisi yang tidak stabil, dan gerakan operator yang tiba-tiba.
Apakah mengurangi daya laser selalu mengurangi percikan?
Tidak. Daya berinteraksi dengan kecepatan gerak, fokus, geometri pemindaian, material, dan kesesuaian sambungan. Mengurangi daya dapat menggeser proses ke rezim yang tidak stabil atau penetrasi yang tidak memadai. Mulailah dari garis dasar yang disetujui dan sesuaikan satu faktor pada satu waktu.
Apakah pengelasan yang terlalu lambat dapat menyebabkan percikan api?
Ya, kecepatan rendah dapat meningkatkan energi lokal dan memperbesar kolam lelehan dalam beberapa aplikasi. Namun, kecepatan yang berlebihan juga dapat menghasilkan perilaku kolam lelehan yang tidak stabil, pembentukan gumpalan, atau kurangnya fusi. Kecepatan yang dapat diterima harus disesuaikan dengan daya dan geometri yang dipilih.
Bagaimana gas pelindung memengaruhi percikan las laser?
Gas pelindung membatasi oksidasi dan memengaruhi gumpalan uap serta permukaan kolam. Jenis gas yang salah, kebocoran, aliran udara, posisi nosel yang buruk, atau momentum lokal yang berlebihan dapat mengganggu hasil. Gunakan konfigurasi gas yang spesifik untuk peralatan dan material tersebut.
Apakah penambahan gas pelindung akan menghentikan percikan?
Belum tentu. Aliran yang lebih deras dapat meningkatkan cakupan hingga titik yang bermanfaat, tetapi momentum yang berlebihan dapat mengganggu genangan atau mengubah bentuk butiran. Verifikasi pengiriman aktual dan sesuaikan dalam proses yang telah ditentukan, alih-alih meningkatkan aliran tanpa batas.
Bisakah logam kotor menyebabkan percikan las laser?
Ya. Minyak, gemuk, cat, karat, kerak, oksida, dan kelembapan dapat mengubah penyerapan laser dan melepaskan gas ke area lelehan. Bersihkan dan identifikasi material tersebut sebelum mengubah parameter mesin.
Mengapa percikan cat meningkat ketika kawat pengisi digunakan?
Kawat mungkin masuk ke lokasi yang salah, terumpan secara terputus-putus, melebihi volume yang dibutuhkan, menyentuh logam dingin, atau menggunakan paduan atau diameter yang tidak kompatibel. Periksa seluruh jalur pengumpanan dan koordinasikan kecepatan kawat dengan daya dan pergerakan.
Apakah pengelasan goyang mengurangi percikan?
Pola pemindaian yang sesuai dapat mendistribusikan energi dan meningkatkan toleransi celah, tetapi goyangan tidak secara otomatis menghasilkan percikan yang rendah. Lebar, frekuensi, fokus, daya, dan kecepatan harus disesuaikan dengan material dan sambungan, kemudian divalidasi untuk penetrasi dan kehilangan permukaan.
Apakah saya perlu menggunakan semprotan anti percikan untuk pengelasan laser?
Hanya boleh digunakan jika produk dan aplikasinya telah disetujui, dan jauhkan dari area fusi dan jalur optik. Penghalang dapat mengurangi adhesi pada permukaan di dekatnya tetapi tidak memperbaiki proses yang menyebabkan logam cair terlempar.
Mengapa cipratan hanya terjadi di paku atau sudut?
Pengelasan sementara dan pengelasan sudut mengubah aliran panas, celah, volume lelehan, kecepatan, dan orientasi operator. Standarisasi geometri pengelasan sementara, rencanakan gerakan, dan uji transisi tersebut secara terpisah dari pengaturan pengelasan lurus.
Bisakah jendela pelindung yang kotor meningkatkan cipratan?
Kontaminasi atau kerusakan pada jalur optik dapat menyebarkan atau mengubah energi yang disalurkan, sehingga membuat proses menjadi tidak konsisten. Periksa dan ganti optik pelindung sesuai dengan manual peralatan, lalu perbaiki sumber yang menyebabkan kontaminasi tersebut.
Bagaimana saya tahu masalah cipratan sudah teratasi?
Ulangi pengujian pada sampel representatif dan verifikasi tidak hanya jumlah tetesan yang menempel lebih sedikit, tetapi juga penetrasi yang stabil, fusi, pengisian yang kurang, kondisi akar, penerimaan porositas, dan pengulangan melalui proses mulai, berhenti, penempelan, dan posisi produksi.
Sumber yang digunakan untuk panduan ini
Eksperimen yang dipublikasikan menjelaskan mekanisme, sementara manual peralatan mengontrol mesin yang terpasang. Nilai numerik dari satu laser, material, atau susunan nosel tidak boleh dianggap sebagai pengaturan universal.
- Zhang dkk. — Mekanisme untuk Meningkatkan Penampilan Las pada Pengelasan Laser Serat Autogen pada Baja Tahan Karat Tebal
- Hartel dkk. — Interaksi antara Pasokan Gas Pelindung Lokal dan Ukuran Titik Laser pada Pembentukan Percikan dalam Pengelasan Sinar Laser AISI 304
- SaediArdahaei dan Pham — Menuju Penstabilan Lubang Kunci pada Pengelasan Titik Laser Aluminium
- xTool Support — Panduan gas untuk mesin las dan pemotong laser MetalFab
- Dukungan xTool — Memecahkan masalah tembus panas pada pengelasan laser
- Miller Electric — Panduan Pengguna Sistem Pengelasan dan Pembersihan Laser Genggam OptX