

Cara Menyesuaikan Daya Mesin Las Laser untuk Kebutuhan Anda
Pilih daya mesin las laser berdasarkan pekerjaan pengelasan berulang tersulit yang harus Anda lakukan dengan kecepatan yang dibutuhkan—bukan hanya berdasarkan ketebalan dan bukan pula berdasarkan daya watt terbesar yang mampu Anda beli.
Untuk lembaran tipis yang pas, daya 1000W dapat menjadi kelas awal yang efisien. Sistem 1500W memberikan ruang lebih untuk fabrikasi campuran. Sistem 2000W dapat memperluas ketebalan dan kapasitas produksi pada mesin yang memenuhi syarat. Di atas 2000W, pembelian harus dianggap sebagai keputusan proses yang direkayasa karena optik, pendinginan, layanan listrik, peringkat penutup, kontrol refleksi, dan validasi produksi menjadi lebih penting.
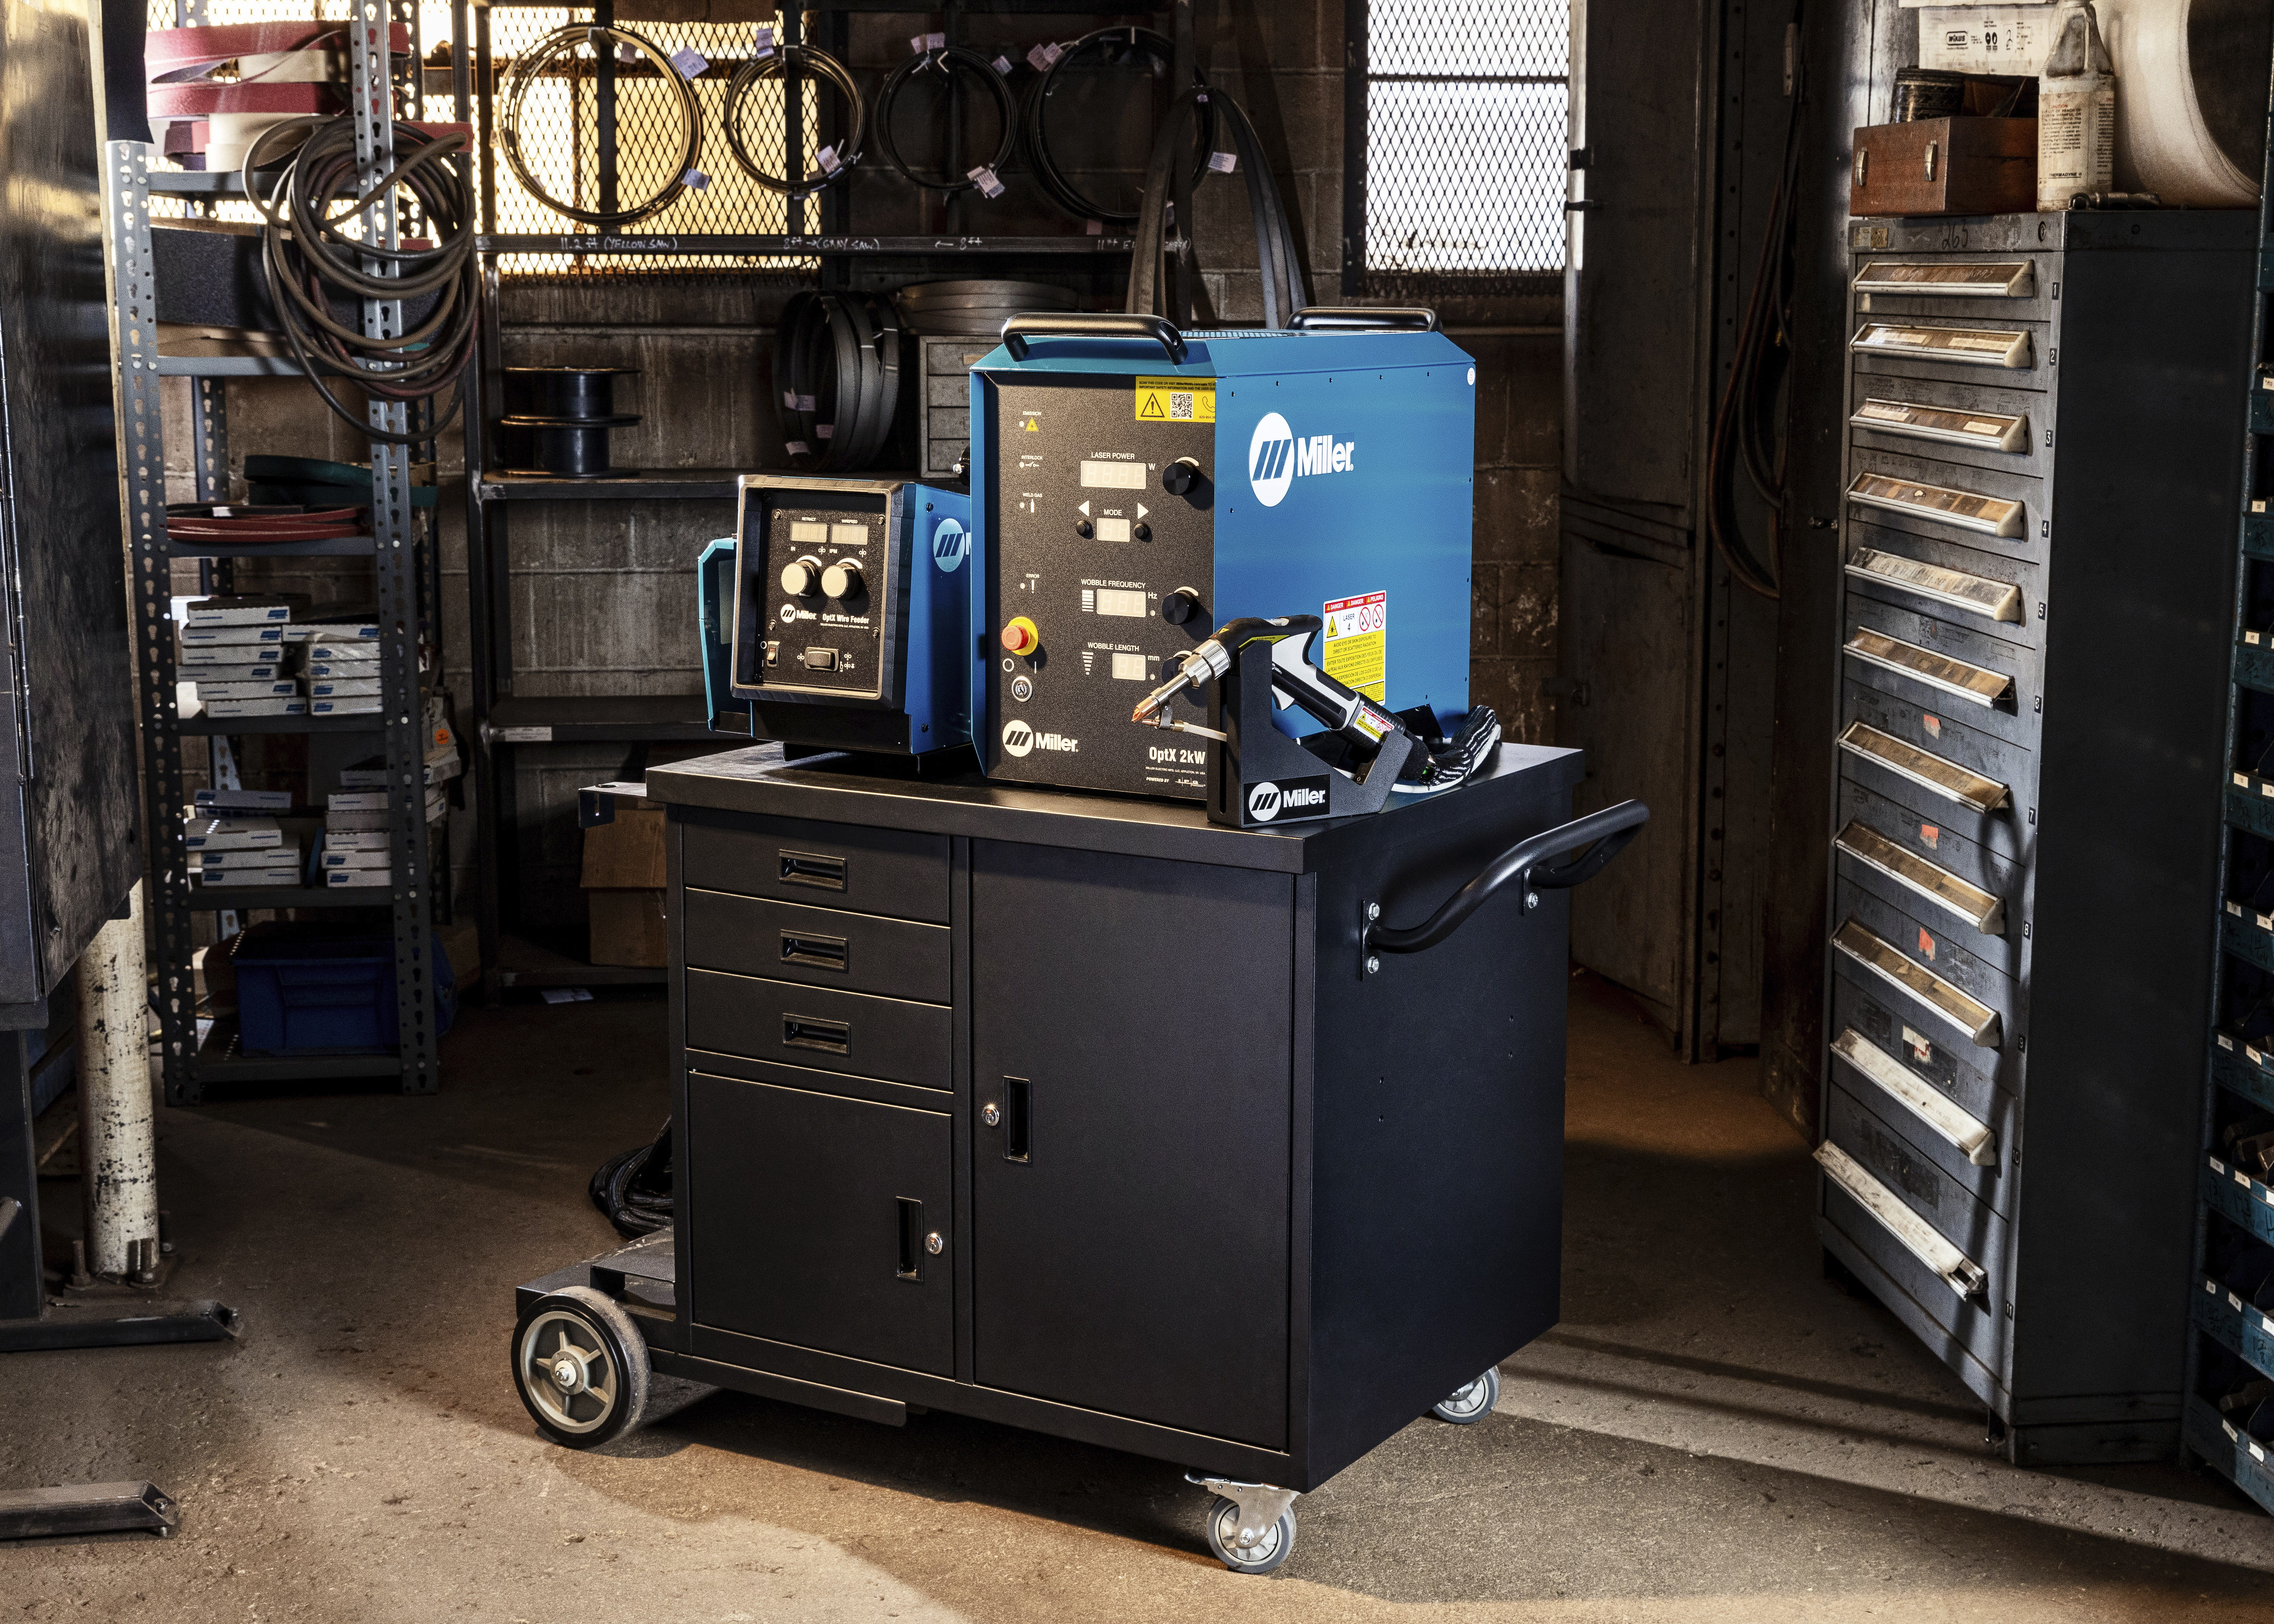
Sumber gambar: Mesin las laser genggam Miller OptX 2kW.
Belilah rentang proses yang dapat digunakan—bukan daya watt yang tertera di judul.
Mesin terbaik memiliki kemampuan terverifikasi yang cukup untuk material, sambungan, celah, dan siklus target Anda, sekaligus memberi operator jendela energi rendah yang dapat dikontrol untuk pekerjaan tipis. Output laser terukur memang penting, tetapi kualitas pancaran, fokus, goyangan, daya benda kerja aktual, pendinginan, siklus kerja, dan kualitas yang telah ditetapkan menentukan seberapa bermanfaat output tersebut.
Hasil terbaik diperoleh ketika pekerjaan inti berupa lembaran yang bersih dan terpasang dengan baik, dan prioritasnya adalah kontrol, portabilitas, dan kebutuhan sistem yang lebih rendah.
Jalur tengah yang umum untuk berbagai pekerjaan lembaran logam, ketebalan sedang, dan ruang lingkup produksi yang lebih besar.
Berguna jika pemasok dapat membuktikan kecepatan perjalanan yang lebih tinggi atau sambungan yang lebih tebal dan berkualitas pada material Anda yang sebenarnya.
Berikan justifikasi dengan uji coba, keamanan sel lengkap, pendinginan, utilitas, optik, dan persyaratan throughput yang nyata.
Tujuh masukan menentukan Daya pengelasan laser yang tepat.
Mulailah dengan daftar bagian-bagian dalam satu keluarga produk, bukan katalog mesin. Untuk setiap pekerjaan yang berulang, catat faktor-faktor berikut. Pekerjaan yang paling menuntut dan penting secara komersial biasanya menentukan kemampuan maksimum yang dibutuhkan; pekerjaan yang paling tipis atau paling sensitif terhadap panas menguji apakah mesin juga dapat beroperasi dengan kontrol yang memadai.
Paduan, perlakuan panas, reflektivitas, konduktivitas termal, pelapisan, dan perilaku retak dapat menggeser rentang daya. Tembaga, kuningan, lembaran galvanis, dan paduan yang sangat reflektif memerlukan bukti spesifik sistem.
Untuk sambungan tumpang tindih, ketebalan tumpukan total tidak sama dengan penetrasi yang dibutuhkan. Untuk fillet, ukuran tenggorokan dan kaki yang efektif penting. Nyatakan ketebalan atas dan bawah secara terpisah.
Sambungan tumpul, tumpang tindih, sudut, dan fillet menyalurkan energi secara berbeda. Goyangan dan pengisi mungkin membantu dalam rentang celah yang terkontrol, tetapi tidak dapat mengatasi celah besar atau yang berubah-ubah secara andal.
Definisikan penetrasi penuh, penetrasi parsial, lebar fusi antarmuka, profil akar yang diizinkan, dan penampang efektif yang dibutuhkan sebelum menanyakan berapa watt yang diperlukan.
Sistem daya yang lebih rendah dapat membuat pengelasan berlangsung lebih lambat, sementara daya yang lebih tinggi dapat menciptakan ruang gerak jika sambungan, optik, dan kolam las tetap stabil.
Kolam peleburan harus melelehkan logam dasar dan bahan pengisi pada laju umpan yang dibutuhkan. Posisi kawat, diameter, paduan, dan target pengisian celah dapat menentukan apakah daya yang lebih besar diperlukan.
Waktu pengoperasian harian, suhu sekitar, layanan listrik, pendingin, ekstraksi, peringkat penutup, jangkauan las, dan dukungan pemeliharaan dapat menentukan apakah suatu mesin layak atau tidak.
Mintalah pengaturan stabil terendah, pengaturan produksi nominal, dan batas atas yang disetujui pada mesin yang diusulkan, beserta bagian kupon dan bukti siklus.
Jika satu bagian berukuran besar muncul dua kali setahun tetapi 95% produksi berupa lembaran baja tahan karat tipis, bandingkan biaya outsourcing atau menggunakan proses lain untuk pengecualian tersebut dengan membeli sistem laser yang lebih besar, penutup, dan paket utilitas untuk setiap hari dalam setahun.
Daya terukur itu penting, tetapi tidak memiliki kemampuan pengelasan.
Daya keluaran laser menggambarkan laju energi yang dipancarkan oleh sumber dalam kondisi tertentu. Benda kerja merespons kepadatan energi, waktu interaksi, penyerapan, dan perilaku kolam lelehan. Rangkaian optik dan sistem kontrol mesin menentukan seberapa efektif daya terukur mencapai dan bergerak melintasi sambungan.
Daya dan kecepatan harus dibaca bersamaan.
Perbandingan perencanaan yang berguna untuk pengelasan kontinu adalah energi garis nominal:
Energi garis (J/mm) ≈ daya laser (W) ÷ kecepatan pergerakan (mm/s)
Pada kecepatan yang sama, daya yang lebih tinggi meningkatkan energi nominal per milimeter. Pada daya yang sama, pergerakan yang lebih lambat juga meningkatkannya. Hal ini dapat meningkatkan penetrasi, tetapi juga dapat meningkatkan tembusan, distorsi, percikan, penggerogotan, atau keruntuhan. Ini adalah indikator arah—bukan prosedur pengelasan portabel.
Membandingkan Masukan Panas PengelasanMengapa dua mesin 1500W dapat berperilaku berbeda?
Titik fokus yang lebih kecil dapat meningkatkan kepadatan daya. Kualitas berkas cahaya dapat mengubah kemampuan fokus dan kedalaman fokus. Goyangan menyebarkan energi ke seluruh sambungan. Posisi fokus, kondisi jendela pelindung, panjang gelombang, dan daya aktual pada benda kerja juga memengaruhi kinerja.
Penelitian terkontrol TWI pada daya konstan 4 kW menunjukkan bahwa ukuran titik dan kualitas pancaran mengubah penetrasi dan kecepatan yang dapat dicapai. Pelajaran bagi pembeli bukanlah untuk meniru pengaturan eksperimental tersebut—melainkan untuk menghindari membandingkan mesin hanya berdasarkan watt saja.
Daya rata-rata, daya puncak, dan daya pembersihan berbeda.
Bacalah lembar data dengan saksama. Suatu sistem mungkin menerbitkan output pengelasan rata-rata, daya puncak untuk mode pulsa, dan nilai puncak yang berbeda untuk pembersihan. Jangan membandingkan angka puncak pembersihan dengan output pengelasan kontinu mesin lain.
Output laser bukanlah konsumsi daya listrik dari stopkontak.
Output laser 2000W bukan berarti mesin lengkap hanya membutuhkan daya 2 kW. Sumber laser, sistem pendingin, kontrol, pengumpan kawat, ekstraksi, dan peralatan tambahan menambah beban listrik. Sesuaikan ukuran utilitas berdasarkan spesifikasi masukan pabrikan dan denah lokasi.
Di mana daya 1000W, 1500W, 2000W dan 3000W+ biasanya cocok.
Ini adalah profil pembelian, bukan peringkat ketebalan universal. Kemampuan sebenarnya bergantung pada mesin, optik, material, sambungan, program, dan persyaratan penerimaan tertentu.
Kelas awal yang tepat untuk fabrikasi lembaran tipis, pekerjaan presisi, dan bengkel yang pekerjaan utamanya memiliki kesesuaian yang ketat dan tuntutan siklus yang moderat.
- Batas atas ruang gerak proses maksimum yang lebih rendah
- Seringkali kebutuhan sistem lebih ringan.
- Cocok digunakan saat beban kerja sebenarnya sedang ringan.
- Buktikan bahan reflektif secara terpisah.
Sering dipilih oleh bengkel fabrikasi campuran yang membutuhkan fleksibilitas ketebalan dan kecepatan yang lebih tinggi tanpa harus berfokus pada output genggam tertinggi.
- Potensi material campuran yang lebih luas
- Ruang yang lebih luas untuk kabel dan celah yang moderat
- Masih memerlukan mode lembaran tipis yang dapat dikontrol.
- Validasi paduan terkeras
Berguna bila hasil yang memenuhi syarat menunjukkan peningkatan yang signifikan dalam kecepatan perjalanan, penetrasi, atau jangkauan aplikasi untuk produksi berulang.
- Potensi kapasitas yang lebih tinggi
- Lebih banyak energi untuk sambungan yang lebih tebal atau membutuhkan daya dukung lebih besar.
- Konsekuensi yang lebih besar dari kesalahan pengaturan
- Periksa casing, pendinginan, dan daya input.
Pertimbangkan hal ini hanya jika proses, sistem, dan lokasi dirancang untuk itu. Output yang lebih tinggi tidak secara otomatis membuat proses genggam menjadi lebih baik atau lebih ekonomis.
- Mintalah program uji representatif.
- Tinjau refleksi dan beban penutup.
- Verifikasi tugas, pendingin, dan optik.
- Bandingkan otomatisasi atau proses lainnya
Gunakan rentang harga produsen saat ini untuk memahaminya. Mengapa data spesifik mesin itu penting.
Saat ini, IPG menerbitkan batasan kemampuan pengelasan terpisah untuk LightWELD 1000, 1500 XR, dan 2000 XR. Nilai-nilai ini berlaku untuk keluarga produk tersebut dan kondisi yang telah ditentukan; nilai-nilai ini merupakan bukti yang berguna bahwa kemampuan berubah seiring dengan perubahan sistem secara keseluruhan, tetapi bukan merupakan peringkat universal untuk setiap mesin dengan daya yang sama.

IPG mencantumkan kemampuan baja hingga 0.156 inci (sekitar 4.0 mm), aluminium seri 3/5 hingga 0.129 inci (sekitar 3.3 mm) dan dukungan pengelasan kawat. Tembaga tidak tercantum untuk model ini.

IPG mencantumkan kemampuan baja hingga 0.234 inci (sekitar 5.9 mm), aluminium seri 3/5 hingga 0.229 inci (sekitar 5.8 mm) dan tembaga hingga 0.081 inci (sekitar 2.1 mm).

IPG mencantumkan kemampuan baja hingga 0.313 inci (sekitar 8.0 mm), aluminium seri 3/5 hingga 0.325 inci (sekitar 8.3 mm) dan tembaga hingga 0.129 inci (sekitar 3.3 mm).
Gambar produk dan data kemampuan spesifik sistem: Perbandingan produk IPG Photonics LightWELD . Nilai-nilai tersebut adalah kemampuan maksimum yang dipublikasikan oleh produsen, bukan rekomendasi universal Oceanplayer; ketersediaan dapat bervariasi menurut wilayah.
Batas yang dipublikasikan mungkin mengasumsikan jenis material, sambungan, mode, kawat, kesesuaian, dan dasar penerimaan tertentu. Mintalah pemasok untuk mendemonstrasikan komponen Anda pada waktu siklus yang Anda butuhkan dan mendokumentasikan hasil penetrasi, penampang, distorsi, dan cacat yang sebenarnya.
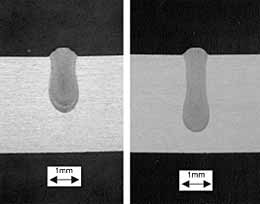
Dalam pengujian 4 kW terkontrol TWI, ukuran titik fokus yang berbeda mengubah geometri penampang. Untuk pemilihan peralatan, mintalah berkas cahaya, optik, dan bukti pengujian—bukan hanya daya sumber.
Sumber gambar penelitian: TWI, “Ukuran Titik, Kualitas Laser, dan Kinerja Pengelasan” . Penelitian ini menggunakan sistem laboratorium 4 kW tertentu dan ditampilkan di sini untuk menjelaskan mekanismenya, bukan untuk menentukan pengaturan perangkat genggam.
Bagaimana ketebalan yang sama bisa dibutuhkan Ruang gerak daya yang berbeda.
Penyerapan material dan perpindahan panas penting, tetapi begitu pula komposisi paduan, lapisan permukaan, pengekangan sambungan, dan hasil yang diinginkan. Gunakan nama material untuk menentukan rencana pengujian—bukan untuk memilih daya dari bagan umum.
| Bahan atau kondisi | Mengapa pemilihan daya berubah? | Apa yang perlu diberikan kepada pemasok? | Apa yang harus dibuktikan oleh tes sampel tersebut |
|---|---|---|---|
| baja karbon | Biasanya, patokan praktis menjadi patokan, tetapi tingkatan, skala, ketebalan, massa sambungan, dan sifat mekanik yang dibutuhkan tetap menjadi penentu rentang nilainya. | Spesifikasi yang tepat meliputi mutu, ketebalan, gambar sambungan, lapisan, dan penetrasi yang dibutuhkan. | Profil fusi, undercut, kekerasan, atau kinerja mekanis sebagaimana ditentukan. |
| Stainless steel | Persyaratan pewarnaan panas, distorsi, dan penyelesaian permukaan dapat mendukung laju pergerakan yang lebih cepat dan panas yang terkontrol bahkan ketika penetrasi mudah dilakukan. | Tingkat mutu, penyelesaian akhir, kriteria sanitasi atau kosmetik, pengaturan pelindung, dan batas distorsi. | Penetrasi, warna, oksidasi akar, hasil akhir permukaan, dan dimensi. |
| Aluminium | Reflektivitas, oksida, konduktivitas termal, dan sensitivitas retak spesifik paduan dapat membuat jendela yang bermanfaat bergantung pada mesin. | Paduan dan perlakuan panas—bukan sekadar "aluminium"—ditambah sambungan, metode pembersihan, dan rencana pengisian. | Porositas, retak, fusi, distorsi, dan kekuatan yang dibutuhkan di seluruh variasi produksi. |
| Tembaga | Reflektivitas dan konduktivitas termal yang tinggi dapat menuntut kecerahan pancaran yang lebih tinggi atau sistem yang secara khusus dirancang untuk tembaga. | Jenis tembaga, persyaratan konduktivitas, kondisi permukaan, ketebalan, dan fungsi listrik. | Kopling stabil, penetrasi, porositas, resistansi listrik, dan hasil mekanis. |
| kuningan | Seng yang mudah menguap dapat mengganggu kestabilan kolam, menciptakan porositas, dan menghasilkan asap yang mengandung seng; daya mentah tidak menghilangkan risiko ini. | Penamaan paduan, kandungan seng jika diketahui, rencana pengendalian sambungan dan asap. | Porositas internal, fusi, kondisi permukaan, hasil dimensi, dan kinerja ekstraksi. |
| Lembaran galvanis atau berlapis | Uap lapisan dan ventilasi sambungan dapat memengaruhi stabilitas. Lapisan yang lebih tebal mungkin berperilaku berbeda dari baja polos dengan ketebalan yang sama. | Jenis dan massa lapisan, geometri tumpang tindih, jalur celah/ventilasi, dan kerusakan lapisan yang diizinkan. | Porositas, percikan, kondisi lapisan, kekuatan, dan pengulangan. |
| Sambungan tumpul dengan celah | Peningkatan daya saja dapat memperbesar bukaan. Goyangan dan pengisian memerlukan rentang yang terkontrol dan terkualifikasi. | Jarak minimum, nominal, dan maksimum ditambah ketidaksesuaian tepi dan pengulangan perlengkapan. | Kontinuitas akar, pengisian, penguatan, dan kekuatan pada batas toleransi ekstrem. |
| Potongan daging pangkuan atau fillet | Fusi antarmuka yang dibutuhkan atau ketebalan leher yang efektif mungkin lebih penting daripada ketebalan tumpukan total. | Ketebalan, tumpang tindih, lokasi berkas, sudut akses, dan ukuran las yang dibutuhkan. | Lebar antarmuka, penetrasi lembaran bawah, ukuran kaki, dan kinerja pengelupasan/geser jika berlaku. |
Ketika kekuatan yang lebih tinggi menciptakan nilai—dan ketika itu hanya menciptakan kapasitas yang tidak terpakai.
Daya terukur yang lebih tinggi bermanfaat ketika memperluas rentang proses yang memenuhi syarat atau meningkatkan kecepatan gerak yang dapat digunakan pada operasi yang menjadi hambatan. Namun, hal itu kurang bermanfaat ketika proses pemuatan, pemasangan, inspeksi, atau pergantian mendominasi siklus.
Mengukur beban pengelasan
Pisahkan durasi shift dari waktu penyalaan sinar. Catat proses pemuatan, penempelan, pemasangan, pengaturan gas, perubahan parameter, pengelasan, inspeksi, dan pembongkaran. Pengelasan yang lebih cepat mungkin tidak banyak menghemat biaya jika obor hanya menyala untuk sebagian kecil dari siklus.
Bandingkan dengan penerimaan yang sama.
Uji waktu pengelasan dengan daya 1000W, 1500W, dan 2000W hanya setelah masing-masing menghasilkan penetrasi, geometri, dan tingkat cacat yang sama seperti yang dibutuhkan. Membandingkan satu hasil pengelasan yang baik dengan satu hasil pengelasan yang cepat secara kosmetik akan menghasilkan hasil produktivitas yang keliru.
Lindungi jendela tipis tersebut.
Bengkel yang menangani berbagai ketebalan material membutuhkan kemampuan pengelasan tingkat tinggi dan kontrol tingkat rendah. Pastikan sumber daya yang lebih tinggi, pengaturan awal, dan sistem gerak mampu mengelas bagian berulang yang paling tipis tanpa terjadi tembusan atau distorsi berlebihan.
| Pertanyaan produksi | Bukti yang perlu dikumpulkan | Mengapa hal ini mengubah pemilihan daya? |
|---|---|---|
| Apa saja komposisi produk harian? | Jam atau unit berdasarkan material, ketebalan, dan jenis sambungan. | Mencegah pekerjaan yang terlalu tebal agar tidak melebihi kapasitas mesin yang digunakan untuk pekerjaan tipis rutin. |
| Di manakah sebenarnya hambatan utamanya? | Rincian siklus untuk pemuatan, pemasangan, pengelasan, penyelesaian, dan inspeksi. | Menunjukkan apakah peningkatan kecepatan pengelasan dapat memengaruhi jumlah komponen yang diselesaikan per shift. |
| Apakah kecepatannya manual atau otomatis? | Variasi kecepatan obor yang terukur dan hasil antar operator. | Daya tinggi dapat mempersempit toleransi terhadap jeda dan pergerakan manual yang tidak konsisten. |
| Berapa banyak kawat yang dibutuhkan? | Paduan kawat, diameter, laju umpan, celah sambungan, dan bagian yang diendapkan. | Permintaan peleburan tambahan dapat membenarkan kapasitas daya yang memadai, tetapi hanya dengan pasokan yang stabil. |
| Berapa waktu aktif yang diharapkan? | Peringkat beban kerja, kapasitas pendinginan, kisaran suhu sekitar, dan rencana perawatan. | Mesin yang hanya sekali mencapai titik pengelasan tetapi tidak mampu mempertahankan pergeseran tersebut berarti mesin tersebut memiliki spesifikasi yang kurang memadai. |
| Pengerjaan ulang apa yang dihindari? | Waktu yang dibutuhkan untuk penggilingan, pelurusan, pemolesan, pembuangan limbah, dan inspeksi saat ini. | Seringkali nilai bisnis terbaik berasal dari pengurangan pemrosesan pasca-produksi daripada kecepatan perjalanan maksimum. |
Bandingkan sistem secara keseluruhan—bukan hanya sebagian. Harga sumber laser.
Kisaran harga umum cepat usang dan seringkali membandingkan paket yang tidak lengkap. Buatlah perhitungan biaya total yang setara yang mencakup semua yang diperlukan untuk beroperasi dengan aman, memenuhi syarat proses, dan mendukung produksi.
| Kategori biaya | Pertanyaan untuk bertanya | Bagaimana kekuatan yang lebih tinggi dapat mengubahnya |
|---|---|---|
| Sistem pengelasan dasar | Sumber laser, pendingin, obor, kabel, kontrol, mode, dan garansi termasuk? | Peningkatan daya keluaran dapat mengubah sumber, pendingin, optik, berat, dan tingkatan layanan. |
| Paket kawat dan proses | Termasuk pengumpan kawat, saluran kabel, rol penggerak, ujung kontak, nosel, dan regulator gas? | Target pengendapan yang lebih tinggi mungkin memerlukan perangkat keras dan bahan habis pakai yang lebih mumpuni. |
| Keamanan laser | Penutup, pengaman, panel pengamatan tahan laser, sistem peringatan, dukungan LSO, dan APD? | Kepadatan daya dan risiko refleksi harus tetap berada dalam batas yang tercantum dalam dokumen penutup. |
| Pengendalian asap dan pekerjaan panas | Ukuran tangkapan sumber disesuaikan dengan paduan, lapisan, dan tingkat produksi yang sebenarnya? | Peningkatan kapasitas aliran dapat meningkatkan produksi asap dan beban filter. |
| Utilitas dan instalasi | Tegangan, fasa, pemutus sirkuit, pentanahan, pendinginan, gas, udara tekan, luas lantai, dan HVAC? | Paket daya yang lebih tinggi dapat meningkatkan kebutuhan listrik, termal, dan lokasi. |
| Pelatihan dan kualifikasi | Apakah pelatihan operator, pemeliharaan, keselamatan, dan pengembangan proses termasuk di dalamnya? | Sistem yang lebih mumpuni dapat menciptakan lebih banyak kombinasi parameter yang memerlukan kontrol. |
| Bahan habis pakai dan layanan | Jendela pelindung, lensa, nosel, filter, waktu respons, dan stok lokal? | Kontaminasi atau kerusakan optik pada output tinggi dapat menyebabkan waktu henti yang mahal. |
| Ekonomi produksi | Mengukur siklus, tenaga kerja, gas, kawat, listrik, pengerjaan ulang, limbah, dan waktu operasional? | Hanya penghematan tahunan yang terverifikasi—bukan watt teoretis—yang membenarkan perbedaan harga tersebut. |
Jangan menghitung biaya operasional dengan memperlakukan laser 2000W sebagai alat berdaya 2 kW. Gunakan daya masukan terukur dan beban kerja mesin secara lengkap, kemudian tambahkan biaya ekstraksi, pengumpanan kawat, pasokan gas, sistem penutup, dan perlengkapan tambahan lainnya.
Dari daftar komponen hingga spesifikasi pembelian.
Pemasok dapat merekomendasikan daya listrik dengan jauh lebih akurat ketika permintaan tersebut berisi bukti teknis. Gunakan urutan ini sebelum meminta penawaran akhir.
Buat matriks keluarga parsial
Cantumkan material yang berulang, jenis yang tepat, ketebalan minimum dan maksimum, sambungan, celah, panjang pengelasan, dan volume bulanan. Tandai pekerjaan yang menghasilkan pendapatan atau menyebabkan hambatan saat ini.
Tetapkan kriteria penerimaan
Sebelum membahas daya, sebutkan penetrasi, lebar fusi, ukuran las, tampilan, distorsi, kebocoran, konduktivitas, uji mekanis, dan kode atau persyaratan pelanggan yang berlaku.
Identifikasi ekstrem proses
Pilihlah komponen tipis yang sensitif terhadap panas, komponen produksi standar, dan komponen dengan permintaan tinggi yang paling sulit. Ketiga sampel ini menunjukkan kontrol tingkat rendah, ekonomi rutin, dan kemampuan tingkat atas.
Kelas mesin layar
Gunakan data kemampuan pabrikan saat ini untuk memilih sistem 1000W, 1500W, atau 2000W. Perlakukan sistem 3000W ke atas sebagai jalur rekayasa yang membutuhkan bukti lebih kuat dan tinjauan lokasi.
Lakukan pengujian sampel representatif.
Gunakan material produksi, permukaan, geometri sambungan, kawat, dan pemasangan. Catat daya, kecepatan, fokus, goyangan, pelindung, pengumpanan kawat, perlengkapan, dan siklus aktual untuk setiap kandidat.
Periksa kualitas yang sama
Bandingkan bagian-bagian, pengujian mekanis atau fungsional, distorsi, hasil akhir permukaan, dan pengulangan. Tolak klaim kecepatan apa pun yang tidak memenuhi target penerimaan yang sama.
Verifikasi paket situs lengkap.
Tinjau kembali penutup, ekstraksi, layanan listrik, pendinginan, gas, akses, jangkauan obor, beban kerja, batas lingkungan sekitar, bahan habis pakai, layanan lokal, dan pelatihan operator.
Tentukan dan kunci pembelian
Cantumkan kemampuan komponen yang telah dibuktikan, termasuk aksesori, pelatihan, dokumentasi, garansi, uji penerimaan, pengiriman, pemasangan, dan respons layanan ke dalam penawaran dan pesanan pembelian.
Apa yang harus dikirim—dan apa yang harus dikembalikan oleh pemasok.
Rekomendasi daya yang meyakinkan dapat ditelusuri ke komponennya. Video bermanfaat untuk memberikan konteks, tetapi keputusan akhir harus didasarkan pada catatan parameter dan bukti penerimaan.
Cantumkan mutu, temper, lapisan, hasil akhir permukaan, ketebalan, dan apakah sampel tersebut mewakili stok produksi.
Kirimkan gambar atau potongan yang jelas yang menunjukkan celah, ketidaksesuaian, tumpang tindih, ukuran las, akses, dan kondisi perlengkapan.
Sebutkan panjang pengelasan, jumlah bagian per shift, siklus yang diizinkan, pergantian, perkiraan waktu penyalaan sinar, dan rencana otomatisasi.
Tentukan persyaratan penetrasi, penampilan, distorsi, kebocoran, kelistrikan atau mekanis, serta metode inspeksi.
Sebutkan model mesin, mode, daya, kecepatan, fokus, goyangan, gas, kawat, nosel, dan perlengkapan yang digunakan untuk sampel.
Mintalah foto, video siklus, penampang melintang atau hasil uji yang disetujui, batasan yang diamati, dan rentang operasi yang diusulkan.
Ujilah celah dan batas kondisi permukaan yang realistis, bukan hanya sampel yang paling bersih dan sempurna.
Sepakati bagaimana mesin yang dikirim akan diterima di lokasi Anda dan apa yang terjadi jika hasil yang didemonstrasikan tidak terulang.
Pertanyaan untuk pemasok
Tanyakan apakah batas yang dipublikasikan adalah penetrasi penuh atau sebagian, paduan dan sambungan apa yang digunakan, apakah kawat diperlukan, bagaimana kecepatan diukur, beban kerja apa yang ditanggung, peringkat penutup mana yang berlaku, dan bahan habis pakai apa yang tersedia di toko setempat.
Tanda-tanda peringatan dalam sebuah kutipan
Berhati-hatilah ketika rekomendasi hanya didasarkan pada "ketebalan maksimum," ketika daya puncak pembersihan disajikan sebagai daya pengelasan, ketika input utilitas hilang, ketika bagian uji tidak tersedia, atau ketika keselamatan dan ekstraksi diperlakukan sebagai aksesori opsional.
Daya yang lebih tinggi juga meningkatkan konsekuensi dari desain sistem yang buruk.
Mesin las laser genggam umumnya merupakan produk laser Kelas 4. Pilih sel lengkap dengan penilaian keselamatan laser yang memenuhi syarat: peringkat penutup dan panel pengamatan, interlock akses, kontrol refleksi, ekstraksi asap, kontrol kerja panas, keselamatan gas, otorisasi operator, dan perlindungan mata dan kulit khusus panjang gelombang.
Pastikan sistem penutup didokumentasikan untuk panjang gelombang, kepadatan daya, pantulan yang diharapkan, dan waktu tinggal laser yang dipilih—bukan hanya dijelaskan sebagai "aman laser".
Material, lapisan, kawat, dan tingkat produksi menentukan paparan. Output dan throughput yang lebih tinggi dapat meningkatkan beban asap dan filter.
Pemilihan daya, pengeditan parameter, dan pemeliharaan harus dibatasi pada personel terlatih di bawah program keselamatan laser dan pengelasan di lokasi tersebut.
Untuk konteks keselamatan terkini, lihat panduan keselamatan laser genggam Miller dan bab bahaya laser OSHA.
Kirimkan informasi material, ketebalan, sambungan, dan target siklus.
Oceanplayer dapat membandingkan jalur pengelasan laser genggam 1000W, 1500W, dan 2000W dengan aplikasi aktual Anda. Sertakan foto atau gambar, paduan, ketebalan, toleransi celah, kebutuhan bahan pengisi, panjang pengelasan, volume harian, dan target penerimaan sehingga jawabannya didasarkan pada bagian tersebut—bukan bagan ketebalan umum.
Mesin dan peralatan teknik terkait.
Pertanyaan yang Sering Diajukan (FAQ) tentang daya mesin las laser.
Mesin las laser dengan daya berapa yang saya butuhkan?
Pilih material berulang yang paling keras, ketebalan, sambungan, celah, dan kecepatan gerak yang dibutuhkan, lalu pastikan mesin tersebut juga dapat menangani bagian tertipis Anda. Mulailah dengan data kemampuan pabrikan saat ini dan lakukan pemilihan akhir melalui pengelasan dan inspeksi sampel yang representatif.
Apakah mesin las laser 1000W cukup untuk lembaran logam?
Sistem 1000W dapat menjadi pilihan yang tepat untuk lembaran logam tipis yang dipersiapkan dengan baik, asalkan pabrikannya telah menyetujui pengaturan awal dan mendemonstrasikan kesesuaian material dan sambungan Anda. Namun, sistem ini mungkin kurang memadai jika pekerjaan membutuhkan penetrasi yang lebih dalam, produksi yang lebih cepat, pengendapan kawat yang signifikan, atau kemampuan untuk material reflektif.
Apakah saya sebaiknya membeli mesin las laser 1500W atau 2000W?
Pilih mesin 2000W hanya jika uji coba menunjukkan bahwa daya tambahan yang dapat digunakan menghasilkan peningkatan yang berharga dalam ketebalan yang memenuhi syarat, kecepatan, atau margin proses. Mesin 1500W dapat menjadi pilihan ekonomis yang lebih baik jika mencakup campuran produksi dan utilitas, portabilitas, atau kontrol tingkat rendah lebih penting.
Apakah daya pengelasan laser yang lebih tinggi selalu lebih baik?
Tidak. Daya yang lebih tinggi dapat memperluas kemampuan dan kecepatan, tetapi juga meningkatkan risiko terbakar, kolaps, percikan, dan sensitivitas terhadap jeda perjalanan. Ini mungkin memerlukan pendinginan, kapasitas listrik, dan infrastruktur keselamatan yang lebih besar. Kontrolabilitas yang bermanfaat lebih penting daripada output maksimum yang tidak terpakai.
Bisakah mesin las laser 2000W mengelas logam yang lebih tebal dengan lebih cepat?
Secara potensial, tetapi hanya jika keseluruhan mesin, berkas sinar, fokus, sambungan, material, dan proses tetap stabil. Bandingkan sistem kandidat pada penetrasi dan penerimaan kualitas yang sama. Daya terukur yang lebih tinggi tidak menjamin kecepatan produktif yang lebih tinggi pada setiap paduan atau sambungan.
Seberapa tebal material yang dapat dilas oleh mesin las laser genggam?
Tidak ada ketebalan universal berdasarkan daya. Batas yang dipublikasikan oleh produsen bervariasi tergantung model, jenis material, sambungan, dan mode. Tanyakan apakah nilai tersebut berarti penetrasi penuh atau sebagian, apakah kawat digunakan, dan inspeksi apa yang mengkonfirmasi hasilnya; kemudian uji komponen produksi Anda.
Apakah aluminium selalu membutuhkan daya laser yang lebih besar daripada baja tahan karat?
Aluminium bisa lebih menantang karena reflektivitas, konduktivitas termal, oksida, dan perilaku retak spesifik paduan, tetapi "daya lebih besar" bukanlah aturan universal. Kualitas berkas, panjang gelombang, persiapan permukaan, sambungan, fokus, pengisi, dan pengaturan mesin menentukan jendela yang bermanfaat.
Bisakah mesin las laser yang sama memproses baja, baja tahan karat, dan aluminium?
Banyak sistem laser serat optik mendukung berbagai jenis material, tetapi masing-masing membutuhkan pengaturan, pelindung, persiapan, dan validasi yang disetujui sendiri. Pastikan jenis dan ketebalan yang tepat berada dalam kemampuan yang dipublikasikan dan diuji oleh model yang diusulkan.
Apakah mesin las laser 2000W hanya mengonsumsi 2 kW listrik?
Tidak. Angka 2000W biasanya menggambarkan daya keluaran laser, bukan kebutuhan daya masukan secara keseluruhan. Efisiensi sumber, pendinginan, kontrol, pengumpan kawat, ekstraksi, dan aksesori menambah beban. Gunakan tegangan masukan, fasa, arus, dan persyaratan lokasi dari pabrikan untuk perencanaan utilitas.
Kapan saya harus mempertimbangkan mesin las laser 3000W?
Pertimbangkan daya 3000W atau lebih ketika suatu proses berulang telah diuji dan daya yang lebih tinggi menghasilkan peningkatan kemampuan atau throughput yang dapat dibenarkan dan tidak dapat dipenuhi oleh kelas yang lebih rendah. Tinjau optik, pendinginan, beban kerja, layanan listrik, peringkat penutup, refleksi, ekstraksi, dan apakah otomatisasi atau proses lain merupakan solusi yang lebih baik.
Bagaimana cara membandingkan harga mesin las laser?
Bandingkan paket lengkap yang terpasang: mesin las, pendingin, obor las, pengumpan kawat, bahan habis pakai, perlengkapan gas, penutup, pengaman, ekstraksi, APD, utilitas, pelatihan, kualifikasi, garansi, dan layanan. Kemudian bandingkan hasil produksi tahunan yang terverifikasi, tenaga kerja, pengerjaan ulang, dan waktu operasional pada kualitas pengelasan yang sama.
Apa saja yang harus disertakan dalam pengujian sampel pengelasan laser?
Gunakan material produksi, ketebalan, sambungan, celah, lapisan, kawat, dan perlengkapan yang tepat. Catat daya, kecepatan, fokus, goyangan, gas, dan waktu siklus. Periksa penetrasi, fusi, geometri, cacat, distorsi, dan kinerja mekanis atau fungsional yang dibutuhkan sebelum memilih daya.
Sumber yang digunakan untuk panduan ini.
- IPG Photonics — Perbandingan produk LightWELD 1000, 1500 XR dan 2000 XR saat ini
- Miller — Kemampuan sistem OptX 2kW, termasuk peralatan dan spesifikasi teknis.
- Miller — Lembar spesifikasi OptX 1kW, Mei 2026
- Miller — Gambaran umum proses pengelasan laser, material, dan pemilihan sistem.
- TWI — Pengaruh ukuran titik fokus dan kualitas berkas terhadap kinerja pengelasan
- OSHA — Pedoman untuk bahaya laser
- OSHA — Bahaya laser dan langkah-langkah pengendaliannya