

Inconel 718 Sifat, Kegunaan & Batasan Pemesinan
Inconel 718 adalah paduan berbasis nikel yang dapat dikeraskan melalui pengendapan, digunakan di mana kekuatan harus mampu bertahan pada suhu dan beban yang berat. Batasan praktisnya bergantung pada bentuk produk, perlakuan panas, lingkungan layanan, dan jalur manufaktur.
Bagi seorang desainer atau bengkel mesin, angka “718” saja tidak cukup. Mulailah dengan kondisi akhir yang dibutuhkan, kemudian pilih bahan baku, toleransi pemesinan, dan urutan penyambungan atau perlakuan panas yang memenuhi syarat untuk mewujudkannya.


Apa itu Inconel 718?
Paduan 718 diidentifikasi sebagai UNS N07718 dan umumnya sebagai W.Nr. 2.4668 . INCONEL adalah merek dagang Special Metals. Material ini menggabungkan matriks kaya nikel dengan kromium, besi, niobium, molibdenum, dan tambahan kecil lainnya yang mendukung responsnya terhadap perlakuan panas.
Pengerasan presipitasi berarti bahwa perlakuan penuaan terkontrol mengembangkan endapan penguat halus di dalam logam. Akibatnya, bahan baku yang diberi perlakuan larutan dan bagian jadi yang telah mengalami penuaan penuh dapat memiliki komposisi kimia yang sama meskipun memiliki kekuatan dan perilaku pemesinan yang sangat berbeda.
Komposisi mengidentifikasi paduan tersebut, bukan sifat akhirnya.
Produsen mencantumkan nikel plus kobalt sebesar 50–55%, kromium sebesar 17–21%, niobium plus tantalum sebesar 4.75–5.50%, dan molibdenum sebesar 2.80–3.30% berdasarkan massa, dengan besi sebagai sisanya. Titanium dan aluminium juga dikontrol. Rentang utama ini merupakan alat bantu identifikasi; komposisi kimia lengkap dan spesifikasi produk tercantum dalam sertifikat material.
Sumber: Buletin Paduan Logam Khusus 718, bagian komposisi dan perlakuan panas . Rentang yang ditampilkan bukanlah spesifikasi pembelian yang lengkap.
Properti mana yang dapat Anda gunakan untuk perkiraan awal?
Gunakan sifat fisik untuk perhitungan awal, kemudian peroleh data desain spesifik kondisi. Kepadatan, konduktivitas, dan rentang leleh tidak menentukan tegangan yang diizinkan, umur kelelahan, atau umur rambatan (creep) dari bagian yang sudah jadi.
Pada layar yang sempit, geser tabel secara horizontal. Pengguna keyboard dapat memfokuskan area tabel dan menggunakan tombol panah.
| Milik | Nilai yang dilaporkan atau dikonversi | Kondisi dan makna praktis |
|---|---|---|
| Kepadatan | Sekitar 8.19 g/cm³ setelah dianil; 8.22 g/cm³ setelah dianil dan diendapkan | Dikonversi dari 0.296 dan 0.297 lb/in³. Berguna untuk estimasi massa; perhitungkan volume bagian sebenarnya dan toleransi stok. |
| konduktivitas termal | Sekitar 11.1 W/(m·K) setelah dianil; 11.4 W/(m·K) setelah dianil dan diendapkan | Pada suhu 70°F (sekitar 21°C), berdasarkan Tabel 5 dari produsen. Konduktivitas bervariasi dengan suhu; gunakan kumpulan data yang bergantung pada suhu untuk model termal. |
| Kapasitas panas spesifik | 435 J / (kg · K) | Pada suhu 70°F (sekitar 21°C). Ini menggambarkan penyimpanan panas per satuan massa, bukan laju aliran panas melalui suatu bagian. |
| Melting range | 1260–1336 ° C (2300–2437 ° F) | Interval peleburan, bukan peringkat suhu layanan atau titik pengaturan pengelasan laser. |
Sumber: Logam Khusus, Tabel 2 dan 5 dan konstanta fisik . Data tipikal, bukan batas spesifikasi. Nilai konduktivitas pada Tabel 5 dihitung dari resistivitas listrik; 77 dan 79 Btu·in/(ft²·h·°F) dikonversi menjadi sekitar 11.1 dan 11.4 W/(m·K).
Mengapa tidak ada nilai kekuatan tarik tunggal?
Kekuatan harus dikaitkan dengan bentuk produk, ukuran penampang, perlakuan panas, arah pengujian, dan suhu. Misalnya, Tabel 14 dari produsen melaporkan pengujian melintang pada suhu ruangan pada tempaan pipih setelah perlakuan larutan pada suhu 1800°F selama 1 jam dan pendinginan air, diikuti oleh suhu 1325°F selama 8 jam, pendinginan tungku hingga 1150°F dan penahanan untuk menyelesaikan total penuaan selama 18 jam: kekuatan tarik maksimum 204.5 ksi (sekitar 1410 MPa), kekuatan luluh offset 0.2% 176 ksi (sekitar 1213 MPa), dan perpanjangan 16% . Tempaan yang dilaporkan berdiameter 5.5 inci dan tebal 1 inci, dengan pengujian dilakukan secara melintang dari tengah ke bagian tengah. Itu adalah hasil untuk spesimen dan perlakuan tersebut, bukan sifat yang dijamin untuk setiap batang atau bagian cetak yang diberi label 718.
Bagaimana perlakuan panas mengubah keputusan tersebut?
Perlakuan larutan menetapkan kondisi awal untuk penuaan selanjutnya; penuaan mengembangkan kekuatan. Memilih siklus merupakan bagian dari pemilihan kondisi material, sehingga hal itu harus dilakukan sebelum pabrik menetapkan urutan produksi.
Produsen menjelaskan dua kelompok perlakuan umum berikut. Mereka menjelaskan mengapa terdapat kondisi 718 yang berbeda; ini bukan instruksi tungku yang lengkap.
Keluarga suhu larutan yang lebih rendah
Kisaran larutan: 1700–1850°F (927–1010°C).
Proses penuaan: 1325°F (718°C) selama 8 jam, dinginkan dari tungku hingga 1150°F (621°C), kemudian tahan hingga total waktu penuaan mencapai 18 jam; dinginkan dengan udara.
Buletin tersebut mengaitkan keluarga ini dengan keseimbangan yang bermanfaat antara perilaku pecah, daktilitas pecah takik, dan kekuatan lelah.
Keluarga suhu larutan yang lebih tinggi
Kisaran larutan: 1900–1950°F (1038–1066°C).
Proses penuaan: 1400°F (760°C) selama 10 jam, dinginkan dari tungku hingga 1200°F (649°C), kemudian tahan hingga total waktu penuaan mencapai 20 jam; dinginkan dengan udara.
Buletin ini menjelaskan manfaat untuk daktilitas transversal dan sifat impak pada penampang tebal, bersamaan dengan pertimbangan antara takik putus akibat tegangan dan kerapuhan.
Sumber: Logam Khusus, perlakuan panas dan sifat mekanik . Total waktu penuaan mencakup penahanan pertama, pendinginan tungku, dan penahanan akhir; bukan tambahan 18 atau 20 jam pada suhu kedua. Spesifikasi yang berlaku harus mendefinisikan perendaman larutan, metode pendinginan, kontrol tungku, dan uji penerimaan.
Apakah sekitar 700°C merupakan batas operasi yang aman?
Tidak ada satu suhu pun yang menentukan keamanan penggunaan. Produsen menjelaskan penggunaan hingga 1300°F (sekitar 704°C), tetapi pernyataan tersebut tidak menentukan tegangan, waktu paparan, atau masa pakai yang dibutuhkan. Ekskursi termal singkat, pengikat yang terus-menerus diberi beban, dan bagian kritis kelelahan yang berputar memerlukan bukti yang berbeda. Gunakan batas desain yang berlaku dan kondisi material yang memenuhi syarat; jangan mengganti rentang leleh atau uji tarik singkat dengan data creep dan putus jangka panjang.
Mengapa Inconel 718 sulit dikerjakan?
Kekuatan tinggi dan pengerasan kerja membuat pemilihan dan penggunaan alat menjadi penting. Produsen melaporkan pemesinan yang lebih mudah dan masa pakai alat yang lebih lama pada material yang dianil, sementara material yang telah mengalami penuaan dapat memberikan hasil akhir yang lebih baik dan aksi pemecah serpihan yang lebih efektif.
Jika rute yang disetujui mengizinkannya, lakukan pemesinan kasar sebelum penuaan akhir dan sisakan cukup bahan untuk penyelesaian akhir nanti. Sepakati kelonggaran berdasarkan geometri bagian, pengalaman distorsi perlakuan panas, dan toleransi akhir; tidak ada kelonggaran universal untuk semua 718 bagian.
Geser secara horizontal untuk membandingkan gejala, pemeriksaan, dan tindakan selanjutnya.
| Apa yang Anda amati | Apa yang harus diperiksa terlebih dahulu | Tindakan selanjutnya yang bermanfaat |
|---|---|---|
| Keausan cepat atau masa pakai sisipan yang tidak dapat diprediksi | Kondisi dan kekerasan material sebenarnya; kecepatan pemotongan; kualitas alat; apakah keausan terjadi secara bertahap atau berupa pengelupasan. | Mulailah dari data pembuat alat untuk operasi dan kondisi material tersebut. Bandingkan uji coba terkontrol berdasarkan pola keausan dan jumlah bagian per sisi yang dapat diterima. |
| Suara berisik atau perubahan pola permukaan | Overhang pahat, penjepitan benda kerja, ketebalan dinding, runout, dan perubahan posisi di sekitar fitur. | Atasi ketidakstabilan sebelum meningkatkan laju pengangkatan. Ubah satu variabel keterlibatan atau pengaturan pada satu waktu dan periksa permukaan yang dihasilkan. |
| Hasil akhir yang kurang memuaskan selama proses penyelesaian akhir yang ringan. | Keausan tepi, apakah pemotongan mengalami gesekan, dan ketebalan serpihan sebenarnya pada titik kontak pemotong yang dipilih. | Periksa ketebalan serpihan efektif minimum dengan pemasok perkakas. Mengurangi laju pemakanan saja dapat memperburuk masalah gesekan. |
| Kegagalan tak terduga setelah penggantian material perkakas | Apakah praktik penggunaan cairan pendingin diterapkan dari perkakas karbida ke perkakas keramik. | Ikuti petunjuk yang tepat untuk jenis alat tersebut. Panduan penggilingan keramik Sandvik menggunakan pemotongan kering untuk menghindari guncangan termal; contoh penggilingan karbida menggunakan cairan pendingin. |
Dasar: Logam Khusus, bagian permesinan dan Sandvik Coromant, penggilingan keramik pada superalloy . Pemeriksaan di atas adalah urutan diagnostik, bukan diagnosis yang terbukti untuk bagian yang belum diperiksa. Panduan penggilingan keramik tidak boleh digeneralisasikan untuk semua pembubutan keramik atau operasi lainnya.
Apakah Inconel 718 dapat dilas, termasuk dengan laser?
718 dapat dilas, tetapi sambungan tetap memerlukan proses yang memenuhi syarat untuk kondisi dan tugas penggunaannya yang sebenarnya. Produsen menyoroti ketahanannya terhadap retak pasca-pengelasan relatif terhadap paduan nikel pengerasan presipitasi lainnya; ini tidak menjamin pengelasan bebas cacat atau sifat logam dasar di seluruh sambungan.
Untuk pengelasan laser, pisahkan kemampuan peralatan dari kualifikasi sambungan. Daya nominal saja tidak menentukan penetrasi, cacat yang dapat diterima, atau sifat-sifat setelah siklus termal terakhir.


Apa yang seharusnya ditetapkan oleh persidangan yang bermakna?
- Cocokkan sambungan produksi. Gunakan kondisi paduan, ketebalan, geometri sambungan, kesesuaian, strategi pengisi, dan batasan akses yang sebenarnya.
- Rekam prosesnya. Sertakan mode pancaran, daya yang dihasilkan, definisi fokus atau titik, kecepatan pergerakan, pelindung, dan pengaturan perlengkapan.
- Uji hasil yang diinginkan. Lakukan pemeriksaan penampang, pemeriksaan cacat, dan uji penerimaan mekanis atau terkait layanan yang telah disepakati setelah perlakuan pasca pengelasan yang diperlukan.
Tampilan manik las yang halus hanyalah salah satu pengamatan. Rencana kualifikasi harus menetapkan pengukuran apa yang dibutuhkan dan bagaimana sambungan produksi akan diterima.
Latar belakang kemampuan pengelasan material: Logam Khusus, fabrikasi dan pengelasan . Urutan percobaan ini adalah panduan perencanaan; ini tidak mengklaim kualifikasi Oceanplayer Laser 718 atau menggantikan prosedur pengelasan yang berlaku.
Printed 718 membutuhkan jalur material tersendiri.
Kesamaan komposisi kimia bubuk tidak serta merta membuat bagian hasil cetakan setara dengan bahan baku tempa. Parameter pembuatan, cacat, orientasi, dan pemrosesan termal selanjutnya semuanya harus tercantum dalam catatan kualifikasi.
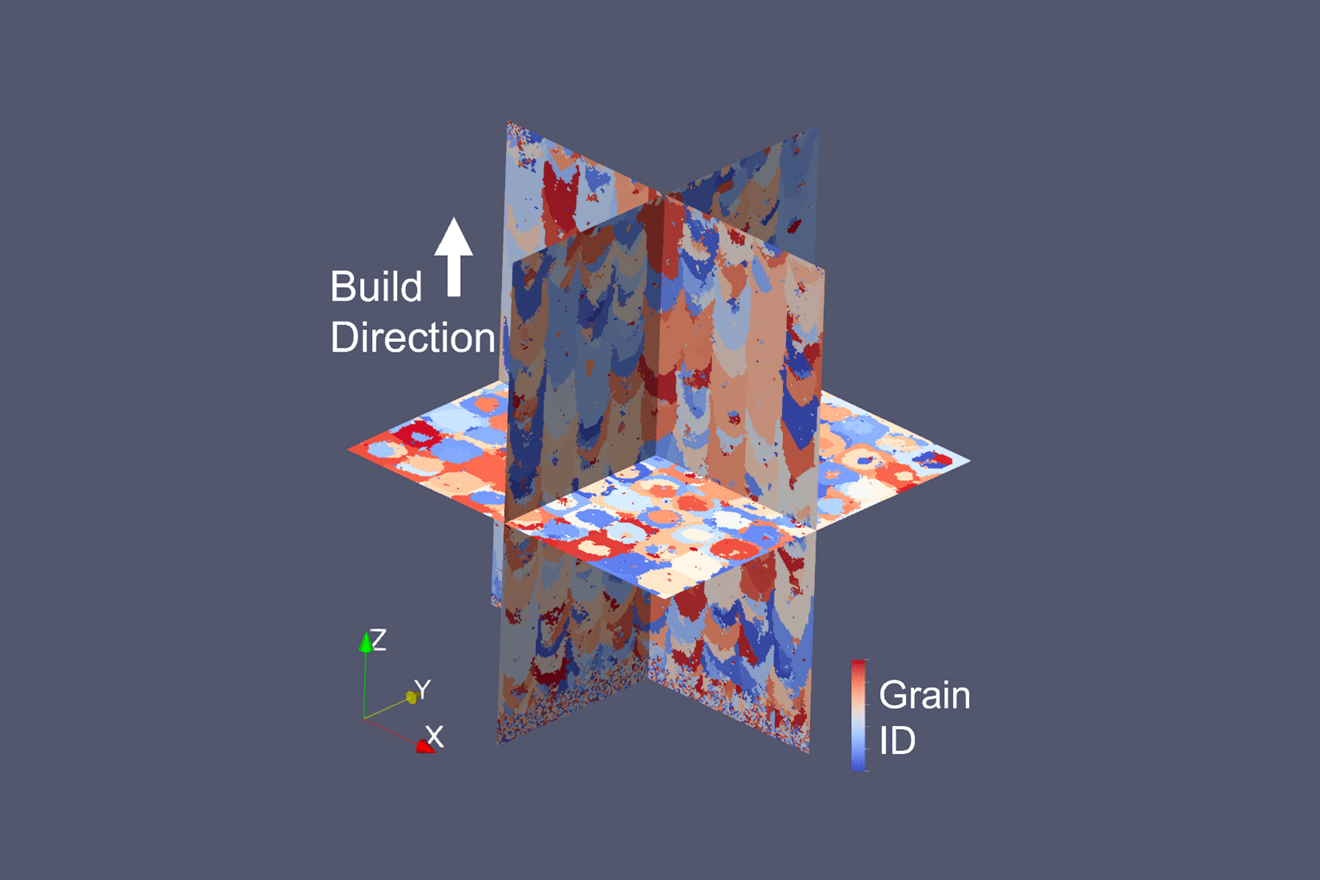
Sebuah studi yang diterbitkan oleh NIST yang membandingkan tiga kondisi fusi laser serbuk menemukan bahwa struktur cacat mendominasi perbedaan kekuatan pada spesimen yang diuji. Itulah alasan untuk memverifikasi keseluruhan proses, bukan hanya menyalin angka kepadatan energi ke mesin lain.
Hubungkan catatan pembuatan dengan bagian yang sudah jadi.
ASTM F3055 mencakup peleburan serbuk padat (full-melt powder-bed fusion) UNS N07718 menggunakan peleburan laser atau berkas elektron. Cakupannya meliputi bahan baku, rencana manufaktur, pemrosesan termal, struktur mikro, sifat mekanik, dan inspeksi.
Tentukan jalur pasca-pemrosesan yang dibutuhkan, termasuk apakah penekanan isostatik panas diperlukan, dan uji kondisi akhir. Komponen yang hanya mengalami penghilangan tegangan dan komponen yang diberi perlakuan larutan dan penuaan tidak boleh memiliki klaim sifat generik yang sama.
Sumber: ASTM F3055-14a(2021) ; Publikasi NIST tentang cacat, mikrostruktur, dan sifat tarik LPBF 718.
Inconel 718 atau 625: apa perbedaannya?
Mulailah dengan persyaratan layanan, lalu bandingkan kondisi yang memenuhi syarat. Paduan 718 dapat dikeraskan dengan pengendapan. Paduan 625, UNS N06625, memperoleh sebagian besar kekuatannya dari penguatan larutan padat dan tidak memerlukan pengerasan pengendapan untuk mendapatkan mekanisme penguatan tersebut.
Jika persyaratan utama adalah kekuatan tinggi dalam kondisi tua, 718 adalah kandidat alami untuk dievaluasi. Namun, jika kinerja korosi dan persyaratan fabrikasi menjadi pertimbangan utama, tinjau data 625 untuk lingkungan sebenarnya. Tidak ada paduan yang merupakan pemenang universal dalam hal ketahanan korosi, dan keduanya tidak dapat saling menggantikan hanya karena keduanya adalah paduan nikel.
Perbandingan tersebut harus mencakup tegangan dan masa pakai yang dibutuhkan, suhu, fluida proses, urutan penyambungan, dan bentuk produk yang dihasilkan. Untuk melihat alternatifnya lebih detail, lihat sifat, penggunaan, dan pertimbangan pemesinan Inconel 625.
Penguatan dan identitas paduan: Buletin paduan Logam Khusus 625 dan buletin paduan 718.
Di mana 718 digunakan—dan apa yang dibutuhkan untuk setiap penggunaan tersebut.
Cakram turbin dan perangkat keras mesin memerlukan bukti kelelahan, suhu, dan inspeksi yang relevan. Pengencang berkekuatan tinggi memerlukan kekuatan dan kondisi dimensi yang ditentukan. Peralatan bertekanan di ladang minyak memerlukan kualifikasi material yang tepat untuk tugas tekanan dan lingkungannya. "Digunakan dalam industri kedirgantaraan" atau "digunakan dalam industri minyak dan gas" menggambarkan keluarga aplikasi; ini tidak mensertifikasi jenis, komponen, atau jalur manufaktur tertentu.
Sesuaikan spesifikasi dengan kondisi stok dan kondisi akhir.
Nomor spesifikasi hanya berguna jika cakupannya sesuai dengan apa yang Anda beli. Contoh di bawah ini menunjukkan perbedaan antara bentuk produk, kondisi termal, dan aplikasi. Verifikasi revisi yang dipersyaratkan dalam kontrak dan semua batasan ukuran yang berlaku.
Geser secara horizontal untuk membaca bukti pembelian di kolom terakhir.
| Contoh spesifikasi | Apa yang dibahas dalam ruang lingkup yang dipublikasikan? | Cek pembelian |
|---|---|---|
| Bahasa Indonesia: SAE AMS5662P | Batangan, tempaan, dan cincin las kilat dalam kondisi perlakuan larutan, ditambah bahan baku untuk pengolahan lebih lanjut; dapat dikeraskan dengan pengendapan. | Konfirmasikan dimensi dan cakupan produk. "Dapat dikeraskan dengan pengendapan" tidak berarti sudah mencapai sifat komponen jadi. |
| SAE AMS5596N | Lembaran, strip, foil, dan plat, 1 inci (25.4 mm) dan di bawahnya, dalam kondisi perlakuan larutan yang ditentukan. | Persyaratan produk berbentuk lembaran tidak secara otomatis dapat digantikan dengan persyaratan produk berbentuk batangan atau tempaan. |
| ASTM F3055 | UNS N07718 diproduksi secara aditif menggunakan peleburan serbuk penuh. | Sebutkan kondisi pembuatan dan pemrosesan akhir, bukti kualifikasi, dan persyaratan inspeksi. |
| API 6ACRA | Paduan nikel yang dikeraskan dengan penuaan untuk peralatan penahan tekanan dan pengontrol tekanan, melengkapi API 6A. | Konfirmasikan edisi yang dibutuhkan dan persyaratan pembeli. Sertifikat material kedirgantaraan umum saja tidak menjamin penerimaan untuk tugas ini. |
Referensi ruang lingkup: SAE AMS5662P ; SAE AMS5596N ; ASTM F3055 ; pengantar 6ACRA API . Pemberitahuan API tahun 2015 menyatakan bahwa 6ACRA menggantikan 6A718; ini tidak menetapkan edisi terbaru. Jika gambar lama menentukan 6A718, selesaikan persyaratan tersebut dengan pembeli sebelum mengganti dokumen.
Apa yang harus dicantumkan dalam RFQ?
Sebutkan penamaan paduan; bentuk dan dimensi produk; spesifikasi dan revisi; kondisi pengiriman dan kondisi akhir yang dibutuhkan; suhu dan lingkungan operasi; pengujian mekanis, inspeksi, dan ketertelusuran yang dibutuhkan. Untuk layanan asam, berikan kondisi layanan aktual dan persyaratan kualifikasi pembeli/material yang berlaku, alih-alih mengandalkan label umum "cocok untuk layanan asam".
Untuk penawaran pengerjaan mesin atau pengelasan, sebutkan juga pihak mana yang bertanggung jawab atas perlakuan panas, penyelesaian akhir, dan penerimaan akhir. Hal ini mencegah perbandingan antara penawaran untuk bahan baku yang telah diberi perlakuan larutan dan dapat dikerjakan dengan mesin dengan penawaran untuk komponen yang telah diproses dan diuji sepenuhnya.
Diskusikan aplikasi pengelasan laser 718.
Kirimkan spesifikasi dan kondisi material, ketebalan, gambar sambungan, kendala akses, dan hasil inspeksi yang dibutuhkan kepada Oceanplayer Laser. Detail ini memungkinkan kami untuk mendiskusikan rencana peralatan dan evaluasi sampel yang relevan.