

Daftar Periksa Pengujian Sampel Mesin Las Laser: Apa yang Harus Diverifikasi Sebelum Anda Memesan
Uji lembaran, sambungan, dan persyaratan produk Anda yang sebenarnya sebelum menyetujui mesin las laser. Sampel uji generik yang dipoles dapat menunjukkan bahwa laser menghasilkan hasil pengelasan yang baik. Namun, itu tidak dapat membuktikan bahwa bagian Anda akan kuat, kedap bocor, rata, tahan korosi, aman untuk diproduksi, atau dapat diulang setelah tim demonstrasi pergi.

Gunakan mutu, ketebalan, lapisan, hasil akhir, sambungan, rentang pemasangan, akses, dan perlengkapan yang sebenarnya—atau beri label dengan jelas bahwa hasilnya bersifat sementara.
Foto dan periksa sebelum proses penggerindaan, pemolesan, pengecatan, atau pembersihan dapat menyembunyikan awal, akhir, retakan, pori-pori, atau kerusakan akibat panas berlebih.
Gunakan makroseksi berlabel dan tes berbasis risiko lainnya. Penampilan luar tidak dapat mengungkapkan setiap kondisi internal atau respons beban.
Jalankan beberapa sampel melalui variasi realistis dan pertahankan konfigurasi, metode, catatan, dan pemicu perubahan yang tepat.
Apa yang Harus Dibuktikan oleh Uji Sampel Mesin Las Laser Sebelum Anda Memesan?
Sebelum memesan mesin las laser, mintalah pemasok untuk mengelas lembaran yang Anda sediakan atau lembaran yang sesuai sepenuhnya pada sambungan sebenarnya. Catat kesesuaian dan konfigurasi mesin. Kemudian periksa hasil las yang belum diolah, potong penampang yang representatif, pilih uji mekanis atau uji cacat yang sesuai dengan risiko kegagalan sebenarnya, ukur bagian yang telah dilepas, lakukan pemeriksaan kebocoran atau korosi yang diperlukan, tinjau kontrol laser dan asap Kelas 4, dan ulangi hasilnya.
Gunakan disiplin uji kualifikasi prosedur—bahan, sambungan, variabel, pengujian, dan catatan yang telah ditentukan—tetapi sebutlah itu sebagai kelayakan komersial atau hasil penerimaan sampel kecuali kualifikasi kode yang berlaku telah benar-benar diselesaikan.
Sering kali menggunakan sampel uji yang rata dan mudah, pemasangan yang ideal, optik yang baru, dan operator spesialis. Metode ini berguna untuk studi kelayakan awal, tetapi hasilnya mungkin tidak dapat diterapkan pada bagian yang telah dibentuk.
Menggunakan material yang dapat dilacak, sendi yang representatif, dan bukti yang telah disepakati sebelumnya mengenai penampilan, fusi, fungsi, dimensi, keamanan, dan pengulangan.
| Tes kondisi | Keputusan yang dapat didukungnya | Bukti yang dibutuhkan | Batas berhenti |
|---|---|---|---|
| Kupon pemasok generik | Kelayakan proses awal saja | Identitas material, konfigurasi mesin, pengaturan, dan hasil yang tidak diubah. | Jangan membatalkan pembelian untuk bahan, sambungan, atau bagian yang dibentuk berbeda. |
| Kupon gabungan yang disesuaikan dengan produksi | Penyaringan peralatan dan proses | Tingkat sebenarnya, ketebalan, lapisan, sambungan, rentang kecocokan, penampang makro, dan hasil berulang. | Hentikan jika pemasangan, kondisi permukaan, atau konfigurasi yang dikirim tidak sesuai. |
| Komponen yang benar-benar terbentuk | Bukti penerimaan pra-pemesanan atau FAT (Factory Acceptance Test). | Pemeriksaan fungsional, dimensi, penyelesaian akhir, kebocoran atau beban, serta catatan pengulangan dan serah terima. | Berhenti jika hanya satu bagian yang dipilih atau dipoles yang ditampilkan. |
| Kualifikasi kode atau pelanggan | Rilis resmi hanya dilakukan setelah dokumen yang mengatur terpenuhi. | WPS/PQR yang berlaku, personel yang berkualifikasi, spesimen yang dibutuhkan, metode, catatan, dan persetujuan. | Jangan pernah mengganti nama demonstrasi komersial menjadi kualifikasi formal. |
Bukti apa yang harus Anda minta untuk pengujian pengelasan spesifik Anda?
Pilih kondisi yang paling mendekati. Hasilnya akan menampilkan bukti yang perlu diminta—bukan parameter mesin atau kelulusan otomatis.
Sampel hanya dapat mendukung keputusan pembelian setelah item kontrol dan bukti yang hilang ditetapkan dan ditutup.
Hanya sebagai alat bantu perencanaan. Ini bukan WPS, keputusan penerimaan kode, kualifikasi inspeksi, atau persetujuan keselamatan laser.
Apa yang Harus Anda Kirimkan kepada Pemasok Sebelum Uji Sampel?
Pemasok dapat mengusulkan solusi pengelasan. Pembeli tetap menentukan bagian yang akan dikerjakan dan apa yang harus dibuktikan dengan keberhasilannya. Kirimkan masukan ini sebelum tanggal pengujian agar kondisi tersulit tidak ditemukan setelah pembayaran uang muka.
Sebutkan revisi, lokasi pengelasan, dimensi kritis, sisi kosmetik, dan apakah uji coba menggunakan kupon atau komponen asli.
Cantumkan mutu, ketebalan, temper (jika relevan), finishing, lapisan, film, persyaratan lot, dan kondisi pembersihan yang diizinkan.
Definisikan tepi, tumpang tindih, celah, ketidaksesuaian, penyelarasan, penjepitan, posisi, akses, awal, akhir, dan sudut.
Pilih berdasarkan kekuatan, kebocoran, dimensi, penampilan, korosi, kebersihan, kelelahan, kode atau bukti pelanggan.
Bagikan informasi mengenai panjang jahitan, volume, posisi, ekspektasi takt, penanganan, pergantian, jumlah operator, dan tingkat otomatisasi.
Identifikasi area terkendali yang diusulkan, lingkungan sekitar yang reflektif, ekstraksi, bahan yang mudah terbakar, pasokan listrik, dan pelatihan pemilik.

Pengelasan laser lembaran tipis sangat sensitif terhadap kesesuaian. Dokumentasikan kondisi tepi sebenarnya, tumpang tindih, kelengkungan, akses pistol las, dan metode penjepitan. Jika produksi memungkinkan adanya celah atau rentang ketidaksesuaian, uji kondisi nominal dan batas realistis yang telah disepakati.
- Termasuk: awal, akhir, tikungan, jahitan pendek, dan perubahan sudut tembakan.
- Periksa setelah dirilis: Penjepitan demo yang berat dapat menyembunyikan distorsi produksi atau keterbatasan akses.
- Pertahankan seluruh sistem: Bahan perekat, flensa, sambungan, atau jahitan mekanis mungkin tetap menjadi bagian dari jalur kebocoran akhir.
Pemeriksaan Apa yang Harus Anda Gunakan untuk Menerima atau Menolak Sampel Las Laser?
Kedua belas pemeriksaan tersebut dikelompokkan menjadi empat tahap persetujuan. Setiap tahap menjawab pertanyaan pembeli yang berbeda, sehingga satu sampel yang sempurna saja tidak dapat mendorong pembelian maju dengan sendirinya.
Apakah sampel tersebut mewakili bagian produksi?
Ketertelusuran material
Gunakan lembaran yang disediakan pembeli atau lembaran yang sepenuhnya sesuai. Catat mutu, ketebalan, lapisan, hasil akhir, temper, kondisi permukaan, pengisi, dan identitas lot.
Sambungan dan pemasangan
Salinlah sambungan, tepi, tumpang tindih, celah yang diizinkan, ketidaksesuaian, akses, posisi, dan metode penjepitan yang sebenarnya. Uji batas-batas kritis tanpa menciptakan celah maksimum universal.
Konfigurasi mesin yang tepat
Identifikasi sumber, kepala, optik, nosel, pengumpan kawat, pengiriman pelindung, perlengkapan, interlock, revisi perangkat lunak, dan kondisi perawatan.
Apakah catatan tersebut merekam proses pengelasan yang sebenarnya?
Pengaturan dan metode operator yang telah diuji
Catat lebih dari sekadar daya (watt): mode keluaran, metode pergerakan, fokus atau jarak, osilasi, gas, kawat, penjepit, mulai, berhenti, dan metode sudut jika berlaku.
Kondisi visual setelah pengelasan
Periksa sebelum menggerinda, memoles, mengecat, atau membersihkan. Cari retakan, diskontinuitas, undercut, underfill, tumpang tindih, tembusan, lubang, percikan, oksidasi, dan awal atau sudut yang lemah.
Makroseksi dan fusi
Potong, siapkan, dan periksa bagian-bagian yang diberi label pada lokasi yang relevan. Sayatan makro dapat menunjukkan geometri fusi, kondisi akar, pori-pori, dan kurangnya fusi secara kasat mata pada bidang potongan.
Apakah Hasil Pengujian Sesuai dengan Risiko Kegagalan Sebenarnya pada Komponen Tersebut?
Perilaku mekanis
Pilih metode pembebanan tekuk, tarik, kupas, patah, tarik, puntir, atau fungsional yang mencerminkan sambungan sebenarnya dan persyaratan yang berlaku. Tentukan spesimen, arah, dan aturan kegagalan terlebih dahulu.
Metode cacat yang relevan
Pemeriksaan visual, makro, penetran, radiografi, ultrasonik, dan uji kebocoran dapat melihat kondisi yang berbeda. Lembaran tipis dan geometri sambungan dapat membatasi suatu metode, sehingga perlu ditunjukkan kesesuaiannya.
Distorsi dan dimensi
Ukurlah dimensi yang harus dimiliki produk—kerataan, kesikuan, posisi flensa, hubungan lubang atau kesesuaian pintu—sebelum dan sesudah pengelasan serta setelah pelepasan perlengkapan.
Apakah hasil tersebut dapat diulangi dalam produksi?
Kebocoran dan fungsi
Untuk bagian yang disegel, tentukan tekanan, vakum, gelembung, peluruhan, pelacak, atau metode lain yang disetujui, termasuk batas, media, kondisi, stabilisasi, durasi, instrumen, dan penerimaan.
Korosi, lapisan akhir, dan K3 (Keselamatan, Kesehatan, dan Lingkungan)
Memverifikasi hilangnya lapisan dan perbaikan pada lembaran galvanis; pewarnaan, kontaminasi, dan perlakuan khusus pada baja tahan karat; serta penangkapan sumber dan rencana pengendalian laser Kelas 4.
Pengulangan dan serah terima
Ulangi proses memulai, berhenti, berbelok, posisi, dan variasi yang realistis. Tambahkan operator terlatih kedua jika diperlukan dan ulangi setelah setiap perubahan pengaturan atau konfigurasi.
Mengapa hasil pengelasan laser yang bagus saja tidak cukup untuk diterima?
Metode inspeksi menjawab pertanyaan yang berbeda. Gunakan kombinasi paling sederhana yang dapat mengungkap mode kegagalan yang penting, dan tulis kriteria penerimaan dari produk aktual, kontrak, atau spesifikasi yang berlaku.
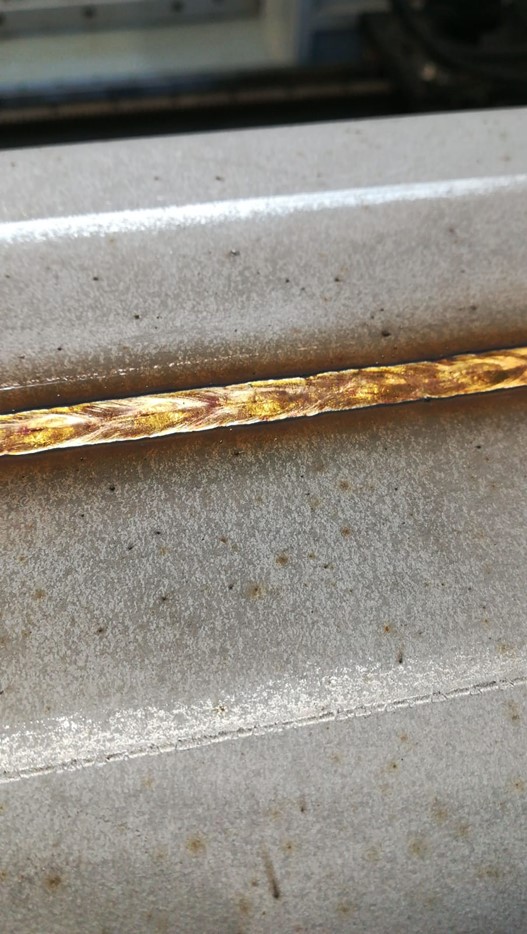
Hasil pengelasan yang tampak bersih dapat menunjukkan kontinuitas, oksidasi, undercut, percikan, dan perilaku mulai/berhenti. Namun, hal itu tidak dapat membuktikan setiap pori tersembunyi, batas fusi, respons beban, atau jalur kebocoran.
Gambar: LaserTherm, Wikimedia Commons, CC BY-SA 4.0.
Penampang yang diukir dapat mengungkapkan geometri penetrasi dan diskontinuitas internal di lokasinya. Ini adalah bukti sampel—bukan bukti bahwa setiap milimeter dari lapisan panjang itu identik.
Gambar: LaserTherm, Wikimedia Commons, CC BY-SA 4.0.Metode Inspeksi Mana yang Sesuai dengan Risiko Kegagalan Komponen Tersebut?
Tabel tersebut merupakan peta perencanaan. Gambar, kode, spesifikasi pelanggan, dan tim teknis yang berkualifikasi menetapkan metode akhir dan nilai penerimaan.
| Prioritas produk | Bukti yang perlu dipertimbangkan | Batas penting |
|---|---|---|
| Penutup kosmetik | Referensi visual hasil pengelasan, dimensi setelah pelepasan perlengkapan, penampang makro untuk sambungan baru, jalur penyelesaian yang disepakati. | Wajah cantik tidak dapat membuktikan fusi internal atau pengulangan. |
| Sambungan penahan beban | Pengujian mekanis spesifik sendi, catatan fraktur, makroseksi, dan NDE (Non-Destructive Evaluation) yang ditentukan jika diperlukan. | Arah pengujian dan penerimaan harus mencerminkan jalur pembebanan yang sebenarnya. |
| Saluran, tangki, atau wadah tertutup rapat | Pengujian kebocoran batas lengkap termasuk sudut, awal/akhir, sambungan, dan kondisi akhir setelah pengelasan. | Pengujian tekanan dapat berbahaya; gunakan prosedur terkontrol dan batasan yang ditentukan oleh produk tersebut. |
| Perakitan yang sangat bergantung pada dimensi | Pengukuran pra/pasca berbasis datum di beberapa sampel setelah penjepitan dan pelepasan perlengkapan. | Jangan menyetujui hanya berdasarkan satu foto pilihan atau pembacaan di tempat pemasangan. |
| Layanan anti korosi atau kebersihan | Keterlacakan paduan/finishing, pemulihan permukaan, pengendalian kontaminasi, kemampuan pembersihan, dan tinjauan khusus layanan. | Warna pudar atau pasivasi saja bukanlah bukti bahwa semua oksida atau kontaminasi telah dihilangkan. |
Bagaimana Baja Galvanis dan Baja Tahan Karat Mengubah Hasil Uji Sampel?
Jangan memindahkan hasil uji kupon baja karbon bersih ke lembaran produksi galvanis atau baja tahan karat.
Apa yang Harus Anda Periksa pada Baja Galvanis?
Seng dapat memengaruhi asap, porositas, percikan, dan stabilitas fusi. Pengelasan juga mengganggu lapisan pelindung asli di dekat sambungan.
- Identifikasi lapisan sebenarnya, oli permukaan, dan antarmuka sambungan.
- Periksa sampel yang belum tersentuh dan penampang makro untuk melihat adanya pori-pori atau fusi yang tidak stabil.
- Verifikasi tangkapan sumber untuk geometri benda kerja sebenarnya dan nilai paparannya.
- Tentukan persiapan lokal dan perbaikan lapisan pasca-pengelasan yang diizinkan.
- Periksa kondisi perbaikan untuk memastikan kesesuaiannya dengan penggunaan di dalam ruangan, kondisi basah, atau kondisi korosif.
Apa yang Harus Anda Periksa pada Baja Tahan Karat?
Perubahan warna akibat panas, oksida, percikan, dan kontaminasi baja karbon dapat menjadi masalah dalam layanan basah, klorida, kimia, higienis, atau kosmetik.
- Gunakan mutu, hasil akhir, dan peralatan pembersihan khusus yang sebenarnya.
- Sepakati warna yang diizinkan dan jalur perawatan permukaan yang dibutuhkan.
- Hilangkan oksida las atau kontaminasi sesuai kebutuhan sebelum langkah pasivasi yang ditentukan.
- Jangan menganggap pasivasi sebagai pengganti penghilangan noda panas atau kontaminasi berat.
- Verifikasi permukaan akhir terhadap korosi, kemudahan pembersihan, dan kebutuhan penampilan.
Peralatan Pengendalian Laser dan Asap Kelas 4 Mana yang Harus Siap Digunakan?
Bagaimana Seharusnya Anda Menyaksikan Uji Coba Sampel Mesin Las Laser di Pabrik?
Pengamatan langsung sangat berharga untuk mesin mahal, pemasok baru, atau sambungan yang memiliki konsekuensi terhadap kekuatan, kebocoran, korosi, atau keselamatan. Jika perjalanan tidak memungkinkan, gunakan tampilan langsung, sampel berlabel, file mentah, dan spesimen fisik yang dikirimkan jika risikonya membenarkannya.
Jangan biarkan hasil akhir yang sempurna menghapus betapa banyak penyempurnaan, pengerjaan ulang, pembersihan, atau bantuan perlengkapan yang dibutuhkan untuk menghasilkannya.
Setujui rencana tersebut sebelum melakukan pemotongan.
Bekukan gambar, material, sambungan, set sampel, bukti, wewenang lulus/gagal, kepemilikan sampel, dan aturan pengujian ulang.
Verifikasi identitas dan kondisi sebelum pengelasan.
Label foto, lapisan, film pelindung, tepi, pembersihan, ketebalan terukur, celah, penyelarasan, dan penjepit.
Konfirmasikan konfigurasi yang disebutkan.
Catat sumber, kepala, optik/nosel, sistem kabel/gas, perlengkapan, paket keselamatan, perangkat lunak/program, dan status perawatan.
Amati hasil lintasan pertama yang belum tersentuh.
Catat titik awal, titik akhir, tikungan, kontrol pergerakan, arah asap, ekstraksi, pantulan, dan setiap penyesuaian yang dilakukan selama penyetelan.
Simpan dan periksa sampel hasil pengelasan.
Ambil foto di bawah pencahayaan yang konsisten dan petakan setiap indikasi yang terlihat sebelum melakukan penggerindaan, pembersihan, pemolesan, atau pelapisan.
Lokasi pemotongan dan pengujian label.
Pilih spesimen makro, mekanik, NDE, dan retensi sebelum pemotongan. Sisakan cukup material untuk tinjauan independen jika diperlukan.
Ukur rakitan yang dilepas.
Lepaskan perlengkapan, catat dimensi fungsionalnya, dan jalankan uji kebocoran, kesesuaian, atau beban yang telah ditentukan pada seluruh batasnya.
Tutup kegagalan dan ambil paketnya.
Catat ketidaksesuaian, ulangi pengujian yang diperlukan setelah perbaikan, simpan data mentah, sampel fisik, batas akhir, dan risiko yang tersisa.

Catat ketebalan lembaran sebenarnya, celah, tumpang tindih, dan dimensi setelah pengelasan. Nilai nominal dan tampilan pada alat bantu saja tidak cukup.
Gambar: Jeremyida002, Wikimedia Commons, CC BY-SA 4.0.Apa saja tanda-tanda bahaya yang menunjukkan Anda harus menghentikan proses pembelian?
Setiap peringatan berarti rantai bukti tidak lengkap. Mintalah tes yang hilang daripada menerima janji lisan.
Bagaimana Seharusnya Sampel yang Disetujui Dituliskan ke dalam RFQ, FAT, dan Pesanan Pembelian?
Suatu sampel hanya mengurangi risiko jika identitas, konfigurasi, hasil, dan batasannya tercantum dalam penawaran harga, pesanan pembelian, penerimaan pabrik, dan dokumen produksi.
- Mendeteksi masalah sambungan dan pemasangan sebelum penyetoran atau peluncuran.
- Mengubah klaim pemasaran menjadi bukti untuk lembar data dan fungsi sebenarnya.
- Membuat satu catatan untuk pemasok, pembeli, kualitas, dan operasional.
- Mengungkapkan aspek keselamatan, asap, dan pekerjaan penyelesaian sebelum pemasangan.
- Percobaan terbatas tidak dapat membuktikan variasi material atau produksi di masa depan yang tidak terbatas.
- Pengujian mungkin memerlukan spesimen yang merusak, dukungan laboratorium, dan bahan tambahan.
- Fasilitas demo pemasok tidak menggantikan peninjauan lokasi oleh pembeli.
- Perubahan produksi memerlukan tinjauan yang terdefinisi dan kemungkinan pengujian ulang.
Pertanyaan yang Sering Diajukan Tentang Pengujian Sampel Mesin Las Laser
Jawaban singkat untuk pertanyaan pembeli yang tersisa yang belum sepenuhnya terjawab oleh daftar periksa utama.
Berapa banyak sampel pengelasan laser yang harus diminta oleh pembeli?
Tidak ada angka universal. Mintalah jumlah yang cukup untuk mencakup kondisi nominal, kesesuaian realistis atau batasan material, titik awal, titik akhir, sudut, dan posisi kritis, ditambah bagian-bagian terpisah untuk tinjauan visual, penampang makro, pengujian destruktif atau fungsional, dan untuk keperluan penyimpanan oleh pembeli. Bagian-bagian yang berisiko tinggi membutuhkan lebih banyak bukti dan pengulangan.
Apakah saya harus meminta penampang makro pada setiap sampel hasil pengelasan laser?
Potongan makro sangat berharga untuk sambungan baru, lembaran tipis atau berlapis, sambungan kritis, atau proses yang belum dikenal. Jumlah dan lokasinya harus didasarkan pada risiko. Sebuah potongan hanya menunjukkan bidang potongnya, jadi kombinasikan dengan bukti visual dan fungsional di mana keseluruhan sambungan penting.
Bagaimana cara saya menguji kebocoran pada bagian lembaran logam yang dilas laser?
Gunakan metode yang ditentukan produk—seperti penahanan tekanan, peluruhan, gelembung, vakum, atau gas pelacak—dan tentukan medium, tekanan atau vakum, stabilisasi, durasi, suhu, sensitivitas instrumen, batas, dan hasil yang diizinkan. Sertakan sudut, awal/akhir, dan perlengkapan tambahan. Pengujian tekanan harus mengikuti prosedur yang aman dan terkontrol.
Apakah preset mesin generik dapat digunakan dalam produksi?
Anggap ini hanya sebagai titik awal. Pengaturan produksi harus diuji untuk material, ketebalan, lapisan, sambungan, kecocokan, perlengkapan, metode pergerakan, pengaturan pelindung atau pengisi, dan kebutuhan penerimaan yang sebenarnya. Catat rentang pengujian dan perubahan yang memicu peninjauan atau uji coba lain.
Standar mana yang mendefinisikan batasan bukti dan keamanan?
- AWS C7.4/C7.4M:2017-AMD1 — Proses pengelasan sinar laser, pemeriksaan kualitas, peralatan, dan kerangka kerja operator.
- AWS B2.1/B2.1M:2026 — prosedur formal dan kualifikasi kinerja, termasuk pengelasan sinar laser, bila dirujuk oleh dokumen yang menjadi acuan.
- ISO 15614-11: 2025 — Tes kualifikasi WPS formal untuk pengelasan sinar elektron dan laser.
- ISO 13919-1: 2019 — Tingkat kualitas ketidaksempurnaan untuk pengelasan laser/sinar elektron pada baja, nikel, dan titanium; tingkat ini menggambarkan kualitas produksi, bukan kesesuaian untuk tujuan tertentu.
- ISO 13919-2: 2021 — tingkat kualitas ketidaksempurnaan untuk aluminium, magnesium, dan tembaga murni.
- ISO 17637: 2016 — Pengujian visual sambungan las fusi, termasuk pemeriksaan sambungan sebelum pengelasan.
- ISO 17639: 2022 — persiapan dan prosedur untuk pemeriksaan makroskopis dan mikroskopis pada hasil pengelasan.
- ISO 3452-1: 2021 — prinsip pengujian penetran untuk diskontinuitas permukaan terbuka; tidak menetapkan kriteria penerimaan.
- ISO 9712: 2021 — kualifikasi dan sertifikasi personel NDT jika diperlukan.
- Manual Teknis OSHA: Bahaya Laser — area terkontrol, penghentian pancaran, masuk, pelatihan, dan kontrol Kelas 4.
- AWS: Keamanan Pengelasan Laser Genggam — masalah keamanan praktis untuk sistem genggam berdaya tinggi.
- Kontrol Teknik NIOSH: LEV Pengelasan — konteks penangkapan sumber dan pengendalian asap yang bergantung pada material.
- Outokumpu: Perlakuan pasca-fabrikasi — Konteks pewarnaan panas, pembersihan, pengawetan, dan pasivasi untuk baja tahan karat.
Apa yang Harus Anda Kirim untuk Rekomendasi Peralatan yang Didukung Uji Coba?
Bagikan gambar, material dan lapisan sebenarnya, penampang sambungan, rentang pemasangan, persyaratan penyelesaian atau kebocoran, volume produksi, dan kendala lokasi. Oceanplayer Laser dapat membantu mengubahnya menjadi matriks uji representatif dan rekomendasi peralatan.