


Bandul Tunggal vs Bandul Ganda Pengelasan Laser
Bandul tunggal biasanya menggambarkan osilasi balok satu sumbu; bandul ganda biasanya menggambarkan pengarahan dua sumbu. Garis mungkin sudah cukup untuk sambungan terkontrol. Dua sumbu menambahkan pilihan seperti lingkaran dan elips ketika sambungan membutuhkan penempatan energi yang berbeda. Pilih dari fusi dan pengulangan yang telah terbukti, karena sumbu tambahan saja tidak menentukan kekuatan atau kapasitas ketebalan.
Foto pengelasan laser di laboratorium. Foto ini menggambarkan proses pengelasan, bukan perbandingan mode pendulum.
Foto: Krorc / Wikimedia Commons, CC BY-SA 3.0Tampilan dipotong dengan lapisan gelap.
Apa yang berubah ketika sebuah kepala pemindai memiliki dua sumbu pemindaian?
Perbedaan utamanya terletak pada pergerakan titik fokus relatif terhadap kepala . Pada desain galvanometer umum, cermin penggerak mengarahkan berkas cahaya sepanjang satu sumbu. Dua sumbu terkoordinasi dapat menghasilkan jalur dua dimensi. Kepala atau benda kerja tetap memberikan pergerakan keseluruhan sepanjang sambungan.
“Pendulum,” “ayunan,” dan “goyangan” adalah istilah komersial. Perbandingan satu-versus-dua dari produsen menggunakan perbedaan satu sumbu/dua sumbu, tetapi pastikan model sebenarnya. “Ganda” sendiri tidak secara otomatis menentukan dua laser, dua titik, atau dua kawat pengisi.
Titik tersebut bergerak sepanjang salah satu sumbu pemindaian. Garis yang digambarkan melintang terhadap pergerakan maju.
Kedua sumbu pemindaian bergerak bersamaan untuk menelusuri sebuah lingkaran di sekitar titik pusat yang telah diprogram.
Amplitudo sumbu yang berbeda menghasilkan jalur yang memanjang; orientasinya penting.
Jalur persimpangan menambahkan pilihan kunjungan yang berbeda ke bagian tengah dan bagian luar.
| Kemampuan | Kepala satu sumbu | Kepala dua sumbu |
|---|---|---|
| Jalur pemindaian | Garis yang terletak sepanjang sumbu yang tersedia. Arahnya relatif terhadap sambungan bergantung pada pemasangan dan orientasi. | Jalur dua dimensi, bergantung pada pengontrol. Mode garis juga mungkin tersedia. |
| Kontrol independen | Lebar garis, frekuensi, dan bentuk gelombang sesuai dukungan. | Potensi pengendalian dimensi, fase, orientasi, dan bentuk lintasan; tidak setiap pengontrol mengekspos setiap variabel. |
| Lebar dan kedalaman | Garis yang lebar tetap dapat memperlebar celah dan mengurangi kedalaman. | Lingkaran kecil pun tetap bisa sempit. Jumlah sumbu saja tidak menentukan lebar atau penetrasi. |
| Kemampuan mengisi celah dan menambal | Dapat digunakan dengan kawat pengisi jika balok, kawat, dan tepiannya terkoordinasi. | Lebih banyak cara untuk mengarahkan di sekitar kawat dan tepian; tetap membutuhkan cukup logam dan transfer yang stabil. |
| Alasan pembelian | Proses lini yang telah teruji memenuhi persyaratan gabungan pada tingkat keluaran yang dibutuhkan. | Gerakan tambahan tersebut memecahkan masalah yang terukur atau diperlukan untuk jenis komponen yang diharapkan. |
Pada layar kecil, geser tabel ke samping untuk membaca semua kolom.
Sebagai contoh, IPG mencantumkan mode garis, lingkaran, angka delapan, dan tak terhingga dalam jajaran kepala goyangnya. Ini adalah bukti pilihan jalur pancaran yang tersedia, bukan janji bahwa setiap kepala dua sumbu mendukung fungsi yang sama. Untuk definisi proses yang lebih luas, lihat apa arti pengelasan laser goyang.
Mengapa mencocokkan “lebar dan frekuensi” saja tidak cukup
Resep yang tersimpan hanya dapat direproduksi jika kuantitasnya memiliki arti yang sama. Catat jalur pada benda kerja, optik dan fokus, daya laser, kecepatan maju, bentuk gelombang, pelindung, dan pengaturan kawat.
Pisahkan diameter titik dari lebar pemindaian
Diameter titik menggambarkan berkas terfokus pada bidang tertentu dan dengan konvensi diameter tertentu. Lebar pemindaian menggambarkan pergerakannya. "Amplitudo 2 mm" pada pengontrol mungkin berarti sapuan puncak ke puncak 2 mm, radius 2 mm, atau diameter lingkaran penuh. Tanyakan definisi mana yang digunakan dan apakah nilainya dikalibrasi pada jarak kerja.
Dengan daya, profil titik, dan fokus yang tidak berubah, pelebaran pemindaian tidak secara otomatis menurunkan intensitas sesaat di dalam titik yang bergerak . Hal itu mengubah waktu tinggal, kunjungan ulang, dan energi yang disimpan di sekitar sambungan. Mendefokuskan berkas sinar untuk memperbesar titik itu sendiri merupakan perubahan yang berbeda. Penelitian pada EN AW 5083 secara eksplisit membedakan berkas sinar berosilasi kecil dari berkas sinar yang lebih besar pada daya yang sama.
Kaitkan siklus pemindaian penuh dengan perjalanan maju.
Jika v adalah kecepatan maju konstan dalam mm/s dan f adalah siklus osilasi lengkap per detik, maka jarak yang ditempuh per siklus adalah p = v / f . Jarak ini membantu membandingkan resep. Ini bukan batas pori, model penetrasi, atau persentase tumpang tindih lengkap.
Contoh perhitungan: lebih banyak siklus, energi garis tidak berubah
Asumsikan daya pancaran konstan 1,500 W, kecepatan gerak 20 mm/s, dan jalur pusat titik melingkar dengan radius 1 mm. Ini adalah input ilustratif, bukan pengaturan pengelasan yang direkomendasikan.
| Jumlah | 100 Hz | 200 Hz |
|---|---|---|
| Kemajuan per siklus lengkap, v / f | 0.20 mm | 0.10 mm |
| Kecepatan melingkar relatif terhadap kepala, 2πrf | 628 mm / dtk | 1,257 mm / dtk |
| Energi insiden per panjang jahitan depan, P / v | 75 J/mm | 75 J/mm |
Gulir ke samping pada perangkat seluler.
Kasus kedua lebih sering mengunjungi kembali sambungan dan menggerakkan titik lebih cepat di sekitar lingkaran. Ini tidak mengurangi separuh energi garis insiden. Kecepatan titik sebenarnya pada bagian tersebut mencakup pergerakan maju, dan panas yang diserap juga bergantung pada kopling. Kedua kolom tersebut tidak memprediksi hasil pengelasan.
Pisahkan frekuensi osilasi berkas dari frekuensi pulsa laser atau frekuensi modulasi daya. Tanyakan juga apakah pengontrol menghitung siklus lengkap. Untuk operasi pulsa, pengaturan waktu pulsa relatif terhadap jalur menambahkan variabel lain. Dalam penelitian pengelasan tembaga IPG , kecepatan melingkar yang berlebihan dapat meng destabilisasi proses yang diuji; frekuensi yang lebih tinggi tidak selalu lebih baik.
Jalur mana yang sebaiknya Anda coba untuk persendian Anda?
Mulailah dari bagian yang dibutuhkan untuk proses fusi dan variasi pada bagian-bagian sebenarnya. Percobaan yang bermanfaat adalah membandingkan bagaimana setiap jalur memenuhi persyaratan tersebut, daripada membandingkan dua foto permukaan yang menarik.
Jalur produksi dapat menjadi solusi produksi.
Untuk jahitan yang dapat diulang dengan celah dan lokasi yang terkontrol, uji apakah garis melintang mencapai kedua tepi dan menghasilkan fusi akar atau antarmuka yang dibutuhkan. Jika ya, pola tambahan mungkin tidak memberikan banyak nilai tambah.
Garis juga merupakan dasar pengembangan yang berguna karena membatasi jumlah variabel bentuk jalur. Simpan lebar, orientasi, dan bentuk gelombang sebenarnya dalam rekaman. Garis sinusoidal melambat di dekat titik pembalikannya, sehingga bahkan jalur sederhana pun tidak memiliki waktu tinggal yang seragam di setiap tempat.
Dua sumbu berguna ketika energi membutuhkan jalur yang berbeda.
Cobalah bentuk lingkaran jika gerakan berulang di sekitar kolam dapat membantu sambungan; bentuk elips jika penyebaran yang diinginkan berbeda di sepanjang dan melintasi sambungan; atau jalur persilangan jika Anda perlu menyelidiki paparan pusat-ke-tepi yang berbeda.
Mengubah bentuk juga mengubah panjang lintasan, kecepatan lokal, dan kunjungan ulang. Bandingkan fusi yang dibutuhkan dan cacat pada kecepatan produksi yang bermanfaat. Bentuk angka delapan tidak memiliki keunggulan universal dibandingkan lingkaran.
Untuk sambungan logam yang berbeda, periksa pencampuran dan hasil kelistrikan serta mekanis yang dibutuhkan. Untuk sambungan baja tahan karat yang terlihat, sertakan hasil akhir dan fusi. Untuk bagian yang disegel, tentukan persyaratan uji kebocoran. Nama material atau industri saja tidak dapat memilih pola.
Bagaimana ukuran celah dan kawat pengisi mengubah pilihan
Gerakan berkas mendistribusikan energi; kawat pengisi menambahkan material. Meningkatkan lebar pemindaian tidak dapat menyediakan logam yang hilang. Sambungan terbuka mungkin memerlukan penyesuaian yang lebih baik, kawat pengisi, atau desain sambungan yang berbeda sebelum pola yang berbeda dapat membantu.
Untuk sambungan tumpul persegi, luas celah kira-kira sama dengan ketebalan × lebar celah sebelum memperhitungkan bentuk manik las akhir. Pengiriman kawat harus disesuaikan dengan kebutuhan dan pergerakan maju tersebut. Antarmuka tumpang tindih memiliki geometri yang berbeda: tujuannya adalah sambungan yang menyatu dengan baik, bukan mengisi seluruh ruang tumpang tindih. Panduan celah akar las menjelaskan pemasangan dan penopang secara lebih rinci.
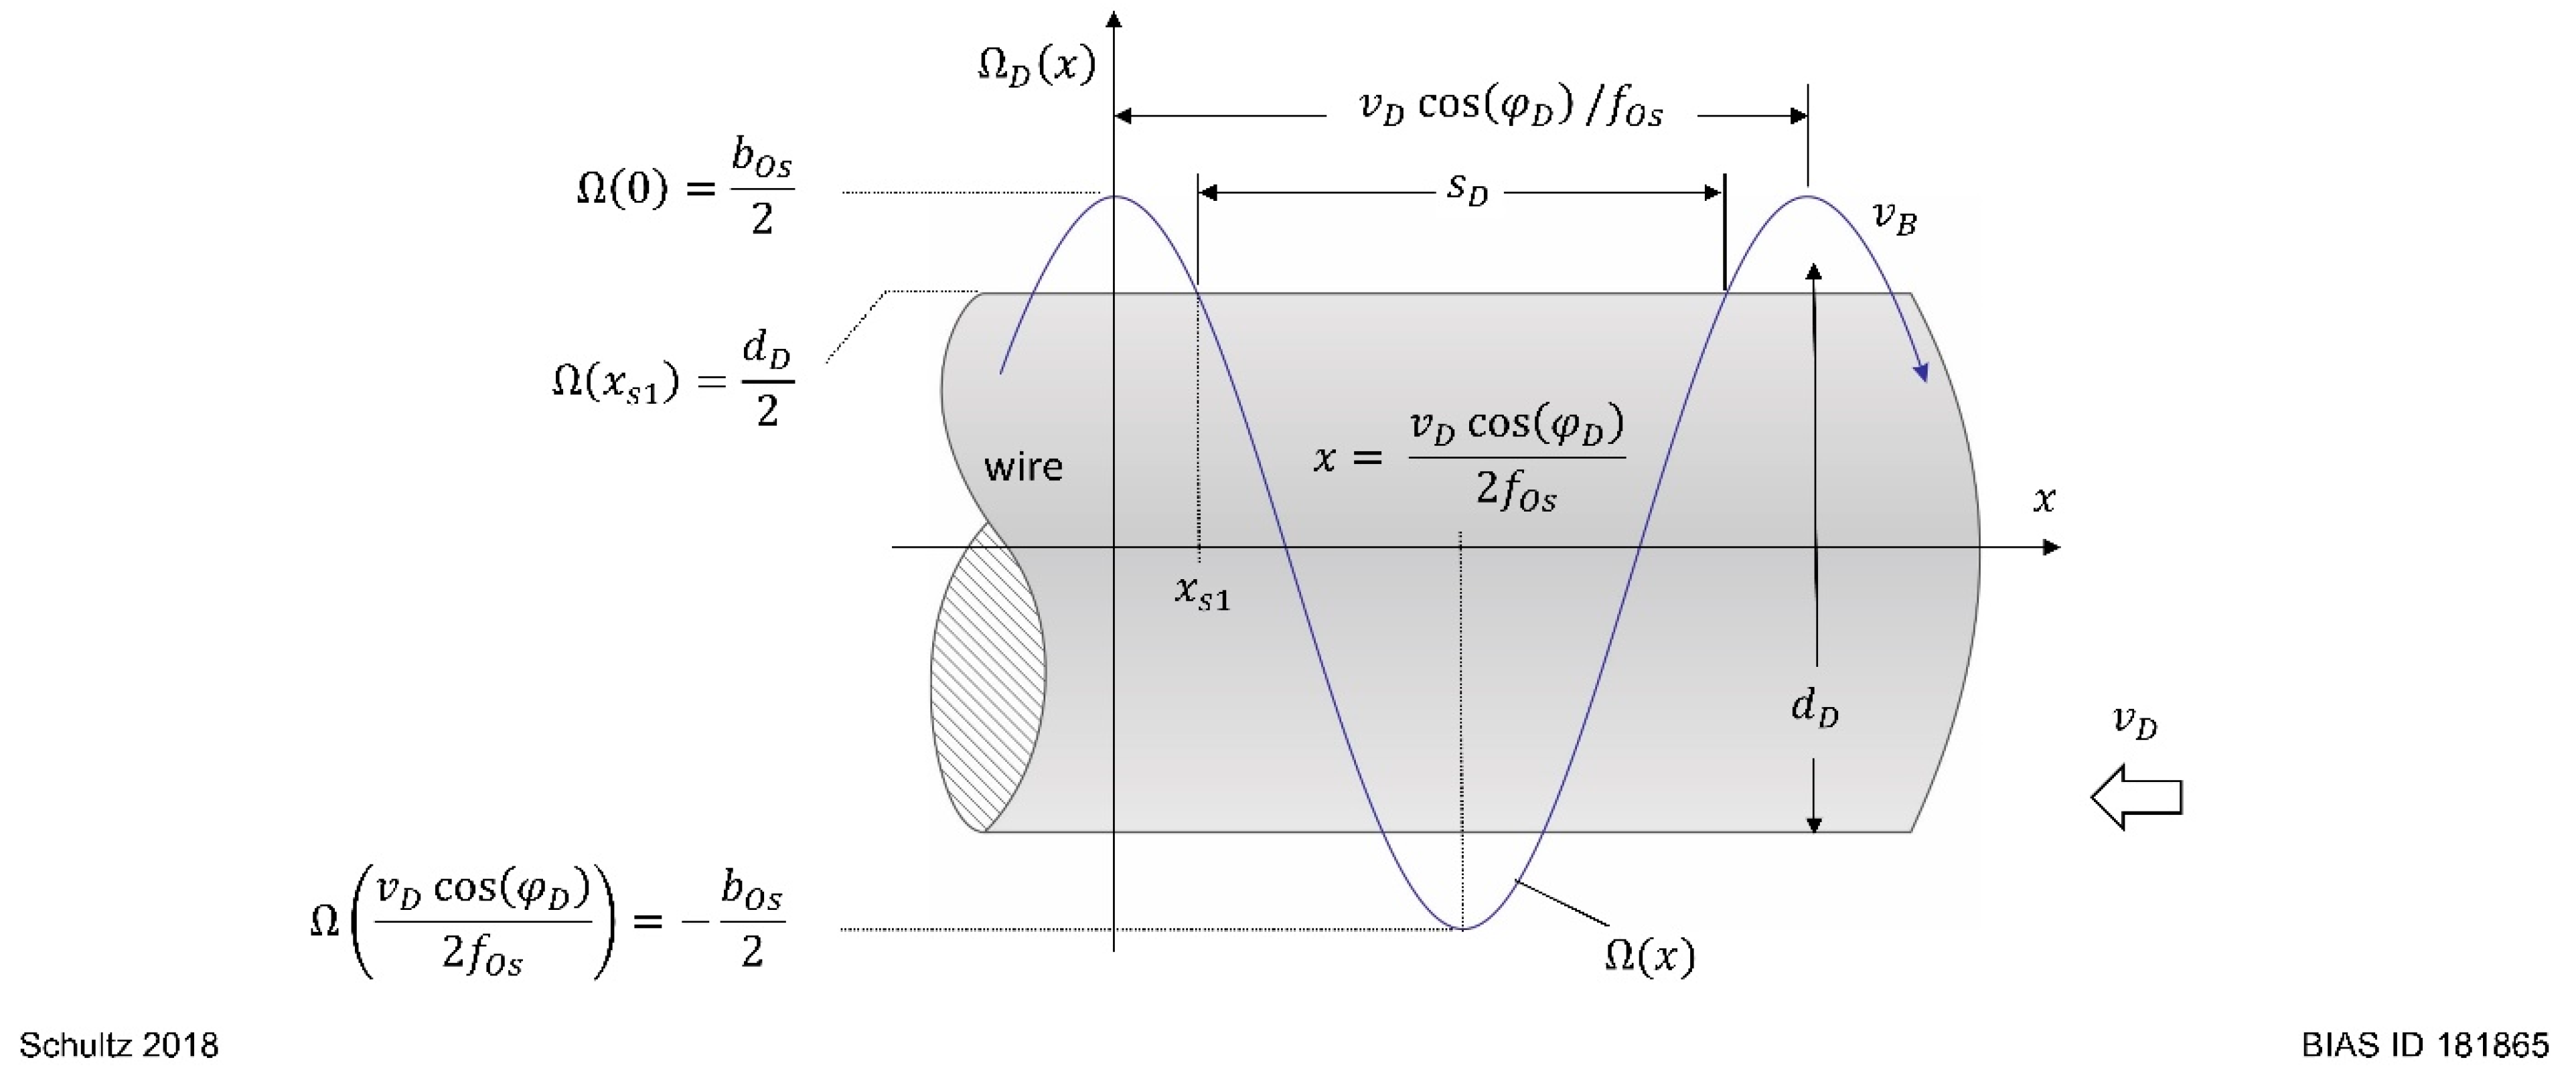
Pengelasan sumbu tunggal dengan kawat adalah konfigurasi penelitian nyata.
Studi Schultz tahun 2019 menggunakan osilasi satu dimensi transversal dengan lembaran EN AW-6082 1.5 mm dan kawat pengisi ML 4043 1.2 mm. Penelitian ini menghubungkan transisi proses yang tidak stabil dengan segmen kawat yang tidak meleleh sempurna. Studi ini menunjukkan mengapa koordinasi kawat-berkas penting bahkan dengan satu sumbu pemindaian; namun, studi ini tidak menetapkan celah maksimum yang dapat diterapkan pada mesin lain.
Untuk percobaan Anda, catat celah minimum, nominal, dan maksimum yang diukur, diameter kawat, kecepatan pemakanan, sasaran, dan stabilitas. Nilai bagian yang menyatu dan fungsi akhirnya. Lapisan atas yang lebih lebar dapat terjadi bersamaan dengan pengisian yang kurang atau antarmuka yang tidak menyatu.
Ketika jalur yang lebih lebar menghasilkan sambungan yang lebih buruk
Gunakan lokasi kerusakan dan perubahan yang tercatat untuk memandu percobaan selanjutnya. Suatu gejala dapat memiliki beberapa penyebab, jadi hindari mengubah daya, kecepatan, fokus, dan bentuk gelombang secara bersamaan tanpa perbandingan yang jelas.
| Hasil yang diamati | Apa yang mungkin telah berubah? | Pemeriksaan selanjutnya |
|---|---|---|
| Wajah lebih lebar, penetrasi lebih rendah | Penyerapan energi telah bergeser dari wilayah fusi yang dibutuhkan; fokusnya mungkin juga telah berubah. | Bandingkan bagian-bagian tersebut dengan garis dasar. Verifikasi lebar pemindaian aktual, ukuran titik, fokus, dan daya yang diberikan. |
| Manik-manik periodik atau tidak beraturan | Interaksi antara pergerakan, siklus pemindaian, bentuk gelombang, atau pengumpanan kawat mungkin tidak stabil. | Hitung kemajuan per siklus dan bandingkan jarak cacat dengan catatan proses. Periksa transfer kawat. |
| Salah satu sisinya kurang basah. | Pergeseran sambungan, sudut obor, atau orientasi jalur dapat menguntungkan sisi lainnya. | Periksa titik tengah dan orientasi jalur pada benda kerja, lalu periksa kedua sisi bagian tersebut. |
| Pori-pori, percikan, atau kawah tetap ada. | Jalur yang dipilih mungkin tidak menstabilkan proses ini; kebersihan, pelapisan, atau pelindung juga dapat berkontribusi. | Periksa persiapan dan pengiriman gas, lalu bandingkan jalur kandidat dengan ujian internal yang sesuai. |
| Pengisian kurang atau akar yang kendur | Volume celah, pasokan kabel, penyangga kolam, dan masukan panas mungkin tidak seimbang. | Ukur profil celah dan pengiriman kawat; jangan berasumsi bahwa lebar pemindaian yang lebih besar akan mengembalikan bagian yang hilang. |
Gulir ke samping pada perangkat seluler. Ini adalah rute investigasi, bukan koreksi parameter otomatis.
Bagaimana membandingkan dua kepala secara adil?
Pisahkan perbandingan jalur dari perbandingan sistem lengkap . Mengganti kepala juga dapat mengubah optik, titik fokus, perilaku pengontrol, dan daya yang diberikan. Pengaturan tampilan yang identik tidak mengisolasi efek sumbu kedua.


- Definisikan hasilnya. Sebutkan material dan kondisinya, ketebalan lapisan, geometri sambungan, fusi yang dibutuhkan, cacat yang diizinkan, serta uji kekuatan, kebocoran, atau kelistrikan yang relevan.
- Tetapkan garis dasar yang dapat direproduksi. Identifikasi kepala, optik, sumber, versi perangkat lunak, dan titik sebenarnya. Catat daya, pergerakan, fokus, bentuk gelombang, definisi lebar, frekuensi, pengaturan gas dan kawat.
- Uji perbedaan yang dimaksud. Bandingkan pola pada sambungan dan basis inspeksi yang sama. Jika membandingkan seluruh sistem, laporkan konfigurasinya dan optimalkan masing-masing di bawah batasan produksi yang sama.
- Sertakan variasi produksi. Uji batas jarak dan posisi yang relevan, titik awal, titik akhir, dan tikungan. Untuk pekerjaan menggunakan perangkat genggam, sertakan variasi operator yang realistis, bukan hanya satu kali percobaan yang luar biasa menguntungkan.
- Rilis jendela proses yang terdokumentasi. Pilih kondisi yang berulang kali memenuhi persyaratan. Catat rentang yang diizinkan, frekuensi inspeksi, kontrol perubahan, dan tindakan untuk hasil yang tidak normal.
Gunakan bagian-bagian dan pengujian non-destruktif atau pengujian kinerja yang diperlukan untuk menjawab pertanyaan spesifik. Panduan kualitas sambungan las laser menjelaskan apa yang dapat dibuktikan oleh setiap jenis bukti.
Pisahkan dokumentasi prosedur dari kualifikasi.
Spesifikasi prosedur pengelasan ( WPS ) menjelaskan prosesnya. ISO 15609-4:2009 membahas isinya untuk pengelasan sinar laser. ISO 15614-11:2025 membahas pengujian kualifikasi prosedur untuk pengelasan sinar elektron dan laser. Preset vendor saja bukanlah WPS yang lengkap atau catatan kualifikasi. Gunakan edisi, koreksi, dan aturan penerimaan yang diperlukan untuk pekerjaan sebenarnya.
Apa yang harus didokumentasikan oleh pemasok?
Mintalah spesifikasi dan contoh laporan yang mengidentifikasi konfigurasi lengkap. Detail berikut membuat penawaran harga bermanfaat bagi tim yang akan menjalankan proses tersebut.
- Beam steering: sumbu aktif, jalur pengelasan yang tersedia, kontrol orientasi, dan apakah kepala dua sumbu dapat menjalankan mode garis yang dibutuhkan.
- Batasan yang dapat digunakan bersama-sama: Lebar dan frekuensi yang diizinkan untuk bentuk gelombang dan optik yang dipilih. Nilai maksimum yang terpisah tidak membuktikan bahwa keduanya tersedia secara bersamaan.
- Kompatibilitas optik: panjang gelombang, sumber dan koneksi serat yang disetujui, peringkat daya, rentang fokus, pendinginan dan panduan untuk material reflektif.
- Integrasi produksi: Pengiriman kawat, antarmuka robot atau gerakan, pelacakan sambungan jika diperlukan, penyimpanan resep, dan penanganan alarm.
- Layanan dan penerimaan: bahan habis pakai, instruksi inspeksi, kalibrasi pemindai, waktu tunggu suku cadang, dan laporan uji coba yang terkait dengan material dan sambungan Anda.
Bisakah saya meningkatkan performa mesin las satu sumbu hanya dengan mengganti bagian kepalanya saja?
Hanya jika pabrikan sistem menyetujui kombinasi tersebut. Antarmuka optik, penanganan daya, pendinginan, pengontrol, driver pemindai, pengkabelan, interlock, dan susunan kabel/nosel harus kompatibel. Dapatkan langkah-langkah integrasi dan verifikasi yang diperlukan untuk penggantian yang tepat; konektor yang cocok saja tidak cukup sebagai bukti.
Apakah kepala tripod dua sumbu akan lebih mahal untuk dirawat?
Bandingkan desain kepala cetak dan jadwal servis yang sebenarnya. Jumlah sumbu saja tidak menentukan konsumsi jendela pelindung, pekerjaan kalibrasi, biaya perbaikan, atau waktu henti. Mintalah penawaran servis dan suku cadang terperinci berdasarkan siklus kerja yang diharapkan, alih-alih menggunakan persentase biaya universal.
Untuk mendiskusikan aplikasi pengelasan laser dengan Oceanplayer Laser, kirimkan gambar sambungan, material, rentang pemasangan terukur, dan persyaratan penerimaan. Sertakan kepala yang diusulkan atau resep saat ini agar evaluasi dapat mengatasi perbedaan yang penting bagi produksi Anda.
- Susunan tingkatan, lapisan, dan ketebalan
- Gambar sambungan dan rentang celah terukur
- Bagian yang dilebur dan kriteria pengujian yang diperlukan
- Pengaturan saat ini dan sampel yang gagal, jika tersedia.
- Target siklus dan variasi produksi