

Spot Welding vs Pengelasan Laser
Pengelasan titik resistansi menyambungkan lembaran yang tumpang tindih dengan gaya elektroda dan arus listrik. Pengelasan laser menggunakan sinar terfokus untuk membuat titik atau sambungan. Mulailah dengan pengelasan titik untuk sambungan tumpang tindih yang mudah diakses dan membutuhkan pemasangan terpisah; pertimbangkan pengelasan laser ketika desain membutuhkan sambungan kontinu atau akses sinar satu sisi. Kekuatan, kecepatan, dan biaya bergantung pada sambungan lengkap dan sel produksi.
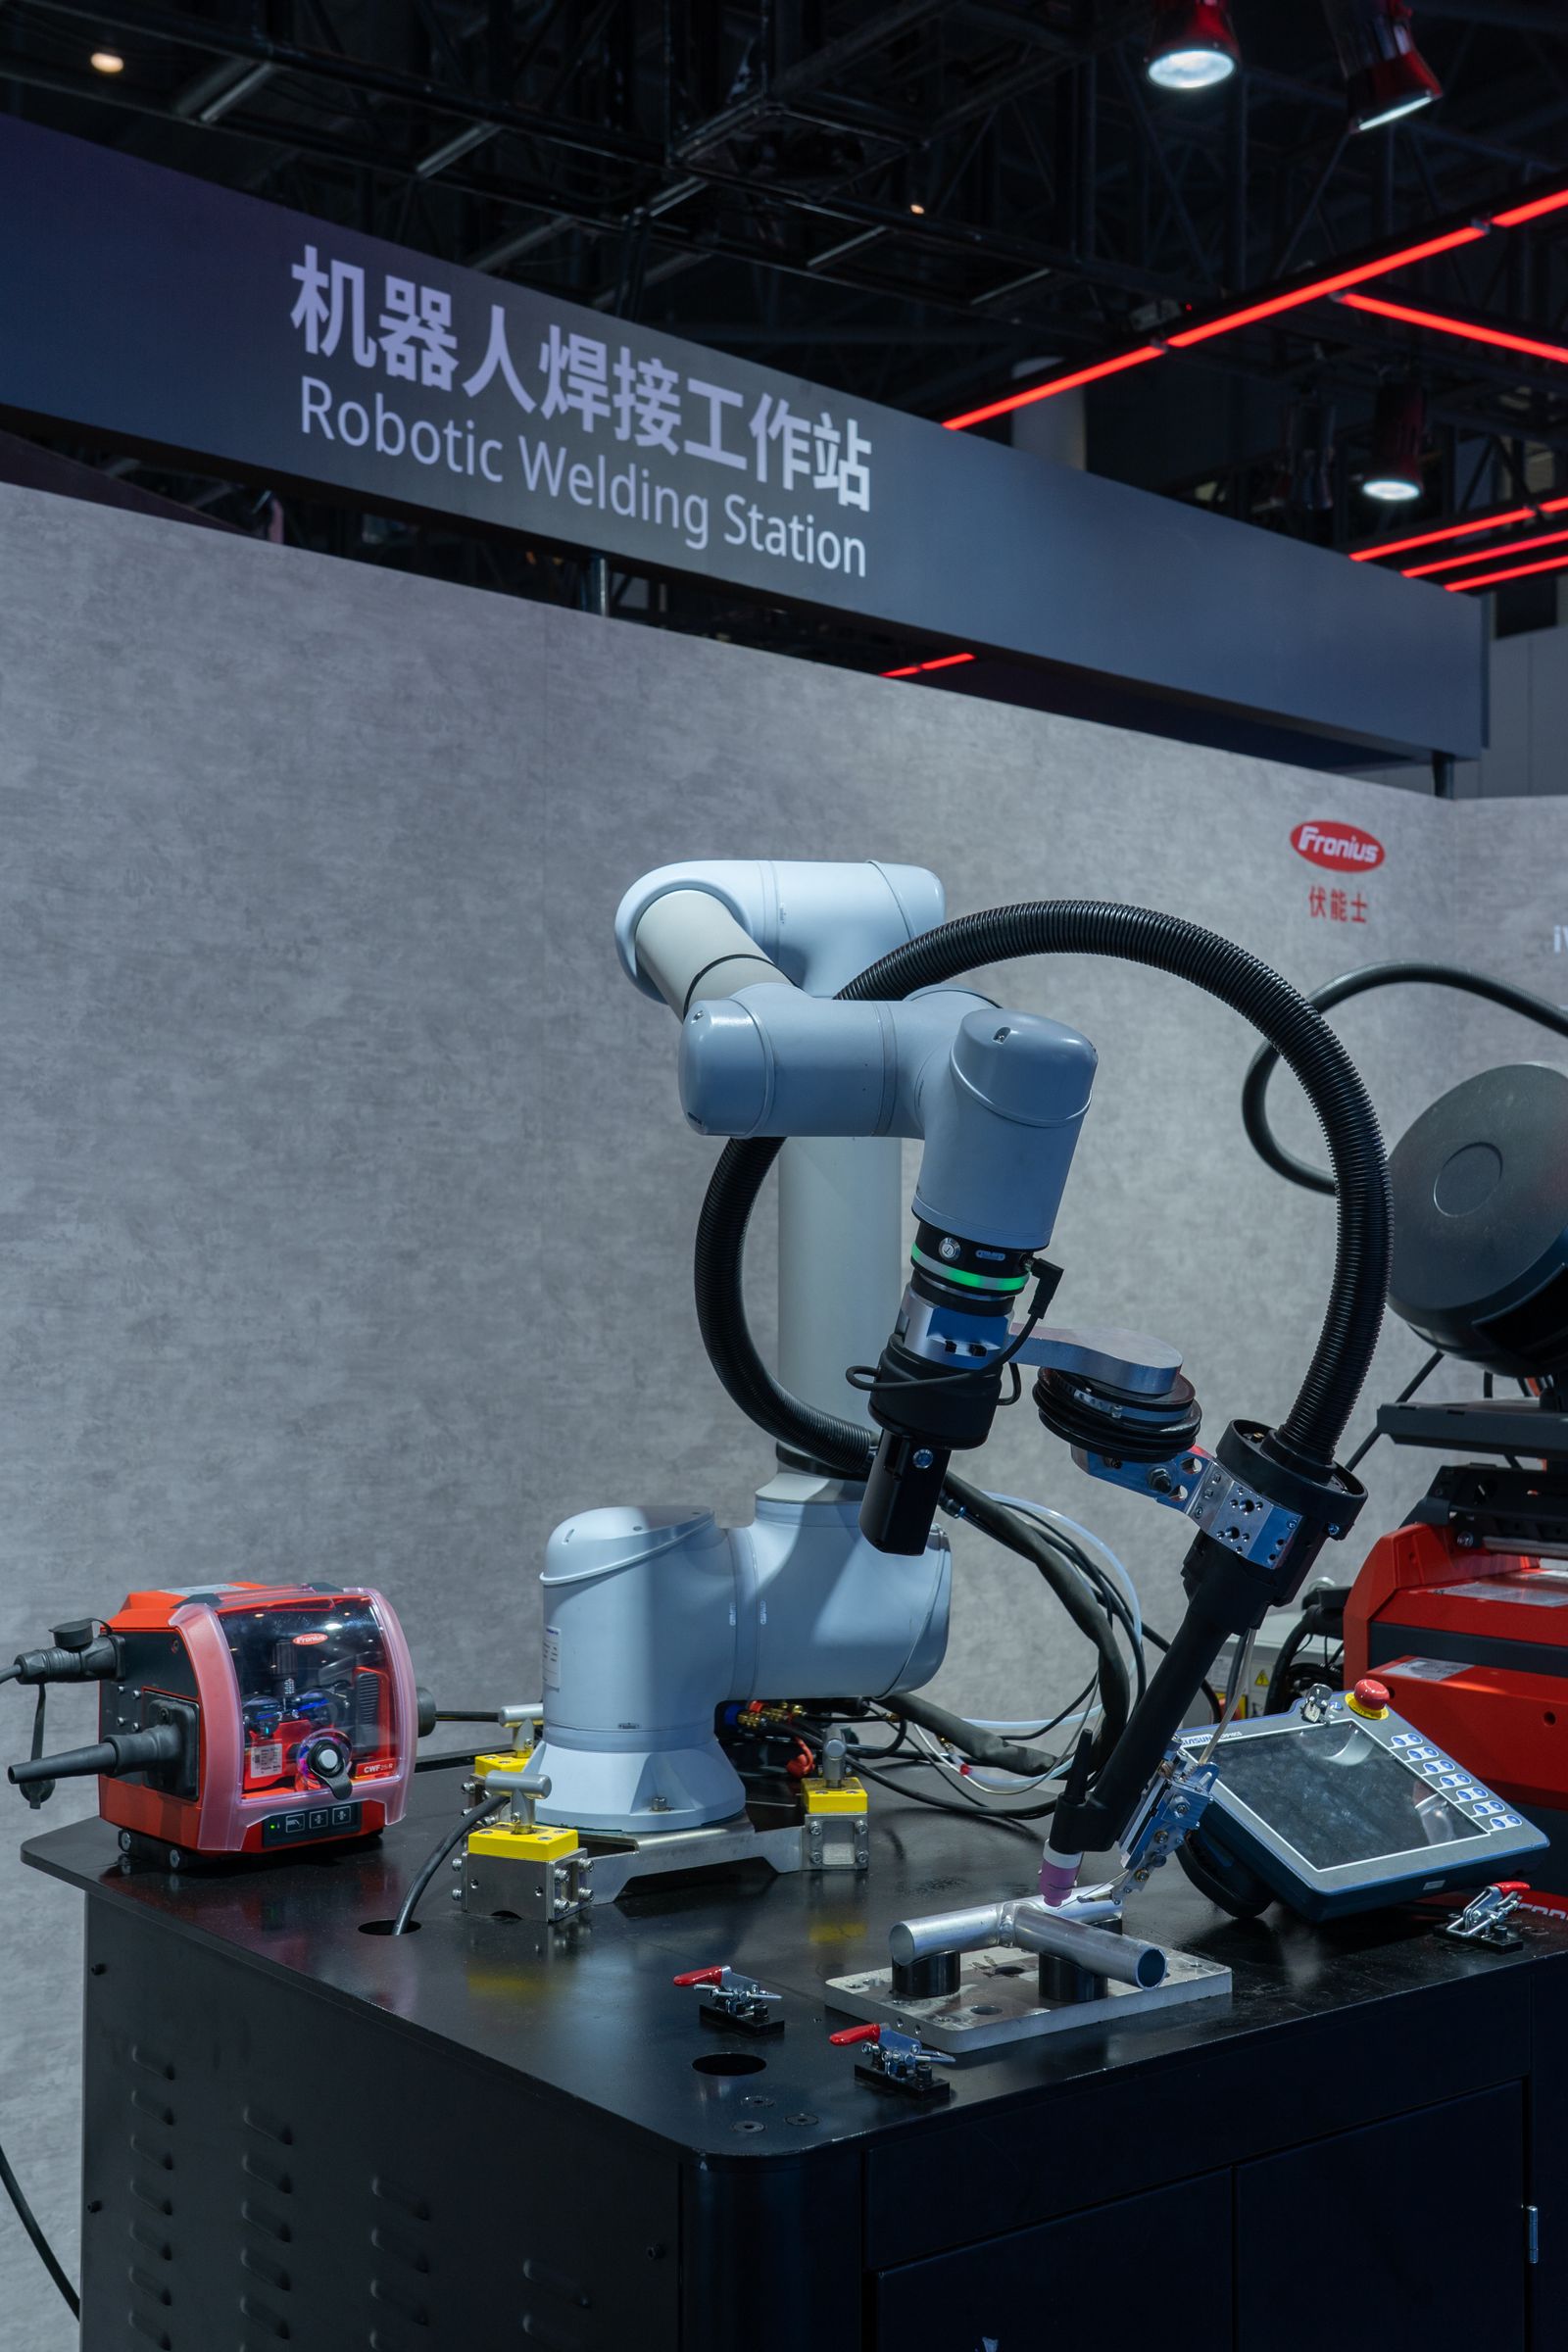
12 perbedaan yang mempengaruhi produksi bersama
Di sini, pengelasan titik berarti pengelasan titik resistansi (RSW) . Pengelasan sinar laser (LBW) juga dapat membuat titik-titik individual, jadi "titik" saja tidak mengidentifikasi sumber panasnya. Perbandingan ini menggambarkan susunan lembaran logam yang umum.
Geser tabel ke samping untuk membandingkan kedua proses tersebut.
| Faktor penentu | Pengelasan titik resistansi | Pengelasan laser |
|---|---|---|
| 1. Sumber panas | Pemanasan akibat hambatan ketika arus listrik mengalir melalui tumpukan lembaran yang dijepit. | Energi optik yang diserap oleh benda kerja. |
| 2. Tata letak bersama | Biasanya berupa lembaran yang saling tumpang tindih dengan ruang untuk permukaan elektroda. | Jahitan pada bagian pantat, tumpang tindih, tepi, dan jalur jahitan lain yang mudah diakses; jahitan di beberapa titik juga memungkinkan. |
| 3. Mengakses | RSW langsung konvensional menggunakan elektroda di sisi yang berlawanan. | Biasanya akses optik satu sisi; jarak bebas kepala dan kemungkinan pelindung akar tetap penting. |
| 4. Pemasangan | Elektroda menutup tumpang tindih secara lokal. Variasi susunan dan permukaan masih memengaruhi pengelasan. | Jarak, ketidaksesuaian ketinggian, dan posisi balok perlu dikontrol, terutama tanpa kawat pengisi. |
| 5. Kekuatan | Tergantung pada ukuran bongkahan, tata letak titik, sifat lembaran, dan pemuatan. | Tergantung pada geometri fusi, tata letak sambungan, sifat material, dan cacat. |
| 6. Penyegelan | Bongkahan yang terpisah meninggalkan jalur yang tidak terlas di antaranya. | Sambungan yang kontinu dapat membentuk segel ketika kontinuitas dan kinerja kebocorannya telah diverifikasi. |
| 7. Distorsi | Setiap bongkahan dipanaskan secara lokal; urutan titik dan gaya elektroda memengaruhi perakitan. | Zona pemanasan yang sempit dapat membantu, tetapi panjang jahitan, masukan panas, dan pengekangan tetap menyebabkan pergerakan. |
| 8. Penampilan | Bekas elektroda dan lekukan adalah hal yang umum. | Tidak ada bekas elektroda; bentuk manik, percikan, dan perubahan warna mungkin masih memerlukan penyelesaian akhir. |
| 9. Waktu siklus | Meliputi pemerasan, pemberian arus, penahanan, pembukaan, dan pergerakan antar titik. | Termasuk penjepitan, pergerakan sinar, pen positioning, memulai/menghentikan, dan inspeksi. |
| 10. pemeliharaan | Kondisi elektroda, penyelarasan, dan pendinginan adalah kontrol yang dilakukan secara berkala. | Optik pelindung, nosel, pengiriman berkas, dan pendinginan memerlukan perawatan. |
| 11. Investasi | Stasiun sederhana bisa ekonomis; sistem senjata otomatis membutuhkan penawaran harga pemasangan lengkap. | Harga sumber saja tidak termasuk pergerakan, perlengkapan, penahanan berkas cahaya, dan kontrol proses. |
| 12. Pengamanan | Titik jepit elektroda, listrik, logam panas, percikan api, dan asap. | Juga memerlukan kontrol untuk radiasi dan pantulan laser yang mudah diakses. |
Dasar proses: Penjelasan pengelasan titik resistansi TWI dan kemampuan pengelasan laser . Bagian di bawah ini menjelaskan kondisi di balik perbandingan tersebut.
Cara kerja kedua proses pengelasan
Keduanya dapat melelehkan logam menjadi sambungan yang menyatu. Perbedaannya terletak pada bagaimana panas mencapai sambungan dan bagaimana area lelehan dikendalikan.

Pengelasan titik resistansi: bongkahan yang menyatu
Elektroda berbentuk menekan lembaran-lembaran tersebut bersamaan dan mengalirkan arus melaluinya. Hambatan menghasilkan panas pada tumpukan, membentuk daerah yang menyatu yang disebut gumpalan las . Gaya tetap diterapkan saat gumpalan tersebut mengeras.
- Dekatkan elektroda dan berikan tekanan.
- Terapkan jadwal arus dan waktu pengelasan yang sesuai.
- Tahan selama proses pembekuan, lalu buka dan posisikan kembali.

Pengelasan laser: titik atau sambungan
Permukaan menyerap berkas panas. Dalam mode konduksi, panas menyebar ke dalam logam. Pada kepadatan daya yang cukup, rongga uap yang disebut lubang kunci memungkinkan kopling energi yang lebih dalam. Pergerakan berkas panas atau bagian tertentu memperluas lasan menjadi sambungan.
- Temukan dan jepit sambungan dalam batas toleransi celahnya.
- Mengontrol fokus, posisi pancaran sinar, daya, dan pergerakan.
- Atur pelindung dan mulai/berhenti, lalu lakukan inspeksi.
Lihat penjelasan TWI tentang konduksi dan lubang kunci . Kedua proses tersebut tidak memiliki satu pengaturan yang dapat diterapkan secara universal: material, ketebalan, permukaan, geometri sambungan, dan peralatan menentukan rentang penggunaan yang tepat.
Periksa akses, kesesuaian, dan penyegelan terlebih dahulu.
Pemeriksaan ini dapat menolak usulan kesepakatan sebelum perbandingan harga. Volume produksi tidak dapat mengimbangi sambungan yang tidak dapat dijangkau oleh alat tersebut.
Apakah alat tersebut dapat menjangkau dan menahan sambungan?
Sambungan tumpang tindih dua sisi merupakan titik awal alami untuk pengelasan resistansi titik langsung (RSW). Periksa leher pistol las, jarak elektroda, dan penyangga bagian selama proses perakitan. Pengaturan tidak langsung memang ada, tetapi memerlukan jalur arus dan penilaian peralatan tersendiri.
Laser membutuhkan jalur pancaran yang jelas dan ruang untuk kepala atau bidang pemindaiannya. Akses pengelasan satu sisi tidak menghilangkan gaya penahan atau setiap persyaratan sisi belakang: pelindung akar, penyangga, dan inspeksi mungkin masih memerlukan akses.
Apakah komponen produksi dapat mempertahankan kesesuaian yang dibutuhkan?
Pengelasan autogen berarti pengelasan tanpa penambahan bahan pengisi. Dengan sinar laser yang sempit, celah dapat menyebabkan terlalu sedikit logam untuk mengisi sambungan; kesalahan posisi dapat menempatkan sinar di samping sambungan. Tinjau kualitas tepi sebenarnya, celah, dan ketidaksesuaian ketinggian di sepanjang jalur pengelasan.
Penjepitan, pelacakan sambungan, osilasi berkas, atau kawat pengisi dapat memperluas rentang kerja. Hal ini juga mengubah jendela proses, masukan panas, atau siklus. Tentukan toleransi yang telah terbukti untuk pengaturan yang dipilih, bukan "celah maksimum" universal. TWI menjelaskan pertimbangan-pertimbangan yang perlu diperhatikan ini.
Apakah produk tersebut memerlukan segel yang rapat?
Titik-titik sambungan terpisah tidak menutup celah di antara keduanya. Evaluasi sambungan laser kontinu ketika penyegelan merupakan bagian dari gambar, kemudian uji segel lengkap, termasuk sudut dan awal/akhir, terhadap batas kebocoran yang telah ditentukan.
Proses resistansi juga dapat menghasilkan sambungan tertutup. Misalnya, penyegelan sambungan resistansi roda-elektroda telah diterapkan. Perbandingan dengan titik resistansi yang terpisah tidak boleh mengesampingkan alternatif tersebut.
Bahan dan lapisan dapat mengubah pilihan.
Gunakan mutu, kondisi, lapisan, dan ketebalan yang tepat untuk setiap lapisan. Proses yang telah terbukti pada baja lunak polos tidak menjamin keberhasilan pada baja galvanis, aluminium, atau tumpukan tembaga.
Geser ke samping untuk melihat perbandingan spesifik material.
| Material / tumpukan | Pengelasan titik resistansi | Pengelasan laser |
|---|---|---|
| Baja karbon rendah dan baja tahan karat | Selidiki konsistensi nugget dan bekas elektroda. Lampiran lap tersembunyi merupakan aplikasi awal yang berguna. | Selidiki fusi dan penyelesaian pada sambungan yang diusulkan. Pengerjaan baja tahan karat yang terlihat mungkin akan lebih baik jika uji coba tersebut benar-benar menghilangkan langkah-langkah penyelesaian. |
| Baja galvanis | Seng memengaruhi rentang arus dan permukaan elektroda. Sertakan keausan penutup dalam uji coba. | Uap seng yang terperangkap dalam sambungan tumpang tindih dapat menyebabkan lubang udara dan percikan. Validasi strategi pelepasan uap tersebut. |
| Paduan aluminium | Konduktivitas tinggi dan perubahan permukaan elektroda membuat penyaluran arus dan kontrol permukaan menjadi penting. | Periksa keretakan spesifik paduan, porositas, persiapan permukaan, dan pengaruh pengelasan terhadap kondisi material. |
| Tembaga dan sambungan listrik | Pemilihan elektroda dan keseimbangan panas sangat penting; peralatan/pengaturan baja biasa bukanlah standar. | Penyerapan bergantung pada panjang gelombang dan strategi pancaran. Verifikasi resistansi fusi dan koneksi pada tab atau busbar yang sebenarnya. |
| Logam berbeda / beberapa lapisan | Periksa fusi pada setiap antarmuka yang diperlukan pada urutan lapisan sebenarnya. | Kendalikan kedalaman fusi dan pencampuran. Pasangan terpilih dapat membentuk senyawa intermetalik yang rapuh. |
Dasar material: Panduan material RSW TWI , mekanisme cacat laser , dan pendekatan pengelasan tembaga TRUMPF . Sistem laser hijau dan inframerah sama-sama memiliki aplikasi; "tembaga membutuhkan laser hijau" terlalu umum.
Sendi mana yang lebih kuat?
Tidak ada proses yang secara inheren lebih kuat untuk setiap sambungan. Bandingkan desain yang memenuhi persyaratan layanan yang sama. Pola las berbentuk bongkahan dan sambungan kontinu mendistribusikan beban secara berbeda, sehingga jumlah las atau panjang sambungan saja bukanlah aturan kesetaraan.

Sesuaikan pengujian dengan beban.
Untuk titik-titik resistensi, geometri dan tata letak nugget memengaruhi transfer beban. Beban pengelupasan dan kelelahan memerlukan perhatian terpisah: hasil tarikan statis yang tinggi tidak menjamin umur pakai di bawah pembukaan atau pembengkokan berulang. Panduan kelelahan TWI menjelaskan mengapa distribusi beban itu penting.
Untuk sambungan laser, periksa fusi efektif pada antarmuka yang dimaksud, penetrasi, pengisian yang kurang, pori-pori, dan retakan. Lapisan atas yang halus tidak dapat menentukan kondisi akar. Mengubah posisi atau panjang sambungan juga dapat mengubah kekakuan dan beban lokal.
Mintalah bukti yang lebih dari sekadar penampilan luar.
Gunakan bagian-bagian untuk memeriksa geometri sambungan dan uji mekanis representatif untuk menetapkan kinerja. Tambahkan uji kelelahan, kebocoran, resistansi listrik, atau korosi bila produk membutuhkannya. Sepakati lokasi spesimen dan kriteria penerimaan sebelum uji coba.
Pelacakan arus/gaya atau pemantauan optik membantu mendeteksi penyimpangan. Hubungannya dengan kualitas pengelasan sebenarnya harus dibuktikan untuk aplikasi tersebut. Lihat panduan pemantauan TWI dan pemeriksaan kualitas sambungan laser kami.
ISO 15614-12:2021 membahas pengujian prosedur untuk pengelasan titik resistansi, pengelasan sambungan, dan pengelasan proyeksi. ISO 15614-11:2025 membahas pengelasan sinar elektron/laser dan memiliki versi koreksi Mei 2026. Pilih jalur yang dibutuhkan oleh produk dan kontrak. Tingkat ketidaksempurnaan seperti yang tercantum dalam ISO 13919-1 , dalam ruang lingkup materialnya, dengan sendirinya tidak menetapkan kesesuaian untuk penggunaan.
Proses mana yang lebih cepat dalam produksi?
Bandingkan waktu siklus penyelesaian bagian. Milidetik arus di satu titik dan meter per menit di sepanjang jalur laser mengukur tugas yang berbeda. Termasuk penanganan, penjepitan, pergerakan alat, pemeriksaan keselamatan, dan inspeksi.
Waktu pengelasan yang lebih singkat pun masih dapat menghasilkan sel yang lebih lambat.
Perhitungan ilustratif, bukan data produksi terukur. Asumsikan dua desain yang divalidasi secara terpisah memenuhi persyaratan bagian yang sama: satu menggunakan 12 titik, yang lain jalur laser 0.60 m. Keduanya mencakup 14 detik untuk pemuatan, penempatan, pemeriksaan, inspeksi, dan pembongkaran. Angka-angka ini tidak menetapkan kesetaraan struktural atau pengaturan pengelasan yang direkomendasikan.
Geser ke samping untuk melihat asumsi waktu.
| Acara | Konsep pengelasan titik | Konsep pengelasan laser |
|---|---|---|
| Tugas bersama | 14.0 s | 14.0 s |
| Bergabung dan bergerak | 12 × 1.4 detik = 16.8 detik Setiap 1.4 detik mencakup pemerasan, pengelasan, penahanan, pembukaan, dan pengindeksan rata-rata. | (0.60 m 3 m/mnt) × 60 dtk/mnt = 12.0 dtk Asumsikan jalur tetap tanpa penundaan perjalanan tambahan. |
| Perlengkapan laser tambahan / urutan pelacakan | 0 s | 8.0 s |
| Siklus total | 30.8 s | 34.0 s |
Waktu penyambungan laser di sini lebih singkat, tetapi urutan tambahannya membalikkan hasilnya. Jika urutan tersebut dikurangi dari 8 detik menjadi 2 detik, total waktu laser akan menjadi 28 detik . Validasi perubahan tersebut; jangan mengasumsikannya dari kecepatan perjalanan nominal.
Untuk output per shift, perhitungkan juga perawatan elektroda atau optik, pergantian, waktu henti, penolakan, dan pengerjaan ulang. Hitung efek tersebut sekali saja, menggunakan batasan waktu yang konsisten.
Proses mana yang biayanya lebih rendah per bagian yang diterima?
Stasiun pengelasan titik sederhana mungkin merupakan pilihan ekonomis untuk sambungan tumpang tindih yang stabil. Sel laser hanya akan menguntungkan investasinya jika manfaat produksi yang terverifikasi menutupi biaya keseluruhannya.
Mintalah kedua pemasok untuk memberikan penawaran harga yang sama untuk jenis suku cadang, target output, cakupan inspeksi, dan batasan instalasi. Baik sumber laser saja maupun pistol las titik yang terisolasi tidak mewakili sistem produksi yang lengkap.
- Peralatan terpasang
- Sumber daya listrik, kepala pistol atau optik, gerakan, perlengkapan, utilitas, pendinginan, ekstraksi, pengamanan, dan pengoperasian awal.
- Biaya operasional
- Tenaga kerja, listrik, gas dan kawat pengisi jika digunakan, penutup elektroda atau jendela pelindung, filter, perawatan dan inspeksi terencana.
- Pekerjaan hilir
- Penggilingan, pelurusan, perawatan kosmetik, perbaikan, dan barang rongsokan. Penghematan kredit hanya untuk langkah-langkah yang terbukti dapat dihilangkan dalam uji coba.
- Perubahan produk
- Kedua proses tersebut dapat diotomatisasi. Pemrograman ulang jalur tidak menghilangkan perubahan perlengkapan, pemeriksaan akses, atau kebutuhan kualifikasi ulang.
Bandingkan biaya pemasangan tahunan ditambah biaya operasional dan kualitas tahunan, dibagi dengan jumlah suku cadang yang diterima per tahun. Untuk studi pengembalian arus kas, gunakan investasi tambahan dan penghematan kas tahunan yang terverifikasi; hindari menghitung modal dua kali.
Sertakan perlindungan dalam proses pengambilan keputusan.
Sel yang diusulkan harus sesuai dengan pabrik dan juga komponennya. Tinjau kondisi pemuatan, pengelasan, pembersihan, dan perawatan saat menentukan sistem yang terpasang.
peralatan pengelasan titik resistansi
Atasi titik jepit dan remuk elektroda, isolasi listrik, material panas, percikan api, dan asap. Akses pemuatan, kontrol inisiasi, dan akses perawatan termasuk dalam penilaian risiko mesin. Periksa elektroda, kabel, sistem pendingin, dan sistem tekanan sebagai bagian dari rencana produksi.
Sumber laser versus sistem laser tertutup
Sumber pengelasan industri dapat menimbulkan bahaya Kelas 4, sedangkan sistem lengkap yang tertutup dan terklasifikasi dengan tepat mungkin termasuk Kelas 1 selama operasi normal. Membuka jalur pancaran untuk keperluan servis dapat mengubah kondisi paparan.
Untuk berkas daya tinggi yang mudah diakses, nilai radiasi langsung dan pantulan, paparan kulit, dan kebakaran. Rancang penahanan berkas, akses terkunci, kontrol pantulan, dan ekstraksi lokal. Jika kacamata pelindung diperlukan, sesuaikan panjang gelombang dan kerapatan optiknya dengan penilaian bahaya. Kacamata saja tidak dapat menahan berkas cahaya.
Dasar keselamatan laser: MIOSHA, Memahami Keselamatan Laser Industri (direvisi Februari 2024), termasuk klasifikasi sistem, penutup, ventilasi, dan perlindungan mata. Penilaian instalasi harus mencakup peralatan dan kondisi operasi yang sebenarnya.
Siapkan percobaan pengelasan yang bermanfaat.
- Jelaskan fungsi bagian tersebut. Tingkat pasokan dan pelapisan, ketebalan setiap lapisan, gambar sambungan, kinerja beban atau kebocoran yang dibutuhkan, toleransi dimensi, dan kriteria hasil akhir yang terlihat.
- Uji variasi sebenarnya. Sertakan celah representatif, kondisi permukaan, dan toleransi perlengkapan. Untuk studi penggantian, catat pola titik yang ada dan mode kegagalan aktualnya.
- Bandingkan hasil lengkapnya. Membutuhkan bukti bersama, pengaturan waktu siklus berulang, asumsi pemeliharaan, dan batasan biaya yang mencakup inspeksi dan penyelesaian yang diperlukan.
Apakah Anda memiliki bagian yang dilas titik untuk dievaluasi?
Kirimkan gambar sambungan, susunan material, foto bagian, dan target siklus saat ini ke Oceanplayer Laser. Sertakan alasan mempertimbangkan pengelasan laser—akses, penyegelan, tampilan, atau waktu produksi—agar diskusi dimulai dengan hasil yang dibutuhkan bagian tersebut.