

Ukuran dan Jenis Tungsten untuk Pengelasan TIG Aluminium
Untuk inverter AC modern, tungsten lantanida 2% (biru) adalah pilihan awal yang berguna secara umum; 3/32 inci (2.4 mm) adalah diameter umum di bengkel. Pilih ukuran akhir dari rentang dan bagan yang sesuai untuk elektroda dan mesin las Anda. Pengaturan transformator konvensional mungkin memerlukan tungsten murni atau berzirkonia dengan ujung membulat.
Apa yang dikendalikan oleh tungsten
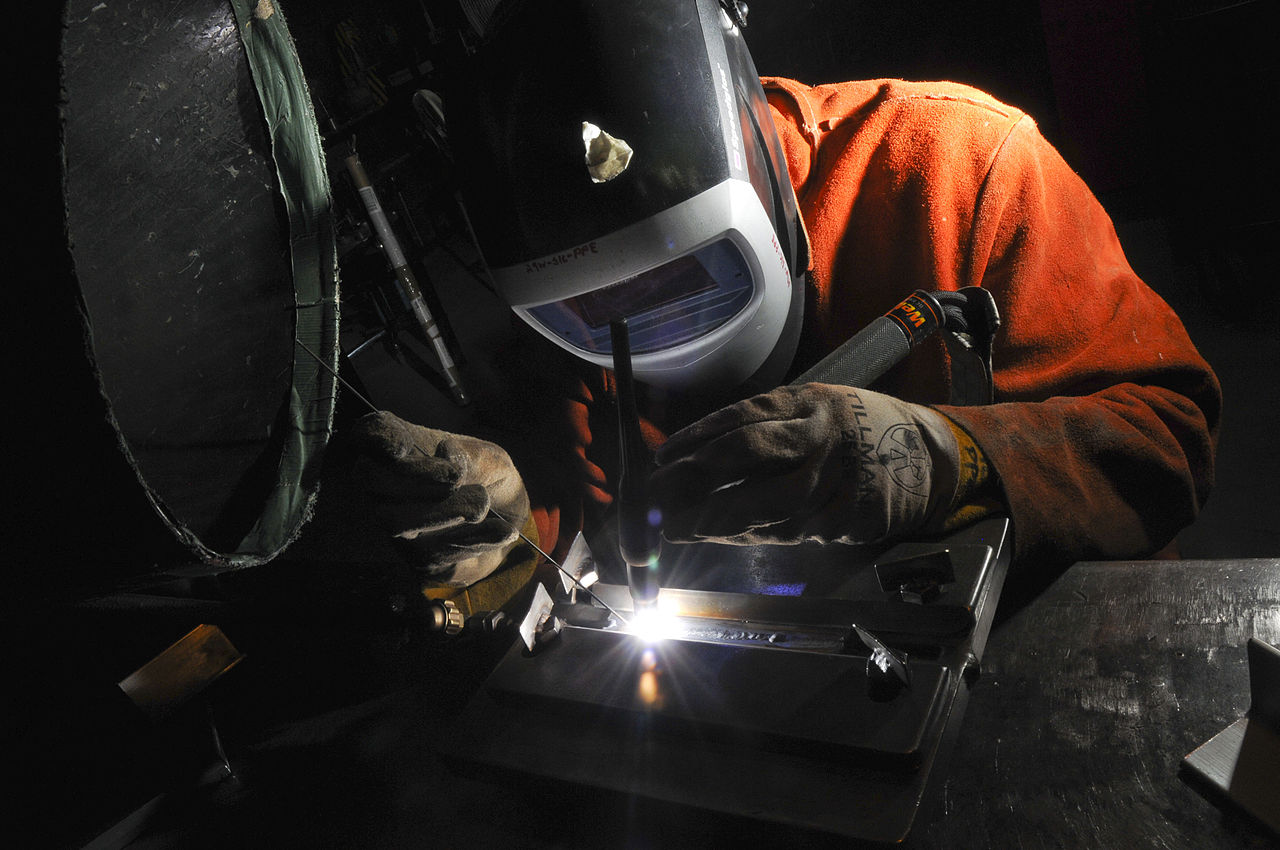
TIG, juga disebut pengelasan busur tungsten gas (GTAW), menggunakan elektroda yang tidak habis pakai untuk menghantarkan busur. Tungsten harus tetap berada di luar kolam las. Batang pengisi terpisah dapat menambahkan logam; diameternya tidak harus sama dengan diameter tungsten.
Jenis, diameter, dan bentuk ujung elektroda memengaruhi penyalaan busur, toleransi panas, dan kontrol busur. Aluminium biasanya dilas TIG dengan arus bolak-balik, sehingga elektroda dipanaskan berulang kali selama bagian siklus yang bermuatan positif.
Oleh karena itu, pemilihan dimulai dengan sumber daya dan pengaturan listrik. Ketebalan aluminium membantu menentukan arus pengelasan yang dibutuhkan, tetapi ketebalan saja tidak menentukan ukuran tungsten.
Rekomendasi awal umum di atas mengikuti panduan pemilihan tungsten Miller . Instruksi khusus aplikasi dari pabrikan lebih diutamakan.

Jenis tungsten mana yang cocok untuk aluminium?
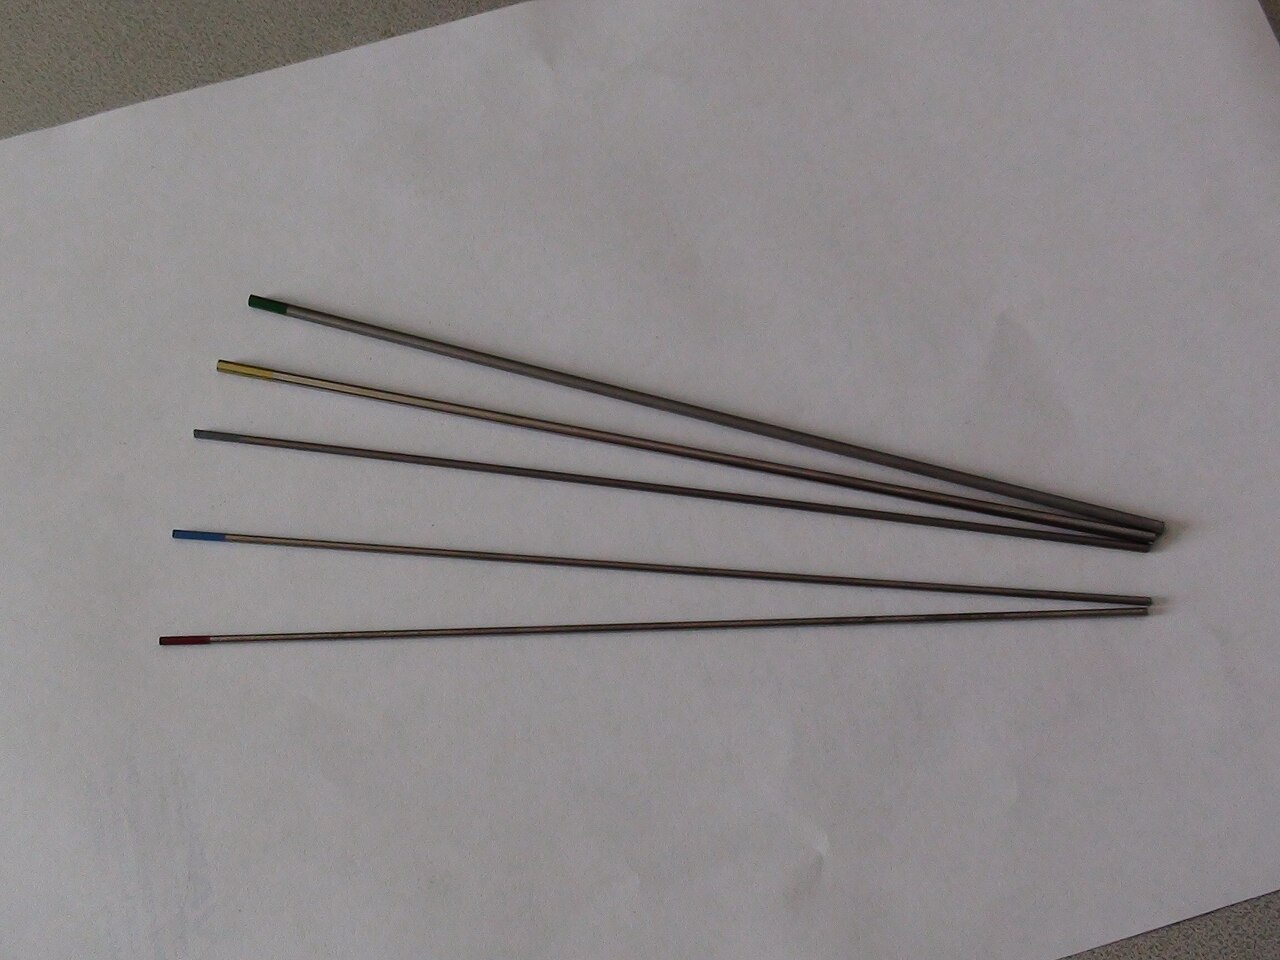
Gunakan tingkatan pada kemasan sebagai pengenal. Warna menunjukkan komposisi, bukan diameter, dan konvensi warna lama dapat berbeda. Persentase di bawah ini menggambarkan penambahan oksida nominal, bukan persentase lantanum, serium, atau zirkonium logam.
Geser tabel secara horizontal. Pengguna keyboard dapat memfokuskan tabel dan menggunakan tombol panah.
| Jenis dan warna umum | Klasifikasi | Peran dalam pengelasan TIG aluminium |
|---|---|---|
| 2% lantanida — biru | EWLa-2 / WL20 | Pilihan AC/DC serbaguna untuk inverter modern. Gunakan panduan diameter dan ujung dari pemasok. |
| 1.5% lantanida — emas | EWLa-1.5 / WL15 | Opsi elektroda paduan lainnya untuk inverter AC; secara khusus termasuk dalam bagan arus Miller di bawah ini. |
| 2% seriuminasi — abu-abu | EWCe-2 / WC20 | Berguna untuk pengapian dan penyalaan ulang arus rendah. Juga termasuk dalam bagan di bawah ini. |
| 0.8% zirkonium — putih | EWZr-8 / WZ8 | Opsi AC ketika mesin atau prosedur memerlukan ujung yang membulat. Tidak terbatas pada mesin transformator. |
| Tungsten murni — hijau | EWP / WP | Transformator AC merupakan pilihan tradisional. Jangan berasumsi bahwa ini adalah pilihan yang lebih disukai untuk inverter modern. |
| 2% thoriated — merah | EWTh-2 / WT20 | Terutama terkait dengan pekerjaan DC. Opsi non-thoriated lebih disukai untuk tugas aluminium-AC ini; lihat tindakan pencegahan penggerindaan di bawah. |
Komposisi dan klasifikasi: Spesifikasi tungsten CK Worldwide . Opsi Inverter-AC: Panduan tungsten AC Miller.
Inverter atau transformator hanyalah perbedaan awal, bukan spesifikasi lengkap. Beberapa mesin las transformator juga memiliki output gelombang persegi dan kontrol keseimbangan. Periksa model yang tepat dan persiapan ujung yang disetujui sebelum memilih ujung yang membulat atau terpotong.
Diagram diameter tungsten dan arus AC
Rentang referensi ini berasal dari Miller OM-291634A, bagian 12-1, halaman 53. Rentang ini berlaku untuk tungsten 2% serium oksida atau 1.5% lantanida, pelindung argon, dan inverter AC tidak seimbang pada 75% elektroda negatif (EN).
Geser secara horizontal untuk melihat semua kolom. Rentang tersebut saling tumpang tindih.
| Diameter nominal, inci | Ukuran metrik, mm | Arus AC referensi, A |
|---|---|---|
| 0.020 | 0.5 | 5-20 |
| 0.040 | 1.0 | 15-80 |
| 1/16 | 1.6 | 70-150 |
| 3/32 | 2.4 | 140-235 |
| 1/8 | 3.2 | 225-325 |
| 5/32 | 4.0 | 300-400 |
| 3/16 | 4.8 | 400-500 |
Sumber: Bagan pemilihan tungsten Miller, bagian 12-1 (PDF) . Entri metrik adalah ukuran nominal dalam manual. Ini adalah panduan elektroda, bukan peringkat mesin las, obor, atau sistem pendingin.
Apakah Anda menggunakan tungsten biru 2% lantanida atau tungsten putih zirkonium? Periksa bagan untuk jenis dan pengaturan yang tepat. Rentang di atas tidak menentukan kapasitasnya, dan tidak boleh ditransfer begitu saja ke transformator, pengaturan keseimbangan yang berbeda, atau gas pelindung yang berbeda.
Cara membaca rentang yang tumpang tindih
Pada 145 A , baik 1/16 inci maupun 3/32 inci muncul dalam tabel. Pada 230 A , baik 3/32 inci maupun 1/8 inci muncul. Ini adalah contoh pembacaan grafik, bukan uji pengelasan: batas yang tercantum bukanlah perintah otomatis untuk mengubah diameter.
Bandingkan perilaku awal, stabilitas ujung elektroda, dan pengelasan berkelanjutan pada pengaturan yang diinginkan. Elektroda yang lebih kecil dapat membantu pengelasan awal dengan arus sangat rendah; elektroda yang lebih besar dapat memberikan margin termal yang bermanfaat. Untuk pengelasan berdenyut atau yang dikontrol pedal, sertakan puncak dan durasi yang direncanakan daripada hanya memilih dari pembacaan rata-rata yang rendah saja.
Keseimbangan dan frekuensi AC melakukan pekerjaan yang berbeda.

Perubahan keseimbangan meliputi pemanasan dan pembersihan elektroda.
Meningkatkan porsi elektroda negatif umumnya mengurangi pemanasan tungsten. Porsi elektroda positif memberikan aksi pembersihan pada permukaan aluminium dan menambahkan panas ke elektroda. Pembersihan yang lebih banyak tidak selalu lebih baik.
Pada kontrol yang menentukan waktu sebagai % EN, 75% EN berarti 25% EP. Kontrol yang diberi label EP atau persentase pembersihan harus diinterpretasikan secara berbeda. Konfirmasikan definisi dalam manual sebelum menyalin angka.
Frekuensi keluaran mengubah bentuk busur
Frekuensi keluaran AC yang lebih tinggi umumnya memperketat busur; frekuensi yang lebih rendah menghasilkan busur yang lebih lebar dan lebih lembut. Ini terpisah dari sistem frekuensi tinggi yang digunakan untuk memulai busur. Busur yang terfokus, dengan sendirinya, tidak membuktikan bahwa tungsten yang ukurannya lebih kecil dapat mengalirkan arus yang lebih besar.
Efek kontrol ini dijelaskan dalam panduan inverter-AC Miller . Pada mesin dengan arus EN dan EP independen, catat kedua nilai tersebut serta keseimbangannya.
Berujung runcing, terpotong, atau bulat?
Siapkan ujung untuk elektroda dan sumber daya. Ujung yang sedikit terpotong adalah hal umum untuk tungsten paduan pada inverter; ujung yang halus dan membulat merupakan ciri khas prosedur yang secara khusus mensyaratkannya.
Inverter: taper terkontrol dan flat kecil
Ujung yang meruncing dan terpusat dengan bagian datar kecil menghindari penggunaan jarum yang sangat rapuh. Ikuti sudut dan dimensi datar dari pemasok untuk arus; ilustrasi menunjukkan bentuknya, bukan sudut atau skala yang ditentukan.
Prosedur AC ujung membulat
Tungsten murni atau yang dilapisi zirkonium dapat dibuat dengan bentuk setengah bola yang halus jika prosedur memerlukannya. Ujung yang besar, tidak simetris, atau terbelah bukanlah pengganti kapasitas arus dan pelindung yang tepat.
Pedoman persiapan elektroda Hobart membedakan elektroda murni/berzirkonia yang membulat dari elektroda serium/lantana yang diasah memanjang dan berujung tumpul.
Siapkan dengan rapi, lalu periksa lengkungannya.
- Gunakan permukaan penggilingan khusus. Pertahankan bekas gerinda di sepanjang elektroda, bukan di sekeliling lingkarannya.
- Pusatkan bagian yang meruncing dan yang datar. Periksa apakah ada retakan, titik yang tidak rata, dan material yang tertanam di permukaan.
- Berhenti setelah genangan air atau kontak dengan bahan pengisi. Ganti elektroda yang terkontaminasi atau lepaskan ujung yang terpengaruh dan siapkan bahan yang bersih. Jangan melanjutkan pengelasan melalui kontaminasi.
Kendalikan debu hasil penggerindaan, termasuk dengan elektroda non-thorium. Gunakan pelindung mesin gerinda, pelindung mata/wajah yang sesuai, dan sistem penghisap debu yang tepat. Ikuti lembar data keselamatan elektroda untuk penanganan dan pembuangan. Elektroda thorium merah mengandung thorium radioaktif; penggerindaan melepaskan material ke dalam debu. Instruksi persiapan Miller membahas tindakan pencegahan ini, dan catatan teknis historis NRC secara khusus membahas thorium di udara dari batang las.
Apa yang dapat Anda pelajari dari kerusakan ujung dan perilaku busur panah?
Anggap ini sebagai pemeriksaan, bukan diagnosis hanya berdasarkan penampilan. Ubah satu penyebab pada satu waktu dan periksa kembali elektroda di bawah kondisi pengelasan yang sama.
Geser secara horizontal untuk membaca cek dan tindakan selanjutnya.
| Apa yang kamu lihat | Periksa dulu | Apa yang harus dilakukan selanjutnya? |
|---|---|---|
| Pembentukan bola atau pertumbuhan ujung yang berlebihan | Arus, pangsa EP, diameter, jenis tungsten, dan pelindung. | Perbaiki pengaturan dan siapkan kembali elektroda. Bandingkan dengan diameter lain yang disetujui jika pemanasan masih berlebihan. |
| Arc berkeliaran setelah melakukan grinding | Geometri yang tidak simetris, bekas gerinda melingkar, kontaminasi, atau elektroda yang longgar. | Siapkan ujung yang bersih dan terpusat, serta pastikan penjepit terpasang dengan aman sebelum mengubah pengaturan bentuk gelombang. |
| Kesulitan saat menghidupkan mesin dengan arus rendah. | Ukuran dan ujung elektroda, mode penyalaan busur, pengaturan awal, dan jarak obor ke benda kerja. | Bandingkan dengan elektroda yang lebih kecil dan telah disetujui jika rentang arus memungkinkan; verifikasi pengaturan ukuran tungsten pada mesin jika tersedia. |
| Ujung terbelah atau pengelupasan tungsten yang terlihat | Panas berlebih, kerusakan pada persiapan, atau kontaminasi. | Hentikan, ganti material yang rusak, dan periksa lasan yang terkena dampak untuk kemungkinan adanya inklusi tungsten. |
| Jelaga atau pori-pori dengan ujung yang tampak sehat. | Pasokan gas dan kebocoran, aliran udara, kondisi cangkir, aliran berlebihan, dan dasar atau logam pengisi yang kotor. | Periksa pelindung dan pembersihan sebelum berasumsi bahwa jenis elektroda lain akan menyelesaikan masalah. |
Panduan porositas Hobart menjelaskan pentingnya material yang bersih dan peredam suara. Untuk masalah dari sisi material yang menyebabkan pengelasan aluminium tidak stabil, lihat mengapa pengelasan aluminium sulit . Pemilihan tungsten tidak menggantikan pembersihan sambungan atau konfirmasi fusi.

Buat pengaturan yang dipilih dapat diulang.
Pasang collet dan perlengkapan habis pakai terkait yang ditentukan untuk diameter dan obor yang dipilih. Periksa cup, segel gas, dan sambungan. Tungsten yang lebih besar tidak meningkatkan daya arus obor atau siklus kerja mesin las.
Catat jenis dan diameter elektroda, persiapan ujung elektroda, model mesin, bentuk gelombang AC, definisi keseimbangan, pengaturan frekuensi dan arus. Tambahkan komposisi dan aliran gas, ukuran cangkir, perpanjangan elektroda, dan pengaturan pendinginan.
Uji sambungan yang dimaksud dengan aluminium, bahan pengisi, kesesuaian, dan pembersihan yang representatif. Periksa awal busur dan kondisi ujung las sepanjang jalur pengelasan yang dimaksud. Periksa fusi dan diskontinuitas yang relevan menggunakan metode yang diperlukan untuk bagian tersebut; tampilan manik las dan lebar zona pembersihan saja tidak menentukan kualitas pengelasan.
Setelah kombinasi tersebut terbukti berhasil, simpan elektroda yang telah disiapkan dan identifikasi berdasarkan tingkatan dan ukurannya. Hal ini membuat uji coba yang berhasil dapat digunakan pada giliran kerja berikutnya.
Membandingkan pengelasan TIG dengan pengelasan laser untuk komponen aluminium Anda?
Bagikan informasi mengenai paduan logam, ketebalan, gambar sambungan, dan hasil akhir yang diinginkan kepada Oceanplayer Laser. Panduan pengelasan laser kami menjelaskan pertanyaan-pertanyaan selanjutnya yang perlu dipertimbangkan.