

Sambungan Tumpang Tindih Las Spesifikasi Desain
Sambungan tumpang tindih las membutuhkan lebih dari sekadar dimensi tumpang tindih. Tentukan material dan ketebalan, batas tumpang tindih dan kesesuaian, ukuran dan posisi las, beban kerja, prosedur pengelasan, dan kriteria inspeksi. Tidak ada satu aturan tumpang tindih atau ukuran fillet yang berlaku untuk setiap produk: standar desain yang berlaku dan jalur beban aktual menentukan apa yang harus dicapai oleh sambungan tersebut.
Gunakan panduan ini untuk menghubungkan dimensi gambar dengan sambungan yang dapat dilas, diperiksa, dan diulang dalam produksi.

Apa yang harus ditentukan dalam gambar sambungan tumpang tindih las?
Pada sambungan tumpang tindih (lap joint), satu bagian menutupi bagian lainnya. Permukaan yang bersentuhan disebut permukaan kontak (faying surfaces ). Istilah "tumpang tindih" (lap) menggambarkan susunan bagian-bagian tersebut; istilah ini tidak mengidentifikasi proses pengelasan. Sambungan fillet tepi, sambungan laser melalui lembaran atas, dan pengelasan titik resistansi semuanya dapat digunakan untuk menyambung bagian-bagian yang tumpang tindih.
Gambar yang berguna menjelaskan apa yang harus dibangun. Spesifikasi Prosedur Pengelasan (WPS) mengatur cara pengelasannya, dan rencana inspeksi menjelaskan bagaimana hasil pengelasan akan diterima. Lakukan rujukan silang pada dokumen-dokumen ini agar tidak memberikan dimensi atau batasan yang saling bertentangan.
Geser tabel secara horizontal untuk melihat kedua kolom.
| Barang gambar | Apa yang perlu didefinisikan? |
|---|---|
| Bahan dan kondisi | Kelas, ketebalan setiap komponen, kondisi pengiriman, dan lapisan apa pun pada sambungan las atau antarmuka tersembunyi. |
| Geometri sambungan | Tumpang tindih nominal, variasi yang diizinkan, celah antar lembaran, posisi tepi, dan toleransi perakitan. |
| Dimensi pengelasan | Dimensi kaki atau leher untuk fillet; panjang efektif dan lokasi tepat. Untuk las terputus-putus, tentukan panjang segmen dan jarak di bawah konvensi simbol yang dinyatakan. |
| Dasar beban dan layanan | Persyaratan kekuatan, arah beban, beban siklik atau benturan, suhu, dan persyaratan kedap korosi atau kebocoran, sebagaimana berlaku. |
| Kontrol manufaktur | Referensi proses dan WPS, sisi akses, persyaratan perlengkapan, urutan, dan batasan pada penghapusan atau perbaikan las. |
| Penerimaan | Standar dan edisi yang berlaku, batasan kualitas pengelasan, pemeriksaan dimensi, metode pengujian, pengambilan sampel, dan otoritas pelepasan. |
Gunakan konvensi penggambaran yang konsisten, seperti ISO 2553. Simbol-simbolnya mengkomunikasikan persyaratan; simbol-simbol tersebut tidak menghitung ukuran las yang diperlukan.
Seberapa besar tumpang tindih yang dibutuhkan pada sambungan las tumpang tindih?
Tumpang tindih harus sesuai dengan sambungan yang dirancang dan menyisakan ruang yang cukup agar sambungan dapat dilakukan dengan andal. Mulailah dengan standar produk atau konstruksi yang berlaku, lalu periksa tata letak fisiknya. Dimensi minimum dalam spesifikasi baja struktural tidak secara otomatis menjadi aturan desain untuk selubung tipis yang dilas laser.
- Tempatkan lasan yang diperlukan. Tunjukkan jalur pengelasan, panjang efektif, dan jarak tepi atau ujung yang diperlukan.
- Perhitungkan kemungkinan variasi dalam proses manufaktur. Periksa tumpang tindih terkecil yang mungkin setelah menggabungkan toleransi pemotongan, pembengkokan, dan penempatan.
- Periksa akses peralatan. Sisakan ruang untuk obor atau kepala las, kawat, klem, dan inspeksi. Pengelasan titik resistansi konvensional juga membutuhkan akses elektroda yang berlawanan.
- Periksa jalur beban dan layanan. Pembengkokan pelat, robekan, kelelahan, korosi, atau penyegelan dapat mengendalikan desain sebelum logam las mencapai kapasitasnya.
Tumpang tindih yang lebih besar tidak secara otomatis berarti sambungan yang lebih kuat. Area kontak yang tidak dilas bukanlah area tambahan yang menyatu. Tumpang tindih yang lebih lebar dapat membantu dalam penempatan atau penahan, tetapi juga dapat menambah berat dan menciptakan celah tersembunyi yang lebih besar.
Periksa kesesuaian terburuk yang diizinkan, bukan hanya gambar nominalnya. Prototipe yang dibuat dengan bagian-bagian datar yang dipilih dengan cermat mungkin tidak mewakili bagian-bagian pada batas posisi tekukan, kelurusan tepi, atau ketebalan lapisan.
Apa perbedaan antara ukuran kaki las fillet dan bagian tenggorokannya?
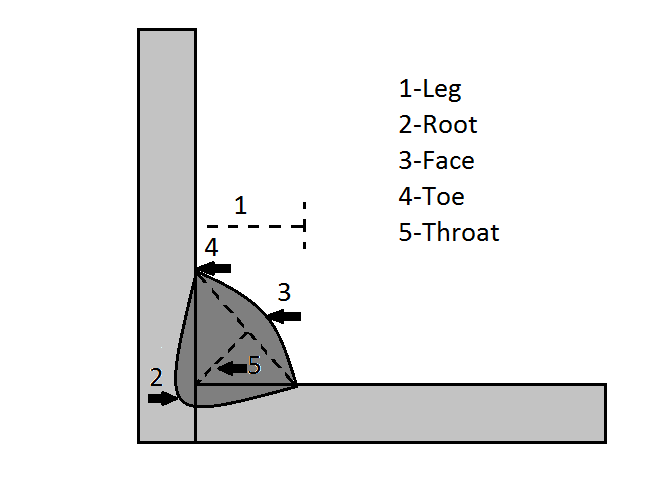
Ukuran kaki las diukur dari akar las sepanjang satu bagian hingga ujung las. Tenggorokan adalah jarak terpendek melalui fillet dari akarnya ke permukaannya. Di sini, z berarti ukuran kaki las dan a berarti tenggorokan geometris, sesuai dengan notasi ISO umum.
Untuk fillet ideal dengan kaki sama dan permukaan datar di antara kedua sisi pada sudut 90 derajat:
a = z / √2 ≈ 0.707 × z
Contoh geometri: kaki berdiameter 6 mm menghasilkan lebar tenggorokan ideal sekitar 4.24 mm. Jika panjang efektifnya 100 mm, luas tenggorokan yang sesuai akan sekitar 424 mm².
Ini adalah perhitungan luas penampang, bukan peringkat beban atau rekomendasi untuk menggunakan las 6 mm. Kekuatan desain tetap bergantung pada aturan yang diadopsi, material, arah beban, panjang efektif, dan bagian-bagian yang terhubung.
Jangan menganggap tutup cembung sebagai tenggorokan yang lebih efektif hanya karena manik las terlihat lebih besar. Kaki yang tidak sama panjang, permukaan cekung, celah, atau fusi yang tidak sempurna mengubah geometrinya. Kredit untuk penetrasi di luar akar teoritis juga perlu didukung berdasarkan aturan desain dan prosedur yang berlaku.
Geometri dan terminologi: Panduan desain sambungan las TWI.
Bagaimana sambungan tumpang tindih tunggal menahan beban?
Pada sambungan tumpang tindih tunggal, garis tengah elemen saling bergeser. Oleh karena itu, menarik elemen dapat membengkokkan atau memutar sambungan serta membebani lasan dalam bentuk geser. Ini disebut pembebanan eksentrik : gaya bekerja menjauh dari garis transfer beban yang dimaksud.
Terbukanya atau terkelupasnya bagian yang tumpang tindih dapat memusatkan tegangan di dekat akar atau ujung las. Di bawah pembebanan berulang, tegangan lokal tersebut mungkin lebih penting daripada total panjang las yang terlihat. Menjumlahkan dua panjang las saja tidak menggambarkan bagaimana keseluruhan kelompok las menanggung beban yang bergeser.
Apakah pengelasan kedua sisi sama dengan sambungan tumpang tindih ganda?
Tidak. Menambahkan las pada kedua tepi atau ujung yang mudah diakses dapat mengubah distribusi gaya, tetapi offset antara dua anggota yang tumpang tindih tetap ada. Sambungan tumpang tindih ganda menggunakan susunan yang berbeda, biasanya dengan anggota tengah di antara dua anggota luar. Tata letak yang seimbang dapat mengurangi eksentrisitas; namun tetap memerlukan pemeriksaan desain tersendiri.
Untuk tugas siklik, pengangkatan, penahan tekanan, atau tugas penting keselamatan lainnya: mintalah perancang yang bertanggung jawab untuk menilai keseluruhan rakitan, termasuk pelat dan kelompok pengelasan. Rumus fillet-throat atau sampel yang tampak kuat tidak membuktikan kesesuaian untuk penggunaan.
Apakah pengelasan tumpang tindih harus dilakukan secara kontinu atau terputus-putus?
Pilih pola berdasarkan kondisi transfer beban dan layanan yang dibutuhkan. Pengelasan kontinu dan beberapa segmen yang lebih pendek tidak secara otomatis dapat saling menggantikan, meskipun panjang totalnya sama.
Geser untuk membandingkan pola pengelasan dan batasannya.
| pola | Mengapa ini mungkin dipilih | Apa yang masih perlu diperiksa |
|---|---|---|
| Fillet kontinu | Transfer beban tanpa gangguan di sepanjang tepi yang ditentukan; dapat menjadi bagian dari detail penyegelan. | Ukuran dan panjang efektif yang dibutuhkan, penyusutan, awal dan akhir sambungan, serta persyaratan uji kebocoran. Tampilan yang kontinu tidak membuktikan segel kedap bocor. |
| Fillet berselang-seling | Dapat mengurangi endapan las dan panas di tempat yang memungkinkan adanya ruang tanpa pengelasan sesuai desain. | Panjang efektif setiap segmen, jarak antar segmen, lokasi ujung, tekukan pelat lokal, beban siklik, dan celah yang terbuka. |
| Pola jahitan titik atau terpisah | Titik penyambungan lokal dapat cocok untuk perakitan lembaran logam berulang. | Ukuran las spesifik proses, jarak, jarak tepi, akses, dan beban pada setiap area yang disambung. |
Jika gambar menggunakan istilah "pitch," jelaskan dengan jelas konvensi mana yang berlaku—umumnya jarak pengulangan antara titik-titik yang bersesuaian dari segmen las yang berdekatan. Jangan biarkan satu bengkel menafsirkannya sebagai celah yang tidak dilas sementara bengkel lain memperlakukannya sebagai jarak antar pusat.
Apa saja perubahan yang terjadi pada pengelasan laser dan pengelasan titik resistansi?
Susunan tumpang tindih dapat tetap sama sementara dimensi pengelasan yang penting berubah. Jangan mentransfer penunjukan pengelasan busur fillet langsung ke proses lain tanpa memeriksa apa yang menyambung lembaran tersebut.
Pengelasan tumpang tindih laser: verifikasi fusi pada antarmuka.
Laser dapat membuat sambungan tepi atau menembus lembaran atas untuk menyatu dengan lembaran bawah. Untuk sambungan tumpang tindih antar lembaran, tentukan dan verifikasi fusi yang diperlukan pada antarmuka, penetrasi ke anggota bawah, dan efek sisi belakang yang diizinkan. Garis atas yang terlihat tidak sama ukurannya dengan lebar fusi di antara lembaran.
Kontrol posisi sambungan, kontak lembaran, fokus, daya, kecepatan, osilasi sinar (jika digunakan), dan pengiriman kawat (jika terpasang). Meningkatkan daya saja tidak akan memperbaiki jalur pengelasan yang meleset dari area penyambungan yang dibutuhkan.
Lapisan seng menambah variabel lain. Uap yang dihasilkan di antara lembaran yang dilapisi dapat mengganggu kolam las. Celah ventilasi terkontrol adalah salah satu metode yang mungkin, tetapi ukurannya harus dikembangkan dengan lapisan dan proses yang sebenarnya—bukan disalin sebagai celah universal. Lihat penjelasan TWI tentang seng pada antarmuka tumpang tindih dan panduan pengelasan laser baja galvanis kami.
Pengelasan titik resistansi: verifikasi area yang disambung, bukan tanda permukaan.
Pengelasan titik resistansi konvensional menekan lembaran di antara elektroda yang saling berlawanan. Daerah yang melebur di bagian dalam disebut gumpalan las . Bekas elektroda pada permukaan luar, dengan sendirinya, tidak membuktikan adanya gumpalan las yang memadai.
Tentukan susunan lembaran, posisi pengelasan, jadwal arus/waktu/gaya, kondisi elektroda, dan pemeriksaan destruktif atau pemeriksaan tervalidasi lainnya yang diperlukan. ISO 14373:2024 mencakup rentang tertentu dari rakitan lembaran baja karbon rendah yang dilapisi dan tidak dilapisi; ini bukan spesifikasi pengelasan titik universal untuk setiap logam.
Bagaimana kesesuaian dan material memengaruhi kualitas sambungan tumpang tindih?
Celah yang relevan adalah celah yang ada selama pengelasan. Gerinda, tepi yang bengkok, penumpukan lapisan, titik las yang salah tempat, atau pergerakan penjepit dapat memisahkan lembaran yang tampaknya pas di meja kerja. Periksa kontak di dekat jalur pengelasan sebenarnya, termasuk bagian ujungnya.
Untuk fillet busur, pemisahan mengubah geometri akar dan jumlah logam yang dibutuhkan untuk menjembatani sambungan. Untuk sambungan laser tembus lembaran, hal itu mengubah cara material cair mencapai lembaran bawah. Rentang yang diizinkan harus dinyatakan dalam prosedur dan diverifikasi dengan bagian-bagian representatif. Panduan celah akar menjelaskan masalah pemasangan yang lebih luas.
- Lembaran tipis: Periksa apakah tepi peleburan tembus dan terjadi distorsi. Ukuran lasan yang lebih besar dapat memperburuk keduanya.
- Baja tahan karat dalam penggunaan korosif atau higienis: Pertimbangkan celah tersembunyi dan apakah pembersihan, drainase, penyegelan, dan inspeksi dimungkinkan setelah perakitan.
- Aluminium atau paduan yang diberi perlakuan panas: Identifikasi tingkat dan kondisi yang tepat. Sifat-sifat daerah pengelasan mungkin berbeda dari sifat-sifat material yang dipasok.
- Logam berlapis atau berbeda jenis: Memastikan kesesuaian kombinasi sebenarnya. Perilaku lapisan, metalurgi pengelasan, asap, dan korosi selama penggunaan mungkin memerlukan kontrol yang berbeda.
Rencanakan urutan penempelan dan pengelasan bersama dengan perlengkapan. Periksa rakitan setelah dilepas klem serta saat masih terpasang; perlengkapan dapat mempertahankan bentuk yang tepat untuk sementara sambil menyembunyikan efek pegas balik atau penyusutan las.
Mengapa sambungan las tumpang tindih yang besar pun masih bisa lemah?
Salah satu masalah praktis adalah melelehkan sudut pelat atas . Hasilnya mungkin terlihat sangat padat, namun kaki vertikal dan bagian leher yang dapat digunakan bisa lebih kecil dari yang direncanakan. Menambahkan lebih banyak bahan pengisi atau panas tidak selalu mengembalikan geometri yang dirancang.
Periksa profil sebenarnya terhadap gambar. Periksa juga apakah ada fusi yang tidak sempurna, undercut, retakan, atau lasan yang ditempatkan di luar area penyambungan yang dimaksud. Alat ukur permukaan dapat mengkonfirmasi dimensi yang dapat diakses; namun, alat ini tidak dapat membuktikan bahwa akar tersembunyi atau antarmuka lembaran telah menyatu.
TWI membahas tentang pengikisan tepi atas, ukuran yang berlebihan, dan masukan panas dalam tinjauan praktisnya tentang sambungan las fillet.
Bagaimana cara memeriksa sambungan tumpang tindih yang dilas?
Pilih metode inspeksi untuk kerusakan yang perlu Anda deteksi. Batasan visual yang jelas memang berguna, tetapi tidak dapat menjawab setiap pertanyaan tentang antarmuka yang tersembunyi.
Geser untuk membaca tujuan dan batasan setiap cek.
| Memeriksa | Apa yang dapat ditetapkannya | Apa yang tidak dapat ditetapkannya sendiri |
|---|---|---|
| Visual dan dimensional | Lokasi pengelasan, ukuran yang dapat diakses, panjang, jarak, kondisi permukaan, dan dimensi perakitan akhir. | Fusi sempurna di seluruh akar tersembunyi atau tumpang tindih. |
| Sampel yang dipotong dan dietsa | Profil fusi lokal, penetrasi, geometri tenggorokan, atau bentuk nugget pada bagian tersebut. | Kualitas seragam di sepanjang seluruh pengelasan atau di setiap bagian produksi. |
| Tes mekanis atau fungsional | Kinerja berdasarkan pengujian yang disebutkan: misalnya, geser, kupas, kelelahan, atau kebocoran. | Performa di bawah arah beban, lingkungan, atau masa pakai yang belum diuji yang berbeda. |
| Pengujian non-destruktif tambahan | Ketidaksempurnaan yang dipilih ketika metode dan prosedur sesuai dengan geometri dan material. | Pemeriksaan universal untuk setiap pengelasan tumpang tindih. Lembaran tipis dan antarmuka yang tumpang tindih dapat membatasi interpretasi. |
Tentukan lokasi sampel dan batas penerimaan sebelum pengujian. Sertakan titik awal, titik akhir, transisi, dan batas ekstrem kesesuaian yang diizinkan jika relevan. Bagian yang baik dari tengah satu sampel ideal saja tidak cukup untuk mengkualifikasi setiap kondisi dalam produksi.
Standar apa yang berlaku untuk sambungan tumpang tindih las?
Tidak ada satu pun "standar sambungan tumpang tindih" yang mencakup setiap struktur dan proses. Mulailah dengan persyaratan produk atau konstruksi yang diadopsi untuk proyek tersebut, termasuk edisi yang dibutuhkan. Kemudian gunakan standar gambar, kualifikasi prosedur, pengerjaan, dan pengujian yang sesuai.
ISO 5817:2023 membahas tingkat kualitas ketidaksempurnaan pada pengelasan fusi baja, nikel, dan titanium yang tercakup di dalamnya, tidak termasuk pengelasan sinar. ISO 13919-1:2019 membahas ketidaksempurnaan pada pengelasan sinar elektron dan laser yang tercakup di dalamnya pada baja, nikel, titanium, dan paduannya.
Tingkat kualitas pengelasan bukanlah peringkat beban struktural. Melewati batas ketidaksempurnaan tidak menggantikan desain sambungan, kualifikasi prosedur yang diperlukan, atau uji spesifik layanan. ISO 13919-1 secara tegas memisahkan tingkat kualitasnya dari kesesuaian untuk tujuan tertentu.
Jaga agar persyaratan tetap saling terkait: gambar harus menuntut sambungan yang dapat dihasilkan oleh prosedur yang disetujui, dan rencana inspeksi harus mampu memverifikasi fitur-fitur yang menjadi dasar penerimaan.
Apa yang perlu Anda verifikasi sebelum rilis produksi?
- Buatlah sampel yang representatif. Gunakan material, lapisan, susunan lembaran, persiapan tepi, perlengkapan, akses, dan posisi pengelasan yang sesuai.
- Uji variasi yang diizinkan. Sertakan batasan pemasangan dan kondisi lain yang dapat mengubah fusi atau dimensi akhir. Catat pengaturan dan pengukuran aktual.
- Konfirmasikan sambungan tersembunyi dan kinerja yang dibutuhkan. Gunakan bagian-bagian yang dipilih, pengujian mekanis, pengujian non-destruktif, atau pemeriksaan fungsional—bukan hanya penampilan saja.
- Bekukan pengaturan yang telah dirilis. Hubungkan revisi gambar, WPS, pengaturan perlengkapan, rencana inspeksi, dan batasan perbaikan. Tentukan perubahan mana yang memerlukan peninjauan sebelum produksi dilanjutkan.
Tujuan praktisnya adalah sambungan yang dapat diulang, bukan ukuran manik yang terbesar. Spesifikasi yang baik menghubungkan jalur beban dan dimensi dengan proses yang terkontrol dan bukti bahwa rakitan yang telah selesai memenuhi persyaratannya.
Merencanakan perakitan lembaran logam yang dilas laser?
Kirimkan gambar, material dan ketebalan kedua komponen, detail pelapisan, foto akses, dan uji kualitas atau fungsional yang dibutuhkan ke Oceanplayer Laser. Detail ini akan membantu dalam menyusun diskusi pengelasan sampel yang bermakna.
Diskusikan contoh uji pengelasan.Jelajahi pengelasan laser lembaran logam untuk konteks proses dan aplikasinya.
Referensi teknis
- TWI — Desain, Bagian 1: jenis sambungan, geometri fillet, dan pertimbangan pembebanan.
- TWI — Sambungan las fillet: hal-hal praktis: profil pengelasan sebenarnya, peleburan tepi, dan ukuran berlebih.
- TRUMPF — Kertas putih pengelasan laser: konfigurasi sambungan las laser yang umum.
- ISO 2553: 2019, ISO 5817: 2023, ISO 13919-1: 2019, dan ISO 14373: 2024: cakupan yang berbeda dari simbol gambar, kualitas pengelasan, dan prosedur pengelasan titik.
Laser Oceanplayer