

Pengelasan vs Mematri vs Penyolderan
Pengelasan fusi melelehkan logam dasar pada sambungan. Penyambungan dengan patri dan penyolderan melelehkan bahan pengisi sementara bahan dasar tetap padat; garis pemisah konvensionalnya adalah titik lebur bahan pengisi sebesar 450°C. Pengelasan juga mencakup metode keadaan padat yang tidak melelehkan bagian-bagiannya. Pilih proses berdasarkan pasangan material, bentuk sambungan, beban, dan kondisi penggunaan, kemudian verifikasi perakitan lengkapnya.


Bandingkan bagaimana setiap sambungan dibuat.
Pengelasan, penyambungan dengan patri, dan penyambungan dengan solder semuanya dapat menyambung logam secara permanen. Perbedaan pentingnya terletak pada apa yang terjadi di antarmuka. Perbedaan tersebut mengubah kesesuaian yang dibutuhkan, persiapan permukaan, bahan pengisi, dan metode pemanasan.
| Pertanyaan | Welding | Penyambungan dengan patri | Pematerian |
|---|---|---|---|
| Apa yang meleleh? | Bahan dasar dalam pengelasan fusi. Tidak ada peleburan bahan dasar dalam pengelasan solid-state. | Paduan pengisi; bahan dasar tetap padat. | Paduan pengisi dengan titik leleh lebih rendah; bahan dasar tetap padat. |
| Apakah diperlukan filler? | Tergantung pada prosesnya. Beberapa pengelasan menggunakan bahan pengisi; yang lain dilakukan tanpa bahan pengisi. | Ya. | Ya. |
| Bagaimana ikatan itu terbentuk? | Peleburan dan pembekuan lokal, atau pengikatan padat melalui tekanan, deformasi, dan/atau panas yang sesuai. | Bahan pengisi membasahi permukaan dan mengalir melalui sambungan yang rapat, biasanya melalui aksi kapiler. | Timah solder cair membasahi permukaan dan membentuk ikatan metalurgi. Aliran kapiler juga penting dalam banyak jenis sambungan. |
| Di mana itu biasa digunakan? | Rangka fabrikasi, sambungan, penyambungan pipa, dan koneksi titik atau solid-state spesifik proses. | Rakitan tabung, penukar panas, ujung alat, dan antarmuka material berbeda yang kompatibel. | Papan sirkuit tercetak, terminal dan kabel, ditambah fitting pipa dan sambungan lembaran logam yang sesuai. |
| Apa yang sering kali mengendalikan desain? | Ukuran las, area fusi atau ikatan, akses, kesesuaian, dan pengaruhnya terhadap material di sekitarnya. | Tumpang tindih, jarak bebas pada suhu tertentu, pembasahan, kompatibilitas pengisi, dan jalur pengisian. | Luas permukaan yang dapat dibasahi, volume solder, batas suhu komponen, dan penyangga mekanis. |
Pada layar yang sempit, gulir tabel secara horizontal. Ini adalah perbedaan proses dan penggunaan umum, bukan kriteria penerimaan.
Definisi: Gambaran umum pengelasan dan penyolderan AWS dan panduan pengelasan TWI . Penjelasan pengelasan gesekan TWI menunjukkan mengapa pernyataan “pengelasan selalu melelehkan logam” adalah tidak benar.
Bacalah batas 450°C dengan benar.
Liquidus adalah suhu di atas mana suatu paduan sepenuhnya cair. Solidus adalah suhu di bawah mana paduan tersebut sepenuhnya padat. Banyak paduan pengisi meleleh pada kisaran suhu di antara kedua suhu tersebut.
Definisi publik AWS menempatkan bahan pengisi brazing di atas 450°C dan bahan pengisi solder di bawah 450°C, dengan liquidus bahan pengisi berada di bawah solidus bahan dasar. AWS biasanya mencetak pasangan angka bulat tersebut sebagai 450°C (840°F). Anggap saja itu sebagai konvensi terminologi; konversi tepat dari 450°C adalah 842°F.
Batasan tersebut bukanlah pengaturan mesin atau peringkat layanan. Nyala api obor, ujung besi, atau pengaturan tungku bukanlah liquidus pengisi. Sambungan juga tidak tetap cocok untuk penggunaan terus menerus hanya karena suhunya tetap di bawah kisaran leleh pengisi.
Gunakan sebutan dan lembar data yang tepat untuk bahan pengisi tersebut. Deskripsi seperti "solder perak" tidak cukup untuk menentukan kisaran titik leleh, komposisi, atau aplikasinya. Untuk pekerjaan yang sensitif terhadap terminologi, gunakan standar dan konvensi satuan yang tercantum dalam kontrak.
Lihat definisi berbasis liquidus dari AWS dan perbedaan antara pengelasan/penyolderan dari TWI.
Mulailah dengan fungsi bagian tersebut.
Pilihan pertama yang berguna mengikuti fungsi sambungan tersebut. Mesin yang sama mungkin memiliki rangka yang dilas, saluran fluida yang disolder, dan kontrol yang disolder. Foto-foto ini mengilustrasikan metode kerja; foto-foto ini bukan bukti pengujian untuk bagian yang diusulkan.


Pengelasan untuk rakitan logam fabrikasi
Untuk rangka baja atau sambungan penahan beban kontinu, mulailah dengan mengevaluasi proses pengelasan yang sesuai dengan mutu dan sambungan. Konfirmasikan akses, detail pengelasan, dan pengaruh siklus termal sebelum memilih peralatan.
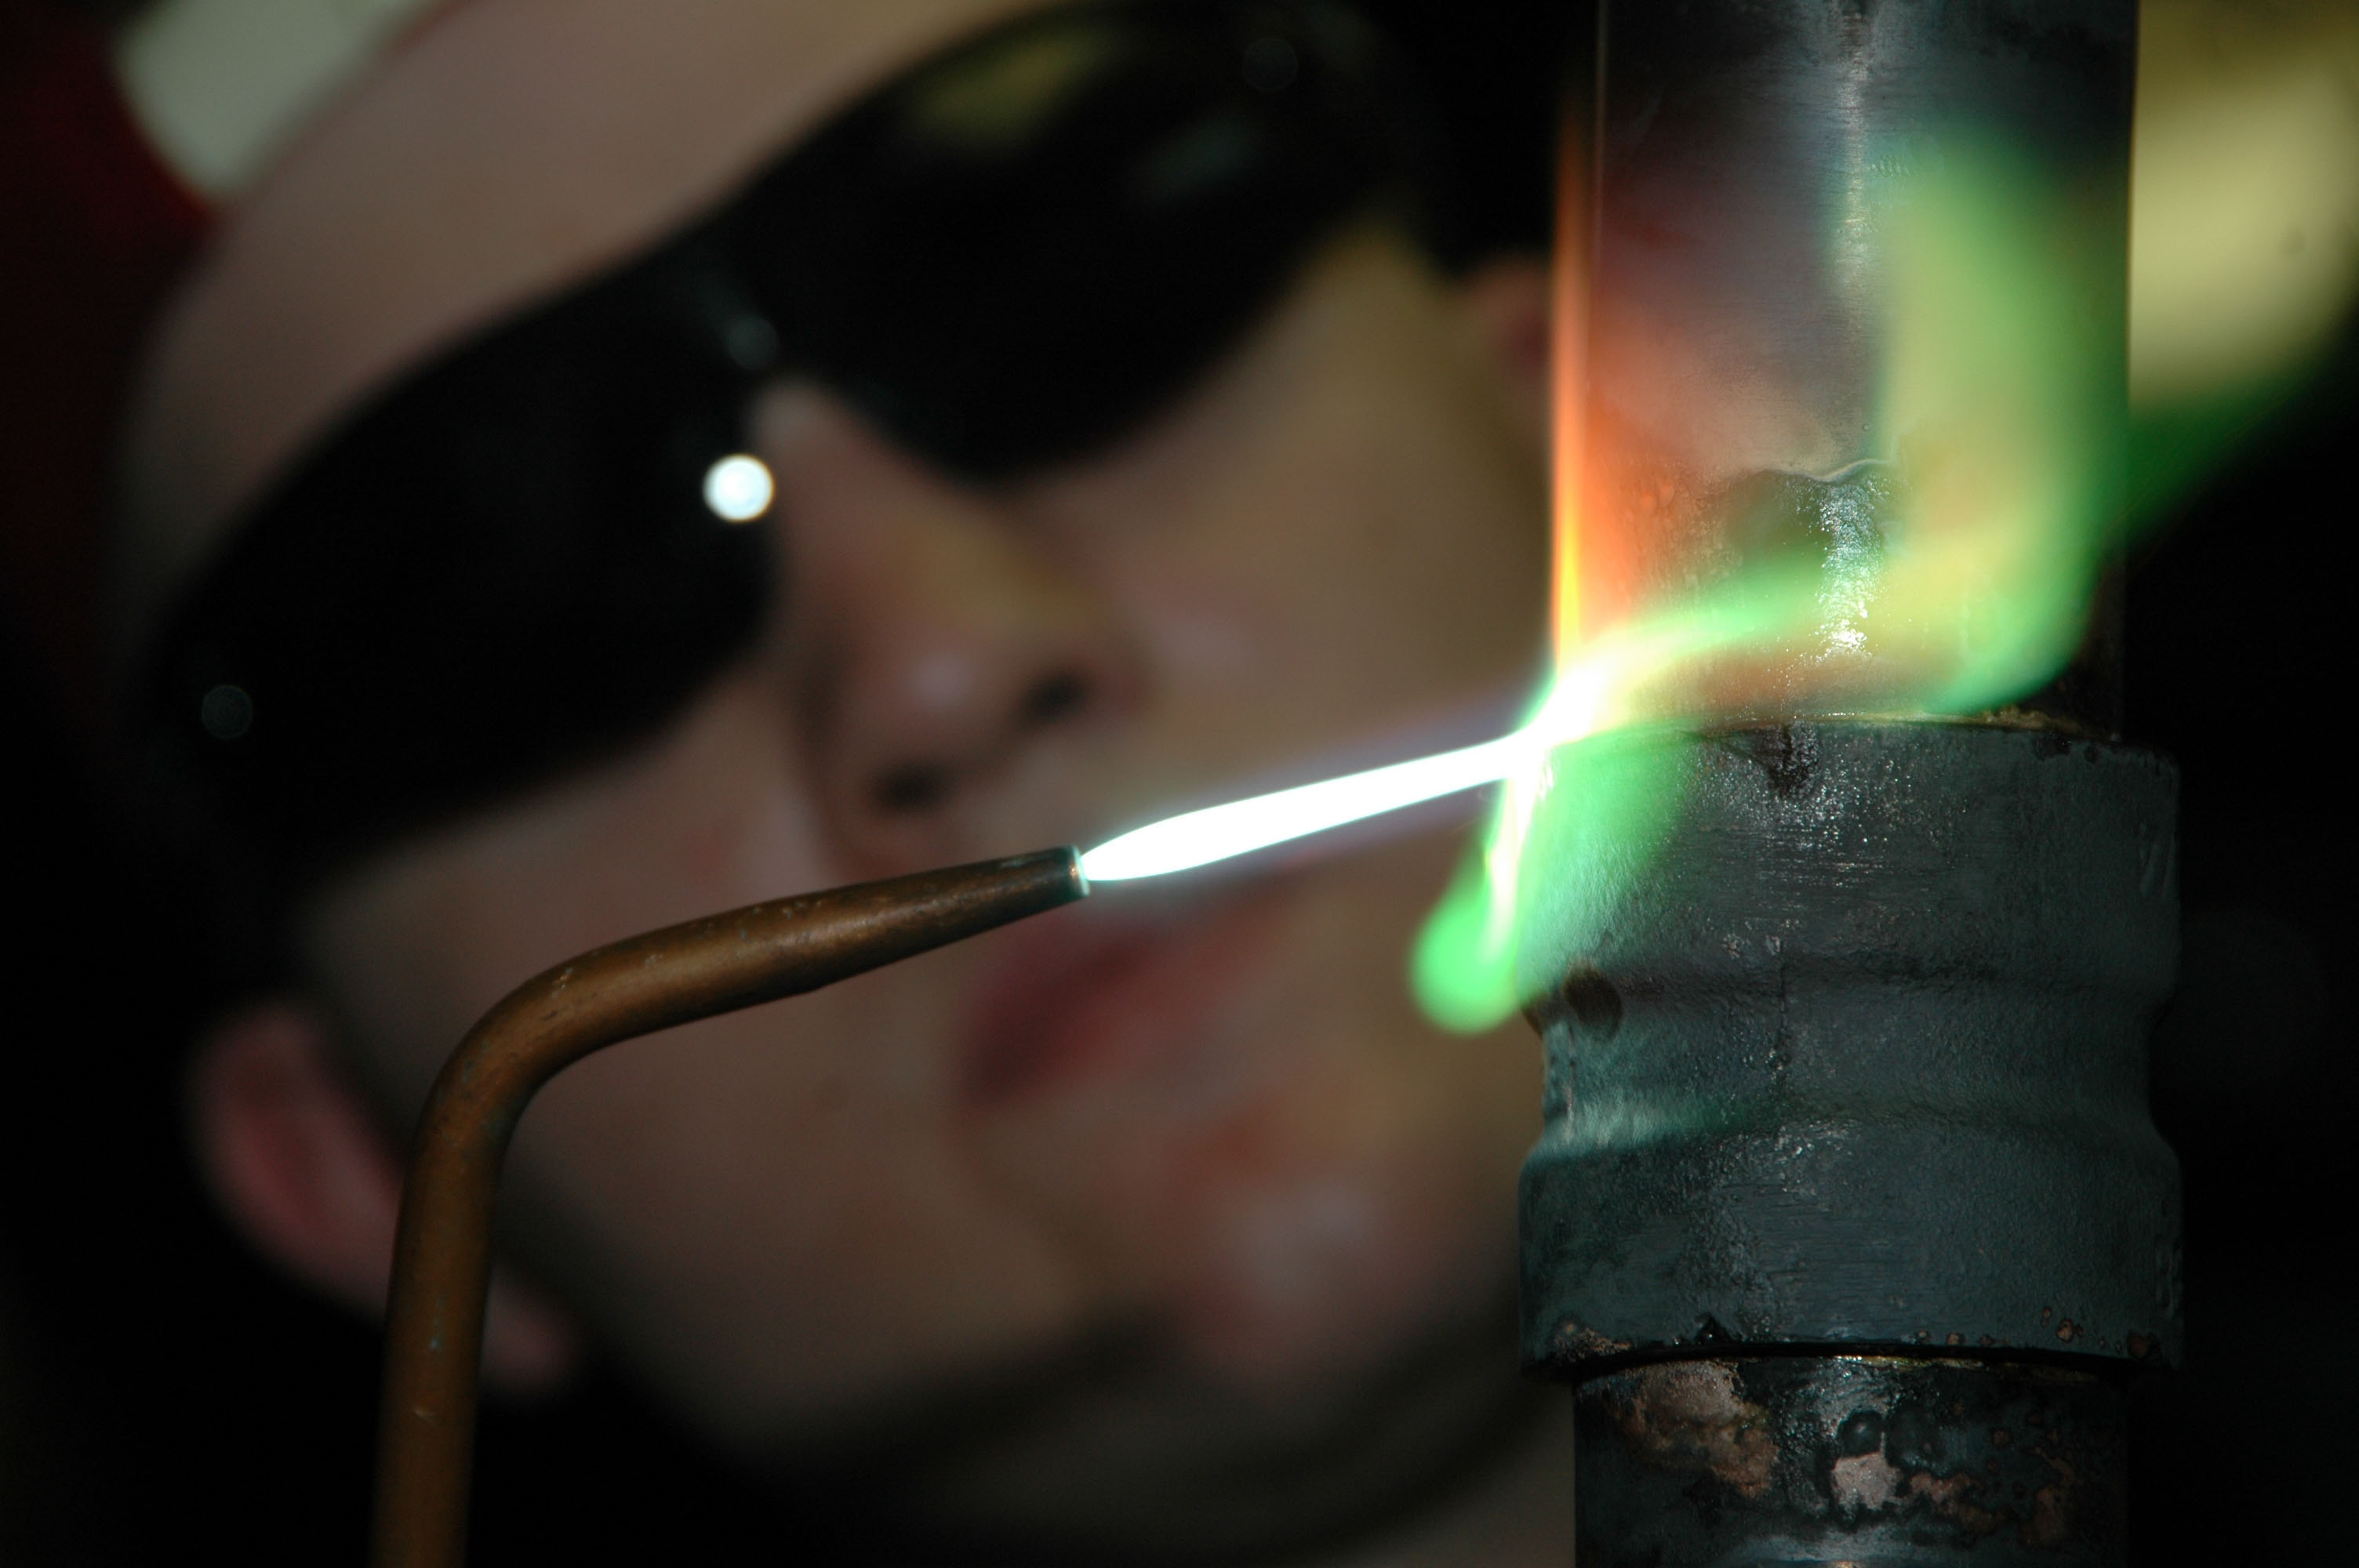

Penyambungan logam untuk antarmuka yang dirancang
Pertimbangkan penyambungan dengan patri ketika selubung, tumpang tindih, atau banyak antarmuka yang rapat memberikan area ikatan yang bermanfaat. Patri dapat menyambung material berbeda yang kompatibel tanpa melelehkannya, tetapi bahan pengisi harus membasahi kedua permukaan dan sesuai dengan lingkungan penggunaan.


Penyolderan untuk sambungan konduktif
Untuk papan sirkuit tercetak (PCB), terminal atau sambungan kawat, evaluasi kemampuan penyolderan, batas panas komponen, dan dukungan mekanis. Penyolderan juga cocok untuk aplikasi perpipaan dan lembaran logam; tidak terbatas pada elektronik.
Pendahuluan dalam AWS Brazing Handbook menjelaskan peran struktural dan penyegelan dari proses brazing. Aplikasi penyolderan tercantum dalam ikhtisar proses AWS.
Sambungan mana yang mampu menahan beban yang dibutuhkan?
Tidak ada peringkat kekuatan universal yang memilih di antara proses-proses ini. Pengelasan yang dirancang dengan benar dapat memberikan jalur beban langsung. Sambungan yang disolder dapat mendistribusikan beban ke area ikatan yang lebih besar. Sambungan yang disolder dapat menjalankan fungsi listrik dan mekanis yang dimaksudkan, tetapi itu tidak menjadikannya pengganti pengelasan struktural.
Bandingkan sambungan lengkap dengan persyaratan yang sama: gaya, arah beban, getaran, siklus kelelahan, suhu layanan, dan paparan korosi. Kekuatan tarik paduan pengisi murni bukanlah kekuatan yang diizinkan untuk sambungan yang telah dirakit. Luas sambungan, cacat, konsentrasi tegangan, dan perubahan pada material dasar juga penting.
Untuk komponen elektronik, uji kontinuitas awal tidak menjamin umur pakai di bawah siklus termal. Panduan keandalan tingkat papan sirkuit dari Texas Instruments menjelaskan kelelahan dan pergeseran solder, serta menjelaskan mengapa konstruksi PCB, geometri kemasan, paduan solder, dan lingkungan pengujian memengaruhi hasilnya.
Contoh: sambungan yang lebih kuat dapat menghasilkan peringkat sistem yang lebih rendah.
Pertimbangkan untuk mengganti metode penyambungan pipa tembaga keras dari penyolderan ke pengelasan. Memeriksa hanya bahan pengisi yang baru saja tidak memperhitungkan pengaruh panas pada pipa. Buku panduan Asosiasi Pengembangan Tembaga (Copper Development Association) mensyaratkan penilaian pipa yang telah dianil (annealed tube rating) ketika pengelasan atau penyambungan digunakan, karena panas penyambungan melunakkan pipa keras di dekat sambungan.
Sistem ini dibatasi oleh peringkat tabung, fitting, atau sambungan terendah yang berlaku. Oleh karena itu, sambungan dengan kapasitas lebih tinggi tidak secara otomatis meningkatkan tekanan sistem yang diizinkan. Periksa kembali ketiga peringkat tersebut pada suhu operasional sebelum menyetujui perubahan.
Sumber: Buku Pegangan Pipa Tembaga CDA, “Tekanan Terukur Berdasarkan Perhitungan,” hal. 16. Ini menggambarkan aturan desain yang dipublikasikan, bukan uji Laser Oceanplayer atau peringkat tekanan untuk instalasi tertentu.
Ubah detail sambungan saat Anda mengubah prosesnya.
Mengganti suatu proses biasanya membutuhkan lebih dari sekadar mengganti bahan pengisi. Gambar harus menunjukkan di mana ikatan terbentuk dan bagaimana beban mencapainya. Penampang melintang yang disederhanakan ini menggambarkan tiga detail berbeda; ini bukan dimensi fabrikasi.
Pengelasan: tentukan ikatan yang dibutuhkan
Tentukan ukuran atau penetrasi las, persiapan tepi, kesesuaian, akses, dan inspeksi. Lapisan las permukaan tidak menentukan kedalaman fusi. Alternatif pengelasan solid-state membutuhkan geometri kontak, gaya, dan kontrol proses tersendiri.
Penyambungan dengan patri: sediakan jalur pengisian
Tentukan tumpang tindih dan jarak bebas yang sesuai dengan bahan pengisi, atmosfer, dan material pada suhu penyambungan. Sediakan akses untuk bahan pengisi dan jalur untuk gas atau fluks yang tergantikan. Fillet eksternal yang besar tidak dapat memastikan bahwa antarmuka tersembunyi terisi.
Penyolderan: kontrol pembasahan dan penyangga
Tentukan bantalan atau terminal, lapisan akhir, volume solder, dan paparan termal yang diizinkan. Sangga kabel dan komponen agar penanganan atau pergerakan berulang tidak memusatkan gaya pada antarmuka yang disolder.
Ukuran pas pada suhu ruangan bukanlah celah penyolderan. Bagian dalam kuningan memuai lebih banyak daripada selongsong luar baja saat dipanaskan, sehingga celah dapat menyempit. Balikkan materialnya dan celah dapat melebar. Gunakan paduan, dimensi, dan siklus termal yang sebenarnya untuk menentukan celah panas.
Panduan desain sambungan Lucas Milhaupt menjelaskan efek ekspansi ini. Contoh celah dan kurva kekuatan yang diberikan berlaku untuk sistem material/pengisi yang disebutkan; ini bukan toleransi pengelasan universal.
Periksa kompatibilitas material dan siklus panas lengkap.
Catat paduan dan kondisi pasti dari kedua bagian, termasuk lapisan atau pelapisnya. Istilah "baja ke tembaga" atau "aluminium" terlalu umum untuk prosedur akhir. Proses yang berhasil menyatukan satu pasangan mungkin tidak membasahi permukaan lainnya atau dapat menciptakan lapisan reaksi yang tidak sesuai.
Untuk proses penyambungan dengan patri, bahan pengisi dan kedua material induk harus kompatibel secara metalurgi. Beberapa sambungan logam-ke-keramik memerlukan perlakuan permukaan khusus atau bahan pengisi aktif yang bereaksi dengan keramik untuk meningkatkan pembasahan. Sekadar menjaga bagian dasar tetap padat tidak membuat setiap pasangan material kompatibel. Lihat panduan TWI tentang kompatibilitas penyambungan dengan patri dan penyambungan logam aktif.
Suhu penyambungan yang lebih rendah tidak menjamin kerusakan yang lebih sedikit.
Bandingkan seberapa banyak bagian rakitan yang dipanaskan, berapa lama, dan dalam kondisi seperti apa. Siklus tungku memanaskan area yang luas; sumber pengelasan terkonsentrasi dapat memanaskan area yang lebih kecil dengan lebih intens. Periksa perubahan dimensi, sifat perlakuan panas, lapisan akhir, dan komponen di sekitarnya dibandingkan dengan siklus sebenarnya.
Penyambungan dengan patri dapat mengubah sifat material meskipun logam dasarnya tidak meleleh. Beberapa proses tungku sengaja menggabungkan penyambungan dengan perlakuan panas. Gambaran umum penyambungan dengan patri vakum dari TWI menjelaskan pemanasan dan pendinginan yang terkontrol, beberapa sambungan dalam satu siklus, dan operasi perlakuan panas gabungan.
Rencanakan bagaimana permukaan akan tetap dapat dibasahi.
Minyak, oksida, atau lapisan akhir yang tidak kompatibel dapat mencegah pengisi menyebar. Fluks umum digunakan, tetapi pengelasan vakum atau atmosfer pelindung yang sesuai dapat memberikan jalur bebas fluks. Definisikan pembersihan, pengendalian oksida, dan penghilangan residu sebagai bagian dari proses. Pilihan atmosfer tidak menghilangkan kebutuhan akan permukaan yang kompatibel dan telah dipersiapkan.
Jika pengelasan laser tetap menjadi pilihan, panduan pengelasan laser Oceanplayer membahas prinsip kerjanya, persiapan sambungan, dan opsi sistem.
Verifikasi mode kegagalan yang penting.
Penampilan merupakan bukti yang berguna, tetapi tidak dapat menjawab setiap pertanyaan tentang ikatan internal atau layanan di masa mendatang. Pilihlah inspeksi dan pengujian bersamaan dengan gambar, dengan kriteria penerimaan untuk setiap persyaratan.
| Proses | Apa yang bisa disembunyikan oleh permukaan yang tampak bagus? | Bukti apa yang perlu direncanakan? |
|---|---|---|
| Pengelasan fusi | Peleburan tidak sempurna, porositas internal, atau retakan; material di sekitarnya mungkin juga telah berubah. | Inspeksi visual ditambah pemeriksaan, bagian-bagian, pengujian mekanis atau kebocoran yang sesuai dengan material, sambungan, dan spesifikasi yang berlaku. |
| Penyambungan dengan patri | Pembasahan atau pengisian yang tidak sempurna, fluks yang terperangkap, erosi, atau antarmuka yang tidak dapat diterima. | Pencatatan proses dan pemeriksaan pengisian/ikatan yang sesuai; pengujian kebocoran untuk tugas penyegelan dan pengujian destruktif representatif bila diperlukan. |
| Pematerian | Adanya kebocoran tersembunyi, rongga, atau kerusakan; sambungan yang awalnya menghantarkan arus mungkin kemudian gagal akibat siklus pengisian dan pengosongan. | Inspeksi perakitan dan pengujian listrik, dengan pemeriksaan sinar-X atau penampang untuk fitur tersembunyi yang relevan dan pengujian keandalan yang sesuai dengan aplikasinya. |
Gulir secara horizontal pada layar yang sempit. Metode yang tercantum adalah opsi yang dapat dipilih untuk bagian tersebut, bukan persyaratan untuk menjalankan setiap pengujian.
Ruang lingkup yang dipublikasikan dalam ISO 18279:2023 mencatat bahwa ketidaksempurnaan pengelasan tidak selalu dapat dideteksi hanya dengan pengujian non-destruktif. Persyaratan khusus aplikasi masih perlu didefinisikan. Untuk rakitan pemasangan permukaan yang disolder, panduan keandalan TI memisahkan cacat manufaktur dari kelelahan selama penggunaan. Panduan perakitan PowerPAD -nya membahas inspeksi sinar-X untuk rongga pada solder di bawah bantalan termal.
Untuk rakitan penahan beban atau penahan tekanan, tetapkan persyaratan produk atau konstruksi yang berlaku sebelum menerima proses pengganti. Simpan prosedur yang memenuhi syarat, identitas material, catatan proses, dan hasil pengujian yang terkait dengan bagian atau lot yang sebenarnya.
Bandingkan biaya perakitan yang diterima.
Harga bahan pengisi yang rendah atau siklus demonstrasi yang singkat tidak serta merta menetapkan biaya produksi. Bandingkan rute lengkap pada volume yang dibutuhkan, dengan detail sambungan dan target penerimaan yang dinyatakan secara eksplisit.
- Sebelum bergabung: pemotongan, persiapan tepi, pemesinan tumpang tindih, pembersihan, perlengkapan dan penempatan komponen.
- Saat bergabung: Penyiapan, waktu operator, pemanasan dan pendinginan, pengisi, gas atau fluks, peralatan dan otomatisasi.
- Setelah bergabung: Pembersihan, koreksi dimensi, inspeksi, suku cadang yang ditolak, dan pengerjaan ulang.
Sebagai langkah perencanaan, bagi total biaya suatu batch representatif dengan jumlah rakitan yang diterima. Nyatakan apakah biaya perkakas dan kualifikasi termasuk di dalamnya. Jalur pemanasan dapat menggabungkan banyak antarmuka sekaligus, sementara jalur pengelasan manual atau otomatis mungkin lebih cocok untuk sambungan yang mudah diakses; bandingkan urutan produksi aktual daripada berasumsi bahwa satu metode selalu lebih murah.
Sertakan pengendalian paparan dalam rencana proses. Identifikasi bahan dasar, pelapis, pengisi, fluks, dan bahan kimia pembersih sebelum pemanasan. Sediakan pengendalian untuk bahaya asap, penyalaan, listrik, dan radiasi yang sebenarnya. Penyolderan suhu rendah tetap memerlukan pengendalian asap yang tepat: panduan elektronik HSE menjelaskan risiko dari fluks solder berbasis rosin dan perlunya ekstraksi yang efektif.
Ubah perbandingan tersebut menjadi proposal yang dapat diuji.
Mintalah usulan proses dan detail sambungan yang telah ditandai, didukung oleh rencana untuk menunjukkan kinerja yang dibutuhkan. Tinjauan yang bermanfaat dapat dimulai dengan empat kelompok informasi:
- Bahan dan gambarSpesifikasi pasti meliputi tingkat kekerasan, ketebalan, lapisan akhir, geometri sambungan, toleransi, dan batasan akses.
- Fungsi dan layananBeban dan arah beban, suhu dan siklus, persyaratan tekanan atau kebocoran, paparan cairan atau korosi, dan kebutuhan listrik.
- Bukti penerimaanSpesifikasi dan edisi yang berlaku, kualifikasi yang dibutuhkan, metode pengujian, batas penerimaan, dan ketertelusuran.
- Kondisi produksiUkuran batch atau volume tahunan, target waktu siklus, perlengkapan yang tersedia, pembersihan yang diizinkan, pengerjaan ulang, dan batasan dimensi.
Jika perubahan yang diusulkan tidak memiliki geometri yang sesuai, kompatibilitas material, atau cara untuk memverifikasi kinerja yang dibutuhkan, atasi kekurangan tersebut sebelum menerapkannya pada peralatan produksi.