

Apa saja komponen utama dari sebuah Mesin Las Laser?
Mesin las laser adalah sistem terkoordinasi, bukan hanya sumber laser. Arsitektur intinya menggabungkan pembangkitan berkas, pengiriman berkas, optik pemfokusan, panduan gerak atau operator, kontrol, pendinginan, gas pelindung, ekstraksi, dan rekayasa keselamatan laser. Pengumpanan kawat opsional, pelacakan sambungan, dan pemantauan proses dipilih sesuai dengan kebutuhan sambungan dan produksi.
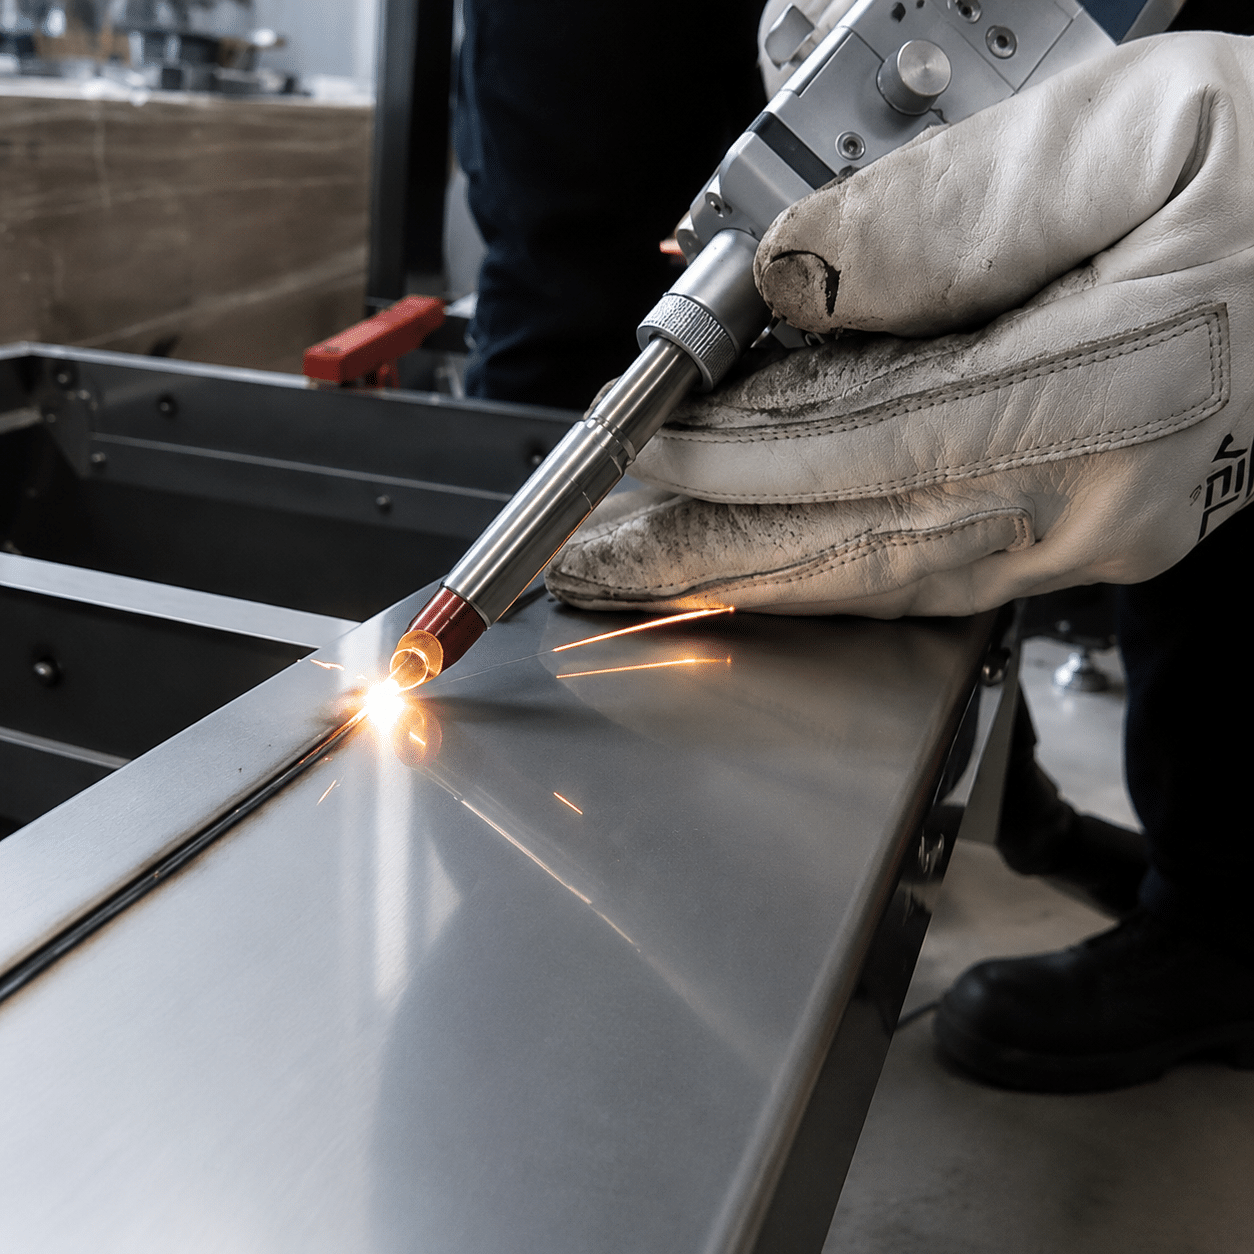
Sepuluh fungsi membuat sistem ini bekerja.
Komponen utama mesin las laser adalah sumber laser dan elektronika daya, jalur pengiriman berkas, kepala pemrosesan atau pengelasan, gerakan dan perlengkapan, sistem kontrol, sistem pendinginan, pasokan gas pelindung/proses, ekstraksi asap, sistem keselamatan, dan infrastruktur listrik . Mesin las genggam menggabungkan beberapa fungsi ini di dalam kabinet bergerak; sel otomatis mendistribusikannya ke seluruh kabinet sumber, robot atau sumbu, perlengkapan, penutup, dan panel kontrol.
Pengumpan kawat, pelacak sambungan, kamera, sensor pemantau pengelasan, dan pemuatan otomatis bukanlah hal yang universal. Semua itu menjadi berharga ketika celah sambungan, variasi posisi, ketertelusuran, atau volume produksi membenarkan kompleksitas tambahan tersebut.
Ikuti aliran energi dari listrik ke lasan.
Cara termudah untuk memahami mesin las laser adalah dengan menelusuri rantai prosesnya. Energi dihasilkan dan dikondisikan, diarahkan ke kepala, difokuskan pada sambungan yang terkontrol, dan dilindungi oleh sistem pendukung. Kegagalan di mana pun dalam rantai tersebut dapat mengubah kualitas pengelasan atau pengoperasian yang aman.
Sumber laser
Menciptakan berkas cahaya dan menentukan panjang gelombang yang tersedia, rentang daya, modulasi, dan karakteristik berkas cahaya.
Jalur optik
Mengalihkan berkas cahaya melalui serat proses atau optik ruang bebas sambil mempertahankan kualitas berkas cahaya yang dapat digunakan.
Kepala pengelasan
Mengkolimasi, memfokuskan, dan—bila ditentukan—mengosilasikan atau membagi berkas sinar pada benda kerja.
Gerak + perlengkapan
Mengontrol hubungan antara berkas las, sambungan, kawat pengisi, dan benda kerja di sepanjang jalur pengelasan.
Interaksi materi
Energi yang diserap menciptakan konduksi atau pengelasan lubang kunci, tergantung pada jendela proses yang memenuhi syarat.
Komponen mana yang penting?
Setiap sistem kerja membutuhkan fungsi-fungsi di kolom "inti", bahkan ketika beberapa fungsi tersembunyi dalam satu kabinet. Modul opsional dipilih hanya jika modul tersebut memecahkan masalah sambungan, kualitas, atau otomatisasi yang telah ditentukan.
| Subsistem | Status | Apa yang dikendalikannya | Bukti untuk diminta |
|---|---|---|---|
| Sumber laser + elektronika daya | Core | Daya optik yang tersedia, modulasi, karakteristik berkas, dan diagnostik sumber. | Output terukur, mode operasi, antarmuka, garansi, dan dokumentasi layanan. |
| Kepala pengiriman + pemrosesan berkas | Core | Transmisi berkas cahaya, posisi fokus, perilaku titik fokus, dan perlindungan rangkaian optik. | Peringkat kepala, konfigurasi fokus, strategi jendela pelindung, dan perutean serat yang disetujui. |
| Gerakan, panduan + pemasangan | Core | Posisi relatif, kecepatan gerak, sudut obor, celah sambungan, dan pengulangan. | Jangkauan, akurasi/pengulangan jika relevan, konsep perlengkapan, dan tahan terhadap siklus kering. |
| Kontrol + HMI | Core | Resep, pengaturan waktu, input/output, izin, alarm, logika kondisi aman, dan data produksi. | Narasi kontrol, level pengguna, riwayat alarm, metode pencadangan, dan daftar integrasi. |
| Pendinginan + utilitas | Core | Suhu, aliran, kualitas daya, dan lingkungan operasi yang diizinkan. | Jadwal utilitas, spesifikasi pendingin, beban panas, batas lingkungan sekitar, dan alarm. |
| Gas pelindung + pengendalian asap | Core | Atmosfer pengelasan, kebersihan optik, perilaku asap, dan pengendalian paparan pekerja. | Pengujian spesifik material, pengaturan gas/nosel, dan penilaian risiko ekstraksi. |
| Arsitektur keselamatan | Core | Radiasi yang dapat diakses, akses, pengamanan, respons darurat, dan batas layanan. | Penilaian risiko, klasifikasi, informasi sirkuit keselamatan, dan petunjuk pengoperasian. |
| Pengumpanan kawat, pelacakan sambungan + pemantauan | Tergantung aplikasi | Akomodasi celah, koreksi jalur, kontrol loop tertutup, dan bukti kualitas. | Pengujian sampel representatif, studi kesalahan deteksi, dan rencana perawatan/bahan habis pakai. |
Sumber laser menciptakan sesuatu yang dapat digunakan. berkas proses.
Sumber yang tepat adalah sumber yang menciptakan jendela proses yang stabil dan terkontrol untuk material, sambungan, dan target produksi yang sebenarnya—bukan hanya daya watt tertinggi yang tersedia.
Apa yang ditentukan oleh sumber tersebut
- Panjang gelombang: mempengaruhi kompatibilitas optik dan perilaku penyerapan material.
- Daya yang tersedia: menetapkan anggaran energi, tetapi tidak dengan sendirinya menjamin penetrasi.
- Karakteristik berkas cahaya: mempengaruhi titik fokus dan distribusi energi.
- Modulasi: Mengontrol bagaimana output optik berubah selama mulai, berhenti, dan bergerak.
- Diagnostik: mendukung deteksi kesalahan, catatan layanan dan proses.

Prinsip laser serat
Suatu sumber memiliki arsitektur optik dan listriknya sendiri sebelum berkas cahaya mencapai kepala pengelasan.
Alex-engraver / Wikimedia Commons, CC0.Mengapa pemilihan sumber tidak dapat direduksi menjadi bagan ketebalan?
Kecepatan penetrasi dan pergerakan juga bergantung pada jenis sambungan, paduan, kondisi permukaan, posisi fokus, ukuran titik, osilasi berkas, perisai, pendinginan panas, dan kriteria penerimaan. Bagan "1,500 W sama dengan ketebalan tertentu" dapat menjadi hipotesis awal untuk satu mesin, tetapi bukan jaminan yang dapat diterapkan secara umum.
Mintalah pemasok untuk menunjukkan mutu material, geometri sambungan, ketebalan, orientasi, dan uji kualitas yang sama yang penting bagi produksi Anda—bukan hanya lapisan yang menarik secara visual pada sampel logam yang tidak relevan.
Arah pancaran sinar dan kepala pengelasan menentukan apa yang mencapai sambungan.
Jalur pengiriman mengangkut berkas cahaya; kepala pemrosesan mengkondisikan dan memfokuskannya. Kepala tersebut juga dapat menambahkan goyangan, gas, panduan kawat, penglihatan koaksial, perlindungan pancaran silang, atau sensor proses.

Kepala pemrosesan sebagai titik integrasi
Komponen optik, nosel, sensor, dan antarmuka mekanis harus tetap sejajar, bersih, dan stabil secara termal.
Pipimaru / Wikimedia Commons, CC BY-SA 3.0.Di dalam atau di sekitar kepala pengelasan
- Optik kolimasi mengubah berkas cahaya yang diterima menjadi jalur optik yang terkontrol.
- Optik pemfokus Buat geometri fokus yang dibutuhkan pada benda kerja.
- Jendela pelindung melindungi optik bernilai tinggi dari cipratan dan kontaminasi.
- Pemindai goyang Menggerakkan titik tersebut dalam pola tertentu ketika proses membutuhkan zona interaksi yang lebih luas.
- Nosel dan jalur gas Memberikan perlindungan atau aliran proteksi optik di dekat proses.
- Pemandu kawat memposisikan kawat pengisi relatif terhadap balok dan sambungan.
- Port kamera atau sensor mendukung penyelarasan, pemantauan, atau pengukuran.
IPG mencatat bahwa kepala pengelasan industri dapat mengintegrasikan pengukuran pengelasan secara real-time; Laserline mencantumkan kamera dan pirometer di antara tambahan optik pemrosesan yang tersedia. Contoh-contoh ini menunjukkan mengapa kepala tersebut harus ditentukan sebagai antarmuka sistem dan bukan sebagai dudukan lensa generik.
Gerakan dan penjepitan merupakan bagian dari mesin las.
Balok yang stabil tidak dapat mengimbangi celah yang bergerak, sambungan yang letaknya kurang tepat, atau pembuangan panas yang tidak konsisten. Dalam banyak proyek, konsep perlengkapan dan pergerakan menentukan apakah pengelasan laboratorium yang menjanjikan dapat menjadi proses produksi yang dapat diulang.
Gerakan yang dipandu tangan
Operator mengontrol kecepatan gerak, jarak antar komponen, sudut, dan jalur. Pelatihan, desain nosel, akses fisik, dan dukungan kerja menjadi komponen sistem yang penting.
Sumbu linier atau CNC
Berguna untuk jalur yang berulang dan perlengkapan khusus. Rentang sumbu, akselerasi, manajemen kabel, dan sinkronisasi harus sesuai dengan pengelasan.
Robot atau cobot
Menambah jangkauan dan pemrograman jalur yang fleksibel, tetapi juga membutuhkan peralatan, integrasi keselamatan, perencanaan tabrakan, dan manajemen kabel proses.
Perlengkapan + kontrol sambungan
Menemukan bagian-bagian, mengatur celah dan distorsi, menghantarkan panas, dan menjaga akses untuk gas, kawat, dan ekstraksi.
Sumber, kepala, gerakan, dan perlengkapan harus dioperasikan secara bersamaan. Pengujian laser pada sampel terpisah tidak memvalidasi pemuatan komponen, penjepit, akses, urutan, distorsi, atau waktu siklus.
Sistem pendukung menjaga agar pengelasan tetap stabil dan tempat kerja terkendali.
Kontrol, pendinginan, gas, dan ekstraksi terkadang dianggap sebagai aksesori. Namun dalam praktiknya, hal-hal tersebut menentukan pengulangan, waktu operasional, kebersihan optik, dan pengoperasian yang aman.
Sistem kontrol, HMI, dan manajemen resep.
Lapisan kontrol mengkoordinasikan pengaktifan laser, perintah daya, gerakan, aliran awal/akhir gas, pengumpanan kawat, interlock, alarm, dan I/O produksi. Implementasi yang kuat memisahkan resep operator dari pengaturan layanan, mencatat kesalahan penting, dan menyediakan proses pencadangan/pemulihan yang tervalidasi.
- Tentukan siapa yang dapat memilih, mengedit, menyetujui, dan mengekspor resep.
- Konfirmasikan perilaku aman ketika sensor, pasokan gas, sirkuit pendingin, atau tautan komunikasi mengalami kegagalan.
- Petakan I/O eksternal sebelum diintegrasikan dengan robot, perlengkapan, konveyor, atau sistem MES.
- Jangan menerima tangkapan layar HMI sebagai bukti bahwa fungsi keselamatan telah divalidasi.
Pendinginan dan pengendalian lingkungan
Sumber laser, kepala pemrosesan, dan elektronik memiliki persyaratan suhu dan aliran yang telah ditentukan. Beberapa sistem kompak didinginkan dengan udara; yang lain memerlukan pendingin air khusus atau sirkuit pendingin pabrik. Pilihan yang tepat berasal dari spesifikasi beban panas, kualitas air, lingkungan sekitar, dan siklus kerja dari pabrikan—bukan aturan universal "di bawah atau di atas 1 kW".
Gas pelindung, aliran silang, dan udara proses.
Gas proses dapat melindungi logam cair, memengaruhi perilaku semburan gas, dan membantu melindungi optik, tetapi satu jenis gas dan satu laju aliran tidak tepat untuk setiap paduan, nosel, dan pengelasan. TWI membedakan perlindungan pengelasan, pengendalian plasma, dan pengendalian semburan gas sebagai fungsi yang berbeda. Oleh karena itu, jenis gas, geometri pengiriman, dan laju aliran harus disesuaikan dengan material dan susunan kepala nosel.
Ekstraksi dan penyaringan asap
Pengelasan laser dapat menghasilkan kontaminan di udara yang berasal dari logam dasar, lapisan, oli, pelapis, dan bahan pengisi. Penangkapan kontaminan harus dirancang berdasarkan penilaian bahaya material dan jalur sebaran kontaminan yang sebenarnya. OSHA menetapkan persyaratan pembuangan lokal dan ventilasi mekanis untuk kondisi pengelasan dan logam tertentu; ekstraksi tidak boleh mengganggu pelindung atau mengarahkan kontaminasi ke optik.
Arsitektur keselamatan adalah subsistem mesin—bukan sepasang kacamata.
Laser pengelasan industri umumnya mengandung atau memancarkan radiasi Kelas 4. Strategi perlindungan harus mencakup sinar langsung dan pantulan, api, asap, energi listrik, dan berbagai bahaya yang ada selama pengoperasian, pengaturan, dan perawatan normal.
Apa saja yang dapat termasuk dalam sistem keselamatan?
- Perumahan pelindung atau area terkontrol sesuai dengan emisi yang mudah diakses dan tugas tersebut.
- Pintu dan panel yang saling terkait terikat pada kondisi aman yang telah ditentukan.
- Kontrol kunci, indikasi emisi, dan logika pengaturan ulang Sesuai untuk kelas laser dan desain sistem.
- Penghentian berkas cahaya dan manajemen refleksi untuk setiap jalur pancaran yang kredibel.
- Arsitektur penghentian darurat terintegrasi dengan laser, gerakan, dan peralatan pendukung.
- Kontrol akses, prosedur, dan pelatihan. untuk pengoperasian, penyelarasan, pembersihan, dan perawatan.
- Pengendalian asap dan kebakaran yang spesifik untuk material tertentu berdasarkan pekerjaan sebenarnya.
Mesin balok tertutup dan balok terbuka tidaklah sama.
Kotak pelindung yang dirancang khusus dan saling terkunci dapat memungkinkan laser daya tinggi beroperasi sebagai sistem Kelas 1 selama produksi normal sambil tetap menjaga tingkat bahaya internal yang lebih tinggi selama penggunaan. Sistem genggam atau sistem khusus dengan pancaran terbuka memerlukan strategi area terkontrol dan kontrol khusus lokasi. Oleh karena itu, pernyataan "setiap mesin las laser harus terlihat seperti kotak tertutup" terlalu sederhana, tetapi "hanya kacamata pelindung saja sudah cukup" juga tidak aman.
Pedoman OSHA tentang laser membahas tentang rumah pelindung, interlock, konektor jarak jauh, dan kontrol untuk penggunaan tanpa rumah pelindung. ISO 11553-1:2020 mencakup persyaratan keselamatan radiasi laser untuk mesin pemrosesan laser.
Buat prioritas komponen tahap pertama.
Pilih skenario produksi yang paling mendekati. Ini bukan mendesain sirkuit keselamatan atau menguji kualitas pengelasan; melainkan mengidentifikasi subsistem yang membutuhkan perhatian teknik sejak dini.
Prioritaskan panduan operator dan keselamatan area terkendali.
Untuk sistem genggam dengan kemampuan pemrosesan data yang beragam, kemudahan penggunaan, pengaturan jalur serat optik, akses nosel, dukungan kerja, pelatihan, dan area yang dikendalikan laser yang telah divalidasi sama pentingnya dengan daya keluaran.
Fungsi yang sama muncul dalam kemasan yang berbeda.
Jangan membandingkan dua pemasok berdasarkan jumlah kabinet. Satu unit mungkin menggabungkan sumber, pendinginan, dan kontrol; unit lain mungkin memisahkannya untuk kemudahan perawatan atau integrasi sel.
Tukang las laser genggam
Biasanya, paket ini mencakup sumber, kontrol, dan pendinginan dalam kabinet bergerak, dengan serat pemrosesan, kepala genggam, pasokan gas, dan pengumpan kawat opsional.
- Gerakan dan ergonomi operator
- Strategi keselamatan sinar terbuka
- Perlindungan serat dan kabel
- Bahan habis pakai untuk nosel, lensa, dan kawat.
Stasiun kerja tetap
Menggabungkan perlengkapan khusus dengan gerakan linier, putar, atau CNC dan dapat menggunakan wadah yang saling terkait untuk komponen yang dapat diulang.
- Rentang dan sinkronisasi sumbu
- Datum perlengkapan dan kontrol panas
- Izin resep
- Akses pemuatan sebagian dan penutup
Sel pengelasan robotik
Menambahkan kontrol robot, pengatur posisi, integrasi keselamatan, pemrograman jalur, penataan kabel, dan seringkali sistem penglihatan atau pemantauan.
- Studi jangkauan dan singularitas
- Stabilitas titik tengah alat
- Lokasi dan kalibrasi jahitan
- Otomatisasi dan I/O jalur produksi
Tambahkan kompleksitas hanya jika hal itu mampu menutup kesenjangan yang terukur.
Peralatan opsional harus mengatasi penyebab ketidakstabilan, risiko kualitas, atau tenaga kerja yang terdokumentasi. Jika tidak, hal itu dapat menambah kalibrasi, kesalahan deteksi, bahan habis pakai, dan perawatan tanpa meningkatkan kualitas pengelasan.

Geometri aplikasi mendorong integrasi.
Komponen berukuran besar atau yang berputar mungkin memerlukan pengatur posisi, pelindung khusus, dan akses khusus di sekitar kepala proses.
Barbara Nasiłowska / Wikimedia Commons, CC BY 4.0.Ketika add-on umum layak mendapatkan tempatnya
- Pengumpan kawat: mendukung penambahan bahan pengisi, penyesuaian celah sendi, atau pengendalian komposisi bila prosedur yang memenuhi syarat memerlukannya.
- Pelacak jahitan: menyesuaikan jalur ketika variasi lokasi sambungan yang terukur melebihi toleransi balok-ke-sambungan yang dapat diterima.
- Sistem penglihatan: Membantu menemukan fitur, memverifikasi pemuatan, atau memandu koreksi jalur ketika kontras dan akses sesuai.
- Monitor proses: Merekam sinyal optik, akustik, termal, atau geometris yang telah dikorelasikan dengan hasil proses yang relevan.
- Pengukuran langsung: Dapat memperkirakan penetrasi atau geometri permukaan, tetapi harus divalidasi terhadap inspeksi destruktif atau independen.
- Penanganan sebagian: Mengurangi pekerjaan non-pengelasan dan menstabilkan waktu siklus dalam produksi berulang.
Suatu sistem pemantauan baru berguna setelah sinyal, batasan, perilaku kesalahan deteksi, dan rencana reaksinya telah divalidasi untuk sambungan yang sebenarnya.
Sebuah mesin lengkap mencakup lebih dari sekadar kabinet laser.
Untuk produksi otomatis, "mesin las laser" seringkali mencakup penutup sel, robot atau sumbu, perlengkapan, ekstraksi, PLC pengaman, distribusi daya, dan antarmuka ke lini produksi yang lebih luas.

Berpikir dalam batasan sistem.
Instalasi pemotongan laser industri ini ditampilkan sebagai contoh integrasi: struktur mesin, pergerakan, penutup, ekstraksi, dan utilitas mengelilingi proses optik. Sel pengelasan membutuhkan pemikiran tingkat sistem yang sama, yang dikonfigurasi untuk penyambungan.
Metaveld BV / Wikimedia Commons, CC BY-SA 3.0.Sebutkan fungsi dan bukti—bukan sekadar daftar merek.
Penawaran harga yang bermanfaat harus menunjukkan bagaimana sistem lengkap memenuhi persyaratan sambungan, kapasitas, inspeksi, utilitas, keselamatan, dan layanan.
Jenis material, ketebalan, lapisan, sambungan, orientasi, distribusi celah, sisi yang dapat diakses, dan tingkat produksi target.
Persyaratan penetrasi, penampilan, distorsi, kekuatan, kebocoran, porositas atau metalurgi dan metode inspeksi.
Mode sumber, pengiriman berkas, peringkat kepala, pengaturan fokus, optik pelindung, dan jendela operasi yang disetujui.
Data komponen, urutan penjepitan, kontrol celah, jangkauan, pengulangan, pergantian, dan demonstrasi siklus kering.
Pasokan listrik, pendinginan, udara terkompresi, gas pelindung, ekstraksi, batas lingkungan sekitar, dan pembuangan panas.
Klasifikasi mesin, masukan penilaian bahaya, rencana perumahan atau area terkontrol, interlock, dan mode layanan.
Izin resep, alarm, antarmuka, pencadangan, ketertelusuran, kepemilikan keamanan siber, dan pengujian penerimaan.
Bahan habis pakai, perawatan pencegahan, suku cadang, dukungan jarak jauh, waktu respons, dan pelatihan operator/pemeliharaan.
Setiap komponen menimbulkan kewajiban pemeliharaan.
Harga beli yang rendah dapat menjadi mahal ketika jendela pelindung cepat terkontaminasi, komposisi kimia cairan pendingin berubah, serat dipasang dengan buruk, atau suku cadang tidak jelas. Evaluasi kemudahan perawatan sebelum dirilis ke produksi.
Sebelum setiap shift
Periksa kepala proses, indikator kondisi jendela pelindung, nosel, gas, alarm pendingin, jalur serat, perlengkapan, dan fungsi keselamatan yang dibutuhkan oleh prosedur.
Pekerjaan pencegahan yang direncanakan
Gunakan interval perawatan yang ditentukan pabrikan untuk cairan pendingin, filter, optik, koneksi, kalibrasi, dan pembersihan kabinet; lakukan penyetelan hanya dengan bukti kondisi yang terdokumentasi.
Setelah terjadi kecelakaan atau pengelasan yang tidak normal
Simpan data kesalahan, periksa keselarasan kepala, nosel, jendela, perlengkapan, dan jalur, lalu validasi ulang sebelum mengembalikan sistem ke produksi.
Batas layanan
Membuka penutup atau memintas pengaman dapat memunculkan bahaya yang tidak ada dalam pengoperasian normal. Batasi perawatan internal hanya untuk personel terlatih dan berwenang yang menggunakan prosedur yang telah disetujui.
Validasi seluruh rantai dengan komponen asli Anda.
Pengujian sampel yang bermanfaat tidak hanya membuktikan bahwa logam dapat meleleh. Pengujian ini menghubungkan sumber cahaya, kepala lampu, pengaturan fokus, kawat, gas, gerakan, perlengkapan, dan inspeksi dengan hasil yang terdokumentasi.
- Tingkat material, ketebalan, dan lapisan
- Gambar sambungan, rentang celah, dan orientasi.
- Diperlukan uji penetrasi atau uji penerimaan.
- Target jumlah suku cadang per shift dan kebutuhan pergantian
- Ketersediaan daya listrik, gas, dan ekstraksi.
- Preferensi genggam, tetap, atau robotik
Pertanyaan yang Sering Diajukan (FAQ) tentang komponen mesin las laser
Jawaban langsung untuk pembeli, operator, dan teknisi integrasi.
Apa saja komponen utama mesin las laser?
Fungsi utamanya meliputi sumber laser dan elektronika daya, pengiriman berkas laser, kepala pengelasan, panduan gerak atau operator, perlengkapan, kontrol, pendinginan, gas pelindung/proses, ekstraksi asap, infrastruktur listrik, dan arsitektur keselamatan laser. Pengumpanan kawat, pelacakan, dan pemantauan bergantung pada aplikasinya.
Apakah sumber laser merupakan komponen terpenting?
Tidak ada satu komponen pun yang menjamin hasil pengelasan yang baik. Sumber energi menyediakan energi optik, tetapi konfigurasi kepala las, fokus, gerakan, kesesuaian sambungan, gas, pendinginan, kontrol, dan keselamatan menentukan apakah energi tersebut menjadi proses yang stabil dan dapat digunakan.
Mengapa mesin las laser serat optik membutuhkan sistem pengiriman berkas sinar?
Berkas cahaya harus merambat dari sumber ke kepala pemrosesan dengan kehilangan yang terkontrol dan tanpa kondisi yang tidak aman atau merusak. Banyak sistem serat optik industri menggunakan serat proses dan konektor sebagai bagian dari jalur optik tertutup.
Apa yang ada di dalam kepala pengelasan laser?
Tergantung pada modelnya, sebuah kepala dapat berisi optik kolimasi dan pemfokusan, jendela pelindung, pemindai berkas, nosel, jalur gas, pemandu kawat, kamera, dan antarmuka pemantauan proses.
Apakah setiap mesin las laser membutuhkan pendingin air?
Tidak. Arsitektur pendinginan bergantung pada sumber, kepala, desain kabinet, siklus kerja, dan kondisi lingkungan. Beberapa mesin kompak menggunakan pendinginan udara, sementara sistem lain menentukan pendinginan air atau pendingin industri. Ikuti persyaratan utilitas pabrikan yang sebenarnya.
Apakah pengumpan kawat merupakan komponen standar pada mesin las laser?
Hal ini umum tetapi tidak universal. Pengelasan autogenik tidak menggunakan kawat pengisi. Tambahkan pengumpan kawat ketika sambungan yang memenuhi syarat membutuhkan pengisi untuk mengakomodasi celah, geometri manik las, komposisi, atau pengendalian retak.
Apakah semua mesin las laser memerlukan penutup pengaman?
Mereka membutuhkan strategi keselamatan yang sesuai dengan radiasi yang dapat diakses dan tugas yang dilakukan. Sel otomatis dapat menggunakan penutup yang saling terkunci; sistem sinar terbuka memerlukan area yang dikendalikan laser dan kontrol spesifik lokasi lainnya. Operasi normal dan perawatan internal dapat memiliki klasifikasi dan bahaya yang berbeda.
Apa yang dikelola oleh sistem kontrol?
Sistem ini dapat mengkoordinasikan keluaran laser, gerakan, gas, kawat, pengaturan waktu, resep, izin, alarm, input/output produksi, dan respons terhadap kesalahan. Fungsi keselamatan dapat menggunakan arsitektur kontrol berperingkat keselamatan yang terpisah atau terintegrasi.
Bagaimana pemantauan proses meningkatkan pengelasan laser?
Pemantauan dapat memberikan sinyal yang berkaitan dengan gumpalan asap, kolam lelehan, suhu, keselarasan, atau geometri pengelasan. Hal ini hanya meningkatkan pengendalian setelah sinyal dan ambang batas tersebut divalidasi terhadap bukti kualitas pengelasan yang relevan.
Apa yang harus saya periksa sebelum membeli mesin las laser?
Tinjau contoh pengelasan yang representatif, uji penerimaan, peringkat komponen, utilitas, konsep perlengkapan, waktu siklus, arsitektur keselamatan, antarmuka kontrol, bahan habis pakai, akses pemeliharaan, suku cadang, pelatihan, dan respons layanan.
Sumber yang digunakan untuk memverifikasi penjelasan sistem
- ISO 11553-1: 2020 — Keamanan mesin: persyaratan keselamatan laser untuk mesin pengolahan laser; edisi dikonfirmasi pada tahun 2025.
- IEC 60825-1: 2014 — Klasifikasi produk laser dan persyaratan produsen.
- Manual Teknis OSHA, Bagian III, Bab 6 — klasifikasi laser, wadah, interlock, dan pertimbangan area terkontrol.
- OSHA 29 CFR 1910.252 — ventilasi pengelasan, APD, dan pengendalian asap terkait material.
- IPG Photonics: Kepala Pengelasan Laser — konfigurasi kepala modular dan integrasi pengukuran pengelasan.
- IPG Photonics: Pengukuran Pengelasan Laser Waktu Nyata — pengukuran inline terintegrasi dengan laser dan pengiriman sinar.
- Laserline: Pemrosesan Optik — pembentukan berkas cahaya, optik pengelasan, kamera, dan tambahan pirometer.
- TWI: Perisai gas, pengendalian plasma dan semburan — fungsi gas proses yang berbeda dalam pengelasan laser.
- TWI: Pemantauan kualitas pengelasan dalam proses — sinyal sensor dan ketidaksempurnaan proses yang ditimbulkan dalam uji coba pengelasan laser/hibrida.