

Berapakah Kecepatan Khasnya? Pengelasan Laser?
Kecepatan pengelasan laser dapat berkisar dari jauh di bawah 1 m/menit dalam pekerjaan yang menuntut kedalaman atau yang dipandu secara manual hingga 10 m/menit dan lebih dalam aplikasi penampang tipis atau kecerahan tinggi yang sangat terkontrol. Tidak ada satu kecepatan "normal" pun: material, ketebalan, kepadatan daya, geometri sambungan, gerakan sinar, bahan pengisi, kesesuaian, dan penampang yang dibutuhkan menentukan rentang kecepatan yang dapat digunakan.

Energi garis nominal hanyalah permulaan. Ukuran titik, fokus, penyerapan, profil berkas, dan kondisi sambungan menentukan apa yang sebenarnya dialami material tersebut.
Gambar: Krorc / Wikimedia Commons , CC BY-SA 3.0.
Kesimpulan kecepatan praktis
Mulailah dengan rentang bukti spesifik material dan sambungan. Kemudian, tentukan kecepatan tercepat yang masih memenuhi persyaratan penetrasi, fusi, geometri, penampilan, dan mekanis atau kebocoran pada toleransi produksi sebenarnya.
Nilai tengah menyembunyikan sensitivitas. Tetapkan batas kecepatan minimum, nominal, dan maksimum sambil menjaga variabel lain yang tercatat tetap terkendali.
Pada daya laser tetap, peningkatan kecepatan gerak maju mengurangi energi nominal yang diberikan per milimeter sambungan.
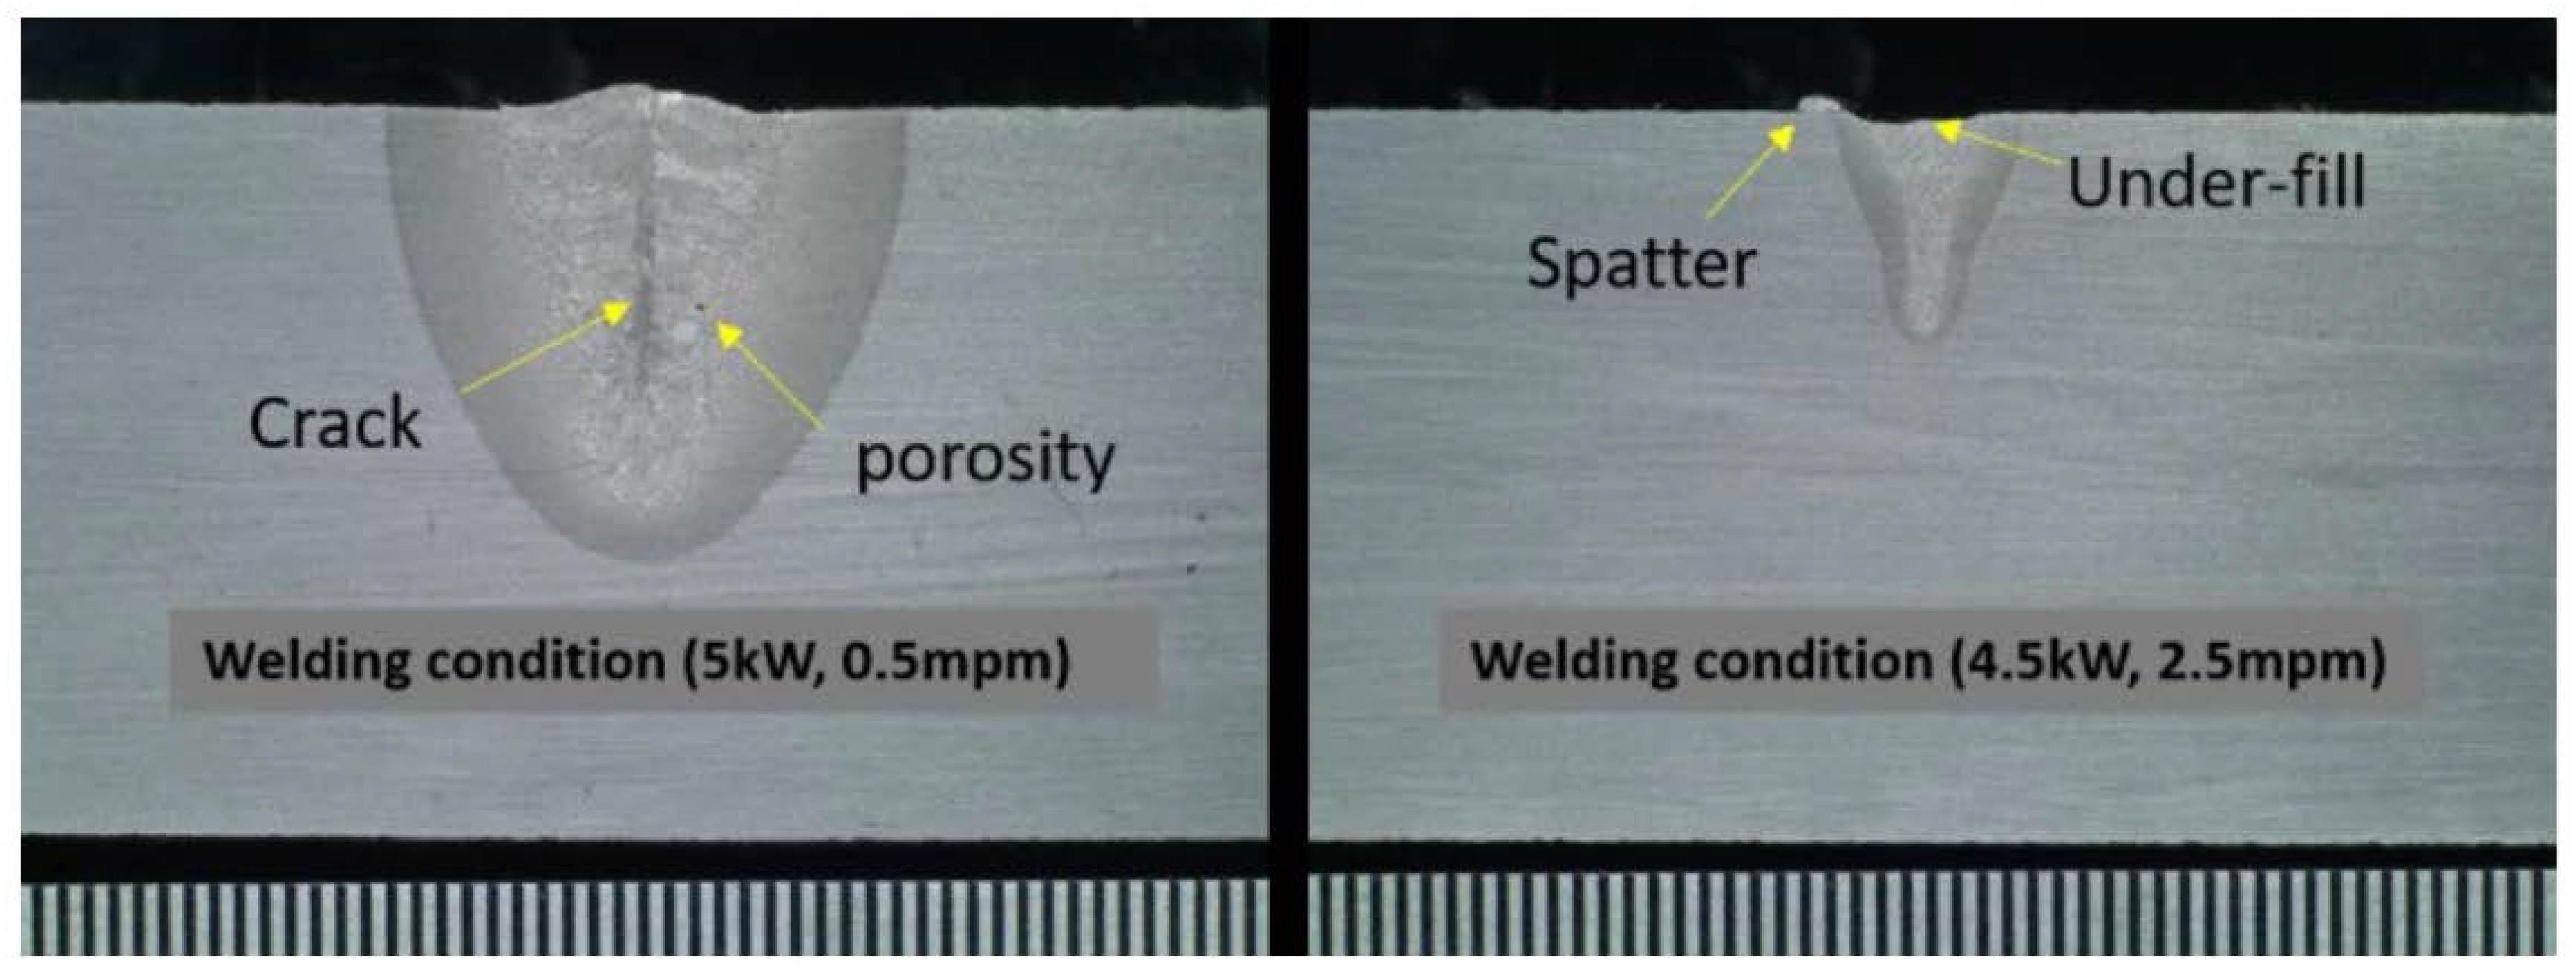
Kecepatan pengecoran yang lebih tinggi dapat menurunkan hasil yang diterima karena menyebabkan pengisian yang kurang sempurna, kurangnya fusi, percikan, porositas, atau inspeksi dan pengerjaan ulang tambahan.
Lapisan atas yang bersih tidak dapat membuktikan penetrasi atau lebar antarmuka. Verifikasi fitur yang membuat sambungan berfungsi.
Rentang kecepatan apa yang muncul dalam bukti pengelasan laser nyata?
Cara paling bermanfaat untuk menjawab pertanyaan "berapa kecepatan pengelasan laser yang umum?" adalah dengan membandingkan aplikasi yang telah didokumentasikan dengan semua kondisi di sekitarnya. Kecepatan hanya menjadi bermakna jika dikaitkan dengan jenis material, ketebalan atau kedalaman target, jenis sambungan, daya laser, profil titik atau pancaran, fokus, dan hasil yang diterima.
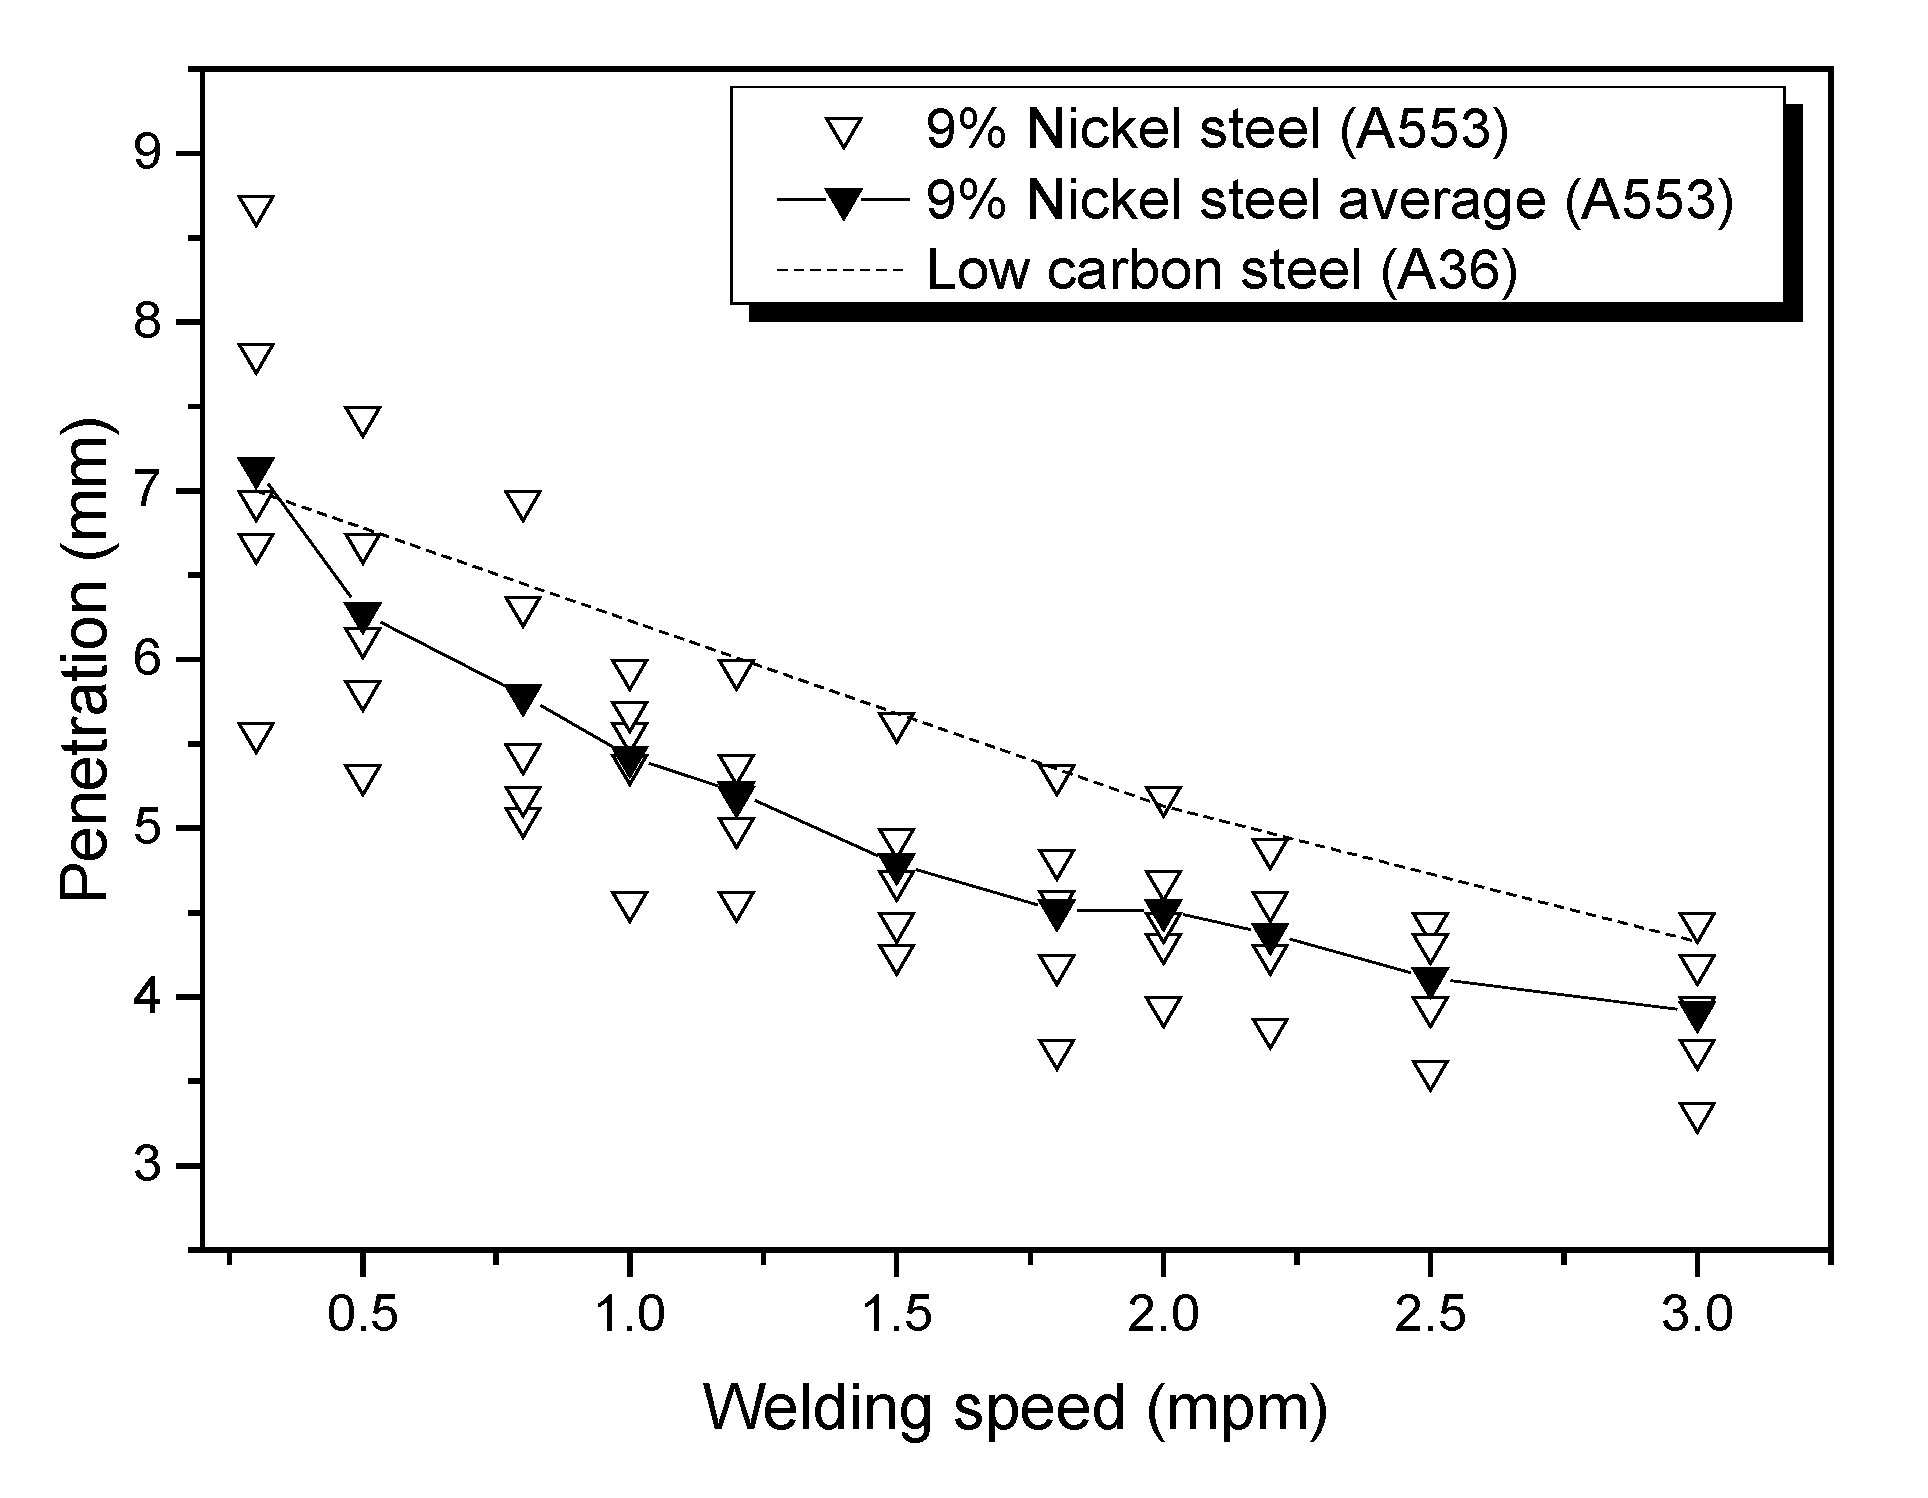
Sebagai contoh, sebuah studi pengelasan bead-on-plate yang ditinjau oleh rekan sejawat pada baja ASTM A553-1 setebal 15 mm sengaja menguji kecepatan dari 0.3 hingga 3.0 m/menit pada daya 3-5 kW. Itu adalah matriks eksperimental, bukan klaim bahwa setiap titik menghasilkan sambungan yang dapat diterima. Sebaliknya, catatan aplikasi Coherent melaporkan kecepatan 12 m/menit pada kedalaman pengelasan 1 mm pada tembaga menggunakan laser mode cincin yang dapat disesuaikan dengan daya 4 kW. Kedua angka tersebut valid dalam konteksnya masing-masing; tidak satu pun yang merupakan pengaturan umum untuk mesin lain.
Interpretasi penyaringan yang bermanfaat
Untuk perencanaan awal, kecepatan di bawah 1 m/menit sering menandakan bagian yang lebih dalam, kepadatan daya yang tersedia lebih rendah, pengendapan bahan pengisi, geometri yang sulit, atau kontrol manual. Kisaran 1-5 m/menit sering muncul dalam pekerjaan pengembangan industri. Kecepatan 5-12 m/menit terjadi pada aplikasi lembaran tipis, sistem penggerak, jarak jauh, dan tembaga yang terkontrol dengan baik dengan pengiriman sinar yang sesuai. Nilai yang jauh lebih tinggi dimungkinkan dalam proses foil dan pemindai khusus, tetapi aplikasi tersebut tidak boleh menentukan ekspektasi untuk pengelasan lembaran logam genggam.
| Aplikasi yang dipublikasikan | Material / geometri | Kondisi laser | Kecepatan yang dilaporkan | Bagaimana cara menafsirkannya? |
|---|---|---|---|---|
| Percobaan baja nikel 9% | Sampel uji bead-on-plate ASTM A553-1 15 mm | Laser serat optik 3-5 kW; fokus tetap; pelindung nitrogen. | Matriks uji 0.3-3.0 m/menit | Menunjukkan bagaimana penetrasi dan geometri manik berubah di seluruh matriks penelitian terkontrol; tidak setiap titik uji bebas dari cacat. |
| Contoh penelitian AISI 304 | Spesimen manik-manik di atas pelat baja tahan karat 4 dan 6 mm | Laser cakram 1-3 kW; titik fokus 200 µm; pengaturan pelindung tetap. | Contoh 0.5-2.0 m/menit | Menunjukkan bahwa kombinasi daya dan kecepatan - bukan hanya ketebalan - menghasilkan penetrasi sebagian atau penuh. |
| Bodi aluminium polos | Aplikasi tumpang tindih aluminium 0.8 mm 5xxx-hingga-6xxx | Berkas serat cincin/inti yang dapat disesuaikan; tanpa pengisi. | 5 m / mnt | Hasil uji laboratorium untuk kombinasi distribusi berkas dan paduan tertentu. |
| Sistem penggerak baja karbon rendah | Pengujian komponen roda gigi/sistem penggerak presisi tinggi | Daya total cincin/inti 2 kW dengan argon | 5 m / mnt | Hasil yang didorong oleh throughput menggunakan profil berkas yang dipilih untuk mengontrol percikan dan HAZ. |
| Uji coba mobilitas listrik tembaga | Tembaga dengan kedalaman las yang dilaporkan sebesar 1 mm. | Mode cincin dengan kecerahan tinggi 4 kW yang dapat disesuaikan | 12 m / mnt | Menunjukkan hasil yang dicapai oleh pengaturan khusus untuk sinar dan tembaga; ini bukan kecepatan umum perangkat genggam. |
Nilai yang dipublikasikan direproduksi sebagai contoh aplikasi dari sumber teknis yang tercantum di dekat akhir halaman ini. Nilai tersebut bukan rekomendasi parameter Oceanplayer atau jaminan ketebalan.
Perjalanan relatif lambat
Seringkali dikaitkan dengan kebutuhan energi yang lebih besar, perjalanan manual, akses yang sulit, pengendapan kawat, atau kepadatan daya yang terbatas. Paparan panas berlebih tetap harus diperiksa.
Wilayah pembangunan bersama
Sering ditemui dalam studi lembaran, pelat, dan komponen industri. Titik yang dapat diterima sangat bervariasi tergantung pada daya, pancaran, dan sambungan.
Wilayah dengan throughput tinggi
Dimungkinkan dalam aplikasi yang tipis, presisi, atau khusus dengan posisi yang stabil, pengiriman berkas yang sesuai, dan kepadatan daya yang memadai.
Wilayah proses khusus
Proses jarak jauh, pemindaian, foil, atau pembentukan berkas tingkat lanjut dapat menghasilkan hasil yang lebih tinggi. Kemampuan gerak saja tidak membuktikan kualitas pengelasan.
Konversikan kecepatan perjalanan menjadi Energi jalur dan waktu siklus.
Kalkulator ini melakukan konversi satuan dan perhitungan perencanaan daya tetap. Kalkulator ini tidak memprediksi penetrasi, kekuatan, ketebalan yang diizinkan, atau prosedur pengelasan yang memenuhi syarat.
Masukkan nilai perencanaan
Gunakan kecepatan pergerakan jahitan ke depan - bukan frekuensi goyangan, kecepatan pemindai internal, atau kecepatan pemosisian ulang yang cepat.
Energi keluaran laser nominal per milimeter sebelum asumsi penyerapan atau efisiensi proses.
Pada daya tetap, kecepatan gerak yang lebih cepat biasanya mengurangi dimensi pengelasan.
Perbandingan paling sederhana adalah energi garis nominal:
Jika laser 2 kW bergerak dengan kecepatan 50 mm/s, nilai kotornya adalah 40 J/mm. Gandakan kecepatan menjadi 100 mm/s tanpa mengubah daya, dan nilainya turun menjadi 20 J/mm. Ini tidak berarti dua proses dengan 40 J/mm akan menghasilkan pengelasan yang sama: penyerapan, panjang gelombang, fokus, ukuran titik, profil berkas, jalur goyangan, perilaku lubang kunci, dan geometri sambungan mendistribusikan kembali energi tersebut.
Dalam studi ASTM A553-1 yang ditunjukkan di sini, peningkatan kecepatan mengurangi kedalaman penetrasi dan memengaruhi geometri lapisan las pada kondisi yang diuji. Arah tersebut umum terjadi pada pengaturan tetap, tetapi berkas sinar atau tingkat daya yang berbeda dapat menggeser seluruh rentang proses.
Penyerapan dan aliran panas
Reflektivitas pada panjang gelombang laser, konduktivitas termal, perilaku peleburan, lapisan, dan kimia paduan memengaruhi seberapa banyak energi insiden yang menjadi lasan yang stabil.
- Tembaga mungkin memerlukan kontrol panjang gelombang atau pancaran khusus.
- Aluminium membutuhkan pengendalian retak dan porositas.
- Jenis baja bereaksi berbeda terhadap laju pendinginan.
Volume fusi yang dibutuhkan
Kedalaman atau luas penampang yang lebih besar umumnya membutuhkan lebih banyak energi yang diberikan, tetapi ketebalan saja tidak dapat menentukan kecepatan karena desain sambungan dan kepadatan daya dapat mengubah target.
- Penetrasi penuh vs penetrasi sebagian
- operan tunggal vs operan ganda
- Persyaratan lebar akar dan tenggorokan
Temukan, fokuskan, dan buat profilnya.
Pusat dengan kecerahan tinggi, berkas melingkar, titik yang tidak fokus, atau jalur goyangan menciptakan distribusi intensitas yang berbeda. "Daya yang sama" tidak berarti "kemampuan pengelasan yang sama."
- Posisi fokus
- Rasio inti/cincin
- Lebar dan frekuensi goyangan
Pemasangan dan akses jahitan
Sambungan tumpul, tumpang tindih, tepi, dan fillet memberikan perbedaan pada persyaratan balok dan fusi. Celah, ketidaksesuaian, dan variasi posisi sambungan dapat menurunkan kecepatan yang dapat digunakan.
- Kontak tepi dan celah
- Toleransi arah pancaran sinar
- Pengulangan perlengkapan
Wire menambahkan alur yang tersinkronisasi.
Pengelasan dengan bantuan kawat harus melelehkan, memposisikan, dan menggabungkan bahan pengisi sambil mempertahankan fusi tepi. Kecepatan gerak dan laju pengumpanan kawat harus dikembangkan secara bersamaan.
- Paduan kawat dan diameter
- Rasio umpan terhadap perjalanan
- Sudut panduan dan waktu mulai
Bagian tersebut mendefinisikan "cukup cepat"
Sambungan tampilan, penutup kedap udara, sambungan struktural, dan sambungan listrik tidak memiliki ambang batas penerimaan atau kecepatan optimal yang sama.
- Bagian dan penetrasi
- Kekuatan atau kelelahan
- Kebocoran, hambatan, atau penampilan

Mengapa tabel kecepatan yang hanya mengukur ketebalan dapat menyesatkan pembeli.
Sambungan tumpul 2 mm yang bertujuan untuk penetrasi penuh tidak sama dengan sambungan tumpang tindih 2 mm yang membutuhkan lebar antarmuka yang terkontrol. Fillet mungkin memerlukan tambahan ruang dan kawat. Sambungan tepi yang terlihat mungkin memprioritaskan penutup yang halus dan distorsi minimal. Target yang berbeda ini dapat menggunakan kecepatan yang berbeda pada material dasar yang sama.
Pengelasan konduksi panas menghasilkan zona leleh yang relatif dangkal dan lebih lebar tanpa lubang kunci yang berkelanjutan. Pengelasan penetrasi dalam menggunakan kapiler uap dan dapat menciptakan sambungan yang sempit dan rasio aspek tinggi. Perubahan kecepatan dapat memengaruhi stabilitas, dimensi, atau bahkan mode operasi, sehingga kecepatan harus dinilai bersama dengan kepadatan daya dan fokus.
Pertanyaan spesifik sendi
- Apakah pengelasan harus menembus sepenuhnya atau hanya mencapai antarmuka?
- Berapakah lebar root atau antarmuka minimum yang dapat diterima?
- Seberapa besar celah, ketidaksesuaian, dan kesalahan posisi sambungan yang terjadi dalam produksi?
- Apakah bahan pengisi diperlukan untuk menambah volume atau untuk keperluan metalurgi?
- Apakah tikungan, start, dan stop termasuk dalam target siklus?
Terlalu cepat dan terlalu lambat bisa keduanya mengganggu kualitas.
Kecepatan perjalanan jarang menjadi satu-satunya penyebab. Gunakan gejala-gejala tersebut untuk menyelidiki keseluruhan parameter, alih-alih hanya mengubah kecepatan secara terpisah.
Penyaluran energi yang tidak mencukupi atau tidak stabil
Berkas tersebut bergerak sebelum geometri fusi yang dibutuhkan dapat terbentuk, atau lelehan/lubang kunci tidak dapat tetap stabil pada daya dan distribusi berkas yang dipilih.
- Penetrasi atau lebar antarmuka yang tidak memadai
- Kegagalan fusi intermiten
- Lapisan tipis dan pengisian kurang
- Profil permukaan yang bergelombang atau tidak stabil
- Penggabungan filler yang buruk
- Hasil uji kebocoran, kekuatan, atau ketahanan yang gagal
Paparan panas lokal yang berlebihan
Sambungan tersebut menerima lebih banyak energi nominal per milimeter dan genangan lelehan dapat menjadi terlalu besar atau tetap panas lebih lama daripada yang dapat ditoleransi oleh produk.
- Lebar atau penetrasi yang berlebihan
- Kebocoran atau akar yang kendur
- Distorsi dan peningkatan jejak termal
- Penguapan, percikan, atau porositas yang lebih tinggi pada beberapa material.
- Pertumbuhan intermetalik yang berlebihan pada sambungan berbeda jenis logam
- Warna panas yang tidak diinginkan atau kerusakan permukaan
Identifikasi dan uji mode kegagalannya.
Gambar penelitian ini mendokumentasikan berbagai cacat dalam satu material dan parameter yang telah ditentukan. Pelajarannya bukanlah bahwa satu kecepatan selalu menyebabkan satu cacat; melainkan bahwa rentang proses harus dikaitkan dengan bukti nyata.
Kim dkk., Logam 2020, CC BY 4.0 ->Arsitektur mesin mengubah kecepatan yang dapat digunakan.
Pengelasan laser genggam bergantung pada postur operator, penglihatan, akses sambungan, sudut pistol, dan kemampuan untuk mempertahankan pergerakan maju yang konsisten. Mesin mungkin mampu melakukan proses dengan kecepatan lebih tinggi daripada yang dapat dipertahankan operator secara aman dan berulang kali pada perakitan sebenarnya. Karena alasan ini, sampel uji lurus dapat melebih-lebihkan kecepatan produksi.
Robot atau cobot pengelasan dapat mengulangi jalur yang diprogram dan mengkoordinasikan awal, akhir, tikungan, dan pengumpanan kawat. Keuntungannya bukan hanya kecepatan gerak yang lebih cepat. Kemampuan pengulangan memungkinkan pengoperasian lebih dekat ke batas kecepatan maksimum yang telah diverifikasi sambil mendokumentasikan gerakan yang sama dari satu bagian ke bagian lainnya.
Pengelasan pemindai jarak jauh menggerakkan berkas sinar dengan cepat menggunakan cermin melintasi area kerja. Hal ini dapat mengurangi waktu henti antar sambungan dan mendukung kecepatan proses yang tinggi, terutama pada bagian yang tipis dan sangat berulang. Namun, kecepatan reposisi pemindai dan kecepatan pengelasan yang memenuhi syarat masih memiliki nilai yang berbeda.
Laser serat optik tidak secara otomatis berarti "tercepat".
Laser solid-state modern yang dihantarkan melalui serat optik efisien, ringkas, dan sangat cocok untuk otomatisasi, tetapi kecepatan pengelasan berasal dari interaksi optik dan material yang lengkap. Panjang gelombang, kecerahan, ukuran titik, bentuk berkas, penyerapan material, dan stabilitas proses dapat lebih penting daripada label sumber generik. Sumber hijau, biru, mode cincin, atau mode tunggal mungkin mengungguli berkas multimode inframerah standar dalam tugas pengelasan tembaga tertentu, sementara sambungan lain mungkin lebih menyukai arsitektur yang berbeda.
Jumlah suku cadang yang diterima per jam adalah metrik produktivitas yang sebenarnya.
Pengelasan sambungan sepanjang 600 mm dengan kecepatan 3 m/menit membutuhkan waktu penyinaran 12 detik. Dua sambungan membutuhkan 24 detik. Jika pemuatan, penjepitan, penempatan ulang, dan pembongkaran menambah 30 detik, siklus bagian ideal sudah mencapai 54 detik sebelum kehilangan waktu untuk inspeksi, pemeliharaan, dan ketersediaan. Kalkulator di atas membuat perbedaan ini terlihat jelas.
Meningkatkan kecepatan gerak dari 3 menjadi 4 m/menit hanya menghemat enam detik waktu penyinaran untuk dua sambungan 600 mm. Jika perubahan tersebut meningkatkan tingkat penolakan atau pengerjaan ulang, kecepatan yang lebih tinggi dapat mengurangi hasil produksi. Sebaliknya, pemasangan, pelacakan sambungan, atau penanganan yang lebih baik dapat meningkatkan hasil produksi tanpa mengubah parameter pengelasan.
Ukur tiga lapisan kecepatan
- Kecepatan perjalanan: pergerakan balok ke depan selama pengelasan.
- Kecepatan siklus: Jumlah bagian yang diselesaikan per jam termasuk penanganan dan penempatan ulang.
- Output yang diterima: jumlah suku cadang yang sesuai per shift setelah inspeksi, barang rusak, dan pengerjaan ulang.

Buat jendela kecepatan di delapan langkah terkontrol.
Tujuannya bukanlah kupon tunggal yang paling cantik. Yang dimaksud adalah rentang harga operasional yang dapat diulang, dari bawah ke atas, yang mampu bertahan terhadap variasi nyata dan memenuhi kriteria penerimaan produk.
Definisikan sendi
Catat jenis material, ketebalan, lapisan, gambar sambungan, panjang las, celah, dan kondisi perlengkapan.
Definisikan penerimaan
Tetapkan target penetrasi, lebar antarmuka, tenggorokan, penampilan, distorsi, kekuatan, kebocoran, atau resistansi terlebih dahulu.
Kunci optiknya
Catat panjang gelombang, profil pancaran, ukuran titik, fokus, sudut, dan goyangan atau jalur pemindai.
Pilihlah pusat yang aman.
Gunakan bukti yang sebanding atau pengalaman laboratorium aplikasi untuk memilih pasangan daya-kecepatan awal yang konservatif.
Ubah satu variabel
Sesuaikan kecepatan sambil menjaga kondisi lain yang tercatat tetap konstan; jangan menyetel semuanya secara bersamaan.
Periksa bagian dalamnya
Bagian dimulai, pergerakan stabil, tikungan, dan berhenti. Tambahkan pengujian mekanis, elektrik, NDT, atau kebocoran yang diperlukan.
Tantangan toleransi
Ulangi pada jarak minimum dan maksimum, bagian lot, orientasi, operator, dan suhu produksi.
Rilis dengan batasan
Catat kecepatan nominal, rentang yang diizinkan, alarm, frekuensi inspeksi, dan respons terhadap penyimpangan.
Kecepatan tinggi dapat mengendalikan distorsi dan perubahan warna, tetapi pelacakan dan kesesuaian jahitan menentukan apakah fusi tetap berkesinambungan.
Kecepatan harus dikembangkan dengan mempertimbangkan distribusi berkas sinar, pemilihan paduan, sensitivitas terhadap retakan, kondisi permukaan, dan pengendalian porositas.
Konduktivitas tinggi dan penyerapan yang bergantung pada panjang gelombang menjadikan kecerahan sumber, bentuk berkas, dan stabilitas sebagai faktor utama dalam menentukan kecepatan yang dihasilkan.
Kecepatan gerak harus diselaraskan dengan volume kawat, posisi, peleburan, dan lebar fillet yang dibutuhkan - bukan hanya penetrasi.
Target siklus, percikan, partikel, HAZ, dan penetrasi yang berulang dapat memengaruhi keputusan pembentukan dan pemantauan berkas sinar.
Integritas kebocoran, start dan stop mungkin lebih penting daripada kecepatan garis lurus nominal; kualifikasi seluruh jalur tertutup.
Ubah siklus target menjadi sebuah Uji coba pengelasan yang memenuhi syarat.
Kirimkan data material, ketebalan, gambar sambungan, rentang celah, panjang jahitan, target jumlah bagian per jam, dan metode penerimaan. Oceanplayer dapat membantu merencanakan perbandingan sampel daya, kecepatan, goyangan, dan pengumpanan kawat pada bagian-bagian representatif.
Pengelasan laser terkait sumber daya
Kalkulator Masukan Panas Pengelasan
Bandingkan daya dan kecepatan maju melalui energi saluran bruto dan perkiraan masukan panas.
Perencanaan kawat pengisiKalkulator Kecepatan Umpan Kawat
Hubungkan kecepatan perjalanan, volume sambungan, dan pengiriman kawat sebelum kualifikasi kupon.
Panduan peralatanMesin Las Laser Genggam
Tinjau kembali pertimbangan daya, pendinginan, pengumpanan kawat, aplikasi, dan pengujian sampel.
Validasi prosesPengujian Pengelasan Sampel
Konfirmasikan penetrasi, tampilan, distorsi, dan waktu siklus sebenarnya pada material Anda.
Jawaban mengenai kecepatan pengelasan laser.
Gunakan jawaban-jawaban ini untuk menafsirkan nilai-nilai yang dipublikasikan dan mempersiapkan uji parameter yang dapat dipertanggungjawabkan.
Berapakah kecepatan pengelasan laser yang umum?
Banyak diskusi industri berkisar antara 1-10 m/menit, tetapi ini hanyalah rentang perencanaan yang luas. Contoh yang dipublikasikan di halaman ini mencakup rentang 0.3-12 m/menit dengan berbagai material, daya, profil pancaran, dan target kualitas. Nilai yang memenuhi syarat harus berasal dari sambungan aktual.
Seberapa cepat mesin las laser genggam dapat bergerak?
Kecepatan pemotongan manual yang dapat diulang bergantung pada gerakan operator, material, ketebalan, kesesuaian sambungan, akses, daya, goyangan, kawat, dan fusi yang dibutuhkan. Tingkat pemotongan sampel lurus tidak boleh dianggap sebagai kecepatan berkelanjutan di sekitar bagian produksi lengkap.
Apakah logam yang lebih tebal selalu membutuhkan pengelasan laser yang lebih lambat?
Ukuran penampang fusi yang lebih besar seringkali mengarahkan proses ke arah daya yang lebih besar atau kecepatan yang lebih rendah, tetapi ketebalan saja tidak dapat menentukan kecepatan. Kecerahan berkas, ukuran titik, fokus, jenis sambungan, target penetrasi, dan daya yang tersedia dapat mengubah hasilnya.
Apa yang terjadi jika kecepatan pengelasan laser terlalu cepat?
Kemungkinan hasilnya meliputi penetrasi yang tidak memadai, lebar antarmuka yang sempit, fusi terputus-putus, pengisian kurang, pembentukan tonjolan, perilaku lubang kunci yang tidak stabil, atau penggabungan pengisi yang tidak lengkap. Gejala pastinya bergantung pada material dan keseluruhan parameter yang digunakan.
Apa yang terjadi jika kecepatan pengelasan laser terlalu lambat?
Kecepatan yang lebih rendah meningkatkan energi nominal per milimeter pada daya tetap. Hal ini dapat meningkatkan lebar atau penetrasi las, tetapi juga dapat menyebabkan tembusan panas, penurunan akar las, distorsi, penguapan, percikan, porositas, pertumbuhan intermetalik yang berlebihan, atau efek termal yang tidak diinginkan.
Bagaimana cara mengkonversi m/menit ke mm/detik?
Kalikan m/min dengan 1000 lalu bagi dengan 60. Misalnya, 3 m/min sama dengan 50 mm/s. Kalkulator di halaman ini melakukan konversi secara otomatis.
Bagaimana cara menghitung energi garis laser nominal?
Bagilah daya laser dalam watt dengan kecepatan pergerakan maju dalam milimeter per detik. Hasilnya adalah J/mm kotor sebelum menerapkan asumsi penyerapan atau efisiensi proses. Goyangan, bentuk berkas, dan interaksi material masih memengaruhi pengelasan lokal.
Apakah nilai J/mm yang sama selalu menghasilkan hasil pengelasan yang sama?
Tidak. Energi garis bruto yang identik dapat diberikan dengan pasangan daya-kecepatan yang berbeda dan ukuran titik, profil berkas, posisi fokus, panjang gelombang, dan jalur yang berbeda. Perbedaan-perbedaan tersebut mengubah kepadatan daya, perilaku lubang kunci, aliran lelehan, dan geometri pengelasan.
Apakah laser serat selalu yang tercepat untuk pengelasan?
Tidak ada jenis sumber yang secara universal tercepat. Laser yang dipancarkan melalui serat optik banyak digunakan untuk otomatisasi kecepatan tinggi, tetapi penyerapan material, panjang gelombang, kecerahan, titik fokus, pembentukan berkas, dan stabilitas proses menentukan kecepatan yang dapat digunakan untuk sambungan tertentu.
Apakah sambungan tumpang tindih selalu lebih lambat daripada sambungan tumpul?
Tidak ada persentase universal yang berlaku. Sambungan tumpang tindih mungkin memerlukan lebar antarmuka atau kedalaman penetrasi tertentu, sedangkan sambungan tumpul mungkin memerlukan penetrasi penuh dan kontrol celah yang ketat. Bandingkan target fusi aktual dan akses optik.
Apakah pemberian kawat mengurangi kecepatan pengelasan laser?
Penggunaan kawat pengisi menghasilkan volume pengisi dan variabel yang tersinkronisasi, sehingga kecepatan gerak harus sesuai dengan peleburan dan penggabungan kawat. Hal ini dapat menurunkan laju maksimum pada satu sambungan, tetapi juga dapat mengurangi produk cacat atau memungkinkan bagian yang rawan celah untuk dilas secara produktif.
Bagaimana cara membandingkan kecepatan pengelasan laser dengan TIG atau MIG?
Bandingkan total waktu siklus bagian yang diterima pada sambungan yang sama, termasuk pemuatan, pemasangan, lintasan, penyelesaian, inspeksi, barang rusak, dan pengerjaan ulang. Pengali kecepatan gerak universal tidak menggambarkan setiap aplikasi.
Apakah tampilan permukaan dapat memastikan bahwa kecepatannya benar?
Tidak. Tutup yang halus dapat menyembunyikan penetrasi yang tidak memadai, antarmuka yang sempit, porositas, atau retakan. Gunakan penampang melintang dan metode mekanis, kebocoran, listrik, atau NDT yang dibutuhkan oleh produk.
Informasi apa yang dibutuhkan untuk rekomendasi kecepatan pengelasan laser?
Cantumkan jenis material, ketebalan, lapisan, gambar sambungan, celah terukur, panjang sambungan, posisi, bahan pengisi, penetrasi atau lebar yang diinginkan, siklus target, daya yang tersedia, dan kriteria inspeksi atau penerimaan.