


Apa itu baja lunak 1018?
1018 1045 vs
Baja 1018 adalah baja karbon rendah yang mengandung sekitar 0.15–0.20% karbon. Baja ini banyak digunakan untuk komponen mesin, komponen yang dibentuk, dan fabrikasi las. Dibandingkan dengan 1045, baja ini umumnya lebih mudah dilas dan dibentuk; 1045 menawarkan potensi pengerasan dan kekuatan yang lebih tinggi. Pilih baja ini berdasarkan kondisi stok dan beban aktual atau persyaratan keausan komponen.
Contoh stok baja; foto tidak menyebutkan jenisnya. Foto: Fornax / Wikimedia Commons , CC BY-SA 3.0 ; dipangkas agar sesuai.
Apa yang ditunjukkan oleh kode 1018?
SAE 1018 mengidentifikasi jenis baja karbon biasa. "Baja lunak" adalah deskripsi luas untuk baja karbon rendah, sehingga tidak mengidentifikasi satu material yang tepat. Gambar yang hanya menyebutkan "baja lunak" memberikan lebih banyak ruang untuk substitusi daripada gambar yang menentukan jenis, standar produk, dan kondisi pengiriman.
Tingkat mutu terutama menggambarkan komposisi kimia. Tingkat mutu tidak menunjukkan apakah batangan tersebut ditempa panas, ditarik dingin, dihilangkan tegangannya, atau diberi perlakuan panas selanjutnya. Tingkat mutu itu sendiri juga tidak menjamin kekuatan luluh, kekerasan, atau toleransi dimensi dari bagian yang sudah jadi.
Geser di dalam setiap tabel untuk membaca semua kolom.
| Elemen | Rentang atau maksimum yang dipublikasikan |
|---|---|
| Karbon, C | 0.15 – 0.20% |
| Mangan, Mn | 0.60 – 0.90% |
| Fosfor, P. | Maksimal 0.040% |
| Belerang, S | Maksimal 0.050% |
Elemen-elemen terpilih, bukan spesifikasi pembelian lengkap. Periksa spesifikasi yang berlaku dan sertifikat material dari produk tersebut. Sumber: Lembar data bright-bar Macsteel SAE 1018 dan ruang lingkup publik SAE J403.
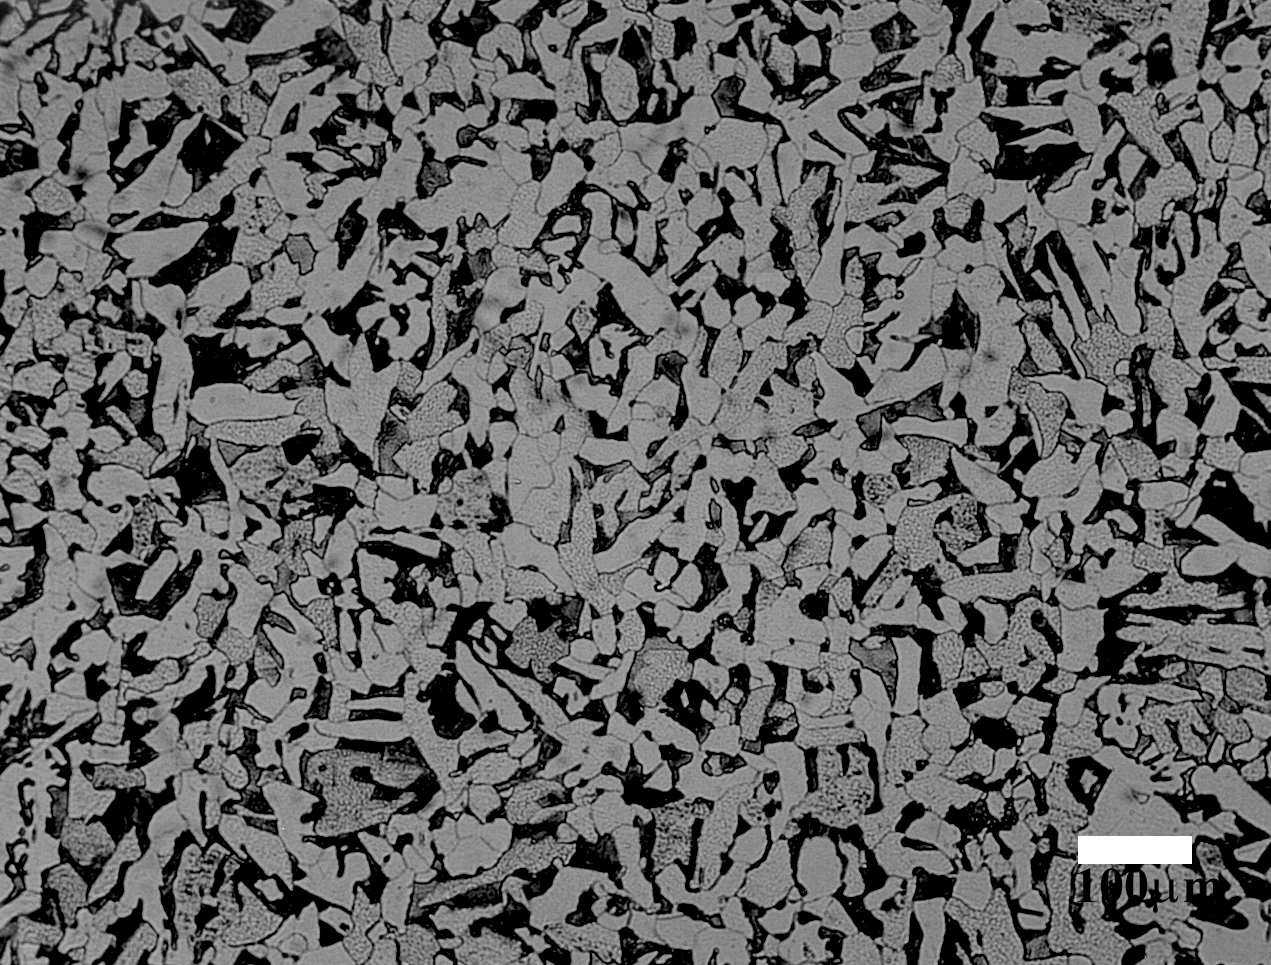
Mengapa karbon dan pengolahan sama-sama penting?
Dalam kondisi ferit-perlit konvensional, baja karbon rendah mengandung proporsi ferit yang relatif lunak dalam jumlah besar. Hal ini membantu menjelaskan mengapa baja 1018 berguna ketika suatu bagian harus dibentuk atau dikerjakan dengan mesin sebelum digunakan.
Namun, kimia hanyalah sebagian dari cerita. Penarikan dingin meningkatkan kekuatan melalui deformasi plastis. Pemanasan selanjutnya dapat mengubah kekuatan tersebut dan tegangan yang tersisa dalam material. Oleh karena itu, dua batang yang bertanda "1018" dapat dikerjakan, dibengkokkan, dan diuji secara berbeda.
Penampilan bukanlah tolok ukur mutu: baja yang tampak serupa, atau baja dengan kandungan karbon yang serupa, mungkin masih memiliki komposisi kimia dan spesifikasi yang berbeda.
Baja 1018 yang ditarik dingin dan yang ditempa panas adalah pilihan pembelian yang berbeda.
Bahan baku tempa panas merupakan titik awal ketika bagian tersebut memungkinkan lebih banyak kelonggaran pemesinan dan dimensi yang tepat sesuai pesanan kurang penting. Skala permukaan dan toleransi dimensi aktual tetap perlu diperiksa terhadap produk dan pesanan.
Bahan baku hasil penarikan dingin umumnya memberikan permukaan yang lebih bersih, dimensi yang lebih presisi, dan kekuatan yang lebih tinggi karena pengerjaan dingin. Hal ini dapat mengurangi upaya pemesinan, tetapi tegangan sisa dapat menjadi penting ketika batang panjang dipotong secara asimetris atau banyak material dihilangkan dari satu sisi.
"Cold-finished" adalah istilah yang lebih luas daripada "cold-drawn". Batang yang dibubut, digiling, atau dipoles tidak secara otomatis diperkuat dengan proses penarikan. Sebutkan proses sebenarnya dan penghilangan tegangan selanjutnya, alih-alih menggunakan "batang mengkilap" sebagai pengganti kondisi pengiriman.
Standar mutu dan produk menjawab pertanyaan yang berbeda. ASTM A108 mencakup batang baja hasil pengerjaan dingin, sedangkan ASTM A576 mencakup batang baja karbon berkualitas khusus hasil pengerjaan panas. Istilah “1018 sesuai ASTM A108, hasil pengerjaan dingin” mengkomunikasikan lebih dari sekadar “baja 1018”; istilah ini masih membutuhkan dimensi, toleransi, dan batasan sifat yang diperlukan.
Baca spesifikasi kekuatan dan kekerasan 1018 beserta ukuran dan kondisinya.
Tidak ada nilai kekuatan tunggal yang berlaku untuk semua stok 1018. Data terpilih di bawah ini menunjukkan alasannya: NESSteel menerbitkan nilai yang berbeda untuk ukuran batang dan untuk material yang ditarik dingin kemudian diberi perlakuan penghilangan tegangan suhu tinggi.
Kekuatan luluh berkaitan dengan dimulainya deformasi permanen. Kekuatan tarik adalah tegangan rekayasa maksimum yang dicapai dalam uji tarik. Baik kekuatan luluh maupun tarik bukanlah tegangan kerja yang diizinkan untuk poros atau braket tanpa penilaian desain.
Geser untuk melihat kekuatan tarik, kekuatan luluh, dan kekerasan.
| Kondisi pengiriman | Rentang ukuran yang tercantum | gaya tarik ksi (MPa) | Kekuatan hasil ksi (MPa) | Kekerasan Brinell yang tercantum |
|---|---|---|---|---|
| Tertarik dingin | 5/8–7/8 inci | 70 (483) | 60 (414) | 143 HB |
| Tertarik dingin | Lebih dari 2–3 tahun | 55 (379) | 45 (310) | 111 HB |
| Ditarik dingin, kemudian dihilangkan tegangannya pada suhu tinggi. | 5/8–7/8 inci | 65 (448) | 45 (310) | 131 HB |
| Ditarik dingin, kemudian dihilangkan tegangannya pada suhu tinggi. | Lebih dari 2–3 tahun | 50 (345) | 40 (276) | 101 HB |
Sumber: Lembar data NESSteel 1018, halaman 1. Ini adalah nilai yang dipublikasikan khusus untuk pemasok, bukan nilai minimum SAE 1018 universal atau hasil uji untuk pengiriman Anda. Konfirmasikan dasar pengujian kontraktual. 1 ksi = 1,000 psi ≈ 6.895 MPa; nilai MPa dibulatkan. 1 in = 25.4 mm.
Contoh: ukuran batang 20 mm yang sama, dua kondisi berbeda. Diameter 20 mm berada dalam kisaran 5/8–7/8 inci. Sumber tersebut mencantumkan kekuatan luluh 414 MPa untuk bahan yang ditarik dingin dan 310 MPa setelah penghilangan tegangan suhu tinggi. Ini adalah perbandingan lembar data, bukan pengujian dua batang sebenarnya. Jika desain bergantung pada kekuatan pengerjaan dingin, operasi termal selanjutnya perlu ditinjau.
Untuk perhitungan kasar, densitas baja kira-kira 7.85 g/cm³ (7,850 kg/m³), dan modulus Young sekitar 200 GPa pada suhu ruangan . Nilai-nilai baja umum ini berguna untuk perkiraan massa dan defleksi elastis; nilai-nilai ini tidak menentukan kekuatan luluh dari jenis baja tersebut. SSAB menjelaskan sifat-sifat fisik ini dan perbedaan antara kekuatan dan kekakuan.
1018 vs 1045: pilih berdasarkan persyaratan pembatas
Perbedaan kimia utamanya adalah karbon: sekitar 0.15–0.20% untuk 1018 dibandingkan 0.43–0.50% untuk 1045 dalam data pemasok yang dikutip. Karbon tambahan memberikan potensi pengerasan yang lebih tinggi pada 1045, dengan konsekuensi penurunan kemampuan pengelasan dan pembentukan. Hal ini tidak membuat setiap batang 1045 lebih kuat daripada setiap batang 1018, terlepas dari kondisinya.
Geser untuk membaca syarat dan ketentuan untuk memverifikasi setiap persyaratan.
| Persyaratan bagian | 1018 | 1045 | Apa yang harus diverifikasi |
|---|---|---|---|
| Pengelasan atau pembentukan yang signifikan | Biasanya merupakan titik awal yang lebih mudah karena kandungan karbonnya lebih rendah. | Pengelasan dan pembentukan membutuhkan perhatian lebih pada kondisi dan prosedur. | Ketebalan, tingkat kelengkungan, pengekangan sambungan, dan prosedur pengelasan. |
| Ketahanan terhadap tekukan permanen atau tekanan inti yang lebih tinggi | Mungkin memadai; kekuatan baja hasil penarikan dingin berbeda dari baja hasil penempaan panas atau perlakuan panas. | Menawarkan lebih banyak jalur menuju kekuatan yang lebih tinggi ketika kondisi ditentukan. | Persyaratan kekuatan luluh, beban kelelahan, ukuran penampang, dan sifat-sifat yang telah disertifikasi. |
| Permukaan yang tahan aus pada inti karbon yang lebih rendah. | Dapat dikarburisasi, kemudian dikeraskan, untuk kondisi tertentu. | Mungkin cocok untuk jalur pengerasan yang berbeda; ini bukan pengganti otomatis untuk bagian yang dikarburisasi sesuai spesifikasi. | Kekerasan permukaan, kedalaman lapisan efektif, sifat inti, dan batas distorsi. |
| Pengerasan dengan induksi atau api | Kandungan karbon yang rendah membatasi kekerasan yang dapat dicapai tanpa terlebih dahulu memperkaya permukaan. | Merupakan kandidat umum karena memiliki lebih banyak karbon yang tersedia untuk pengerasan. | Persyaratan kedalaman pengerasan, geometri, kemampuan proses, dan uji penerimaan. |
| Lenturan elastis yang lebih kecil pada geometri yang sama | Memiliki modulus elastisitas yang serupa dengan baja karbon biasa lainnya. | Perubahan tingkat kekerasan saja umumnya hanya memberikan sedikit peningkatan pada kekakuan elastis. | Diameter, ketebalan dinding, bentang, penyangga, dan penyebab sebenarnya dari pergerakan tersebut. |
Panduan kimia, ketergantungan kondisi, dan pengerasan 1045: Lembar data Atlas 1045. Angka sifat mekaniknya hanyalah panduan kecuali dijamin oleh pesanan; jangan menganggap tabel pemasok yang tidak terkait sebagai uji perbandingan yang sesuai.
Kekuatan yang lebih tinggi tidak menyelesaikan setiap masalah pembengkokan.
Poros yang bengkok di bawah beban dan kembali ke bentuk aslinya menghadirkan masalah yang berbeda dari poros yang mempertahankan kelengkungan permanen. Untuk defleksi elastis, perubahan dari 1018 menjadi 1045 sambil mempertahankan geometri dan penyangga yang sama biasanya memiliki sedikit efek karena modulus elastisitasnya serupa. Jika masalahnya adalah peleburan, peningkatan kekuatan luluh yang terverifikasi dapat membantu.
Untuk poros yang sangat terbebani, perhatikan juga kelelahan material, lekukan, kesesuaian, dan ketangguhan. Label mutu saja tidak cukup untuk menjawab pertanyaan-pertanyaan tersebut. Lihat panduan sifat dan pemesinan baja 1045 khusus untuk melihat lebih detail kondisi pengiriman dan pilihan pemrosesan.
Rencanakan proses pemesinan dan pengelasan berdasarkan bahan yang disediakan.
Mesin untuk akurasi, bukan hanya pemotongan yang mudah.
1018 umumnya digunakan untuk pembubutan, pengeboran, dan penggilingan, tetapi keuletannya dapat membuat pengendalian serpihan dan gerinda menjadi bagian dari pekerjaan. Geometri alat, kekakuan, cairan pendingin, dan kondisi bahan sebenarnya lebih penting daripada rekomendasi kecepatan pemotongan universal.
Untuk poros yang ramping atau bagian dengan rongga dalam di satu sisi, rencanakan bagaimana material akan dihilangkan. Pemesinan yang tidak seimbang dapat melepaskan tegangan sisa dan menggeser bagian tersebut. Toleransi pengasaran, pemotongan seimbang, dan jalur penghilang tegangan yang sesuai dapat membantu, tetapi setiap siklus panas harus tetap kompatibel dengan sifat akhir yang dibutuhkan.

Kandungan karbon rendah membantu meningkatkan kemampuan pengelasan, tetapi tidak menggantikan prosedur tertentu.
Secara umum, 1018 lebih mudah dilas daripada 1045. Namun, pernyataan “1018 tidak pernah membutuhkan pemanasan awal” terlalu umum. Ketebalan penampang, hambatan, hidrogen, masukan panas, dan komposisi kimia sebenarnya memengaruhi risiko retak. Hilangkan kontaminan dan gunakan prosedur pengelasan yang sesuai dengan sambungan dan sifat yang dibutuhkan.
Pengelasan juga memanaskan material yang mungkin telah memperoleh kekuatan dari proses penarikan dingin. Tinjau kembali sifat-sifat yang dibutuhkan di dalam dan di sekitar sambungan setelah pengelasan. Pada pengelasan laser, pastikan penetrasi, toleransi pemasangan, dan uji penerimaan pada material representatif; tingkatan saja tidak menentukan pengaturan produksi yang dapat digunakan.
Faktor risiko pengelasan dan pengendalian hidrogen: Panduan TWI tentang pencegahan retak hidrogen pada lasan baja.
Bisakah baja 1018 dikeraskan?
Ya, terutama dengan pengerasan permukaan, tetapi pengerasan pendinginan biasa terbatas karena kandungan karbonnya yang rendah. Ketika suatu bagian 1018 membutuhkan permukaan yang tahan aus, karburisasi dapat menambahkan karbon ke permukaan sebelum pengerasan dan penemperan. Hasilnya dapat menggabungkan lapisan luar yang keras dengan inti yang memiliki kandungan karbon lebih rendah.
Sebutkan kasus dan inti secara terpisah.
Pin atau roda gigi yang bebannya ringan mungkin memerlukan permukaan kontak yang keras tanpa perlu seluruh bagian memiliki kekerasan yang sama. Tentukan kekerasan permukaan, kedalaman lapisan efektif, sifat inti yang dibutuhkan, dan di mana pengukuran akan dilakukan.
Selain itu, pertimbangkan juga distorsi dan penyelesaian akhir. Penggilingan setelah perlakuan panas menghilangkan sebagian lapisan permukaan, sehingga persyaratan pada bagian jadi harus memperhitungkan penghilangan material tersebut. Istilah "1018 yang dikeraskan permukaannya" saja bukanlah kriteria penerimaan yang lengkap.
1045 memiliki potensi pengerasan yang lebih besar, bukan kedalaman yang tak terbatas.
Kandungan karbon yang lebih tinggi pada baja 1045 mendukung pengerasan dengan pendinginan cepat, induksi, dan api. Namun, kekerasan yang dicapai di bagian tengah masih bergantung pada ukuran penampang, pendinginan, dan kemampuan pengerasan—kemampuan untuk mengembangkan kekerasan di bawah permukaan.
Untuk bagian besar yang membutuhkan inti yang kuat dan tahan lama, baja paduan yang lebih mudah dikeraskan mungkin diperlukan. Tentukan berdasarkan profil kekerasan dan sifat mekanik yang dibutuhkan, bukan dengan berasumsi bahwa "1045" berarti dikeraskan secara seragam di seluruh diameter.
Penjelasan proses: Bodycote pada karburisasi atmosferik . Kesesuaian grade dijelaskan dalam lembar data Macsteel 1018 dan Atlas 1045 yang disebutkan di atas.
Sebutkan bahan baku dan bagian jadi secara terpisah.
Pesanan yang bermanfaat menjelaskan apa yang tiba di mesin dan apa yang harus dilakukan oleh bagian yang telah selesai. Sepakati detail ini sebelum membandingkan penawaran:
- Kelas dan spesifikasi produk. Identifikasi 1018 dan spesifikasi batang atau produk lain yang berlaku. Hindari menerima "baja lunak" sebagai satu-satunya deskripsi material.
- Kondisi pengiriman. Sebutkan apakah dibuat dengan metode cold-drawn, hot-wrought, turning/ground, atau alternatif yang disepakati. Sertakan juga perlakuan penghilangan tegangan atau perlakuan panas lainnya.
- Dimensi dan toleransi. Sertakan ukuran bagian, panjang, kelurusan, kondisi permukaan, dan toleransi pemesinan jika hal tersebut memengaruhi pekerjaan.
- Sifat-sifat yang dibutuhkan dan dasar pengujian. Sebutkan batasan kekuatan, kekerasan, atau batasan lain yang dibutuhkan desain, beserta kondisi dan lokasi penerapannya.
- Pemrosesan dan penerimaan komponen jadi. Identifikasi pengelasan, pengerasan permukaan, penggerindaan, atau pelapisan. Tentukan kedalaman lapisan, distorsi, kualitas sambungan, atau kriteria penerimaan relevan lainnya.
- Ketertelusuran dan paparan layanan. Mintalah sertifikat material dan identifikasi panas jika diperlukan. 1018 bukan baja tahan karat; rencanakan perlindungan korosi untuk paparan kelembapan dan pastikan lapisan akhir sesuai dengan proses manufaktur.
Nilai yang serupa tidak secara otomatis menjadi pengganti.
A36 adalah spesifikasi baja struktural yang mencakup bentuk, pelat, dan batang; ini bukan nama lain untuk kimia 1018. Bagian struktural harus mengikuti persyaratan produk dan desain yang ditentukan. Lihat ruang lingkup publik ASTM A36/A36M.
1020 adalah jenis baja karbon rendah yang berdekatan, tetapi kesamaan komposisi kimia tidak membuktikan bahwa batang baja yang ditawarkan sesuai dengan kondisi dan sifat yang dipesan. Panduan pemilihan baja 1020 menjelaskan apa yang perlu diperiksa ketika baja ini diusulkan sebagai alternatif.
12L14 adalah baja bebas timbal yang dirancang untuk meningkatkan produktivitas pemesinan. Baja ini bukan pengganti langsung untuk komponen 1018 yang dilas; Atlas secara khusus mengecualikan pengelasan untuk produk 12L14FM-nya . Penggantian apa pun memerlukan peninjauan ulang dari perancang mengenai penyambungan, persyaratan layanan, dan batasan material.
Merencanakan pemrosesan laser untuk komponen baja?
Bagikan gambar, mutu bersertifikat, kondisi stok, ketebalan, dan hasil yang diinginkan kepada Oceanplayer Laser. Untuk pengelasan, sertakan kesesuaian sambungan dan kriteria penerimaan agar diskusi dapat berfokus pada uji sampel yang representatif.
Referensi teknis
- Macsteel — Lembar data bright-bar SAE 1018. Kimia, bentuk yang tersedia, dan kesesuaian pengerasan permukaan.
- NESSteel — Data 1018. Sifat mekanik terpilih berdasarkan ukuran dan kondisi penarikan dingin / penghilangan tegangan suhu tinggi.
- Atlas Steels — Lembar data Atlas 1045, direvisi April 2006. Kimia, kondisi pengiriman, panduan pengelasan dan pengerasan.
- SSAB — 20 pertanyaan tentang baja. Kepadatan, modulus elastisitas, pengerasan regangan, kekuatan, dan kekakuan.
- TWI — Retak hidrogen pada baja: pencegahan dan praktik terbaik. Kimia, hidrogen, ketebalan, dan pengekangan dalam pengambilan keputusan pengelasan.
- Bodycote — Karburisasi atmosferik. Pengayaan karbon dan pengerasan lapisan permukaan selanjutnya.