


Panduan teknik pengelasan laser
Apa Itu Pengelasan Penetrasi Dalam—dan Bagaimana Cara Kerjanya? Lubang kunci Membentuk?
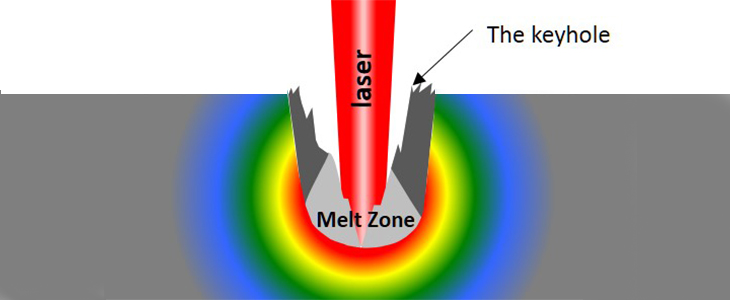
Pengelasan penetrasi dalam adalah proses fusi berdensitas energi tinggi di mana peleburan dan penguapan lokal menciptakan cekungan uap yang dalam, yang biasa disebut lubang kunci. Sinar terfokus menyalurkan energi di sepanjang dinding rongga; saat sumber panas bergerak, logam cair mengalir di sekitar rongga dan mengeras menjadi lasan sempit dengan rasio aspek tinggi.
Gambar: Pipimaru / Wikimedia Commons , CC BY-SA 3.0.
Jawaban cepat
Lubang kunci hanya berguna jika tetap stabil.
Kepadatan daya yang tinggi dapat membuka rongga uap, tetapi pengelasan yang berkualitas juga bergantung pada kecepatan gerak, ukuran titik, fokus, profil berkas, daya serap material, kesesuaian, dan pelindung. Daya saja tidak membuktikan penetrasi atau kualitas.
Penguapan logam menciptakan tekanan balik yang mendorong permukaan cairan ke bawah.
Banyak pantulan di dalam cekungan yang dalam dapat meningkatkan fraksi energi laser insiden yang diserap.
Rongga yang bergerak mentransfer energi di bawah permukaan asli dan meninggalkan bekas las yang dalam di belakangnya.
Rongga yang tidak stabil dapat menutup di sekitar uap atau gas pelindung sebelum keluar.
Definisi dan ruang lingkup
Apa sebenarnya yang dimaksud dengan pengelasan penetrasi dalam?
Istilah ini menggambarkan mode pengelasan, bukan satu mesin spesifik. Pengelasan sinar laser dan pengelasan sinar elektron adalah proses lubang kunci yang paling dikenal; lubang kunci plasma dan beberapa varian busur energi tinggi menggunakan fisika dan jendela operasi yang berbeda.
Dalam pengelasan laser, TWI membedakan pengelasan konduksi-terbatas dari pengelasan lubang kunci berdasarkan kepadatan daya yang diberikan ke benda kerja. Mode konduksi terutama melelehkan di permukaan, sehingga zona fusi relatif lebar dan dangkal. Pada intensitas terfokus yang cukup tinggi, penguapan logam menciptakan rongga yang diisi dengan uap atau plasma. Sinar kemudian berinteraksi dengan rongga tersebut, bukan hanya dengan permukaan datar.
Kisaran yang banyak dikutip, yaitu sekitar 10⁶ – 10⁷ W /cm², merupakan referensi yang berguna untuk pengelasan laser, bukan sakelar universal untuk setiap material, panjang gelombang, dan bentuk berkas. Pengukuran NIST menunjukkan bahwa perilaku konduksi, transisi, dan lubang kunci dapat tumpang tindih secara dinamis, dan bahwa absorptansi berubah seiring dengan evolusi geometri rongga.
Panas tidak hanya "merambat ke bawah alih-alih ke samping." Sinar tersebut menyimpan energi di dan di dalam cekungan uap sementara konduksi, konveksi, pantulan uap, tegangan permukaan, dan aliran fluida bekerja bersama-sama. Pengelasan yang dalam adalah hasil makroskopis dari proses gabungan tersebut.
Perbandingan modus
Pengelasan konduksi dan pengelasan lubang kunci menghasilkan geometri fusi yang berbeda.
| Faktor penentu | Pengelasan laser dengan konduksi terbatas | Pengelasan penetrasi dalam / lubang kunci | Implikasi teknik |
|---|---|---|---|
| Interaksi utama | Penyerapan permukaan diikuti oleh konduksi panas ke dalam benda kerja. | Peleburan ditambah penguapan menciptakan cekungan uap yang dalam. | Jangan berasumsi bahwa logika transfer daya-kecepatan yang sama berlaku antar mode. |
| Referensi intensitas terfokus tipikal | Seringkali di bawah sekitar 105 W/cm². | Seringkali di atas sekitar 106 W/cm²; transisi bergantung pada sistem dan material. | Gunakan ukuran titik dan kualitas pancaran yang terukur, bukan hanya daya sumber nominal saja. |
| Bentuk zona fusi | Relatif lebar dan dangkal. | Relatif sempit dan dalam, seringkali dengan profil seperti gelas anggur atau kepala paku. | Lakukan pemotongan melintang pada sambungan sebenarnya sebelum menyatakan suatu metode memenuhi syarat. |
| Absorpsi | Sangat dipengaruhi oleh panjang gelombang, kondisi permukaan, dan suhu. | Beberapa refleksi internal dapat secara substansial meningkatkan kopling energi. | Daya serap bersifat dinamis; pengaturan efisiensi konstan hanyalah asumsi perencanaan. |
| Manfaat utama | Peleburan yang halus dan terkontrol untuk sambungan yang tipis atau yang sensitif terhadap penampilan. | Kedalaman per lintasan yang lebih besar dan volume lelehan yang lebih kecil dibandingkan banyak alternatif multi-lintasan. | Bandingkan waktu siklus lengkap, distorsi, dan inspeksi—bukan hanya penetrasi saja. |
| Risiko proses utama | Fusi tidak memadai jika pengiriman energi terlalu rendah. | Porositas, percikan, pengisian yang kurang atau ketidakstabilan akar ketika lubang kunci tidak stabil. | Terdapat batas proses yang bermanfaat, baik batas bawah maupun batas atas. |
Nilai kepadatan daya adalah referensi pengelasan laser umum yang dilaporkan oleh TWI. Nilai-nilai tersebut bukanlah kriteria penerimaan universal atau ambang batas produksi yang dijamin.
Alat bantu perencanaan interaktif
Perkirakan kepadatan daya insiden sebelum merencanakan uji coba lubang kunci.
Kalkulator ini menggunakan perkiraan titik berbentuk topi melingkar. Berkas Gaussian atau multimode sebenarnya memiliki distribusi intensitas puncak yang berbeda, sehingga hasilnya adalah nilai penyaringan—bukan bukti pembentukan lubang kunci.
Masukkan kondisi laser nominal
Rencanakan uji coba minimal invasif terkontrol.
Intensitas insiden nominal berada di atas referensi lubang kunci laser umum. Konfirmasikan ukuran titik aktual, posisi fokus, penetrasi, dan perilaku pori pada sampel representatif produksi.
Periksa persiapan tepi, penyangga akar, posisi fokus, pelindung, dan profil penetrasi penuh atau sebagian yang dibutuhkan. Kalkulator ini tidak memprediksi kedalaman penetrasi.
Urutan pembentukan
Bagaimana lubang kunci hasil pengelasan laser terbentuk?
Lubang kunci bukanlah lubang yang dibor secara mekanis. Ini adalah cekungan uap sementara yang dikelilingi oleh logam cair yang bergerak. NIST menjelaskan sebuah lingkaran umpan balik di mana pemanasan mengubah penyerapan, penguapan menghasilkan gaya tolak balik, permukaan tertekan, dan rongga tersebut mengarahkan lebih banyak cahaya yang dipantulkan ke dalam logam.
Sinar terfokus memanaskan permukaan. Absorpsi berubah tergantung pada panjang gelombang, lapisan akhir, suhu, oksida, dan fasa.
Permukaan tersebut menjadi kolam lelehan yang dipengaruhi oleh konduksi, konveksi, tegangan permukaan, dan gaya yang dihasilkan oleh pancaran sinar.
Atom-atom yang menguap membawa momentum menjauh; gaya reaksi menekan permukaan cairan ke bawah.
Saat cekungan semakin dalam, cahaya yang datang dapat memantul ke dinding rongga lainnya alih-alih langsung keluar.
Cairan mengalir di sekitar rongga yang bergerak dan mengeras. Gerakan yang stabil menghasilkan akar yang konsisten; gerakan yang tidak stabil dapat memerangkap gas atau menciptakan penetrasi yang tidak teratur.
Keseimbangan dinamis
Apa yang membuat lubang kunci tetap terbuka—dan apa yang membuatnya tertutup?
Lubang kunci yang bermanfaat hanya ada selama gaya ke bawah dan gaya pembuka tetap sesuai dengan gaya dan aliran yang cenderung menutup atau mengubah bentuk rongga tersebut.
Hentakan uap
Penguapan menghasilkan momentum rekoil yang menekan permukaan cairan.
Tegangan permukaan
Logam cair cenderung meminimalkan luas permukaan dan menutup rongga tersebut.
Hidrodinamika
Aliran Marangoni, daya apung, semburan uap, dan gerakan pergerakan mendistribusikan kembali lelehan.
Sinar dan gas
Daya, fokus, kecepatan, pergerakan berkas, dan perisai mengubah geometri rongga dan perilaku semburan.
Ini adalah keseimbangan konseptual, bukan persamaan WPS. Lubang kunci yang sebenarnya berosilasi. Suatu proses dapat bersifat penetratif namun tidak stabil, dan lapisan atas yang menarik dapat menyembunyikan porositas akar atau fusi yang tidak sempurna.
Interaksi parameter
Variabel apa saja yang mengontrol kedalaman penetrasi dan stabilitas lubang kunci?
Daya yang disalurkan
Daya menentukan laju energi yang tersedia, tetapi harus dievaluasi dengan ukuran titik fokus, bentuk berkas, dan kehilangan optik.
Ukuran dan fokus titik
Mengurangi diameter akan meningkatkan intensitas nominal dengan cepat. Defokus dapat memperlebar area pancaran sekaligus mengurangi daya tembus.
kecepatan perjalanan
Kecepatan mengubah waktu interaksi dan energi garis. Terlalu lambat dapat memperbesar genangan; terlalu cepat dapat menyebabkan hilangnya kontinuitas akar atau memicu pembentukan gundukan.
Profil balok
Berkas cahaya mode tunggal, mode ganda, inti cincin, dan berkas cahaya berosilasi mendistribusikan intensitas secara berbeda bahkan pada daya total yang sama.
Penggabungan material
Panjang gelombang, reflektivitas, konduktivitas, penyelesaian permukaan, dan transformasi fasa memengaruhi bagaimana energi masuk ke benda kerja.
pemasangan sambungan
Balok yang sempit membutuhkan posisi sambungan, kondisi tepi, dan celah yang andal. Pengelasan pengisi atau hibrida dapat meningkatkan toleransi.
Perisai dan pengendalian asap.
Jenis gas, arah, dan alirannya memengaruhi oksidasi, interaksi gumpalan gas, dan porositas tanpa menggantikan persiapan permukaan.
Osilasi berkas
Goyangan dapat mengubah lebar kolam, pencampuran, dan jembatan celah, tetapi juga mengubah intensitas efektif dan pola interaksi.
Tujuan penetrasi
Penetrasi penuh, penetrasi parsial, dan peleburan terkontrol memerlukan dukungan akar dan bukti penerimaan yang berbeda.
Dua mesin dapat menghitung nilai nominal W/cm² yang sama namun menghasilkan hasil yang berbeda karena kualitas fokus, produk parameter berkas, stabilitas temporal, daya yang diberikan sebenarnya, dan daya serap material berbeda.
Pemilihan proses
Pengelasan laser, berkas elektron, plasma lubang kunci, atau hibrida?
Keempat metode tersebut dapat menghasilkan lasan yang sempit dan tembus, tetapi masing-masing mengatasi kendala produksi yang berbeda. Hindari memilih dari bagan "ketebalan maksimum" universal; kedalaman yang dapat digunakan bergantung pada peralatan, paduan, sambungan, dan bukti kualifikasi.
Pengelasan sinar laser
Energi optik terfokus di atmosfer atau perisai terkontrol, yang umumnya terintegrasi dengan CNC atau gerakan robotik.
- Sangat pas untuk produksi berulang dan sambungan dengan distorsi rendah.
- Membutuhkan keamanan pancaran sinar, fokus yang tepat, posisi sambungan, dan kesesuaian.
- Dapat dilakukan secara autogenik, dengan bantuan kawat, atau dihybridisasi dengan busur listrik.
Pengelasan berkas elektron
Berkas elektron terfokus menghasilkan kepadatan energi yang sangat tinggi, biasanya di dalam ruang vakum.
- Akses yang sangat baik ke rasio aspek yang sangat tinggi dan material reaktif.
- Ukuran vakum, pemompaan, penanganan komponen, dan perisai radiasi membentuk siklus tersebut.
- Geometri bagian harus sesuai dengan ruang dan strategi akses berkas sinar.
Pengelasan busur plasma lubang kunci
Busur yang menyempit dapat membuka lubang tembus pada jendela ketebalan dan parameter yang sesuai.
- Menggunakan arsitektur pengelasan busur, bukan berkas optik terfokus.
- Seringkali lebih toleran terhadap beberapa kondisi permukaan dan sambungan dibandingkan pengelasan laser autogen.
- Kedalaman, kecepatan, dan opsi sambungan berbeda dari laser dan EBW.
Pengelasan laser-busur hibrida
Lubang kunci laser dan busur bekerja dalam satu wadah bersama, menggabungkan pengiriman energi yang dalam dengan pengisi dan jembatan celah yang dibantu busur.
- Berguna di mana kebutuhan kimia, penguatan, atau pemasangan memerlukan logam pengisi.
- Lebih banyak variabel perlu disinkronkan dan dikualifikasi.
- Perlengkapan, geometri pancaran obor, dan bahan habis pakai menjadi sangat penting.
Penyelesaian masalah
Cacat apa yang menandakan lubang kunci tidak stabil?
Anggap gejala yang terlihat sebagai bukti, bukan sebagai diagnosis satu parameter. TWI mencatat bahwa porositas pengelasan laser dapat berasal dari kontaminasi, pelindung yang tidak memadai, atau ketidakstabilan dan keruntuhan lubang kunci.
Gas terperangkap selama penutupan.
Periksa kebersihan permukaan, penyampaian pelindung, kelembaban sambungan, geometri penetrasi parsial, dan stabilitas daya, fokus, dan kecepatan. Konfirmasikan dengan penampang melintang atau NDT yang memenuhi syarat, bukan hanya penutupnya saja.
Rongga tersebut berosilasi atau menutup secara berkala.
Periksa daya yang disalurkan, lokasi fokus, kondisi titik, pelacakan sambungan, gerakan perjalanan, pantulan balik, interaksi asap, dan perubahan celah sambungan.
Aliran energi atau fluida terlalu agresif.
Intensitas lokal yang sangat tinggi, fokus yang tidak sesuai, permulaan yang tiba-tiba, perisai yang buruk, atau kolam yang terlalu besar dapat melontarkan logam. Tinjau landasan, distribusi intensitas, dan kecepatan secara bersamaan.
Logam cair tidak dapat merata di belakang rongga tersebut.
Kecepatan gerak, panjang kolam, tegangan permukaan, dan aliran lelehan balik saling berinteraksi. Kecepatan yang lebih lambat, fokus yang dimodifikasi, atau gerakan berkas yang terkontrol dapat membantu, tetapi harus diuji ulang.
Penetrasi penuh tidak memiliki dukungan atau kendali.
Periksa celah, penyangga, posisi fokus, kecepatan, peningkatan daya, dan penguatan akar target. Sambungan yang tipis atau tidak terpasang dengan baik dapat tiba-tiba beralih dari penetrasi ke peleburan yang berlebihan.
Metalurgi—bukan hanya fisika lubang kunci—mengendalikan kegagalan.
Komposisi paduan, pengekangan, bentuk zona fusi, pemilihan pengisi, dan laju pendinginan dapat menjadi faktor penentu. Rongga yang stabil tidak menjamin metalurgi tahan retak.
Verifikasi
Bagaimana Anda membuktikan penetrasi alih-alih mengasumsikannya?
Lapisan yang mengkilap bukanlah bukti penetrasi penuh, kontinuitas akar, atau porositas internal yang rendah. Rencana inspeksi harus mengikuti kode produk, spesifikasi pelanggan, geometri sambungan, dan sensitivitas cacat.
Potong, siapkan, dan etsa sampel melintang untuk mengungkap kedalaman zona fusi, bentuk akar, dan rasio aspek. Ini adalah bukti pengembangan prosedur yang paling langsung.
Lakukan penilaian terhadap kerusakan pada lapisan penutup, pengisian yang kurang, penggerogotan, peleburan tembus, dan kerusakan permukaan di tempat yang memungkinkan.
Berguna untuk diskontinuitas volumetrik dalam geometri yang sesuai, tetapi teknik yang berlaku dan kriteria penerimaan harus ditentukan.
UT konvensional atau phased-array dapat mendukung inspeksi produksi di mana geometri, prosedur, dan kualifikasi memungkinkan penggunaannya.
Pantulan balik, emisi optik, sinyal akustik, atau pencitraan koheren hanya dapat menunjukkan perubahan proses setelah dikorelasikan dengan bukti destruktif dan NDT (Pengujian Tanpa Merusak).

Peta standar
Pilih sistem penerimaan sebelum mengembangkan jendela parameter.
| Dokumen | Apa yang dibahas | Batasan penting |
|---|---|---|
| ISO 13919-1: 2019 | Tingkat kualitas untuk ketidaksempurnaan pada sambungan las sinar elektron dan laser pada baja, nikel, titanium, dan paduannya. | Tingkat kualitas tersebut menggambarkan kualitas produksi, bukan kesesuaian untuk tujuan tertentu; metode NDT mungkin memerlukan persyaratan tambahan. |
| ISO 13919-2: 2021 | Pedoman tingkat kualitas untuk pengelasan aluminium, magnesium, paduan keduanya, dan tembaga murni menggunakan sinar elektron dan laser. | Efek metalurgi dan metode pengukuran NDT yang detail berada di luar cakupan pembahasan ini. |
| AWS D17.1/D17.1M:2024 | Persyaratan pengelasan fusi untuk perangkat keras kedirgantaraan, termasuk proses sinar berenergi tinggi. | Berlaku bila disebutkan dalam dokumen kontrak dan mencakup ketentuan desain, kualifikasi, fabrikasi, inspeksi, dan penerimaan. |
| ASME BPVC Bagian IX | Kualifikasi prosedur dan personel pengelasan, penyolderan, dan peleburan untuk aplikasi yang diatur oleh kode konstruksi ASME. | Kualifikasi Bagian IX harus digunakan bersama dengan kode konstruksi yang berlaku dan persyaratan pelanggan. |
Selalu konfirmasikan edisi dan hierarki kontraktual sebelum memberikan penawaran, kualifikasi, atau menerima produksi. Bagan blog generik tidak dapat menggantikan kode yang berlaku.
Perilaku material dan sambungan
Intensitas yang dihitung sama tidak akan menghasilkan lubang kunci yang sama pada setiap logam.
Tinjau kemampuan pengerasan, lapisan, kerak, kondisi akar, dan apakah laju pendinginan yang tinggi menciptakan zona yang terpengaruh panas (HAZ) atau logam las yang rapuh.
Lindungi permukaan dan akar sesuai kebutuhan; evaluasi porositas, keseimbangan ferit, risiko sensitisasi, dan kriteria distorsi.
Oksida, hidrogen, reflektivitas, dan konduktivitas termal mempersulit inisiasi dan pengendalian pori. Persiapan permukaan sangat penting.
Konduktivitas tinggi dan absorptansi yang bergantung pada panjang gelombang dapat membuat inisiasi proses menjadi sensitif. Gunakan paduan dan kondisi permukaan yang sebenarnya.
Kemurnian pelindung, kontaminasi, respons terhadap keretakan, dan metalurgi spesifik layanan dapat mengatur prosedur lebih dari sekadar bentuk manik las.


Celah yang diperbolehkan bergantung pada diameter balok, ketebalan, jenis sambungan, tujuan penetrasi penuh atau sebagian, strategi pengisi, kekakuan perlengkapan, dan kriteria penerimaan. Persentase tunggal tidak dapat mewakili setiap pengelasan lubang kunci.
Pengembangan prosedur
Percobaan pengelasan lubang kunci lima langkah praktis.
Dokumentasikan paduan logam, ketebalan, gambar sambungan, target penetrasi, profil akar, persyaratan mekanis, kode, dan target siklus.
Mengukur atau memverifikasi daya pada benda kerja, ukuran titik, posisi fokus, profil berkas, kecepatan, perisai, dan pengulangan gerakan.
Ubahlah satu parameter terkontrol pada satu waktu di sekitar titik awal yang beralasan; catat awal, akhir, dan perilaku transisi.
Gunakan penampang makro ditambah pengujian NDT dan mekanis yang dibutuhkan oleh aplikasi. Catat cacat serta sampel yang tampak terbaik.
Tantang kesenjangan realistis, variasi bagian, pergeseran fokus, dan toleransi kecepatan sebelum menetapkan WPS dan rencana pengendalian produksi.
Lanjutkan rekayasa
Sumber daya pengelasan laser terkait
Pertanyaan yang sering diajukan
Pertanyaan yang Sering Diajukan (FAQ) tentang pengelasan penetrasi dalam dan lubang kunci
Apa itu pengelasan penetrasi dalam?
Pengelasan penetrasi dalam adalah metode fusi di mana sumber energi terkonsentrasi menciptakan depresi uap atau lubang kunci yang dalam. Energi terhubung di sepanjang rongga dan kolam lelehan yang bergerak membeku menjadi zona fusi yang relatif sempit dan dalam.
Bagaimana lubang kunci terbentuk dalam pengelasan laser?
Sinar terfokus memanaskan, melelehkan, dan menguapkan logam. Pantulan uap menekan permukaan cairan. Saat tekanan semakin dalam, pantulan internal dapat meningkatkan penyerapan, memperkuat rongga saat sinar bergerak di sepanjang sambungan.
Berapa kepadatan daya yang dibutuhkan untuk pengelasan lubang kunci?
TWI umumnya menempatkan pengelasan lubang kunci laser di atas sekitar 10⁶ – 10⁷ W /cm² dan pengelasan terbatas konduksi di bawah sekitar 10⁵ W /cm². Transisi sebenarnya bergantung pada panjang gelombang, material, permukaan, profil berkas, ukuran titik, dan kondisi pergerakan.
Apakah laser daya tinggi secara otomatis merupakan alat las dengan penetrasi dalam?
Tidak. Daya harus difokuskan ke titik yang tepat dan disalurkan secara stabil pada persendian. Sinar berdaya tinggi yang tidak terfokus dapat tetap dangkal, sementara sinar berdaya rendah yang terfokus dengan baik dapat mencapai intensitas lubang kunci pada titik yang lebih kecil.
Apa perbedaan antara pengelasan konduksi dan pengelasan lubang kunci?
Mode konduksi terutama memanaskan dan melelehkan dari permukaan, menghasilkan lasan yang relatif lebar dan dangkal. Mode lubang kunci menambahkan penguapan dan rongga yang dalam, menghasilkan profil fusi dengan rasio kedalaman terhadap lebar yang lebih tinggi.
Mengapa lubang kunci meningkatkan penyerapan laser?
Cekungan yang dalam mengalihkan sebagian cahaya ke dinding rongga lainnya alih-alih membiarkannya memantul. Pengukuran NIST menunjukkan bahwa daya serap dapat meningkat tajam seiring dengan perkembangan kedalaman dan geometri cekungan uap.
Apa penyebab porositas pada las laser lubang kunci?
Penyebab potensial meliputi kontaminasi, sumber hidrogen, pelindung yang tidak memadai, dan lubang kunci yang tidak stabil atau runtuh yang memerangkap uap atau gas. Diagnosis memerlukan penampang melintang atau NDT yang sesuai, bukan hanya inspeksi visual pada tutupnya.
Apakah pengelasan penetrasi dalam dapat menghilangkan kawat pengisi?
Beberapa sambungan tumpul laser atau sinar elektron yang rapat dapat dilas secara autogen. Bahan pengisi tetap dibutuhkan jika komposisi kimia, penguatan, celah sambungan, sifat mekanik, atau prosedur yang berlaku memerlukannya.
Apakah pengelasan lubang kunci selalu mengurangi distorsi?
Proses terkonsentrasi dapat mengurangi total volume lelehan dan lebar yang terkena panas dibandingkan dengan banyak alternatif multi-pass, tetapi distorsi masih bergantung pada pengekangan, urutan sambungan, energi garis, geometri, dan transformasi fasa.
Bagaimana penetrasi penuh dapat diverifikasi?
Pengembangan prosedur biasanya menggunakan penampang makro melintang untuk mengungkapkan profil fusi. Produksi dapat menambahkan pemeriksaan visual, radiografi, pengujian ultrasonik, atau pemantauan inline yang memenuhi syarat sesuai dengan spesifikasi yang berlaku.
Standar mana yang mencakup ketidaksempurnaan pengelasan laser?
ISO 13919-1 mencakup tingkat mutu untuk baja, nikel, titanium, dan paduannya; ISO 13919-2 mencakup aluminium, magnesium, paduannya, dan tembaga murni. Kode produk dan spesifikasi pelanggan menentukan tingkat dan inspeksi yang dibutuhkan.
Apakah pengelasan laser genggam sama dengan pengelasan laser penetrasi dalam skala industri?
Sistem genggam dapat beroperasi dalam rezim penetrasi, tetapi gerakan pancaran, daya, arsitektur keselamatan, kontrol sambungan, dan konteks kualifikasinya berbeda dari sel otomatis tetap. Validasi alat, sambungan, dan kriteria penerimaan yang sebenarnya.
Apakah kalkulator di halaman ini dapat memprediksi kedalaman penetrasi?
Tidak. Perhitungan ini menghitung intensitas insiden nominal, energi garis bruto, dan luas titik berdasarkan asumsi yang disederhanakan. Penetrasi harus ditetapkan melalui uji pengelasan dan inspeksi yang representatif.
Referensi teknis
Sumber yang digunakan untuk panduan ini
- TWI — Apa itu pengelasan laser dan bagaimana cara kerjanya?
- NIST — Pengukuran simultan kedalaman lubang kunci dan absorptansi absolut.
- NIST — Mengukur penyerapan cahaya dinamis selama pengelasan laser.
- TWI — Cacat umum pada pengelasan laser.
- ISO 13919-1:2019 — Sambungan las sinar elektron dan laser, Bagian 1.
- ISO 13919-2:2021 — Sambungan las sinar elektron dan laser, Bagian 2.
- AWS D17.1/D17.1M:2024 — Pengelasan fusi untuk aplikasi kedirgantaraan.
- ASME BPVC Bagian IX — Kualifikasi pengelasan, penyolderan, dan peleburan.
Artikel ini memberikan orientasi teknik, bukan prosedur pengelasan yang memenuhi syarat atau keputusan penerimaan. Gunakan edisi dan persyaratan yang tercantum dalam kontrak akhir.
Dari teori hingga kupon yang memenuhi syarat
Temukan jendela penetrasi yang stabil untuk sambungan Anda yang sebenarnya.
Kirimkan kepada Oceanplayer informasi mengenai paduan logam, ketebalan, gambar sambungan, rentang celah, target penetrasi, panjang las, dan standar penerimaan. Kami dapat mengatur jalur pengujian sampel yang representatif dan merekomendasikan konfigurasi mesin yang praktis.