

Apa Itu Baja Galvanis dan Mengapa Dapat Bertahan Lebih dari 50 Tahun?
Baja galvanis adalah baja yang dilapisi seng untuk memperlambat korosi. Lapisan tersebut menghalangi kelembapan masuk ke dalam baja dan dapat melindungi area kecil yang terpapar dengan cara mengalami korosi terlebih dahulu. Masa pakai lebih dari 50 tahun dimungkinkan untuk struktur galvanis celup panas yang sesuai, tetapi ketebalan lapisan, lingkungan, dan titik akhir perawatan harus mendukung klaim tersebut.

Baja menahan beban; seng membatasi korosi.
"Galvanis" menggambarkan lapisan pelindung, bukan jenis baja. Lembaran, balok, pipa, atau braket galvanis tetap membutuhkan baja dasar yang tepat untuk kekuatan, pembentukan, dan persyaratan pengelasannya. Kata itu sendiri tidak memberi tahu Anda kekuatan luluh atau berapa banyak seng yang terkandung di dalamnya.
Dalam proses galvanisasi celup panas batch, benda yang telah dibersihkan dicelupkan ke dalam seng cair. Seng dan besi bereaksi di permukaan untuk membentuk lapisan paduan yang terikat, seringkali dengan lapisan luar yang kaya seng. Dalam produksi lembaran kontinu, strip bergerak melalui jalur pelapisan sebelum dipotong atau dibentuk menjadi bagian-bagian.
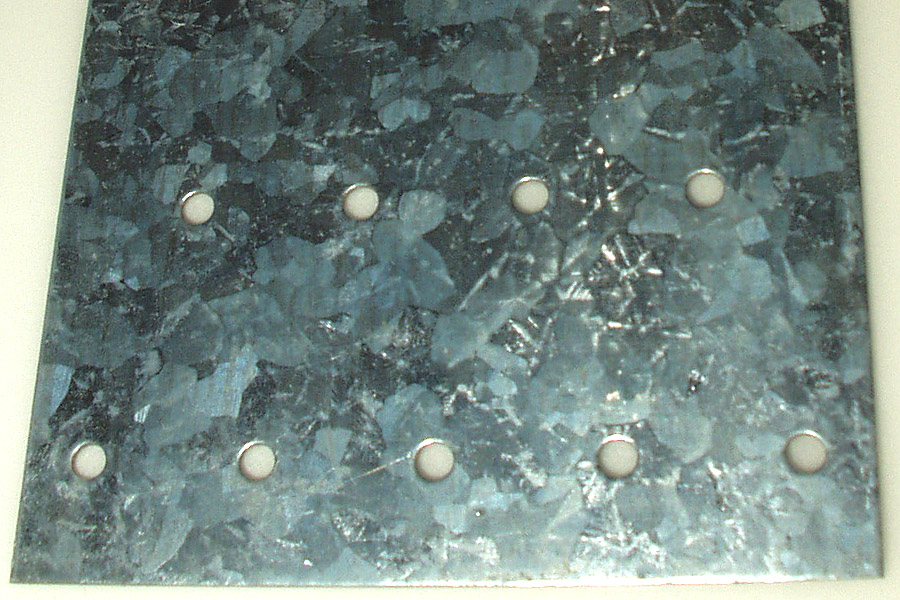
Pola kristal yang terlihat disebut spangle . Ukuran dan kecerahannya tidak menentukan ketebalan lapisan. Lapisan akhir yang halus atau abu-abu kusam juga dapat memberikan perlindungan yang efektif.
Untuk pilihan material dan mutu yang lebih luas, lihat jenis, mutu, dan penggunaan baja galvanis.
Bagaimana seng melindungi baja di bawahnya
Seng memberikan penghalang dan perlindungan elektrokimia. Permukaan seng yang lapuk membantu memperlambat laju konsumsi perlindungan tersebut.
Penghalang fisik
Lapisan yang utuh memisahkan baja dari air dan oksigen. Galvanisasi celup panas setelah fabrikasi dapat melapisi permukaan yang telah disiapkan dan terkena cairan galvanis, termasuk permukaan internal yang sesuai, asalkan barang tersebut berventilasi dan dikeringkan dengan benar.
Lapisan pelindung
Udara, kelembapan, dan karbon dioksida secara bertahap menghasilkan lapisan tipis produk korosi seng yang padat. Siklus basah dan kering normal membantu pembentukan lapisan ini . Lapisan ini memperlambat hilangnya seng lebih lanjut; namun tidak menghentikan korosi sepenuhnya.
Perlindungan pengorbanan
Pada goresan kecil yang terdapat kelembapan, seng di sekitarnya dapat mengalami korosi lebih cepat dan melindungi baja yang terpapar. Seng tidak akan tumbuh kembali menutupi celah tersebut. Area yang luas dan zona pengelasan yang rusak tetap perlu dievaluasi dan diperbaiki.
Mekanisme: American Galvanizers Association (AGA), perlindungan korosi.
Apa sebenarnya arti dari “50+ tahun”?
Untuk memperkirakan daya tahan atmosfer, pertama-tama identifikasi titik akhirnya. Bagan waktu perawatan pertama AGA menggunakan titik di mana 5% permukaan baja dasar berkarat. Ini adalah pengingat untuk perawatan, bukan prediksi keruntuhan struktural atau janji tidak akan ada perubahan yang terlihat.
Contoh baja struktural AGA menggunakan 3.9 mil seng, sekitar 99 μm , dan memberikan perkiraan waktu 72–73 tahun hingga perawatan pertama pada kurva atmosfer industri. Ini menjelaskan mengapa target di atas 50 tahun dapat dipercaya untuk pelapisan dan paparan yang tepat.
Contoh bagan tersebut tidak mencakup setiap lokasi industri, dan tidak boleh diterapkan pada baja yang terkubur, terendam, percikan air laut, atau sambungan yang terisi garam. Lapisan lembaran tipis juga memerlukan penilaian tersendiri.
Titik akhir pemeliharaan grafik
5% berkarat
dari permukaan baja dasar. Proyek Anda mungkin memerlukan intervensi lebih awal untuk penampilan, kebersihan, fungsi, atau kerusakan lokal.

Proses pelapisan mengubah arti dari istilah "galvanis".
Balok yang digalvanis setelah pengelasan dan braket yang dibentuk dari gulungan galvanis mengikuti urutan pembuatan yang berbeda. Lasan dan tepi balok yang mudah diakses dapat dilapisi di dalam bak galvanis. Pemotongan dan pengelasan lembaran yang telah dilapisi sebelumnya dapat mengekspos baja setelah lapisan diterapkan.
Bedakan juga antara produk galvannealed dan electrogalvanized. Nama yang serupa tidak menjamin ketebalan lapisan atau daya tahan di luar ruangan yang sama.
Geser tabel ke samping untuk membandingkan semua kolom.
| Rute | Bagaimana itu dibuat | Apa yang harus diperiksa |
|---|---|---|
| Pencelupan panas dalam jumlah besar | Artikel tersebut dicelupkan setelah proses fabrikasi; seng bereaksi dengan permukaan baja yang telah disiapkan. | Kategori produk, ketebalan lapisan minimum, ventilasi, drainase, dan perbaikan yang diterima. |
| Lembaran galvanis kontinu | Strip tersebut melewati bak seng; pisau udara mengontrol lapisan sebelum mengeras. | Jenis baja, massa lapisan, distribusi permukaan, dan perlindungan setelah pemotongan atau pengelasan. |
| Lembaran galvanis | Strip yang telah dilapisi dipanaskan kembali untuk mengembangkan lapisan paduan seng-besi. | Sistem cat dan perilaku pembentukannya; lapisan yang lebih keras dapat menjadi bubuk selama proses pembentukan yang berat. |
| Lembaran galvanis elektro | Seng diendapkan menggunakan proses listrik. | Lapisan khusus pada setiap sisi dan paparan yang dimaksudkan; permukaan yang halus saja tidak banyak menjelaskan tentang daya tahan. |
Detail proses: GalvInfo, Galvanizing 2022. Ketebalan lapisan harus berasal dari spesifikasi produk atau pengukuran, bukan rentang umum untuk nama proses.
G90 dan Z275 menggambarkan massa lapisan, bukan 90 atau 275 μm.
Untuk penamaan lembaran ASTM A653/A653M yang umum, massa lapisan dinyatakan sebagai total pada kedua sisi . G90 berarti rata-rata tiga titik minimum 0.90 oz/ft²; Z275 menggunakan 275 g/m². Keduanya biasanya dipasangkan, tetapi kedua sistem satuan standar tersebut harus diterapkan secara independen.
Geser ke samping untuk melihat asumsi ketebalan.
| Penamaan | Total minimum tiga titik, kedua sisi | Dihitung μm per sisi, pembagian yang sama |
|---|---|---|
| G30 | 0.30 ons/ft² | 6.4 |
| G60 | 0.60 ons/ft² | 12.8 |
| G90 | 0.90 ons/ft² | 19.2 |
| Z275 | 275 g / m² | 19.3 |
| G185 | 1.85 ons/ft² | 39.5 |
Konversi yang berhasil: Z275
275 ÷ (2 × 7.14) ≈ 19.3 μm per sisi
275 adalah massa total dalam g/m²; 2 mengasumsikan distribusi yang merata; 7.14 adalah densitas seng dalam g/cm³. Satuan-satuan ini memberikan ketebalan dalam μm.
Ini adalah rata-rata yang setara, bukan minimum lokal yang dijamin. Massa produksi aktual, persyaratan titik tunggal, dan lapisan minimum pada satu sisi adalah hal-hal yang terpisah.
Dasar: GalvInfoNote 1.1, hlm. 1–2 dan 5. Massa lapisan G185 juga didokumentasikan dalam tabel lapisan Simpson Strong-Tie (hlm. 18) . Ketebalan inci-pon menggunakan konversi GalvInfo 0.00168 inci per ons/ft². Nilai-nilai ini tidak dapat digunakan untuk menghitung masa pakai tanpa model paparan yang sesuai.
Apa yang membuat klaim 50 tahun menjadi lebih kuat—atau lebih lemah?
Mulailah dengan bukti tentang lapisan pelindung dan lokasi di mana lapisan tersebut harus berfungsi. "Luar ruangan," "pesisir," dan "industri" adalah label yang luas. Sambungan tumpang tindih yang terlindungi dan tetap asin serta basah mungkin berperilaku sangat berbeda dari permukaan yang terpapar dan mengering.
Geser ke samping untuk membaca kolom bukti dan tindakan.
| Kondisi | Bukti diperlukan | Respons praktis |
|---|---|---|
| Lapisan tidak diketahui atau tipis | Standar pelapisan, massa atau ketebalan terukur, catatan pengambilan sampel. | Tentukan lapisan pelindungnya terlebih dahulu. Contoh lapisan struktural yang tebal tidak dapat menggantikan lembaran yang tidak teridentifikasi. |
| Garam laut, garam pencair es, atau endapan yang terperangkap. | Sumber garam lokal, penyemprotan, pembersihan, dan waktu yang dihabiskan dalam keadaan basah. | Lakukan penilaian terhadap permukaan yang terlindungi dan cipratan secara terpisah. Tinjau sistem yang lebih berat atau sistem dua lapis jika sesuai. |
| Genangan air atau pangkuan basah yang kencang | Rincian drainase dan inspeksi permukaan yang paling kurang berventilasi. | Singkirkan perangkap air dan biarkan mengering. Jangan menganggap paparan atmosfer normal di dalam sambungan. |
| Tembaga atau kuningan di dekatnya | Kontak listrik, kelembapan, area terbuka, dan arah aliran air. | Isolasi sambungan logam campuran yang basah dan cegah aliran air yang mengandung tembaga mencapai seng. |
| Lasan yang terbuka atau area yang rusak | Tingkat kerusakan, metode perbaikan, dan inspeksi setelah perbaikan selesai. | Pulihkan perlindungan yang dibutuhkan; korosi lokal dapat dimulai sebelum lapisan pelindung umum habis. |
Jika cat atau pelapis bubuk diaplikasikan di atas lapisan galvanis, perlindungan gabungan tersebut disebut sistem dupleks . Kinerjanya bergantung pada persiapan permukaan yang sesuai, kompatibilitas pelapis, dan pemeliharaan lapisan akhir.
Untuk pencucian kimia, catat bahan kimia, konsentrasi, suhu, dan durasi kontak. Nilai pH saja tidak menentukan kompatibilitas. Untuk paparan panas terus menerus dalam jangka panjang, AGA merekomendasikan suhu maksimum sekitar 200°C (392°F) ; ini berbeda dengan perubahan suhu singkat.
Lihat panduan AGA tentang logam campuran , paparan bahan kimia , dan suhu layanan.
Pengujian semprotan garam dalam hitungan jam tidak dapat dikonversi langsung ke tahun paparan di luar ruangan. Pengujian basah terus-menerus tidak dapat mereproduksi siklus pelapukan normal seng. Gunakan data paparan dan model yang sesuai dengan lapisan dan kondisi penggunaan.
Endapan putih dan karat merah memerlukan pemeriksaan yang berbeda.
Endapan berwarna putih atau abu-abu
Bagian yang baru digalvanis dan disimpan dalam kondisi basah dengan aliran udara terbatas dapat mengembangkan noda akibat penyimpanan basah : endapan produk korosi seng. Lapisan tipis tidak selalu berarti baja di bawahnya berkarat. Endapan tebal dapat mengikis seng dalam jumlah yang cukup banyak, jadi periksa lapisan yang tersisa setelah pembersihan yang sesuai.
Simpan komponen yang kering, berventilasi, dan diatur sedemikian rupa agar airnya mengalir. Lembaran basah yang dikemas rapat sangat rentan. Perawatan permukaan hanya membantu jika penyimpanan dan penanganan juga mengontrol kelembapan.
Karat merah atau serangan lokal
Karat merah menandakan korosi besi. Periksa apakah seng telah hilang, apakah ada potongan atau lasan yang meninggalkan baja terbuka, dan apakah ada perangkap kelembaban lokal atau sambungan logam campuran yang mempercepat serangan korosi. Catat lokasi dan luasnya korosi sebelum memilih perbaikan.
Untuk lapisan tebal pada barang hasil fabrikasi, periksa dengan pengukuran ketebalan yang terkalibrasi dan prosedur pengambilan sampel yang berlaku. Permukaan yang mengkilap bukanlah uji penerimaan.
Konteks inspeksi: Panduan penyimpanan AGA dan penanganan noda akibat penyimpanan basah.

Pengelasan mengubah paparan asap dan lapisan pelindung.
Pemanasan baja galvanis dapat menghasilkan asap seng oksida, yang merupakan penyebab demam asap logam. Rencanakan tugas pengelasan atau pemotongan dengan penilaian paparan yang tepat, ekstraksi asap lokal, dan perlindungan pernapasan yang diperlukan. Pekerjaan di ruang terbatas membutuhkan kontrol tambahan. Hasil pengelasan yang tampak bersih secara visual tidak menunjukkan pengendalian asap yang memadai.
Jika penghilangan lapisan pelindung merupakan bagian dari prosedur, gunakan metode terkontrol yang sesuai dengan pekerjaan tersebut. Tidak ada lebar penghilangan atau pengaturan laser universal untuk setiap lapisan pelindung dan sambungan. Periksa hasil pengelasan sesuai dengan kriteria yang dibutuhkan, kemudian pulihkan perlindungan korosi di area yang terkena dampak.
Untuk lapisan galvanis celup panas, ASTM A780/A780M menjelaskan perbaikan dengan cat kaya seng, solder berbasis seng, atau seng semprot (metalisasi). Persiapan, pemilihan material, dan ketebalan perbaikan akhir sangat penting. Aerosol berwarna perak bukanlah bukti bahwa perbaikan tersebut memenuhi spesifikasi.
Sumber: Bahaya dan pengendalian asap pengelasan OSHA ; Panduan material perbaikan AGA.
Untuk desain sambungan, pelepasan uap seng, dan validasi sampel, lanjutkan ke pengelasan laser baja galvanis.
Sebutkan produk, lapisan pelindung, dan target perawatan secara bersamaan.
Spesifikasi yang bermanfaat mengidentifikasi jenis baja, jalur pelapisan, dan persyaratan penerimaan, kemudian menghubungkannya dengan kondisi penggunaan sebenarnya. Standar pelapisan harus sesuai dengan produk yang dipasok.
Geser ke samping untuk membandingkan standar.
| Spesifikasi | Aplikasi utama | Batasan yang harus diingat |
|---|---|---|
| ASTM A123 / A123M | Pelapisan seng celup panas pada berbagai barang besi dan baja, baik yang sudah jadi maupun belum jadi. | Kategori produk dan ketebalan baja memengaruhi persyaratan pelapisan; ini bukan standar lembaran kontinu. |
| ISO 1461: 2022 | Pelapisan celup panas pada barang-barang besi dan baja yang telah diproses. | Lembaran, kawat, dan jaring galvanis kontinu berada di luar cakupannya. Persyaratannya tidak dapat dipertukarkan dengan ASTM A123. |
| ASTM A653 / A653M | Lembaran baja galvanis atau galvannealed dalam bentuk gulungan dan potongan sesuai ukuran. | Sebutkan penamaan/tingkat baja serta penamaan pelapis dan sistem satuan. |
| ASTM A780 / A780M | Perbaikan area yang rusak atau tidak terlapisi pada lapisan galvanis celup panas. | Praktik perbaikan tidak menggantikan persyaratan penerimaan lapisan produk utama. |
Perangkat keras dan produk khusus lainnya mungkin menggunakan standar yang berbeda. Sebutkan edisi yang berlaku dalam pesanan dan selesaikan persyaratan yang bertentangan sebelum pembuatan.
- Identifikasi bahan tersebut: mutu, bentuk produk, dimensi, proses pelapisan, dan penunjukan pelapisan atau persyaratan ketebalan.
- Jelaskan paparannya: garam, kelembapan, bahan kimia, suhu, drainase, dan sambungan logam campuran.
- Tentukan titik akhirnya: Penampilan, perawatan awal, fungsi, dan akses inspeksi. Ini berbeda dari umur desain struktural.
- Bukti diperlukan: catatan inspeksi pelapisan, detail perawatan, dan catatan perbaikan yang terkait dengan suku cadang yang dipasok.
Untuk pembelian gulungan dan lembaran, gunakan panduan pemilihan lembaran logam galvanis yang lebih rinci.
Kapan Anda harus membandingkan material atau lapisan akhir lainnya?
Baja galvanis menggabungkan sifat mekanik baja dengan lapisan yang dapat dipelihara dan diperbaiki, tetapi seluruh rakitan harus sesuai dengan lingkungannya. Bandingkan alternatif ketika berat, paparan bahan kimia, penampilan, atau akses perawatan memengaruhi keputusan.
- Besi tahan karat: Pertimbangkan tingkat ketahanan korosi yang sesuai ketika ketahanan korosi harus berasal dari paduan itu sendiri; kondisi klorida dan celah tetap penting.
- Aluminium: Pertimbangkan hal ini ketika massa rendah menjadi penting, sambil memeriksa kekakuan, desain sambungan, dan kompatibilitas dengan logam yang berdekatan.
- Baja yang dicat atau lapisan dupleks: Pertimbangkan warna, persiapan permukaan, perbaikan kerusakan, dan akses untuk pengecatan ulang di masa mendatang.
Bandingkan sistem yang terpasang dan kebutuhan perawatannya, termasuk pemotongan, pengelasan, dan pengencang. Perbandingan harga bahan baku mengabaikan detail yang paling mungkin menentukan kinerja ketahanan korosi.
Referensi teknis
Tautan di bawah ini mengidentifikasi dasar terminologi pelapisan, perkiraan daya tahan, dan ruang lingkup produk. Lingkungan layanan dan spesifikasi proyek menentukan bagaimana referensi tersebut diterapkan.
- AGA: waktu untuk perawatan pertama — titik akhir grafik, ketebalan seng, dan contoh atmosfer.
- GalvInfoNote 1.1 — total massa lapisan, distribusi permukaan, dan konversi ketebalan.
- GalvInfo: Proses Galvanisasi 2022 — jalur pelapisan berkelanjutan dan perilaku produk.
- ASTM A123 / A123M-24 — ruang lingkup publik untuk barang-barang besi dan baja berlapis celup panas.
- ASTM A653 / A653M-25 — cakupan produk lembaran publik dan sistem satuan independen.
- ISO 1461: 2022 — Ruang lingkup dan pengecualian pelapisan artikel fabrikasi.