

Apa Itu Penandaan Laser
ke Bagaimana Apakah Ini Bekerja?
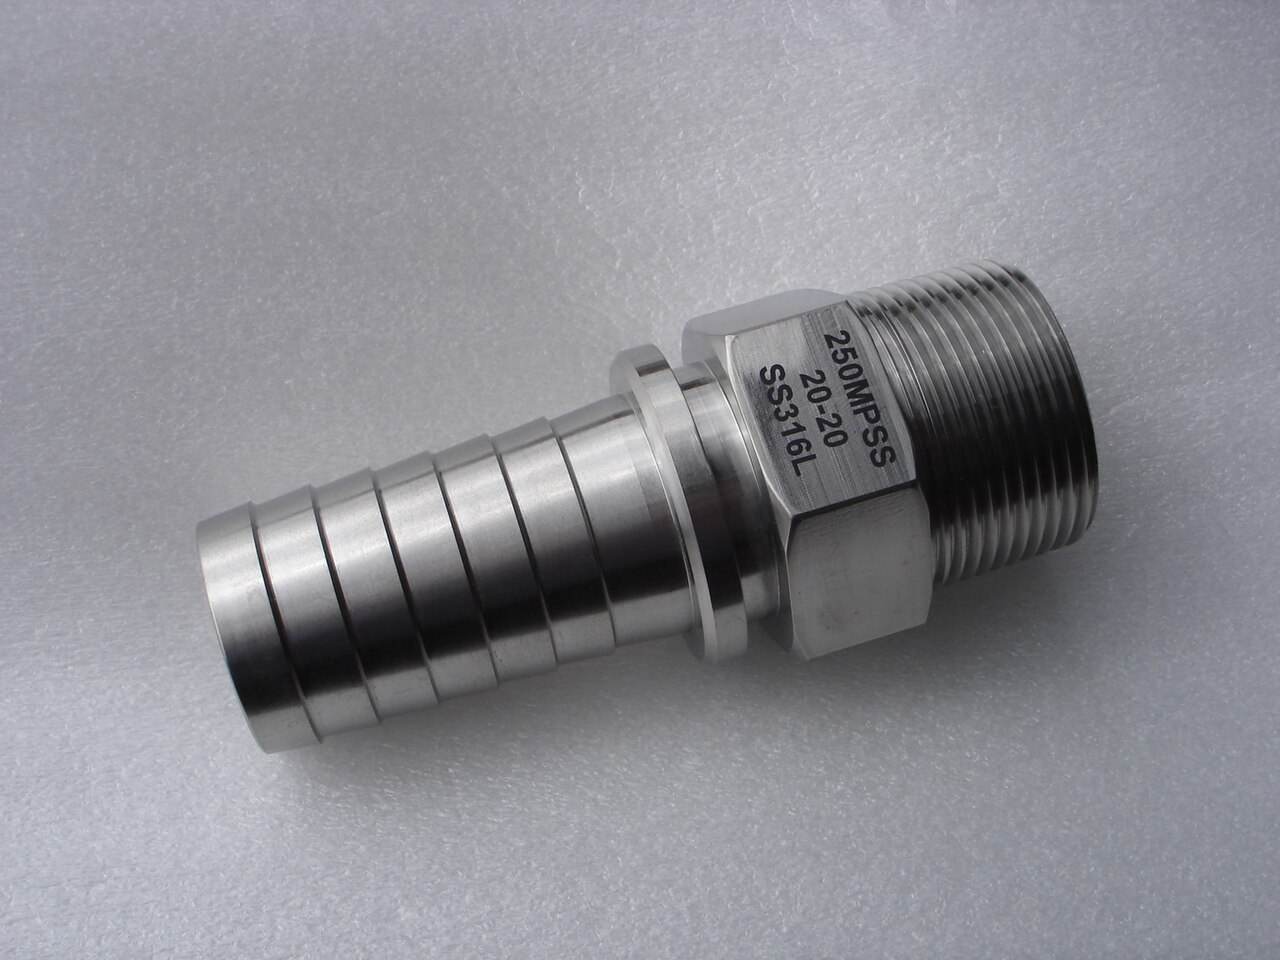
Penandaan laser menggunakan berkas cahaya terfokus untuk mengubah permukaan dan membuat teks, logo, nomor seri, atau kode yang dapat dibaca mesin. Mesin penandaan mengkoordinasikan laser, optik, dan perangkat lunak untuk menempatkan pola tersebut pada bagian tersebut. Hasilnya dapat berupa perubahan warna, perubahan tekstur permukaan, atau lekukan yang terukir—tidak setiap tanda laser menghilangkan material.
Komponen 316L yang diukir laser difoto oleh Ted Lariviere , domain publik. Contoh hasil ukiran, bukan uji produksi Oceanplayer Laser.
Bagaimana cara kerja mesin penandaan laser?
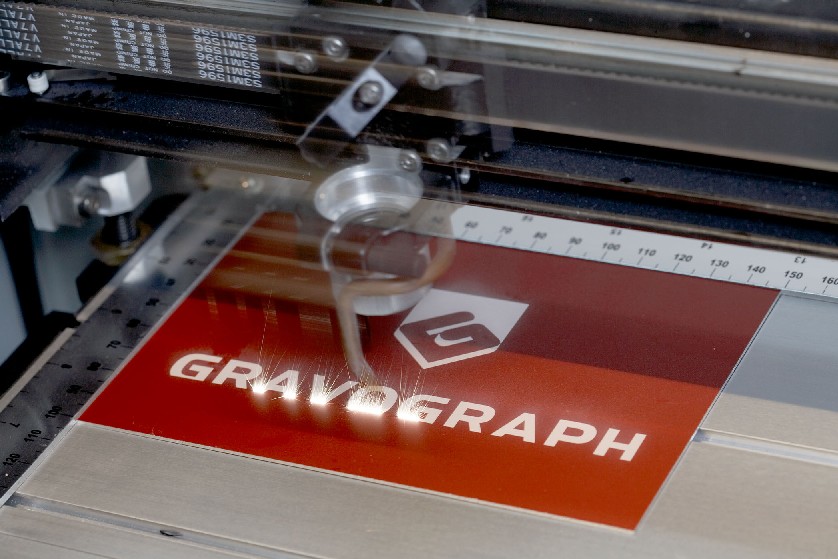
Mesin tersebut mengubah pola digital menjadi jalur paparan laser yang terkontrol. Di tempat material menyerap energi yang cukup, permukaannya berubah. Pada banyak sistem penandaan, bagian tersebut tetap berada di satu posisi; sinar bergerak melintasinya.
Desain industri umum menggunakan dua cermin kecil yang digerakkan motor yang disebut galvanometer , atau galvo. Satu mengarahkan sinar ke setiap arah melintasi bidang penandaan. Lensa fokus memusatkannya pada benda kerja. Pengontrol laser mengkoordinasikan pergerakan sinar dengan penembakan laser. [1]

- Siapkan pola dan datanya.Perangkat lunak menentukan teks, gambar, area yang diisi, dan isi kode. Untuk nomor seri, sumber data harus menyediakan nilai yang tepat untuk setiap bagian; tanda yang tajam pun masih dapat berisi nomor yang salah.
- Temukan bagian tersebut dan tentukan fokusnya.Sebuah alat bantu menahan permukaan penandaan pada ketinggian dan orientasi yang diinginkan. Kamera atau sensor dapat membantu pen positioning. Fokus tidak hanya "cukup dekat": variasi ketinggian dapat mengubah titik dan tanda.
- Terapkan resep laser yang dipilih.Sumber tersebut menghasilkan keluaran yang ditentukan sementara pemindai mengikuti pola tersebut. Pada sistem berdenyut, daya, laju pengulangan, dan durasi denyut memengaruhi bagaimana energi mencapai permukaan.
- Gambar garis luar atau isi suatu area.Sinar tersebut dapat menggambar garis sekali, mengisi suatu bentuk dengan garis pemindaian yang berdekatan, atau mengulangi proses pemindaian. Pilihan-pilihan ini memengaruhi tampilan dan waktu pemrosesan.
- Periksa tanda yang sudah jadi.Periksa isi, posisi, dan hasil permukaan. Jika tanda tersebut berupa kode, baca atau verifikasi menggunakan metode yang diperlukan untuk aplikasi tersebut sebelum melepaskan bagian tersebut.
Tidak semua mesin menggunakan tata letak yang sama. Beberapa menggerakkan kepala pada gantry; yang lain menambahkan sumbu putar, pelacakan konveyor, atau kontrol fokus untuk bagian yang melengkung dan bertingkat. Area penandaan bidang datar saja tidak membuktikan bahwa mesin dapat menjaga permukaan yang melengkung tetap fokus.
Penandaan laser vs pengukiran vs etsa: apa perbedaannya?
Penandaan laser adalah istilah umum; pengukiran adalah salah satu cara untuk membuat tanda. Kata "etsa" kurang konsisten digunakan. Saat membahas suatu pekerjaan, jelaskan hasil permukaan yang diinginkan alih-alih hanya mengandalkan nama prosesnya saja.
| Istilah | Apa yang biasanya dijelaskan | Apa yang seharusnya dibuktikan oleh sampel tersebut? |
|---|---|---|
| Penandaan laser | Pola yang terlihat atau dapat dibaca yang dibuat dengan mengubah material atau lapisan permukaan. | Kontras, lokasi, dan keterbacaan yang dibutuhkan, dengan efek yang dapat diterima pada bagian tersebut. |
| laser engraving | Penghilangan material yang meninggalkan pola cekung. | Kedalaman, kualitas tepi, pengendalian puing, dan pengaruhnya terhadap bagian yang tersisa. |
| Pengetsaan laser | Seringkali berupa proses penataan tekstur permukaan yang dangkal atau penghilangan lapisan tipis; terminologi bervariasi antar pemasok. | Profil kedalaman atau permukaan yang disepakati. Jangan berasumsi adanya batasan kedalaman universal hanya dari kata "etsa". |
Pada layar yang lebih kecil, geser tabel secara horizontal untuk melihat setiap kolom.
Sebagai contoh, tanda pengenal gelap yang halus dan nomor pengenal yang cekung mungkin memiliki fungsi yang berbeda. Jika akses pembersihan, penyegelan, ketahanan terhadap kelelahan, atau penampilan menjadi pertimbangan penting, tentukan perubahan permukaan apa yang diizinkan sebelum memilih proses.
Bagaimana laser mengubah permukaan logam atau plastik?
Warna yang terlihat sama dapat berasal dari perubahan fisik yang berbeda. Hal ini penting karena tanda yang tampak benar pada awalnya mungkin berperilaku berbeda selama pembersihan, pengikisan, atau pemrosesan selanjutnya.
Logam: oksidasi, tekstur permukaan, atau penghilangan
Paparan laser dapat menciptakan lapisan oksida yang kontras, melelehkan kembali permukaan atau menghilangkan material. Cara-cara ini tidak menghasilkan kondisi permukaan yang sama. Untuk penandaan laser logam , bedakan persyaratan kontras dari persyaratan kedalaman; “membuatnya lebih gelap” bukanlah spesifikasi yang lengkap. [1]
Plastik: perubahan warna, pembentukan busa, atau karbonisasi
Polimer atau pewarnanya dapat berubah warna di bawah paparan laser. Pembentukan busa dapat menciptakan sel-sel penyebar cahaya dan tanda yang lebih terang pada plastik gelap. Karbonisasi dapat menciptakan tanda yang lebih gelap pada plastik yang lebih terang. Respons sebenarnya bergantung pada formulasi dan laser, bukan hanya nama resin. [2]
Bagian yang dilapisi: mengekspos lapisan kontras.
Menghilangkan lapisan atas dapat memperlihatkan warna berbeda di bawahnya. Salah satu aplikasinya adalah tombol kontrol yang menyala: simbol harus memancarkan cahaya sementara lapisan di sekitarnya tetap utuh. Ini adalah tugas penghapusan lapisan, bukan permintaan untuk mengukir dalam-dalam ke seluruh bagian. [2]
Jenis laser apa yang digunakan untuk penandaan?
Laser fiber, UV, dan CO₂ adalah titik awal yang umum, tetapi tidak dapat saling menggantikan. Material harus menyerap panjang gelombang yang dipilih dengan cara yang bermanfaat. Perilaku pulsa dan hasil akhir yang dibutuhkan kemudian mempersempit pilihan.
| sumber | Aplikasi umum untuk evaluasi | Apa yang masih membutuhkan uji sampel? |
|---|---|---|
| Serat berdenyut Biasanya sekitar 1,064 nm | Identifikasi dan pengukiran logam; beberapa plastik dan permukaan berlapis. | Kontras, kedalaman, dan efek panas pada tingkatan, hasil akhir, atau formulasi yang tepat. |
| UV Umumnya 355 nm | Tanda halus pada plastik yang sesuai dan aplikasi lain di mana panjang gelombang yang lebih pendek bermanfaat. | Respons material, kualitas tepi, dan kerusakan termal atau permukaan apa pun. "UV" bukan berarti bebas kerusakan. |
| CO₂ Seringkali sekitar 10.6 µm | Bahan organik seperti kayu dan kertas, serta plastik atau kaca yang sesuai. | Kontras dan tekstur yang mudah dibaca. Jangan berasumsi bahwa mesin yang sama akan langsung memberi tanda pada logam polos dengan cara yang sama. |
Panjang gelombang yang ditampilkan adalah contoh umum, bukan satu-satunya panjang gelombang yang tersedia di setiap keluarga sumber. [1] [2] [3]
Laser hijau dan sistem pikosekon atau femtosekon juga digunakan untuk tugas penandaan khusus. Panjang gelombang dan durasi pulsa menggambarkan sifat yang berbeda: pulsa yang lebih pendek tidak secara otomatis berarti panjang gelombang yang lebih pendek.
Apakah MOPA berbeda dari laser serat optik?
Penanda serat MOPA masih merupakan penanda laser serat. MOPA merupakan singkatan dari master oscillator power amplifier , yaitu susunan yang menghasilkan sinyal dan kemudian memperkuatnya. Dalam banyak sistem penandaan industri, MOPA memungkinkan kontrol yang lebih baik terhadap durasi pulsa dan laju pengulangan dibandingkan dengan desain Q-switched konvensional. [3]
Fleksibilitas tersebut dapat membantu menyempurnakan penandaan yang sulit, tetapi tidak menjamin penandaan warna, panas yang lebih rendah, atau hasil yang lebih cepat pada setiap material. Bandingkan pengaturan sumber sebenarnya dan hasil sampel—bukan "MOPA vs serat" seolah-olah keduanya merupakan kategori yang saling eksklusif.
Untuk perbandingan sumber yang lebih detail, lihat penandaan laser serat optik vs laser UV . Untuk peralatan yang dibangun di sekitar sumber serat optik pulsa yang dapat disesuaikan, lihat mesin penandaan laser MOPA.
Mengapa bahan dan hasil akhir yang tepat itu penting?
Istilah “aluminium” saja tidak cukup. Aluminium polos, aluminium anodisasi, dan aluminium yang dicat menghadirkan permukaan yang berbeda pada balok. Demikian pula, dua bagian yang diberi label dengan keluarga plastik yang sama dapat mengandung pigmen atau aditif yang berbeda dan menghasilkan tanda yang berbeda.
Contoh ilustratif: wadah cetakan hitam memberikan hasil yang baik, sedangkan versi putih memberikan kontras yang lemah menggunakan resep yang sama. Sebelum meningkatkan daya, periksa apakah formulasi dan penyerapan telah berubah. Sampel pertama yang berhasil tidak memvalidasi kedua warna tersebut.
Ujilah komponen produksi yang representatif, termasuk varian finishing dan warna yang akan Anda jual sebenarnya. Sampel demonstrasi yang dipoles bukanlah pengganti komponen produksi yang bertekstur, melengkung, atau dilapisi.
Pengaturan apa saja yang memengaruhi kualitas dan kecepatan penandaan laser?
Tidak ada satu pengaturan pun yang mengontrol seluruh hasil. Pertahankan bahan dan hasil akhir yang diinginkan tetap sama sambil mengevaluasi bagaimana pengaturan-pengaturan ini bekerja bersama-sama:
- Perilaku daya dan pulsa: Daya rata-rata, energi pulsa, durasi pulsa, dan laju pengulangan saling terkait tetapi bukan merupakan besaran yang sama.
- Kecepatan pemindaian: Seberapa cepat titik tersebut bergerak melintasi permukaan. Pemindaian yang lebih cepat mengubah paparan yang diberikan sepanjang garis.
- Jarak dan jalur penetasan: Jarak antara garis pengisian dan jumlah pengulangan. Jarak yang lebih rapat atau lebih banyak pengulangan menambah pekerjaan; hal itu tidak selalu meningkatkan hasil akhir.
- Pengaturan fokus dan bidang: Ukuran titik, tinggi kerja, dan area penandaan yang dapat digunakan harus sesuai dengan fitur terkecil dan geometri bagian tersebut.
Contoh sederhana pengaturan jarak antar pulsa
Pertimbangkan garis lurus yang dipindai dengan kecepatan konstan 1,000 mm/s dengan pulsa yang berjarak seragam pada frekuensi 50 kHz , atau 50,000 pulsa per detik. Jarak antara pusat pulsa adalah:
Jarak antar pulsa = kecepatan pemindaian ÷ laju pulsa
1,000 ÷ 50,000 = 0.020 mm = 20 µm
Pada kecepatan 2,000 mm/s dengan laju pulsa yang sama, jaraknya menjadi 40 µm. Ini adalah ilustrasi hasil perhitungan, bukan resep penandaan yang direkomendasikan.
Perhitungan ini tidak memberi tahu Anda tumpang tindih atau apakah tanda tersebut akan dapat diterima. Anda masih memerlukan ukuran titik sebenarnya, energi pulsa, respons permukaan, dan pola pemindaian. Perhitungan ini juga mengasumsikan pergerakan yang stabil; sudut dan area percepatan memerlukan perhatian terpisah.
Kecepatan pemindaian tidak dihitung berdasarkan jumlah bagian yang selesai per jam.
Siklus produksi mencakup pemuatan, penempatan, penandaan, pengecekan hasil, dan pembongkaran. Kecepatan pemindai yang disebutkan tidak mencakup sebagian besar proses tersebut. Bandingkan siklus lengkap menggunakan desain, kualitas penandaan, dan metode penanganan komponen yang sama.
Apakah penandaan laser bersifat permanen, dan dapatkah hal itu merusak suatu bagian?
Tanda laser bisa tahan lama karena mengubah bagian atau lapisan permukaannya, bukan hanya sekadar menambahkan label cetak biasa. Namun, tahan lama bukan berarti tidak bisa dihilangkan . Keausan dapat menghilangkan tanda yang dangkal, proses finishing selanjutnya dapat menutupinya, dan paparan bahan kimia dapat mengubah kontrasnya.
“Non-kontak” berarti alat penanda tidak menekan bagian tersebut. Ini tidak berarti bahwa laser tidak mengubah material. Paparan yang berlebihan atau tidak sesuai dapat menghilangkan terlalu banyak material, menciptakan efek panas yang tidak diinginkan, atau mengubah lapisan yang memiliki fungsi pelindung.
Pilih uji ketahanan berdasarkan kondisi penggunaan komponen tersebut. Jika komponen akan dicuci, terkena pelarut, dilapisi, atau ditangani berulang kali, periksa tanda tersebut setelah operasi tersebut. Untuk komponen yang sensitif terhadap korosi atau komponen yang kritis terhadap keselamatan, penampilan saja tidak cukup sebagai bukti proses yang dapat diterima.
Sepakati apa yang harus tetap dapat diterima: konten yang mudah dibaca, kondisi permukaan, kedalaman tanda, penampilan, atau semua hal tersebut. Kemudian catat kondisi pemaparan dan metode penerimaan dengan resep yang telah disetujui.
Bagaimana cara memeriksa kode yang ditandai dengan laser?
Pisahkan tiga pertanyaan: Apakah kode tersebut berisi data yang tepat? Dapatkah pembaca yang dituju mendekodenya? Apakah memenuhi spesifikasi kualitas simbol yang dibutuhkan? Ini adalah pemeriksaan yang berbeda. Pemindaian telepon yang berhasil tidak menjawab ketiga pertanyaan tersebut.
- Periksa datanya. Konfirmasikan nomor seri atau muatan data terhadap catatan pekerjaan. Sertakan penanganan data yang hilang dan nomor duplikat.
- Periksa pembacaan pada pengaturan sebenarnya. Gunakan alat ukur yang sesuai untuk pembaca, jarak kerja, orientasi bagian, dan pencahayaan. Permukaan reflektif dapat terlihat sangat berbeda di bawah cahaya yang berbeda.
- Verifikasi kualitas bila spesifikasi mensyaratkannya. Gunakan metode verifikasi dan kondisi pelaporan yang telah disepakati. ISO/IEC 29158:2025 membahas kualitas simbol yang ditandai langsung pada bagian tertentu, termasuk perubahan iluminasi, pengukuran, dan penilaian relatif terhadap ISO/IEC 15415. Standar ini tidak memberikan persyaratan penerimaan yang sama untuk setiap pelanggan. [4]
Simbol Data Matrix juga tidak secara otomatis menjadi simbol Data Matrix GS1 . Penggunaan GS1 melibatkan aturan pengkodean data tertentu, bukan hanya tampilan pola persegi. Konfirmasikan format kode yang diperlukan sebelum menguji alur kerja penandaan nomor seri . [5]
Simpan catatan mengenai varian suku cadang, file penandaan, resep, dan hasil inspeksi agar perubahan material atau tata letak di kemudian hari dapat dievaluasi berdasarkan persyaratan yang sama.
Apa saja kebutuhan keamanan dan perawatan yang diperlukan untuk penandaan laser?
Area penandaan yang kecil pun masih dapat melibatkan radiasi laser yang berbahaya. Sistem tertutup yang dirancang dengan benar mungkin memiliki klasifikasi emisi yang lebih rendah daripada laser daya tinggi di dalamnya. Membuka penutup untuk servis mengubah situasi paparan. Jangan memintas interlock untuk mempercepat pemuatan atau pemecahan masalah. [6]
Menilai akses berkas, refleksi, risiko kebakaran dan asap yang dihasilkan proses untuk instalasi sebenarnya. Desain penutup dan ekstraksi harus sesuai dengan material dan proses. Kacamata pelindung, jika diperlukan oleh penilaian, bukanlah pengganti untuk mencegah akses ke radiasi berbahaya. [6] [7]
Penandaan laser langsung dapat menghindari tinta dan stensil cetak, tetapi itu tidak membuat seluruh sistem bebas perawatan. Ikuti petunjuk peralatan untuk inspeksi optik, pendinginan, dan perawatan ekstraksi. Sertakan filter, perlengkapan pembersih, dan alat bantu penandaan khusus aplikasi apa pun dalam penilaian biaya operasional.
Bagaimana cara memilih mesin penandaan laser yang tepat?
Mulailah dengan komponen dan tanda yang dibutuhkan, bukan hanya daya listrik saja. Mintalah pemasok untuk mendemonstrasikan hasil yang berulang pada komponen yang representatif, kemudian konfirmasikan bahwa mesin lengkap dapat menghasilkan hasil tersebut pada tingkat produksi yang dibutuhkan.
Contoh permintaan yang bermanfaat meliputi:
- Bagiannya: Jenis material atau resin, hasil akhir, varian warna, dimensi, dan foto.
- Tanda tersebut: Format karya seni atau kode, ukuran sebenarnya, lokasi, kontras yang dibutuhkan, dan batasan kedalaman atau permukaan apa pun.
- Alur kerja: ukuran batch, target siklus lengkap, metode pemuatan, dan sumber data variabel.
- Bukti: persyaratan pembaca atau verifikasi dan pembersihan, keausan, atau paparan lain yang harus mampu ditahan oleh merek tersebut.
Untuk stasiun mandiri, fokuslah pada pemuatan yang berulang dan instruksi kerja yang jelas. Untuk sistem penandaan laser otomatis , tentukan juga antarmuka jalur, transfer data, dan apa yang terjadi ketika penandaan atau pembacaan gagal.
Pilihan praktisnya adalah kombinasi sumber, optik, perlengkapan, perangkat lunak, dan inspeksi yang menghasilkan tanda yang dibutuhkan secara andal. Jelajahi mesin penandaan laser Oceanplayer setelah persyaratan tersebut jelas.
Sumber teknis
- Coherent: Apa itu Penandaan Laser? — arsitektur pemindai umum, proses permukaan, dan keluarga sumber.
- TRUMPF: Penandaan plastik dengan laser — penyerapan, formulasi, perubahan warna, pembusaan, dan pengangkatan lapisan.
- Gravotech: Bagaimana cara kerja teknologi laser serat MOPA? — arsitektur sumber dan fleksibilitas kontrol pulsa.
- ISO / IEC 29158: 2025 — Spesifikasi pengujian kualitas simbol tanda bagian langsung, edisi kedua.
- Pedoman GS1 DataMatrix — Panduan pengkodean dan aplikasi khusus GS1; rilis terkait 2.5.1.
- Oregon OSHA: Laser—Praktik kerja yang aman — Prinsip-prinsip penutupan, klasifikasi, dan paparan; lembar fakta September 2025.
- Manual Teknis OSHA: Bahaya Laser — kontrol pancaran dan bahaya di udara yang dihasilkan oleh proses.
- IPG Photonics: Penandaan Laser — definisi proses dan perbandingan dengan metode identifikasi tradisional.