

Scelta della lunghezza d'onda e Dimensione dello spot per la pulizia laser
Scegliere la lunghezza d'onda in base al contrasto ottico tra il contaminante e il substrato. Scegliere la dimensione dello spot in base alla fluenza e alla risoluzione richieste dal processo. Nessuno dei due valori deve essere selezionato singolarmente: l'energia dell'impulso, il profilo del fascio, la messa a fuoco, la velocità di scansione e la sovrapposizione determinano ciò che la superficie riceve effettivamente.
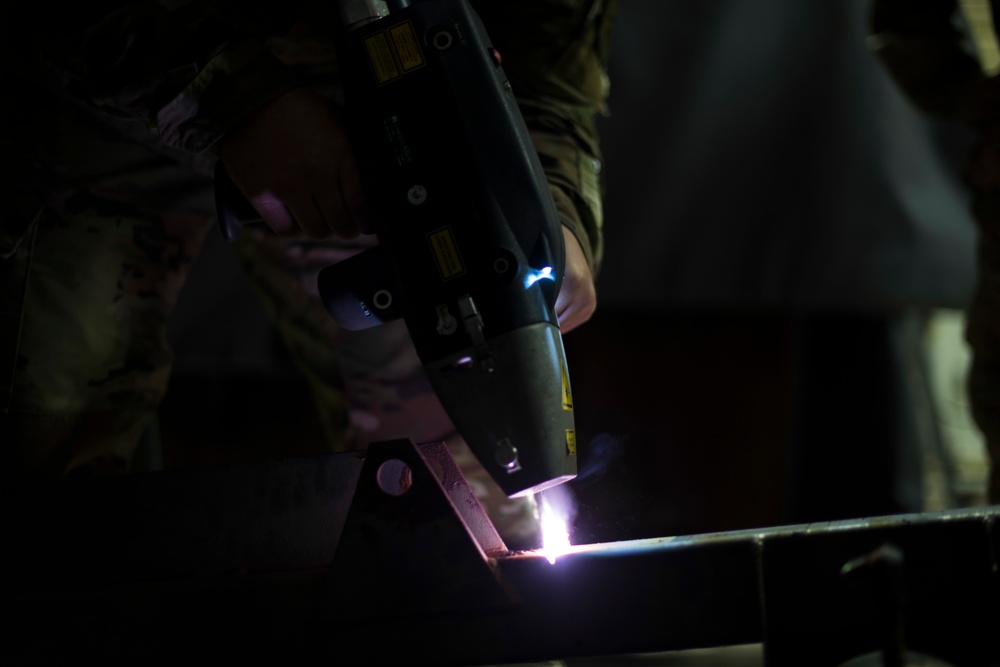
Un primo esperimento pratico per la rimozione di ruggine, ossidi e rivestimenti da molti metalli, ma non una ricetta universale.
Cercare un forte accoppiamento contaminante mantenendo il substrato al di sotto della sua soglia di danneggiamento.
A parità di energia dell'impulso, un punto ottico più piccolo aumenta rapidamente l'energia per unità di area.
Il punto microscopico focalizzato viene spostato per creare uno schema di pulizia visibile molto più ampio.
Iniziate dalla coppia di materiali, non dal libretto della macchina.
La pulizia laser è selettiva solo quando il contaminante può essere rimosso entro una finestra di processo che non provochi fusione, ossidazione, scolorimento, rugosità o alterazioni strutturali inaccettabili nel substrato.
Il primo confronto non è quindi semplicemente acciaio contro alluminio. È ruggine sull'acciaio , resina epossidica sull'alluminio , olio sull'acciaio inossidabile o fuliggine sulla pietra . La lunghezza d'onda influenza il modo in cui i due strati assorbono la luce. La dimensione dello spot influenza la distribuzione dell'energia dell'impulso sull'area. La durata dell'impulso, la frequenza di ripetizione, la velocità di scansione e la sovrapposizione determinano come tale energia si accumula nel tempo.
Una prova pratica di pulizia industriale dei metalli spesso inizia con una sorgente a fibra pulsata a 1064 nm perché è ampiamente disponibile, la trasmissione del fascio è consolidata e molti processi pubblicati la utilizzano. Ciò non significa che il metallo lucidato assorba sempre fortemente i 1064 nm, o che 532 nm e 355 nm siano automaticamente più delicati. Le revisioni pubblicate sottolineano che i risultati dipendono fortemente dal caso specifico e devono essere confermati tramite prove.
Selettore del punto di partenza per la lunghezza d'onda e la dimensione dello spot
Descrivere la richiesta per ottenere una direttiva di prova conservativa. Si tratta di un ausilio alla pianificazione ingegneristica, non di una ricetta laser qualificata né di un sostituto per le prove sui campioni.
Descrivi il compito di pulizia
Controllo delle dimensioni dello spot e della fluenza
Inserire l'energia del singolo impulso e il diametro del punto ottico. Per un fascio gaussiano, il calcolatore riporta anche la fluenza di picco stimata quando il diametro è definito al livello di intensità 1/e².
Cosa cambiano effettivamente 1064 nm, 532 nm e 355 nm
La lunghezza d'onda influenza la riflettanza, la profondità di assorbimento, la risposta fotochimica, il punto ottico ottenibile e il comportamento delle ottiche di protezione. Non sostituisce lo sviluppo del processo.
| Famiglia di lunghezze d'onda | Percorso di origine tipico | Perché potrebbe essere considerato | Avvertenze principali |
|---|---|---|---|
| 1030-1080 nm vicino infrarosso | Fibra di itterbio, Nd:YAG fondamentale | Percorso industriale più comune; metodo di consegna consolidato; solida base di prove per ruggine, ossidi, oli e rivestimenti sui metalli. | I metalli non trattati possono essere riflettenti; la selettività varia a seconda dell'ossido e della finitura; il fascio invisibile crea seri rischi di riflessione. |
| verde visibile a 532 nm | Nd:YAG a frequenza raddoppiata | Può migliorare il contrasto di accoppiamento per determinati pigmenti, ossidi e metalli; utile negli studi comparativi di conservazione e precisione. | Visibile non significa sicuro; possono verificarsi scolorimenti del substrato o alterazioni del pigmento; la conversione riduce la semplicità del sistema. |
| 355 nm UV | Nd:YAG di terza armonica | Può favorire interazioni superficiali, punti di diffrazione più piccoli e un accoppiamento più forte con polimeri o composti organici selezionati. | Ottica, costi e manutenzione sono impegnativi; i raggi UV possono danneggiare polimeri, rivestimenti, pelle e occhi; non si tratta di una generica "modalità delicata". |
| Altri UV / medio IR | Eccimeri, CO₂ e fonti specializzate | Utile quando uno specifico contaminante o mezzo di trasferimento presenta una banda di assorbimento favorevole. | Integrazione di nicchia, requisiti ottici e di sicurezza; le prove devono corrispondere esattamente al sistema materiale. |
contrasto di assorbimento
Misurare o confrontare l'intensità con cui lo strato indesiderato e il substrato desiderato assorbono la lunghezza d'onda candidata. Il metodo ideale prevede la rimozione dello strato prima che il substrato raggiunga la sua soglia di danneggiamento.
Penetrazione ottica
La profondità di assorbimento varia in base alla lunghezza d'onda e al materiale. Film sottili, corrosione porosa e rivestimenti traslucidi possono reagire attraverso diversi meccanismi termici, fotomeccanici o fotochimici.
Stabilità del processo
La lunghezza d'onda ottimale non è semplicemente quella che pulisce più velocemente su un singolo campione. Deve tollerare errori di messa a fuoco, variazioni di spessore, sovrapposizioni e differenze tra i vari pezzi.

"I metalli assorbono bene i raggi infrarossi" è un'affermazione troppo semplicistica.
La riflettanza dipende dalla lunghezza d'onda, dalla lega, dalla temperatura, dalla rugosità, dallo stato di ossidazione e dall'angolo di incidenza. Una superficie di rame lucidata e uno strato scuro di ossido di rame non sono otticamente equivalenti. Allo stesso modo, un campione di acciaio arrugginito e l'acciaio appena esposto non sono equivalenti. Questo contrasto può contribuire a produrre un comportamento autolimitante in alcuni casi, ma deve essere dimostrato anziché dato per scontato.
Analogamente, una lunghezza d'onda verde o UV può aumentare l'assorbimento sia nel contaminante che nel substrato. Una migliore rimozione è utile solo se la soglia di danneggiamento rimane superiore alla soglia di pulizia. Ricerche comparative su materiali del patrimonio culturale hanno dimostrato che il cambio di lunghezza d'onda può anche introdurre scolorimento o una finestra di processo più ristretta.
Il punto ottico non corrisponde alla larghezza di pulizia pubblicizzata.
Uno scanner galvanometrico o a oscillazione fa scorrere un piccolo fascio focalizzato lungo una linea, un cerchio o un altro schema. La "larghezza di pulizia" risultante di 100 mm, 200 mm o 300 mm descrive lo schema scansionato, non il punto focale del fascio ottico di 100 mm.
Raggio in uscita dal laser
La catena è composta da potenza, energia dell'impulso, lunghezza d'onda, qualità del fascio e polarizzazione.
Punto focalizzato
Il collimatore, lo scanner, la lente F-theta, la posizione di messa a fuoco e M² determinano il punto ottico.
Modello scansionato
La piccola area viene spazzata su una forma più ampia a una velocità e frequenza definite.
Dose somministrata
La sovrapposizione degli impulsi, la spaziatura tra le linee, il numero di passaggi e la tolleranza di messa a fuoco determinano il risultato complessivo.
Quando un punto più piccolo aiuta
- contaminazione localizzata attorno a elementi, giunture o bordi;
- elevata risoluzione spaziale e zone di esclusione ristrette;
- sistemi a bassa energia impulsiva che necessitano di una fluenza maggiore;
- Mappatura della soglia di laboratorio con profilo del fascio misurato.
Un punto luminoso più piccolo può anche creare un'eccessiva fluenza di picco, rapidi cambiamenti di texture e una ridotta profondità di campo. Non è automaticamente la scelta "più delicata".
Quando un punto più grande aiuta
- riduzione della fluenza a parità di energia dell'impulso;
- aumento della tolleranza di messa a fuoco su parti leggermente irregolari;
- creando una finestra di processo tecnico più ampia e uniforme;
- garantire la copertura quando la sorgente ha sufficiente energia impulsiva.
Un punto ottico più ampio potrebbe non rimuovere lo strato se l'energia dell'impulso è insufficiente. Aumentare la larghezza di scansione senza modificare il punto ottico non fa altro che distribuire il trattamento su un'area più ampia.
La dimensione dello spot è importante perché influenza la fluenza.
La fluenza è data dall'energia dell'impulso divisa per l'area illuminata, solitamente espressa in J/cm². Se l'energia dell'impulso rimane fissa e il diametro viene dimezzato, l'area circolare diventa un quarto e la fluenza media quadruplica.

Energia a impulsi
La potenza media divisa per la frequenza di ripetizione fornisce l'energia dell'impulso solo se la potenza di uscita della sorgente e la modalità operativa supportano tale relazione. Verificare la forma d'onda reale e i limiti della macchina.
Profilo del fascio
Un fascio gaussiano ha una fluenza centrale maggiore rispetto a un fascio uniforme a forma di cappello a cilindro con la stessa energia totale e area nominale. I punti caldi riducono il margine di processo.
accumulazione
Una fluenza a impulso singolo può sembrare accettabile, mentre un'elevata sovrapposizione, passaggi multipli o una scansione lenta accumulano energia sufficiente a scolorire o fondere il substrato.
Definisci il diametro prima di confrontare le ricette
I valori pubblicati relativi alla "dimensione dello spot" non sono intercambiabili a meno che non vengano specificati il metodo di misurazione e la definizione del fascio.
| Definizione del punto | Cosa descrive | Rischio in caso di copia errata | Migliori pratiche di reporting |
|---|---|---|---|
| 1/e² diametro | Larghezza standard del fascio gaussiano nel punto in cui l'intensità diminuisce fino a 1/e² del picco. | Usarlo come diametro di un cappello a cilindro sottostima il picco centrale. | Riportare i diametri x e y, la posizione del fuoco e il modello del profilo del fascio. |
| FWHM | Larghezza a metà dell'intensità massima. | Numericamente inferiore al diametro di 1/e² per lo stesso fascio gaussiano. | Specificare esplicitamente la FWHM ed effettuare la conversione prima di confrontare la fluenza. |
| Segno di bruciatura/ablazione | Segno visibile al di sopra di una soglia dipendente dal materiale. | Varia in base all'energia dell'impulso e al bersaglio; non si tratta di una misurazione diretta dell'ampiezza del fascio. | Quando possibile, utilizzare un profilatore di fascio o un metodo a lama di coltello calibrato. |
| Larghezza di scansione | Schema galvanometrico complessivo sulla superficie. | Può essere di decine o centinaia di millimetri, mentre il punto ottico è sub-millimetrico. | Riporta separatamente il punto ottico, la larghezza del pattern, il tipo di pattern e la velocità dello scanner. |

Indicazioni di partenza per le operazioni di pulizia più comuni
Queste sono indicazioni di prova, non intervalli di parametri universali. La composizione chimica del rivestimento, lo spessore, le condizioni della lega e i criteri di accettazione possono ribaltare la scelta apparentemente corretta.
Inizia con la modalità pulsata a 1064 nm; confronta con la modalità continua (CW) per lavori pesanti e gravosi.
La pulizia a fibre pulsate è un punto di partenza logico quando la conservazione del substrato e il controllo della superficie sono fondamentali. Strutture di grandi dimensioni e fortemente arrugginite possono giustificare un confronto con la pulizia a getto continuo (CW), ma è necessario verificare l'apporto di calore, la consistenza e la corrosione residua nelle cavità.
Strategia spot: Utilizzare la messa a fuoco ottica qualificata; impostare la larghezza di scansione per la copertura e la sovrapposizione, non come sostituto del controllo della fluenza.Stabilire le soglie di rimozione del rivestimento e di cambio della lega
La riflettanza dell'alluminio, la tempra della lega e i pigmenti di rivestimento variano. Una prova a impulsi a 1064 nm è commercialmente praticabile, ma la qualificazione del processo deve valutare eventuali cambiamenti di fusione, sbavature, scolorimento e adesione.
Strategia spot: Iniziate con cautela, scegliendo un'area di irradiazione effettiva più ampia o riducendo l'energia dell'impulso, per poi restringere il campo di applicazione tramite microscopia e test di adesione.Confrontare la lunghezza d'onda solo quando ciò migliora la selettività
Il rame, l'ottone e i loro ossidi possono reagire in modo molto diverso a 1064 e 532 nm. I risultati pubblicati sulla conservazione dei metalli sono contrastanti, quindi un confronto a due lunghezze d'onda potrebbe essere più informativo che ipotizzare un'unica impostazione universale.
Strategia spot: Misurare il fascio e documentare il colore, la conduttività e la chimica della superficie dopo ogni fase di fluenza.L'aspetto della pulizia non è un criterio di accettazione
Una superficie può apparire pulita pur conservando residui carbonizzati. È necessario validare il comportamento idrorepellente, l'energia superficiale, la spettroscopia, la porosità della saldatura o la resistenza del legame in base alle reali esigenze di produzione.
Strategia spot: Evitare un'eccessiva fluenza centrale e verificare che la sovrapposizione non fissi i residui nel substrato.Privilegia la pulizia a impulsi controllati e la messa a fuoco ripetibile.
La consistenza, le caratteristiche dimensionali e le superfici di rilascio possono essere alterate prima che si manifestino danni macroscopici evidenti. Un profilo del fascio stabile e una distanza controllata dal dispositivo di illuminazione sono più importanti della potenza massima.
Strategia spot: Utilizzare piccoli incrementi misurati di influenza ed esaminare la rugosità e i bordi delle caratteristiche tra una prova e l'altra.Utilizzare test specifici sui materiali, non un programma preimpostato per la pulizia dei metalli.
Strati multipli, pigmenti, umidità, riempitivi e riparazioni nascoste possono produrre risposte cromatiche o di frattura inaspettate. Prove comparative a 1064, 532 o 355 nm possono essere giustificate solo sotto il controllo di un esperto.
Strategia spot: documentazione della definizione del fascio e utilizzo di ispezione su scala micrometrica, misurazione del colore ed esposizione a fasi.Sei variabili che possono ribaltare una decisione sulla lunghezza d'onda
Durata dell'impulso
Impulsi di nanosecondi, picosecondi e femtosecondi accoppiano l'energia su scale temporali molto diverse. La sola potenza media non è sufficiente a prevedere la risposta termica.
Frequenza di ripetizione
Una frequenza più elevata modifica l'energia e la spaziatura degli impulsi. A seconda della velocità, può migliorare l'uniformità o causare un accumulo di calore.
Velocità di scansione
La velocità controlla quanti impulsi raggiungono ciascun punto. Una lunghezza d'onda che appare sicura ad alta velocità può danneggiare la superficie quando il movimento rallenta.
Sovrapposizione delle schermate
La sovrapposizione tra le linee influisce sulle strisce, sulle aree non irradiate e sulla dose accumulata. Deve essere ottimizzata in base alla geometria del punto ottico e del pattern.
Posizione di messa a fuoco
Le parti curve e i movimenti dell'operatore modificano la dimensione del punto. Una ridotta profondità di fuoco può causare grandi variazioni di fluenza anche a fronte di un modesto errore di distanza.
Atmosfera e pennacchio
Fumi, plasma e particelle rimosse possono schermare gli impulsi successivi, ridepositare materiale, contaminare le ottiche e modificare la finestra di processo apparente.
Costruisci una finestra di processo con esempi rappresentativi
L'obiettivo non è trovare un'impostazione visivamente impressionante, bensì identificare le impostazioni stabili più basse che soddisfino i criteri di accettazione in presenza di normali variazioni di produzione.
Definisci lo stack
Registrare il grado del substrato, la finitura, la composizione chimica della contaminazione, lo spessore e la variabilità.
Imposta l'accettazione
Specificare pulizia, rugosità, colore, adesione, conduttività o qualità della saldatura.
soglie di mappatura
Aumentare gradualmente la fluenza fino a quando non inizia la rimozione, quindi identificare il primo cambiamento del substrato.
Ottimizzare il movimento
Regolare la velocità di scansione, la sovrapposizione degli impulsi, la spaziatura delle tratteggiature, il pattern e il numero di passaggi.
Sfida la finestra
Verifica l'errore di messa a fuoco, la presenza di contaminanti spessi e sottili, i bordi, le curve e le operazioni ripetute.
Cosa ti sta dicendo la superficie
| Risultato osservato | Probabili cause | Primi controlli controllati |
|---|---|---|
| Il residuo rimane al centro | Fluenza insufficiente, schermatura del pennacchio, lunghezza d'onda inadeguata, strato carbonizzato. | Ispeziona il profilo del fascio, riduci la velocità, regola l'energia dell'impulso o confronta la lunghezza d'onda senza modificare più variabili contemporaneamente. |
| Centro brillante o fuso | Picco gaussiano troppo alto, punto più piccolo del previsto, errore di messa a fuoco, eccessiva sovrapposizione degli impulsi. | Misurare la zona trattata, ridurre l'energia dell'impulso, ampliare la zona effettiva o aumentare la velocità monitorando la rimozione. |
| Finitura a strisce o a chiazze | Sovrapposizione errata del tratteggio, calibrazione dello scanner, fascio non uniforme o curvatura del pezzo. | Verificare separatamente la larghezza del punto ottico e del pattern; mappare la spaziatura delle linee e la messa a fuoco sull'intero pezzo. |
| Cambiamento di colore senza fusione | Crescita di ossido sottile, cambiamento di pigmento, colore di tempera, modificazione chimica. | Utilizzare la colorimetria o la chimica di superficie, ridurre l'accumulo e confrontare una diversa lunghezza d'onda solo attraverso test controllati. |
| Pulito all'inizio, più debole in seguito | Contaminazione della finestra di protezione, ricircolo dei fumi, deriva della messa a fuoco o riscaldamento dello scanner. | Ispezionare le ottiche, verificare la direzione di estrazione e ripetere la misurazione su un campione di riferimento durante l'analisi. |
Cambiare la lunghezza d'onda modifica anche la progettazione della sicurezza.
I sistemi di pulizia industriale sono comunemente di Classe 4. I raggi infrarossi vicini possono essere invisibili, i raggi visibili possono essere focalizzati sulla retina e i raggi UV rappresentano un rischio per gli occhi e la pelle. I riflessi dei metalli possono rimanere pericolosi anche quando la superficie appare opaca.
Gli occhiali di protezione laser devono essere specificati in base alla lunghezza d'onda, alla potenza e alla valutazione dell'esposizione effettive. Gli occhiali progettati per 1064 nm non sono automaticamente adatti per 532 nm o 355 nm. Le linee guida OSHA sottolineano l'importanza dei controlli ingegneristici, dell'accesso ad aree controllate, della densità ottica con indicazione della lunghezza d'onda, della formazione e di una chiara definizione delle responsabilità in materia di sicurezza.
Anche la pulizia genera contaminanti aerodispersi. L'aspirazione deve catturare il pennacchio di polvere vicino alla fonte senza compromettere la stabilità del processo o diffondere residui su ottiche e nell'area di lavoro.
Invia la pila di materiali, non solo una fotografia.
Oceanplayer è in grado di elaborare un piano di prova pratico qualora la richiesta includa informazioni su substrato, contaminazione, spessore, finitura desiderata, area di produzione e requisiti di accettazione a valle.
Strumenti correlati per la pulizia laser
Domande frequenti su lunghezza d'onda e dimensione dello spot per la pulizia laser
Qual è la lunghezza d'onda migliore per la rimozione della ruggine tramite laser?
La luce UV a 355 nm è sempre più sicura per le superfici delicate?
Qual è la differenza tra dimensione del punto laser e larghezza di pulizia?
Una zona più piccola pulisce in modo più preciso?
In che modo il diametro del punto laser influisce sulla fluenza del laser?
Posso confrontare le ricette di due diverse macchine per la pulizia laser?
Come posso misurare la dimensione del punto laser?
Devo sfocare il laser per rendere la pulizia più delicata?
Perché il risultato cambia al variare della velocità di scansione?
Quali dati devo fornire per ottenere una raccomandazione sulla lunghezza d'onda?
Fonti e limiti di interpretazione
Questa pagina combina l'articolo fornito con ricerche pubblicate e linee guida sulla sicurezza. Gli esempi tratti da singoli studi illustrano meccanismi e metodi di prova; non rappresentano impostazioni universali per le macchine.
- Società Reale di Chimica: Introduzione alla pulizia laser nei beni culturali — variabili relative a lunghezza d'onda, fluenza, ripetizione e scansione.
- Rivista del patrimonio culturale: successi e sfide nella pulizia laser di manufatti metallici — Problemi relativi alla dipendenza dal maiuscolo/minuscolo e alla misurazione della dimensione dello spot.
- Processi: meccanismi fondamentali e applicazioni industriali della pulizia laser — Esempi a 1064 nm: oli, vernici e ossidi.
- Heritage Science: Metodologia di pulizia laser a due lunghezze d'onda — Sviluppo combinato dei processi a 1064 nm e 355 nm.
- npj Heritage Science: Monitoraggio acustico della pulizia laser — importanza della lunghezza d'onda, della durata dell'impulso, della fluenza e del numero di impulsi.
- Linee guida OSHA per la sicurezza laser e la valutazione dei rischi — Controlli di classe 4 e selezione di occhiali specifici per lunghezza d'onda.