

Cos'è la marcatura laser
and Come funziona?
La marcatura laser utilizza un fascio di luce focalizzato per modificare una superficie e creare testi, loghi, numeri di serie o codici leggibili da macchine. Una macchina per la marcatura coordina il laser, l'ottica e il software per imprimere il disegno sul pezzo. Il risultato può essere un cambio di colore, una modifica della texture superficiale o un'incisione incisa: non tutte le marcature laser comportano la rimozione di materiale.
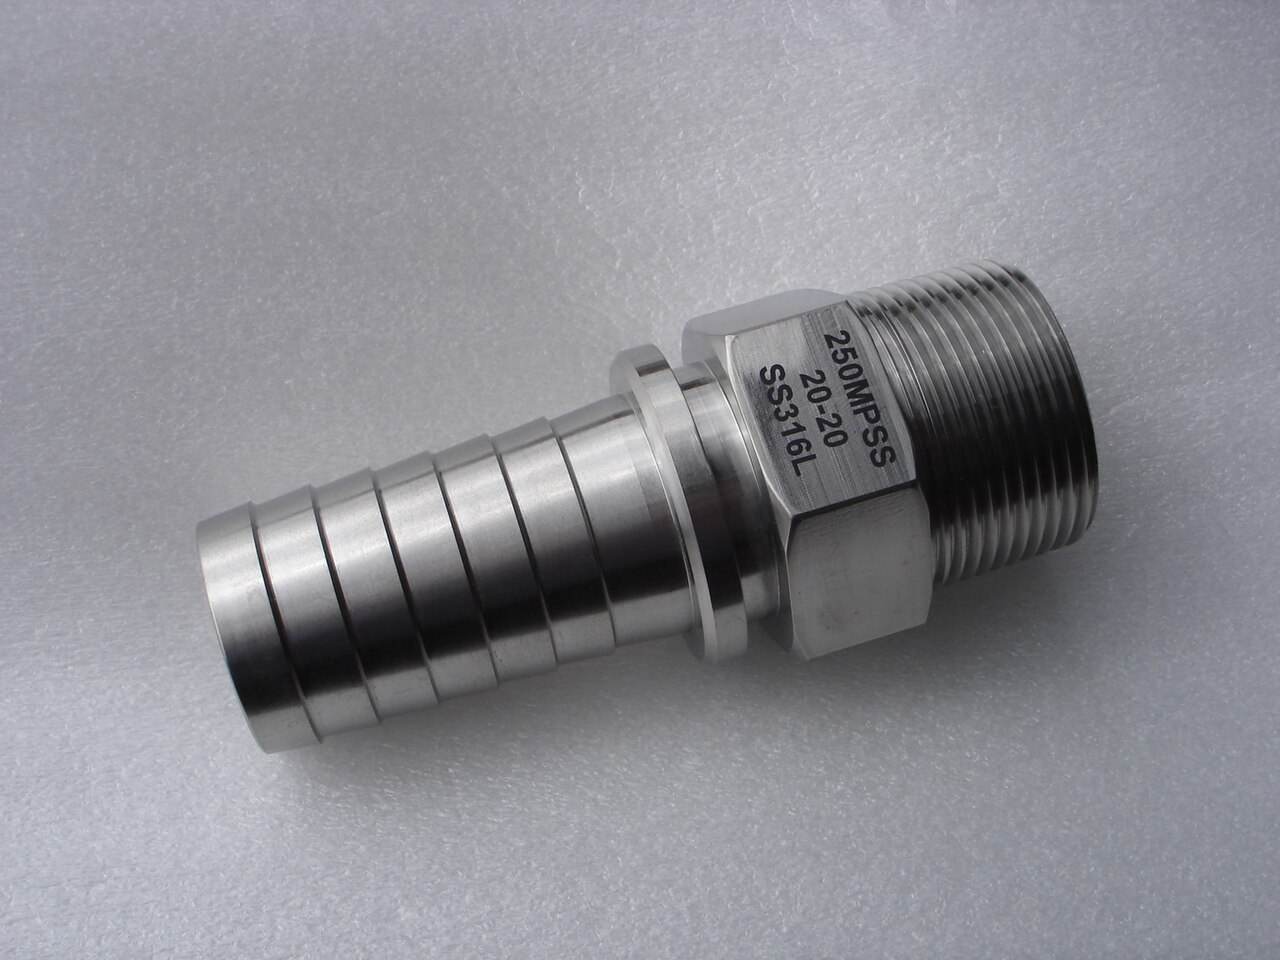
Componente in acciaio inox 316L inciso al laser, fotografato da Ted Lariviere , di pubblico dominio. Un esempio di risultato di un'incisione, non un test di produzione di Oceanplayer Laser.
Come funziona una macchina per marcatura laser?
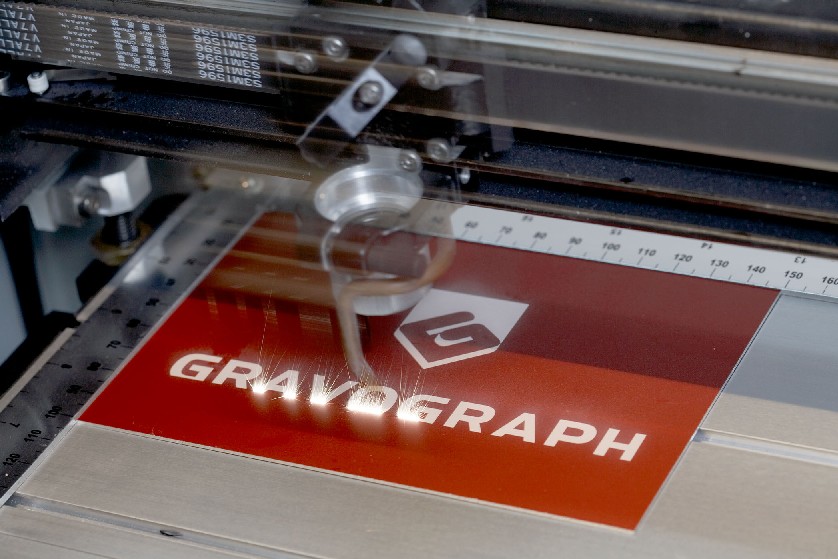
La macchina trasforma un modello digitale in un percorso controllato di esposizione laser. Dove il materiale assorbe energia a sufficienza, la sua superficie si modifica. In molti sistemi di marcatura, il pezzo rimane in una posizione fissa; il raggio si muove su di esso.
Un design industriale comune utilizza due piccoli specchi motorizzati chiamati galvanometri , o galvo. Uno orienta il raggio in ciascuna direzione attraverso il campo di marcatura. Una lente di focalizzazione lo concentra sul pezzo in lavorazione. Il controller laser coordina il movimento del raggio con l'attivazione del laser. [1]

- Preparare il modello e i relativi dati.Il software definisce il testo, la grafica, le aree da riempire e il contenuto del codice. Per i numeri di serie, la fonte dei dati deve fornire il valore corretto per ogni parte; anche un segno netto può contenere un numero errato.
- Individua la parte e metti a fuoco.Un dispositivo di fissaggio mantiene la superficie di marcatura all'altezza e all'orientamento desiderati. Una telecamera o un sensore possono agevolare il posizionamento. La messa a fuoco non è semplicemente "sufficientemente vicina": le variazioni di altezza possono modificare il punto e il segno.
- Applicare la ricetta laser selezionata.La sorgente eroga la potenza di uscita specificata, mentre lo scanner ne segue lo schema. In un sistema a impulsi, la potenza, la frequenza di ripetizione e la durata dell'impulso influenzano il modo in cui l'energia raggiunge la superficie.
- Traccia i contorni o riempi un'area.Il fascio può tracciare una linea una sola volta, riempire una forma con linee di scansione ravvicinate oppure ripetere i passaggi. Queste scelte influiscono sull'aspetto e sui tempi di elaborazione.
- Verificare il segno finale.Verificare il contenuto, la posizione e il risultato superficiale. Se la marcatura è un codice, leggerlo o verificarlo utilizzando il metodo richiesto dall'applicazione prima di rilasciare il pezzo.
Non tutte le macchine utilizzano questa stessa configurazione. Alcune muovono una testa su un portale; altre aggiungono un asse rotante, un sistema di inseguimento a nastro trasportatore o un controllo della messa a fuoco per pezzi curvi e a gradini. Un'area di marcatura piana non dimostra di per sé che una macchina sia in grado di mantenere a fuoco una superficie curva.
Marcatura laser, incisione e acquaforte: qual è la differenza?
La marcatura laser è un termine generico; l'incisione è un metodo per realizzare un segno. Il termine "incisione chimica" è usato meno frequentemente. Quando si discute di un lavoro, è importante descrivere il risultato superficiale desiderato, anziché limitarsi a indicare il nome del processo.
| Termine | Ciò che normalmente descrive | Cosa dovrebbe dimostrare il campione |
|---|---|---|
| marcatura laser | Un disegno visibile o leggibile ottenuto modificando il materiale o uno strato superficiale. | Contrasto, posizione e leggibilità richiesti, con un effetto accettabile sul componente. |
| Incisione laser | Rimozione del materiale che lascia un motivo incavato. | Profondità, qualità dei bordi, controllo dei detriti e effetto sulla sezione rimanente. |
| Incisione laser | Spesso si tratta di un processo di texturizzazione o rimozione superficiale poco profondo; la terminologia varia a seconda dei fornitori. | Un profilo di profondità o di superficie concordato. Non si deve presumere un limite di profondità universale dal termine "incisione". |
Su schermi più piccoli, scorri la tabella orizzontalmente per visualizzare tutte le colonne.
Ad esempio, un segno di identificazione scuro e liscio e un numero di identificazione incassato possono soddisfare esigenze diverse. Se l'accessibilità per la pulizia, la tenuta, la resistenza alla fatica o l'aspetto sono fattori importanti, specificare quali modifiche superficiali sono consentite prima di selezionare il processo.
In che modo il laser modifica una superficie metallica o plastica?
Lo stesso colore visibile può derivare da diverse trasformazioni fisiche. Questo è importante perché un segno che appare corretto a prima vista potrebbe comportarsi in modo diverso durante la pulizia, l'abrasione o le successive fasi di lavorazione.
Metalli: ossidazione, struttura superficiale o rimozione
L'esposizione laser può creare uno strato di ossido contrastante, rifondere la superficie o rimuovere materiale. Questi metodi non producono la stessa condizione superficiale. Per la marcatura laser dei metalli , è necessario distinguere un requisito di contrasto da un requisito di profondità; "renderlo più scuro" non è una specifica completa. [1]
Materie plastiche: cambiamento di colore, schiumatura o carbonizzazione
Un polimero o i suoi coloranti possono cambiare colore sotto l'esposizione al laser. La formazione di schiuma può creare celle che disperdono la luce e un segno più chiaro sulla plastica scura. La carbonizzazione può creare un segno più scuro su una plastica chiara. La risposta effettiva dipende dalla formulazione e dal laser, non solo dal nome della resina. [2]
Parti rivestite: esporre uno strato a contrasto
La rimozione di uno strato superiore può rivelare un colore diverso sottostante. Un'applicazione è un pulsante di controllo retroilluminato: il simbolo deve trasmettere la luce mentre il rivestimento circostante rimane intatto. Si tratta di un'operazione di rimozione di strati, non di una richiesta di incisione profonda nell'intera parte. [2]
Quali tipi di laser vengono utilizzati per la marcatura?
I laser a fibra, UV e CO₂ sono punti di partenza comuni, ma non sono intercambiabili. Il materiale deve assorbire la lunghezza d'onda selezionata in modo utile. Il comportamento dell'impulso e la finitura richiesta restringono ulteriormente la scelta.
| Fonte | Applicazioni comuni per valutare | Cosa necessita ancora di un test di esempio? |
|---|---|---|
| Fibra pulsata Tipicamente circa 1,064 nm | Identificazione e incisione di metalli; alcune materie plastiche e superfici rivestite. | Contrasto, profondità ed effetti termici sul grado, sulla finitura o sulla formulazione esatti. |
| UV Comunemente 355 nm | Marcatura fine su materie plastiche idonee e altre applicazioni in cui sono utili lunghezze d'onda più corte. | Reazione del materiale, qualità dei bordi ed eventuali danni termici o superficiali. "UV" non significa assenza di danni. |
| CO₂ Spesso circa 10.6 µm | Materiali organici come legno e carta, e plastiche o vetro adatti. | Contrasto e texture ben leggibili. Non dare per scontato che la stessa macchina possa marcare metalli grezzi allo stesso modo. |
Le lunghezze d'onda mostrate sono esempi comuni, non le uniche lunghezze d'onda disponibili in ciascuna famiglia di sorgenti. [1] [2] [3]
Anche i laser verdi e i sistemi a picosecondi o femtosecondi vengono utilizzati per compiti di marcatura specializzati. La lunghezza d'onda e la durata dell'impulso descrivono proprietà diverse: un impulso più corto non corrisponde automaticamente a una lunghezza d'onda più corta.
La tecnologia MOPA è diversa da un laser a fibra?
Un marcatore a fibra MOPA è pur sempre un marcatore laser a fibra. MOPA significa master oscillator power amplifier , una configurazione che genera un segnale e poi lo amplifica. In molti sistemi di marcatura industriale, consente un maggiore controllo sulla durata dell'impulso e sulla frequenza di ripetizione rispetto a un design convenzionale a commutazione Q. [3]
Tale flessibilità può aiutare a perfezionare una marcatura difficile, ma non garantisce marcatura a colori, minore calore o maggiore velocità di stampa su ogni materiale. Confrontate le impostazioni effettive della sorgente con il risultato del campione, non "MOPA contro fibra" come se fossero categorie mutuamente esclusive.
Per un confronto più dettagliato tra le sorgenti, consultare la sezione "Marcatura laser a fibra vs laser UV" . Per le apparecchiature basate su sorgenti laser a fibra a impulsi regolabili, consultare la sezione "Macchine per marcatura laser MOPA".
Perché il materiale e la finitura specifici sono così importanti?
La dicitura "alluminio" non descrive completamente la realtà. L'alluminio grezzo, anodizzato e verniciato presentano superfici diverse al contatto con la trave. Allo stesso modo, due componenti appartenenti alla stessa famiglia di materie plastiche possono contenere pigmenti o additivi differenti e produrre segni diversi.
Esempio illustrativo: un alloggiamento nero stampato produce un buon risultato, mentre una versione bianca, utilizzando la stessa ricetta, offre un contrasto debole. Prima di aumentare la potenza, verificare se la formulazione e l'assorbimento sono cambiati. Il primo campione riuscito non ha convalidato entrambi i colori.
Eseguite dei test su pezzi di produzione rappresentativi, incluse le varianti di finitura e colore che effettivamente venderete. Un campione dimostrativo lucidato non sostituisce un pezzo di produzione con superficie testurizzata, curva o rivestita.
Quali impostazioni influenzano la qualità e la velocità della marcatura laser?
Nessuna singola impostazione determina il risultato finale. Mantieni fissi il materiale e la finitura desiderata mentre valuti come queste impostazioni interagiscono tra loro:
- Andamento della potenza e degli impulsi: La potenza media, l'energia dell'impulso, la durata dell'impulso e la frequenza di ripetizione sono correlate, ma non sono la stessa grandezza.
- Velocità di scansione: la velocità con cui il punto si sposta sulla superficie. Una scansione più rapida modifica l'esposizione erogata lungo una linea.
- Spaziatura e passaggi dei portelli: lo spazio tra le linee di riempimento e il numero di ripetizioni. Una spaziatura più stretta o un maggior numero di passaggi aggiungono lavoro, ma non sempre migliorano la finitura.
- Messa a fuoco e impostazione del campo visivo: La dimensione del punto di marcatura, l'altezza di lavoro e l'area di marcatura utilizzabile devono essere adatte alla più piccola caratteristica e alla geometria del pezzo.
Un semplice esempio di spaziatura degli impulsi
Si consideri una linea retta scansionata a una velocità costante di 1,000 mm/s con impulsi uniformemente spaziati a 50 kHz , ovvero 50,000 impulsi al secondo. La distanza tra i centri degli impulsi è:
Intervallo tra gli impulsi = velocità di scansione ÷ frequenza degli impulsi
1,000 ÷ 50,000 = 0.020 mm = 20 µm
A 2,000 mm/s con la stessa frequenza di impulsi, la spaziatura diventa di 40 µm. Questa è un'illustrazione calcolata, non una procedura di marcatura consigliata.
Il calcolo non indica la sovrapposizione né se il segno sarà accettabile. Sono comunque necessari la dimensione effettiva del punto, l'energia dell'impulso, la risposta della superficie e lo schema di scansione. Inoltre, presuppone un movimento costante; angoli e zone di accelerazione richiedono un'attenzione specifica.
La velocità di scansione non è definita in parti all'ora
Un ciclo di produzione comprende il caricamento, il posizionamento, la marcatura, il controllo del risultato e lo scarico. La velocità di scansione indicata non include la maggior parte di queste fasi. Confrontate i cicli completi utilizzando la stessa grafica, la stessa qualità di marcatura e lo stesso metodo di movimentazione dei pezzi.
La marcatura laser è permanente e può danneggiare un componente?
Una marcatura laser può essere durevole perché modifica il pezzo o il suo strato superficiale anziché aggiungere una normale etichetta stampata. Ma durevole non significa impossibile da rimuovere . L'usura può cancellare una marcatura superficiale, una successiva finitura può coprirla e l'esposizione a sostanze chimiche può alterarne il contrasto.
Per "senza contatto" si intende che l'utensile di marcatura non esercita pressione sul pezzo. Ciò non significa che il laser lasci il materiale inalterato. Un'esposizione eccessiva o inadeguata può rimuovere troppo materiale, generare un effetto termico indesiderato o alterare un rivestimento con funzione protettiva.
Scegliere il test di durabilità in base alle condizioni di utilizzo del componente. Se un componente verrà lavato, esposto a solventi, rivestito o maneggiato ripetutamente, verificare la marcatura dopo tali operazioni. Per i componenti sensibili alla corrosione o critici per la sicurezza, il solo aspetto non è sufficiente a dimostrare la conformità del processo.
Definire i criteri che devono rimanere accettabili: contenuto leggibile, condizioni della superficie, profondità del segno, aspetto o tutti questi elementi insieme. Quindi, registrare le condizioni di esposizione e il metodo di accettazione con la ricetta approvata.
Come si verifica un codice inciso al laser?
Si tratta di tre domande distinte: il codice contiene i dati corretti? Il destinatario previsto è in grado di decodificarlo? Soddisfa le specifiche di qualità dei simboli richieste? Questi sono controlli diversi. Una scansione del telefono andata a buon fine non risponde a tutte e tre le domande.
- Verifica i dati. Conferma il numero di serie o il payload confrontandolo con il record del lavoro. Includi la gestione dei dati mancanti e dei numeri duplicati.
- Verificare la lettura nella configurazione reale. Utilizzare il lettore previsto, la distanza di lavoro, l'orientamento del pezzo e l'illuminazione. Una superficie riflettente può apparire molto diversa a seconda della luce.
- Verificare la qualità quando richiesto dalle specifiche. Utilizzare il metodo di verifica e le condizioni di segnalazione concordate. La norma ISO/IEC 29158:2025 disciplina la qualità dei simboli marcati direttamente sui componenti, comprese le modifiche relative all'illuminazione, alla misurazione e alla classificazione rispetto alla norma ISO/IEC 15415. Non impone a tutti i clienti gli stessi requisiti di accettazione. [4]
Un simbolo Data Matrix non è automaticamente un simbolo DataMatrix GS1 . L'utilizzo di GS1 implica regole di codifica dei dati specifiche, non solo l'aspetto del modello quadrato. Verificare il formato del codice richiesto prima di testare un flusso di lavoro di marcatura del numero di serie . [5]
Conservare la documentazione relativa alla variante del componente, al file di marcatura, alla ricetta e al risultato dell'ispezione, in modo che un eventuale successivo cambiamento di materiale o di layout possa essere valutato in base agli stessi requisiti.
Quali sono le misure di sicurezza e manutenzione necessarie per la marcatura laser?
Anche una piccola area di marcatura può comportare radiazioni laser pericolose. Un sistema chiuso progettato correttamente può avere una classificazione di emissione accessibile inferiore rispetto al laser ad alta potenza al suo interno. L'apertura di un involucro per la manutenzione modifica la situazione di esposizione. Non bypassare i dispositivi di interblocco per velocizzare il caricamento o la risoluzione dei problemi. [6]
Valutare l'accesso al fascio, le riflessioni, il rischio di incendio e i fumi generati dal processo per l'installazione effettiva. La progettazione dell'involucro e l'aspirazione devono essere adatte al materiale e al processo. Gli occhiali protettivi, ove richiesto dalla valutazione, non sostituiscono la prevenzione dell'accesso alle radiazioni pericolose. [6] [7]
La marcatura laser diretta può evitare l'uso di inchiostro e stencil di stampa, ma ciò non rende l'intero sistema esente da manutenzione. Seguire le istruzioni dell'apparecchiatura per l'ispezione delle ottiche, il raffreddamento e la manutenzione dell'aspirazione. Includere filtri, materiali di pulizia ed eventuali ausili per la marcatura specifici dell'applicazione nella valutazione dei costi operativi.
Come scegliere una macchina per marcatura laser?
Partite dal componente e dalla marcatura richiesta, non solo dalla potenza in watt. Chiedete al fornitore di dimostrare la ripetibilità del risultato su pezzi rappresentativi, quindi verificate che la macchina completa sia in grado di fornirlo alla velocità di produzione richiesta.
Un esempio utile di richiesta include:
- La parte: Tipo di materiale o resina, finitura, varianti di colore, dimensioni e fotografie.
- Il marchio: formato dell'opera d'arte o del codice, dimensioni reali, posizione, contrasto richiesto ed eventuali restrizioni di profondità o superficie.
- Il flusso di lavoro: dimensione del lotto, obiettivo del ciclo completo, metodo di caricamento e origine dei dati variabili.
- La prova: requisiti di lettura o verifica e la pulizia, l'usura o altre esposizioni a cui il marchio deve resistere.
Per una stazione autonoma, è fondamentale concentrarsi sulla ripetibilità del caricamento e su istruzioni di lavoro chiare. Per un sistema automatizzato di marcatura laser , è necessario definire anche le interfacce di linea, il trasferimento dei dati e cosa succede in caso di errore di marcatura o lettura.
La scelta più pratica consiste nella combinazione di sorgente, ottica, dispositivo di fissaggio, software e sistema di ispezione che produca la marcatura desiderata in modo affidabile. Esplora le macchine per marcatura laser Oceanplayer una volta definiti i requisiti.
Fonti tecniche
- Coherent: Cos'è la marcatura laser? — architettura comune degli scanner, processi di superficie e famiglie di sorgenti.
- TRUMPF: Marcatura laser della plastica — assorbimento, formulazione, cambiamenti di colore, formazione di schiuma e rimozione dello strato.
- Gravotech: Come funziona la tecnologia laser a fibra MOPA? — Architettura della sorgente e flessibilità del controllo degli impulsi.
- ISO / IEC 29158: 2025 — Specifiche per il test di qualità del simbolo di marcatura diretta del componente, seconda edizione.
- Linee guida GS1 DataMatrix — Linee guida specifiche per la codifica e l'applicazione GS1; versione 2.5.1 collegata.
- Oregon OSHA: Laser: procedure di lavoro sicure — Principi di delimitazione, classificazione ed esposizione; scheda informativa di settembre 2025.
- Manuale tecnico OSHA: Rischi legati ai laser — controlli del fascio e rischi aerodispersi generati dal processo.
- IPG Photonics: Marcatura laser — Definizione del processo e confronto con i metodi di identificazione tradizionali.