

Saldatura laser con alimentazione a filo vs. senza alimentazione a filo: Che è migliore?
La saldatura laser senza filo, o autogena, è solitamente la soluzione iniziale più pulita quando i bordi combaciano perfettamente e i metalli di base possono produrre la chimica di saldatura e la forma del cordone richieste. Aggiungere filo d'apporto quando il giunto necessita di un apporto di metallo controllato, ad esempio per colmare le lacune, aumentare il volume del raccordo, correggere le carenze di riempimento o apportare modifiche metallurgiche.
Nessuno dei due metodi è universalmente più robusto, veloce o economico. Il processo migliore è quello che supera i controlli richiesti, mantenendo al contempo la stabilità rispetto al gioco effettivo della giunzione, alle tolleranze dei pezzi, ai lotti di materiale, ai movimenti dell'operatore e al ciclo di produzione.
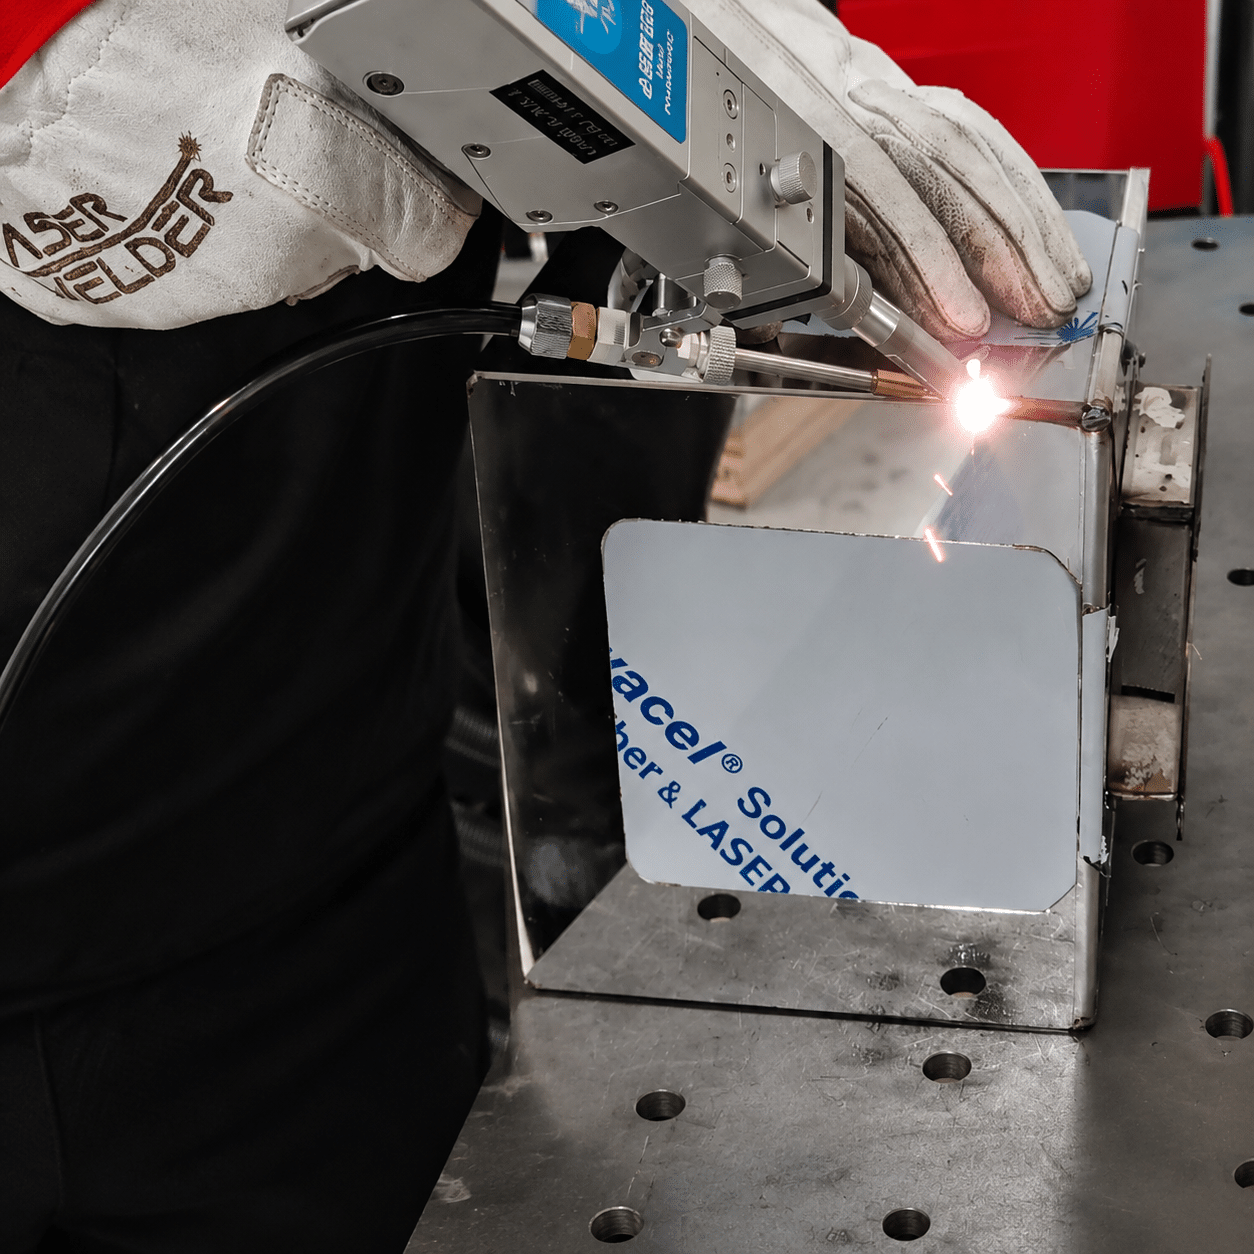 Scegliete dal giunto, non dall'elenco degli accessori
Il fascio, il filo, il percorso di trasporto, la giunzione e la schermatura devono incontrarsi in un unico bagno di fusione ripetibile.
Scegliete il filo solo quando risolve uno specifico problema di giunzione.
Un processo che non necessita di riempitivi presenta un minor numero di variabili interagenti e non consuma filo. Un processo che richiede un volume o una quantità di reagenti chimici maggiore non dovrebbe essere forzato a funzionare in modo autogeno solo per semplificare l'apparecchiatura.
I bordi in metallo di base forniscono un volume sufficiente, la combinazione di leghe è adeguata e si desidera una giunzione stretta e a filo.
Il giunto presenta uno spazio controllato, necessita di rinforzo del raccordo, rischia un riempimento insufficiente o trae beneficio da una composizione di riempimento qualificata.
La precisione dell'assemblaggio varia a seconda del lotto, l'aspetto e la resistenza sono in competizione, oppure l'oscillazione del fascio può sostituire parte, ma non tutta, la quantità di materiale di riempimento richiesto.
Spazi ampi o in movimento, allineamento impreciso, superfici sporche e chimica incompatibile richiedono ancora una riprogettazione del giunto o un processo alternativo.
L'alimentazione del filo e la saldatura laser autogena risolvono vincoli diversi.
Il confronto che segue evita di utilizzare valori universali di velocità, penetrazione e spessore. Questi dipendono dal materiale, dal giunto, dalle condizioni focali, dalla densità di potenza, dalla modalità di saldatura, dall'attrezzatura e dai criteri di accettazione.
| Fattore decisionale | Senza fili / autogeno | Con filo di riempimento | Cosa verificare |
|---|---|---|---|
| Fonte metallica | Solo i materiali di base formano il bagno di saldatura. | Il bagno di saldatura è costituito dal metallo base e da un filo d'apporto dosato. | Sezione trasversale, rinforzo, diluizione e composizione chimica richiesti. |
| richiesta di allestimento | Solitamente richiede un posizionamento dei bordi più preciso e un controllo accurato dello spazio, poiché nessun volume aggiuntivo può compensare la mancanza di metallo. | È possibile aumentare la tolleranza a un vuoto qualificato o a una carenza di bordo, ma il filo deve entrare nella piscina in modo costante. | Intervallo di produzione minimo, nominale e massimo: non esiste un unico coupon ideale. |
| Metallurgia | La composizione chimica della saldatura dipende dai materiali di base e dalla loro diluizione. | Il materiale di riempimento può modificare la composizione, la sensibilità alle fessurazioni, il comportamento alla corrosione e la corrispondenza del colore. | Leghe precise, classificazione del materiale di riempimento, diluizione e condizioni di servizio. |
| geometria a perline | Ideale per giunzioni strette, a filo o con basso rinforzo, quando il volume del materiale è sufficiente. | Utile quando è necessario un raccordo, una bombatura, un accumulo di bordo o una compensazione di riempimento insufficiente. | Sezione trasversale e gola, non solo l'aspetto. |
| Avere variabili | La potenza del laser, la velocità, la messa a fuoco, il movimento del raggio, la mira, la schermatura, la superficie e il dispositivo di fissaggio sono i fattori predominanti. | Aggiunge lega del filo, diametro, velocità di avanzamento, angolo, posizione, sporgenza, rulli di azionamento, rivestimento e sincronizzazione. | Ripetibilità durante le fasi di partenza, curva, arresto e cambio di orientamento della torcia. |
| Materiali di consumo | Nessun acquisto, stoccaggio o manutenzione del filo di riempimento. | Richiede filo, punte, rotoli/rivestimenti abbinati e controllo delle scorte. | Costo totale per ogni componente accettato, inclusi montaggio e rilavorazione. |
| velocità potenziale | Spesso è più veloce quando il giunto è già predisposto per il laser, perché non ci sono limiti di fusione del filo o di posizionamento. | Potrebbe essere necessaria una velocità di avanzamento inferiore per incorporare il volume di materiale di riempimento necessario; ciò può comunque migliorare la produttività complessiva se previene scarti o lavorazioni di precisione a monte. | Numero di pezzi accettati per turno, non velocità massima di avanzamento. |
| Il miglior punto di partenza | Lamiere di precisione, componenti sigillati, giunzioni di testa/sovrapposizione saldamente fissate e assemblaggi ripetitivi. | Spazi controllati, volume del raccordo, leghe sensibili alle cricche, giunti dissimili e requisiti di riparazione/ricostruzione. | Prova su campione rappresentativo con giunto effettivo e metodo di accettazione. |
Cosa cambia quando il filo di riempimento entra nel Piscina per saldatura laser?
Il laser rimane la principale fonte di calore in entrambi i processi. Il filo non sostituisce il controllo dell'accoppiamento, della penetrazione, della schermatura, delle condizioni superficiali o del tracciamento dei giunti; aggiunge massa e sostanze chimiche che devono essere fuse, posizionate e miscelate.
Nessun filo di riempimento
Il fascio fonde il materiale da uno o entrambi i bordi della giunzione. I bordi fusi si uniscono e si solidificano formando la giunzione.
- Vantaggio primarioMeno variabili sincronizzate e nessun consumo di riempitivo.
- Domanda primariaMira precisa, contatto o spazio controllato e volume sufficiente di metallo di base.
- Geometria tipicaCuciture estetiche di testa, di sovrapposizione, di bordo e in modalità di conduzione, progettate per l'accesso laser.
- Principali modalità di guastoRiempimento insufficiente, mancanza di fusione, passaggio della trave attraverso un'intercapedine, disallineamento e fessurazione della lega di base.
Alimentazione a filo
Un alimentatore spinge un filo specifico attraverso un rivestimento e una guida verso la regione anteriore o posteriore del bagno di fusione generato dal laser.
- Vantaggio primarioAggiunge volume controllato e può modificare la composizione chimica del metallo di saldatura.
- Domanda primariaAlimentazione stabile, corretto allineamento del filo e movimento sincronizzato di filo, fascio e traslazione.
- Geometria tipicaGiunzioni di testa soggette a fessure, raccordi, angoli a vista, combinazioni dissimili e prove di controllo delle crepe.
- Principali modalità di guastoFilo freddo, incorporazione incompleta, pulsazione dell'alimentazione, rinforzo eccessivo, schizzi e diluizione non uniforme.
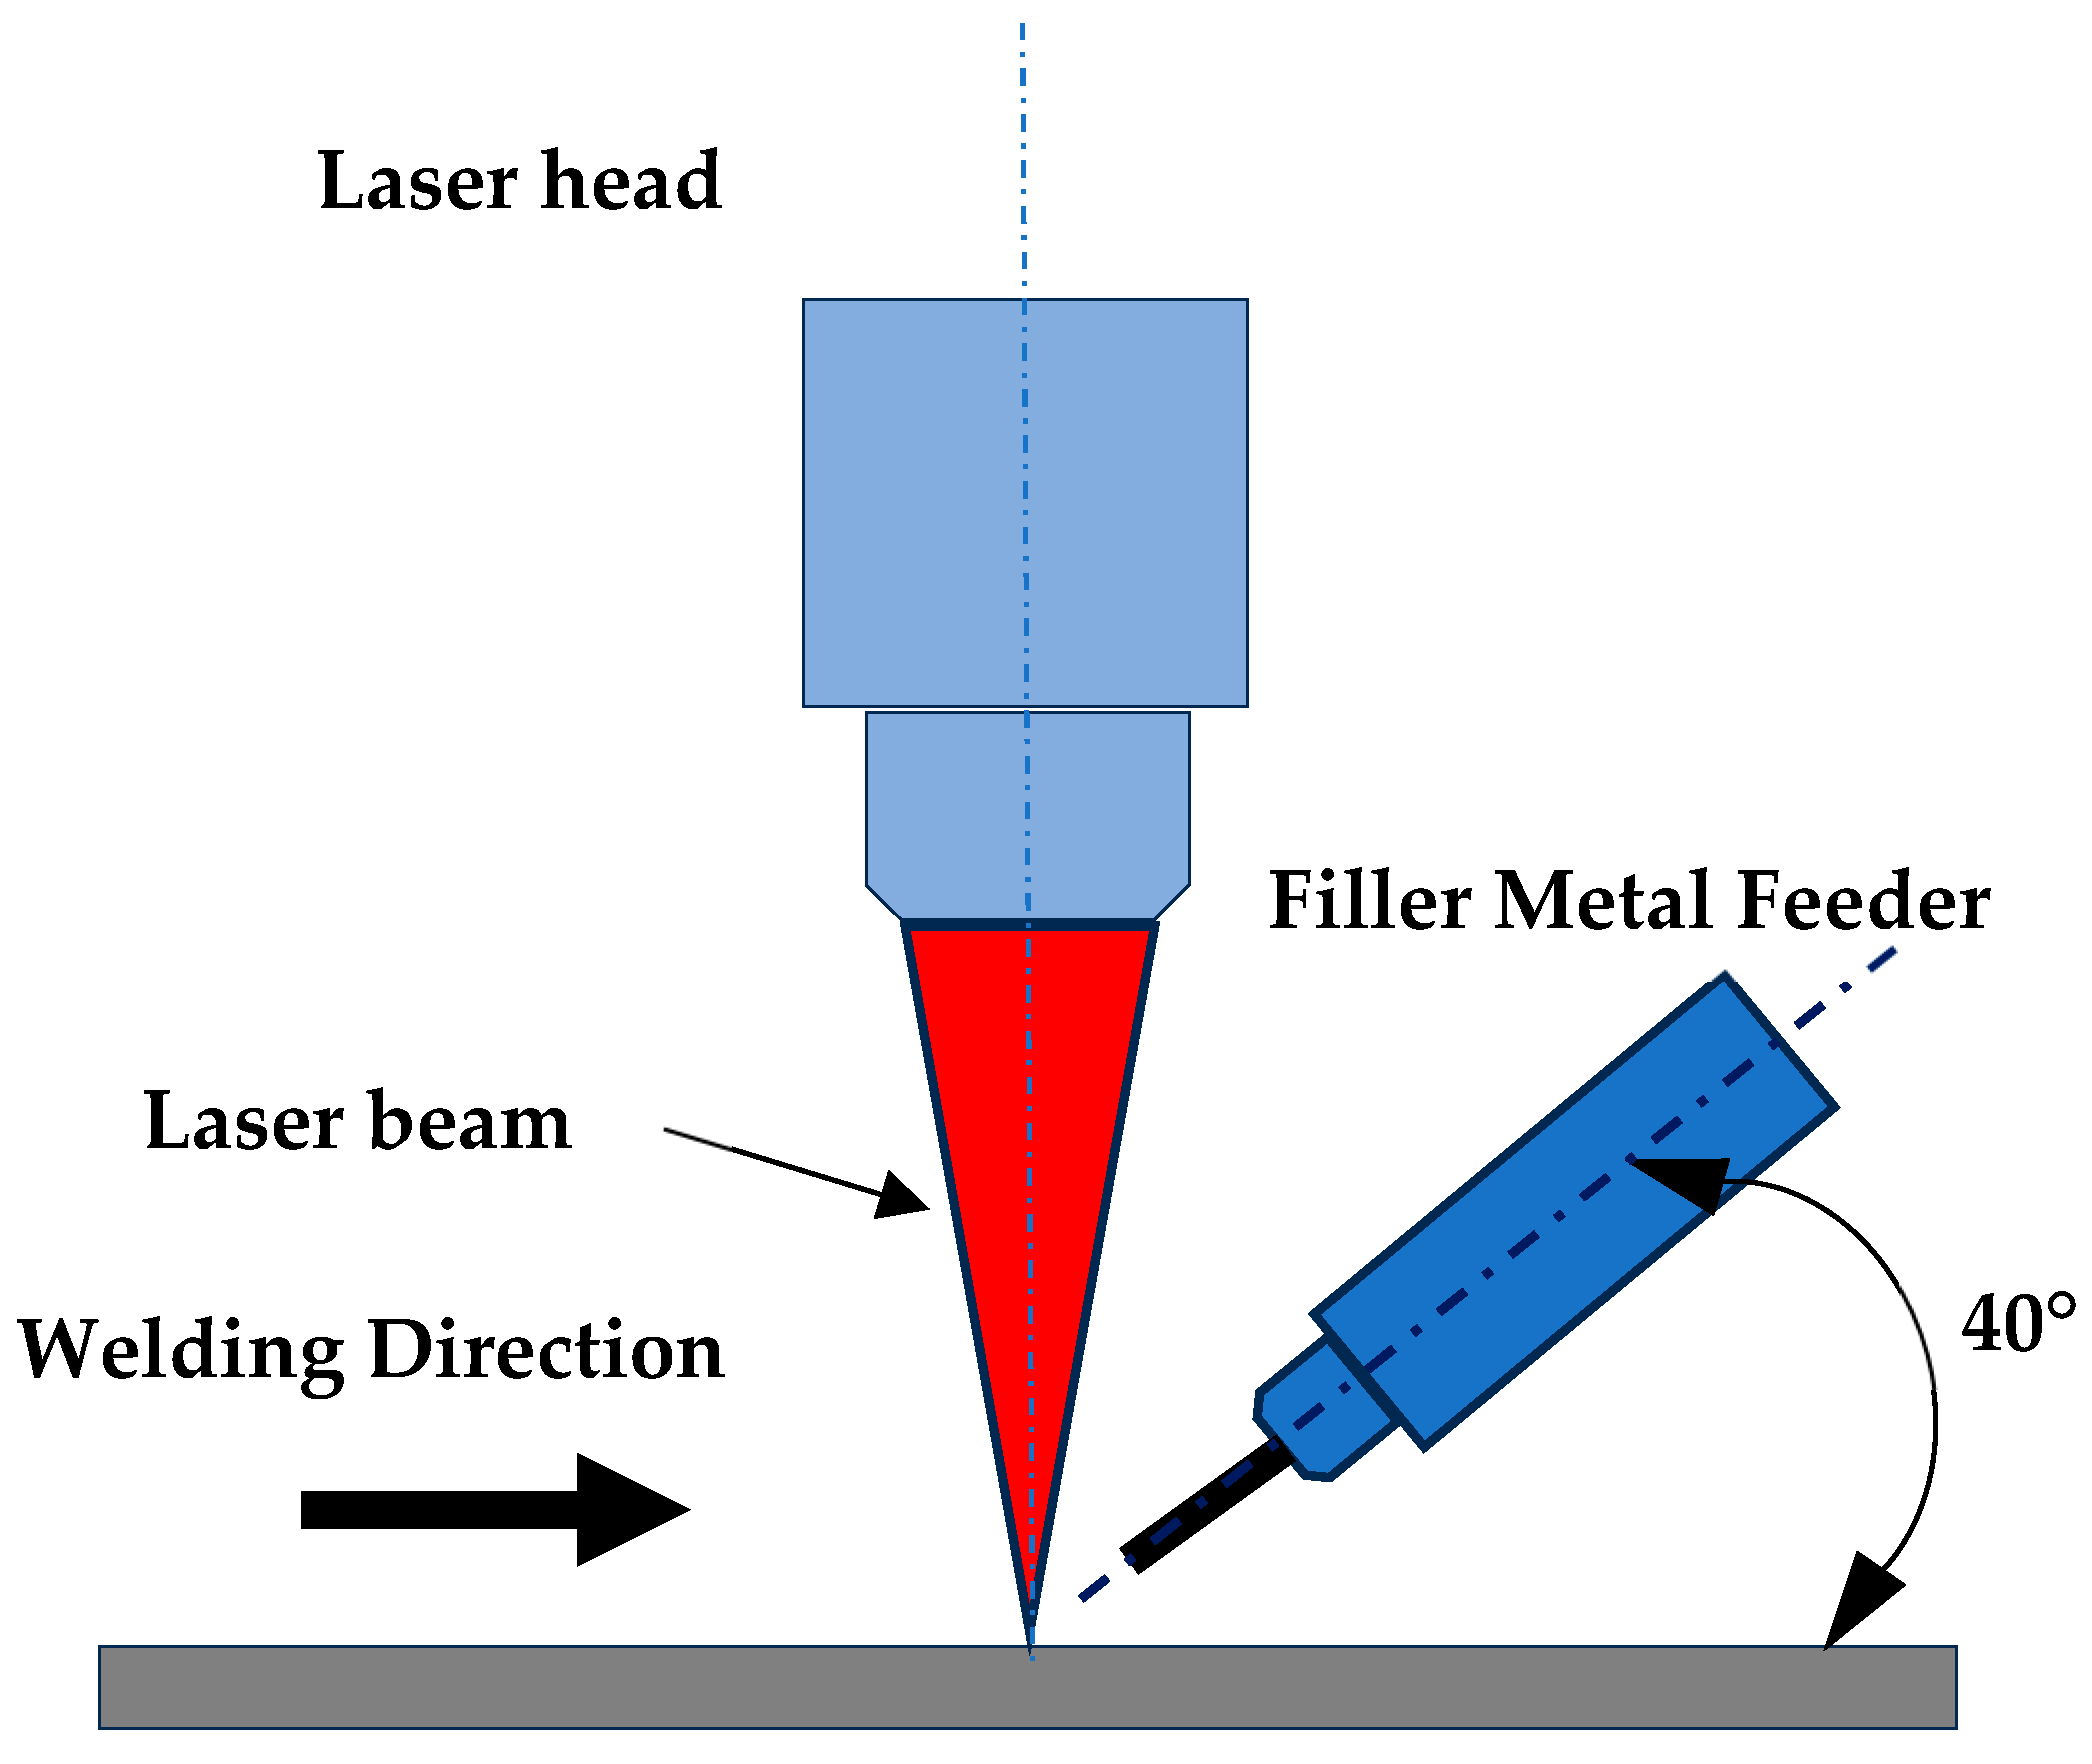
La posizione del filo è parte integrante del bilancio energetico.
Il filo deve intersecare una regione in cui possa fondersi senza bloccare il fascio o raffreddare il bagno di fusione. L'angolo di avanzamento, la direzione di avvicinamento, la posizione del fascio, la dimensione del punto, la corsa e la geometria del giunto determinano se il materiale di riempimento viene incorporato in modo uniforme.
Uno studio sottoposto a revisione paritaria secondo la norma AA7075 ha utilizzato la potenza laser controllata, la velocità di avanzamento, la velocità del filo, la schermatura e l'angolo del filo per esaminare come diversi materiali di riempimento modificassero il comportamento di fessurazione. Tale esperimento dimostra il principio, ma non si tratta di una configurazione universale per i sistemi portatili.
Conseguenza pratica: copiare il metodo di test controllato, non i valori dei parametri riportati nell'articolo.
Figura adattata da Alkhabbat et al., Metalli 2023, 13, 1704, CC BY 4.0.La saldatura laser autogena dipende dalla capacità del giunto di fornire una quantità sufficiente di metallo base fuso per creare la sezione trasversale richiesta. Se lo spazio tra i due giunti di testa diventa eccessivo rispetto al punto focale e al volume disponibile del bordo, l'energia può disperdersi attraverso l'apertura oppure i bordi possono fondersi nuovamente senza creare un ponte. Il risultato può essere un riempimento insufficiente, una fusione intermittente, una concavità o una saldatura aperta.
Il filo d'apporto può fornire il volume mancante, ma la sua capacità di colmare le lacune non è illimitata. Il filo deve entrare nella zona fusa in un punto ripetibile. Se la lacuna si sposta, la saldatura devia o il filo si avvicina con un angolo instabile, il materiale d'apporto può penetrare nella giunzione, colpire un bordo freddo, agglomerarsi, deviare il fascio o creare una bombatura eccessiva.
Perché un singolo numero di “divario massimo” non è sicuro
I valori di gap pubblicati si riferiscono a una specifica giunzione, spessore, diametro del fascio, modalità di processo, filo, potenza, velocità e criterio di accettazione. Ad esempio, un confronto TWI su acciaio C-Mn da 8 mm ha rilevato un comportamento del gap molto diverso tra i processi laser autogeno, laser con filo di riempimento e laser ibrido-MAG. Questo risultato è una prova utile del fatto che il materiale di riempimento può ampliare la tolleranza; non si tratta di una specifica per laser portatili valida per ogni metallo.
Quando si ripara la parte è meglio che aggiungere filo
- Il giunto si muove durante la saldatura perché il dispositivo di fissaggio è debole.
- La qualità dei bordi varia perché il taglio o la piegatura non sono controllati.
- La giunzione è inaccessibile sia al fascio che alla guida del filo.
- Lo spazio vuoto supera la quantità di metallo che può essere incorporata senza perdere il cordone di saldatura o l'apporto termico richiesto.
- Il filo aggiunto nasconde, ma non elimina, il disallineamento o la mancanza di fusione.
Migliorare le fasi di taglio, formatura, posizionamento della saldatura o fissaggio a monte può rendere il processo autogeno più rapido e stabile. Al contrario, se la riprogettazione del pezzo è impossibile e un percorso di riempimento controllato corrisponde al disegno, l'alimentazione del filo può ridurre il costo totale di produzione anche quando la stazione di saldatura è più complessa.
Un'alimentazione stabile del filo richiede più che impostare un numero di velocità.

Bobina → rulli → rivestimento → guida → bagno di saldatura.
Ogni parte del percorso può influenzare l'alimentazione erogata. La bobina deve svolgersi senza sovraccaricarsi; i rulli di azionamento devono essere compatibili con il materiale e il diametro del filo; la pressione deve trasmettere il movimento senza schiacciare o scheggiare; il rivestimento deve essere pulito e di dimensioni adeguate; la punta di guida deve posizionare il filo senza eccessiva resistenza.
Il filo di alluminio morbido è particolarmente sensibile alla deformazione e alla resistenza del condotto. Il filo di acciaio e di acciaio inossidabile tollera diverse geometrie e pressioni del rotolo. Seguire la documentazione dell'alimentatore e del riempitore anziché presumere che un rotolo, un rivestimento o una punta siano compatibili con ogni bobina.
- Mantieni il condotto il più dritto e leggermente curvo possibile.
- Verificare che il movimento di avanzamento/retrazione sia stabile prima di attivare l'emissione laser.
- Impostare la posizione del cavo rispetto alla piscina all'angolo di lavoro effettivo e alla distanza corretta.
- Verificare gli avvii e gli arresti; l'alimentazione a regime costante da sola non è sufficiente.
- Sostituire i materiali di consumo usurati prima di compensare aumentando la pressione.
Non scegliere il filo in base al diametro da solo.
Il diametro controlla la geometria di alimentazione e la portata volumetrica. La classificazione della lega controlla ciò che entra nel metallo di saldatura. Un filo che si alimenta senza intoppi può comunque produrre resistenza, risposta alla corrosione, colore, sensibilità alle cricche o comportamento in esercizio non corretti.
combinazione di metalli di base
Identificare materiali, gradi, condizioni e rivestimenti. Acciai o leghe di alluminio dall'aspetto simile possono richiedere strategie di riempimento differenti.
Documentate le specifiche esatte, non "acciaio inossidabile", "acciaio dolce" o "alluminio".Diluizione
La composizione chimica finale del metallo di saldatura dipende dal materiale d'apporto e dalla quantità di ciascun metallo base che si fonde e si miscela. La sola classificazione del filo non determina la composizione chimica finale.
Utilizzare un'analisi in sezione trasversale e, se necessario, un'analisi della composizione.Suscettibilità alle crepe
Un materiale d'apporto qualificato può spostare la composizione della saldatura al di fuori dell'intervallo critico per la formazione di cricche. Il vantaggio dipende da una miscelazione adeguata e uniforme lungo tutta la profondità della saldatura.
Esaminare la radice e la zona di fusione interna, non solo il cordone superiore.Requisiti di servizio
Resistenza, duttilità, corrosione, temperatura, prestazioni elettriche, contatto con gli alimenti, pressione e aspetto possono limitare la scelta del materiale di riempimento.
Lasciamo che siano il disegno e l'ambiente di servizio a definire l'accettazione.Colore e finitura
La diluizione del materiale di riempimento può alterare il colore dopo la lucidatura, l'anodizzazione o il trattamento chimico. Un cordone meccanicamente accettabile potrebbe quindi risultare visivamente inaccettabile.
Completare ed esporre il coupon di qualificazione esattamente come nella produzione.Condizioni del filo
Ruggine, olio, umidità, ossido, sporco o una colata irregolare possono introdurre porosità, alimentazione instabile e contaminazione.
Controllo dello stoccaggio, della movimentazione delle bobine, della tracciabilità dei lotti e della pulizia.Come falliscono i due percorsi e cosa fare Ispeziona prima.
Un cordone liscio può nascondere una mancanza di fusione, un riempimento radicolare insufficiente, porosità interna o crepe. Diagnosticare il meccanismo prima di modificare la potenza, la velocità del filo o l'oscillazione.
Volume mancante o fusione mancante
- Perlina concava o incassataLa giunzione potrebbe non fornire un volume di metallo fuso sufficiente, oppure un'eccessiva vaporizzazione potrebbe rimuovere il metallo.
- cucitura intermittenteSpazi, mira, messa a fuoco, condizioni della superficie o movimento potrebbero trovarsi al di fuori della finestra di processo.
- fusione unilateraleIl fascio può seguire un bordo senza bagnare l'altro.
- Rompere a caldoLa composizione chimica della lega di base, la forma della saldatura e i vincoli potrebbero non essere adatti alla saldatura autogena.
Materiale di riempimento non fuso, posizionato in modo errato o in eccesso
- Palle di filo o spingi la piscinaIl posizionamento dei fili, il bilanciamento tra alimentazione e spostamento o l'energia disponibile potrebbero essere errati.
- Rinforzo irregolareLa pulsazione dell'alimentazione, l'attrito del condotto, l'angolo della torcia o lo spostamento dell'operatore possono essere incoerenti.
- Lavaggio a freddo o miscelazione incompletaIl materiale di riempimento può rimanere in superficie senza una sufficiente fusione con il metallo di base.
- Schizzi o bruciature del filoLa fasatura di avvio, la posizione della guida, il bilanciamento termico o la sequenza di arresto potrebbero essere instabili.

Una cucitura pulita è importante, ma l'accettazione dipende dalla funzionalità.
I componenti sigillati saldati al laser dimostrano perché la lavorazione autogena può essere interessante: una saldatura sottile, calore localizzato e nessuna necessità di materiale d'apporto. Tuttavia, il vero requisito potrebbe essere l'ermeticità, la stabilità dimensionale o la resistenza alla fatica, piuttosto che l'aspetto estetico.
Per la produzione critica, definire il metodo di ispezione prima di ottimizzare il cordone di saldatura. Possono essere appropriati: macrosezione, test di tenuta, prove di trazione/taglio, prove di flessione, radiografia, tomografia computerizzata, metallografia o controlli non distruttivi specifici per l'applicazione.
Utilizzare lo stesso metodo di accettazione quando si confrontano le prove con filo e senza filo.
Immagine: Phaarc / Wikimedia Commons, CC BY-SA 4.0.Quale percorso è più veloce e quale costa meno?
Un processo autogeno offre spesso il massimo potenziale di velocità quando il giunto è stabile, poiché tutta l'energia laser può essere gestita per fondere il materiale di base e formare la penetrazione richiesta. Non vi è alcuna massa di filo aggiuntiva da fondere, nessun cambio di bobina e nessun percorso del filo da mantenere.
L'alimentazione a filo può richiedere un diverso equilibrio tra potenza e velocità di avanzamento e può ridurre la velocità massima di avanzamento quando è necessario incorporare un volume considerevole di materiale d'apporto. Tuttavia, può migliorare l'economia complessiva se consente di superare una tolleranza qualificata, prevenire il sottoriempimento, ridurre la preparazione dei bordi, modificare la composizione chimica sensibile alle cricche o evitare scarti.
Elementi di costo per la saldatura laser senza filo
- Potrebbero essere necessari tagli, piegature, tracciamenti dei giunti o dispositivi di fissaggio più precisi.
- Nessun costo di consumo per il filo di riempimento o per il percorso del filo.
- Tempi di cambio formato potenzialmente più brevi e un minor numero di arresti dovuti all'alimentazione.
- Il rischio di dover rilavorare aumenta se l'adattamento effettivo supera la finestra autogena.
Elementi di costo per la saldatura laser a filo
- Fili, punte guida, rulli/rivestimenti di azionamento, stoccaggio e tracciabilità.
- Impostazione e manutenzione della posizione di alimentazione, della pressione, del percorso e della temporizzazione.
- Potenziale riduzione delle lavorazioni di precisione a monte o degli scarti dovuti a lacune.
- Possibili costi di finitura in caso di eccessiva necessità di rinforzi.
La metrica corretta è il costo per pezzo accettato alla produzione target. Una saldatura a filo continuo "più lenta" può risultare vincente se elimina i guasti ripetuti; una saldatura autogena "più veloce" può risultare vincente quando la progettazione del pezzo garantisce già un accoppiamento eccellente.
Percorsi di partenza tipici per scenario di produzione.
Cucitura d'angolo stretta e visibile
Iniziare il processo autogeno quando la piegatura e il fissaggio producono un contatto continuo e la lega di base è idonea.
- Dare priorità alla bassa distorsione e all'aspetto
- Raggio d'angolo della mappa e posizione di mira
- Aggiungere il filo solo se rimane un riempimento insufficiente o uno spazio vuoto.
Giunzione di testa soggetta a fessure
Confronta il miglior accoppiamento con un percorso assistito da filo. Non dare per scontato che il materiale di riempimento possa assorbire l'intera tolleranza.
- Misurare la distribuzione reale del divario
- Filo di prova alle condizioni limite
- Ispeziona entrambi i bordi e la radice
Gola necessaria o rinforzo
Il filo metallico può essere necessario quando il disegno richiede un volume di materiale d'apporto maggiore di quello che i bordi fusi possono fornire.
- Definire le dimensioni della gola e della gamba
- Controllo della diluizione e della forma delle perline
- Verifica la resistenza sulla geometria reale
Composizione sensibile alle fessurazioni
Un percorso di riempimento qualificato può modificare la composizione chimica della saldatura, ma è necessario valutare con precisione la lega, la tempra, la diluizione e la resistenza in esercizio.
- Confronta i candidati per il riempimento
- Sezione a tutta profondità
- Verificare le proprietà della zona termicamente alterata (HAZ) e dello stato saldato.
Giunzione stretta con obiettivo di tenuta rigoroso
La lavorazione autogena è interessante quando i pezzi possono essere lavorati e fissati saldamente, riducendo la contaminazione e le variabili aggiuntive.
- Definire prima l'accettazione delle perdite
- Convalida le zone di inizio e di sovrapposizione
- Utilizzare l'ispezione interna se necessario
Il materiale deve essere ripristinato
L'alimentazione del filo diventa un'operazione di deposizione quando il materiale mancante deve essere ricostruito anziché semplicemente unito.
- Separare gli obiettivi di giunzione da quelli di rivestimento
- Piano di lavorazione
- Controllo dell'accumulo di calore e degli strati
Le sezioni spesse possono essere saldate senza materiale d'apporto, mentre le parti sottili potrebbero richiederlo.
La saldatura laser autogena a penetrazione profonda può unire sezioni di notevoli dimensioni quando la preparazione del giunto, la densità di potenza e la stabilità del processo lo consentono. Al contrario, un angolo sottile può richiedere materiale d'apporto se è necessario un raggio visibile, un raccordo progettato o la compensazione di un'intercapedine.
Non mappare "spesso = filo" e "sottile = senza filo". Inizia dalla sezione trasversale del giunto richiesta, dal comportamento della lega e dall'accoppiamento effettivo.
- Lo spessore influisce sull'energia e sulla strategia di penetrazione.
- Lo spazio vuoto influisce sul volume di metallo disponibile e sull'interazione del fascio.
- La progettazione delle giunzioni influisce sui punti in cui è possibile iniettare il materiale di riempimento.
- L'accettazione influisce sulla possibilità che il rinforzo aggiuntivo sia utile o dannoso.

Se il tuo primo utilizzo di prova Con o senza filo?
Questa schermata di pianificazione organizza il percorso del primo campione. Non definisce la procedura di saldatura, la classificazione del materiale d'apporto o la tolleranza di spazio garantita.
Descrivi l'articolazione
Scegliete la condizione di produzione più simile, non il campione migliore selezionato a mano.
L'attuale descrizione della giunzione favorisce una prova autologa poiché l'adattamento e il volume del metallo base sembrano controllabili.
- Verificare la posizione dello spazio e della giunzione sulle parti ripetute
- Sviluppare potenza, velocità, messa a fuoco e finestra di movimento del fascio
- Esaminare l'intera sezione trasversale prima di approvarne l'aspetto.
Un piano di qualificazione che confronta entrambi i percorsi abbastanza.
Definire il giunto
Registrare entrambi i livelli di base, lo spessore, il rivestimento, il disegno del giunto, l'accesso, l'intervallo di spaziatura e le condizioni del fissaggio.
Definire l'accettazione
Prima della saldatura, specificare aspetto, penetrazione, gola, resistenza, perdite, deformazioni e difetti ammissibili.
Superfici di controllo
Utilizzare la stessa preparazione, le stesse condizioni del gas, la stessa manipolazione e lo stesso tempo di saldatura per prove comparabili.
Finestra senza fili per la mappa
Verificare l'orientamento, la potenza, la velocità, la messa a fuoco e il movimento del fascio in condizioni di assemblaggio reali, quando la saldatura autogena è fattibile.
Aggiungere il filo intenzionalmente
Selezionare il materiale di riempimento in base alla metallurgia e alle esigenze di servizio, quindi qualificare diametro, posizione, velocità e tempistica.
Ispezionare internamente
Partenze della sezione, marcia costante, curve e arresti; aggiungere controlli non distruttivi o prove meccaniche/di tenuta richieste dal prodotto.
variazione della sfida
Utilizzare lotti di pezzi, intervalli, orientamenti, operatori e temperature di produzione diversi, anziché un unico campione ideale.
Confrontare le economie
Calcolare i pezzi accettati per turno, la preparazione a monte, i materiali di consumo, la manutenzione, l'ispezione e la rilavorazione.
Scegli il processo da prove, non supposizioni.
Invia a Oceanplayer i materiali, lo spessore, il disegno del giunto, l'intervallo di distanza misurato, il cordone o la gola richiesti, la resa target e il metodo di collaudo. Possiamo pianificare un confronto tra saldatura laser autogena, a oscillazione e assistita da filo utilizzando campioni rappresentativi.
Saldatura laser correlata risorse.
Saldatrice laser con alimentatore di filo
Esaminare l'architettura del sistema cablato e le principali considerazioni da tenere presenti al momento dell'acquisto.
Strumento di ingegneriaCalcolatore della velocità di avanzamento del filo
Stimare le relazioni di consegna del riempitivo prima dei test sui coupon rappresentativi.
Guida all'installazioneRegolare la velocità di avanzamento del filo
Bilanciare il volume del riempitivo, la corsa, il posizionamento e il target di cordone qualificato.
Strumento di ingegneriaCalcolatore dell'apporto termico di saldatura
Confronta potenza e velocità con un calcolo di pianificazione trasparente.
Saldatura laser con alimentazione del filo vs. saldatura laser senza alimentazione del filo FAQ.
La saldatura laser è migliore con o senza filo?
Non esiste un metodo universalmente migliore. La saldatura laser senza filo è solitamente più semplice e potenzialmente più veloce per parti compatibili e con accoppiamenti precisi. L'alimentazione a filo è utile quando il giunto necessita di un volume maggiore, di un riempimento controllato dello spazio, di un raccordo, di una correzione del sottoriempimento o di una modifica metallurgica.
La saldatura laser a filo è sempre più resistente?
No. La resistenza dipende dalla fusione, dalla penetrazione, dalla sezione trasversale del giunto, dalla diluizione, dai difetti, dalla metallurgia del materiale di base e di riempimento, dal comportamento della zona termicamente alterata e dal carico di esercizio. L'aggiunta del filo sbagliato o la sua mancata incorporazione possono compromettere la qualità.
La saldatura laser senza filo può garantire una penetrazione profonda?
Sì. La saldatura laser autogena può operare in modalità keyhole e produrre saldature profonde e strette. La capacità di penetrazione dipende dal materiale, dal giunto, dalla densità di potenza disponibile, dalla messa a fuoco, dalla velocità, dal profilo del fascio e dalla stabilità del processo, non solo dalla presenza del materiale d'apporto.
Il filo di riempimento consente la saldatura laser attraverso qualsiasi fessura?
No. Il filo aumenta la tolleranza dello spazio solo entro un intervallo qualificato. La trave, il filo e entrambi i bordi del giunto devono interagire in modo coerente. Spazi ampi, mobili o disallineati potrebbero richiedere un taglio, una formatura, un fissaggio, una riprogettazione del giunto o un altro processo di saldatura migliori.
Quando la saldatura laser autologa rappresenta il punto di partenza ideale?
Iniziare senza filo quando l'accoppiamento è preciso e ripetibile, i materiali di base forniscono una chimica di saldatura adeguata e un volume sufficiente, la giunzione richiesta è stretta o a filo e l'ispezione conferma la fusione e le prestazioni.
Quando dovrei iniziare a saldare al laser con filo d'apporto?
Si ricorre al filo quando il disegno richiede una maggiore gola o un rinforzo, il giunto reale presenta un'intercapedine controllata o una carenza di bordo, le prove autogene mostrano un riempimento insufficiente oppure è necessario un materiale d'apporto qualificato per modificare la sensibilità alle cricche o la chimica della saldatura.
È possibile sostituire il filo di riempimento con un sistema di oscillazione del fascio?
L'oscillazione del fascio può ampliare la zona di fusione effettiva e migliorare la tolleranza ad alcune condizioni di giunzione, ma non crea nuovo metallo. Può ridurre la necessità di materiale d'apporto in una giunzione specifica; non può sostituire il volume di saldatura o la metallurgia richiesti.
Come scelgo il diametro del filo di riempimento?
Scegliere un diametro compatibile con la testa di saldatura, l'alimentatore, i rulli, il rivestimento e le punte di guida, quindi verificare che il suo intervallo di erogazione controllabile corrisponda al volume di materiale d'apporto richiesto. Il diametro da solo non determina la lega, la velocità di avanzamento o la capacità di riempimento dello spazio.
Come scelgo la lega del filo d'apporto?
Utilizzare esattamente i metalli di base, la diluizione, la resistenza, la duttilità, la resistenza alla corrosione, la temperatura, la finitura e i requisiti procedurali applicabili. Seguire le indicazioni del produttore del materiale d'apporto e qualificare la saldatura finale anziché scegliere in base a un'etichetta generica del materiale.
L'alimentazione del filo rende più difficile la saldatura laser portatile?
Aggiunge impostazioni e coordinamento: percorso del filo, velocità di avanzamento, posizione della guida, angolo della torcia e tempi di avvio/arresto. Una volta configurato correttamente, può semplificare la produzione di giunzioni adatte e soggette a fessure, ma non elimina la necessità di formazione e di un processo qualificato.
Quale processo è più economico?
La saldatura senza filo evita la manutenzione del materiale d'apporto e del sistema di alimentazione, ma potrebbe richiedere componenti e attrezzature più precise. L'alimentazione a filo comporta costi aggiuntivi per i materiali di consumo e per l'allestimento, ma può ridurre i costi di scarto, rilavorazione o tolleranza a monte. Confrontare il costo totale per componente accettato.
Posso utilizzare gli stessi parametri del laser dopo aver attivato l'alimentatore di filo?
Non date nulla per scontato. Il materiale di riempimento introduce massa, modifica la distribuzione del calore e può alterare le esigenze di spostamento o di movimento del fascio. Sviluppate e qualificate una finestra di parametri assistita da filo utilizzando campioni rappresentativi.
Come si dovrebbero confrontare gli studi clinici con e senza filo guida?
Utilizzare gli stessi materiali, la stessa preparazione della superficie, la stessa geometria del giunto, gli stessi limiti di spazio e gli stessi criteri di accettazione. Registrare le impostazioni, sezionare le saldature ed eseguire le prove meccaniche, di tenuta, non distruttive o estetiche richieste dal prodotto.
Quali informazioni devo inviare per ricevere una raccomandazione sul processo?
Fornire i gradi e i rivestimenti del materiale di base, gli spessori, il disegno del giunto, l'intervallo di distanza misurato, il cordone o la gola desiderati, i materiali di riempimento candidati, l'orientamento della saldatura, il ciclo target, le foto e lo standard di ispezione o accettazione richiesto.