

1500Wと2000Wのハンドヘルドレーザー溶接機の比較: どちらを選ぶべきですか?
見積もり書に記載されている最大ワット数ではなく、資格取得が必要な溶接の種類に基づいて選択してください。

| 実際の生産状況 | 推奨される出発点 | 証拠が必要 | 停止境界 |
|---|---|---|---|
| 繰り返し使用可能な薄~中厚の軟鋼板またはステンレス鋼板 | まずは1500Wから始めましょう。 | 最も薄い部品、通常の部品、最も硬い部品は、溶融、外観、タクトタイムにおいて余裕をもって合格する。 | きれいなショークーポンやトップビードの写真だけで承認しないでください。 |
| 1500Wはタクトタイムを逃すか、ジョイントの制限が繰り返し発生します | トライアル版2000W。 | シフトあたりの合格部品数の増加、合格者数の減少、または合格部品の範囲の拡大。 | 追加生産によって許容される生産性が向上しないのであれば、追加費用を支払うべきではない。 |
| アルミニウム、銅、コーティングされた素材、または高放熱性物質 | 両方の構成をテストしてください。 | 合金、焼き戻し、コーティング、接合部、隙間、治具、検査規則はすべて同一です。 | カップリング、ヒューム、反射、またはプロセスの安定性が制御されていない場合は、一時停止してください。 |
| 薄手の化粧仕上げ作業から、より難易度の高い構造工事まで、様々な作業を行う混合作業工場。 | まずは1500Wから始め、より広い収益範囲が実証されている場合にのみ2000Wに移行してください。 | 加重平均によるジョブミックス試験と、合格部品1個あたりのコスト。 | 単一の「最大厚さ」表示だけに基づいて選択しないでください。 |
| 電源、冷却、デューティサイクル、または安全パッケージは不明です。 | 購入決定を保留する。 | 正確なモデルデータシート、取扱説明書、現場調査報告書、および安全計画書。 | ワット数だけから設置場所の要件を推測しないでください。 |
1500Wと2000Wのレーザー溶接機の主な違いは何ですか?
最も有用な違いは、単に定格出力が500W増えることではなく、加工マージンです。加工マージンとは、速度を上げたり、より硬い接合部に対応したり、材料や接合部のばらつきがあっても安定性を維持したりできる余裕のことです。2000Wの機械はより大きなマージンを提供しますが、実際に製品を試作してみなければ、部品にそのメリットがあるかどうかはわかりません。
| 購入者からの質問 | 1500Wを起点としています。 | 2000Wを起点としています。 | 答えを証明するものは何か |
|---|---|---|---|
| 公称最大出力 | 1.5 kW | 2.0kWは1.5kWより33.3%高い。 | ソース仕様と校正済みシステム出力 |
| 購入する一番の理由 | 既に通常のジョブミックスを低設置コストでクリアしています | 追加出力により、許容スループットまたは必要なアプリケーション範囲が実現します。 | 同等生産試験 |
| 薄板制御 | 燃焼率と外観マージンが重要な場合、多くの場合、これは賢明な出発点となる。 | 薄板の溶接は可能ですが、承認された速度、焦点、および出力範囲を制御する必要があります。 | 最薄部およびコーナー/開始停止クーポン |
| より重い作業または放熱作業 | 通過する可能性はあるが、速度または核融合限界に早く達する可能性がある。 | 潜在的予備力は増加。材料と接合部によって利得が変化する。 | 最も難しい繰り返し作業、断面および機能テスト |
| ギャップ許容度 | ワット数を上げても、接合不良は解消されません。接合部の設計、クランプ、ぐらつき、ワイヤー、エッジの状態によって、隙間の範囲が決まります。 | 低、通常、および最悪の通常ギャップ試験を測定した。 | |
| 光熱費と冷房費 | 正確な型番を確認してください。電源ラベルだけでは、電圧、相数、電流、遮断器、冷却方式、使用率などの情報はわかりません。 | 機械データシート、マニュアル、および現場調査 | |
| 資格 | 同じルールが適用されます。プリセットは出発点であり、溶接の適合性を証明するものではありません。 | 文書化された手順、オペレーターの管理、および受入の証拠 | |
2000Wの出力は、実際にはどれくらい溶接能力を向上させるのか?
2000Wの電源は、1500Wの電源よりも定格出力が33.3%高い。しかし、実際の溶接速度、溶融深さ、または適用材料範囲の向上率は、吸収率、スポットサイズ、移動速度、接合部の質量、溶融池の挙動なども影響するため、必ずしも33.3%に固定されるわけではない。
比率は単純で、2000 ÷ 1500 = 1.333 です。しかし、吸収と溶融池の挙動は非線形であるため、溶接速度、溶け込み深さ、品質は一定の 33.3% の直線で上昇するわけではありません。
20 mm/sにおける公称線エネルギー。
高速化すれば、余剰出力を活用できる。
これは数学を教えているのであって、溶接の手順を教えているのではない。
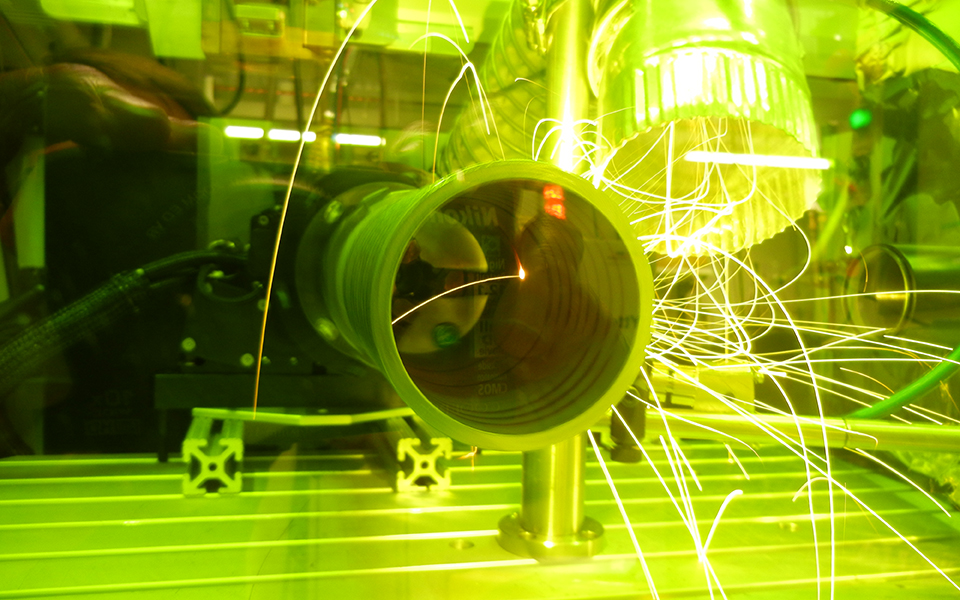
1500Wで既に十分なプロセスマージンが得られる場合
最も薄い部品、通常の部品、最も硬い部品がすべて規定のサイクルタイム内に合格し、通常のギャップや材料のばらつきに対しても安定している場合、追加の500Wは生産上の有用な価値を生み出さない可能性がある。
2000Wで溶接速度を向上させることができる
出力を増やすことで、繰り返し使用する関節において必要な融合性を維持しながら、より速い移動速度を実現できる可能性があります。ただし、高速設定でも視覚的、寸法、断面、および機能的な受入検査に合格する場合にのみ、その効果を評価してください。
2000Wが有用な追加プロセスマージンを提供する場合
出力が増加すると、1500Wの出力が限界に近い状態で、厚みのある材料、放熱性の高い材料、または接合が難しい材料を加工する場合に役立ちます。ただし、理想的なサンプルでのみ効果が見られ、通常の生産ばらつきで効果がなくなる場合は、使用を中止してください。
材質は1500Wと2000Wの比較にどのような影響を与えるのか?
材料の特性によって、吸熱性、熱流束、溶融挙動、および欠陥リスクが変化します。そのため、ある合金で測定された2000Wの優位性を別の合金にそのまま適用することはできません。比較には、正確なグレード、製品形状、厚さ、コーティング、および接合部を使用してください。
ステンレス鋼
どちらの出力レベルも、多くのステンレス鋼板用途に対応できます。最も薄い化粧部品と最も硬い繰り返し接合部をテストし、許容サイクル時間、熱による変色、歪み、およびルート融合を比較してください。
2000Wの出力は速度や深さを向上させる可能性はありますが、設置位置の調整を不要にするものではありません。炭素鋼
炭素鋼はアルミニウムや銅よりも接合しやすい場合が多いが、厚み、コーティング、錆、油、接合部の質量によって必要な接合範囲は変化する。亜鉛メッキ材は亜鉛蒸気やヒュームの発生も懸念される。
表面の状態やコーティングの状態を実際にテストしてください。きれいなむき出しの鋼材のデータではありません。アルミ
合金の種類、焼き戻し、酸化状態、接合質量、ワイヤの種類によって結果は変わります。出力を上げると改善される場合もありますが、ワット数表示よりも、安定した接合と実績のあるパラメータ範囲の方が重要です。
合金の種類、焼き戻し処理、製品形状を正確に検査してください。出力向上によってモデルの適用範囲は拡大する可能性があるが、反射率と熱流束は依然として大きな制約となる。安全対策は、危険な反射光線を遮断する必要がある。
これらの仕事を選ぶ際に、消費電力(ワット数)だけを基準にしてはいけません。レーザー溶接は、アーク溶接よりも高い精度が求められることが多い。クランプ、ビームの揺れ、溶加材を用いることで、溶接可能な範囲を広げることができるが、通常は速度や熱効率のトレードオフが生じる。
実際のギャップ分布を測定してください。推定値を用いるべきではありません。表面が滑らかだと、根の癒合不全や気孔が隠れてしまうことがあります。断面を確認し、製品に求められる機械的特性、漏れ、または使用状況に関する証拠を確認してください。
外見上の成功は、構造的な適合を自動的に保証するものではない。ある現行メーカーの比較では何がわかるのか?
IPGは現在、自社製品であるLightWELD 1500 XRおよび2000 XRの最大出力範囲を以下のように公表しています。これらの値は、2kWの出力増加が一定のパーセンテージではない理由を示しています。これらはモデル固有のカタログデータであり、Oceanplayer Laserの制限値や設計許容値ではありません。
1500 XRと2000 XRのカタログ比較。
この名称のシステムファミリーにおいて、大幅な成長が見られた。
公表された変更点は、はるかに小規模なものだった。
機種ごとの適用範囲。
出力向上は一律に作用するわけではない。
それでも鋼鉄よりは範囲が狭い。
2000Wのレーザー溶接機は、1500Wの機械よりも優れた溶接品質を実現できるのか?
自動的にそうなるわけではありません。2000Wの溶接電源はより多くの出力を提供しますが、溶接品質は依然として、溶接経路全体、接合部、動作、シールド、溶加材、冷却、およびオペレーターの制御に依存します。溶接電源の後の弱い部分があると、追加の500Wの価値が失われるか、より多くの欠陥が発生する可能性があります。
定格出力、安定性、波長、制御範囲、および使用履歴によって、光源が供給できるものが決まります。
ファイバーの状態、保護ウィンドウ、光学系、焦点、スポットサイズによって、関節に到達するエネルギーの形状が決まります。
移動速度とスキャンパターンによって、滞留時間、ビード幅、エッジ濡れ性、およびプロセスウィンドウのサイズが変わります。
ワイヤーは体積を増やしたり、制御された隙間を埋めたりすることができる。ガスは煙の発生、酸化、表面の外観に影響を与える。
合金の種類、コーティング、厚み、隙間、質量、アクセス性、および治具によって、部品がどのように熱を受けるかが決まります。
角度、接触、距離、速度、および始動・停止制御は、承認された作業指示書の範囲内に収まる必要があります。
冷却構造、周囲温度、および定格負荷によって、シフト中に性能が維持されるかどうかが決まります。
溶接ビードの外観は一つの手がかりとなる。溶接の合否は、溶融状態、寸法、および使用性能によって決定される。
1500Wと2000Wの溶接性能をどのように比較すればよいでしょうか?
提案された生産用ガン、光学系、ワイヤフィーダー、ガス、冷却装置を使用します。まず、同じ条件で両システムを比較し、その後、材料、接合部、または受入基準を変更せずに、各サプライヤーが自社の機械を最適化できるようにします。
同じ材質、厚さ、接合部、および移動条件で比較する
可能な限り同じロットの材料を使用し、グレード、焼き戻し、コーティング、厚さ、測定ギャップ、治具、位置、表面処理を記録してください。両方のシステムに同一の電力設定を強制しないでください。同じ生産範囲内で、各機械の最適な制御プロセスを比較してください。
溶融、寸法、外観、強度、漏れ、非破壊検査、タクトタイム、および修理限界。
最も薄く、最も一般的で、最も困難な繰り返し作業――きれいなショークーポンは1枚もない。
合金、焼き戻し、コーティング、厚さ、接合部、隙間、固定具、位置、表面処理。
最適化を行う前に、出力、速度、揺れ、フォーカス、ガス、ワイヤー、サイクルを記録してください。
適切な調整を行い、承認された低設定値、標準設定値、高設定値を記録してください。
発進、停止、コーナー、アクセスしにくい場所、そして最悪の通常ギャップは、弱いマージンの弱点を露呈させる。
1時間あたりの合格部品数、再加工、仕上げ、ユーティリティ、消耗品、およびダウンタイムを比較します。

溶接品質、溶け込み深さ、速度、およびプロセス安定性の記録
有益な試験では、単一の最適な設定だけでなく、許容されるプロセス範囲を記録します。また、導入後、生産、品質管理、サービスチームが共通の参照点として活用できます。
2000Wの場合、電力および冷却に関する要件はどのように変化しますか?
電力容量は増加する可能性がありますが、ワット数だけでは設置場所の要件は決まりません。現在の商用例としては、空冷式の2kWシステムがあります。電圧、相数、電流、遮断器、冷却方式、および使用制限については、一般的な2000Wという表示ではなく、機器の正確なデータシートとマニュアルに明記する必要があります。

電気供給要件
入力電圧、相数、全負荷電流、ブレーカー、プラグ、接地、ケーブル、および電源許容誤差に関する正確な要件を要求してください。現在の2kWのMiller OptXの例では、入力電圧は208~240V AC、単相、全負荷電流は32Aとなっています。この機種固有の数値を他の機器にコピーしないでください。

冷却能力と連続負荷
冷却方式、周囲温度における定格出力、デューティサイクル、熱負荷制限、サービスクリアランス、およびアラーム動作を比較してください。サンプル採取時に最大出力を発揮するものの、シフト中に出力が低下する機械は、公称生産能力を発揮しません。
スポットサイズを小さくすると出力密度が高まり、揺動幅を大きくするとエネルギーが分散されます。光源出力のみを比較するのではなく、承認されたビーム構成を比較してください。Oceanplayer Laser社の0.14mmと0.4mmのスポットサイズ比較ガイドを参照してください。
ワイヤサイズ範囲、送り安定性、駆動ローラー、ライナー、ノズル、同期、およびスペアパーツを確認してください。どちらの出力レベルも、ワイヤを自動的に必要としたり、ワイヤを不要にしたりするものではありません。
光ファイバーとガンの保証、保護窓、ノズル、消耗品、遠隔診断、現地対応、予備在庫、および認定設定の復元プロセスを比較してください。
1500Wと2000Wのレーザー溶接機の価格はどれくらい違うのか?
機械の価格は、答えの一部に過ぎません。設置済みのシステム全体の価格と、溶接された部品1個あたりのコストを比較してください。セットアップ、再加工、検査、またはダウンタイムが増えるような高速溶接は、結果的にコストが高くなる可能性があります。
一貫したコスト境界を1つ使用する
次に、1500Wと2000Wのシステムを、同じ許容基準と現実的な利用状況で比較します。両方のシステムが同じ許容出力を生み出す場合、設置費用と所有コストが低い方が通常は有利です。
フルインストールパッケージの価格
両者が同じ作業量と処理能力を処理する場合、未使用の容量に対して料金を支払うことを避けるべきです。
出力が増加することで、合格部品数が増えたり、合格部品がなくなったり、1500Wでは対応できない収益性の高い作業に対応できるようになります。
デモンストレーションを返済請求に発展させる前に、少量のケース、想定されるケース、大量のケースでテストを実施してください。
適切な電力とは、十分な余裕をもって生産要件をすべて満たす最低限の構成のことです。材料、品質、ユーティリティ、コストを比較検討した上で、以下の2つの購入セクションをご活用ください。
1500Wのハンディ型レーザー溶接機を選ぶべきタイミングは?
- ほとんどの作業は、薄板から中厚板を繰り返し扱う作業です。
- 最も薄い部分、通常の部分、最も硬い部分といった繰り返し発生する部品は、すべて同じ合格基準を満たしている。
- 通常の変動範囲内では、融合性、外観、サイクル時間は安定している。
- 組み立て作業は管理されており、仕上げ作業は既に少なくなっている。
- 2000Wの試作では、シフトあたりの受入部品数や収益性の高い用途範囲は追加されません。
2000Wのハンディ型レーザー溶接機を選ぶべきタイミングは?
- 1500Wでは、適切なプロセス最適化を行った後でも、必要なタクトタイムを満たせない。
- より難易度の高い繰り返し部品には、より検証済みの速度、溶融性、または熱流マージンが必要となる。
- アルミニウム、銅、その他の難加工材料は、2kWの試験でのみ合格する。
- より広い範囲の認定範囲により、2段階目の工程、追加のパス、または別の機械が不要になります。
- 想定される稼働率は、設置費用と所有コストの上昇分を十分に回収できる水準である。
非常に薄い化粧部品と硬い接合部が混在する作業内容の場合、隙間が変化する場合、見積もりで異なるヘッドや冷却システムが使用される場合、またはサプライヤーが材料、接合部、検査方法を定義せずに最大厚さを主張する場合、両方のテストを実施してください。
いずれの出力レベルにおいても、どのような安全対策が必要ですか?
高出力オープンビーム型ハンドヘルドファイバーレーザーを用いた作業は、クラス4の危険作業です。直接照射および反射照射は、目や皮膚を損傷する可能性があり、火災の原因となることもあります。2000Wではなく1500Wを選択したとしても、完全なレーザー安全対策、排煙制御、および防火システムの必要性は変わりません。
作業エリアを設計する
文書化されたリスク評価、管理区域または検証済みの囲い、定格バリアと窓、アクセス制御、インターロック、ビームストッパー、警告標識、および緊急制御を使用してください。
実際のシステムに合わせてトレーニングする
適切な安全責任者を任命してください。保護メガネはレーザーの波長と光学的密度に基づいて選定してください。標準的な溶接用保護具だけでは、反射されたファイバーレーザー光には不十分です。
プロセス排出量を捕捉する
母材、充填材、亜鉛、塗料、油、その他の汚染物質を評価する。遮蔽を損なうことなく微細なヒュームを制御する発生源捕集装置を使用し、適切な防火対策および高温作業対策を実施する。

どちらの機械を購入する前に確認すべきことは何ですか?
消費電力の見積もりだけでなく、完全な生産システムについて問い合わせてください。図面、写真、正確な材料、厚み、測定された隙間、継ぎ目の長さ、位置、年間生産量、および受入要件を送付してください。工場および現場での受入時に確認できる書面による回答を求めてください。
レーザー光源および溶接ヘッド
光源の製造元と型番、定格出力と出力値、波長、ファイバー長、スポットとフォーカス範囲、揺動パターン、保護窓システム、および校正方法を確認してください。
- 試験対象の銃、光ファイバー、光学機器を記録してください。
- 窓、ノズル、レンズの交換費用を定義してください。
- ソース、ファイバー、溶接ヘッドの保証条件を比較してください。
ワイヤフィーダーおよび消耗品
各溶接継手が自己溶接式かワイヤ送給式かを確認してください。ワイヤ径範囲、駆動ロール、ライナー、ノズル、送給同期、シールドガス要件、および現地でのスペアパーツの入手可能性を確認してください。
- 低、通常、最悪の生産ギャップをテストします。
- 受入検査時に使用した電線とガスを記録してください。
- 日常的に使用する消耗品と推奨される予備部品の価格。
電気および冷却構成
電圧、相、全負荷電流、遮断器、接地、周囲定格、冷却方式、デューティサイクル、ディレーティング動作、およびサービスクリアランスを確認するには、正確なモデルドキュメントを使用してください。
- 出荷前に現地調査を実施してください。
- 短時間のサンプルだけでなく、持続的な出力をテストしてください。
- 施設側の責任事項を注文書に明記してください。
安全対策、排煙処理、およびオペレーター研修
システム全体の分類、波長、および安全に関する文書を要求してください。制御区域、障壁、インターロック、ビームストップ、個人用保護具(PPE)、光源捕捉、火災制御、訓練、および製造・出荷プロセスを定義してください。
- 反射やあらゆる物質的な汚染物質を評価する。
- 受入時に安全機能を確認する。
- マシンプリセットのみに基づいて製品をリリースしないでください。
1500W対2000Wレーザー溶接機:最終決定
両システムが同じ部品、品質基準、サイクル目標を余裕をもってクリアしている場合は、1500Wを選択してください。2000Wは、試用によって容量または用途上のメリットが実証された場合にのみ選択してください。Oceanplayer Laserが公平な比較を推奨できるよう、判断基準となる部品をお送りください。
有効な解決策としては、1500W、2000W、ワイヤ送給方式、治具の変更、あるいは別の溶接方法などが考えられます。重要なのは、最高出力ではなく、許容できる出力を得ることです。
1500Wと2000Wのレーザー溶接機に関するよくある質問
2000Wのハンディ型レーザー溶接機は、1500Wモデルの2倍の出力があるのでしょうか?
いいえ。定格出力比は2000÷1500=1.333なので、2000Wでは最大公称出力が33.3%高くなります。ただし、ビーム照射速度、照射材料、接合部、設定などによって結果が異なるため、自動的に33.3%速くなったり深くなったりするわけではありません。
2000Wのレーザー溶接機は、常に厚い金属を溶接できるのでしょうか?
万能な厚さ基準は存在しません。特定の2kWシステムは、1.5kWバージョンよりも広い許容範囲を持つ可能性がありますが、その効果は合金、接合部、光学部品、ワイヤ、および合否判定基準によって変化します。管理された試験では、最も硬い実際の部品を使用してください。
ステンレス鋼板を切断するのに1500Wで十分でしょうか?
多くの制御されたステンレス鋼板用途にはそれで十分かもしれませんが、厚さだけでは判断できません。正確なグレード、接合部、隙間、位置、仕上げ要件をテストしてください。溶融、寸法、サイクルタイムが生産マージンを満たしている場合にのみ承認してください。
2000Wのハンディ型レーザー溶接機で薄板の溶接は可能ですか?
はい、適切なシステムであれば、最大出力以下で動作させ、より高速な移動速度や異なるビームパターンを使用できます。ただし、薄いエッジ、コーナー、および開始部は、焼き切れに対する許容範囲が狭くなる可能性があります。最も薄い通常の部品は、受入試験の対象となります。
2000Wのレーザー溶接機は、常にそれ以上の設備電力を必要とするのでしょうか?
最大レーザー出力は高いですが、設置場所の要件は機種によって異なります。電圧、相数、全負荷電流、遮断器、冷却方式、デューティサイクルについては、正確なデータシートとマニュアルをご確認ください。2kWシステムすべてに三相電源や水冷が必要だと決めつけないでください。
1500Wおよび2000Wのハンドヘルドレーザー溶接には、手順認定が必要ですか?
必要な手順は、製品、契約、規格、および管轄区域によって異なります。機械のプリセットは、認定された溶接手順ではありません。生産を開始する前に、適用される要件、受入証拠、オペレーターによる管理、および変更規則を明確に定義してください。
これらのリンクは、Oceanplayer Laserの現在の公開ページ一覧から取得したものです。
発生源と工学的限界
情報源は2026年9月3日に確認済みです。メーカーのデータは、指定されたモデルおよび試験定義にのみ適用されます。購入、試運転、または生産開始前に、規格の最新版および地域における適用性を確認してください。
- IPG LightWELDの比較 — 1500 XRおよび2000 XRのモデル固有の機能、配線および冷却の例。
- IPG 2000 XR リリース ―メーカーの声明によると、2kWの出力は1.5kWの出力より30%以上高いとのこと。
- TWIレーザー溶接の取り付け手順 ―ギャップ、クランプ、ビーム織り、およびフィラーワイヤのトレードオフ。
- Miller OptX 2 kW 仕様 — 定格、電気仕様、配線要件に関する、機種固有の例。
- OSHAレーザーの危険性 ― クラス4の直接、反射、皮膚接触、および火災の危険性。
- OSHA技術マニュアル:レーザーの危険性 — 管理区域、訓練、およびプロセス排出換気。
- ISO 11553-1:2020 ―レーザー加工機の安全要件。
- ISO 15614-11:2025 ―電子ビーム溶接およびレーザービーム溶接の手順認定試験。
- ISO 13919-1:2019 ―鋼、ニッケル、チタンにおけるレーザー溶接の欠陥品質レベル。
- ISO 13919-2:2021 ―アルミニウム、マグネシウム、純銅のレーザー溶接における品質レベル。
この購入ガイドは、引用されているメーカーの資料、最新の安全規格および溶接規格、そして実践的な受入試験の枠組みを組み合わせたものです。最終的な設定と認定は、購入者が実際に使用する材料、接合部、および製造条件に基づいて確認する必要があります。