

17-4PHステンレス鋼 H900
検証済みの特性、熱処理スケジュール、H900とH1150のトレードオフ、腐食限界、機械加工および溶接に関するガイダンスなど、合金名だけでなく状態を指定する必要のあるエンジニア向けに作成されています。

「17-4 PH」という表記だけでは、H900の強度を保証するものではありません。証明書には、熱、形状、熱処理、および試験結果がお客様の購入仕様と関連付けられている必要があります。
材料画像:Gnee 17-4 PH ステンレス鋼棒。
60秒条件判定
17-4 PHは調整可能な合金です。まず、支配的な破壊モードを特定し、次にH条件と認定計画を選択してください。H900が最も高い強度を謳っているからといって、それをデフォルトにしないでください。
断面サイズ、耐荷重、耐摩耗性、またはコンパクトで高強度なハードウェアが重要な要素であり、かつ環境が管理されている場合に適しています。
強度と延性、疲労耐性、そしてそれほど過度な硬度レベルが両立する必要がある場合、多くの場合、より良い出発点となる。
高温での時効処理は最大強度を低下させるが、一般的に靭性と応力腐食割れに対する耐性を向上させる。
板材、厚板材、棒材、鍛造品、鋳造品、添加剤など、材料の種類によって特性表は異なります。実際の加工工程をテストしてください。
17-4 PH H900は本当に200ksiの強度に達するのでしょうか?
この記事で最も重要な点は、標準値と最小値の区別です。標準値とは、特定の材料と試験方向において、ある製造業者が通常測定する値を指します。仕様上の最小値は、合格基準値です。設計者は、統計的根拠、温度低下、疲労、表面、ノッチ、環境要因などを考慮した上で、さらに別の許容値を用いる場合があります。これらの数値は関連していますが、互換性はありません。
H900とは、固溶化処理を施した17-4 PH鋼を900°F(482°C)で時効処理(通常1時間)した後、空冷した状態を指します。この比較的低い時効温度により、マルテンサイト組織中に高密度の微細な銅リッチ析出物が生成されます。これらの析出物は転位の移動を阻害し、最高の強度状態を作り出します。また、この微細構造は、H900特有のトレードオフ、すなわち、過時効状態に比べて高い硬度と強度と、低い延性、衝撃靭性、および応力腐食耐性をもたらします。
合金名が特性ではない理由
UNS S17400は化学組成の範囲を示すものであり、最終的な性能状態を示すものではありません。状態A、H900、H1025、H1150はすべて化学的には「17-4 PH」であっても、異なる工学材料のように振る舞う可能性があります。「17-4ステンレス鋼」とだけ記載された図面では、固溶化処理、時効処理、最終硬度、寸法変化、腐食曝露、溶接後の状態などに関する疑問が残ります。
安全な仕様策定手順は、合金指定 → 製品形態 → 材料仕様 → 熱処理条件 → 特性最小値 → 検査およびトレーサビリティです。溶接、ろう付け、積層造形、めっき、不動態化処理が続く場合は、これらの工程も含める必要があります。これらの工程は、局所的な微細構造や最終的な表面状態を変化させる可能性があるためです。
主な特性および熱処理に関する参考資料:Carpenter Technology Custom 630 データシートおよびCleveland-Cliffs 17-4 PH 製品データへのアクセス。
17-4 PHは 化学処理と熱処理を組み合わせたシステム。
クロムは表面を保護し、ニッケルは変態経路を支え、銅は析出硬化をもたらし、ニオブとタンタルは炭素を制御します。炉のサイクルによって、これらの化学反応が実用的な強度へと変換されます。
17Cr-4Ni-Cu
略記の「17-4」は公称クロムとニッケルの含有量を示しているが、管理された範囲にはこれら2つの元素以外にも多くの元素が含まれている。鉄がバランスを担い、銅は時効硬化において中心的な役割を果たす。
不動態皮膜の形成と一般的なステンレス鋼の腐食挙動をサポートします。
相バランスと焼入れ性を制御するのに役立ちます。
時効硬化の原因となる微細な析出物を形成する。
炭素と結合し、微細構造の安定性をサポートする。
靭性、溶接性、耐食性を維持するために、低めに抑えられている。
処理によって変換および強化された基本行列を提供します。
高温処理によって硬化元素が溶液中に溶解し、マトリックスが変態しやすい状態になる。
相転移温度以下まで冷却することで、予測可能な老化に必要な高強度マトリックスが形成される。
制御された時間と温度によって、転位の移動を阻害する銅を豊富に含む析出物が形成される。
時効温度が高いほど強化組織が粗大化し、一般的に延性や靭性が向上する。
組成範囲と処理の説明: Carpenter Technology、Custom 630 (17-4)。
状態Aは初期構造である。経年劣化により、工学的状態となる。
カーペンター氏が公表している処理方法では、1900°F(1038°C)±25°Fで30分間処理した後、90°F(32°C)以下に冷却することで、材料をマルテンサイトに変態させます。認定コンディションAの在庫品は、既にこの処理が施されています。
状態Aを最終使用条件として推奨しないでください。製造元は、応力腐食割れの危険性があるため、時効硬化処理を行わずに使用しないよう明確に警告しています。強度、靭性、断面形状、使用環境、製造工程を検討した上で、適切な時効時期を選択してください。
スケジュールと寸法変更範囲:Carpenter Technology Custom 630 データシート。
90°F以下に冷却してください。冷却方法および断面サイズの制限は、該当する材料および熱処理仕様に従う必要があります。
一般的な樹脂群の中で最も短く、最も低い老化サイクルを持つ。強度と硬度は最大となるが、靭性と応力腐食割れ耐性の余裕は最も少ない。
指定温度±15°Fで4時間加熱し、その後自然冷却する。温度が高くなるほど、バランスはピーク強度から徐々に遠ざかる。
各工程終了後は空冷してください。図面、仕様書、および認定基準で変更条件が指定されている場合にのみ使用してください。
プロパティテーブルを読んでください 正しい順序。
まず、数値が標準値か最小値かを判断してください。次に、製品の形状、断面、向き、試験温度を確認してください。以下の値は設計上の参考値であり、普遍的な設計許容値ではありません。
| 状態 | 公開された老化スケジュール | UTS代表 | 代表的な収量 | 相対硬度 | 工学分野 |
|---|---|---|---|---|---|
| H900 | 900°F / 1時間 / 空冷 | 約200 ksi / 1,379 MPa | 約185 ksi / 1,276 MPa | 最高値;通常約45HRC | 最大の強度と硬度 |
| H925 | 925°F / 4時間 / 空冷 | 約190 ksi / 1,310 MPa | 約175 ksi / 1,207 MPa | すごく高い | ピーク年齢まであと少し |
| H1025 | 1025°F / 4時間 / 空冷 | 約170 ksi / 1,172 MPa | 約165 ksi / 1,138 MPa | ハイ | 強度と延性・靭性の向上 |
| H1075 | 1075°F / 4時間 / 空冷 | 約165 ksi / 1,138 MPa | 約150 ksi / 1,034 MPa | 中高 | H900よりも高い耐損傷性 |
| H1100 | 1100°F / 4時間 / 空冷 | 約150 ksi / 1,034 MPa | 約135 ksi / 931 MPa | 技法 | 延性と靭性が向上する |
| H1150 | 1150°F / 4時間 / 空冷 | 約145 ksi / 1,000 MPa | 約125 ksi / 862 MPa | 低くなる | 靭性と応力腐食割れ耐性を最優先 |
| H1150M | 1400°F / 2時間 + 1150°F / 4時間 | 約125 ksi / 862 MPa | 約85 ksi / 586 MPa | このセットの中で最も低い | 修正された2倍年齢条件 |
代表的な室温値は、製造元のデータから収集し、傾向を示すために掲載しています。伸び率、断面積減少率、衝撃エネルギー、さらには引張強度も、形状、厚さ、向き、温度によって変化します。承認および設計には、最新の認証済みデータシートまたは該当する仕様書をご参照ください。
最も可能性の高い故障モードに基づいて条件を選択してください。
最適な状態とは、引張強度が最大となる状態ではなく、荷重、剛性、摩耗、疲労、環境、温度、製造、検査の要件を満たしつつ、リスクが最も低い状態である。
まず、負荷と環境のレビューから始めます。次に、実際の製品製造工程で採取した試験片を用いて、用途に応じて引張強度、硬度、衝撃強度、疲労強度、耐食性などの性能を確認します。
H900、H1025、H1150を比較してください。これら3つの条件は、強度と許容誤差のトレードオフを明確に示しています。設計または規定仕様でより狭い目標値が必要な場合にのみ、H925、H1075、H1100、またはH1150Mを追加してください。
最大強度と硬度が決定的な要素であり、環境、ノッチ、残留応力が適切に制御されている場合に最適です。
高い強度も重要だが、H900レベルの硬度は必要ない、実用的な中間条件。
強度低下が許容範囲内であり、かつ亀裂発生メカニズムに対する耐性の向上が有効な場合に使用する。
条件の選択は、適用される規格、ストレス状態、温度、および代表的な検証試験と関連付ける必要がある。
「ステンレス」と「200 ksi」は環境を否定するものではありません。
17-4 PHは多くの産業環境において有用な強度と耐食性を兼ね備えていますが、H900は万能な腐食条件ではありません。高硬度、引張応力、表面状態、そして腐食しやすい環境が組み合わさると、応力腐食割れが主要なリスクとなる可能性があります。
製造元のデータによると、一般的に、経年劣化温度の上昇に伴い、応力腐食割れ(SCC)耐性が向上することが示されています。しかし、この傾向は、H1150が自動的に塩化物、酸性環境、または海洋環境での使用に適していることを意味するものではありません。実際の暴露環境における化学組成、温度、応力、ガルバニック接触、隙間、表面仕上げ、および適用される業界標準が依然として影響します。
クリーブランド・クリフス社は、海洋大気試験プログラムにおいて、H900試験片が68日以内に故障したのに対し、H1025、H1075、H1150試験片は25年以上経過しても故障しなかったと報告している。これは、その試験設定における条件の影響を強く示唆するものであり、すべての部品に当てはまる一律の寿命予測ではない。
腐食と状態の傾向:クリーブランド・クリフス 17-4 PH 製品データ。状態 A の警告と熱処理:カーペンター カスタム 630 データシート。
加わる荷重、干渉、ねじ山の根元、溶接収縮、機械加工残留応力など、すべてが影響を与える可能性があります。
ピーク時老化のH900は、多くの過熟成状態よりもSCCマージンが低い。
濃度、温度、湿潤乾燥サイクル、および隙間の形状によって、深刻度が変化する。
研削焼け、鉄粉の混入、スケール、表面粗さ、引張冷間加工などは、腐食の発生源となる可能性がある。
めっき、酸洗、陰極防食、腐食反応は、水素に関する懸念を引き起こす可能性がある。
業界固有の材料、硬度、熱処理、および試験に関する最新の要件を確認してください。
機械加工、エイジング、溶接、仕上げを一体化 制御されたシーケンス。
最終証明書は、製造工程で歪み、硬度の誤り、溶接部の不整合、表面汚染などが生じた部品を救済することはできない。
実用的な機械加工と仕上げ工程
工具や許容値を選択する前に、熱、製品の形状、材料がA状態、経年劣化、または過経年劣化しているかどうかを確認してください。
経年劣化による収縮、歪み、または応力緩和が公差に影響を与える可能性がある仕上げ寸法については、材料を余分に残しておく。
切削油や汚染物質を除去してください。残留物は、熱処理中に酸化、孔食、または局所的な浸炭を引き起こす可能性があります。
温度均一性、負荷間隔、浸漬時間、雰囲気、および校正済みの計測機器を制御する。
冶金学的条件が確定した後、重要な寸法、表面の完全性、および特徴の位置を再確立する。
合金の種類、状態、最終用途における清浄度に適した適切な手順を用いて、遊離鉄分を除去し、熱処理による変色を取り除いてください。
機械加工と清浄度に関するガイダンス:カーペンターテクノロジー、ステンレス部品の不動態化処理と電解研磨。
溶接性は良好だが、接合部の状態を設計する必要がある。
カーペンター氏によると、17-4 PHはシールド溶融溶接および抵抗溶接で良好に溶接できるとのことです。溶体化処理された材料は一般的に溶接後に時効処理されます。溶接応力が高い場合は、過時効処理されたH1150状態での溶接が有利な場合があります。割れ防止のために予熱は通常必要ありませんが、認定された手順に従う必要があります。
レーザー溶接は、広アーク溶接に比べて総熱入力と歪みを低減できますが、狭い溶融ゾーンと熱影響部は、母材であるH900材とは冶金学的に異なります。目視でビードがきれいであっても、H900と同等の接合強度、耐食性、または疲労寿命が保証されるわけではありません。代表的な板厚と接合状態において、溶け込み深さ、気孔率、硬度分布、引張または曲げ性能、および最終熱処理を評価してください。
一般的な溶接性に関するガイダンス:Carpenter Custom 630 Project 70+ データシート。
印刷された17-4 PHは自動的に 鍛造H900。
粉末の化学組成、噴霧ガス、レーザーパラメータ、冷却速度、残留オーステナイト、気孔率、および後処理はすべて、造形部品が意図したマルテンサイト組織および析出硬化組織を形成するかどうかに影響を与える。

何百万回もの急速な溶融と凝固の繰り返しによって、部品は層状に形成される。その結果生じる相バランスは、合金名だけでは推測できない。
レーザー粉末床溶融画像:NIST、レーザーと金属粉末による3Dプリンティング。
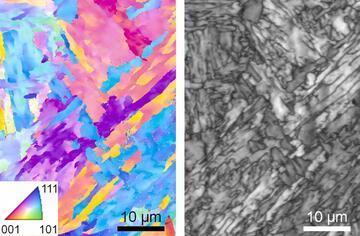
NISTの研究は、見慣れた鍛造品の熱処理ラベルを解釈する前に、組成と熱履歴を管理する必要がある理由を示している。
残留オーステナイトの存在によって答えが変わります。
NISTの報告によると、従来の方法で鍛造された17-4 PH鋼は時効処理前に完全にマルテンサイト組織となる一方、ある研究でレーザー粉末床溶融法で製造された材料は樹枝状組織と約50%の残留オーステナイトを含んでいた。通常の応力除去処理では、製造直後の組織にはほとんど影響がなかったが、より広範囲な均質化処理を施すと、約90%のマルテンサイトと10%の残留オーステナイトが生成された。
その後、NIST主導の研究により、粉末組成を慎重に制御することで、幅広い冷却速度範囲において、完全マルテンサイト組織である17-4合金を安定して生成できることが示された。ここでの教訓は、すべての3Dプリント部品が鍛造材と同等の品質になるということではない。重要なのは、化学組成、製造プロセス、そして後処理工程を総合的に評価する必要があるということである。
粉末の原料、化学組成、製造方向、密度、溶液処理または均質化処理、経年変化、試料の位置、および受入試験を定義する。
引張試験片だけでは、複雑な構造物全体の寸法安定性、異方性、疲労、腐食挙動を明らかにすることはできない。
熱間等方圧プレス、固溶化処理、極低温冷却、機械加工、時効処理、表面仕上げは、それぞれ最終結果に影響を与える可能性がある。
顕微鏡写真:Q. Guo/ウィスコンシン大学マディソン校(NIST経由)。微細構造の証拠:NIST、AM 17-4 PHの後処理熱処理。
17-4 PH H900はどのような場合に適切な合金となり、どのような場合に不適切な合金となるのか?
強度、靭性、耐食性、成形性、断面形状、入手性、コスト、認証取得の手間といった、求められる要素の組み合わせに基づいて合金を比較します。すべての項目で最高評価を得られる単一のグレードは存在しません。
17-4PH
入手性の高さ、容易な時効処理、高強度、そして優れた耐食性。H900は、ピーク強度が重要な場面で特に威力を発揮します。過時効処理によって許容範囲が拡大します。
15-5PH
航空宇宙機器など、要求の厳しいハードウェアにおいて、横方向の特性向上と微細構造の均一性を確保するためにしばしば選択される。形状と溶融経路を確認する。
13-8ヶ月
清浄度、靭性、応力腐食割れ性能などを考慮すると、より特殊な合金や加工方法が必要とされる場合に使用されます。
カスタム465
17-4ステンレス鋼では必要な強度と靭性のバランスが得られない場合に、プレミアムなPHステンレス鋼という選択肢があります。調達と熱処理にはより専門的な技術が必要です。
304/316L
オーステナイト系ステンレス鋼は成形しやすく、溶接性や耐塩化物性において優れた選択肢となり得るが、H900レベルの強度まで時効硬化することはない。
証明書が何を証明する必要があるかを明記してください。
完全な発注書には、化学組成、形状、熱処理、機械的試験が、追跡可能なロットまたはヒートに結び付けられます。重要な用途の場合は、故障モードに応じて、プロセス管理、非破壊検査、腐食または靭性に関する証拠を追加してください。
適用されるASTM、AMS、ASME、API、NACE、または顧客規格の最新版を使用してください。公開データシートは挙動を説明するものであり、契約上の要件に取って代わるものではありません。
UNS S17400、該当する材料規格、改訂版、製品形態、寸法を明記してください。
H900、H1025、H1150、または必要な手順を明記してください。「熱処理済み」とだけ記載しないでください。
引張強度、降伏強度、伸び、硬度、および衝撃に関する要件を、温度と方向とともに記載してください。
ミル証明書、熱処理番号、熱処理ロット番号、および供給部品との関連性が必要です。
必要に応じて、炉の校正、均一性、保持時間制御、雰囲気、冷却に関する証拠を定義してください。
リスクに応じて、UT、PT、MT、介在物、結晶粒、表面、または不動態化に関する要件を指定してください。
ベースコンディション、溶加材、接合部、シールド、入熱量、溶接後処理、および受入試験の結果を記録する。
塩化物、酸性物質、水素、温度、洗浄への曝露といった要素を、試験可能な合格基準に変換する。
生産前に接合部と工程を検証してください。
17-4 PHの条件、厚さ、接合図面、目標浸透深さ、表面要件、生産速度をOceanplayerにお送りください。弊社は、代表的なレーザー溶接試験の計画を支援し、次回の技術レビューに必要なパラメータを文書化することができます。
- 材料証明書およびH条件
- 厚み、嵌合図、接合図
- 必要な浸透度とビードの限界
- 溶接後熱処理計画
- 目標サイクル時間と検査方法
17-4 PH H900 FAQ
仕様、熱処理、溶接、調達に関する決定事項について、簡潔な回答を提供します。
17-4 PHステンレス鋼におけるH900とはどういう意味ですか?
H900とは、溶体化処理された17-4 PH鋼を900°F(482°C)で時効処理(通常1時間)した後、空冷した状態を指します。これは、強度と硬度が最大となる一般的な状態です。
17-4 PH H900の引張強度は常に200 ksiですか?
いいえ。約200 ksiは代表的な値です。H900の一般的な調達における最低引張強度は190 ksiですが、仕様、形状、厚さ、方向、および試験結果によって合否が決まります。
17-4 PH H900の降伏強度はどれくらいですか?
代表的なメーカーデータは185 ksi(1,276 MPa)前後ですが、一般的な最低要件は170 ksi前後です。実際の製品形状と仕様に該当する値を使用してください。
H900はどの程度の硬度に達するべきですか?
H900の一般的な硬度は44~45HRC程度です。製品によっては、40~48HRCといった許容範囲が規定されている場合もあります。最新の規定表をご確認ください。
H900はH1025やH1150よりも強力ですか?
はい。H900は通常、最も高い引張強度と降伏強度を持ちます。H1025とH1150は、強度と硬度を若干犠牲にする代わりに、延性、靭性、そして一般的に応力腐食割れ耐性が向上しています。
条件Aを最終条件として使用すべきでしょうか?
通常は不要です。カーペンター氏は、応力腐食割れを起こしやすいため、時効硬化処理を施していない溶液処理済みA状態材の使用には注意を促しています。最終的な時効状態を選択し、記録してください。
17-4 PHは熟成中にどれくらい収縮しますか?
カーペンター氏によると、条件Aからの収縮量は、H900で約0.0004~0.0006インチ/インチ、H1150で約0.0009~0.0012インチ/インチと報告されている。実際の部品の動きは、形状、残留応力、支持条件、炉の制御にも左右される。
17-4 PH H900は溶接できますか?
17-4 PHは溶接可能ですが、溶接によって溶融部と熱影響部が変化します。母材の状態、溶加材、接合部、入熱量、溶接後熱処理はすべて認定を受ける必要があります。きれいなビードであっても、H900と同等の接合特性を証明するものではありません。
17-4 PHの溶接にはどのような溶加材が使用されますか?
AWS E/ER630は、母材の特性との一致が求められる場合によく用いられます。最大の溶接強度を必要としない場合は、E/ER308Lなどのオーステナイト系溶加材が検討されることがあります。最終的な判断は、認定された溶接手順と使用環境によって決まります。
H900は海洋環境や塩化物環境での使用に適していますか?
自動的には判断できません。H900は、高温時効条件下よりも応力腐食割れ(SCC)の許容範囲が狭くなります。応力、塩化物濃度、温度、隙間、表面仕上げ、および適用規格を評価してください。代表的な腐食試験が必要となる場合があります。
3Dプリントされた17-4 PH鋼は、鍛造鋼材のH900鋼の特性表を使用できますか?
ただし、例外もあります。残留オーステナイト、気孔率、造形方向、粉末組成、後処理などによって、AM材料の挙動は変化する可能性があります。積層造形プロセス全体を定義し、テストする必要があります。
17-4 PH材料証明書には何が記載されるべきですか?
証明書には、加熱ロット、化学組成、製品形態、仕様および改訂、熱処理条件、機械的結果、および必要な硬度、非破壊検査、または特殊工程の証拠を記載する必要があります。
このガイドで使用した一次資料
材料の選定と設計には、実際の製品に関する最新の購入仕様書と認証データを用いるべきである。これらの情報源は、上記で使用した技術的枠組みと報告事例の根拠となる。
化学組成、熱処理、寸法変化、機械加工、および代表的な材料挙動。
オープンソース↗溶接性、溶加材の選択、基材の状態、機械加工、および接合部の設計に関するガイダンス。
オープンソース↗条件、腐食試験、および製造状況に応じた、代表的な特性と最小特性。
製品ライブラリを開く↗残留オーステナイト、樹枝状組織、および熱処理効果を鍛造材と比較した。
オープンソース↗レーザー粉末床溶融法における組成制御、相変態、および再現性のあるマルテンサイト組織。
オープンソース↗携帯型レーザー溶接におけるプロセス選定、接合部準備、パラメータ設定、シールド、および認定計画。
ガイドを開く →