

3-in-1レーザー溶接機: 買う価値はありますか?
溶接が主な作業で、洗浄が補助的な役割を担い、切断は時折行う程度であれば、3in1マシンは実用的な選択肢となります。しかし、精密な表面処理、再現性の高い生産切断、または同時作業が不可欠な場合には、あまり適していません。1台の筐体に3つの完全な機械が収まっているという謳い文句ではなく、実績のある構成とワークフローに基づいて製品を選ぶべきです。
「3-in-1」には実際には何が含まれているのか?
このガイドでは、「3-in-1」とは、溶接、洗浄、切断の3つの用途に対応するハンドヘルド型プラットフォームを指します。一般的な構成では、ファイバーレーザー光源、コントローラー、冷却システム、および伝送ケーブルが共通です。各モードで実行できる機能は、ヘッド、光学系、ノズル、ガス配置、およびソフトウェア設定によって決まります。
このラベルは標準化された機能仕様を示すものではありません。一部のパッケージはコンバーチブルヘッドを1つ使用しますが、他のパッケージでは追加のヘッドまたは光学キットが必要になります。「多機能」とは、溶接前および溶接後のクリーニングを含む溶接を意味する場合もあります。例えば、IPGのLightWELDの概要では溶接とクリーニングについて説明されているため、この表現だけでは切断モードの確認とは解釈すべきではありません。
正確なモデル名、レーザー光源の種類、搭載ヘッド、付属品リスト、マニュアルの改訂版、および搭載機能を確認してください。標準装備品、オプション品、またはサポート対象外の品目を確認してください。画面に3つのアイコンが表示されているからといって、見積もりパッケージが3つの生産要件を満たしているとは限りません。
ソース+コントローラー+冷却+供給システム
溶接ヘッドの構成、接合部、必要に応じたワイヤ、およびシールド。
互換性のあるスキャン光学系、表面ターゲット、および除去設定。
承認済みの切断ノズル、フォーカス、アシストガス、および作業サポート。
単一ソース・単一出力のハンドヘルドパッケージの場合、これらはシーケンシャルモードであり、3つの独立した生産ステーションではありません。異なるマルチヘッドアーキテクチャについては、それぞれのドキュメントを参照して評価する必要があります。
溶接、洗浄、切断モードは実際にはどのような機能を持つのか?
それぞれの機能は異なる問題を解決するため、独自の成功指標が必要です。溶接結果が良好であっても、洗浄品質や切断精度を保証するものではありません。
| 演算 | 便利な機能 | 重要な制限 |
|---|---|---|
| 溶接 | 実績のある接合方法とセットアップを用いて、充填材の有無にかかわらず、適切な金属継ぎ目を接合する。 | パワーと整ったビードだけでは、溶融性、強度、漏れ性能、またはギャップの変化に対する耐性は保証されません。 |
| クリーニング | 設置された光学系と光源が許容できる結果を生み出す特定の表面層を除去する。 | 除去作業により、基材が加熱または変質する可能性があります。 |
| 切断 | 承認されたトリミングや簡単な切断には、必要なノズルとガスを使用して、適切なシートを別途用意してください。 | ハンドヘルドヘッドでは、CNC動作、自動高さ制御、ネスティング、寸法再現性の保証といった機能は追加されません。 |
溶接:材料名だけでなく、接合部の信頼性も証明する
エッジ、クランプ、ギャップが制御されたアクセス可能な板金継ぎ目は、試用対象として適しています。合金の種類と状態、実際の板厚、突合せ継手/重ね継手/隅継手/T継手の形状、位置、表面、ワイヤ、および要求される製品性能を指定してください。「ステンレス鋼」または「アルミニウム」だけでは、完全な溶接要件にはなりません。
集中加熱は、適切な用途においては周囲の熱や仕上げを軽減できますが、焼け付き、気孔、溶融不良、歪みを防ぐことはできません。ワイヤやビームの振動は、使用可能な接合部ウィンドウの確保に役立ちますが、すべての接合上の問題を解決できるわけではありません。
TWIの組立手順書では、クランプ、充填材、ビームの動きがギャップ許容値にどのように影響するかを説明しています。TWIの一般的な工程手順書、あるいはサプライヤーのワイヤ径に関する規定を、手作業で接合するすべての継手における保証されたギャップ許容値として解釈しないでください。
製品要件に対する代表的な検査を実施してください。表面が健全に見えても内部に欠陥が隠れている場合があり、単一の断面ではサンプリングされた箇所しか示されません。ある部品ファミリーの認定が、異なる合金、厚さ、接合部、または使用条件を自動的にカバーするわけではありません。

クリーニング:裁判官の除去と表面の損傷は別々に
クリーニングモードでは、制御された領域から軽度の錆、酸化物、またはコーティングを除去できます。溶接部周辺では、別途の準備工程や仕上げ工程を省略できるという利点があります。ただし、結果は開始層、基材、ビーム照射、パス数、および必要な終点によって異なります。
多くの溶接プラットフォームは連続波電源を使用しており、場合によっては変調制御も行っています。周波数制御やデューティサイクル制御だけでは、ナノ秒パルス洗浄能力を証明するものではありません。表面処理においてこれらの違いが必要な場合は、実際のパルス持続時間、エネルギー、ピーク電力、平均電力、およびサポートされている動作モードについて確認してください。
P-Laserの技術概要では、短パルスアブレーションと連続熱処理を区別しています。パルス洗浄はデリケートな表面に対して有効な制御を提供できますが、必ずしも損傷がないとは限りません。連続波(CW)洗浄は必ずしも不向きというわけではなく、実際の作業における除去量と基材の許容範囲を満たす必要があります。
次の工程に必要な状態を検査してください。見た目がきれいなステンレス鋼の継ぎ目は、耐食性、不動態化、または厳しいコーティングへの準備が整っていることを証明するものではありません。必要に応じて、色だけでなく、残留物、表面粗さ、濡れ性、寸法、および機能性能を比較してください。
広い領域の場合、繰り返しパス、ハンドリング、検査、中断を含めた経過生産時間あたりの許容面積をカウントしてください。スキャン範囲を広げることは幾何学的な設定に過ぎず、許容出力が比例して増加するとは限りません。より広いプロセスオプションについては、レーザークリーニングガイドを参照してください。
切断:切断能力と使用可能な部品の品質を分けて評価する
切断には、ビームが制御された経路に沿って厚みを分離する必要があります。焦点、ノズル状態、ガス供給、ヘッドの動き、材料、ワークサポートなど、すべてが結果に影響を与えます。TWIの切断概要では、切断システムにおけるビーム供給とモーション制御の役割について解説しています。
サポートされている手動ガイド切断モードは、図面で示されているようなバリエーションが許容される場合、時折のトリミングや単純な形状の加工に役立ちます。作業が端から始まるのか、穴あけが必要なのかを確認してください。端から切断が成功しても、内部の穴や小さな形状が確実に加工できるとは限りません。
ヘッド単体では、CNCテーブル、プログラムされたパス、シートネスティング、自動制御ノズル高さなどの機能は提供されません。寸法再現性、バリ/ドロス許容範囲、エッジ仕上げ、シートスループットが主な業務要件である場合は、専用カッターまたは既存の切断サービスを比較検討してください。
最大切断可能厚さと推奨生産厚さの違いを理解しておいてください。どちらも、材料、ガス、速度、切断面の品質、検査条件などを考慮しなければ、普遍的な値ではありません。材料固有のレーザー切断厚さガイドは、特定のハンドヘルドモデルの承認としてではなく、より広範な変数に対応するために使用してください。
モードを切り替える際に変更する必要があることは何ですか?
切り替えとは、単なる画面選択ではなく、制御された設定変更のことです。具体的なハードウェアと手順は機種によって異なります。切り替えモードと溶接再開の両方に関する手順書を入手してください。
一例として、JASICの製品ページには、切断時のノズルチップ交換と、クリーニング時のレンズおよび動作モードの変更について記載されています。また、同社のV2024A1マニュアルでは、レンズ交換またはメンテナンスの前に電源を切断する必要があるとされています。これらは、アクセサリと安全状態に関する要件を確認する必要がある理由を示す例であり、別の機械の手順ではありません。
| トランジション | 検証する構成 | 第一弾リリースチェック |
|---|---|---|
| 溶接 → 清掃 | 承認済みのクリーニングヘッド/光学系、作動距離と走査範囲、フィーダーの状態、ガス、抽出、およびモード固有の保護。 | 除去に必要な終点、残留物、基材の変化、および実際の表面における許容面積/時間。 |
| 溶接 → 切断 | 切断ノズル、焦点および距離、アシストガス仕様、ワークサポート、オフカットパス、およびビーム封じ込めをサポートします。 | 完全な分離に加え、図面公差、切断幅、エッジ仕上げ、ドロス、および必要な穿孔加工。 |
| 清掃または切断→溶接 | 適切な溶接光学系/ノズルとレシピ、損傷のない窓、シールドと送給装置のセットアップ、焦点、接合治具、および安全チェック。 | 承認された溶接形状と検査結果。以前のレシピを単に復元するだけでは承認されません。 |
プロセスハードウェアを取り扱う前に、マニュアルの安全状態を確認してください。
資格を有する担当者は、指定された隔離、アクセス、部品の取り扱い、および再起動の手順に従ってください。ディスプレイに「スタンバイ」と表示されているからといって、光学または電気系統のメンテナンスが安全であるとは限りません。サプライヤーが、互換性のない光学部品、誤った配合、または不適切なガス接続の受け入れをどのように防止しているかを確認してください。
各モードにおけるビーム経路と保護機能を確認してください。異なる作業距離でのクリーニングや部品の切断は、溶接ゾーン以外の領域への照射量を変化させる可能性があります。接触機能やその他の保護機能がモード間で異なる動作をする場合は、意図された動作と検証済みの保護機能を文書化する必要があります。デモンストレーションを実行するために安全装置を迂回しないでください。
最後に受理された部品から最初に受理された部品までの時間
指定された安全状態への到達、ハードウェアの変更と確認、ユーティリティと設定の確認、再起動、検証部品の作成、および検査が含まれます。両方向の測定を行い、訓練を受けたオペレーターで同様の手順を繰り返してください。
この時間定義は、「レンズ交換に1分かかる」というよりも有用です。物理的な交換が迅速に行われたとしても、次のモードで適切な結果が得られるまでには長い遅延が生じる可能性があります。試用の一環として、不適切な設定、破損または汚れた光学系、撮影開始の失敗、および遅延を記録してください。
1500Wと2000Wの仕様は実際には何を意味するのか?
定格出力電力は電源の特性を表すものであり、プロセス全体の能力を表すものではありません。入力電力、溶接厚さ、溶け込み深さ、走査幅、および生産量はそれぞれ別々に扱う必要があります。ワット数を増やすことで、テスト済みの動作範囲が広がる可能性はありますが、溶接品質の向上、精密な洗浄、またはCNC加工レベルの切断精度が得られるわけではありません。
これらの選択された値は、JASICの当該モデル専用の製品表からのみ取得したものであり、Oceanplayer Laserのデータや独立した試験結果に基づくものではありません。
| 掲載記事 | LS-15000F | LS-20000F |
|---|---|---|
| レーザー出力/入力電力 | 1500W / 5.8kW | 2000W / 7.8kW |
| 単線溶接/自己融着溶接:溶接厚さ/溶け込み深さ | 0.5~5mm / 0.5~3mm | 0.5~6mm / 0.5~4.5mm |
| 切断:推奨/最大厚さ | ≤3 mm / 5 mm | ≤5 mm / 6 mm |
この資料では、単線溶接/自己融着溶接のカテゴリごとに、厚みと溶け込み深さを分けて記載しています。ただし、すべての合金、接合部、および記載されている厚みについて、完全な合格報告書を提供しているわけではありません。また、切断列には、寸法公差、切断面の品質、または作業の持続的な生産性に関する規定もありません。
各数値は、その機器構成と合わせて読み取ってください。公称溶接厚さは、厚みのある材料を全厚溶け込みなしで接合する場合を示している可能性があります。それが許容されるかどうかは、接合部の要件によって異なります。全厚溶け込みが必要な場合は、材料厚さの表題に頼るのではなく、合意された方法で検査してください。
クリーニング幅は、ガンとレンズによっても異なります。付属の光学系、作動距離、および許容される除去結果を確認してください。異なる構成のデータを組み合わせて使用しないでください。
1500Wまたは2000Wのパッケージをご検討の場合は、対応する光源、ヘッド、コントローラー、冷却装置、ユーティリティ、およびマニュアルの詳細をご確認ください。ご注文前に、見積書、ウェブサイト、マニュアルの内容に相違がないかご確認ください。電力供給量は、光出力(ワット)だけでなく、設置されたシステム全体の電力容量に基づいて決定する必要があります。
段取り替えと共有設備は生産量にどのような影響を与えるのか?
キャビネットを1つにすることで、機器の移送や重複を減らすことができますが、共有電源が1つになると待ち行列が発生します。溶接中は、クリーニングにその電源を使用できません。各モードの宣伝されている最高料金の合計ではなく、実際のスケジュールを考慮してください。
モードごとの生産時間、通常の積載と検査、バッチ切り替え、初回品確認、メンテナンス、および工場で想定される中断を含めてください。切り替えに既に含まれている検査を二重に計上しないようにしてください。最も忙しい時期と納期、および年間平均を確認してください。
これは、共有ステーションのスケジュール例であり、実際の機械稼働状況を示すものではありません。例えば、ある工場では1シフトあたり400分の稼働時間があるとします。計画された作業には、溶接に210分、清掃に60分、切断に25分、その他の重複しない取り扱いと検査に50分が必要です。
各モード切り替えに10分かかる場合、4回の切り替えで210 + 60 + 25 + 50 + 40 = 385分となります。8回の切り替えでは425分となり、利用可能なシフト時間を25分超過します。同じ処理能力でも、一方のスケジュールには適合しますが、もう一方のスケジュールには適合しません。
最初のスケジュールにおける15分の余裕時間は、信頼性を保証するものではありません。これらの想定時間は、予算に計上されていない追加的な損失を除外したものです。配送能力を決定する前に、現実的な中断をテストし、バッチ処理、一時的なタスクのアウトソーシング、または別のステーションの設置を検討してください。
バッチ処理は切り替え回数を減らすことができますが、仕掛品や待ち時間が増える可能性があります。部品を1つのステーションに留めておくことで取り扱い回数を減らすことができますが、部品あたりの切り替え回数が増える可能性があります。ワンピースフローが常に安価な選択肢であると決めつけるのではなく、これら2つの方法を比較検討することが重要です。
共有電源、ヘッド、またはコントローラに障害が発生すると、割り当てられたすべてのモードが中断される可能性があります。復旧時間、予備部品、保証対象外事項、サービスアクセス、およびバックアップルートを確認してください。個別のマシンは、人員、ユーティリティ、設備、およびその他の共有リソースが許す範囲でのみ、独立した処理能力を提供します。
どのような調達シナリオにおいて、3-in-1マシンが有利となるのか?
検査に合格し、納期通りに出荷する必要のある作業から、機器のアーキテクチャを選択してください。以下は購入シナリオであり、すべての機械が指定された業界に適しているという保証ではありません。
溶接主導の板金加工と部分的なクリーニング
アクセスしやすいキャビネットや筐体の継ぎ目を製造する工場では、レーザー溶接の手法が確立され、局所的な洗浄によって実際の転写や仕上げ工程が不要になる場合、メリットが得られる可能性があります。切断品質が図面を満たしていれば、時折発生する低負荷のトリミング作業によって柔軟性を高めることができます。
オプションの切断がごくまれにしか使用されない場合でも、購入計画は有効であるはずです。再現性のある接合部、実行可能なモード変更スケジュール、および設置費用を賄うのに十分な適格な作業量を確認してください。管理された小ロット生産は適している場合があり、大量生産は必ずしも必須条件ではありません。
清掃主導型の作業で、作業面の制約が厳しい
有料作業の大部分が金型洗浄、精密部品の修復、または粗さや損傷の許容範囲が定められた表面処理である場合、まず洗浄源を評価してください。洗浄アイコンが含まれているという理由だけで、溶接主導のパッケージをデフォルトにするべきではありません。
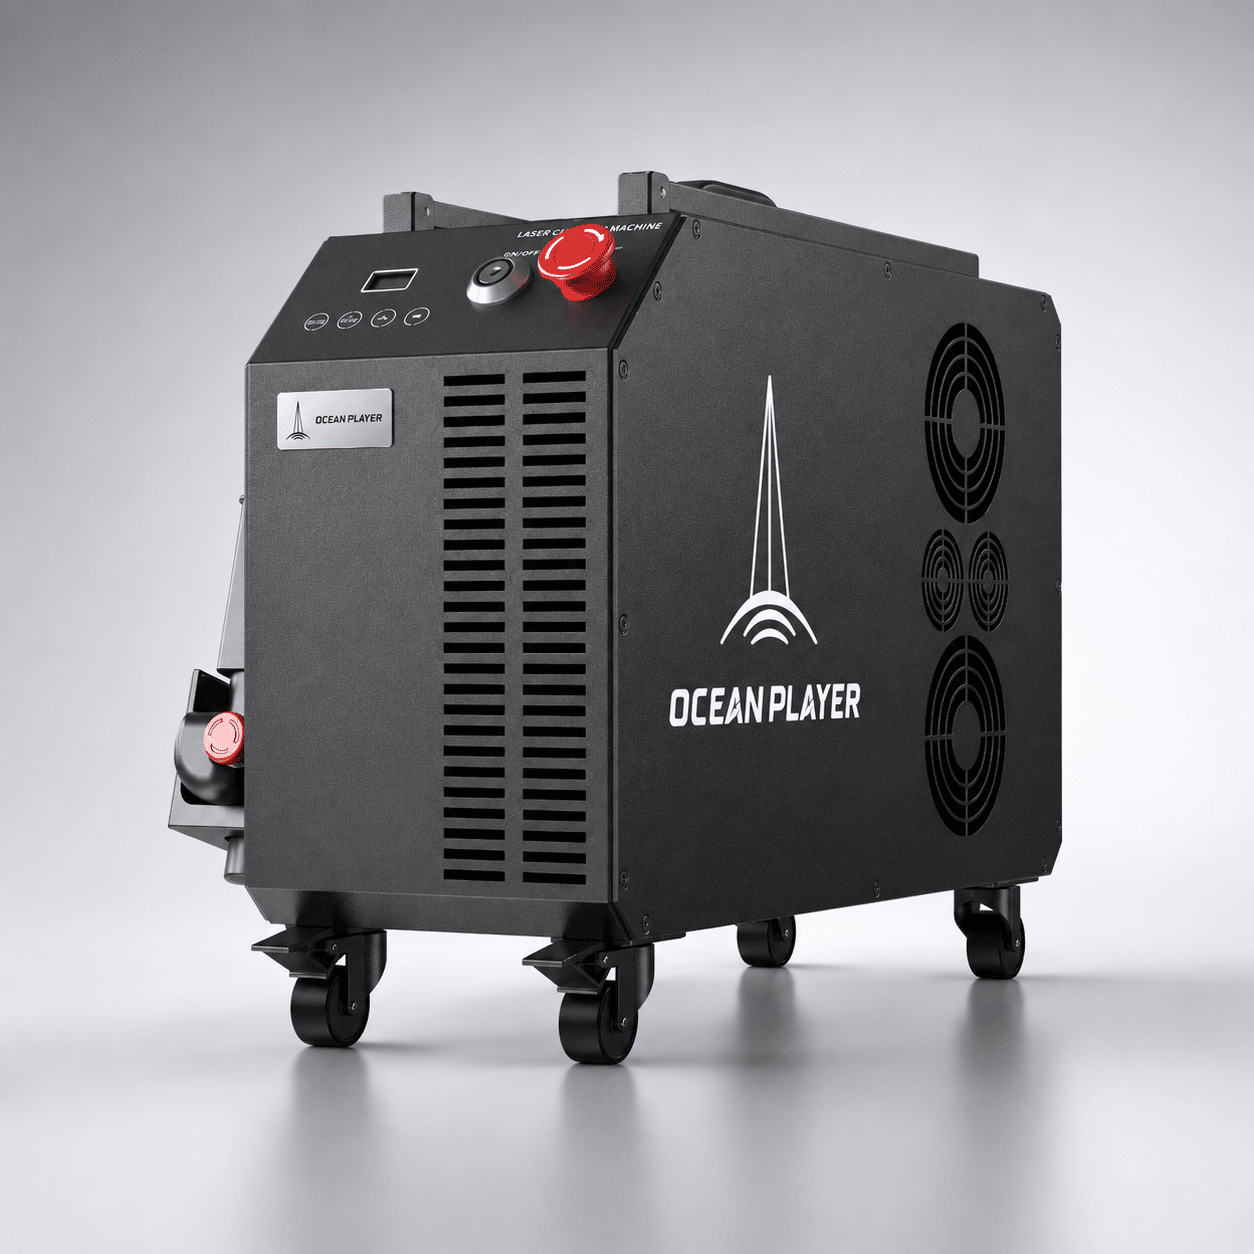
専用のパルス式クリーナー、適切なCWクリーナー、および多機能構成を、同じ表面とエンドポイントで比較してください。決定的な結果は、許容できない基材の変化を起こさずに、使用可能な速度で除去できるかどうかであり、機能の数ではありません。ここに示されているOceanplayer Laser社の300Wパルスレーザークリーナーは、専用のクリーニングシステムであり、3in1溶接プラットフォームではありません。
図面公差に基づいて販売される切削加工品
入れ子形状、繰り返し穴あけ、エッジ品質、シート出力が収益を左右する要因である場合は、専用の切断システムまたは実績のある切断サプライヤーを検討してください。共有型の手持ち式切断機は、主要なブランク生産ルートにすることなく、例外的な場合に役立ちます。
モーションコントロールの要件を満たすためだけに、より高出力の多機能マシンを購入しないでください。光学出力が高ければ、部品に必要な位置決め、支持、自動化が実現するわけではありません。
連携して実行する必要のある独立したチームまたはプロセス
溶接作業員が清掃チームや切断チームと同時に溶接源を必要とする場合、機器の数が増えても、別々の作業ステーションの方が効率的な場合があります。重複する作業時間は、推測ではなく、実際のバッチスケジュールに基づいて確認してください。
溶接専用システムに加えて、既存または外部委託の二次加工プロセスを組み合わせるのも有効な選択肢です。比較対象は「3in1マシン1台と新しいレーザー3台の購入」だけにとどまりません。
可変修理または規制溶接作業
修理作業では、未知の合金、コーティング、以前の熱処理、ギャップの変化、またはアクセス制限が生じる可能性があります。まず、これらの状況と該当する修理手順を解決してください。追加モードを使用しても、冶金学的、接合部、または顧客承認に関する制約は解消されません。
実証されたレーザー構成が作業要件を満たさない場合は、資格のあるアーク溶接ルートまたはその他の適切なプロセスを維持してください。サンプルがきれいに見えるという理由だけで、構造物や法規に準拠した作業が承認されるわけではありません。
購入前に3つの機能をすべてテストするにはどうすればよいでしょうか?
実際のワークピースを使用し、溶接、洗浄、切断それぞれについて個別のリリース条件を設定してください。サプライヤーによるデモンストレーションは、実際にテストされた内容のみを証明するものであり、欠落している機能や異なる構成を承認するものではありません。
| モード | 代表的な意見 | 記録する証拠 |
|---|---|---|
| 溶接 | 正確な等級/状態、厚さ、接合部、隙間範囲、表面、固定具、配線、およびサービス要件。 | 必要な溶融形状、リリース後の寸法、機能または機械的チェック、仕上げ、不良品、再加工、および全工程時間。 |
| クリーニング | 実際の基材と層、厚さ/被覆率のばらつき、および次の工程を含む。 | 合意された除去終点、残留物および基質変化の確認、許容領域、繰り返し通過、取り扱い、および経過時間。 |
| 切断 | 実際の合金/厚さ、図面上の特徴、刃先の開始点または穴、ワークサポート、および想定される作業者。 | 寸法、切断幅、エッジ/ドロス状態、分離成功率、仕上げ、不良品、および規定の観察期間における合格生産量。 |
- 要件を確定する。 サンプルID、通常の材料ばらつき、図面の改訂、検査方法、および各許容限界の出典について合意する。
- 正確な設定を記録してください。 光源とモード、ヘッド、光学系、保護窓、ノズル、焦点/作動距離、モーション設定、ガス、使用されている場合は充填剤、冷却、およびソフトウェアのリビジョンを特定します。
- 各タスクと遷移をテストしてください。 独立した代表的なサンプルと、訓練を受けたオペレーターを使用してください。モード変更の双方向と、現実的な作業負荷の中断の両方を含めてください。
- 機能別に報告し、判断する。 すべてのサンプルを、実際の設定、方法、単位、測定結果、制限値、および合否判定(合格/不合格/未証明)ステータスにリンクしてください。リリース前に、制限付き適用範囲を明確に定義してください。
同一試験片に対する複数回の測定は、独立した生産サンプルとはみなされません。重要なばらつきや検査リスクを網羅できるよう、サンプルの数量と採取場所を適切に選択してください。浸透度、塗膜の状態、寸法などの検査項目が欠落している場合でも、合格とみなして記録してはなりません。
切断は失敗しても溶接と洗浄が成功した場合、溶接・洗浄パッケージまたは承認された作業のみに使用する複合システムは依然として有効な選択肢となる可能性があります。ただし、その価格と作業負荷は使用制限を反映したものでなければならず、失敗したモードにコスト削減効果を割り当てるべきではありません。
各モードにおいて満たさなければならない安全条件は何ですか?
実演を行う前に、設置予定場所を必ず評価してください。高出力のハンドヘルドレーザー作業は、直接光や反射光の危険性に加え、プロセス排出物、火災、高温物質、電気、ガスなどのリスクを伴います。モード名によってこれらの危険性が軽減されるわけではありません。
AWSの携帯型レーザー安全ガイドラインでは、クラス4の危険性、管理区域、資格のある監督者による監視、および通常の溶接ヘルメットがレーザー光線に対する適切な保護にならない理由について説明しています。実際の光源、モード、ビーム経路、ワークピース、開口部、治具、および周囲の人について、資格のある専門家による評価を受けてください。
囲いまたは制御区域、アクセスおよび排出制御、適切な障壁および視界保護、緊急機能、手順、トレーニング、およびシステム固有の個人用保護具(PPE)を定義します。切断によって分離された部品の背後の空間が露出する可能性があり、クリーニングには異なるスキャン領域と作業距離が必要になる場合があります。溶接設定をそのままコピーするのではなく、各モードで意図された安全対策を検証してください。
抽出装置および防火装置を指定する際には、塗料、油、充填剤、および基材金属を特定してください。除去しても汚染物質がなくなるわけではありません。捕捉された粉塵、フィルター、残留物、およびあらゆる有害物質は、適切な方法で処理する必要があります。
ISO 11553-2:2026は、手持ち式または手動式レーザー加工機の危険性および設計要件について規定しています。見積もり対象の機械および設置場所に適用される要件を確認してください。カタログの記載事項や単一の内蔵インターロックは、設置が規格に準拠している、または安全であることの証明にはなりません。
設置費用と運用費用はどのように比較すべきでしょうか?
同一の承認済みタスク、年間生産量、品質、および納期要件を満たす、一致するワークフローを比較してください。機械および付属品、光学系/ノズル、フィーダー、電気設備、冷却装置、ガス供給装置、抽出装置、安全設備、トレーニング、試運転、資格認定、保守、およびサービスサポートを含めてください。
運転コストを算出する際には、現実的な稼働スケジュールとモード変更スケジュールを使用してください。準備、処理、取り扱い、検査、不良開始、再加工、最終不良、ユーティリティ、消耗品、およびダウンタイムを考慮に入れてください。「研磨材不使用」とは、窓、ノズル、ガス、フィルター、冷却サービス、または人件費が不要という意味ではありません。
- 追加の年間固定費控除前の営業利益
- (承認済みユニットあたりの現在の変動費 − 承認済みユニットあたりの提案変動費)×年間承認対象ユニット数
- 純年間便益
- 運営上のメリット − 上記に含まれていない追加の年間固定費
この計算式は、一致するユニットと定義された作業負荷にのみ適用してください。溶接部品、清掃エリア、切断部品が混在する場合は、対象となる各作業を個別に計算し、重複しないコストを合算してください。共通の段取り替え時間と能力効果は一度だけ加算してください。同じ作業者の作業時間を溶接コスト削減と清掃コスト削減の両方に計上しないでください。
あるいは、両方のルートにおける年間総費用を比較し、所有コストを再度差し引かないようにしてください。初期現金支出は年間費用配分とは別個のものです。解放された時間は自動的に現金節約や売上になるわけではなく、迅速なサンプル調査では投資回収期間を確定することはできません。
追加モードは、予定された作業と承認された結果がある場合にのみ価値があります。専用溶接機と3in1パッケージが同じ溶接要件を満たす場合、付属品や切り替えにかかる費用と、実際に代替できる二次作業を比較検討してください。
見積書で確認すべき事項は何ですか?
適切な見積書は、機器リストとそれが実行すべき作業を関連付けたものです。「溶接、清掃、切断」といった漠然とした約束ではなく、書面による作業範囲を求めましょう。
- 機能および付属品の範囲: 正確な光源/ヘッド/コントローラー、各対応モード、レンズ、ノズル、フィーダー、ツール、およびテスト結果に必要なすべてのオプション。
- 切り替え条件: 機種固有の安全状態手順、部品点検、トレーニング、完全な切り替え時間、および初回品出荷要件。
- 許容動作範囲: 材料、表面、厚さ、接合部または特徴、構成、実際の試験結果、および実証された範囲の限界。
- サイトおよび保護範囲: 電気および冷却に関する要件、ガス仕様、排気、運転モード別の安全対策、責任範囲、および設置費用。
- サービスおよび生涯コスト: 在庫消耗品、メンテナンス間隔、ソース/ファイバー/ヘッドの保証範囲、除外事項、対応体制、および復旧計画。
- 承認と変更管理: 納品された構成に対するテスト計画、必要な記録、許可される代替事項、および失敗した機能またはテストされていない機能の処理方法。
承認されたモードが実際の連続作業をより低い総コストまたはより優れたフローで解決できる場合、3-in-1プラットフォームを検討する価値があります。品質要件、同時実行性、または運用リスクがその柔軟性を上回る場合は、専用プロセスまたは既存のプロセスを選択してください。
オーシャンプレイヤーレーザーで作業負荷について話し合いましょう
溶接材料、厚さ、接合部およびギャップの範囲、洗浄基材および層、切断図面および公差、バッチスケジュール、現在の工程コスト、検査要件、および提案された作業領域を送付してください。
これらのタスクに関連する構成と試用範囲(完全なモード変更を含む)を要求してください。その結果に基づいて、多機能プラットフォーム、溶接専用装置、または個別のプロセスの中から最適なものを選択してください。
3つのモードのアプリケーションについて説明してください出典および画像クレジット
- JASIC:LS-15000F / LS-20000F 製品データ ―モデル固有の機能、選択された仕様、および光学オプション。
- JASICユーザーマニュアル、V2024A1セクション2.1、3.1、および6.1には、文書化された動作モードとレンズのメンテナンスに関する注意事項が記載されています。
- IPG Photonics:LightWELDシステム —溶接前後の洗浄を含む溶接工程のメーカー事例。
- P-レーザー:洗浄用途と光源の種類 ―パルス処理と連続波処理の違い。
- TWI:レーザー溶接と接合部の取り付け ―クランプ、ワイヤー、ビームの移動。
- TWI:レーザー切断とは? ―ビーム照射およびモーション制御。
- AWS:ハンドヘルドレーザー溶接の安全性 ―レーザー特有の危険性と対策。
- ISO 11553-2:2026 — 手持ち式/手動式レーザー加工機の安全要件の範囲。
- 写真: RexA(Weldscientist撮影、Wikimedia Commonsより), CC BY-SA 4.0サイズ変更および表示用にトリミングされています。これは、特定の3-in-1モデル、Oceanplayer Laserの試作、または検証済みの安全装置ではなく、手持ち式のステンレス鋼溶接を示しています。