

4150鋼の特性: 組成、熱処理、用途
SAE 4150は、炭素含有量約0.50%の中炭素クロムモリブデン合金鋼です。熱処理によって高い硬度と強度が得られますが、単一の引張強度や硬度値はありません。特性を正しく活用するには、供給条件、熱処理、断面サイズを製造部品に合わせて調整する必要があります。

棒材の材質を示す記号は、材料の種類を識別するものです。注文書には、棒材の状態と必要な特性も明記する必要があります。
4150という評価が示すもの
サプライヤーの資料には、SAE 4150、AISI 4150、UNS G41500といった名称が記載されていることがあります。これらの名称はクロムモリブデン鋼のグレードを示すものであり、完成品の性能を表すものではありません。
硬度と焼入れ性は異なる
硬度とは、試験箇所における圧痕に対する抵抗力を測定するものです。焼入れ性とは、鋼が規定の冷却条件下でどの程度まで硬度を増すことができるかを示すものです。したがって、表面が硬いからといって、大きな棒の中心部が要求される特性を備えているとは限りません。
クロムとモリブデンは、硬化が断面全体に浸透するのを助ける。炭素は達成可能な硬度に寄与する。最終的な組織は、加熱、冷却、焼き戻しに依存する。[3]
等級が4150Hになると、何が変わりますか?
H 接尾辞は、制御された焼入れ性要件を追加します。ASTM A304 は、端面焼入れ性限界に基づいて注文されるグレードを規定しています。この試験では、試験片の焼入れ端から規定された距離での硬度を確認します。H は、より高い最終硬度を意味するものではありません。必要なバンドを指定し、最終部品の試験を保持してください。[4]
4150 化学組成
イートン・スチール社が標準グレード4150向けに公表している範囲は以下のとおりです。承認にあたっては、注文書に記載されている仕様書および材料試験報告書を参照してください。ウェブ上の表は参考情報であり、証明書ではありません。
左右にスクロールして、すべての構成列を表示してください。
| 素子 | 範囲または最大値 | 要件の読み方 |
|---|---|---|
| 炭素(C) | 0.48〜0.53% | 一般的な4140/4145/4150グループの中で炭素含有量の多いメンバーであり、硬化特性に重要な役割を果たす。 |
| マンガン(Mn) | 0.75〜1.00% | 焼入れ性や代替材料を比較する際は、実際の熱分析結果を確認してください。 |
| シリコン(Si) | 0.15〜0.35% | 化学分析の比較においては、代替グレードを含め、指定された範囲を維持してください。 |
| クロム(Cr) | 0.80〜1.10% | Cr-Mo合金系の一部であり、このレベルでは4150ステンレス鋼は製造されません。 |
| モリブデン(Mo) | 0.15〜0.25% | 炭素単体ではなく、合金全体の分析結果を比較してください。 |
| リン(P) | 0.035%max。 | 目標とする追加量ではなく、最大制限値です。 |
| 硫黄(S) | 0.040%max。 | 改質または再硫化製品には異なる基準値が適用される場合があり、別途審査が必要です。 |
すべての「4150」ラベルを同じ分析として扱わないでください。Gerdau社のAccuCaliberカタログでは、クロムモリブデンバナジウム、ORD 4150、再硫化ORD 4150が別々に記載されています。製品説明に「4150 CMV」と記載されているだけでは、標準的なSAE化学組成や認証を確立するには不十分です。[5]
強度と硬度は状態によって異なる
強度値には必ず供給条件の説明を添えてください。以下の例では、特定の製品について、商業的な見積もりと供給業者が提示する最小値を区別しています。
熱間圧延棒鋼:推定商業価格帯
約689~758MPa
約483~552MPa
サプライヤー表記: BHN
イートン社は、これらを熱間圧延4150鋼の推定範囲として記載しています。これらは、すべての直径や状態における保証された設計値ではありません。[1]
焼入れ焼戻し棒:直径バンドをお読みください
Castle Metals社は、ASTM A434クラスBDに準拠した、 285~341HBWの4150 Q&T「ストレスフリー」丸棒について、以下の選択された最小特性行を公開しています。これはサプライヤー製品の例であり、SAE 4150の普遍的な特性セットではありません。[2]
降伏強度とそのメートル法換算値については、左右にスクロールしてください。
| 丸棒の直径 | 最小引張強度 | 最小降伏強度 |
|---|---|---|
| 最大1.5インチ | 155 ksi / 1,069 MPa | 130 ksi / 896 MPa |
| 2.5~4インチ以上 | 140 ksi / 965 MPa | 110 ksi / 758 MPa |
| 7~9.5インチ以上 | 130 ksi / 896 MPa | 100 ksi / 689 MPa |
この比較からわかることは、同じ硬度帯であっても、直径が変わると強度の最小値が変わるということです。より太いシャフトに細い棒の値を使用する前に、直径帯、試験箇所、および注文時の状態を確認してください。硬度だけでは、衝撃靭性や疲労寿命は決まりません。
焼きなまし処理された材料については、供給業者の硬度限界値を問い合わせてください。正規化処理された部品については、実際の試験条件を問い合わせてください。表面硬化処理された部品については、硬度と深さの関係を示すプロファイルとコアの要件を問い合わせてください。
熱処理によって4150がどのように変化するか
焼入れは硬化組織を形成し、焼き戻しは硬度、延性、靭性のバランスを調整します。焼入れ方法は、対象物の形状と目標とする特性に合わせて選択する必要があります。以下の手順は、炉のサイクルを規定するのではなく、プロセス全体を説明するものです。
- 1. オーステナイト化する鋼をオーステナイトに組織変化する温度範囲まで加熱し、その後、部品の温度が均一になるまで放置する。
- 2. 急冷目的とする硬化組織を形成するのに十分な速さで冷却する。形状、断面サイズ、および焼入れ条件が結果に影響を与える。
- 3.気性オーステナイトが再び形成され始める温度以下で再加熱し、焼入れ状態を調整する。処理後、要求される最終特性を確認する。
工程の基本:Bodycote社のニュートラル硬化の概要。設定値、保持時間、焼入れ方法は、実際の材料と形状に応じて承認された手順に従う必要があります。
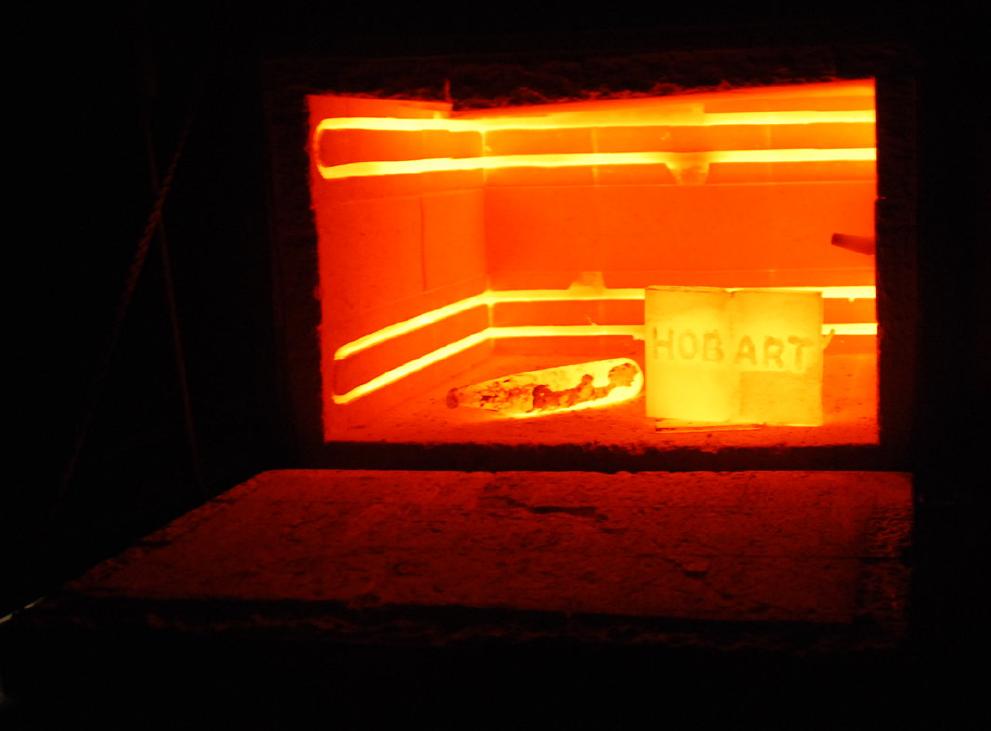
部品の温度、冷却、焼き戻しは、要求される最終特性と照らし合わせて検証する必要がある。
硬化と表面硬化により、さまざまなニーズに対応します
硬化処理によって、荷重のかかる部分全体の特性が調整されます。大きな試験片は小さな試験片とは冷却の仕方が異なるため、検証は荷重を支える材料を忠実に再現する必要があります。
誘導焼入れは、選択した領域を加熱・急冷することで、コアの元の微細構造を保持したまま、硬い表面を作り出します。ジャーナルやギアの形状については、焼入れパターン、表面硬度、有効深さ、およびコアの支持状態を指定してください。Bodycoteはこの局所的な処理について説明しています。
有効深さとは、規定された硬度基準を満たす深さを指します。表面測定値ではそのプロファイルを代替することはできず、いずれの処理方法も歪みや亀裂の確認の必要性をなくすものではありません。
4150と4140、4340、1045の比較
部品の故障モードを解決する条件でグレードを比較してください。炭素含有量が高いほど硬度を高めることができますが、厚肉部ではより深い焼入れ性が重要になる場合があります。ただし、どちらもすべての部品にとって自動的に改善されるわけではありません。
左右にスクロールして、資料の方向性と必要な証拠を比較してください。
| 比較 | 材質の違い | 調査する時期 | 決定する証拠 |
|---|---|---|---|
| 対4150 4140 | 一般的な4150鋼の炭素含有量は0.48~0.53%、4140鋼は0.38~0.43%で、Cr-Mo含有量もほぼ同じ範囲である。 | 4150鋼の持つ追加の硬度ポテンシャルが必要かどうかを判断する。 | 同じ関連箇所および最終状態における硬度、強度、靭性を比較する。 |
| 対4150 4340 | 4340はニッケルを添加しており、41xx系よりも高い焼入れ性を備えている。 | 重量級の部材で、中心部の特性が要求される。 | 焼入れ性データおよび代表断面試験結果。表面硬度の比較ではありません。 |
| 対4150 1045 | 1045は、合金化による焼入れ性が低い中炭素鋼である。 | よりシンプルな部分であれば、必要なコア応答や局所的な強化が実現できる可能性がある。 | 合金含有量を減らす前に、硬度プロファイル、負荷、および承認された製造方法を確認してください。 |
Cr-Mo 化学組成と 4340 の焼入れ性の比較: EMJ の合金鋼リファレンス、セクション G。[3]そのグレードの状態選択については、専用の4140 特性ガイドを参照してください。
50CrMo4 / 1.7228は同等品ですか?
これは一般的な相互参照ですが、完全な仕様を比較する必要があります。SIJはSIQUAL 7228を50CrMo4 / 1.7228 / 4150と記載していますが、公称マンガン値は0.65%で、上記のイートン表の下限値0.75%を下回っています。この違いは、相互参照ラベルだけでは代替品として承認できない理由を示しています。[6]
物性に関する参考情報として、同じSIJのデータシートには、同社製品の常温における平均密度が7.84 g/cm³ 、弾性率が190~210 GPaと記載されています。これらは参考値であり、SAE 4150のすべての注文に対して保証される特性ではありません。
機械加工、溶接、腐食防止
軟質加工されたブランク材と硬化処理されたシャフトでは、異なる製造計画が必要です。まず、加工前の状態を記録し、その後の工程で硬度、寸法、表面状態が変化する可能性があるかどうかを特定してください。

測定された初期硬度に基づいて切削データを選択し、熱処理後の仕上げ加工を考慮してください。
機械で実際の硬度に調整
焼きなましされた材料は、一般的に焼き入れされた4150鋼よりも機械加工が容易です。測定された状態、スケール、および作業に合わせて、工具と切削データを選択してください。最終焼き入れ前の荒加工により、その後の仕上げ加工のための計画的な加工代を残すことができます。[1]
精密なシャフトの場合、最終的な直径をどこで決定するか、また真直度をいつ検査するかを決めます。加熱中に表面付近の炭素が失われる脱炭現象を、最終的な硬度検査の前にどのように制御または除去するかを確認してください。
露出面を保護する
4150は耐食性ステンレス鋼ではありません。環境、寸法公差、および後々の接合またはコーティング作業に適した保護システムを選択してください。熱処理指定自体は腐食防止を提供するものではありません。[6]
4150は溶接できますか?
適切な資格を持った手順で溶接することは可能ですが、溶接には高度な技術を要する材料です。急速な冷却により、溶接部付近の加熱された領域である熱影響部(HAZ)が硬くなることがあります。また、構造が脆弱であるため、水素と引張応力が組み合わさって遅延割れが発生する可能性があります。[7]
溶接手順仕様書(WPS)およびその認定記録は、実際の化学組成、状態、接合部、板厚、および拘束条件に基づいて作成する必要があります。水素制御、溶加材、予熱温度、層間温度、冷却、最終熱処理状態、および検査についても記載する必要があります。一般的な予熱温度では、これらの選択肢を解決することはできません。
レーザー溶接においても、材料固有の証拠が必要です。代表的な4150鋼材を用いて、溶接部と熱影響部(HAZ)を、必要な硬度、割れ、機械的適合性を含めて確認してください。レーザー溶接ガイドは、より広範なプロセス上の決定事項を説明するものであり、4150鋼材の接合部の品質を保証するものではありません。
典型的な用途と指定すべき事項
サプライヤーは、シャフト、車軸、カップリング、ボルト、バルブ、ドリル部品などを4150の用途に挙げています。用途名は出発点であり、荷重、形状、最終状態によって適合性が決定されます。[1]
例えば、摩耗ジャーナルを備えたシャフトには、接触面の要件と、その下部の適切な支持の両方が必要です。引張強度の数値だけでは、どちらも定義できません。図面を、供給業者と熱処理業者が検証できる要件に変換してください。
等級、製品、寸法。4150または4150H、適用される製品仕様と版、ストック形状、サイズ、加工代を明記してください。ASTM A322は熱間鍛造合金鋼棒を対象としていますが、すべての製品形状を網羅しているとは限りません。[8]
状態および要求される特性。納入状態、硬度または機械的限界、および局所的な硬化の有無を明記してください。該当する場合は、試験場所、向き、サンプリング、および衝撃試験温度を含めてください。
表面およびプロセス管理。脱炭、表面仕上げ、真直度、歪みの許容範囲を定義する。溶接、熱補修、または代替が許可されているかどうか、また誰が承認するかを明記する。
記録と受入。材料試験報告書(MTR)、ロット/ヒートトレーサビリティ、および合意済みの機械的、寸法、非破壊検査記録を請求してください。各記録が納品された状態を正確に反映していることを確認してください。
4150でレーザー加工を計画していますか?
実際の材料の状態と期待される結果をOceanplayer Laserに伝え、プロセスと代表サンプルの要件について話し合ってください。
役立つ入門情報
材料仕様およびMTR、測定硬度、部品図面、表面またはコーティングの状態、想定されるレーザー操作、および合否判定基準。
物件データおよび技術資料
- イートン・スチール社製 4150熱間圧延棒鋼化学組成、推定機械的範囲、加工条件、および用途。
- キャッスルメタルズ - グレード4150棒鋼の特性. 「棒材の特性」の下にある、丸棒の直径別のQ&T最小特性表。
- アール・M・ヨーゲンセン — 合金鋼、セクションG41xx 化学および加工、p. 4; 4340 焼入れ性、p. 9。
- ASTM A304 — 公式適用範囲H級材の端部焼入れ硬化性に関する要件。
- ゲルダウ — AccuCalibre カタログ. CMV、ORD 4150、および再硫化化学物質の明確なリスト、p. 2。
- SIJ メタル ラヴネ — SIQUAL 7228相互表記、公称化学組成および環境物理データについては1ページ、製造およびデータ制限については4ページを参照してください。
- TWI ― 鋼材における水素割れ割れ要因および熱/水素制御に関するものであり、4150レーザー溶接手順ではありません。
- ASTM A322 — 公式適用範囲熱間加工された標準グレードの合金鋼棒および補足要件。