


レーザー溶接プロセスの6つの種類 説明
伝導溶接、キーホール溶接、ハイブリッドレーザーアーク溶接、リモート/スキャナー溶接、スポット溶接、振動溶接は、工業用レーザー溶接を説明する上で有用な6つの方法です。これらはすべて同じ分類レベルに属するわけではないため、このガイドでは、それぞれの用語が実際に何を意味するのか、どのような用途で使用できるのか、そして機器選定前に何を検証する必要があるのかを説明します。
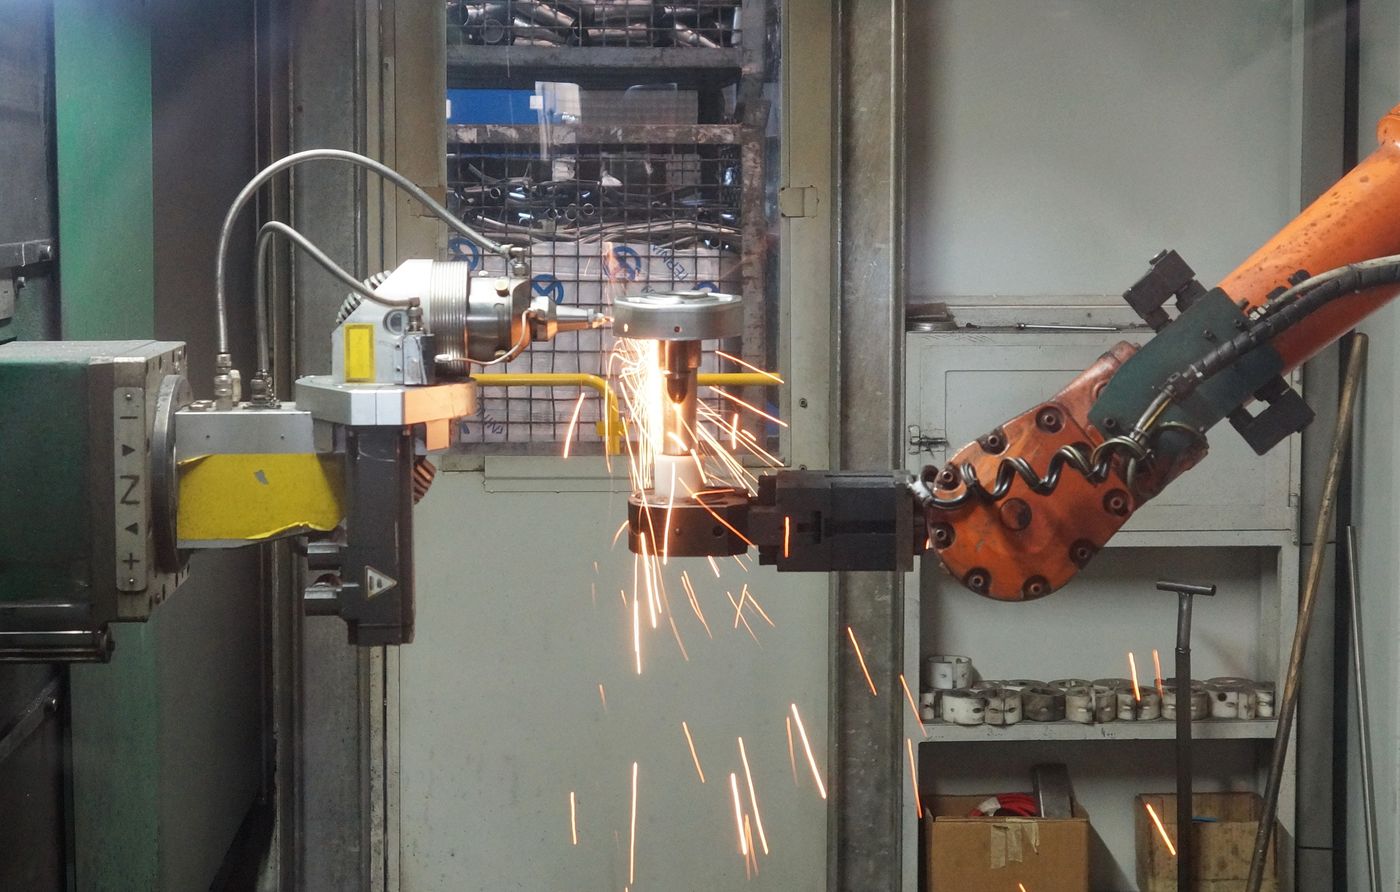
画像:TRUMPF GmbH + Co. KG / ウィキメディア·コモンズ, CC BY-SA 3.0.レーザー溶接にはどのような6つの種類がありますか?
金属とビームの相互作用における基本的なモードは、伝導溶接とキーホール溶接の2つである。広く用いられている製造方式としては、ハイブリッドレーザーアーク溶接、リモート溶接(またはスキャナ溶接)、レーザースポット溶接、振動溶接(または揺動溶接)の4種類がある。
その区別は重要です。伝導溶接とキーホール溶接は、エネルギーがどのように溶融池を形成するかを表します。ハイブリッド溶接は、溶融池に2つ目の熱源を追加する方式を表します。リモート溶接とウォブル溶接は、光学系がどのようにビームを動かすかを表します。スポット溶接は、溶接形状と照射方法を表します。したがって、生産システムでは、例えばリモートキーホール溶接とビーム振動溶接のように、複数のラベルを組み合わせることができます。
物理学から生産まで
概要画面で素早く比較した後、共同課題に合ったプロセスを開いてください。
一つの溶接は、複数の「タイプ」に分類される可能性がある。
6つの名称を、互いに排他的な6つの機械設定として扱わないでください。まず物理的な動作条件を定義し、次にエネルギー源、ビーム照射方法、溶接フォーマットを定義します。これにより、マーケティング用のラベルではなく、実用的なプロセス仕様書が作成されます。
エネルギーが表面主導のままとなるか、深部への浸透のために蒸気空洞を生成するかを定義する。
同じプロセスゾーンにアークと通常は溶加ワイヤを追加します。
スキャナの光学系は、焦点位置を再調整したり、振動させたりする。
接合部が個別の溶接によって作られているか、横断継ぎ目によって作られているかを定義します。
レーザー溶接の6つのプロセスを一覧で紹介
この表は、実際の傾向を比較したものであり、保証された限界値を示すものではありません。材料のグレード、吸収率、焦点位置、ビーム品質、接合部の設計、およびワークピースにおける実際の出力によって、あらゆる限界値が変動する可能性があります。
| プロセス | 主な目的 | 典型的な溶接特性 | フィットアップ許容差 | 最適な制作環境 | 主な検証リスク |
|---|---|---|---|---|---|
| 伝導 | 表面溶融の制御 | 幅広で浅く滑らかなビーズ | 低から中 | 薄いシート、目立つ継ぎ目、密閉カバー | 融合が不完全、またはキーホールへの偶発的な移行 |
| 鍵穴 | 集中した熱による深部浸透 | 幅と深さの比率が高い狭い継ぎ目 | 通常は充填剤なしで低価格 | 構造継ぎ目、歯車、管、厚肉部 | キーホールの不安定性、多孔性、および根の安定性 |
| ハイブリッドレーザーアーク | 浸透性と充填剤および隙間埋めを組み合わせる | より幅広く充填されたクラウンによる深い融合 | 自家レーザー溶接よりも高い | 厚板、長い継ぎ目、構造製作 | レーザー、アーク、ワイヤ、シールドパラメータの結合 |
| リモコン/スキャナー | 多数の溶接箇所における位置決め時間を最小限に抑える | スキャン領域全体に短い縫い目、ステッチ、または斑点がある | 基礎となる制度によって異なる | 大量生産の自動車部品およびバッテリーアセンブリ | 焦点、継ぎ目位置、固定具、煙の制御 |
| ご状況に応じて | 個別のマイクロジョイントまたは精密ジョイントを作成する | 単一のナゲットまたは重なり合うパルス列 | 重ね合わせた箔に非常に敏感 | 電子機器、医療機器、バッテリータブ、ジュエリー | 接触ギャップ、パルス形状、部品間の反射率 |
| 振動/揺れ | 縫い目を広げ、処理ウィンドウを拡大する | プログラム可能な円形、直線、または8の字型の経路 | 静止した小さなスポットよりも優れていることが多い | 手持ち溶接、バッテリー、そして難しい組み立て | 幅が広すぎる、浸透力が不十分、または熱が過剰 |
技術注記:「最適」とは、試験の出発点として有用な値を意味します。手順の検証、金属組織検査、機械的試験、または用途固有の受入基準に取って代わるものではありません。
伝導とキーホールは、2つの基本的なモードである。
TWIは、伝導制限溶接とキーホール溶接の2つの基本的な動作モードを説明している。遷移を決定するのは、定格レーザー出力そのものではなく、ワークピースにおける出力密度である。
伝導様式
表面がビームを吸収し、熱が材料内部に伝導する。金属の蒸発が限定されるため、プールは比較的広く浅いままとなる。
キーホール体制
局所的な蒸発によって空洞が形成され、その空洞を通してエネルギーが伝達される。溶融金属は移動する空洞の周囲を流れ、その背後で凝固する。
各レーザー溶接プロセスの仕組み
各章では、購入者が抱く4つの疑問、すなわち、身体にどのような変化が生じるか、どのような関節の問題を解決するか、どのような機器を追加するか、そしてどのような問題が発生する可能性があるか、という点について回答します。
伝導レーザー溶接
伝導溶接では、キーホール形成が持続しない範囲でプロセスが維持されます。熱は照射面から入り、ワークピース全体に広がり、一般的に深さよりも幅の広い溶接部が形成されます。TWIでは、伝導によって制限される典型的な電力密度は約10⁵ W /cm²以下ですが、実際の遷移は材料、ビーム分布、および移動条件によって異なります。
ビード形状、スパッタの低減、および制御された浸透深さが最大深さよりも重要な場合は、この方式を選択してください。薄いステンレス製筐体、精密カバー、医療機器ハウジング、エッジシーム、および狭く深いキーホールでは貫通するリスクがある部品に適しています。連続波またはパルス光源で生成できます。「伝導」とは相互作用を表すものであり、特定のレーザー構造を指すものではありません。
重ね継ぎ、端継ぎ、小さな突き合わせ継ぎは、一般的な初期形状です。
これらは、プールの水深が浅いままなのか、それともキーホール状の水深になるのかを決定する要因となる。
遷移点付近で作用するプロセスは、浅い浸透と深い浸透を交互に繰り返す可能性がある。
表面のみで化粧ビードを承認してはいけません。接合部の開始点、定常状態の位置、角、停止点で接合部を断面化し、界面での融合を確認してください。
キーホール溶接または深部溶接
集束ビームが十分な高出力密度を生み出すと、伝導によってエネルギーが除去される前に材料が溶融・蒸発する。蒸気圧によって狭い空洞が維持され、ビームはこの空洞に結合して、伝導溶接に比べて溶接幅に対する浸透深さがはるかに深くなる。
キーホール溶接は、狭い構造継ぎ目、完全溶け込みの管板接合部、パワートレイン部品、および溶接パス数を減らし歪みを最小限に抑えることが重要な用途において、主要な溶接方法です。この溶接法は、密着した接合と正確な継ぎ目追跡によって効果を発揮します。深い溶け込みを生み出す集中的な相互作用は、キャビティが変動または崩壊すると、気孔、スパッタ、アンダーカット、ルート部の不均一性を引き起こす可能性もあります。
突き合わせ接合、重ね合わせ接合、杭打ち接合、および一部のT字接合は、アクセスと焦点が安定している場合に効果を発揮します。
加工対象物における実際の出力と光学的な清浄度は、公称ワット数と同じくらい重要である。
これらは多くの場合、キーホールの不安定さ、焦点のずれ、またはジョイントの状態不良を示しています。
断面形状、浸透度統計、内部検査を記録しましょう。最良の試験片だけを選ばないでください。狭い継ぎ目は、魅力的な表面の下に、浸透不良や閉じ込められた気孔を隠してしまう可能性があります。
ハイブリッドレーザーアーク溶接
ハイブリッドレーザーアーク溶接は、レーザーとアーク溶接(一般的にはGMAW/MIG/MAG)を同一の溶接ゾーンまたは溶融池内で組み合わせる技術です。レーザーは集中的な溶け込みを提供し、アークは追加の熱と溶加材を供給します。この組み合わせにより、使用可能な接合範囲が広がり、溶接の化学組成や補強を最適化できます。
このプロセスは、厚みのある構造材、長い板継ぎ目、造船パネル、パイプライン、および自己溶接レーザーでは非現実的なギャップ制御が必要となるアセンブリなどに適しています。これは単に「レーザーとMIG溶接を近接して行う」というものではありません。レーザーとアークの距離、先行/後続配置、ワイヤ送給、アークパラメータ、焦点、速度、およびシールドは、一体となったプロセスとして構成されなければなりません。
ワイヤの選択による冶金学的調整を維持しながら、パス数を削減できる。
個々には安定している2つのプロセスでも、正しく結合されないと不安定になる可能性がある。
共同準備と協調的なパラメータ制御は依然として不可欠である。
ハイブリッド溶接では、アーク源、ワイヤシステム、トーチ、消耗品、そしてシステム統合の複雑さが加わります。評価は、レーザー速度だけでなく、溶接シーム全体のコスト、歪み補正、パス数に基づいて行うべきです。
遠隔またはスキャナーレーザー溶接
遠隔溶接では、高速で移動するミラーを使用してビームを作業領域全体に照射します。この光学システムは、従来のロボットヘッドを再配置するよりもはるかに速く溶接位置間を移動できます。TRUMPF社は、スキャナ溶接を、定義された領域上にスポット、ステッチ、輪郭をプログラミングしながら、非生産的な動作を削減する方法として説明しています。
これは溶接工程の伝達アーキテクチャであり、独立した溶融機構ではありません。プログラムされた各溶接箇所は、伝導溶接モードまたはキーホール溶接モードで動作させることができ、スキャナは振動溶接を追加できます。リモート溶接は、部品に多数の短い溶接箇所があり、位置決め時間がサイクルタイムの大部分を占める場合に最も有効です。例えば、ホワイトボディ部品、シート構造、バッテリーアセンブリ、板金サブアセンブリなどが挙げられます。
高い利用率と短い再配置時間が、光学系の複雑さを正当化する。
照明器具のばらつきは、フィールド全体にわたって測定または制御されなければならない。
視覚、キャリブレーション、およびプロセス監視は、生産の安定性にとってしばしば中心的な役割を果たす。
レーザースポット溶接
レーザースポット溶接では、連続した溶接継ぎ目ではなく、個別の溶接ナゲットが形成されます。エネルギーは、形状を整形したミリ秒パルス、バースト、または制御された連続波として供給されます。このプロセス形式は、熱を局所的に集中させる必要がある場合や、多数の小さな電気的および機械的接続が必要な場合に特に有効です。
代表的な用途としては、バッテリータブ、センサーカバー、細線、電子パッケージ、医療機器部品、宝飾品の修理などが挙げられます。薄い積層材料は接触ギャップに非常に敏感で、界面に十分なエネルギーが伝達されないまま上層の箔が溶けてしまうことがあります。そのため、クランプ、表面状態、パルス形状は、単なる治具の詳細ではなく、溶接プロセスの一部となります。
このプロセスは熱を局所的に集中させるため、近くにある温度に敏感な部分を保護することができる。
ランププロファイルは、吸収率、最高温度、凝固挙動を変化させる可能性がある。
電気抵抗試験や引張試験によって、上からは見えない欠陥が明らかになる場合がある。
ナゲット径、界面幅、圧痕またはクラウンの限界、および電気的性能はそれぞれ個別に定義してください。明るい円形のマークは、機能的な界面溶接を証明するものではありません。
振動または揺れレーザー溶接
ウォブル溶接では、溶接ヘッドまたは部品が接合部に沿って移動する間、焦点となるスポットが円、直線、または8の字などのプログラムされたパターンで移動します。IPG社は、ビームをより広い範囲に照射することで、溶接部の幅が広がり、予期せぬ隙間などのプロセス変動に対する許容度が高まると指摘しています。
この技術は、手持ち式レーザー溶接機、バッテリー接合、バスバー溶接、および静止スポット溶接よりも広い溶接幅が必要な自動化セルなどで一般的に用いられています。振動溶接は溶融池の流れと熱分布を変化させますが、十分な溶け込み深さを確保する必要性をなくすものではありません。魅力的な幅広のクラウンを形成するパターンでも、溶融していないルート部分が残る可能性があります。
自然なスポット径を大きくすることなく、使用可能なプロセス範囲を拡大できる。
これらの変数は、出力、焦点、材料、関節の向きと相互に影響し合う。
動きが多いからといって必ずしも安定性が高まるわけではありません。パターン全体を通して貫通性を検証してください。
一度に1つのパターン変数を変更し、断面を記録してください。上部のビード幅だけを比較すると、見た目は滑らかだが機械的に弱い設定を簡単に選択できます。
どのレーザー溶接プロセスを最初に評価すべきでしょうか?
最も近い生産条件を選択してください。これはあくまで試行的な溶接手順であり、正式な溶接手順ではありません。
関節について説明してください
既に利用可能な機械ではなく、変更が最も困難な工学的制約を用いるべきだ。
キーホール溶接から始めましょう
制御されたキーホール試験は、適切に接合された薄板に深い溶接を行うための直接的な出発点となります。出力を選択する前に、焦点、根元の安定性、および多孔性を確認してください。
レーザー出力を選択する前に、処理方法を選択してください。
定格ワット数だけでは、生産ソリューションは決まりません。接合部と受入基準から逆算して、ビーム源、光学系、モーションシステム、治具、監視パッケージへと検討を進めてください。
幾何学とアクセスから始めましょう
重ね継ぎ、突き合わせ継ぎ、フィレット継ぎ、縁継ぎ、または杭継ぎの形状、片側からのアクセス、継ぎ目の向き、および必要な根の状態を定義します。
- 接合部の隙間と不一致の分布
- フォーカスアクセスと衝突範囲
- スタート、ストップ、コーナーの要件
材料スタックをマッピングする
グレード、厚さ、コーティング、反射率、導電率、およびそれらの異なる組み合わせによって、使用可能なプロセス範囲が決まる。
- 実際の生産現場の状況
- コーティングまたはめっき層
- 亀裂および金属間化合物のリスク
測定可能な受容を定義する
「良好な溶接」を、溶け込み深さ、界面幅、気孔率、強度、漏洩率、抵抗、外観の許容範囲に翻訳してください。
- 断面サンプリング計画
- 機械的または電気的なテスト
- 非破壊検査方法
測定変動、公称CAD値ではない
小さなスポットの自己組織化プロセスは、実際のプレス加工、成形、または組み立て部品が図面上の公称値を超えた場合に失敗する可能性がある。
- ギャップ能力調査
- 治具およびクランプの再現性
- 縫い目追跡要件
溶接と動作を分離する
短い継ぎ目の場合、移動速度よりもスキャナの稼働率が重要になることが多い。長い継ぎ目の場合は、安定した連続動作が最重要となる。
- 部品ごとの溶接時間
- 位置調整とロード時間
- 並行駅と切り替え
完全なプロセスセルを指定してください
光源はあくまで一つの要素に過ぎません。光学系、冷却装置、排気装置、遮蔽装置、配線、ロボット、安全筐体、センサーといった要素が、準備状況を決定します。
- 加工物への動力伝達
- 保護ガラスの監視
- サービスおよびスペアパーツ戦略
このプロセスは、欠陥を隠すためではなく、可能性を広げるために用いるべきです。
レーザー溶接の種類を変更することで、主な故障メカニズムに対処できるが、材料の汚染、クランプ不良、または不明確な受入基準を補うことはできない。
キャビティとガス経路を安定させる
キーホール崩壊、コーティング、水分やガスの閉じ込めなどにより、内部に細孔が生じる可能性があります。表面状態を制御しながら、焦点、速度、遮蔽、ビーム整形、振動を比較してください。
相互作用を広げるか、フィラーを追加する
振動によって、わずかなばらつきであれば継ぎ目が広がる可能性があります。より大きな隙間や冶金学的に重要な隙間には、ハイブリッドレーザーアーク溶接または制御ワイヤ送給式レーザー溶接が必要となる場合があります。
ピーク相互作用を低減し、放熱性を向上させる
伝導モード、より大きなスポット、より高い移動速度、パルス整形、またはより優れたバッキングにより、薄い材料を保護できます。界面が確実に溶融状態に達していることを確認してください。
エネルギーが界面に到達することを確認する
揺れのパターンが広い、または魅力的なスポットがあるからといって、根元が確実に融合するとは限りません。焦点、重なり、接触ギャップ、継ぎ目の位置、および実際に照射された電力を確認してください。
反動圧力とプールの動きを制御する
スパッタは、照射強度の過剰、キーホール動作の不安定性、または振動パターンの選択不良を示している可能性があります。汚染は二次的な故障につながる可能性があるため、光学系を点検してください。
冶金と拘束を一緒に扱う
材料の化学組成、充填材の選択、冷却速度、接合部の設計および拘束条件は、割れに影響を与える。ハイブリッドプロセスやワイヤ供給プロセスは有効な場合があるが、手順レベルでの検証が必要となる。
レーザー溶接のための6段階の検証手順
ベンダーによる実演で、クーポンを接合できることが証明される。生産認定では、材料、部品、設備のばらつきに関わらず、プロセスが許容範囲内であることが証明される。
ジョイント定義を固定する
図面、材料証明書、コーティング、厚さ公差、ギャップデータ、清浄度、および受入要件を収集する。
信頼できる2つのルートを比較する
一つの仮定を最適化するのではなく、小さなテストマトリックスを使用して、相互作用モード、ビームの動き、充填材の必要性、波長を比較します。
動作範囲を見つける
最も見栄えの良い設定点を探すのではなく、出力、速度、焦点、遮蔽、パターンを変化させて、安定した領域を特定してください。
溶接部の内部を検査する
マクロ断面試験、機械的試験、漏洩/電気試験、および適切な非破壊検査を、文書化された合格基準に基づいて実施する。
実際の生産限界に挑戦する
最悪のケースを想定したギャップ、コーティング、アライメント、熱状態、起動/停止条件、および複数の材料ロットについてテストを実施する。
ロックの監視とメンテナンス
レシピ、アクセス制御、校正、保護ガラスの制限値、センサーアラーム、サンプリング、および対応計画を定義する。
アプリケーションエンジニアに、本番環境での実績を示す証拠を提示してください。
最も迅速かつ有効な試験は、実際の材料と接合部から始める。実験室グレードの平らな試験片では、実際の部品に存在するすべてのコーティング、隙間、および固定上の問題を明らかにすることはできない。
工業用レーザー溶接には、高度な制御技術が必要である。
高出力溶接システムは、一般的に電源部または使用中はクラス4に分類されます。筐体によって通常の生産作業はクラス1としてアクセス可能となる場合もありますが、試運転、保守、および開放型ビーム作業には、文書化された危険性評価が必要です。
実際の梁と材料に関する計画制御
OSHAのガイドラインでは、クラス4レーザーについて、直接視認、鏡面視認、および一部の拡散視認による危険性に加え、皮膚、火災、レーザーによって発生する空気中の汚染物質による危険性も指摘されています。完全な設置には、認定された筐体、インターロック式アクセス、警告システム、ビーム終端装置、許可された作業用の波長定格保護メガネ、ヒューム抽出装置、訓練、文書化された手順、およびレーザー安全責任者または同等の有能な監督者が必要となる場合があります。
遠隔操作や揺動光学系により、危険範囲は動的に変化します。反射性の高い銅、アルミニウム、研磨されたステンレス鋼の表面は、設定時に特に注意が必要です。予期せぬビーム経路が、プログラムされた溶接経路と異なる可能性があるためです。
溶接ができるという理由だけでプロセスを選択してはいけません。生産条件下で溶接を行い、検証し、品質を維持できるプロセスを選択してください。
関連するレーザー溶接ツールとガイド
レーザー溶接プロセスの種類に関する質問
レーザー溶接の基本的な2つのモードは何ですか?
遠隔溶接と揺動溶接は、キーホール溶接とは別物ですか?
どのレーザー溶接プロセスが最も深い溶け込みを実現しますか?
薄いステンレス鋼にはどの加工方法が最適でしょうか?
接合部の隙間を最も適切に処理できるプロセスはどれですか?
レーザースポット溶接は常にパルス式ですか?
遠隔スキャナー溶接は、どのような場合に経済的に理にかなうのか?
ウォブル溶接は必ず多孔性を低減させるのか?
ハイブリッドレーザーアーク溶接では、必ず溶加材ワイヤを使用しますか?
レーザー溶接プロセスはどのように認定されるべきでしょうか?
実際の材料と接合部でプロセスを検証してください。
材料構成、厚み、接合図、ギャップ範囲、および合否判定基準を共有してください。Oceanplayerは、機械構成が最終決定される前に、信頼できる2つのプロセスルートを特定し、サンプル溶接を計画するのに役立ちます。