

6061アルミニウム 熱伝導率T4対T6
カイザー社によると、約20℃(68°F)における熱伝導率は、6061-T4/T451で154 W/(m·K) 、6061-T6/T651で167 W/(m·K)となっています。このデータセットでは、T6の方が約8.4%高くなっています。これらは有用な予備設計値であり、保証された最小値や、完成したヒートシンクが8.4%低温で動作することの証明ではありません。

6061アルミニウムの熱伝導率 20°Cで
値をコピーする前に、焼き戻し条件と試験温度を必ずご確認ください。以下の表は、カイザー社の20℃における標準値を使用しています。棒材・鋼材に関する資料では、T4とT451がまとめて記載されていますが、板材・鋼板に関する資料では、T451が具体的に記載されています。
| 6061年の状況 | 20℃における典型的なk値 | BTUIT/(h·ft·°F) | BTUIT・インチ/(h・ft²・°F) | それを使用する方法 |
|---|---|---|---|---|
| ああ、気性 | 180 W /(m・K) | 104 | 1,250について | 焼きなまし処理された材料の参考値であり、完成した構造部品の強度として通常選択されるものではありません。 |
| T4 / T451 | 154 W /(m・K) | 89.0 | 1,070について | 自然劣化した材料と供給条件が一致する場合の、予備的な室温入力。 |
| T6 / T651 | 167 W /(m・K) | 96.5、しばしば97に四捨五入される | 1,160について | 人工的に劣化させた材料を、同一条件下で室温にて予備的に入力する。 |
主要値:Kaiser 6061シート、コイル、プレート、およびKaiser 6061ロッド、バー。いずれも導電率の値は標準値として記載されています。
この表では、T6 の導電率は 13 W/(m·K) 高くなっています。 (167 − 154) ÷ 154 × 100 ≈ 8.4%。同一の単純な金属経路の場合、これはバルク熱抵抗が約 7.8% 減少することを意味し、デバイス全体の温度が 8.4% 低下することを意味するわけではありません。
O材は焼きなまし処理が施されており、より軟らかくなっています。O材の熱伝導率が高いことから、強度と熱伝導率を単純な基準で順位付けすることはできないことがわかります。まず機械的状態を選択し、次に熱伝導経路を評価する必要があります。

熱伝導率とは 実際に意味ですか?
熱伝導率(kまたはλで表される)は、材料内部を熱がどれだけ容易に伝わるかを示す指標です。値が大きいほど、同じ形状であれば、同じ温度差でより多くの熱を運ぶことができます。
分かりやすくイメージすると、熱は幅が広く短い物体の方が、幅が狭く長い物体よりも伝わりやすいということです。熱伝導率は材料の特性を表し、形状はその利点をどれだけ活用できるかを決定します。
Q̇ = kAΔT / LQ̇は熱流量(W)、Aは断面積(m²)、ΔTは高温と低温の温度差(K)、Lは経路長(m)です。
R = L / (kA)Rは熱抵抗(K/W)であり、この経路を通して1ワットの熱を流すのに必要な温度差を表します。これらの式は、定常的な一次元熱流と一定の熱伝導率kを前提としています。
よく混同される3つの用語
- 導電率 k は、W/(m·K)で表される物性値です。
- コンダクタンス G = kA/L 実際の形状を含み、W/K単位で報告されます。
- 熱拡散率 α = k/(ρcp) 温度変化がどれだけ速く広がるかを表します。ここでρは密度、cはp は比熱容量です。拡散係数の単位はm²/sであり、熱伝導率とは異なる量です。
熱伝導図:Chcastan / Wikimedia Commons、パブリックドメイン。
6061-T6はなぜ熱伝導性があるのでしょうか? T4よりも優れている?
アルミニウムにおける熱伝達は、主に電子の移動によって行われる。溶解した合金原子は、この電子の移動を妨げる可能性がある。熱処理によって、マグネシウム、シリコン、その他の元素の分布が変化するが、合金の名称や純度等級は変わらない。
溶液処理と急冷
固溶化処理によって、より多くの合金元素がアルミニウムに溶解する。急速冷却(焼入れ)によって、それらの原子の多くが一時的にその場に閉じ込められる。
T4:室温での自然熟成
自然老化の過程では、室温で小さな原子群が形成される。これにより強度は変化するが、人工的に制御された老化サイクルとは異なるプロセスである。
T6:制御された人工老化
人工時効処理によって析出物と呼ばれる微粒子が形成される。これにより、電子を散乱させる溶質の溶解量が減少し、同時にこれらの微粒子が合金を強化する。このことが、引用した表における導電率の差を説明する一助となる。
メカニズム:熱処理の冶金学(NIST主催)。この関係は実際の時効履歴に依存し、強度だけではkは決定されません。

この図はT6への主な経路を示しています。実際の浸漬、焼入れ、および時効処理は、製品と適切な手順によって異なります。
図: ボブ・クレミンタイム /ウィキメディア・コモンズ、CC BY-SA 4.0。

エッチング処理を施した6061-T6の微細構造は、結晶粒界と二次相を示しています。これは直接的な熱流マップではなく、すべての6061製品に共通する構造でもありません。
画像: ボブ・クレミンタイム /ウィキメディア・コモンズ、CC BY-SA 4.0。
実際の価値が変動する理由
6061規格の範囲内での組成、焼入れ速度、時効履歴、製品形状、欠陥、試験温度によって結果が変化する可能性がある。
- T6は必ずしも正確に167 W/(m·K)とは限りません。
- T4は必ずしも正確に154 W/(m·K)とは限りません。
- 電気伝導率は熱伝導と関連していますが、同じ測定値ではありません。
- 高温での使用や溶接は、局所的な焼き戻し状態を変化させる可能性がある。
W/(m·K) を変換 BTU単位を正しく
熱伝導率には、電力、長さ、温度間隔の単位が含まれています。ワット数を3.412倍するだけでは、完全な値を変換することはできません。
BtuIT/(h·ft·°F) = W/(m·K) × 0.577789154は88.98となり、通常は89.0と表示されます。167は96.49となり、多くの場合97に丸められます。
W/(m·K) = BtuIT/(h·ft·°F) × 1.730735この逆数は、完全なフィート単位の導電率単位の場合にのみ使用してください。
BtuIT·in/(h·ft²·°F) = W/(m·K) × 6.93347インチベースの数値は、フィートベースの数値の 12 倍です。完全な単位を記述してください: Btu·in/(h·ft²·°F) は Btu/(h·in·°F) ではありません。
W/(in·K) = W/(m·K) × 0.0254T4は3.91 W/(in·K)となり、T6は4.24 W/(in·K)となる。
| 開始値 | BTUIT/(h·ft·°F) | BTUIT・インチ/(h・ft²・°F) | ウィンク) | W/(m·°C) |
|---|---|---|---|---|
| 6061-T4/T451: 154 W/(m·K) | 89.0 | 1,070について | 3.91 | 154 |
| 6061-T6/T651: 167 W/(m·K) | 96.5 | 1,160について | 4.24 | 167 |
換算係数は、NIST SI ガイド、付録 B.9 に従います。この表では、国際単位系 Btu、Btu ITを使用しています。
ケルビンと摂氏の間隔が同じであるため、W/(m·K)とW/(m·°C)は同じ数値の熱伝導率を持つ。
絶対摂氏値をケルビンに変換する場合にのみ、273.15を加算してください。温度差には加算しないでください。
32度のオフセットは、伝導計算式で使用される温度差ではなく、絶対温度の測定値に関するものです。
T4とT6の違いはどのような影響をもたらすか 部品の温度?
これは製品テストではなく、例示的な計算です。長さ50mm、断面積20mm×20mmの固体経路を考えます。低温側を20℃に保ち、10Wの電力を流します。SI単位系では、L = 0.050m、A = 0.000400m²です。
R = L/(kA)この例では、定常的な一次元伝導、一定の熱伝導率k、接触抵抗なし、内部発熱なしを前提としています。
| 結果 | T4(154 W/(m·K)) | T6(167 W/(m·K)) |
|---|---|---|
| バルク抵抗 | 0.812 K / W | 0.749 K / W |
| 10Wにおける温度差 | 8.12 K | 7.49 K |
| Difference | T6は、計算上のホットエンド温度を約0.63℃低下させる。 | |
これらの一定の室温値を用いると、高温端は約28.1℃と27.5℃となる。温度上昇が小さいため、図は基準条件に近い値を示すが、重要な設計においては、温度依存性のある材料データに取って代わるものではない。
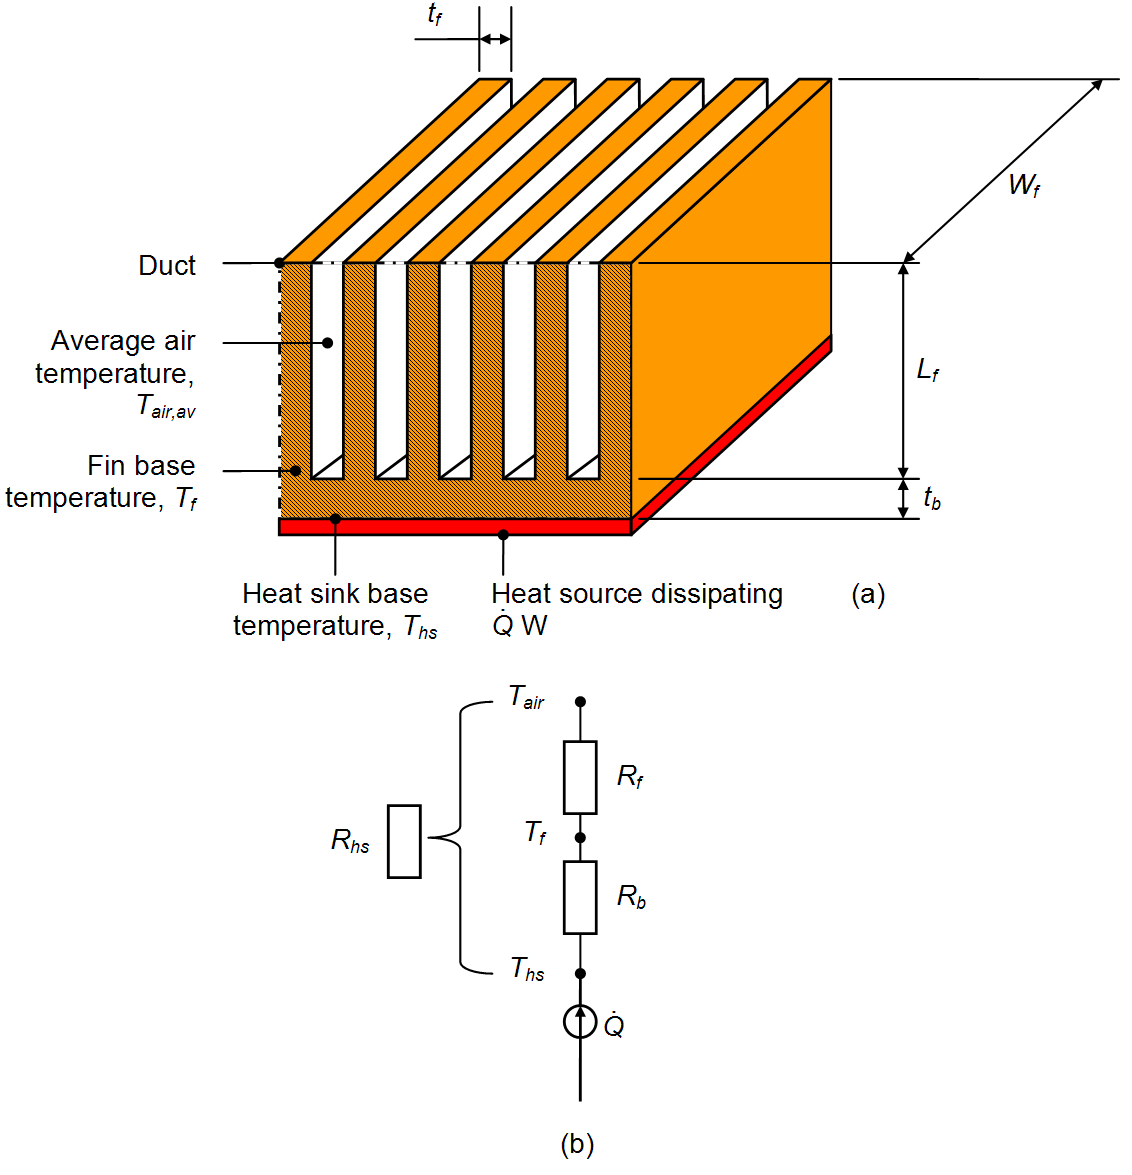
実際の熱伝導経路には、アルミニウムだけでなく、複数の抵抗が存在する。図:Dtc5341 / Wikimedia Commons、パブリックドメイン。
6061の導電率の値はなぜ 情報源によって異なるか?
数値が異なるからといって、必ずしも間違いとは限りません。どの供給元が部品に適しているかを判断する前に、製品、焼き戻し状態、温度、測定基準を比較してください。
kは温度によって変化する
カイザーの数値は20℃におけるものです。室温の値は、対応するk(T)データセットがない限り、極低温または高温環境での使用には適用すべきではありません。
プレートは自動的に押し出されません
Hydro社は、押出成形されたT4/T4511の標準的な熱伝導率を25℃で155 W/(m·K)としている一方、Kaiser社の棒状/バー状の値は20℃で154である。製品の基準値と温度の両方が異なっている。
ストレス解消の接尾辞を残しておく
T451、T651、T4511、T6511はそれぞれ異なる処理経路を記録します。導電率テーブルはいくつかの値をグループ化しているため、順序付けされた条件を短縮しないでください。
重要な設計には、対応するサンプルが必要です
表面の質感、多孔性、コーティング、試料の方向、局所的な欠陥などは、測定された導電率または実効導電率に影響を与える可能性がある。
溶接と高温曝露は問題です
溶接、ろう付け工程、固溶化処理、時効処理、または長時間の高温焼成によって、局所的な析出状態と最終部品が変化する可能性があります。
証拠を設計リスクと照合する
リスクと熱感度が高まるにつれて、ハンドブックの値→サプライヤー固有の値→温度曲線→ロットテスト→組立検証へと進みます。


フィンの高さ、間隔、ベースの厚さ、光源の設置面積、気流は、13 W/(m·K) 以上の結果を大きく左右することがよくあります。
アルミニウム製ヒートシンクのプロファイル。合金の種類や焼き戻し状態は画像では確認できません。Ulfbastel / Wikimedia Commons、パブリックドメイン。
選ぶべきですか T4 か T6 か?
熱質を選ぶ際に、導電率だけを基準にしてはいけません。通常、製造工程と最終的な機械的要件が優先されます。
T4またはT451を選択する場合
- その部品は、最終的な使用段階に入る前に、適切な成形加工を受ける必要がある。
- 製造業者または加工業者は、成形後に人工的に経年劣化させる。
- 供給時の強度が低いことは許容範囲内である。
- 予備モデルでは、一般的なk値の低い値にも対応できます。
T6またはT651を選択する場合
- 完成品には、指定された人工劣化状態に応じた強度が必要となる。
- T651のような応力除去処理を施した製品は、加工安定性を確保するために指定されています。T6という表記だけでは、同じ応力除去処理が施されているとは限りません。
- わずかな導電率の増加は、バルク伝導経路の促進に役立つ。
- 後工程の溶接または加熱は、材料および工程計画に含まれています。
接尾辞を完全に保持する
T651とT6511は装飾的な名称ではありません。アルミニウム協会は、焼き戻し記号は異なる加工条件を表すものであり、自動的に代替として扱うべきではないと指摘しています。
6061の熱伝導率はどこにあるのか 最も重要なことは何ですか?
同じ合金値でも、製品によっては重要となる場合もあれば、ほとんど関係ない場合もある。熱経路のどの部分が温度を制御しているかを特定せよ。
放熱板と冷却板
熱がアルミニウム内を長い距離にわたって伝わるほど、その効果は大きくなります。また、流路壁、流量分布、シール、および熱源との接合部も確認してください。
電子機器の筐体
取り付けパッド、平面度、熱伝導材、外部対流などは、T4とT6の違いよりも重要になる場合がある。
押し出しヒートシンク
底面の広がり、フィン効率、形状許容誤差、空気流量は、熱伝導率とともに最終温度を決定します。
バッテリートレイとプレート
導電率は温度均一性に影響を与える可能性があるが、接合部、セル接触、冷却流量、衝突荷重、および漏洩の完全性は依然として設計を左右する。
マニホールドとバルブボディ
壁面伝導は流体膜抵抗よりも小さい場合がある。圧力、疲労、腐食、シール性能が依然として重要な要素である。
機械加工工具および治具
導電率は、ウォームアップと温度バランスに役立ちますが、残留応力、ヒーターの配置、制御センサー、およびサイクル制御の精度も影響します。
臨界伝導率はどのように テストされる?
温度、試料、および要求される不確かさに適した方法を選択してください。瞬間的な導電率測定結果と定常状態の導電率測定結果は、同じ測定経路ではありません。
導電率試験:ASTM E1225
この方法は、ガード付き比較縦方向熱流アプローチを用いて、均質な不透明固体の導電率を測定する。試料の平均温度、向き、接触条件、参照材料、および不確かさを確認する。
拡散率試験:ASTM E1461
フラッシュ法は主に熱拡散率を測定する。伝導率はk = αρc pから導出されるため、密度と比熱容量の入力値は条件と温度に一致させる必要がある。
完成品の温度試験
完成品の試験では、接合部、コーティング、界面、対流などを含めることができます。製品温度の測定にはしばしば有効ですが、適切なモデルを用いなければバルク熱伝導率(k)を分離することはできません。
導電性が購入条件となる場合
データシートに記載されている標準値は、ロットごとの保証値ではありません。設計上、保証された上限値が必要な場合は、注文前にこれらの点について合意してください。
| USBレコーディング | 要件には何を記載する必要があるか |
|---|---|
| 材料および最終状態 | 合金、完全な焼き戻し、製品形状、寸法、製品仕様、およびその後の成形、溶接、または時効処理。 |
| 熱限界 | kが設計基準値なのか、必要な最小値/範囲なのかを明記し、金属温度と熱流方向も併せて記載してください。 |
| テスト計画 | 合意された方法と版、試料の位置と量、試験温度、および導電率を算出する際の密度/比熱容量の入力値。 |
| 受諾と記録 | 必要な不確実性、境界値の結果に関する規則、ロット追跡可能性、および供給業者が提供する報告書。 |
| 部品性能 | 熱負荷、界面、気流または冷却条件、および許容される最大部品温度。 |
機械加工、溶接の後に何が起こるか それとも陽極酸化処理?
機械加工は形状を変えるが、通常は名前の焼き戻しは変わらない
金属を除去すると面積と経路長が変化するため、バルクのk値が変わらなくてもコンダクタンスが変化する。また、大掛かりな切削加工は残留応力の問題を明らかにする可能性もあるため、適切な応力除去処理を施した接尾辞が重要となる。
溶接は局所的な熱履歴を生み出す
溶接金属および熱影響部は、自動的に母材のT6状態を維持するわけではありません。接合部の形状、気孔率、酸化物、接触面積なども、不均一な熱伝導経路を生み出します。
陽極酸化処理は別の層です
酸化膜やコーティングは通常、独立した層および界面としてモデル化する必要があります。片面が陽極酸化処理されているからといって、アルミニウム部品全体の導電率を低下させてはいけません。
熱界面材料はアルミニウムkを変化させない
接合部の抵抗が変わります。接着層の厚さ、圧力、空隙、経年劣化などは、T4とT6の13 W/(m·K)の差を容易に上回ってしまう可能性があります。
6061アルミニウム合金部品をレーザー溶接する予定ですか?
図面、合金の種類と熱処理条件、肉厚、接合部の種類、溶接品質要件をOceanplayer Laser社と共有してください。溶接部を熱が通過する場合は、熱負荷と温度制限を含めて、サンプル試験の検討事項に熱性能を含めてください。
関連資料および溶接ガイド
これらの掲載ページでは、合金の選定、製造方法、および熱特性に関する情報が追加されています。
使用した情報源 このガイド
材料の記載値については製造元の資料を、単位および温度依存データについてはNISTを、それぞれの測定方法については試験規格を参照してください。
- カイザーアルミニウム - 6061シート、コイル、プレートの技術データ:O、T451、T6、T651の20℃における代表的な物性値。
- カイザーアルミニウム - 6061ロッドおよびバーの技術データ:T4/T451およびT6/T651の典型的な20℃の値。
- Hydro - 合金6061データシート押出成形6061の製品、加工、および調質に関する背景情報。
- NIST SI ガイド、付録 B.9:導電率と熱抵抗の変換係数。
- NIST極低温材料 — 6061-T6アルミニウム:記載された範囲内での温度依存性相関。
- 熱処理の冶金学 — NISTがホストする参考資料溶質、経年変化、および導電率のメカニズム。
- アルミニウム協会 — ANSI H35.1/H35.1M:現在のアルミニウム合金および調質表示システム。
- ASTM E1225-25a: ガード付き比較縦方向熱流伝導法。
- ASTM E1461: フラッシュ法による熱拡散率と導出された熱伝導率の文脈。
- MIT統合工学 - 熱伝導フーリエの法則と温度依存性伝導率の役割。