

溶接ワイヤーを修理するための7つのヒント ノズルに詰まった
まず、レーザー照射とワイヤ送給を停止してください。次に、ワイヤがどこで停止しているかを確認します。スプールと駆動ローラー、ライナーまたはコンジット内部、あるいは最終ワイヤガイド/ノズルのいずれかです。真の機械的な詰まりは、フィーダーの故障、接続不良、またはワイヤは正常に送給されるものの溶融池に当たらないといった問題とは異なる対処が必要です。
このガイドでは、外部フィラーワイヤフィーダーを備えたハンドヘルドレーザー溶接機の、機種に応じた安全な診断方法について説明します。ワイヤの損傷、ノズルとロールのサイズの不一致、コンジットの曲がり、ライナーの摩擦、スプールとロールの張力、出口の位置合わせ、送り出し/引き戻し制御、および生産再開前に必要なチェック項目について解説します。
力を加える前に、制限条件を見つけてください。
駆動ローラーをすぐに締め付けたり、送り速度を上げたり、ワイヤーを強く引っ張ったりしないでください。これらの操作は、柔らかいワイヤーを潰したり、送り装置にワイヤーが絡まったり、変形した部分がガイドの奥深くに挟まったりする原因となります。送り力を緩め、詰まりの原因を特定して修正してください。
ご使用の溶接機およびワイヤフィーダーに指定されているシャットダウンおよびサービス手順に従ってください。
送り出しまたは引き込み時にロールが回転しない場合は、配線経路を開く前に、制御装置、電源、および接続を確認してください。
ロール、ライナー、またはガイドのサイズが間違っていることに加えて、ねじれ、急な曲がり、異物、または過度の圧力が加わると、ワイヤーが停止する可能性があります。
ワイヤは連続的に移動し、正しい溝から出て、製造前に合格した試験片に合格する必要があります。
ワイヤーが物理的に詰まっているのか、それともフィーダーが 命令されていない?
「ノズルに配線がない」というのは観察結果であって、原因ではありません。部品交換を行う前に、制御系、機械系、溶接部の問題を切り分けて確認してください。これにより、不必要なノズル交換を防ぎ、二次的な不具合が発生する可能性を低減できます。
ワイヤ送り機能が有効になっていること、フィーダーに電源が供給されていること、コネクタが完全に接続されていること、およびメーカーのFEED/RETRACTまたはジョグコマンドがアクティブになっていることを確認してください。フィーダーが動作しないだけでは、ノズルが詰まっているとは限りません。
スプールオーバーラン、インレットガイドのずれ、バードネスト、ロール圧力の過不足、ロール溝の誤り、導管のねじれ、ライナーの汚染、または最終ガイドの詰まりがないか確認してください。
ワイヤが連続的に移動しているにもかかわらず溶融池に入らない場合は、ワイヤの出口位置、角度、距離、および移動速度とレーザー出力との関係を調べてください。これはワイヤが詰まっている問題ではなく、搬送またはプロセス上の問題です。
レーザー照射が確実に無効になっており、装置が承認された使用状態にあることを確認したら、モデルのジョグ機能を使用します。スプールが回転するか、駆動ローラーが回転するか、フィーダー出口でワイヤが移動するか、そしてワイヤがヘッドから出てくるかを確認してください。動きが消える最初の点が、最も有用な診断境界となります。
レーザー照射中または自動送り開始中は、配線出口に手を近づけないでください。
製造元のシャットダウン、インターロック、緊急停止、蓄積エネルギー、およびサービスに関する指示に従ってください。高温の部品は冷却し、必要な保護メガネと手袋を着用し、ワイヤの先端は人から遠ざけてください。ハンドヘルドレーザーシステム内部での作業は、訓練を受けた認定担当者のみが行う必要があります。機器を非発光状態(非発光状態)にできない場合は、作業を中止し、供給業者に連絡してください。
フィードパスを復元します 制御されたシーケンス。
以下の手順は診断手順としてのみ使用し、機器のマニュアルの代わりとして使用しないでください。故障箇所が特定されたら作業を中止してください。すべての部品を一度に交換すると、根本原因が隠蔽され、再発の可能性が高まります。
供給力を停止、隔離、解放する
メーカーの手順に従って、レーザー照射とワイヤ送りを無効にしてください。表示されたアラーム、選択したワイヤ径、送り速度、および詰まりが発生した時点を記録してください。動作が停止した後でのみ、駆動ロールの圧力を開放または解放してください。これにより、ワイヤを詰まりに押し付けている可能性のある力が取り除かれます。
ノズルに触れる前に、フィーダーを点検してください。ロールにワイヤーが絡まっていたり、スプールが交差していたり、スプールが緩んでオーバーランしている場合は、供給側の問題を示しています。配線経路と張力設定を変更する前に、元の設定を写真に撮っておいてください。
承認された送り出し/引き戻し方法を使用して、損傷したワイヤを取り外します。
ねじれたり、キノコ状に変形したり、酸化したり、鋭く曲がった端部は、精密ガイドに無理に通さないでください。機器の引き込み機能を使用するか、メーカー指定の手動取り外し手順に従ってください。手順でワイヤを切断する必要がある場合は、清潔な工具を使用し、バリのないまっすぐな端部にしてから再度通してください。
駆動ローラーが締め付けられている間は、長いワイヤをライナー全体を通して無理に引っ張らないでください。溶接ヘッドをてことして使用しないでください。ローラーの圧力を解放してもワイヤが動かない場合は、コンジットと最終ガイドを分離して、実際にワイヤを保持している部分を特定してください。
最終ワイヤガイドまたは供給ノズルを点検する
ワイヤ送給ノズルまたはガイドチップを取り外す際は、レーザー照射を無効にし、ヘッド固有の手順に従ってください。ボア内部に溶着ワイヤ、スパッタ、傷、楕円形の出口、衝撃による損傷、残留物がないか確認してください。チップは外見上は問題ないように見えても、内部に短い詰まりが残っている場合があります。
損傷または詰まった部品は、指定された部品と交換してください。穴をドリルで開けたり、やすりで削ったり、無作為に拡大したりしないでください。クリアランスが大きすぎるとワイヤーがずれてしまい、不規則なエッジはワイヤーを傷つけて新たな詰まりの原因となります。先端のマーキングが、取り付けられているワイヤーシステムと一致していることを確認してください。
駆動ローラー、ライナー、ノズルをワイヤー径に合わせてください。
供給経路全体が、スプールに貼られたラベルだけでなく、実際の充填ワイヤと一致している必要があります。ワイヤの合金と直径を作業仕様書と照合し、次に駆動ロール溝、入口ガイド、ライナーまたは導管、および最終ガイド/ノズルをメーカーの部品表と照合してください。
システムによっては、0.8/1.0 mmと1.2/1.6 mmの部品をグループ化しているものもありますが、この配置は普遍的なものではありません。部品が細すぎると抵抗が増加する可能性があり、ロール溝が大きすぎるとワイヤが滑ったり、不均一に平らになったりする可能性があります。一般的なインターネット上のチャートではなく、モデル固有のマーキングを使用してください。
配管をまっすぐにし、ライナーを点検する
配線管は、可能な限り緩やかな経路で敷設してください。先端付近のきついループ、ねじれ、圧迫箇所、および支えのない曲がりは取り除いてください。配線管はまっすぐな状態ではスムーズに通るかもしれませんが、作業者が配線管をきつく巻いたり、製造中にガンを回転させたりすると、配線が止まってしまうことがあります。
ライナーに汚染、摩耗、エンドフィッティングのずれ、または材質の間違いがないか点検してください。鋼線に破片や腐食があると抵抗が増加する可能性があります。柔らかいアルミニウム線の場合は、低摩擦ライナーとアルミニウム対応のデリバリー部品が必要になる場合があります。部品の洗浄または交換は、必ず供給業者指定の方法に従ってください。一般的な溶剤や管理されていない工場内の空気を使用すると、残留物、水分、または破片が混入する可能性があります。
ドライブロールとスプールの張力をリセットします。
駆動圧力は、ワイヤが滑らずに搬送できる程度に高くなければなりませんが、ワイヤが潰れたり、削れたり、座屈したりするほど高くてはなりません。スプールブレーキは、送りが停止したときにモーターが過度の抵抗に逆らって引っ張るのではなく、オーバーランを防ぐように設定する必要があります。一度に1つの設定だけを変更し、その値を記録してください。
ロールがワイヤーを研磨してもワイヤーが動かない場合は、圧力をさらに加えると詰まりが悪化する可能性があります。ロールが停止した後もスプールが回転し続ける場合は、フィーダーのマニュアルに従ってブレーキを強化してください。ワイヤーが入口で絡まる場合は、スプールのせいにする前に、アライメントと下流側の詰まりを確認してください。
溶接ヘッドでワイヤーの位置を合わせ、少し動かして修理が成功したか確認する。
ワイヤが所定のガイドを通って溶接ノズル溝またはメーカー指定の溶接位置に入るように、ワイヤを中央に配置します。コンジットがアタッチメントを横方向に引っ張らないようにしてください。レーザー照射を無効にした状態で、FEEDとRETRACTを使用して、スプールの回転が一定であること、ワイヤの動きがスムーズであること、および出口位置が再現可能であることを確認します。サージングが発生していないか、ロールまたは先端でワイヤが削れていないかを確認してください。
生産部品に直接戻らないでください。ガードを再装着し、承認された動作状態に復元し、レーザー、移動量、シールドガス、ワイヤ送給パラメータが規定どおりに設定された代表的な試験片を溶接してください。停止後、ビードの連続性、ワイヤの混入、スパッタ、アンダーフィル、気孔の有無、ワイヤ先端の状態を検査してください。ワイヤが自由に動く経路が必要ですが、それだけで溶接プロセスが許容できるとは限りません。
ノズルの詰まりから始まる可能性があります 上流数メートル。
フィーダーは、連結されたシステムを通して電線を送り込みます。複数の箇所で小さな抵抗が蓄積され、最終的にガイドが故障箇所となることがあります。電線が進む方向と同じ方向に経路を点検してください。
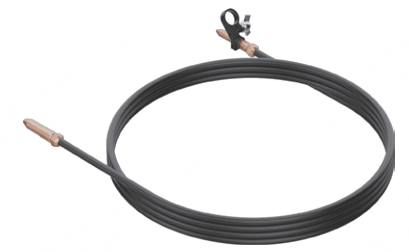
急な曲げはライナーの摩擦を増加させ、適切なガイドチップが実際よりも小さく見えることがあります。ロール圧力を上げる前に、ルーティングを確認してください。
電線供給管の参考画像:xTool MetalFab 電線供給装置ガイド。
スプールとインレット
スプールが指定された方向に回転していること、ワイヤーが別の回転をすることなく入口に近づいていること、ハブブレーキが正しく作動していること、ワイヤーが入口ガイドの端に擦れることなく入口ガイドに入っていることを確認してください。
駆動ローラーと導管
溝のサイズと形状、ロールのアライメント、圧力、ライナーの種類、コネクタの装着状態、導管の長さ、曲げ半径を確認してください。摩耗が始まっている箇所を特定するために、削り屑を探してください。
ガイドチップと溶接位置
最終的な穴の深さ、取り付け位置、ワイヤーの角度、スペーサーの位置、および出口位置を確認してください。ワイヤーは、意図しない表面に触れることなく、目的のプール位置に到達する必要があります。
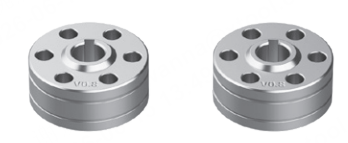
ドライブロールマーキングは 設定制御。
適切なサイズのロールは、ワイヤーを無理に溝に押し込むことなくしっかりと固定します。ロールの形状も重要です。機器メーカーによっては、鋼線と軟質アルミニウム線で異なる形状を指定している場合があります。マーキング、向き、材質の推奨は、適切なセットアップの一部として考慮してください。
ワイヤースプールのラベルとロールのマーキングの両方を読んでください。記憶に頼らないでください。
ロールを取り付けた後、アクティブな溝が意図した溝であることを確認してください。
金属粉や、磨耗して鋭利になったり、不均一になったりした溝がないか点検してください。
調整後、ワイヤーをローラー部分だけでなく、ヘッド全体を通して通してください。
症状を使用して選択 次のチェック。
同じ症状でも、原因となる故障は複数存在する可能性があります。この表は調査の焦点を絞り、問題を悪化させる可能性のある一般的な行動を明確に示します。
| 観察された症状 | 可能性のある地域 | 次の管理チェック | 避ける |
|---|---|---|---|
| 回転動作や電源表示なし | フィード有効化、電源、制御ケーブル、インターロックまたはフィーダーの故障 | 有効化状態、コネクタ、電源インジケータ、および承認済みのFEED/RETRACTコマンドを確認します。 | フィーダーの動作確認を行う前に、ノズルを開いたり、ロールを締め付けたりする。 |
| ロールは固定されたワイヤー上で回転し、滑る。 | 下流側の制限、溝のずれ、または圧力不足 | 圧力を解放し、導管とガイドを隔離し、ロールのサイズと電線の表面を検査する。 | ワイヤーが平らになるか削れるまで圧力を上げます。 |
| ワイヤーがロールの横に並んでいる | 入口の位置ずれ、過剰な圧力、配線の軟化、または配管の詰まり | 損傷した電線を取り外し、入口とロールの位置合わせを確認し、コンジットを別途テストしてください。 | ライナーを通して鳥の巣を餌として与えようとしている。 |
| 電線は導管内をまっすぐ進むが、曲げると止まる | 配管経路が狭い、ライナーが損傷している、ライナーのサイズが間違っている、または異物が混入している | 配管経路を簡素化し、ライナー、コネクタ、エンドフィッティングを検査する。 | 作業場所を整理整頓するために、電線管をしっかりと巻き付けておく。 |
| ワイヤーは先端まで到達するが、最終ガイドで止まる。 | ガイド/ノズルが詰まっている、摩耗している、損傷している、または適合していない | 承認された手順に従って取り外し、穴と部品のマーキングを検査してください。 | 部品に穴を開けたり、やすりをかけたり、加熱したりして、隙間を強制的に作り出す。 |
| ワイヤーが出口で急激に曲がったり、カールしたりする | 断続的な抵抗、過剰なロール力、ワイヤーキャストまたはガイドのずれ | 経路全体、配線の状態、出口の位置合わせを確認し、承認された低速でジョギングしてください。 | 送り速度を大きく変化させることで補正する。 |
| ワイヤーは安定して出てくるが、組み込まれていない | ワイヤ角度、溝位置、スタンドオフ、またはプロセスパラメータ | ワイヤを規定の溶接点に合わせ、試験片で検証する。 | 機械的な給紙が安定しているのに、それをノズル詰まりと呼ぶのはおかしい。 |
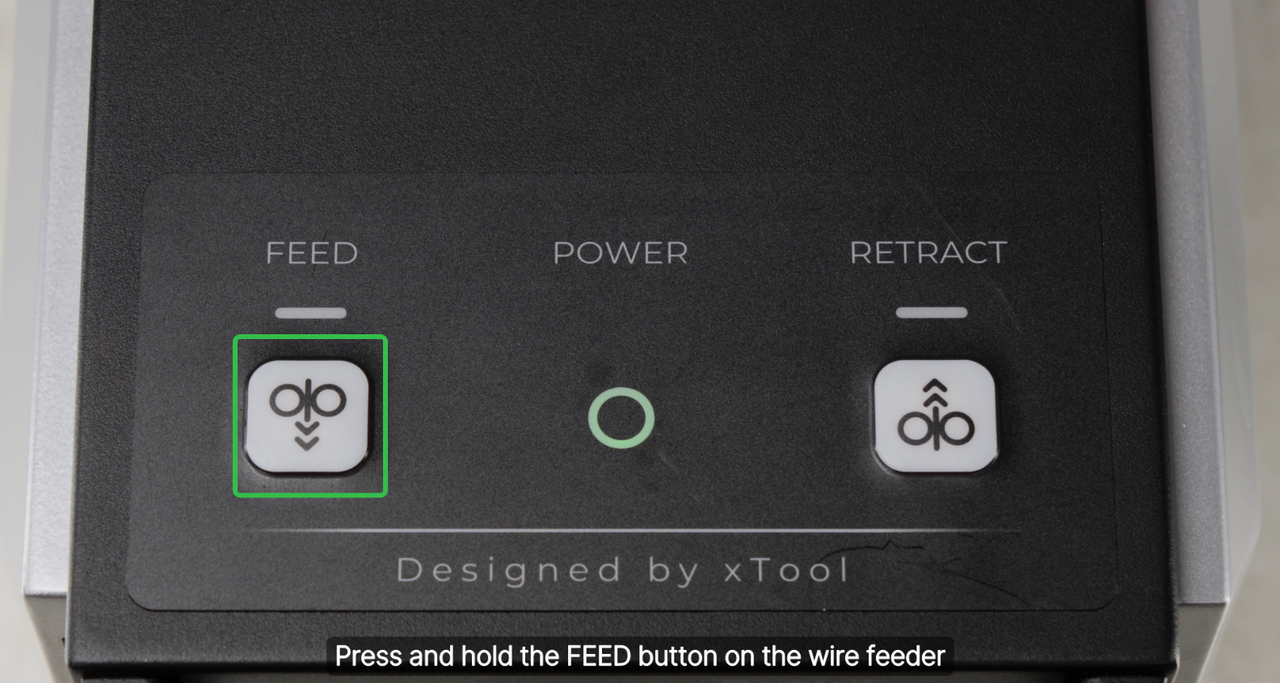
ジョギングは運動を証明するが、 溶接品質。
装置の専用フィードおよびリトラクト制御装置は、取扱説明書に記載されているとおりにのみ使用してください。両方向へのスムーズな動作は、フィーダー、ライナー、ガイドが機械的に詰まりがないことを確認するのに役立ちます。ただし、充填材の配置、浸透、溶融、遮蔽状態を検証するものではありません。
ジョグテストに必要なガードや部品が正しく取り付けられていることを確認してください。
コンセントは管理されたエリアに向けて、動く電線には手を近づけないでください。
スプールの回転が一定であること、およびヘッドからの出口位置が変化しないことを確認してください。
次に、代表的な試験片と承認済みの溶接手順を用いて検証する。
鋼鉄とアルミニウムは まったく同じ方法です。
診断手順は変わりませんが、溶加材の剛性と表面状態によって、システムのどの部分が最も敏感に反応するかが変わります。溶加材の合金に指定された消耗品と設定を使用してください。
錆、削り屑、ライナーの汚染に注意してください。
硬い電線は送電力を導管のより下流まで伝達する傾向があるため、最終ガイドでの抵抗によってロールスリップや入口での突然の座屈が発生する可能性がある。腐食または汚れた電線は抵抗を増加させ、ライナー内に異物を堆積させる。
- 錆び、ひどい汚れ、著しいねじれ、またはスプール端の損傷があるワイヤーは使用しないでください。
- ロール付近およびライナー端部に金属粉が付着していないか確認してください。
- 鋼製ライナーがすべてのフィーダーや電線タイプに適しているとは限りません。
軟線は、押しつぶしや高い摩擦から保護してください。
アルミニウム線は変形しやすい。過剰な圧延圧力、鋭利な入口、不適切な圧延形状、または高摩擦ライナーによって、アルミニウム線が削れたり平らになったりすることがある。損傷した部分は、損傷のない線では正常に機能するガイドに挟み込まれる可能性がある。
- サプライヤーが指定する低摩擦ライナーとロールタイプを使用してください。
- 配管経路は緩やかな形状に保ち、不必要な長さを最小限に抑えてください。
- 合金の種類や直径を変更した後は、圧力を再設定してください。鋼材の設定をコピーしないでください。
公称直径だけで互換性を判断しないでください。ワイヤの合金、焼き戻し、表面コーティング、ロール形状、ライナー、最終ガイドについて機器サプライヤーと確認し、代表的な材料で組み合わせを検証してください。
原因を取り除け。カレンダー上のすべての部品を取り除く必要はない。
保守間隔は、電線の種類、使用サイクル、環境、配管の動き、および機器メーカーの指示によって異なります。保守スケジュールと併せて、目視による状態確認と再現性のある給電性能を考慮してください。
ガイド/ノズルを交換する
穴が詰まって承認された方法で修復できない場合、出口が楕円形または損傷している場合、部品が過熱した場合、ワイヤの位置が再現できなくなった場合、またはマーキングが必要な設定と一致しない場合は、交換してください。
ライナーまたはコンジットを交換する
ねじれたり、潰れたり、規定の洗浄レベルを超えて汚染されたり、内部が摩耗したり、サイズが間違っていたり、端部が損傷していたり、優しく配線しても抵抗が大きい場合は交換してください。
ロールまたはワイヤーを交換する
溝が鋭利、摩耗、または損傷しているロールは交換してください。錆びている、汚れている、鋳造不良、ねじれ、平らになっている、削れている、または損傷したスプールに関連するワイヤーは隔離してください。疑わしいワイヤーを新しいライナーに通さないでください。
トラブルシューティングをいつ止めるべきかを見極める。
すぐに停止してください
- レーザー光の放出を完全に無効化することはできない。
- インターロック、緊急停止装置、または保護ハウジングに損傷が見られる。
- フィーダーが予期せず作動したり、リセット後もアラームが再発したりする。
- 導管、コネクタ、またはヘッドに、熱、アーク放電、または電気的損傷が見られる。
- 配線が、取扱説明書で作業者が取り外すことを許可されていない部品に溶着してしまいました。
サービスに役立つ証拠を準備する
- 溶接機本体、溶接ヘッド、ワイヤフィーダーの型番およびシリアル番号情報。
- 充填材の合金の種類、直径、スプールのブランド、および可能であればロット番号。
- ロールのマーキング、ライナー/コンジット、ガイドチップ、およびワイヤーの損傷箇所の写真。
- レーザー照射を無効にした状態での送り出し/引き込み動作を示す短い動画です。
- アラーム、送り速度、作業時間、および故障が発生したサイクル内のポイントが表示されます。
- 配管をまっすぐにした場合、または承認された手順に従って最終ガイドを取り外した場合に、問題が変化するかどうか。
電線、送給装置、溶接ヘッドの詳細をお送りください。
Oceanplayerは、溶加材の直径、材質、ロールとライナーの設定、ワイヤ送給ノズル、アプリケーション写真、および溶接対象箇所をレビューします。その結果、一般的な圧力や送給速度の数値ではなく、より明確な部品リストと実用的な検証計画が作成されます。
関連する溶接リソース
溶接ワイヤ詰まりに関するよくある質問
溶接ワイヤーがノズルに詰まるのはなぜですか?
一般的な原因としては、ワイヤの損傷や錆、ワイヤガイドの不一致、ノズルの詰まりや摩耗、ドライブロール溝の誤り、ロール圧力の過大、スプールオーバーラン、コンジットのねじれ、ライナーの汚染、溶接ヘッドの位置ずれなどが挙げられます。まず、フィーダーが実際に有効になっていて、指令が出ていることを確認してください。
ペンチで詰まったワイヤーを引き抜いてもいいですか?
ロールが固定されている間、またはフィーダーやレーザーが作動している間は、自己流の手順で操作しないでください。メーカー指定の引き込み手順または手動取り外し手順に従ってください。強く引っ張ると、ライナー、ヘッドアタッチメント、またはガイドが損傷し、変形した部分が内部に残ってしまう可能性があります。
ワイヤーが停止したとき、駆動ローラーの圧力を上げるべきでしょうか?
下流側の経路を確認するまでは圧力をかけないでください。圧力をかけすぎると、柔らかいワイヤーが潰れたり、削り屑が発生したり、詰まりが解消されないまま鳥の巣状になったりする可能性があります。ロール、ライナー、導管、最終ガイドがすべて確認された後、メーカー指定の方法に従って圧力を設定してください。
ノズル穴を大きく開けることはできますか?
いいえ。穴が拡大したり、形状が不均一になったりすると、位置制御が難しくなり、ワイヤが擦れてしまう可能性があります。精密消耗品を改造するのではなく、ワイヤ径とシステムに適した指定部品とガイド/ノズルを交換してください。
ノズルやライナーが詰まっているかどうかは、どうすればわかりますか?
レーザー照射を無効にし、機械を承認されたサービス状態にした上で、ロール力を解放し、マニュアルに従ってセクションを隔離します。最終ガイドを取り外した後、ワイヤがライナーを通過する場合は、ガイドを点検します。ガイドがしっかりと固定されている場合は、コンジット、ライナー、およびコネクタを点検します。
ワイヤ送給はまっすぐな時は問題なくできるのに、溶接中に詰まってしまうのはなぜですか?
作業位置では、電線管がより強く曲がったりねじれたりしている可能性があります。また、電線管の動きによって、電線接続部が横方向に引っ張られることもあります。電線管の経路を変更して支え、作業範囲全体で電線がスムーズに送電されることを確認してください。
アルミ線はなぜ詰まりやすいのでしょうか?
アルミニウム充填材は柔らかいため、過剰なロール圧力、不適切なロール形状、粗い入口、または高いライナー摩擦によって、容易に平坦化、削り取られ、または座屈します。サプライヤー指定の低摩擦ライナーとアルミニウム対応の供給部品を使用してください。
ワイヤーフィーダーでの鳥の巣作りとは何ですか?
バードネスティングとは、駆動ローラー付近でワイヤーが絡まったり、ねじれたりする状態を指します。これは通常、ローラーが下流側の障害物に押し付けられ続けたか、ワイヤーが本来の入口経路を外れたことを意味します。損傷したワイヤーを取り除き、障害物の位置を確認してから、再度ワイヤーを通し直してください。
駆動ローラーが回転しない場合はどうすればよいでしょうか?
給紙機能の有効化、タッチスクリーン設定、給紙装置の電源、コネクタ、ステータス表示、および承認済みの給紙/引き込みコマンドを確認してください。コントロールと接続が正しくても給紙装置が作動しない場合は、停止してサービス担当者に連絡してください。
なぜ溶接ワイヤは出てくるのに、溶融池を外れてしまうのか?
ガイドの位置ずれ、導管によるアタッチメントの横方向への引っ張り、またはワイヤの角度や間隔のずれが考えられます。ワイヤをメーカー指定の溶接ノズル溝と溶接点に合わせてから、試験片で検証してください。
ノズルとライナーはどのくらいの頻度で交換すべきですか?
機器メーカーのメンテナンススケジュールに従い、状態に応じて点検を行ってください。詰まり、摩耗、損傷、規定の洗浄レベルを超える汚染、不適合、または安定した供給ができなくなった部品は交換してください。
詰まりを解消した後、テスト溶接が必要となるのはどのような場合ですか?
生産を再開する前に、必ず代表的な試験片で修理箇所を確認してください。スムーズなジョギングは機械的な動作のみを確認するものであり、テスト溶接は溶加材の配置と、レーザー、移動量、シールド、ワイヤ送給の設定の組み合わせを確認するものです。
このガイドで使用した情報源
部品名や手順はメーカーによって異なります。これらの資料は診断フレームワークを補完するものであり、最終的な決定権を持つのは、設置済みの機器の取扱説明書です。