

700W空冷レーザー溶接機 薄板およびフレキシブルなワークショップ作業向け
小規模な作業場、修理チーム、軽加工向けのコンパクトなハンドヘルド型ファイバーレーザー溶接システム。主に薄くてアクセスしやすい金属部品を溶接する場合や、余剰電力よりも機動性が重要な場合は、700Wモデルから始めてください。
- 外部水冷装置不要の統合型空冷システム
- 材料と設定により、計画範囲は約0.3~2.0mmです。
- 最終構成前のサンプル溶接
最終的な性能は、合金の種類、厚さ、接合部、隙間、位置、シールドガス、ワイヤの使用、合格基準、および提示された機械構成によって異なります。
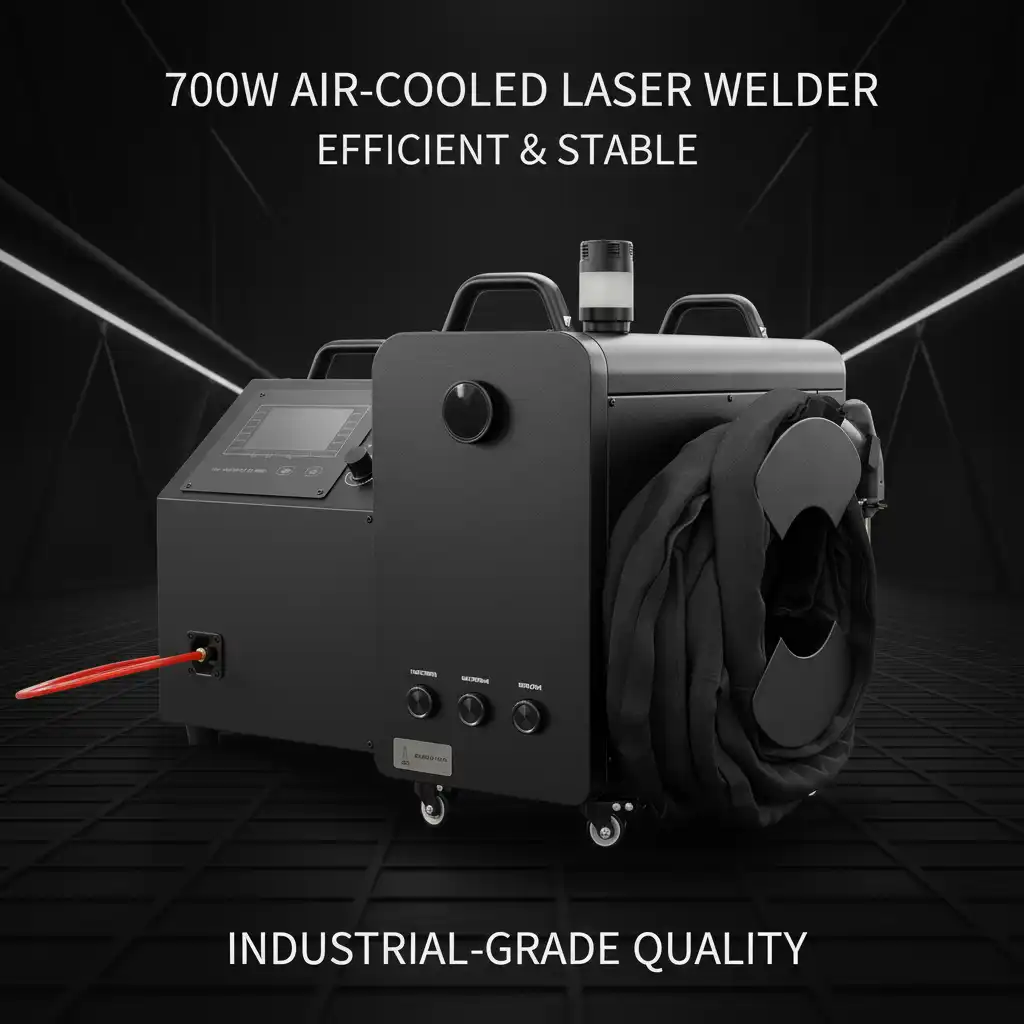
700Wを選択する場合 薄板加工における制御性と携帯性が最優先事項です。
最適な700W溶接機の購入者は、再現性の高いクリーンな部品、安定した接合部、そして適度な作業負荷を持つ顧客です。溶接機は、出力や購入価格の安さだけでなく、実績のある溶接技術に基づいて選定されるべきです。
- 薄いステンレス鋼、軟鋼、または亜鉛メッキ鋼板
- キャビネット、キッチン用品、看板、照明器具のフレーム
- 小規模な作業場と柔軟な修理ステーション
- 熱や仕上げ作業を減らすことで時間を節約できる仕事
厚みのある部分または頻繁にアルミニウム
最も難易度の高い通常の作業において、より深い切削深さ、より速い移動速度、またはより広い加工範囲が必要な場合は、同じサンプルを使用して1200Wと1500Wを比較してください。
制御されていないギャップは依然として修正が必要です
安定した切断、曲げ加工、クランプ、接合部の位置、そして充填方法の選択が重要です。出力ワット数を上げても、接合部のばらつきがなくなるわけではありません。
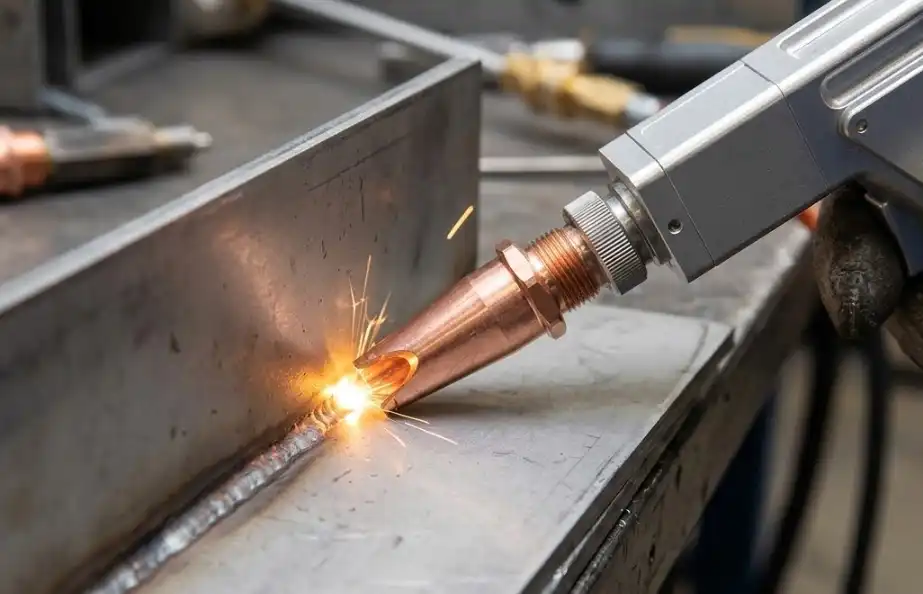
外部チラーを取り外します。 プロセス規律。
一体型の空冷システムを採用することで、機械の設置面積と日々の給水システムのメンテナンス作業を削減できます。作業場所の切り替え時にも設置しやすいという利点がありますが、公称周囲温度と許容照射負荷は、実際の作業現場の状況と一致させる必要があります。
700Wの空冷式溶接機 実用的に理にかなっている
これらを初期アプリケーションファミリーとして使用してください。最終的な決定は、材料、接合部、隙間、必要な貫通深さ、仕上げ、および許容される出力に基づいて行われます。
キッチン用品とステンレス製品
棚、薄型キャビネット、シンク部品、そして継ぎ目が目立たないステンレス部品。
確認事項:表面仕上げと変色電気ボックスおよび筐体
薄型ハウジング、カバー、ブラケット、および繰り返し接合可能な折り畳みシートアセンブリ。
チェック:コーナーのフィット感と歪み看板とディスプレイフレーム
照明器具のフレーム、広告構造物、および継ぎ目の外観が納品に影響する装飾工事。
確認事項:化粧品の受入基準ドア、窓、照明器具
アクセスしやすい直線継手、重ね継手、および隅継手を備えた、厳選された鋼製または亜鉛メッキ製の部品。
確認事項:塗装時の煙と目地へのアクセス修理およびメンテナンス部品
既知の薄い金属材料、および安全なレーザー作業エリアに持ち込むことができる制御された修理。
確認事項:合金、コーティング、反射経路小ロットの板材加工
繰り返し使用される部品では、接合時間の短縮と研削工程の削減によって、合格部品のコストを削減できる。
確認事項:移動速度ではなく、作業全体の所要時間0.3~2.0 mm を 試用範囲―普遍的な制限ではない
既存の700W製品の方向性は薄板溶接を中心としています。実際の性能は、材料グレード、接合部の設計、ギャップ、ワイヤ、ビーム設定、位置、シールドガス、および要求される溶接性能によって変化します。
| 材料 | 初期計画範囲 | 共通作業 | 何を証明すべきか |
|---|---|---|---|
| ステンレス鋼 | 約0.3~2.0mm | キッチン用品、キャビネット、棚、装飾シート | 浸透性、色、歪み、仕上げ |
| 炭素鋼 | 約0.5~2.0mm | 軽量フレーム、ブラケット、パネル、筐体 | 融合、接合部の隙間、ビードの形状と強度 |
| 亜鉛メッキシート | 約0.5~1.5mm | ドア、換気部品、照明器具 | コーティングの挙動、多孔性、ヒューム、腐食修復 |
| アルミ | 薄いシート、ケースバイケース | 厳選された軽量部品と管理された修理 | 合金、反射率、多孔性、充填材、およびプロセス安定性 |
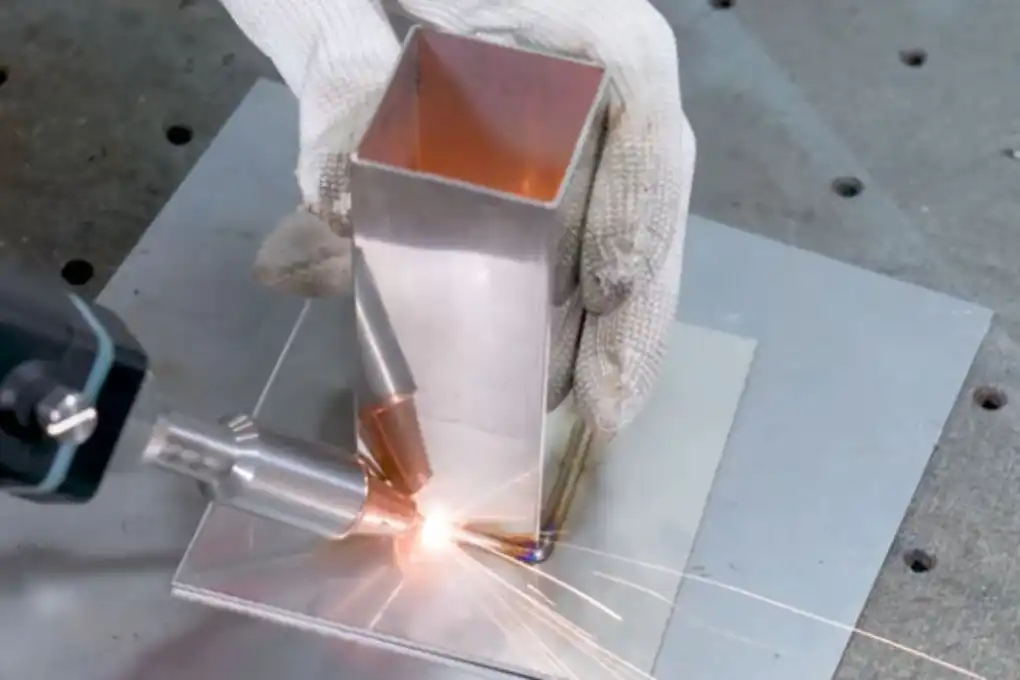
継ぎ目全体を承認してください。明るい継ぎ目だけではなく。
見た目がきれいな溶接でも、溶け込み不足、気孔の隠蔽、あるいは実際の使用要件を満たさない場合があります。デモンストレーションの前に受け入れ基準を明確に定義し、サンプルが購入の疑問に答えるようにしてください。
仕様書を 見積もりチェックリスト
最終見積書には、正確な供給元、冷却定格、溶接ヘッド、ケーブル、配線構成、電源、付属品、安全制御、およびサービス範囲を明記する必要があります。以下の数値は、現在の製品ページ作成時の基準値です。
| モデルの方向性 | OP-AW700 コンパクト型ハンディ空冷式レーザー溶接機 |
| レーザー出力 | 700Wファイバーレーザー溶接システム |
| 冷却方法 | 一体型空冷システム。外部水冷式チラーキャビネットは不要。 |
| 操作 | アクセスしやすい継ぎ目や軽作業用の手持ち式溶接機 |
| 計画厚さ | 材料、接合部、およびプロセスによって異なりますが、一般的には約0.3~2.0mmです。 |
| 材料方向 | ステンレス鋼、炭素鋼、亜鉛メッキ鋼板、および厳選された薄型アルミニウム製品 |
| ワイヤ送給 | 制御ギャップ、ビード量、冶金特性に応じてオプションで選択可能 |
| サポート | サンプルテスト、構成レビュー、エクスポート準備、オンラインガイダンス |
システムを構成する 承認された生産
溶接機は工程の一部に過ぎません。安定した治具、適切な溶加材、シールド、排気、そして安全管理によって、試作品の結果を再現可能な作業へと変えることができます。
備品設置と内装工事
縫い目の位置、隙間、部品の向きを、検証済みのプロセスウィンドウ内に維持してください。
必要に応じてワイヤフィーダーを使用する
充填材は、特定の隙間、ビード、または冶金的なニーズを満たすために使用するものであり、管理されていない部品の代替品として使用すべきではありません。
遮蔽と抽出
材料、コーティング、溶接品質の目標値付近で、ガスおよび発生源の捕捉を選択します。
レーザー制御作業エリア
障壁、アクセス制御、インターロック、ビーム管理、個人用保護具(PPE)、および防火対策を計画する。
最低電力の製品を購入してください 受入出力ターゲット
生産量を増やすことで処理時間枠を拡大することはできるが、その価値は、シフトあたりの合格部品数を向上させたり、実際の作業における余分な作業を回避したりする場合に限られる。
制御された光での作業はここから始めましょう
生産される混合物が薄く、入手しやすく、適度な量であり、サンプルが既に溶接要件を満たしている場合に最適です。
- 小規模な作業場スペース
- 厳選された修理および軽微な製作
- この比較対象の中で最も消費電力の低いオプション
通常のシート作業のためのより広いヘッドルーム
繰り返し発生する部品が700Wの結果の限界に達したとき、アルミニウムが頻繁に使用されるとき、またはスループットのニーズが増加したときを比較します。
- 空冷を維持しながら出力を向上
- より広範な材料および厚さの試験
- 次の比較ステップが役立ちます
作業負荷の証拠から選択してください
より要求される厚み、速度、または日産量に対応できるかどうかを評価してください。冷却、現場の電力、およびプロセス品質を正確な構成で確認してください。
- より実用的なパワーヘッドルーム
- 現場および安全計画の重要性の向上
- 最も難しい通常の部分を試してください
700Wプロセスを実証する 機械が出荷される前に
代表的なサンプルテストでは、困難な通常条件を含め、主要な設定を記録し、生産用に計画されているものと同じ受入ロジックを使用する必要があります。
仕事を共有する
材質、厚み、接合部、隙間、位置、写真、図面。
受容を定義する
浸透性、外観、歪み、強度、および検査の必要性。
境界条件の試行を実行する
通常および困難なギャップ、部品、生産条件をテストします。
出力を比較する
許容サイクルタイム、仕上げ、再加工、および作業員の取り扱いを測定します。
見積もりをロックする
電源、ヘッド、配線、ガス、安全、電気、およびサポート範囲を確認してください。
納入前にクラス4の規制を計画する。
開放型ビームのハンドヘルドファイバーレーザーは、深刻な直接放射線および反射放射線の危険性、火災リスク、溶接ヒュームを発生させる可能性があります。小型の機械であっても、管理されていない開放型の作業場での使用は許可されません。
OSHAのレーザー危険性に関する情報を確認してください。アクセスを制限する
バリケード、標識、入退室管理システムを備えた、検証済みの囲い地またはレーザー制御区域を使用してください。
反射を制御する
各部品、治具、作業位置について、直接光、拡散光、鏡面反射光の経路を評価します。
波長を合わせる
適切なレーザー安全プログラムを実施し、適切な定格の保護メガネ、ヘルメット、および保護服を着用してください。
発生源での捕捉
金属やコーティングによる危険性を点検し、適切な避難経路を確保し、防火対策を維持する。
溶接システム全体を比較する 見積もりを依頼する前に
これらのOceanPlayer Laserの最新ページでは、冷却方式、ワイヤ送給方式、幅広い電源オプション、プロセスの基本、および所有コストを比較検討できます。
空冷式レーザー溶接機
作業負荷と作業場への適合性に基づいて、コンパクトな空冷式システムを比較検討してください。
空冷システムについて詳しくはこちら → システム概要ハンドヘルドレーザー溶接機
手動溶接システム、その用途、および購入要因について検討する。
携帯型溶接機を探す → ギャップとビードの制御ワイヤフィーダー付きレーザー溶接機
充填材ワイヤが特定の接合要件を満たす場合を理解する。
ワイヤ送給を比較する → 電力の比較1000W / 1500W / 2000W
高出力ハンドヘルドレーザー溶接の手順を比較してください。
パワークラスを比較する → バイヤー教育レーザー溶接ガイド
接合部、材料、ガス、配線、冷却、および検証について確認する。
溶接ガイドを読む → 予算計画携帯型溶接機の価格
機械の価格だけでなく、設置、安全性、そして許容される出力についても考慮する必要があります。
プランの所有コスト → プロジェクト証明ケーススタディ
応募書類と実際のプロジェクト実績を審査します。
プロジェクト事例を見る → エンジニアリングサポート営業担当者へ連絡
見積もりをご希望の場合は、材料、接合部、作業量、および配送先をお知らせください。
プロジェクトについて話し合う →購入者が選ぶ前に尋ねる質問 700W空冷式溶接機
700W空冷式レーザー溶接機は何に使用されますか?
700Wのレーザー溶接機は、どのくらいの厚さの材料に対応できますか?
700Wの空冷式溶接機には水冷装置が必要ですか?
小規模な修理工場にとって、700Wは十分な電力でしょうか?
700Wではなく1200Wを選ぶべきなのはどんな時ですか?
700Wレーザー溶接機には溶加材が必要ですか?
溶接ビードがきれいであれば、溶接が丈夫であることを証明できるだろうか?
OceanPlayer Laserは、注文前に部品のテストを行うことができますか?
接合部を送付する。溶接状態を確認する。その後、機械を設定する。
OceanPlayer Laserに、合金の種類、厚さ、ギャップ、位置、許容溶接要件、および日産量をお知らせください。700Wで十分か、それとも次の出力クラスのほうがより良い投資となるかを判断するお手伝いをいたします。