オーシャンプレイヤー

オーシャンプレイヤー 産業用レーザー機器|洗浄、溶接、マーキング、自動化 サンプルテスト | グローバル配送
主要システム
Best Seller オーシャンプレイヤー 500W パルスレーザー洗浄機
注目モデル
500Wパルスレーザークリーナー

制御された表面衝撃で、より高速なパルス洗浄を実現。

500Wパルス微調整Best Seller
用途
用途事例
ケーススタディ
資料
アルミニウムレーザー溶接

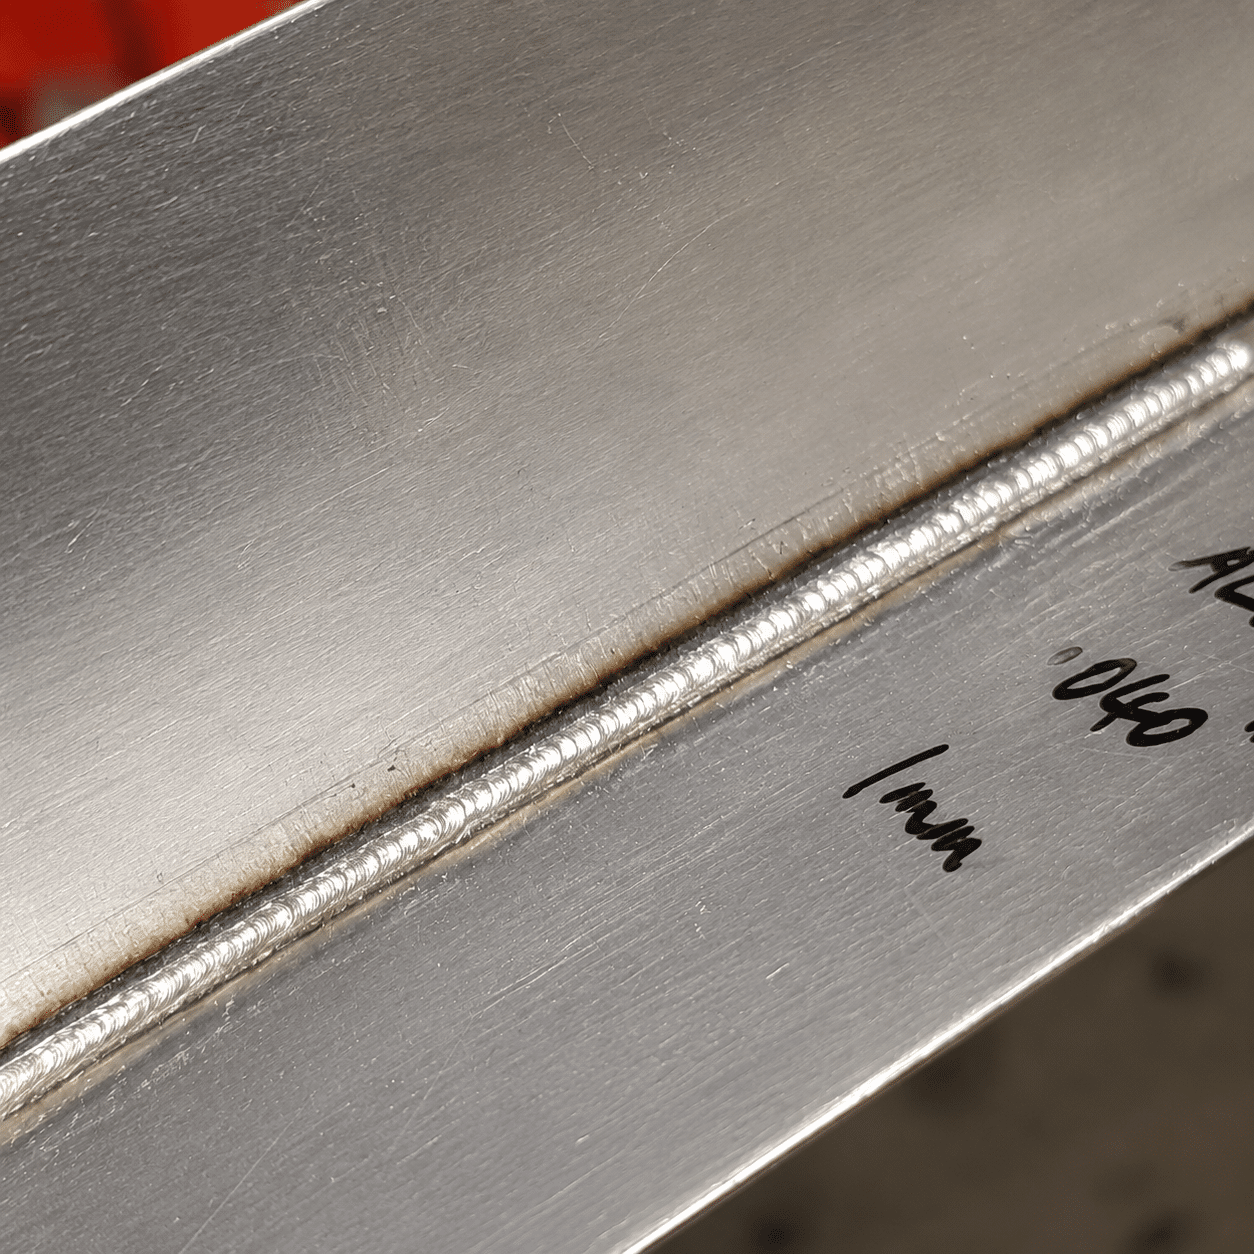
アルミニウムレーザー溶接 縫い目がきれいで、歪みが少なく、製造時間が短縮されます。

Oceanplayerのアルミニウムレーザー溶接ソリューションは、アルミニウム板、形材、箱、フレーム、キャビネット、バッテリーケース、軽金属部品などを、制御された熱入力と効率的な生産速度で溶接するのに役立ちます。合金の種類、厚さ、接合ギャップ、溶け込み深さ、生産量に応じて、ハンドヘルド式、水冷式、ワイヤフィーダー式、または自動式のレーザー溶接機を選択できます。
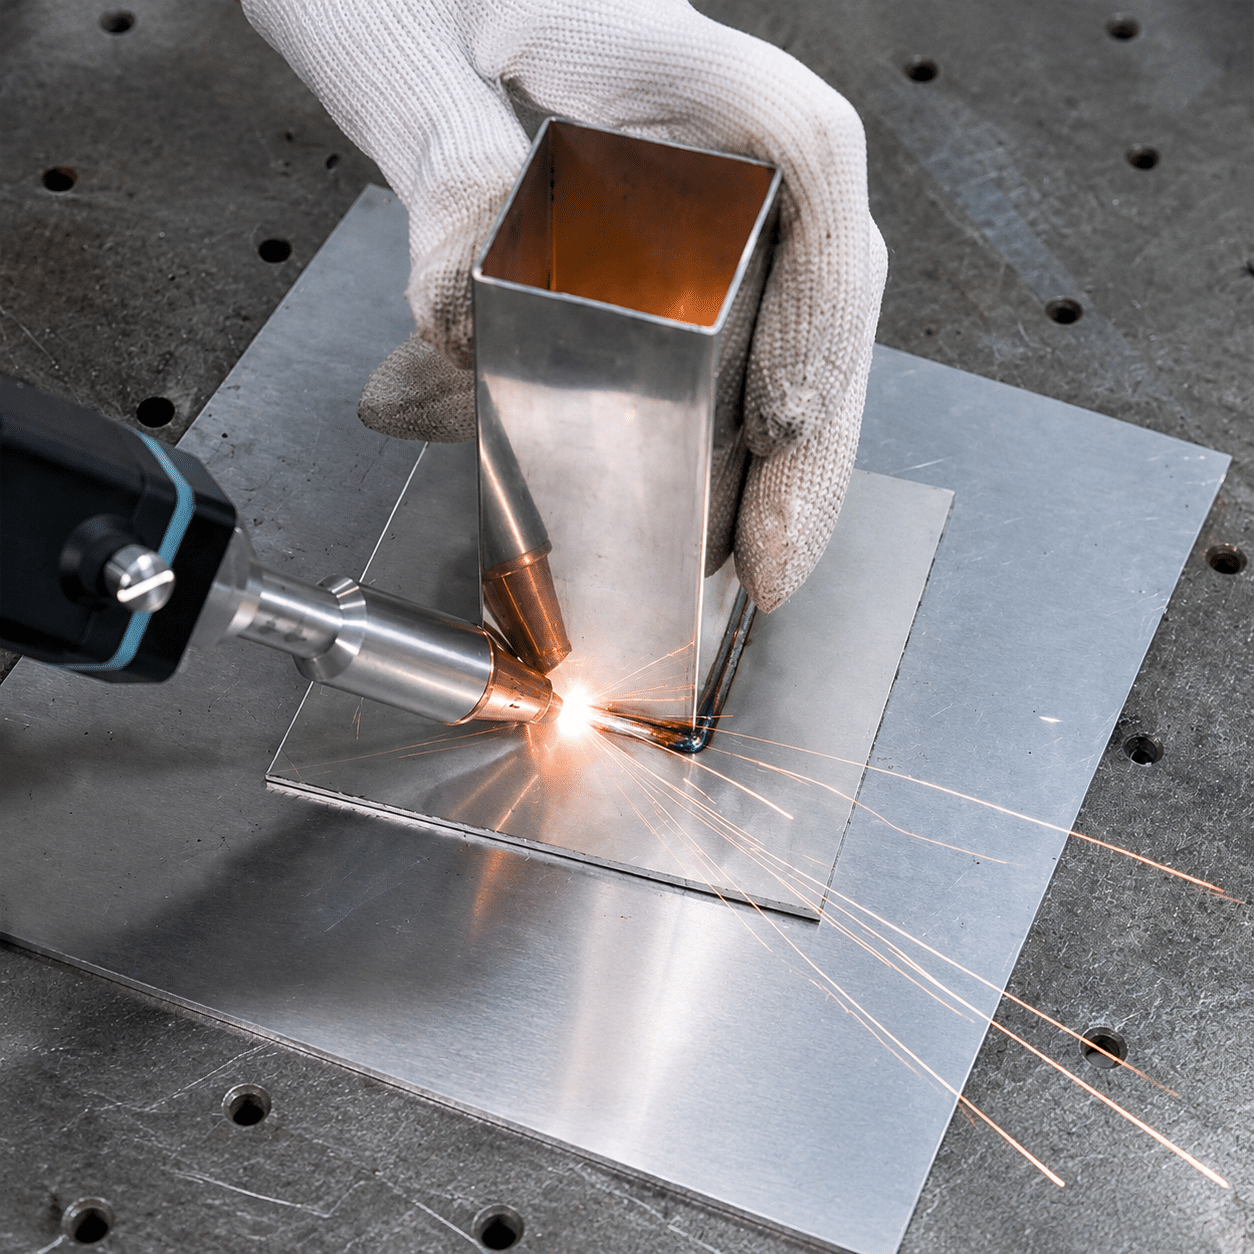
  • アルミニウム板と形材の溶接
  • 隙間を埋めるためのワイヤフィーダーオプション
  • 溶接試験サンプルあり
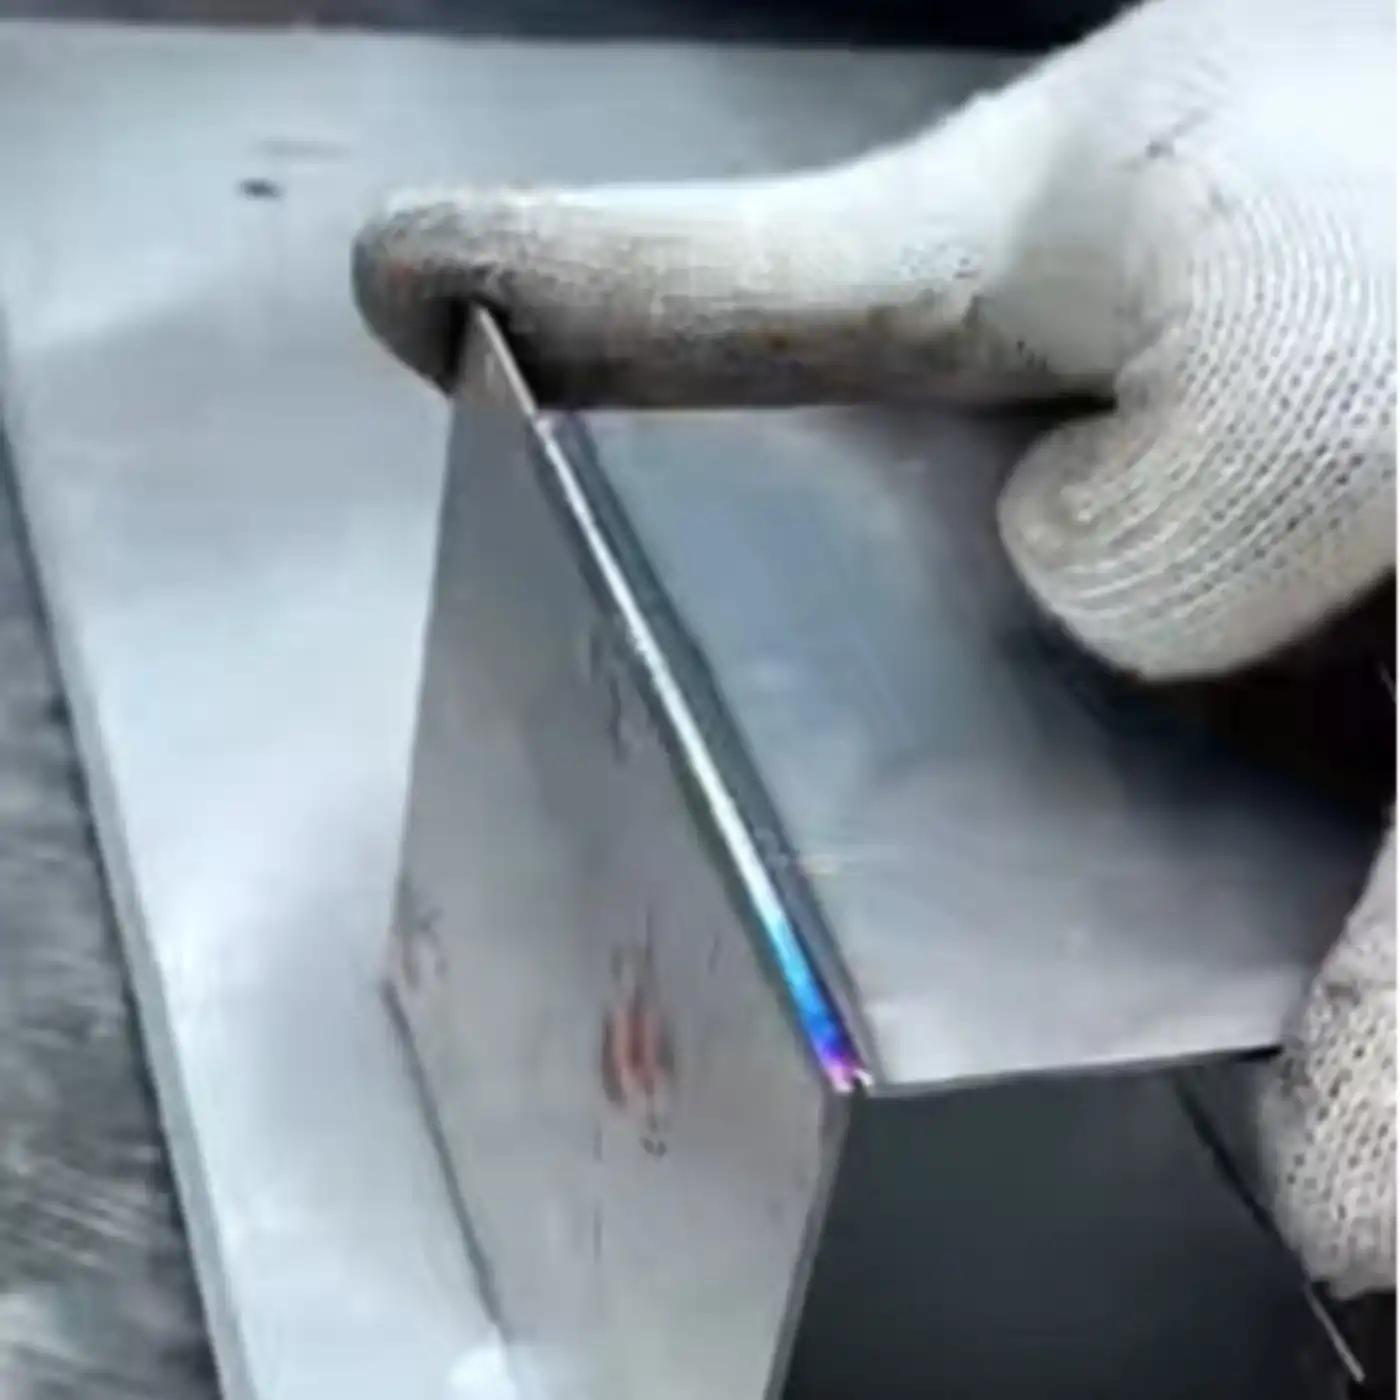
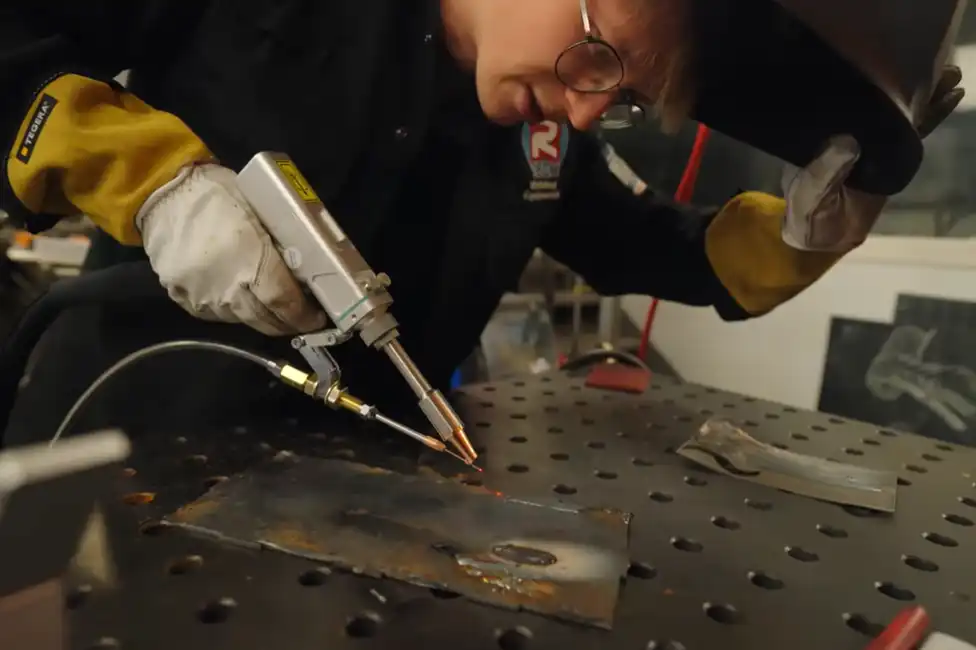
アルミニウムレーザー溶接機によるアルミニウム板および形材の溶接
制御されたアルミニウム溶接軽量金属部品、プロファイル、および製造継ぎ目向けに設計されています。
Alシートとプロファイル
ワイヤーギャップを埋める
ホイール試乗サンプル証明
より優れた熱制御薄いアルミニウム部品の歪みを軽減する
よりきれいな縫い目目に見えるアルミニウム製品の外観を改善する
ワイヤフィーダーサポート隙間を埋め、縫い目の輪郭を改善するのに役立ちます
プロセスガイダンス合金に合わせて、出力、ガス、ワイヤー、パラメーターを調整してください。
お客様の懸念

アルミニウム溶接の問題 適切なレーザー加工が必要

アルミニウムはレーザーエネルギーをより多く反射し、熱伝導率が高く、表面に酸化物を形成しやすい。良好な溶接結果を得るには、合金の種類、表面状態、接合部の精度、シールドガス、ワイヤ送給、溶接条件などを考慮する必要がある。

高い反射率と高速な熱伝達

アルミニウムの溶接では、安定した溶融池を維持するために、レーザーの安定した結合、正確な焦点合わせ、および適切な出力設定が必要です。

酸化膜と表面汚染

溶接前に油分、酸化物、コーティングの残留物を除去することで、気孔率、不安定性、溶接部の強度低下を軽減できます。

隙間、毛穴、縫い目の見え方

ワイヤ送給、シールドガス、適切な嵌合は、アルミニウム製品の継ぎ目充填を改善し、再加工を減らすのに役立ちます。

適用範囲

アルミニウムのレーザー溶接に最適な場所

レーザー溶接は、歪みが少なく、外観がきれいで、時間のかかる手動溶接よりも効率的な生産が求められるアルミニウム部品に適しています。

  • アルミニウム製のキャビネット、筐体、シャーシ、カバー、および板金製ハウジング。
  • アルミニウム製のドア、窓、枠、プロファイル、手すり、装飾構造物。
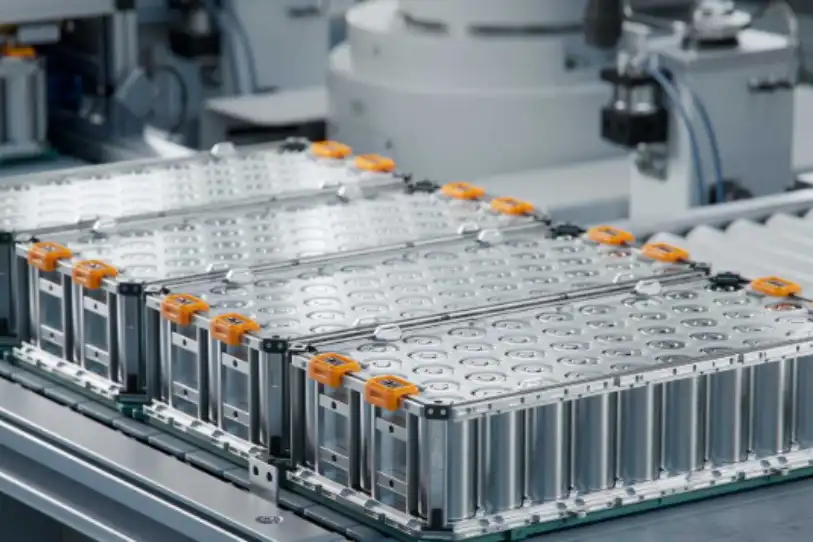
  • バッテリーボックス、軽自動車部品、機械カバー、輸送部品。
  • 継ぎ目が見えるアルミニウム製のタンク、トレイ、箱、および非加圧容器。
  • 柔軟な手持ち溶接が必要とされる修理、試作、および特注製作。
アルミニウムのレーザー溶接用途:プロファイル、キャビネット、バッテリーボックス、板金
アルミニウム加工要因

アルミニウムのレーザー溶接の品質を決定づける要因は何ですか?

アルミニウム溶接は、多くの鋼材溶接よりもデリケートです。気孔、溶け込み不足、溶け落ち、そして表面的な再加工を避けるためにも、これらの詳細を早めに確認してください。

表面

溶接前に酸化物と油分を取り除いてください。

酸化アルミニウム、油、水分は、気孔や溶接部の不安定性を引き起こす可能性があります。試験前に表面処理を行うことが重要です。

  • 油と埃を取り除く
  • 酸化層を制御する
  • 溶接前に部品を乾燥させてください。
フィットアップ

隙間とエッジの位置合わせを管理する

正確な位置合わせは、滑らかな縫い目を実現します。ワイヤー送りは、小さな隙間や端のばらつきが起こりやすい場合に有効です。

  • ギャップサイズを確認してください
  • 固定具サポートを使用する
  • 充填用のワイヤフィーダーを追加する
厚さガイド

レーザー出力を選択する アルミニウムの厚さと継ぎ目の要件

最終的な設定は、アルミニウムのグレード、厚さ、接合部の種類、ギャップ、ワイヤ送給方式、シールドガス、および必要な浸透深さによって異なります。

アルミニウムの厚さ一般的なセットアップベストセラー確認すべきこと
0.8-1.5mm制御パラメータ付き1000W~1500W薄型アルミカバー、ボックス、シート部品焼き付き、歪み、および固定具の安定性
1.5-3.0mm1500W~2000Wのハンドヘルドレーザー溶接機キャビネット、プロファイル、フレーム、および一般的な加工浸透性、遮蔽ガス、およびシームの外観
3.0-5.0mm適切なジョイント設計により2000W~3000W厚みのあるアルミニウム構造物および機械部品関節の準備、速度と温度の制御
小さな関節の隙間ワイヤフィーダー付きレーザー溶接機プロファイル、ボックス、およびフィット感のばらつきを伴う目に見える縫い目ワイヤの種類、送り速度、継ぎ目の形状
繰り返し生産される縫い目治具またはロボットによるレーザー溶接バッテリーハウジング、フレーム、バッチ部品経路の再現性、安全性、および排煙
溶接結果ギャラリー

アルミニウムレーザー溶接の結果を確認する 一般的な製品タイプ

アルミニウム板、形材、コーナー継ぎ目、バッテリーボックス、フレーム、ワイヤ送給継ぎ目などの溶接サンプルを比較してください。

機械構成

レーザー溶接の設定を合わせてください お客様のアルミニウム生産ニーズ

アルミニウム溶接は、安定した電力、良好なシールド、適切なワイヤ送給、および慎重なパラメータ制御によって、一般的に良好な結果が得られます。

ハンドヘルドレーザー溶接機

アルミ板金、形材、箱、フレーム、特注修理など、幅広い用途に対応できる柔軟な選択肢です。

水冷式レーザー溶接機

長時間の連続運転、高出力、厚板アルミニウムの溶接作業に推奨されます。

ワイヤフィーダーオプション

フィラーワイヤーは隙間を埋め、継ぎ目の形状を改善し、より強固な接合部を支えることができるため、アルミニウムの接合によく用いられる。

フィクスチャサポート

治具は、生産溶接中のアルミニウムの動き、ギャップサイズ、および溶接部の再現性を制御するのに役立ちます。

表面処理

溶接前に油分、酸化物、コーティング残留物を除去することで、気孔率を低減し、溶接の安定性を向上させることができます。

安全と抽出

レーザー溶接には、保護メガネ、遮蔽板、管理された作業区域、適切な排煙装置が必要です。

レーザー溶接 vs TIG/MIG溶接

アルミニウム加工業者が比較する理由 TIG溶接とMIG溶接によるレーザー溶接

レーザー溶接は、アルミニウム製品において、従来の手動溶接よりも、よりきれいな継ぎ目、より速い溶接速度、そしてより少ない歪みが求められる場合に、しばしば検討される。

方法以下のためにベスト主な懸念事項レーザーが役立つ場合
レーザー溶接アルミニウム板、形材、目に見える継ぎ目、およびバッチ部品適切な合金、表面処理、ガス、およびパラメータが必要ですより速いスピード、より狭い継ぎ目、より低い歪み
TIG溶接高度な技術を要する手作業によるアルミニウム溶接と少量生産速度が遅く、オペレーターのスキル要求度が高いレーザーは繰り返し縫いの効率を向上させることができる
MIG溶接より厚いアルミニウムの加工と充填材の堆積熱量を増やし、縫い目を広くし、仕上げ作業を増やしましょう。ワイヤー送り式レーザーは、縫い目の制御を向上させることができる。
機械的固定連続溶接を必要としないアセンブリ追加部品、穴、およびシールに関する制限レーザーは必要に応じて密閉された連続接合部を形成できる
選ぶ前に

選択する前にこれらの詳細を確認してください アルミレーザー溶接機

ワークピースに関する明確な情報は、適切なレーザー出力、冷却システム、ワイヤフィーダー、治具、ガス、およびサンプル溶接パラメータを推奨するのに役立ちます。

アルミニウムのグレードと厚さ

合金の種類、板厚または形材の厚さ、および部品がコーティングまたは陽極酸化処理されているかどうかをお知らせください。

ジョイント設計とフィットアップ

突き合わせ継ぎ目、重ね継ぎ目、隅継ぎ目、管材、形材には、それぞれ異なる経路制御と隙間管理が必要です。

強さと外見の目標

目に見える製品の場合、より滑らかな継ぎ目、より少ない変色、そして溶接後の仕上げ工程の少なさが求められる場合がある。

ワイヤ送給要件

小さな隙間、厚い継ぎ目、および一部の合金には、適切なアルミニウム溶加材が必要になる場合があります。

生産量

日々の作業量によって、手持ち式溶接、水冷式溶接、治具補助式溶接、ロボット溶接のどれがより適しているかが決まります。

表面処理

サンプル試験および生産溶接の前に、油分、酸化物、水分、およびコーティング残留物を適切に管理する必要があります。

サンプル溶接試験

アルミニウムのサンプルをお送りいただければ、実用的な溶接方法をご提案いたします。

アルミニウムのグレード、厚さ、接合タイプ、ギャップサイズ、目標浸透深さ、外観要件、生産速度をお知らせください。Oceanplayerは、レーザー出力、冷却方式、ワイヤフィーダーのオプション、溶接サンプルパラメータをご提案いたします。

01

ワークピースの詳細を共有する

合金の種類、厚さ、接合部の種類、写真、および目標とする溶接結果をお送りください。

02

試験溶接パラメータ

出力、速度、焦点、シールドガス、ワイヤ送給、および溶接部の品質を確認してください。

03

構成を選択

手持ち式、水冷式、ワイヤ送給式、または自動式のアルミニウム溶接装置を選択してください。

FAQ

アルミニウムレーザー溶接に関するよくある質問

アルミニウムはレーザー溶接機で溶接できますか?
はい。適切なレーザー出力、シールドガス、表面処理、接合部の精度、およびパラメータを使用すれば、アルミニウムのレーザー溶接は可能です。アルミニウム合金の種類によって挙動が異なるため、サンプルテストをお勧めします。
アルミニウムのレーザー溶接は、ステンレス鋼のレーザー溶接よりも難しいですか?
アルミニウムはレーザーエネルギーをより多く反射し、熱伝導率が高く、表面に酸化物を形成するため、一般的にレーザー加工においてより敏感です。安定した結果を得るためには、適切なプロセス設定が重要です。
アルミニウムのレーザー溶接にはワイヤフィーダーが必要ですか?
ワイヤフィーダーは、隙間のあるアルミニウム部品、厚みのある継ぎ目、または外観上の充填が必要な部品の溶接にしばしば有効です。用途によっては、密着した接合部や薄い部品は溶加ワイヤを使用せずに溶接できます。
アルミニウムのレーザー溶接における気孔率を低減するにはどうすればよいですか?
表面を清掃し、酸化物や油分を制御し、適切なシールドガスを使用し、ワークピースを乾燥状態に保ち、合金と接合部の設計に適したパラメータをテストします。
アルミニウム溶接に最適なレーザー溶接機はどれですか?
軽作業や柔軟な作業には、ハンドヘルド式レーザー溶接が適しています。長時間の溶接や厚いアルミニウムの溶接には、水冷式システムやワイヤフィーダーのオプションが推奨されることがよくあります。繰り返し溶接を行う生産工程では、治具やロボット溶接が有効な場合があります。