オーシャンプレイヤー

オーシャンプレイヤー 産業用レーザー機器|洗浄、溶接、マーキング、自動化 サンプルテスト | 無料エンジニアリングツール | 世界各国への配送
主要システム
Best Seller オーシャンプレイヤー 500W パルスレーザー洗浄機
注目モデル
500Wパルスレーザークリーナー

制御された表面衝撃で、より高速なパルス洗浄を実現。

500Wパルス微調整Best Seller
エンジニアリングツール
用途
用途事例
会社
資料
バッテリーレーザー溶接

バッテリーレーザー溶接 タブ、バスバー、ハウジング、およびパックアセンブリ。

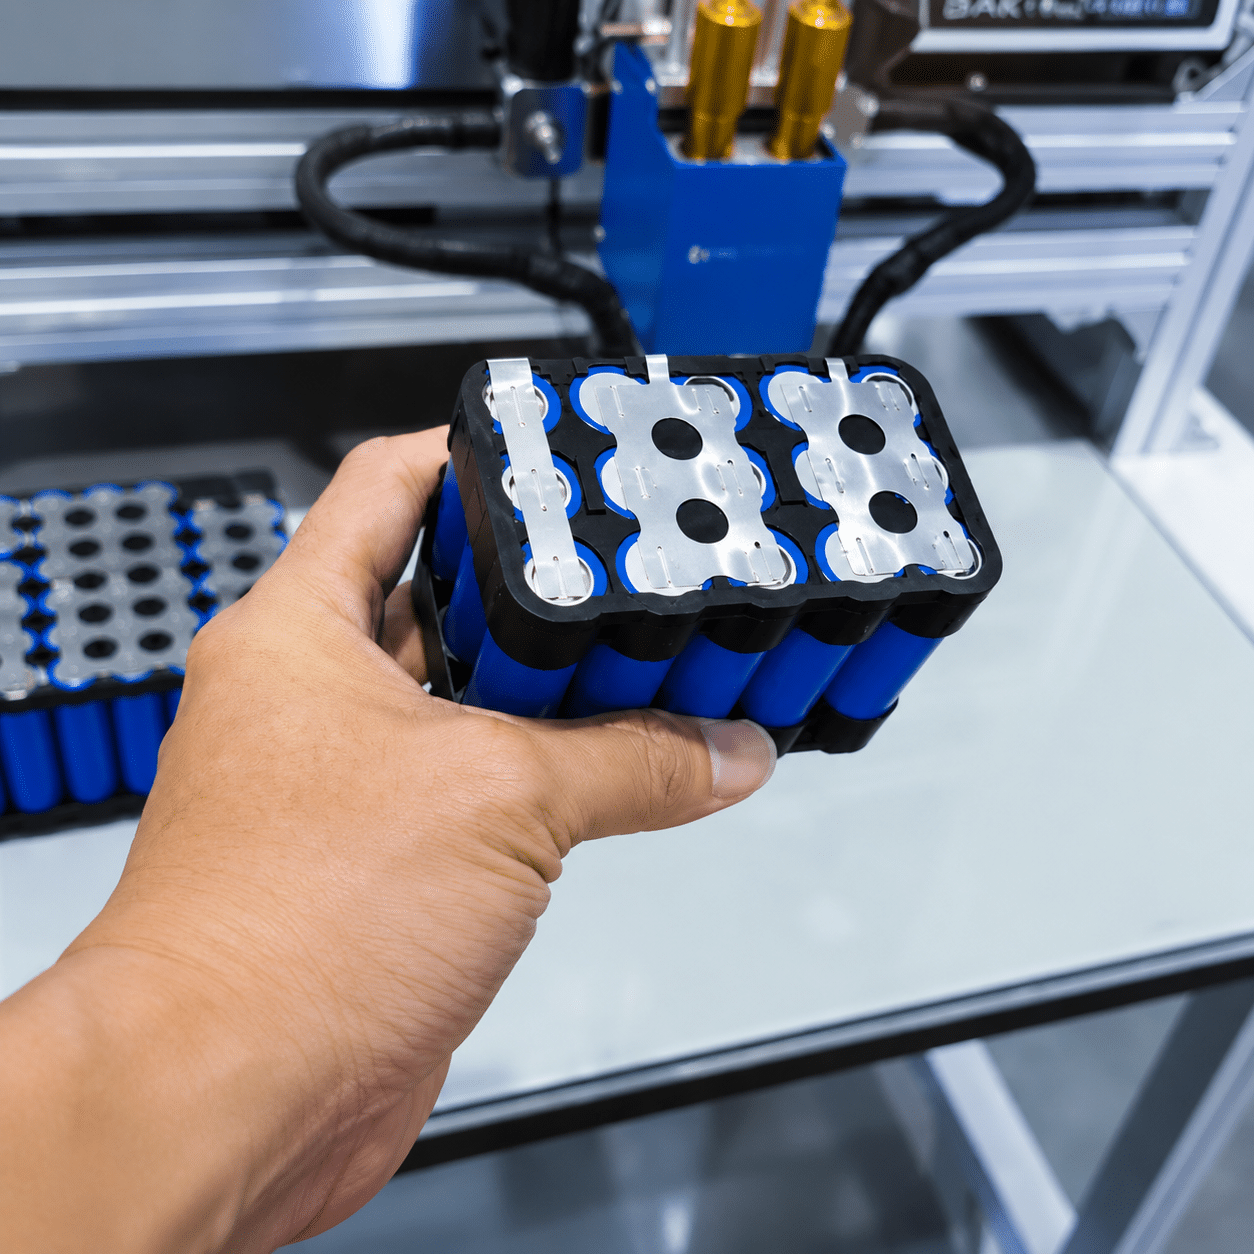
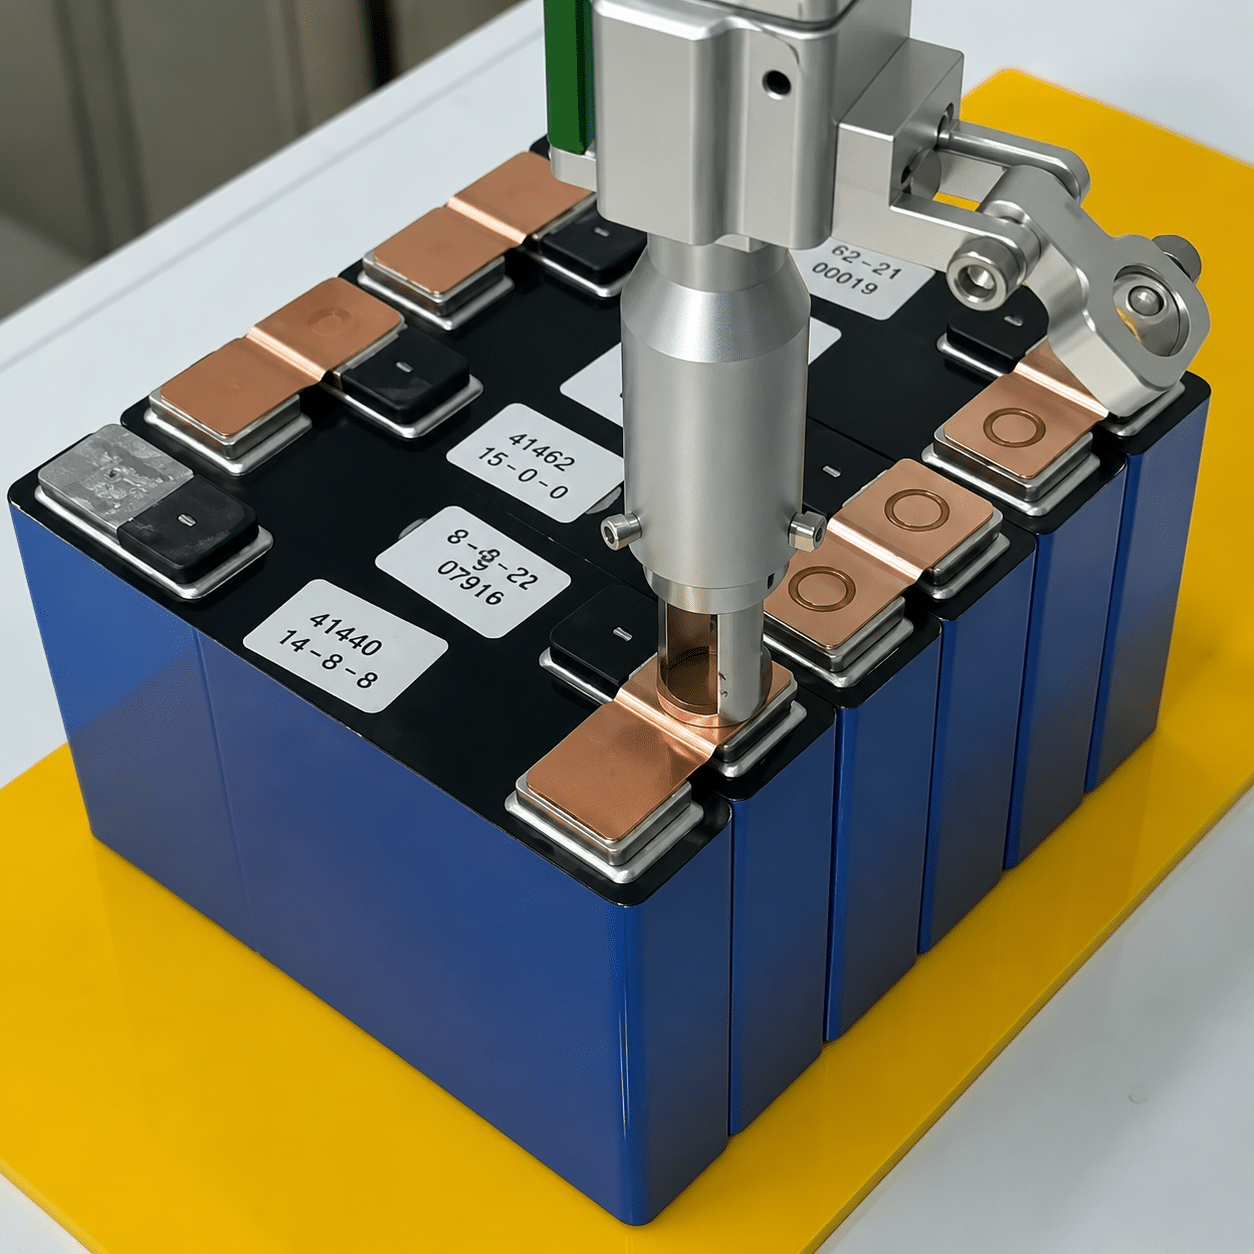
Oceanplayerのバッテリー用レーザー溶接ソリューションは、制御された熱入力、再現性の高い溶接部、そして生産準備が整った自動化オプションにより、バッテリータブ、バスバー、セルコネクタ、アルミハウジング、バッテリートレイ、パックアセンブリの溶接を支援します。材料の組み合わせ、接合部の設計、溶接強度、熱感受性、生産量に応じて、ハンドヘルド式、治具補助式、またはロボット式レーザー溶接を選択できます。
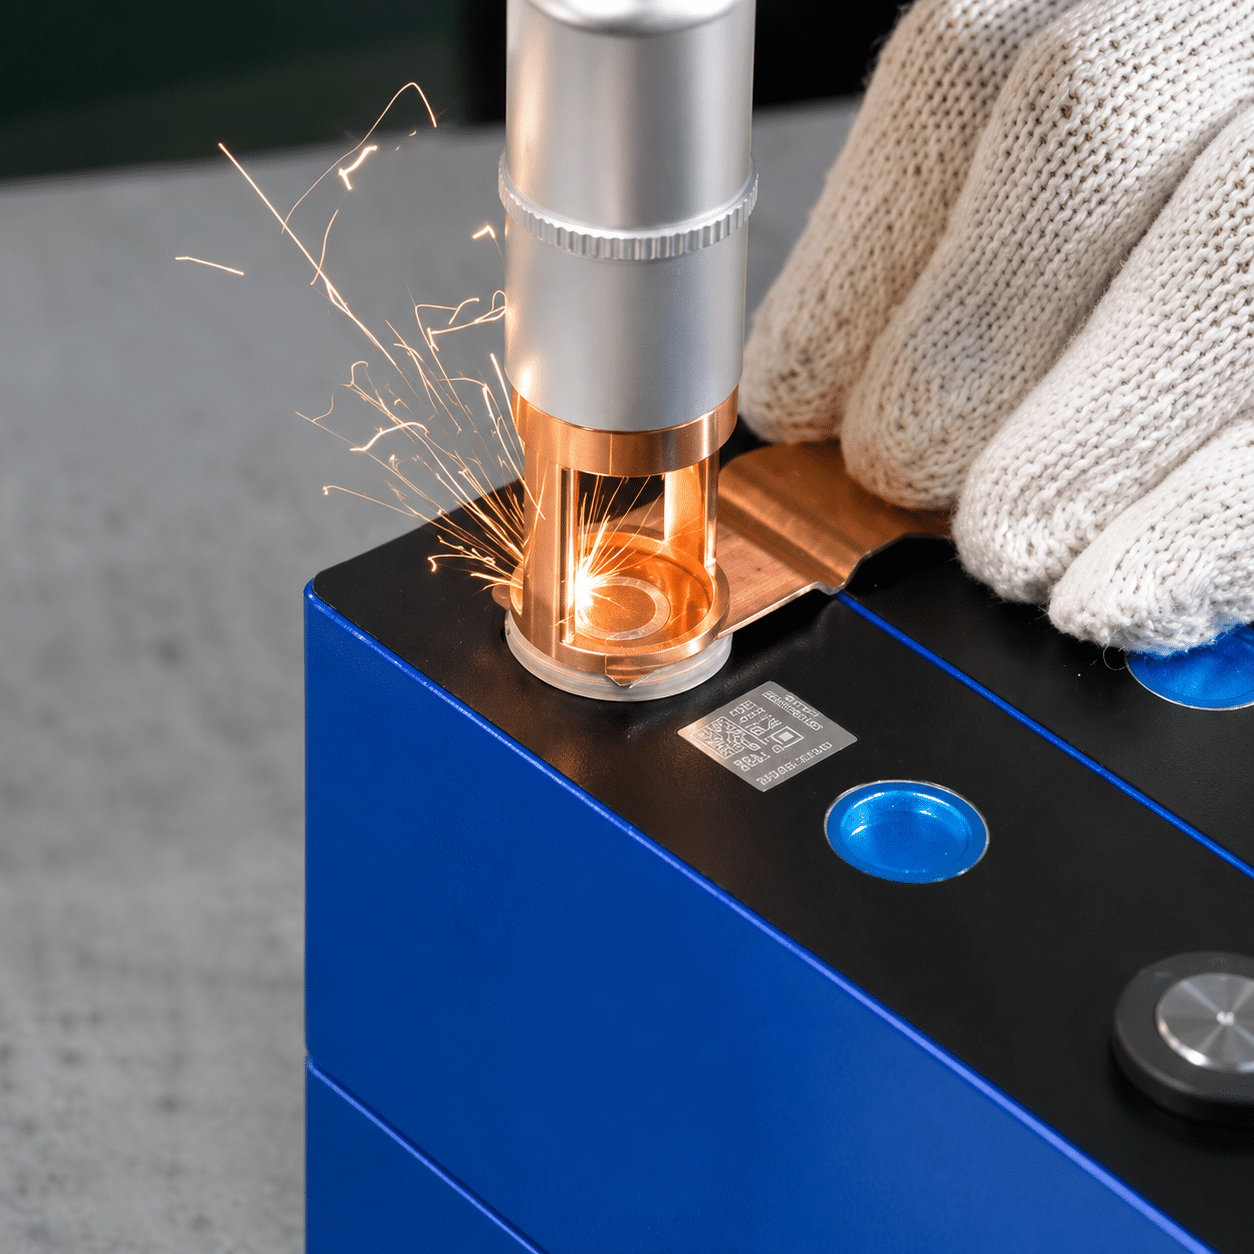
  • タブ、バスバー、コネクタの溶接
  • 銅、アルミニウム、ニッケルの用途
  • 溶接試験サンプルあり
バッテリーレーザー溶接機、溶接タブ、バスバー、パックコンポーネント
安定したバッテリー接続部 タブ、コネクタ、ハウジング、パックの製造向けに設計されています。
タブ セル接続
バスバー 梱包アセンブリ
自動応答オプション 再現性
制御された熱入力 熱に弱い細胞やその周辺の部品を保護します。
繰り返し可能なジョイント タブ、バスバー、コネクタの一貫性を向上させる
自動化対応 治具、画像認識システム、回転ステージ、またはロボットシステムを使用する
サンプル校正 まず強度、外観、および処理範囲を確認してください。
お客様の懸念

バッテリー溶接の問題 制御されたレーザー加工が必要

バッテリー部品は、薄く、導電性があり、熱に弱い場合が多い。溶接工程では、強度、導電性、入熱量、スパッタ制御、再現性のバランスを取る必要がある。

熱に弱い細胞および部品

レーザーパラメータ、治具との接触、溶接経路は、セル、シール、および近傍部品への熱伝達を制御する必要がある。

タブとバスバーの一貫性

安定した位置決めと再現性のあるエネルギー供給は、多数のセル間における電気接続の品質向上に役立ちます。

飛散および汚染のリスク

制御されたプロセス設定と清潔な表面は、バッテリーアセンブリ周辺の飛散、接合部の弱点、および汚染を低減するのに役立ちます。

適用範囲

バッテリーレーザー溶接が適している場所

レーザー溶接は、安定した接合部、制御された熱、再現性のある結果が求められるバッテリーの製造および組み立て作業に役立ちます。

  • 円筒形、角形、およびパウチ型セル接続用のバッテリータブ溶接。
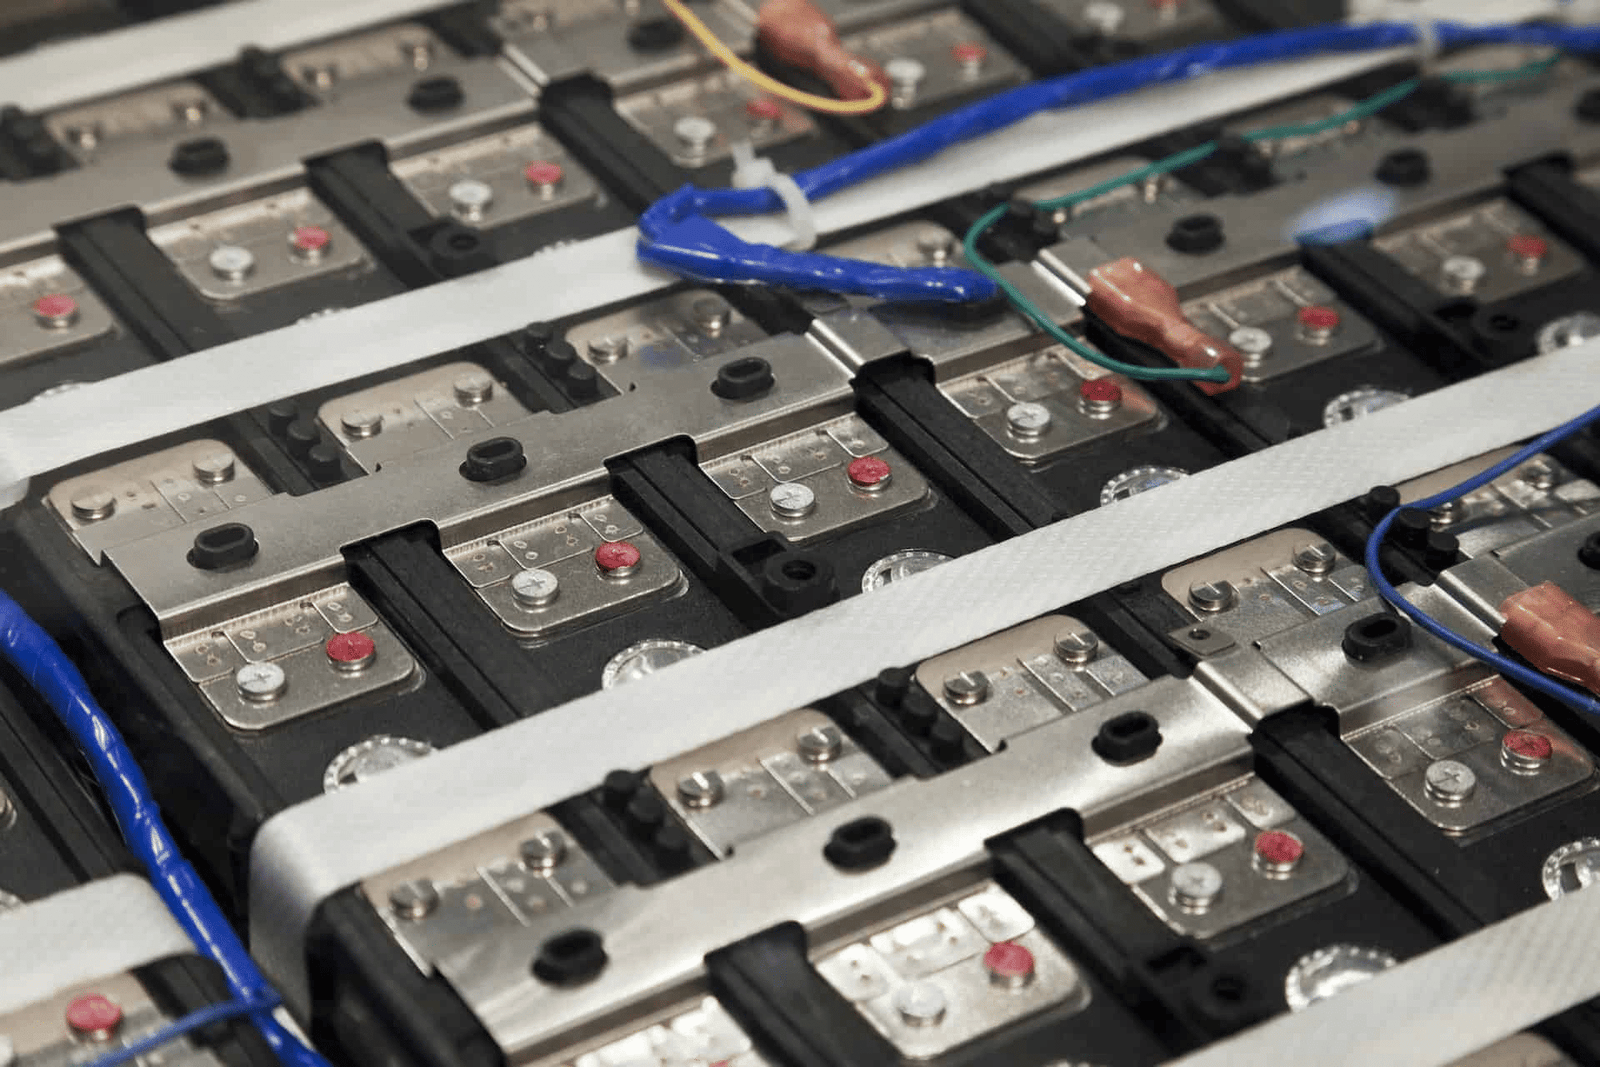
  • バッテリーモジュール、バッテリーパック、およびエネルギー貯蔵システム用のバスバー溶接。
  • ニッケルストリップ、銅、アルミニウム、および選択された異種金属の接合作業。
  • バッテリートレイ、アルミ製ハウジング、カバー、フレーム、筐体の溶接。
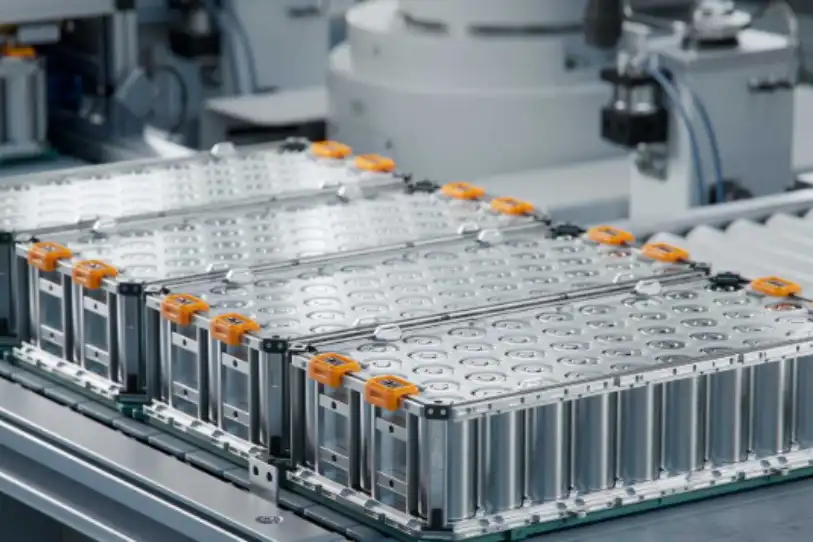
  • 治具、位置決め、画像認識、検査工程を備えた自動生産ライン。
バッテリーのタブ、バスバー、ハウジング、バッテリーパックに対するレーザー溶接用途
バッテリー製造プロセス要因

バッテリーレーザー溶接の品質を決定づける要因は何ですか?

良好なバッテリー溶接は、材料の組み合わせ、接触圧力、表面の清浄度、治具の精度、エネルギーの安定性、熱制御、および検査方法に依存します。

接触

治具の圧力と位置を制御する

良好な接触は、隙間を減らし、エネルギー伝達を改善し、安定した電気接続品質を維持する。

  • 繰り返し可能なクランプを使用する
  • コントロールタブの平坦度
  • 溶接経路を安定させる
検査

溶接品質チェックを計画する

バッテリーの溶接部は、安定性を確認するために、引張試験、抵抗値チェック、目視検査、または工程監視が必要となる場合が多い。

  • 引張力目標を定義する
  • 抵抗要件を確認してください
  • 飛沫や表面の跡を確認する
構成ガイド

適切な設定を選択するには バッテリー部品と生産量

最適な溶接設定は、材料の積層構成、溶接パターン、接合部の強度、自動化レベル、治具の設計、および安全要件によって異なります。

バッテリー溶接作業 一般的なセットアップ ベストセラー 確認すべきこと
ニッケルストリップからセル端子へ パルス式または制御式ファイバーレーザー加工 セルタブとコネクタの溶接 熱入力、引張強度、表面痕跡
銅またはアルミニウムのバスバー 固定具サポート付き高出力ファイバーレーザー バッテリーモジュールとパックの接続 反射率、透過率、電気抵抗
薄いタブとホイル 高精度低熱レーザー溶接 パウチセルと繊細なタブアセンブリ 溶断、クランプ、溶接パターン
バッテリートレイまたはハウジング 手持ち式、治具補助式、またはロボット式レーザー溶接 アルミニウム製のケース、カバー、構造部品 継ぎ目の密閉性、歪み、治具の精度
繰り返しパック生産 ロボット式または自動レーザー溶接システム 大量生産バッテリーライン 位置決め、画像認識、抽出、およびプロセス監視
溶接結果ギャラリー

バッテリーレーザー溶接の結果を確認する 共通コンポーネント

タブ、バスバー、ニッケルストリップ、銅コネクタ、アルミニウムハウジング、バッテリーパックアセンブリの溶接サンプルを比較してください。

機械構成

レーザー溶接の設定を合わせてください バッテリー製造プロセス

バッテリー溶接には、精密なワーク保持、安定したエネルギー供給、清浄な表面、ヒュームの除去、安全保護、および生産検査が必要となる場合がある。

治具補助溶接

位置決めとクランプの安定性が求められる、タブ、端子、バスバーの繰り返し溶接に推奨されます。

ロボットレーザー溶接

バッテリーモジュール、パック製造、および多数のセルやコネクタをまたぐ繰り返し経路に役立ちます。

ハンドヘルドレーザー溶接

バッテリーケース、トレイ、フレーム、修理作業、および少量生産の構造溶接に適しています。

ビジョンポジショニング

自動生産において、タブ、コネクタ、溶接箇所の位置をより一貫して特定するのに役立ちます。

ヒューム抽出

バッテリー溶接作業場周辺の煙、蒸気、微粒子を制御します。

品質監視

サンプルテスト、引張テスト、抵抗チェック、およびプロセス記録を通じて、再現性の高い溶接をサポートします。

レーザー接合とその他の接合方法

バッテリーメーカーが比較する理由 超音波、抵抗、機械的接合によるレーザー溶接

レーザー溶接は、バッテリー製品に精密な熱入力、クリーンな非接触溶接、および自動化に適した再現性が求められる場合によく選択されます。

方法 以下のためにベスト 主な懸念事項 レーザーが役立つ場合
レーザー溶接 タブ、バスバー、コネクタ、ハウジング、および自動化された経路 プロセス開発と正確なポジショニングが必要 非接触溶接、再現性の高いエネルギー、柔軟な溶接パターン
超音波溶接 箔、タブ、および厳選された軟金属積層体 工具摩耗、振動、部品形状の限界 レーザーは、より複雑な経路や非接触アクセスに役立ちます。
抵抗溶接 小型タブとニッケルストリップ接続 電極の摩耗、接触のばらつき、および材料の制限 レーザーは柔軟性を向上させ、電極のメンテナンスを軽減できる。
機械的固定 メンテナンス可能なジョイントと低い熱要件 追加部品、重量増加、接触抵抗 レーザーはコンパクトな溶接電気接続部を形成できる
選ぶ前に

選択する前にこれらの詳細を確認してください バッテリー式レーザー溶接システム

バッテリー部品に関する明確な情報は、レーザーの種類、出力、治具、モーションシステム、検査方法、およびサンプル溶接パラメータの推奨に役立ちます。

材料の積層とコーティング

接合部にニッケル、銅、アルミニウム、メッキ材、または異種金属層が使用されているかどうかをお知らせください。

厚みと溶接パターン

タブの厚さ、バスバーの厚さ、溶接形状、スポット数、ライン長、および対象溶接領域を指定してください。

筋力と抵抗力の目標

引張力、せん断強度、電気抵抗、および内部検査要件を定義してください。

熱に敏感な限界

電池セル、シール、絶縁体、電子部品、および熱に弱い電池材料までの距離を確認してください。

自動化レベル

お客様のプロセスに、手動ローディング、治具を用いた溶接、ロボットによる動作、または完全なライン統合のいずれが必要かを決定してください。

安全と抽出

生産開始前に、レーザー囲い、インターロック、排煙装置、作業者保護、およびプロセス検証を計画する。

サンプル溶接試験

バッテリー溶接のサンプルをお送りいただければ、実用的なプロセスに関する推奨事項をご提案いたします。

材料の積層構成、厚み、溶接パターン、目標強度、目標抵抗、治具のアイデア、生産量を共有してください。Oceanplayerは、レーザー構成、動作設定、治具の方向、サンプル溶接パラメータを提案できます。

01

コンポーネントの詳細を共有する

材料の積層構成、厚さ、溶接パターン、および目標とする接合部の性能をお知らせください。

02

試験溶接パラメータ

エネルギー、速度、パターン、接触圧力、飛散、接合品質を確認してください。

03

構成を選択

治具補助式、ロボット式、ハンドヘルド式、または一体型バッテリー式溶接装置を選択してください。

FAQ

バッテリーレーザー溶接に関するよくある質問

バッテリー端子やバスバーにレーザー溶接は使用できますか?
はい。材料、治具との接触、熱入力、検査要件が適切に定義されていれば、レーザー溶接はバッテリータブ、バスバー、コネクタ、および一部のセル接続作業に使用できます。
レーザー溶接が可能なバッテリー材料はどれですか?
一般的なバッテリー溶接材料には、ニッケル、銅、アルミニウム、メッキ金属、および特定の異種金属積層体などがあります。具体的なプロセスは、厚さ、コーティング、導電率、および接合部の設計によって異なります。
バッテリー式レーザー溶接時の熱による損傷を軽減するにはどうすればよいですか?
レーザーエネルギー、溶接パターン、速度、クランプ方法、熱経路、および敏感な部品までの距離を制御することで、熱リスクを低減できます。量産前にサンプルテストを行うことが重要です。
ロボットによるレーザー溶接はバッテリー製造に役立つのか?
はい。ロボットまたは自動レーザー溶接は、バッテリーパックにおいて繰り返し溶接位置が必要な場合、安定したサイクルタイム、プロセス記録、および一貫した接合品質が必要な場合に有効です。
バッテリー溶接テストに必要な情報は何ですか?
材料の積層構成、厚さ、コーティング、溶接パターン、強度目標、耐性目標、熱感受性限界、写真、生産量などを参考に、適切なレーザー構成とパラメータを決定します。