

真鍮は レーザー溶接?
はい、真鍮はレーザー溶接が可能ですが、亜鉛の蒸発、高い反射率、そして急速な熱伝導のため、鋼鉄よりも扱いが難しい素材です。このガイドでは、合金の選択、レーザー光源の選択、気孔率と亀裂の制御、ヒューム、接合部の設計、溶加材、そして製造前に実施すべき試験について説明します。
4つの決定 最初のテスト溶接
まず合金から始め、次に亜鉛蒸気を制御し、レーザーを吸収特性に合わせて調整し、実際の接合部周辺の抽出設計を行います。これらの4つのチェック項目によって、真鍮の用途において構造化された溶接試験を実施する価値があるかどうかが判断されます。
亜鉛含有量の低いグレードの方が一般的に溶接は容易だが、CuZn37でも適切な工程を踏めば溶接は可能である。
蒸気圧によってキーホールが不安定になり、溶融物が噴出し、美しいトップビードの下に気孔が残る可能性がある。
光源の波長、ビーム形状、移動速度、揺れ、焦点は、安定したエネルギーウィンドウを作り出す必要がある。
真鍮の溶接では酸化亜鉛のヒュームが発生する可能性があるため、実際の作業工程に合わせて安全対策を設計する必要があります。
真鍮のレーザー溶接はどのような場合に有効なのでしょうか?
レーザー溶接は、真鍮部品の熱影響部を小さく抑えたい場合、精密な溶接継ぎ目が必要な場合、局所的なエネルギー供給が必要な場合、または自動化が必要な場合に最も適しています。代表的な例としては、電気接点、センサーハウジング、継手、小型ハードウェア、装飾アセンブリ、計器部品、真鍮と鋼のサブアセンブリなどが挙げられます。レーザービームは従来の多くの接合方法よりもはるかに小さな領域にエネルギーを集中させることができるため、薄型またはコンパクトな部品にも適しています。
合金の種類が不明な場合、材料に鉛が含まれている場合、接合部に蒸気が閉じ込められる場合、部品間の隙間が不均一な場合、溶接が純粋に装飾的なものでより低い温度でろう付けできる場合、または工場で効果的なレーザーおよびヒューム制御装置を設置できない場合は、このプロセスはあまり魅力的ではありません。表面が滑らかに見えるビードだけでは品質の証明にはなりません。亜鉛に起因する気孔や凝固割れが表面下に潜んでいる可能性があるからです。
真鍮のレーザー溶接が成功した状態とはどのようなものでしょうか?
良好な結果とは、単に「金色」であることだけではありません。接合部の要求を満たす安定した浸透性、充填不足の抑制、亜鉛の損失の制御、許容できない気孔の発生なし、亀裂ネットワークの欠如、再現性のあるビード形状、および図面に適合する表面状態を備えている必要があります。検査計画には、研磨断面、重要な作業に対する放射線検査またはCTスキャン、漏洩試験、引張試験または剥離試験、寸法検査、および生産監視が含まれる場合があります。
手持ち式のファイバーレーザー溶接機は真鍮の溶接に適していますか?
1064 nmのハンドヘルドファイバーレーザーは、特に試験片テストで光源、ビームの動き、ワイヤ、移動速度、接合部が安定した継ぎ目を形成できることが確認された場合、特定の真鍮用途の溶接に使用できます。ただし、真鍮は銅を多く含み、溶融前に近赤外線エネルギーを強く反射します。亜鉛含有量が多い部品や反射率の高い部品は、鋼鉄よりも狭い動作範囲を必要とする場合があり、標準的なハンドヘルド構成ではなく、緑色波長または特殊なビームプロファイルシステムの方が適している場合もあります。
真鍮はなぜレーザー溶接が難しいのか 鋼鉄?
真鍮は、反射性の高い銅を豊富に含む表面と、揮発性の合金元素である亜鉛を組み合わせた素材である。ビームは、蒸気圧によってキーホールが破壊され、局所的な組成が変化するのを防ぎながら、安定した溶融状態を開始させる必要がある。
温度の不一致
プロセスを理解するための目安となる温度であり、生産設定値ではありません。
初期吸収率が低い
近赤外線ファイバーレーザーは、低温の銅を多く含む表面にはうまく結合しない。融解後に吸収が急速に変化するため、遷移が急激になる可能性がある。
亜鉛蒸気圧
溶融池から発生する蒸気は、飛散、充填不足、不安定な毛細管現象、凝固中に閉じ込められる気孔などを引き起こす可能性がある。
高速熱流
銅を多く含む合金は熱伝導率が高いため、出力、スポットサイズ、移動速度は、局所的なピークが過度に高くなることなく核融合を起こすように調整する必要がある。
構成の変化
亜鉛の選択的損失は、溶接部の色や局所的な化学組成を変化させる可能性がある。鉛含有鋼材は、深刻なヒューム発生と冶金学的問題を引き起こす。
どの真鍮グレードがより簡単か レーザー溶接?
亜鉛や快削合金の添加量が増えるにつれて溶接性は一般的に低下しますが、合金組成は判断基準の一つにすぎません。この表はあくまでも相対的な選定基準であり、材料証明書や溶接試験の代わりとなるものではありません。
| 金管楽器 | 典型的な構成方向 | 相対的なレーザー溶接嵌合 | 主なプロセス上の懸念事項 | 推奨される次のステップ |
|---|---|---|---|---|
| 赤真鍮/ギルディングメタル | 亜鉛約5~15%、銅が豊富 | より有利 | 反射率と熱伝導は依然として重要である | クーポンに焦点、スピード、シールドを確立する |
| カートリッジ用真鍮(CuZn30など) | 亜鉛約30% | 対照試験 | 亜鉛蒸気の増加と、充填不足または多孔性の可能性 | 光源、ビームの動き、ジョイントベントを比較する |
| 黄銅 / CuZn37 | 亜鉛含有量約35~37% | 窓幅が狭い | キーホール不安定性、飛散、内部気孔 | 構造化されたパラメータ行列と断面を使用する |
| 鉛入り快削真鍮 | 高濃度亜鉛と鉛の添加 | 専門家によるレビュー | 鉛含有ヒューム、クラッキングおよび組成制御 | 合金および環境・健康・安全(EHS)管理に関する専門家による評価が完了するまで、一時停止してください。 |
| 不明またはメッキ真鍮 | 未検証の基合金またはコーティング | 推測しないでください | 未知の煙、コーティング反応、不安定な結果 | レーザー照射試験を行う前に、合金とコーティングを特定してください。 |
あなたの真鍮部品は妥当ですか? レーザー溶接の候補者?
この簡単な確認作業は、次回の話し合いを円滑に進めるためのものです。溶接の適格性を証明するものではなく、安全点検に代わるものでもありません。
アプリケーションについて説明します
最も近い既知の条件を選択してください。未知の物質については、必ず最初に同定と検査を行う必要があります。
真鍮のレーザー溶接に関する管理された試験は妥当である。
クーポンマトリックスから始めて、機械構成を確認する前に表面下を検査してください。
緑色と1064nmの比較、パルスと連続波: 真鍮にはどちらが良いですか?
真鍮へのあらゆる用途において最適なレーザータイプは存在しません。波長は初期の結合に影響を与え、パルス形式、ビーム形状、焦点、および動作によって、エネルギーが接合部に到達する方法が決まります。
| レーザー方向 | それが役立つ理由 | 典型的な候補者 | 主な制限 | 臨床試験で比較すべき事項 |
|---|---|---|---|---|
| 515nmグリーンレーザー | 銅を豊富に含む材料では吸収率が高くなるため、エネルギー結合とプロセス開始が改善される可能性がある。 | 薄型、反射性、または精密な銅合金部品 | 特殊システムのコストと可用性 | 安定性、飛散、浸透、亜鉛損失 |
| 1064 nmパルスファイバー/固体 | パルスエネルギーとタイミングにより、小さな部品に熱を集中させることができる。 | マイクロ溶接、薄肉部、個別接合部 | ピーク強度が適切に制御されないと、物質が噴出する可能性がある。 | パルス重なり、エネルギー、焦点、クレーターおよび孔レベル |
| 1064 nm連続波ファイバーレーザー | 効率的な連続縫いと幅広い産業での利用可能性 | 認定後の長尺の縫い目と生産部品 | 低温状態での吸収が低く、結合遷移が急激である | パワーランプ、ビームの揺れ、スピード、キーホールの安定性 |
| コアアンドリング/調整可能なビーム | 溶融とキーホールを安定させるためにエネルギーを再分配する | 高亜鉛真鍮と高度な浸透探傷能力 | 特殊光学およびプロセスエンジニアリング | リング/コアバランス、スポットサイズ、シーム表面、CT多孔性 |
制御可能性を優先する
パルス状のエネルギーや吸収率の高い波長を用いることで、より広い安定領域を作り出すことができるかもしれないが、パルスによって亜鉛を多く含む噴出物や燃焼による損傷が生じてはならない。
遷移を制御する
CWファイバー溶接の場合、プロセスが反射から過度の浸透へと急激に変化しないように、出力の立ち上がり、焦点、揺れ、および移動速度を確認してください。
実際の関節をテストする
手持ち式機械は、平らなプレートだけではなく、実際の治具、作業者の動き、ワイヤー、ガス、抽出、アクセス角度などを考慮して評価されるべきである。
多孔性、ひび割れ、変色の原因は何ですか レーザー溶接された真鍮?
それぞれの欠陥は、溶融金属の流れ、蒸気の放出、エネルギー分布、清浄度に関する証拠として捉えるべきです。あらゆる問題に対して、単に出力を上げるだけで対応してはいけません。
多孔性とピンホール
プールが閉じる際に亜鉛蒸気が閉じ込められる可能性がある。重ね合わせ面、不安定なキーホール、急停止はリスクを高める。
- ジョイントの通気とビームの位置を確認してください
- 速度、減速、焦点位置を確認してください。
- 溶接部を断面観察し、表面だけで判断しない。
ホットクラッキング
組成変化、熱応力、拘束、および好ましくない凝固経路は、中心線または粒界に亀裂を生じさせる可能性がある。
- 合金と鉛の含有量を確認する
- 不要なピーク時の熱と拘束を軽減する
- 適切な充填材とビーム分布を評価する
下塗りして飛び散らせる
激しい蒸発は溶融金属を噴出させ、凹んだ継ぎ目を残すことがある。ピーク強度の過剰がその原因となることが多い。
- スポットサイズと揺れ幅を確認してください
- パワーを追加する代わりに、カップリングを安定させる
- 根本原因が理解されてから配線を使用する
黒または白の残留物
酸化物の堆積物は、高温、不十分な遮蔽、または亜鉛を多く含む蒸気の凝縮を反映している可能性があります。色は手がかりにはなりますが、完全な診断ではありません。
- ガスの供給範囲とノズルの位置を確認する
- 遮蔽物に対する抽出方向を検査する
- 表面化学と熱入力について検討する
融合の欠如
反射率、焦点ずれ、過剰な速度、またはアクセス不良は、表面が熱く見えても、均一な溶融を妨げる可能性があります。
- ビームの位置と作動距離を確認してください。
- 断面における貫入深さを測定する
- 供給元が合金に適しているかどうかを確認してください。
不安定なビーズ幅
隙間の変動、手動による動作、表面仕上げ、または急激な吸収率の変化により、継ぎ目が伝導性と鍵穴状の挙動を交互に繰り返す可能性があります。
- 治具の精度とエッジの一貫性を向上させる
- 記録的なパワー、スピード、そして揺れが同時に
- 繰り返し生産には自動化を検討する
真鍮のレーザー溶接パラメータはどのように設定すべきか 発展した?
厚みだけに基づいた、責任ある一行レシピは存在しません。実際の合金、接合部、受入試験に基づいて最適な条件を策定し、表面下の欠陥を監視しながら作業を進めてください。
| 変数 | 低すぎたり狭すぎたりする場合は | 高すぎたり幅が広すぎたりする場合は | 確認すべきこと |
|---|---|---|---|
| レーザー出力/パルスエネルギー | 融合の欠如、開始の不一致 | 飛散、充填不足、亜鉛の損失、焼き抜け | 浸透、継ぎ目の凹み、内部の気孔 |
| 移動速度 | 単位長さあたりの過剰熱と蒸発 | 融合不足および継ぎ目の不連続 | 線エネルギー、ビード連続性、および熱影響部 |
| スポットサイズ/フォーカス | 高強度で不安定な噴出 | 低エネルギー密度と浅い核融合 | 作動距離、実際の焦点、および融合深度 |
| ウォブル幅/周波数 | 隙間許容範囲が限られた細いビード | 浅すぎる、広すぎる、または過熱した表面 | ビード形状、側壁融合、滞留時間分布 |
| シールドガス | 酸化と溶融池保護の不十分さ | 遮蔽や蒸気の流れを乱す乱流 | ノズル距離、流量パターン、残留物 |
| ジョイントギャップ/通気経路 | 一部のラップ構成では蒸気が閉じ込められる | 充填不足、位置ずれ、ブリッジング不足 | 関節ごとの断面形状 ― 普遍的な隙間は存在しない |
| ワイヤフィード | 充填材が必要な箇所に隙間が十分に埋まっていない | 冷間配線、過剰な補強または不安定性 | ワイヤ合金、供給位置、希釈率、接合強度 |
物質的なアイデンティティをロックする
合金の種類、亜鉛含有量、鉛含有量、コーティング、厚さ、表面状態を記録します。
共同受諾を定義する
貫通深さ、荷重、漏洩要件、外観、許容孔隙率、および検査方法を明記してください。
パラメータマトリックスを実行する
制御変数を一度に1つずつ変更し、出力、速度、焦点、揺れ、ガス、ワイヤーの値を記録します。
上部のビードの先を検査してください
出荷前に、断面図と関連する機械的試験、漏洩試験、または非破壊試験を実施してください。
フィット感は、 レーザー出力
蒸気には制御された逃避経路が必要ですが、接合部には健全な継ぎ目を形成するのに十分な金属量も必要です。最適な形状は、実際の組み立てで実証されたものです。
位置合わせの再現性を維持する
エッジがしっかりと均一であれば、ビードのばらつきが軽減されます。意図的に隙間を設けることで、蒸気の状態によっては改善される場合もありますが、充填不足の原因となる可能性もあります。そのため、0.1~0.2mmという一律のルールを用いるのではなく、その条件を具体的に検討してください。
亜鉛蒸気を閉じ込めないでください
接合部で発生した蒸気は圧力を上昇させる可能性があります。ビームのオフセット、通気方法、重なり具合、クランプの位置、および別の接合方式がより安全かどうかを確認してください。
端が崩れないように保護する
開口部が広いと蒸気が逃げやすくなるが、薄い端部はすぐに溶けてしまう可能性がある。そのため、固定具、ビーム角度、焦点、ピーク強度の低減が重要になる。
明確な目的のためにワイヤーを使用する
適切な銅系またはシリコン青銅系の充填材は、隙間を埋めたり、継ぎ目の化学組成を調整したりすることができますが、希釈率や接合特性も変化させます。部品仕様との適合性を確認してください。
乱流を起こさずに保護する
アルゴンは一般的な出発点ですが、用途によってはヘリウムや混合ガスも検討される場合があります。流量はノズルの形状、アクセス性、蒸気の方向と一致させる必要があります。
油分や不安定なコーティングを除去する
油、酸化物、めっき、および作業場の汚染は、吸収性、ヒューム、および多孔性に影響を与えます。適切な洗浄方法を用い、溶接前に接合部を乾燥させてください。
真鍮溶接には、単に扉を開けておくだけでは不十分で、高度な制御技術が必要だ。
亜鉛含有合金を加熱すると、金属ヒューム熱の原因となる酸化亜鉛ヒュームが発生する可能性があります。鉛入り真鍮やコーティングされた真鍮は、さらに危険性を高める可能性があります。ヒュームの発生源で制御し、必要なクラス4レーザー安全計画を策定してください。
試験前に合金の種類とコーティングを確認してください。快削真鍮には鉛が含まれている場合があり、古い装飾部品にはメッキや残留物が付着している可能性があり、それらがヒュームの組成と溶接挙動の両方に影響を与えることがあります。
発生源の近くで煙を捕集する
溶接時に発生する煙に対応するように設計された局所排気装置を使用し、シールドガスを溶接部から引き離さないように配置してください。
資格のあるサポートを受けてリスクを評価する
換気能力および呼吸保護具は、実際の合金、生産速度、筐体、および地域の規制に従う必要があります。
クラス4のレーザーハザードを制御する
囲いまたは管理区域、インターロック、波長に応じた眼の保護具、反射面、訓練、および緊急時の手順を計画する。
生産中に抽出を確認する
システムの試運転を行い、フィルターとダクトを点検し、器具やノズルの変更によって煙が捕集ゾーン外に移動しないことを確認します。
ろう付け、はんだ付け、抵抗溶接はいつ行うべきか 代わりに?
最適なプロセスとは、総リスクとコストを最小限に抑えつつ、接合部の要求を満たすプロセスです。レーザー溶融は、すべての真鍮接合において必ずしも最良の選択肢となるわけではありません。
| 接合方法 | 多くの場合、 | 強度方向 | 主なトレードオフ | 選ぶとき |
|---|---|---|---|---|
| レーザー溶接 | 精密な縫い目、自動化、低歪み、コンパクトな熱入力 | 資格を満たしている場合は融合関節 | 亜鉛蒸気、反射率、安全システムおよびプロセス開発 | 継ぎ目は精度またはスループットを必要とし、適切に検証できる。 |
| TIGろう付け/シリコンブロンズ | 装飾用、高亜鉛含有、または隙間に敏感なアセンブリ | 完全な母材溶融ではなく、充填材による接合 | より目立つ充填剤と熟練した手作業 | ベースメタルの温度が低いほど、真鍮から亜鉛を沸騰させる理由が減る |
| はんだ付け | 電気、配管、および軽負荷の薄型部品 | 低温・低強度接合部 | 高い構造強度や温度要求には適していません。 | 関節への負荷は小さく、融合よりもコストの簡便性が重要である。 |
| 抵抗溶接 | 重なり合うストリップ、接触点、局所的なスポット | 局所的なスポットまたは突起ジョイント | 電極へのアクセス、マーキング、および連続シーム機能の制限 | 連続縫いよりも、大量生産における部分的な接合の方が重要である。 |
| 機械的固定/接着剤 | 熱に弱い、異種部品、または使用可能なアセンブリ | 留め具や接着剤のデザインによります | 追加成分、硬化時間、または接合部のサイズ | 熱とヒュームのリスクは、溶接継手の価値を上回る。 |
説得力のある結果を得るには、 美しいトップビーズ
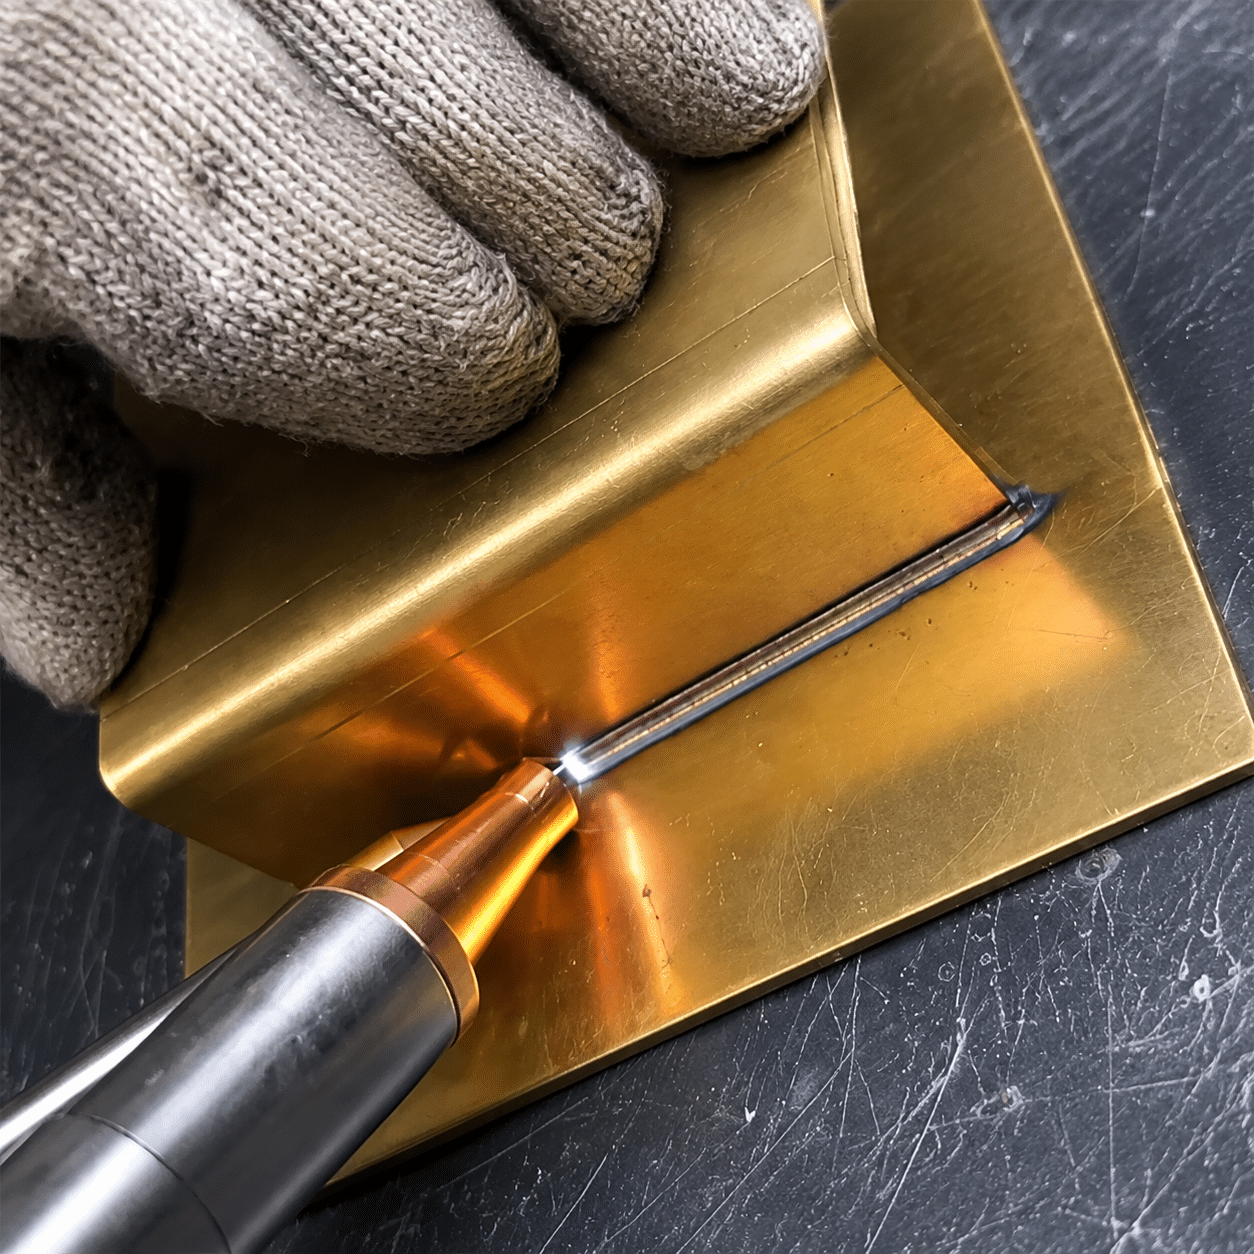
これらのOceanplayerアプリケーションの画像は、溶接試験で記録すべき証拠の種類を示しています。真鍮の試験結果には、合金の種類、厚さ、設定、および検査結果を記載する必要があります。


その工程を観察した後、真鍮専用の検査を依頼してください。
溶接工程、トーチの動き、接合部の準備、および溶接完了後の継ぎ目を確認してください。真鍮溶接の場合は、正確な合金の種類、板厚、接合部の設計、および検査対象を送付してください。そうすることで、サンプル試験において亜鉛蒸気、気孔率、および亀裂制御に重点を置くことができます。
機械を選ぶ前に、真鍮溶接の精度を確認してください。
合金証明書、厚さ、接合図、継ぎ目長さ、生産量、および受入要件を共有してください。Oceanplayerは、適切な試験方向と機械構成を特定するお手伝いをいたします。
識別する
合金の種類、亜鉛、鉛、コーティング、厚さ、接合部の種類を確認してください。
ホイール試乗
レーザーの方向、出力、速度、焦点、ガス、ワイヤーを比較してください。
有効にする
溶接部を断面検査し、実際の要求仕様に照らし合わせて試験する。
関連するレーザー溶接機、ガイド、 エンジニアリングツール
これらのページを使用して、サンプルテストの前に、機械構成を比較し、熱入力、ワイヤ需要、シールドガス計画を定量化してください。
真鍮のレーザー溶接 FAQ
ファイバーレーザー溶接による真鍮に関する、購入者および技術者からよく寄せられる質問への簡潔な回答。
真鍮はレーザー溶接できますか?
はい。合金の種類が特定され、反射率、亜鉛の蒸発、接合部の密着性、遮蔽、抽出、および必要な溶接検査がプロセスによって制御されている場合、真鍮はレーザー溶接が可能です。亜鉛含有量が多い、または鉛を含むグレードの場合は、より慎重な評価が必要です。
ファイバーレーザーで真鍮を溶接できますか?
1064nmファイバーレーザーは、特定の真鍮用途の溶接に使用できますが、冷えた真鍮は近赤外線エネルギーの吸収率が低く、溶融後に結合状態が急速に変化する可能性があります。試験片を用いて、光源の適合性、ビームの動き、焦点、速度、および内部溶接品質を確認する必要があります。
真鍮の溶接には、緑色レーザーの方が適していますか?
515nm付近の緑色の波長は、従来の近赤外光よりも銅を多く含む材料に効率的に吸収されるため、プロセスの開始と安定性が向上する可能性があります。ただし、すべての接合において必ずしも優れているわけではなく、出力、ビーム形状、厚さ、速度、製造コストなども考慮する必要があります。
レーザー溶接された真鍮に気孔が生じるのはなぜですか?
亜鉛は、銅を豊富に含むマトリックスが完全に溶融する前に蒸発することがあります。溶融池が固化する際にその蒸気が閉じ込められると、気孔が生じます。接合部の形状、キーホールの安定性、移動速度、焦点、ランプダウン、蒸気の放出など、すべてが結果に影響を与えます。
レーザー溶接中に真鍮にひびが入るのはなぜですか?
考えられる原因としては、亜鉛の損失、鉛やその他の合金添加物、熱応力、過剰な拘束、不安定な溶融流動、および好ましくない凝固経路などが挙げられます。パラメータを変更する前に、合金の種類を確認し、亀裂の位置を検査してください。
真鍮のレーザー溶接にはシールドガスが必要ですか?
ほとんどの溶融溶接試験では、アルゴンなどの不活性ガスによるシールドが用いられ、特定のプロセスではヘリウムや混合ガスが検討される。適切なガスの種類と流量は、ノズル設計、アクセス性、合金の種類、溶接速度、および要求される表面状態によって異なる。
真鍮のレーザー溶接には溶加材が必要ですか?
すべての接合部に充填材が必要なわけではありません。ワイヤは、制御された隙間を埋めたり、見た目を整える継ぎ目を成形したり、溶接部の化学組成を調整したりするのに役立ちます。充填材の合金、希釈率、および接合部の特性は、用途に応じて検証する必要があります。
真鍮とステンレス鋼をレーザー溶接することは可能ですか?
異種金属である真鍮とステンレス鋼のレーザー溶接は技術的に可能であり、パルスレーザー接合に関する研究も発表されている。吸収率、熱伝導率、溶融挙動、金属間化合物の形成などが異なるため、ビームの位置と試験が特に重要となる。
真鍮のレーザー溶接に最適な出力はどれくらいですか?
普遍的な出力値はありません。必要な出力は、合金の種類、亜鉛含有量、波長、パルス形式、ビームプロファイル、スポットサイズ、厚さ、接合部、速度、および貫通対象によって異なります。サンプルをテストするまでは、個別の出力推奨値は不完全なものとして扱ってください。
真鍮溶接時に発生する亜鉛のヒュームは危険ですか?
亜鉛を含む金属を加熱すると、金属ヒューム熱の原因となる酸化亜鉛ヒュームが発生する可能性があります。合金の種類を特定し、局所排気装置を用いてヒュームを捕集し、作業員の曝露状況を評価し、該当する労働衛生およびレーザー安全に関する要件に従ってください。
真鍮はレーザー溶接するべきか、ろう付けするべきか?
精密な溶融継ぎ目、低歪み、または自動化がプロセス開発と安全要件に見合う場合は、レーザー溶接を選択してください。完全な母材溶融を必要としない装飾部品、高亜鉛部品、または隙間に敏感な部品には、ろう付けの方が適している場合があります。
生産前に真鍮のレーザー溶接の品質をどのように確認すればよいですか?
合金とコーティングを確認し、合格基準を定義し、文書化されたパラメータ範囲を作成し、代表的な試験片を切り出し、実際の部品に必要な機械的試験、漏れ試験、または非破壊試験を完了します。
技術資料および安全に関する情報源
このガイドは、公表されている研究結果や政府の安全ガイドラインを、購入者にとって分かりやすい計画情報に翻訳したものです。資格のある溶接手順や現場固有の安全設計を提供するものではありません。
- Hugger et al.、「真鍮のレーザービーム溶接」、Physics Procedia 56 (2014) — CuZn37のキーホール挙動と亜鉛の蒸発。
- ハノーバー・レーザーセンター、「コアビームとリングビームを組み合わせた真鍮のレーザービーム溶接」(2023年) — CuZn37/CuZn39Pb3の深部浸透性に関する研究。
- フラウンホーファー研究所による銅に対する緑色515nmレーザー加工の研究 — 銅を豊富に含む材料における波長結合の文脈。
- NIOSHポケットガイド:溶接ヒューム ―曝露経路、症状、および職業保健上の状況。
- NIOSHエンジニアリング制御データベース:溶接時の局所排気換気 — ソースキャプチャ制御に関するガイダンス。